


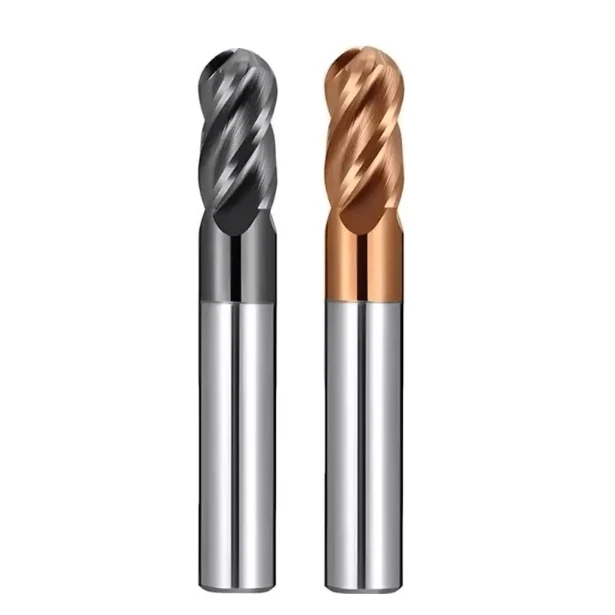
Quando parliamo con i clienti che si occupano di stampaggio in Nord America e in Europa, sentiamo sempre la stessa frustrazione: "Le vostre frese a sfera in metallo duro si scheggiano sul raggio meno di due ore dopo l'installazione."
In qualità di produttori con 15 anni di esperienza in officina, conosciamo bene questo problema. Raramente la causa risiede nella resistenza del materiale dell'utensile. Quando si utilizzano utensili a cavità profonda, come le frese a sfera a collo lungo in HRC60, gli operatori spesso trascurano l'enorme differenza tra il "diametro nominale" e la "velocità di taglio effettiva".
Il mese scorso, un cliente del Texas ha segnalato che la sua fresa a sfera per acciaio si usurava prematuramente sugli stampi temprati. Abbiamo analizzato i dati e individuato il colpevole: tagli superficiali. Poiché la velocità superficiale all'apice dell'utensile si riduce quasi a zero, l'utensile non tagliava, ma "estrudeva" il metallo. Questo attrito causava affaticamento termico, danneggiando irreparabilmente le frese a sfera metriche dopo soli 10 pezzi anziché i soliti 50.
Prolungare la durata degli utensili del 30% non significa solo scegliere i fornitori giusti di frese a sfera. È una questione di sistema. Bisogna gestire ogni aspetto, dall'eccentricità del serraggio alla compensazione del diametro. Se si continuano a utilizzare gli utensili alle velocità di catalogo indipendentemente dalla profondità di taglio, non si sprecano solo gli utensili, ma anche le ore di lavoro più preziose della macchina.
Vi siete mai chiesti se quelle frese "morte" nel vostro contenitore degli scarti avessero ancora una vita davanti a sé?
Dal trattamento termico alla velocità di taglio: strategie pratiche per la lavorazione dell'acciaio
Durante le nostre analisi diagnostiche, riscontriamo un errore comune: concentrarsi esclusivamente sul colore del rivestimento, ignorando l'equilibrio tra trattamento termico e sovrapposizione delle superfici. La durata di una fresa a sfera per acciaio dipende da come viene gestito il percorso termico sul tagliente. Una volta abbiamo visto un cliente rovinare un lotto di utensili in acciaio pre-temprato P20 in pochi minuti perché non aveva tenuto conto delle variazioni di durezza superficiale.
Raccomandiamo di regolare dinamicamente il carico di truciolo in base alla durezza effettiva del pezzo. Non limitatevi a seguire le istruzioni teoriche. Osservate i trucioli. Se passano da un giallo pallido a un viola intenso, significa che il calore si sta trasferendo dal truciolo al corpo dell'utensile. Utilizziamo piccoli passi laterali e avanzamenti elevati per espellere il calore insieme al truciolo. Preservare la tenacità delle frese a sfera in metallo duro è sempre più vantaggioso che inseguire ciecamente la velocità pura.
Perché le vostre frese a sfera in metallo duro sono soggette a usura prematura dei fianchi?
L'usura del fianco è solitamente una lotta tra abrasione e diffusione chimica. Se osservando al microscopio le vostre frese a sfera in metallo duro notate scheggiature frastagliate anziché un'usura uniforme, controllate la componentistica. Di solito, l'eccentricità del mandrino è eccessiva o la pinza di serraggio è danneggiata. Recentemente abbiamo assistito un'officina che lavorava acciaio 45# con un'eccentricità radiale di 0.02 mm. Un tagliente "scavava" mentre l'altro slittava. Questo squilibrio è una condanna a morte per l'utensile.
Non affidatevi a "parametri universali". La rottura del fianco si verifica spesso quando il legame tra il rivestimento e il substrato si rompe a causa del calore. Nel nostro stabilimento utilizziamo la passivazione di precisione per rinforzare il bordo. Per voi, utenti finali, consigliamo di aumentare leggermente la profondità di taglio radiale su materiali gommosi come l'acciaio al carbonio medio. Questo distribuisce la forza su un'area più ampia del fianco, anziché schiacciare la piccola punta a raggio ridotto.
Regolazione della velocità superficiale in funzione della durezza: risolvere il problema dell'accumulo di calore.
Con materiali duri, piccole variazioni della velocità superficiale (Vc) determinano la durata di un utensile. Questo è fondamentale per gli utensili a punta sferica, poiché il diametro di taglio effettivo cambia a ogni profondità di taglio. All'apice (il punto centrale), la velocità è zero. Si tratta di un'azione di "raschiatura", non di "taglio". Se si lavora a un numero di giri costante su acciaio HRC50+, l'attrito in quel punto centrale ammorbidirà il carburo e causerà una deformazione plastica.
Il nostro consiglio da professionisti per la finitura: utilizzate la tecnica RAMPO-IN o gli ingressi elicoidali per mantenere il più possibile il punto centrale lontano dal materiale. All'aumentare della durezza del materiale, riduciamo la velocità di taglio superficiale. Se passate da HRC40 a HRC55, riducete la velocità di taglio (Vc) del 20-30%. Inoltre, sostituite il raffreddamento a flusso continuo con la nebulizzazione d'olio. Questo previene lo "shock termico", ovvero la formazione di crepe che si verificano quando un tagliente incandescente entra in contatto con un liquido freddo. Potrebbe richiedere qualche secondo in più per pezzo, ma la durata stabile dell'utensile è ciò che fa davvero la differenza.
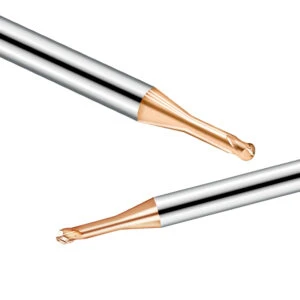
Risolvere il dilemma della cavità profonda: una guida per prevenire le rotture nelle frese a sfera a collo lungo HRC60
Nel reparto stampi, cavità profonde e fessure strette rappresentano un vero incubo, soprattutto quando il materiale ha una durezza superiore a HRC60. Abbiamo osservato che le frese a sfera a collo lungo per materiali HRC60 presentano intrinsecamente problemi di resistenza alla flessione a causa della loro forma snella e della loro portata estesa. È interessante notare che le rotture si verificano raramente durante le passate più impegnative, bensì solitamente nelle fasi di transizione tra l'ingresso e l'uscita dell'utensile. In base alla nostra esperienza pluriennale, mantenere la stabilità della forza assiale è di gran lunga più critico che cercare di ottenere una passata più profonda.
Quando si lavora su angoli o si eseguono lavori di precisione, consigliamo la lavorazione "Z costante" (livello per livello) rispetto alla tradizionale contornatura "a profilo". Quando un utensile a collo lungo entra in contatto con una superficie inclinata, l'improvvisa fluttuazione della forza radiale può causare la flessione del gambo. Una volta abbiamo aiutato un produttore di dispositivi medici a mettere a punto uno stampo di precisione in cui la sporgenza dell'utensile era 10 volte il suo diametro. Spostando il carico dalle scanalature laterali al punto di contatto sulla punta sferica, abbiamo mantenuto stabile il processo. Questa regolazione è la prima linea di difesa contro la rottura di utensili costosi e ad alta durezza.
Bilanciare sporgenza e rigidità: utilizzare lo smorzamento delle vibrazioni per prolungare la durata
Ogni volta che si raddoppia la sporgenza di un utensile, la flessione della punta aumenta esponenzialmente. Spesso vediamo operatori scegliere un utensile eccessivamente lungo solo per raggiungere il fondo di una cavità in una sola passata. In realtà, le vibrazioni ad alta frequenza sono un killer invisibile. Una volta che inizia la risonanza, il tagliente impatta micro-sul pezzo in lavorazione, causando il distacco del rivestimento protettivo. Consigliamo di ridurre al minimo la sporgenza dell'utensile dal portautensili, anche se ciò richiede un cambio utensile aggiuntivo. È meglio cambiare un utensile che lasciarlo "vibrare" fino a rompersi.
Per sopprimere le vibrazioni, consigliamo vivamente di passare dalle tradizionali pinze a molla ai portautensili a calettamento termico di alta precisione. La forza di serraggio a 360 gradi aumenta significativamente la frequenza naturale del sistema utensile. Quando lavoriamo acciai ultraduri, a volte riduciamo persino la velocità del mandrino per evitare zone di risonanza. Potrebbe sembrare che si perda efficienza, ma riducendo i tempi di inattività dovuti alla micro-scheggiatura, abbiamo riscontrato un aumento complessivo della produttività di oltre il 20%.
Progettazione del sistema di scarico della pressione sul collo: previene guasti prematuri dovuti all'attrito.
Spesso, un utensile si rompe a livello del collo, non del tagliente. Quando personalizziamo le frese a sfera a collo lungo in HRC60, prestiamo particolare attenzione all'eccentricità e alla finitura superficiale della zona di scarico del collo. Se il gioco è troppo ridotto o il design è inadeguato, il collo sfregherà contro le pareti laterali. Questo attrito genera un calore e una pressione laterale enormi, che possono spezzare all'istante un gambo in metallo duro fragile.
Durante la programmazione, verificare sempre il diametro del collo dell'utensile e assicurarsi che ci sia spazio sufficiente per la retrazione. Nei casi più estremi, applichiamo persino un rivestimento antiusura al collo o lo lucidiamo a specchio. Questo aumenta leggermente i costi di produzione, ma previene inceppamenti e rotture durante l'evacuazione dei trucioli. Un utensile a collo lungo eccezionale si distingue tanto per le sue sezioni "non taglienti" quanto per i suoi taglienti.
Il vantaggio della precisione: massimizzare la tolleranza di eccentricità per le frese a sfera metriche
Nel nostro lavoro con officine di alta gamma in Europa e Asia, abbiamo scoperto che lo standard metrico non riguarda solo le unità di misura, ma anche un ecosistema di tolleranze più ristrette. Per le frese a sfera metriche, l'accoppiamento tra il gambo e il portautensili segue in genere le classi h6 o h5. Abbiamo constatato che l'abbinamento di questi utensili con mandrini standard metrici crea una catena dimensionale più stabile. Questa precisione intrinseca è alla base di una lunga durata dell'utensile.
Una volta abbiamo analizzato i dati per un cliente che produceva stampi per impianti medicali. Utilizzando macchine identiche, gli utensili metrici hanno mostrato una rigidità dinamica nettamente superiore durante le lavorazioni più impegnative. Questo perché l'area di contatto nella pinza era ottimizzata in modo più scientifico per il diametro del gambo. Non bisogna sottovalutare la costanza del sistema metrico in termini di dilatazione termica e accoppiamento. Sebbene i vantaggi potrebbero non essere immediati, si noterà la differenza in termini di uniformità dimensionale dopo oltre 50 ore di lavorazione continua.
Perché una tolleranza di eccentricità di 0.005 mm è fondamentale per la durata dell'utensile.
Nei nostri registri tecnici esiste una "regola d'oro": se l'eccentricità supera 0.01 mm, la durata dell'utensile si dimezza. Con le frese a sfera metriche, se la differenza di carico tra i due taglienti supera 0.005 mm, uno dei due si sovraccaricherà inevitabilmente e si creperà. Abbiamo aiutato un cliente a risolvere un problema di rottura dell'elettrodo e abbiamo scoperto che il colpevole era una pinza ER usurata, non l'utensile. Una volta ridotta l'eccentricità a 0.003 mm, la durata dell'utensile è triplicata, passando da due a sei componenti.
Non lesinate mai sui costi di serraggio. Per le frese a sfera, la velocità di taglio sull'asse centrale è estremamente bassa, il che amplifica qualsiasi eccentricità radiale trasformandola in una violenta forza d'impatto. Se sentite un sibilo invece di un taglio netto e preciso, è probabile che l'eccentricità sia eccessiva. A quel punto, nemmeno il carburo di tungsteno più pregiato può salvare l'utensile da una rottura dovuta a un carico non uniforme.
Montaggio idraulico vs. montaggio a caldo: minimizzare le micro-scheggiature
Nella scelta dei portautensili per frese a sfera metriche, valutiamo il compromesso tra rigidità e smorzamento. I portautensili a calettamento termico offrono un'incredibile rigidità e un profilo sottile, perfetti per la finitura leggera ad alta velocità. Tuttavia, non smorzano bene le vibrazioni. Per l'acciaio inossidabile ad alta durezza, preferiamo i mandrini idraulici. Le camere d'olio interne assorbono le armoniche ad alta frequenza, proteggendo il delicato raggio (angolo R) dell'utensile.
La scelta dipende dal tuo obiettivo specifico. Se devi eseguire lavorazioni di finitura di cavità profonde a oltre 20,000 giri/min, opta per un mandrino a calettamento termico. Se invece lavori pezzi a parete sottile soggetti a vibrazioni, o esegui semifiniture su acciaio, la fluidità di un mandrino idraulico ti farà risparmiare una fortuna sui costi degli utensili. È proprio questa combinazione tra il portautensili e l'utensile giusti che ci permette di ridurre il costo per pezzo in un mercato competitivo.
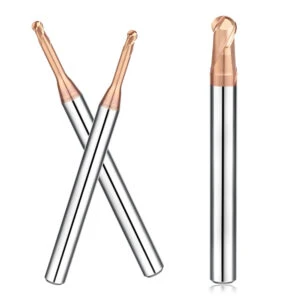
Aspirazione e raffreddamento dei trucioli: prevenire la formazione di solchi nella fresatura di superfici complesse
Nella finitura di superfici complesse, il taglio è solo metà del lavoro; l'evacuazione dei trucioli è l'altra metà. Quando una fresa a testa sferica si muove attraverso cavità profonde o percorsi utensile a 5 assi, la zona di taglio diventa un ambiente confinato e ad alta temperatura. Recentemente abbiamo visto un caso in cui uno stampo lucido di un cliente è stato rovinato a causa dell'intasamento del percorso di evacuazione dei trucioli. Quando materiale come alluminio o acciaio dolce aderisce al tagliente (fenomeno noto come BUE, BUE, ovvero adesione al tagliente), distrugge la finitura superficiale e provoca un'improvvisa impennata di forza che spezza l'utensile.
Raccomandiamo di progettare percorsi utensile che tengano conto della gravità e del flusso del liquido di raffreddamento. Non aspettate che si verifichi un problema; utilizzate la fresatura in concordanza già in fase di progettazione per deviare i trucioli lontano dal taglio e verso le aree lavorate. Nel nostro stabilimento, spesso eseguiamo una micro-lucidatura delle scanalature dell'utensile. Questa finitura ultra-fine riduce l'attrito, consentendo ai trucioli di scivolare via come sul ghiaccio. È questo livello di dettaglio che distingue un utensile standard da uno strumento ad alte prestazioni.
Risoluzione del problema del "ritaglio" nella lavorazione di scanalature strette
Il "ritaglio", ovvero la frantumazione dei trucioli da parte dell'utensile, è la causa silenziosa della riduzione della durata delle frese a sfera in acciaio. Nelle scanalature strette, se i trucioli non vengono espulsi immediatamente, vengono trascinati verso l'alto e schiacciati dai bordi rotanti. Al microscopio, questi crateri appaiono irregolari sul bordo. Abbiamo aiutato un cliente, un'azienda produttrice di stampi per ingranaggi, a risolvere questo problema modificando il percorso utensile per ridurre al minimo il "tempo di sosta" sul fondo della cavità.
Per risolvere il problema del taglio secondario, massimizzate il getto d'aria del mandrino o aumentate la penetrazione del refrigerante ad alta pressione. Se il vostro software CAM lo consente, aggiungete movimenti di "taglio ad aria" per dare alla scanalatura un po' di "respirazione". Contrariamente a quanto si potrebbe pensare, a volte suggeriamo di aumentare leggermente l'avanzamento per dente. Un truciolo più spesso e fragile è più facile da evacuare rispetto a uno sottile e filamentoso che si avvolge attorno all'utensile. Ricordate: un truciolo rimasto nella scanalatura è una ricetta per il disastro.
Aria compressa o nebbia d'olio? La strategia migliore per l'acciaio ad alta durezza
Per materiali con durezza superiore a HRC50, ci viene spesso chiesto: "È meglio usare la sabbiatura ad aria o la lubrificazione a quantità minima (MQL)?". Quando si utilizzano frese a sfera in metallo duro su acciaio temprato, generalmente evitiamo l'uso di refrigeranti idrosolubili ad alto volume. La fatica termica è la causa principale della frattura del metallo duro. Inondare un utensile incandescente con un liquido freddo provoca uno "shock termico". Nei nostri test per clienti del settore automobilistico, la lubrificazione a nebbia d'olio (MQL) ha prolungato la durata dell'utensile del 15% rispetto alla sola sabbiatura ad aria e ha lasciato una finitura metallica superiore.
Il getto d'aria compressa è ottimo per la "rimozione fisica" dei detriti durante la sgrossatura. Tuttavia, durante la finitura, la nebulizzazione d'olio è più efficace perché le microscopiche goccioline d'olio riducono l'adesività dei trucioli. La nostra logica è semplice: utilizzare un potente getto d'aria compressa per grandi quantità di trucioli durante la sgrossatura, quindi passare alla nebulizzazione d'olio per la finitura al fine di proteggere il rivestimento nanotecnologico dell'utensile. Questo approccio a fasi mantiene l'utensile a una temperatura ottimale senza il rischio di cricche termiche.
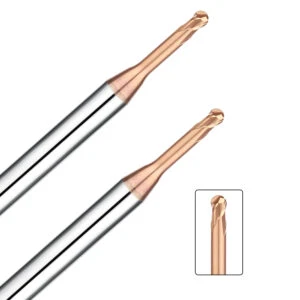
Selezione della catena di fornitura: Screening dei fornitori di frese a testa sferica tecniche
Il prezzo indicato in un preventivo è solo la punta dell'iceberg; i costi reali si trovano negli scarti e nei tempi di inattività. Scegliere un fornitore di frese a sfera significa trovare un partner tecnico, non solo un venditore. Se lavorate con frese a sfera a collo lungo in acciaio HRC60 o con macchine per la lavorazione di superfici a 5 assi e il vostro fornitore non è in grado di fornire un'analisi basata sulla fisica per un eventuale guasto, è il momento di rivalutare il vostro rapporto.
Diamo priorità ai fornitori che comprendono le applicazioni non standard. Se avete difficoltà con l'adesione degli utensili su leghe aerospaziali, un buon fornitore dovrebbe suggerire geometrie specifiche dei bordi o la lucidatura delle scanalature, non solo un rivestimento diverso. Questo passaggio dalla "vendita" alla "risoluzione dei problemi" è il segno distintivo di un produttore di alto livello. Vi invitiamo a condividere con noi la durezza specifica del vostro materiale o i vostri disegni tecnici; il benchmarking tecnico spesso vi evita costose deviazioni.
Valutazione della consistenza del rivestimento e della tenacità del substrato
La consistenza del rivestimento è il "paragrafo" di un fornitore di qualità. Se la durata degli utensili varia di oltre il 20% all'interno dello stesso lotto, verificare la presenza di "goccioline" o una scarsa adesione. Un rivestimento non serve solo per il colore; influisce sulla precisione dell'angolo R e sulla dissipazione del calore. Se si sfalda prematuramente, il substrato delle frese a sfera in metallo duro esposto si romperà quasi istantaneamente ad alte temperature.
Oltre al rivestimento, chiedete informazioni sulla granulometria. Il carburo cementato a grana fine offre la resistenza alla flessione necessaria per prevenire scheggiature durante i tagli interrotti. Possiamo esaminare i vostri disegni e la rigidità della macchina per aiutarvi a determinare se il vostro substrato attuale è effettivamente adeguato allo scopo. Abbinare le proprietà del materiale al vostro specifico carico di taglio è l'unico modo per prolungare in modo affidabile la durata dell'utensile del 30% o più.
Perché i professionisti consigliano di modificare i percorsi di taglio originali
Un ingegnere professionista spesso suggerisce di modificare il percorso programmato. Se un fornitore suggerisce di passare dalla fresatura raster alla rampa elicoidale o alla contornatura a livello Z, è perché conosce la geometria dell'utensile. La punta di un utensile a punta sferica ha una velocità assiale pari a zero, che rappresenta la zona di taglio meno efficiente. È importante mantenere il punto di contatto distante da questa "zona a velocità zero".
Se stai cercando di ridurre il costo per pezzo, condividi con noi i tuoi percorsi utensile. Spesso, una piccola modifica alla distanza di "passo" o alla strategia di ingresso/uscita può migliorare drasticamente la gestione delle sollecitazioni da parte dell'utensile. Effettuiamo questi compromessi in base al gioco del collo dell'utensile e alla lunghezza di taglio effettiva. L'obiettivo non è solo preservare l'utensile, ma sfruttare ogni secondo di potenziale produttivo. Se sei pronto a ottimizzare, analizziamo insieme i tuoi parametri e rendiamo il tuo processo più stabile.






