


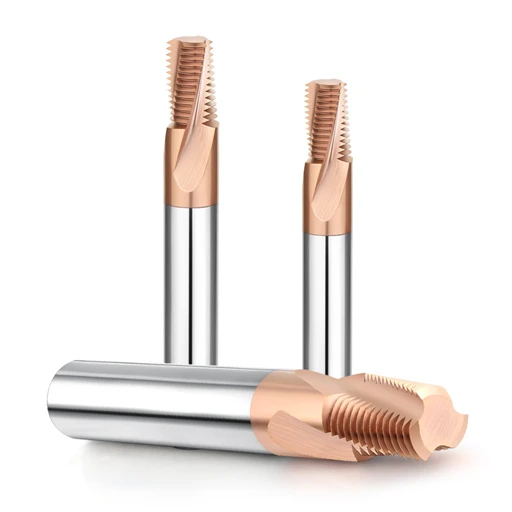
Il mese scorso, un cliente di Stoccarda, in Germania, ha inviato un'e-mail urgente riguardante un lotto di frese per filettatura in metallo duro appena acquistate, utilizzate su corpi valvola ad alta pressione in acciaio 42CrMo4. Gli operatori erano frustrati perché il calibro per filettature "Passa" si bloccava dopo aver percorso solo due filetti, nonostante la finitura superficiale apparisse impeccabile.
In qualità di ingegneri con oltre 15 anni di esperienza nella ricerca e sviluppo di utensili da taglio e nelle operazioni pratiche in officina CNC, ci siamo imbattuti in questo scenario innumerevoli volte. Si tratta di un caso classico che riscontriamo frequentemente nei progetti reali di fresatura di filettature in acciaio. Molti colleghi che passano dai maschi tradizionali cadono in una trappola comune: presumono che, se il codice di programmazione è corretto e l'utensile non presenta segni di usura evidenti, le filettature risultanti debbano rientrare nelle tolleranze.
La realtà è ben più complessa. Quando si lavora acciaio pre-temprato ad alta durezza (come nelle applicazioni che richiedono una fresa per filettature HRC55) o filettature coniche per tubi americani (utilizzando una fresa per filettature NPT), fattori come l'elevata resistenza alla trazione, il calore di taglio e la rigidità del bloccaggio del portautensili influiscono direttamente sulla qualità microscopica. Sia che si tratti di produrre prototipi in piccoli lotti o di gestire linee di produzione ad alto volume utilizzando frese per filettature di alta qualità, un solido processo di re-ispezione e diagnosi dei difetti rappresenta la garanzia definitiva.
Se scartiamo i pezzi basandoci semplicemente sui risultati del calibro senza indagare le cause profonde delle deviazioni dimensionali, come errori di compensazione del raggio dell'utensile, flessione dell'utensile e usura del rivestimento, continueremo a fare affidamento solo sulle supposizioni. Quando un calibro passa/non passa "segnala un allarme" su un pezzo in acciaio, siete in grado di capire immediatamente se il problema è dovuto alla flessione dell'utensile, a un errore nell'angolo del fianco della filettatura o a filettature deformate sul fondo di un foro cieco?
Ispezione con calibro per filettature: insegnare ai clienti occidentali come utilizzare i calibri per risolvere i problemi di flessione delle frese in metallo duro per la lavorazione di filettature.
Comunicando con i supervisori tecnici in Europa e negli Stati Uniti, notiamo che molti macchinisti esperti provano frustrazione durante le verifiche di calibrazione. Abituati alla semplicità dei maschi di formatura tradizionali, spesso presumono che una fresa in metallo duro per filettature sia sottodimensionata quando il calibro si blocca. Tuttavia, la nostra esperienza dimostra che nemmeno l'elevata rigidità del metallo duro può eliminare completamente le minime flessioni causate dalla resistenza al taglio nell'acciaio ad alta resistenza.
Per risolvere questo problema, consigliamo sempre alle officine di non considerare i calibri per filettature semplicemente come strumenti per verificare la conformità o la non conformità dei pezzi, ma come sensori per diagnosticare le condizioni di taglio. A causa del modulo elastico del materiale, i pezzi in acciaio presentano caratteristiche di resistenza specifiche durante l'interpolazione elicoidale a 3 assi. Il nostro compito è quello di utilizzare un'ispezione standardizzata con calibri per identificare le deformazioni causate da un'insufficiente rigidità del sistema, quindi applicare una compensazione precisa all'interno del sistema CNC.
Il calibro passa/non passa si è bloccato a metà? La verità sulla flessione dell'utensile nella lavorazione dell'acciaio al carbonio medio.
Durante un intervento di assistenza presso un cliente del Midwest degli Stati Uniti, impegnato nella lavorazione di corpi valvola in acciaio 4140, il calibro Go si è avvitato per tre giri, bloccandosi poi a metà. Tuttavia, il presetting utensili non segnalava alcun problema con il diametro primitivo dell'utensile. Dopo aver effettuato la diagnosi direttamente sulla macchina, abbiamo confermato che la causa era la classica flessione radiale dell'utensile, comune alle frese per filettatura dell'acciaio . Man mano che la fresa avanza più in profondità nel foro, l'aumento della sporgenza provoca forze di taglio laterali sulla punta dell'utensile, riducendo il diametro primitivo inferiore a quello dell'apertura.
Per risolvere questo problema di conicità, sconsigliamo vivamente di modificare le coordinate globali della macchina, poiché ciò rende l'apertura troppo ampia e lascia il fondo fuori tolleranza. La nostra soluzione consiste nell'integrare un comando "Passo di pulizia" nel programma macro o nel software CAM per far scorrere l'utensile lungo lo stesso percorso senza aggiungere avanzamento. Questa passata di pulizia rimuove il materiale non asportato a causa del recupero elastico dell'utensile, consentendo al calibro di scorrere agevolmente fino al fondo.
Approfondimenti sulla messa a punto del diametro primitivo per la fresatura di filettature HRC55 in acciaio temprato
La lavorazione di acciaio per stampi pre-temprato con livelli di durezza compresi tra HRC50 e HRC55 è un'operazione complessa per qualsiasi officina. Un produttore svedese di stampi si è imbattuto in questo problema utilizzando una fresa per filettature HRC55 su stampi per stampaggio automobilistico, dove l'elevata resistenza allo snervamento impediva al calibro di controllo di entrare. In queste condizioni, il substrato in carburo subisce un contatto intenso e ad alta pressione, che può causare la rottura del diametro primitivo o il distacco del rivestimento dell'utensile per shock termico.
Quando si lavora con filettature fuori tolleranza in acciai così duri, ci affidiamo a un metodo di compensazione micro-incrementale. Dopo aver verificato l'equilibrio dinamico del mandrino della macchina e la forza di serraggio del portautensili, istruiamo gli operatori a ridurre gradualmente il valore di compensazione dell'usura dell'utensile nel sistema CNC con incrementi di 0.005 mm. La rifinitura del profilo della filettatura attraverso molteplici prove di taglio impedisce che regolazioni brusche deformino il semiangolo della filettatura o scheggino il tagliente.
Perché il "metodo dei tre fili" è essenziale per l'ispezione del primo campione di frese per filettatura all'ingrosso
In qualità di produttori di utensili, effettuiamo rigorosi controlli al 100% utilizzando sistemi di misurazione ottica su tutti gli ordini all'ingrosso prima della spedizione. Tuttavia, quando le officine meccaniche estere utilizzano queste frese per filettatura all'ingrosso nelle linee di produzione ad alta intensità, insistiamo affinché i loro reparti di controllo qualità utilizzino il metodo a tre fili durante l'ispezione del primo pezzo. Questo perché i dati di ispezione in fabbrica riflettono solo la geometria intrinseca dell'utensile, mentre l'ispezione del primo pezzo rivela le dimensioni del sistema integrato in condizioni di officina reali.
Il punto di forza del metodo di misurazione a tre fili risiede nella sua immunità alle interferenze causate da piccole bave sulla superficie della filettatura o da distorsioni nell'angolo del profilo. Fornisce la misurazione più accurata della profondità di taglio effettivamente realizzata sul pezzo in acciaio. Il confronto di questi dati con i parametri standard consente agli operatori di prevedere le prestazioni di taglio dell'utensile sulla propria specifica attrezzatura, stabilendo una solida base di riferimento per la compensazione dell'usura prima della lavorazione ad alto volume.
Superfici di tenuta e filettature speciali: i nostri standard pratici per la prevenzione delle perdite durante l'ispezione delle frese per filettature NPT.
Nella produzione di tubazioni e valvole idrauliche, l'ispezione delle filettature di tenuta opera a un livello completamente diverso rispetto ai giunti meccanici standard. Spesso riscontriamo clienti nel settore del controllo dei fluidi i cui componenti superano senza problemi un test con un calibro a tampone standard, ma presentano perdite d'olio lungo i fianchi della filettatura durante prove di pressione a 20 MPa. Quando si utilizza una fresa per filettature NPT per lavorare queste filettature coniche 1:16, l'ispezione deve andare oltre la semplice verifica del diametro primitivo per garantire una perfetta tenuta a interferenza metallo-metallo.
I metodi standard di ispezione delle filettature mostrano solo dati trasversali localizzati e non riescono a valutare la continuità del profilo sull'intera superficie conica. Pertanto, incoraggiamo i clienti ad adottare molteplici standard pratici per la verifica incrociata durante il controllo qualità. Questo approccio proattivo consente alle officine di eliminare completamente i potenziali rischi di perdite, come quelli causati da minimi ritardi di interpolazione della macchina o irregolarità nel percorso dell'utensile, prima dell'assemblaggio.
Conicità e profilo della fresa per filettature NPT: prevenzione delle perdite di assemblaggio mediante calibri a gradini L1/L3
Una volta abbiamo assistito un costruttore di attrezzature per giacimenti petroliferi in Texas nell'utilizzo di una fresa per filettature NPT su raccordi per tubi in acciaio a parete spessa. In officina ci hanno riferito che, sebbene i pezzi superassero il controllo standard con il calibro a tampone L1 sul piano di serraggio manuale, l'assemblaggio effettivo presentava un tasso di guasto del 5% durante i test di tenuta all'aria ad alta pressione. Abbiamo raccomandato un approccio combinato utilizzando il calibro a tampone L3, che raggiunge tre filettature più in profondità, e abbiamo scoperto che l'insufficiente rigidità del sistema faceva sì che le filettature più profonde si deformassero assumendo una forma a "tromba".
Affidarsi esclusivamente al calibro L1 non è sufficiente per le filettature coniche dei tubi; è necessario confrontare la variazione di passo tra i calibri a tampone L1 e L3. Se la differenza di profondità del passo si discosta dai valori standard, ciò indica una distorsione della conicità della filettatura che non può essere corretta in seguito con l'applicazione di nastro in PTFE o sigillante. Per correggere questo problema, apportiamo piccole regolazioni di inclinazione al raggio di ingresso e al punto di uscita del percorso utensile dell'asse Z nel programma CNC, assicurandoci che ogni giro si adatti perfettamente alla conicità.
Osservazione dei difetti nella prima e nell'ultima filettatura dei raccordi per tubi in acciaio mediante un comparatore ottico
Nella produzione di massa, soprattutto con raccordi a foro cieco con spazio limitato per gli utensili, la prima e l'ultima filettatura rappresentano i punti deboli per la prevenzione delle perdite. Quando si utilizza una fresa per filettature in acciaio su acciaio al carbonio ad alta tenacità, percorsi di ingresso dell'arco non corretti spesso appiattiscono la punta della prima filettatura o lasciano trucioli residui che schiacciano il profilo della filettatura finale durante la retrazione. Questi difetti microscopici sono quasi impossibili da percepire con i tamponi standard, ma creano facili vie di fuga per le perdite di fluidi ad alta pressione.
La nostra procedura diagnostica standard per individuare perdite difficili da individuare consiste nel sezionare longitudinalmente il pezzo mediante elettroerosione a filo ed esaminare il profilo con un comparatore ottico a 20 ingrandimenti. Questa proiezione rivela chiaramente il profilo effettivo inciso nell'acciaio; confrontandolo con una dima standard, si può immediatamente verificare se la prima transizione della filettatura è liscia o se la filettatura finale presenta bave. L'identificazione di queste imperfezioni ci consente di regolare gli angoli di ingresso dell'utensile nel programma o di affinare l'angolo di spoglia del tagliente per correggere i difetti alla fonte.
Rugosità superficiale e difetti microscopici: diagnosi dei danni causati dalle frese per filettature in acciaio tramite trucioli e superfici delle filettature.
Durante le ispezioni di routine in officina, scherziamo spesso dicendo che i trucioli e le superfici dei pezzi sono la "pelle" e i "segni vitali" della macchina utensile. Molti ingegneri si concentrano esclusivamente sul fatto che la filettatura passi attraverso il calibro, trascurando completamente dettagli sottili come bave leggere o una lucentezza opaca sui fianchi della filettatura. Quando si utilizza una fresa per filettare in acciaio su leghe resistenti o acciaio temprato, qualsiasi minima usura del tagliente, micro-scheggiatura o ricottura termica si manifesta immediatamente nella rugosità superficiale.
In base alla nostra esperienza nella diagnosi dei difetti in officina, l'analisi dei profili dei fianchi delle filettature con una lente d'ingrandimento ad alto ingrandimento e la valutazione della morfologia dei trucioli raggiungono un'accuratezza paragonabile a quella di costose analisi di laboratorio. Il taglio dell'acciaio genera un intenso calore di taglio; quando il tagliente si smussa, la deformazione del materiale passa da un taglio netto a un'estrusione forzata. In questo scenario, osserviamo difetti microscopici per dedurre se l'equilibrio termodinamico del sistema è alterato, consentendoci di intervenire prima del cedimento totale dell'utensile.
Prevenire lo "strappo" della superficie della filettatura: dedurre l'usura del rivestimento della fresa in metallo duro dalla finitura del fianco.
Di recente abbiamo aiutato un produttore britannico di trasmissioni a risolvere un fastidioso difetto: le filettature interne in acciaio strutturale ad alta resistenza 30CrMnSiA risultavano ruvide al tatto nonostante superassero i controlli con il calibro. Abbiamo rimosso la fresa in metallo duro e l'abbiamo esaminata al microscopio, scoprendo che il rivestimento sulla superficie di contatto si era completamente delaminato, causando una lieve deformazione plastica sul substrato. Questo contatto diretto metallo-metallo, dovuto al cedimento del rivestimento, era la causa principale della lacerazione superficiale.
Quando si lavora l'acciaio con utensili da taglio in metallo duro, il rivestimento (come TiAlN o AlCrN) funge sia da barriera termica che da riduttore di attrito, garantendo un'evacuazione uniforme dei trucioli. Se notate che la superficie della filettatura si opacizza o si ruvida, anche se le dimensioni rimangono entro le tolleranze, significa che il rivestimento dell'utensile ha raggiunto la fine del suo ciclo di vita. Si consiglia di sostituire l'utensile in anticipo o di ridurre la velocità di taglio lineare del 10-15%, piuttosto che tentare di produrre gli ultimi pezzi rischiando di danneggiare il componente.
Il rischio di BUE (Built-Up Edge) sul fondo dei fori ciechi nell'acciaio: individuazione e prevenzione di irregolarità e scheggiature delle filettature finali.
La filettatura di fori ciechi è notoriamente difficile, soprattutto quando si lavora acciai a basso tenore di carbonio o acciai dolci, che sono altamente soggetti all'adesione. Un cliente italiano che lavora basi di cilindri idraulici ha notato che la qualità della filettatura all'apertura era perfetta, ma gli ultimi due o tre filetti sul fondo mostravano costantemente profili incompleti e occasionali scheggiature. Osservando l'evacuazione dei trucioli in loco, abbiamo concluso che si stava formando un'adesione tra utensili e fori ciechi (BUE) sulle punte degli utensili sul fondo del foro.
Quando le frese per filettature in acciaio raggiungono il fondo profondo di un foro cieco, la zona di taglio è soggetta a calore e pressione estremi, mentre il liquido di raffreddamento interno non riesce a rimuovere efficacemente i trucioli dallo spazio ristretto. Ciò provoca la saldatura a freddo di minuscoli trucioli di acciaio alla punta dell'utensile, formando un tagliente di riporto che altera l'angolo di spoglia originale e deforma la filettatura di fondo. Quando l'utensile si ritrae rapidamente, questo tagliente si spezza, spesso strappando un pezzo dalla punta in metallo duro; per eliminare questo rischio, raccomandiamo un avanzamento a gradini o un tempo di sosta di 0.2 secondi per rimuovere i trucioli con aria compressa.
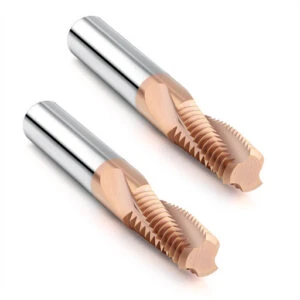
Pratiche in officina: il nostro metodo di messa a punto in tre fasi per gli operatori di macchine.
Tutti i risultati diagnostici derivanti dalle ispezioni con calibro per filettature devono essere infine tradotti in regolazioni specifiche sul pannello di controllo CNC. Grazie ad anni di assistenza tecnica in loco presso officine occidentali, abbiamo notato che anche gli ingegneri più esperti sono tentati di ricorrere a scorciatoie, come la modifica dei sistemi di coordinate globali, quando le filettature escono dalle tolleranze. Queste regolazioni approssimative spesso introducono nuovi errori geometrici, compromettendo le relazioni dimensionali di altre caratteristiche critiche del pezzo.
Per ovviare a questo problema, abbiamo sviluppato un processo standardizzato di messa a punto per la fresatura di filettature in acciaio, basato sulla cinematica della macchina e sulla meccanica dei materiali. Incoraggiamo i nostri colleghi a valutare questo approccio in base alla rigidità delle macchine e alle condizioni di configurazione della propria officina, al fine di integrarlo nelle proprie procedure operative standard (SOP) per il controllo qualità. Questo metodo si basa su un controllo guidato dai dati per eliminare ogni minima deviazione, anche a livello di micron, che si può riscontrare durante l'utilizzo di una fresa per filettature in acciaio su materiali difficili.
Fase 1: Regolazione corretta della compensazione del raggio dell'utensile (offset di usura) nel sistema CNC in base al feedback del calibro
Quando l'ispezione rivela che il calibro "Passa" si blocca mentre il calibro "Non passa" indica un diametro primitivo sovradimensionato, il punto più sicuro per la regolazione fine è l'offset di usura del raggio dell'utensile. Se si lavora acciaio al carbonio standard e si riscontra che le filettature sono troppo strette, è possibile immettere un valore di offset di usura negativo, ad esempio -0.01 mm. Questo fa sì che la macchina sposti leggermente verso l'esterno il percorso della fresa in metallo duro durante il comando di compensazione della fresa G41, senza modificare l'impostazione iniziale della geometria.
Sottolineiamo spesso agli operatori che le regolazioni dell'offset di usura devono seguire il principio di modifiche incrementali e minime, piuttosto che regolazioni aggressive. Dopo ogni regolazione del valore dell'offset di usura, eseguire una prova di taglio su un singolo blocco e rimisurare con i calibri passa/non passa per assicurarsi che il diametro primitivo si modifichi in modo lineare. Questo approccio razionale alla configurazione della macchina aiuta a evitare di scartare pezzi costosi a causa di tagli eccessivi accidentali dovuti a tentativi casuali.
Fase 2: Utilizzo della tecnica “Spring Pass” sull’acciaio pre-temprato HRC55 per eliminare le interferenze
Modificare solo gli offset non sempre risolve il problema della flessione degli utensili in metallo duro sotto l'effetto di elevate forze di taglio radiali. Se si utilizza una fresa per filettature HRC55 su acciaio per stampi temprato o si riscontrano vibrazioni in fori profondi, provare a comandare alla macchina di ripercorrere il percorso originale senza modificare la compensazione del raggio. Durante la lavorazione di acciaio ad alta durezza, la resistenza allo snervamento del materiale provoca la deformazione dell'intero sistema sotto carico, lasciando una minima quantità di materiale non tagliato.
Il vantaggio della tecnica di passata a molla risiede nel fatto che non introduce alcuna profondità di taglio aggiuntiva o carico termico. Sfrutta invece il naturale recupero elastico dell'utensile per rimuovere in modo netto il materiale residuo lasciato dalla precedente flessione della fresa. Il feedback dei clienti indica che l'aggiunta di una o due passate di pulizia consente a un diametro stretto di passare agevolmente, migliora la finitura superficiale del fianco e rimuove gli strati induriti per prolungare la durata dell'utensile.
Fase 3: Garantire la coerenza assoluta dello zero con un sistema di impostazione utensili durante la sostituzione delle frese per filettatura nella produzione ad alto volume.
Nella produzione su larga scala, i colli di bottiglia si verificano frequentemente durante i cambi utensile a causa delle variazioni tra i pezzi. Se gestite un progetto ad alto volume che richiede la frequente sostituzione delle frese per filettatura all'ingrosso, è necessario stabilire un rigoroso processo di controllo della deriva del punto zero utilizzando regolatori di precisione degli utensili. Sebbene la nostra fabbrica mantenga tolleranze di profilo ristrette, l'equilibrio dinamico può essere compromesso dalla dilatazione termica del mandrino durante il funzionamento ad alta velocità o da minime variazioni nel serraggio manuale.
Dopo aver installato un nuovo utensile, si consiglia di misurare la lunghezza assiale statica e il raggio radiale, verificando al contempo l'eccentricità radiale dinamica mediante un comparatore. Se i pezzi iniziali differiscono da quelli lavorati prima del cambio utensile, prima di mettere in discussione la qualità dell'utensile, è opportuno considerare la coppia di serraggio o lo spostamento termico. Per progetti complessi che prevedono l'utilizzo di una fresa per filettature NPT con rigorosi requisiti di tenuta, vi invitiamo a condividere le vostre condizioni operative, i disegni e le tipologie di materiale in modo da poter collaborare alla ricerca di soluzioni di processo ottimali.






