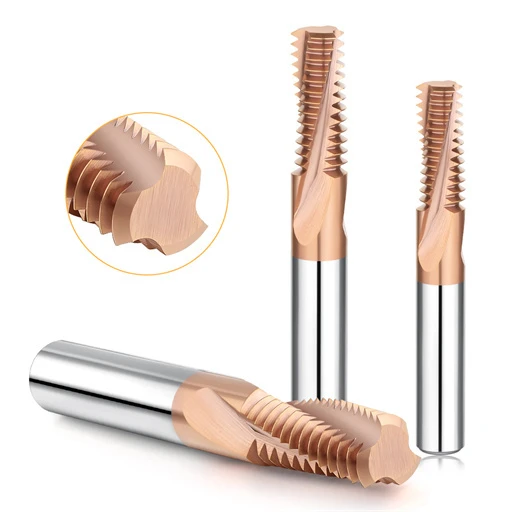
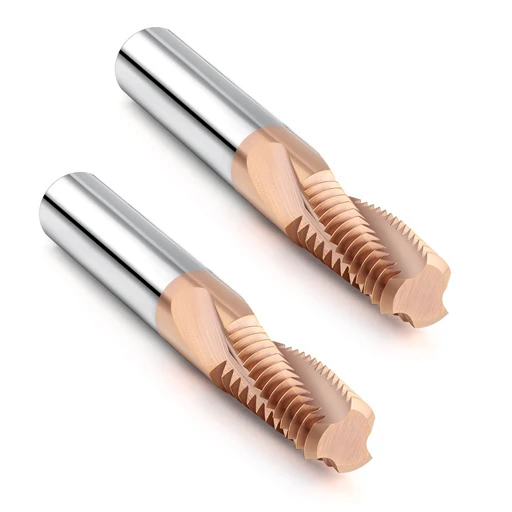
Questo scenario si è verificato nella nostra officina durante una chiamata tecnica con un produttore tedesco di stampi. La lavorazione prevedeva l'utilizzo di un inserto per slitta SKD11 trattato termicamente a HRC65 con fori ciechi M6×1.0. L'operatore ha consumato tre frese per filettatura in metallo duro nuove di zecca, una dopo l'altra; nessuna è riuscita a superare l'ottavo foro. Al microscopio da banco con ingrandimento 200x, abbiamo riscontrato massicce scheggiature sulla superficie di spoglia e microfratture del rivestimento, anziché la normale usura del fianco. L'officina stava consumando utensili di alta qualità come fossero inserti economici usa e getta.
Si tratta di una crisi ricorrente che il nostro team sul campo gestisce negli stabilimenti statunitensi ed europei. Gli acciai per stampi temprati (HRC60-65) trasformano la fresatura delle filettature in una prova aggressiva di impatto meccanico e calore. Molti operatori riducono istintivamente la velocità del mandrino o ordinano rivestimenti speciali per contrastare l'usura della fresa per filettature. Questo di solito si rivela controproducente: la riduzione della velocità provoca la lucidatura del tagliente, mentre i carichi di truciolo elevati fratturano il fragile carburo.
Per ridurre l'usura delle frese per filettature in acciaio temprato e prolungarne la durata, è necessario un processo bilanciato piuttosto che interventi isolati. Ciò significa utilizzare angoli di spoglia negativi microaffilati, rivestimenti nanocompositi resistenti al calore e un sistema di bloccaggio dell'utensile inferiore a 0.003 mm. Ma soprattutto, è necessario abbandonare le affondate rettilinee a favore di percorsi ad arco e profilatura a passaggi multipli.
Se il vostro centro di lavoro verticale rompe continuamente gli utensili o i calibri per filettature si inceppano dopo dodici pezzi, mettete in pausa il ciclo. L'utensile si sta davvero usurando o è l'ingresso lineare brusco che sta rompendo i denti all'impatto?

Analisi dell'usura da fresatura di filettature in acciaio temprato: identificazione delle cause e delle modalità di guasto.
Non gettate via una fresa rotta e non avviate ciecamente il ciclo con una nuova. Ispezionate prima i taglienti con una lente d'ingrandimento tascabile o un microscopio. La lavorazione di materiali con durezza superiore a HRC62 genera temperature di interfaccia e sollecitazioni meccaniche che distruggono rapidamente i taglienti. Spesso gli operatori attribuiscono la colpa di ogni guasto al fornitore dell'utensile. È fondamentale distinguere la scheggiatura termica dal danno da impatto meccanico; altrimenti, gli offset di percorso e le compensazioni dell'usura rimangono pura congettura.
L'analisi dei guasti nella fresatura di materiali duri è una semplice operazione di reverse engineering. Ogni graffio, banda bianca o dente scheggiato rivela uno specifico errore di percorso o un difetto di impostazione della macchina. Nella nostra attività di risoluzione dei problemi sul campo, individuare tempestivamente questi micro-segni di usura preserva gli utensili in metallo duro. È inoltre l'unico modo affidabile per individuare le cause di usura della fresa per filettature di base durante la produzione in serie di inserti per stampi temprati.
Distinguere tra usura da cratere e micro-scheggiature: diagnosi in officina
È fondamentale distinguere immediatamente l'erosione da cratere dalla scheggiatura del tagliente. L'usura da cratere si verifica sulla superficie di spoglia per diffusione chimica e lavaggio dei trucioli, apparendo leggermente dietro il tagliente. La scheggiatura si verifica quando il carburo a grana fine si frattura a seguito di uno shock meccanico intermittente. Se l'unghia si impiglia in un bordo frastagliato e seghettato, si tratta di scheggiatura e non di normale usura abrasiva.
Consideriamo questa differenza come un chiaro compromesso operativo. L'usura da cratere di spoglia è spesso una condizione gestibile, a patto che rimanga dietro la preparazione del tagliente. Una scheggiatura del tagliente di soli 0.02 mm provoca un picco immediato della resistenza al taglio. Questa forza localizzata spezza l'intera scanalatura di taglio entro due passi. Quando si affronta un'usura severa da fresa per filettature, è preferibile uniformare l'interpolazione di ingresso anziché tagliare arbitrariamente la superficie.
Indagine sulle cause principali dell'usura anomala del fianco nella fresatura di filettature SKD11
La lavorazione di acciai per utensili profondamente temprati genera spesso bande di usura aggressive sui fianchi molto più rapidamente del previsto. Durante la fresatura di filettature con SKD11, le tracce di usura lucide e irregolari raramente sono causate solo dall'elevata velocità del mandrino. Derivano da carburi eutettici ultra-duri con durezza superiore a HRC70 incorporati nella matrice di acciaio. Quando le forze di taglio flettono leggermente l'utensile, il gioco tra i fianchi si riduce, trasformando le particelle di carburo intrappolate in materiale abrasivo per la rettifica.
Durante le ispezioni in loco, verifichiamo due cause principali: la qualità della punta del trapano per il preforo e il rapporto di sporgenza dell'utensile. Il problema raramente è dovuto a una mancanza di durezza del carburo. Le punte smussate lasciano una grave crosta indurita sulle pareti del foro pilota. Una sporgenza eccessiva flette l'utensile, causando lo scorrimento dei denti contro la parete anziché il taglio del materiale. Questo micro-sfregamento compromette il gioco dell'utensile e blocca i calibri per filettature entro cinque fori.
Perché i rivestimenti si staccano prematuramente? L'impatto della durezza del substrato e dello shock termico sull'usura delle frese per filettatura nell'acciaio temprato
Quando si lavora metalli ultraduri, i rivestimenti raramente si usurano in modo uniforme; tendono a sfaldarsi in fogli. Per comprendere questa specifica usura delle frese per filettature in acciaio temprato, è necessario considerare il rivestimento e il substrato in carburo come un sistema interconnesso sotto carico. I rivestimenti nanocompositi offrono un'eccezionale durezza a caldo, ma l'attrito nella zona di contatto supera facilmente gli 800 °C. Se il carburo sottostante non possiede una resistenza allo snervamento a compressione sufficiente, si deforma microscopicamente, staccando il sottile e fragile rivestimento.
Lo shock termico causato dai liquidi di raffreddamento è ancora più distruttivo. Gli operatori spesso utilizzano emulsioni liquide per sopprimere il calore, ma le lavorazioni interrotte creano bruschi cicli termici da 1000 °C a temperatura ambiente. Questa sollecitazione di espansione frattura il confine tra il rivestimento e il substrato con crepe termiche trasversali. A meno che l'evacuazione dei trucioli da fori ciechi non richieda espressamente la pressione del liquido, è consigliabile passare all'aria fredda secca o alla microlubrificazione (MQL) per prevenire la scheggiatura termica.

Selezione del corpo utensile e progettazione geometrica: strategie di ottimizzazione per utensili di fresatura di filettature nella lavorazione di materiali ultraduri
A una durezza HRC65, difetti microscopici dell'utensile innescano rotture massicce sotto pressione di taglio. Le frese per uso generale si frantumano al primo contatto con l'acciaio per stampi ad alta durezza. Resistere ai metalli ultraduri richiede molto più che la semplice scelta di un grezzo in carburo più duro. È necessario allineare simultaneamente la rigidità del nucleo dell'utensile, la preparazione del tagliente e le proprietà del rivestimento a film sottile.
Ogni scelta di rettifica implica un compromesso ingegneristico. I taglienti affilati scheggiano sui carburi duri, mentre le lame spesse generano un calore di interfaccia estremo. I nuclei spessi aumentano la resistenza alla flessione ma limitano il flusso dei trucioli, rischiando un accumulo distruttivo degli stessi. La scelta di utensili specifici per la fresatura di filettature rimane il modo più affidabile per garantire una durata costante dell'utensile prima di utilizzare la macchina.
Dare priorità alla rigidità: come le frese a scanalatura corta e a collo stretto, insieme alle geometrie di taglio a elica sinistra/destra, riducono l'eccentricità nelle frese a candela.
L'utilizzo di frese a scanalatura lunga in fori ciechi profondi è una ricetta per la rottura degli utensili. Per la filettatura di fori profondi, raccomandiamo frese a scanalatura corta con gambo di scarico rastremato. Limitare il numero di denti di taglio a due o tre passi riduce il braccio di leva del momento flettente sotto carico. Questa semplice modifica elimina l'elevata spinta radiale, consentendo alla fresa di tagliare senza flessioni catastrofiche.
Anche la rigidità del mandrino determina la direzione della scanalatura. Spesso, sulle macchine più leggere, passiamo a un'elica sinistrorsa con rotazione destrorsa. Questa configurazione converte le forze di trazione verso il basso in una spinta verso l'alto contro il cono del mandrino. L'utensile si fissa saldamente al portautensili, eliminando le vibrazioni durante l'interpolazione elicoidale, a condizione che l'aria compressa dell'officina liberi il flusso di trucioli verso il basso.
Angolo di spoglia negativo combinato con una micro-smussatura (T-Land): geometria della scanalatura per migliorare la resistenza agli urti nelle frese per filettatura CNC
Gli angoli di spoglia positivi risultano completamente inefficaci una volta che la durezza dell'acciaio supera HRC60. I nostri test di affilatura degli utensili dimostrano che un angolo di spoglia radiale negativo compreso tra -5° e -10° è essenziale. Questa geometria negativa convoglia le forze di taglio risultanti verso il nucleo solido dell'utensile. Sostituisce la lacerazione distruttiva da trazione con una compressione da taglio, mantenendo intatto il fragile carburo a micrograna durante i tagli interrotti.
Un angolo di spoglia negativo richiede comunque una micro-smussatura di precisione (T-land) sul tagliente. Quando si rettifica una fresa per filettature CNC ad alte prestazioni, si applica una scanalatura larga da 0.015 a 0.03 mm con un angolo di 15°. Successivamente, una lucidatura di micro-affilatura rimuove le bave di rettifica. Questo tagliente composito distribuisce uniformemente l'impatto iniziale del truciolo lungo il raggio, impedendo ai carburi duri di rompere le punte dei denti.
Controllo dello spessore del rivestimento per rivestimenti nanocompositi resistenti all'usura nella fresatura di filettature HRC65
Rivestimenti più spessi non garantiscono una maggiore durata degli utensili nella fresatura dell'acciaio temprato. Gli strati spessi intrappolano le tensioni residue di trazione e smussano i taglienti affilati con precisione. Inoltre, i rivestimenti spessi si sfaldano in caso di forti urti meccanici, asportando con sé il carburo sottostante. Per queste configurazioni gravose, limitiamo rigorosamente lo spessore totale del rivestimento sottile tra 1.5 e 2.5 micron.
I rivestimenti nanocompositi drogati con silicio, come AlTiSiN, eccellono in condizioni di calore estremo. Le temperature nella zona di taglio superano regolarmente i 900 °C, innescando la formazione, da parte del silicio, di una barriera di silice amorfa autoriparante. Questo scudo blocca l'ossidazione termica e isola il substrato di taglio. Lo spessore ridotto del rivestimento, combinato con un'elevata adesione, previene l'abrasione del fianco, impedendo direttamente l'usura prematura della fresa per filettature HRC65.

Oltre le formule teoriche: velocità di fresatura, avanzamenti e percorsi utensile pratici per la filettatura.
Le formule standard dei manuali di lavorazione falliscono miseramente nella lavorazione di fori ciechi in acciaio HRC65. I programmatori che calcolano gli avanzamenti direttamente da tabelle software generiche finiscono per fondere i taglienti o rompere gli utensili in pochi secondi. La lavorazione di materiali ultraduri richiede un equilibrio tra il calore di taglio localizzato e i limiti di impatto del tagliente. Non è possibile trattare l'acciaio per utensili temprato come le normali leghe pre-temprate.
I parametri di lavorazione testati sul campo richiedono una finestra operativa flessibile anziché tabelle fisse. È necessario ricalcolare gli avanzamenti dai percorsi lungo l'asse dell'utensile al contatto periferico effettivo ed evitare strategie a passaggio singolo. Stabilire e rispettare velocità e avanzamenti di fresatura della filettatura disciplinati trasforma le filettature imprevedibili in un processo di officina ripetibile e stabile.
Gestione della velocità di taglio: rimanere al di sotto della soglia di accumulo termico.
Lavorare una superficie di taglio eccessiva nell'acciaio temprato garantisce un rapido cedimento. Gli acciai per lavorazione a freddo e le leghe ottenute con metallurgia delle polveri conducono male il calore, intrappolando un intenso attrito proprio sul dente di taglio. Nei nostri test sul campo, superare i 50 m/min ammorbidisce le interfacce del rivestimento e provoca una deformazione plastica sulla superficie di spoglia.
Manteniamo la velocità di taglio bloccata tra 25 e 45 m/min per proteggere il substrato in carburo. Le filettature interne di piccolo diametro richiedono comunque limiti di velocità rigorosi, nonostante le elevate capacità del mandrino. Limitare la generazione di calore per adattarla ai tassi di dissipazione dell'utensile impedisce un'eccessiva deformazione termica, fornendo la nostra prima linea di difesa contro l'usura aggressiva delle filettature in acciaio temprato.
Avanzamento per dente (fz) e profondità di taglio radiale (ae): strategie multipass per prevenire la scheggiatura dell'utensile
L'avanzamento per dente richiede un'attenta calibrazione. Un avanzamento inferiore a 0.003 mm provoca lo sfregamento e l'incrudimento della parete del foro da parte dei taglienti, anziché il taglio del metallo. Al contrario, avanzamenti eccessivi causano la frattura dei denti in metallo duro a contatto con inclusioni dure. Manteniamo un avanzamento effettivo compreso tra 0.008 e 0.02 mm per dente per rimanere al di sopra della soglia minima di rottura del truciolo.
Per lavorare in sicurezza con carichi di truciolo normali, suddividere la profondità di taglio radiale ( ae ) su più passate. Non tagliare mai filettature HRC65 in un'unica passata pesante. Programmiamo tre fasi: 60% di profondità nella passata di sgrossatura, 30% nella passata di semifinitura e una passata di finitura del 10% (0.02–0.05 mm) per correggere la flessione dell'utensile. Questo approccio a fasi riduce i carichi di flessione e previene completamente la scheggiatura del tagliente.
Abbandono dell'ingresso lineare: i vantaggi concreti degli approcci ad arco (o a rullo) per prolungare la durata degli utensili per la fresatura di filettature.
Ingressi radiali lineari direttamente nella parete del foro, tassi di rottura degli utensili a punta. L'inserimento diretto della fresa nel materiale crea un aggressivo shock d'ingresso a 90°. Questo impatto improvviso agisce come un colpo di martello contro i fragili denti in carburo, creando microfessure invisibili sulla superficie di spoglia prima ancora che inizi la normale fresatura.
Su tutti i pezzi temprati programmiamo un percorso di ingresso tangenziale a 90° o 180°. L'avanzamento graduale lungo l'arco ispessisce progressivamente i trucioli, aumentando linearmente le forze di taglio. L'utensile esce seguendo un percorso tangenziale corrispondente, senza segni di sosta. L'adozione di un impegno circolare fluido elimina i carichi d'urto, garantendo un immediato aumento della durata complessiva dell'utensile per la filettatura.
Metodi di raffreddamento e rigidità dinamica delle macchine utensili: dettagli chiave del processo per prolungare la durata degli utensili di fresatura filettature
Spesso i macchinisti si concentrano esclusivamente sulla geometria dell'utensile, trascurando la rigidità e il raffreddamento della macchina. Oltre il 30% dei guasti prematuri degli utensili è dovuto a vibrazioni di serraggio o shock termici. A HRC65, oscillazioni microscopiche di pochi micron possono rompere i taglienti. Picchi di temperatura in fori ciechi stretti compromettono rapidamente una preparazione del tagliente altrimenti ideale.
La rigidità del mandrino e l'evacuazione dei trucioli sono i veri fondamenti della stabilità nella fresatura di filettature. La flessione del serraggio o una scarsa dissipazione del calore possono compromettere anche il miglior substrato in carburo disponibile. Ottimizzare il sistema di raffreddamento e migliorare il bilanciamento dell'utensile offre risultati immediati. Questo approccio massimizza l'efficienza di taglio e prolunga la durata complessiva dell'utensile per la fresatura di filettature senza richiedere l'utilizzo di utensili di qualità superiore e più costosi.
Evitare il refrigerante liquido: i vantaggi della lubrificazione a quantità minima (MQL) e dell'aria fredda ad alta pressione nella prevenzione delle cricche durante la fresatura di filettature a HRC65
L'iniezione di liquido refrigerante idrosolubile in piccoli fori favorisce la formazione di cricche da stress termico. Sotto i nostri microscopi, le frese difettose mostrano regolarmente fratture termiche a pettine lungo i bordi taglienti. Il contatto ad alta velocità riscalda i denti a quasi 1,000 °C prima che il liquido refrigerante freddo li raffreddi rapidamente a metà rotazione. Questo shock termico ciclico strappa via il sottile rivestimento protettivo dal substrato.
Durante le operazioni di fresatura di filettature HRC65 , eliminiamo completamente il liquido di raffreddamento a flusso continuo . Ci affidiamo alla lubrificazione a quantità minima (MQL) abbinata a un getto d'aria vorticosa a temperature sotto zero. Le microgocce riducono l'attrito di contatto, mentre l'aria secca ad alta pressione rimuove i trucioli abrasivi fini dalle radici dei fori ciechi. Il mantenimento di una zona di taglio stabile e asciutta previene l'affaticamento termico ed elimina la scheggiatura catastrofica dei denti.
Controllo dell'eccentricità dell'utensile entro 0.003 mm: il ruolo critico dei portautensili idraulici e a calettamento termico nella mitigazione dell'usura della fresa per filettature su acciaio temprato
Un'eccentricità di 0,01 mm potrebbe essere accettabile nell'acciaio dolce, ma distrugge gli utensili da taglio nel materiale temprato. Un'eccentricità eccessiva concentra l'intero carico di taglio su un singolo dente sporgente durante l'interpolazione. Quel dente sovraccarico si frattura all'istante, costringendo le scanalature rimanenti ad assorbire impatti sbilanciati fino alla rottura dell'utensile. Noi manteniamo l'eccentricità radiale totale al di sotto di 0.003 mm su ogni configurazione della macchina.
Sostituiamo i mandrini a pinza ER standard con portautensili idraulici o sistemi a sbalzo ridotto con fissaggio a caldo. I portautensili idraulici smorzano le armoniche ad alta frequenza, mentre le unità a fissaggio a caldo garantiscono un'elevata forza di serraggio concentrica. Il bilanciamento uniforme del carico di trucioli su tutte le scanalature impedisce l'usura irregolare. Questo bilanciamento preciso previene l'usura prematura delle frese per filettature in acciaio temprato e mantiene costanti i diametri del passo della filettatura.
Controllo delle tolleranze del foro pilota e dell'incrudimento: prevenire la "rottura prematura" delle frese a candela.
La qualità del foro pilota è spesso la trappola più sottovalutata nella fresatura di materiali duri. Le punte di preforatura usurate creano una spinta eccessiva, producendo una patina indurita lungo le pareti del foro. Questa patina è significativamente più dura del materiale di base del pezzo. Penetrando in questa patina dura, la coppia di taglio aumenta istantaneamente, distruggendo le delicate punte di taglio già al primo passo della filettatura.
Prima di iniziare la filettatura, controlliamo attentamente l'usura della punta per eliminare eventuali estrusioni. Inoltre, ottimizziamo i diametri dei fori pilota verso il limite superiore di tolleranza, puntando a un impegno della filettatura compreso tra il 60% e il 70%. Allargare leggermente il foro garantisce la resistenza all'estrazione richiesta, alleviando al contempo le intense sollecitazioni sui bordi. Questa semplice regolazione fornisce alla fresa per filettatura lo spazio necessario per tagliare il materiale in modo fluido.
Caso di studio: Come triplicare la durata dell'utensile di fresatura filettature durante la lavorazione di filettature M6 in SKD11
La teoria di laboratorio non ha alcun valore finché i parametri non vengono testati sotto i carichi effettivi del mandrino. La combinazione di micro-smussi, rivestimenti sottili, percorsi di rullatura e MQL crea un sistema di taglio integrato. Raramente è necessario acquistare nuove macchine utensili per risolvere i problemi cronici di rottura degli utensili. È sufficiente una pulizia precisa e sistematica degli errori di impostazione nascosti nel flusso di lavoro di produzione attuale.
Eliminando l'incrudimento del foro, riducendo l'eccentricità del mandrino e suddividendo le passate di taglio in più passaggi, si proteggono i denti di taglio dalle punte d'impatto. L'applicazione di questa metodologia direttamente ai pezzi di produzione trattati termicamente riduce sostanzialmente i costi degli utensili da taglio. Ancora più importante, crea una consistenza ripetibile, garantendo un aumento comprovato e misurabile della durata degli utensili per la filettatura su lunghe serie di produzione.
Risoluzione di un collo di bottiglia: l'esperienza di un produttore europeo di stampi con le frese per filettature CNC
Un'officina tedesca specializzata in stampi di precisione ha avuto difficoltà con la foratura di fori ciechi M6 in acciaio SKD11 temprato sottovuoto a HRC65. La profondità dei fori era di 12 mm. Gli operatori hanno utilizzato mandrini a pinza ER20, frese a scanalatura lunga, traiettorie di taglio radiali rettilinee e un sistema di raffreddamento a flusso continuo. Ogni fresa per filettature CNC si è scheggiata pesantemente già all'ottavo foro. I tamponi di riscontro per filettature si sono bloccati a metà profondità, costringendo all'arresto della macchina ogni trenta minuti.
La nostra ispezione in loco ha immediatamente individuato tre criticità. In primo luogo, i comparatori a quadrante hanno rivelato un'eccentricità dinamica di 0.012 mm sulla punta dell'utensile, sovraccaricando un singolo dente. In secondo luogo, il liquido di raffreddamento a flusso continuo ha causato un violento shock termico, incrinando l'interfaccia del rivestimento. In terzo luogo, l'ingresso radiale rettilineo ha generato picchi di coppia enormi che hanno frantumato i denti in metallo duro. L'intero processo stava distruggendo l'utensile prima ancora che si verificasse una reale usura.
Confronto dell'usura e durata effettiva dell'utensile dopo il passaggio a una strategia di fresatura a tre passaggi con ingresso elicoidale/ad arco e velocità di avanzamento e di fresatura della filettatura ottimizzate.
Abbiamo aggiornato la configurazione con portautensili a sbalzo ridotto, bloccando l'eccentricità al di sotto di 0.002 mm. Abbiamo sostituito il refrigerante a flusso continuo con aria fredda secca a 0.4 MPa e lubrificazione MQL a base vegetale. Le entrate lineari sono state eliminate per ottenere archi di 180 gradi su tre passaggi (55%, 35% e 10%). Infine, abbiamo ricalcolato le velocità di fresatura e di avanzamento della filettatura, riducendo la velocità di taglio a 32 m/min con i corretti carichi di truciolo periferici.
I risultati sono stati immediati: la scheggiatura dei denti è scomparsa completamente, sostituita da un'usura uniforme e regolare dei fianchi su tutte le scanalature. La durata dell'utensile è passata da 8 a 28 fori per utensile, con un incremento di oltre 3 volte, e una percentuale di passaggio del calibro per filettature del 100%. Se riscontrate rotture di frese in acciai per utensili HRC60+, controllate l'eccentricità, eliminate il raffreddamento termico e ammorbidite l'impatto in ingresso. Inviateci il materiale del vostro pezzo, le tolleranze dei fori o i dati del ciclo e vi aiuteremo a ottimizzare i parametri.