



Uno degli scenari più frustranti in qualsiasi officina meccanica si verifica nella fase finale della lavorazione di un inserto per stampo di alto valore. Il pezzo è già stato temprato a HRC65, dopo decine di ore di lavorazione. Un operatore tenta di avvitare un maschio, ma questo si spezza sul fondo del foro. Un altro prova con una fresa in metallo duro standard, ma i denti si scheggiano dopo due rotazioni. Non si tratta di un caso isolato; è un problema ricorrente che risolviamo per le officine di stampaggio di precisione in Nord America ed Europa.
Materiali estremi come l'acciaio inossidabile S136, il D2 o l'SKD11 completamente temprati non ammettono praticamente alcun margine di errore. La maschiatura tradizionale comporta un elevato tasso di scarti, mentre la riparazione degli utensili rotti tramite elettroerosione compromette i tempi di consegna. In questi casi, una fresa per filettature in metallo duro HRC65 con substrato ultra-fine sub-micronico e rivestimento ad alta temperatura rappresenta l'unica soluzione affidabile.
Che si tratti di tagliare fori ciechi profondi o di mantenere tolleranze ristrette di Classe 3B su frese per filettature UNC/UNF, ogni dettaglio conta. La sporgenza dell'utensile, il carico effettivo del truciolo per dente e i limiti di coppia del mandrino influenzano direttamente la durata dell'utensile e la precisione del passo della filettatura.
Quando si ha a che fare con un pezzo in acciaio temprato di valore e con tolleranze ristrette, la vostra officina ha davvero impostato correttamente il percorso utensile e la geometria della fresa, oppure state ancora rischiando con un tagliente fragile?
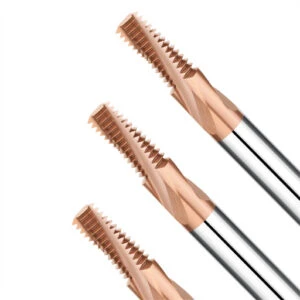
Padronanza dei componenti temprati: il substrato centrale e la rigidità delle frese per filettature in acciaio trattato termicamente
Quando la durezza del pezzo supera HRC60, il metallo perde quasi tutta la capacità di deformazione plastica. La resistenza al taglio e i picchi termici aumentano bruscamente nella zona di taglio. Molte officine meccaniche tentano di tagliare l'acciaio per utensili temprato utilizzando parametri destinati a materiali pre-temprati. Il risultato è una flessione immediata dell'utensile, vibrazioni o una rottura catastrofica del tagliente. La scelta di una fresa per filettature specifica per l'acciaio trattato termicamente richiede un equilibrio tra la densità dei grani di carburo e la resistenza del nucleo dell'utensile in sezione trasversale.
Se il mandrino presenta un'eccessiva eccentricità o una lunga sporgenza, le frese standard si fletteranno. Progettiamo le nostre frese con un diametro del nucleo elevato per massimizzare la rigidità statica e dinamica. Utilizziamo angoli di elica disuguali per eliminare le vibrazioni armoniche durante l'ingresso. Nei materiali HRC65, la flessione microscopica dell'utensile causa errori di conicità e cedimenti del passo. La rigidità del nucleo dell'utensile deve sempre avere la priorità rispetto all'ampiezza delle scanalature di evacuazione del truciolo.
Utensili per fresatura di filettature in metallo duro integrale in acciai per stampi HRC65: substrati a grana ultrafine
La lavorazione di acciai per utensili da metallurgia delle polveri o da lavorazione a freddo HRC65 provoca intense sollecitazioni di taglio lungo il tagliente. Gli utensili in carburo standard da 0.6 micron sviluppano microfratture lungo i bordi dei grani dopo poche passate. I nostri test in officina dimostrano che gli utensili per la fresatura di filettature in metallo duro integrale, realizzati con substrati sub-micronici da 0.2 a 0.4 micron, gestiscono al meglio questo carico. In combinazione con un legante al cobalto ottimizzato, forniscono la resistenza alla rottura trasversale (TRS) necessaria per resistere alla scheggiatura.
Anche il carburo sub-micronico non può resistere a una preparazione del tagliente inadeguata. Quando gli operatori segnalano scheggiature premature del tagliente, un'ispezione al microscopio rivela solitamente bave o bordi taglienti come rasoi. Applichiamo una micro-affilatura controllata o una leggera smussatura negativa al tagliente. Questa micro-preparazione aggiunge dal 3% al 5% alla forza di taglio radiale, ma previene le micro-scheggiature. Mantiene stabili i profili della filettatura anche in grandi lotti di produzione.
Lavorazione a secco ad alta temperatura e raffreddamento ad aria per una maggiore durata degli utensili da taglio in metallo duro.
Un errore comune nella lavorazione di acciai duri è quello di inondare la zona di taglio con un refrigerante idrosolubile. Il contatto di un liquido freddo con una zona di taglio a 900 °C provoca un forte shock termico. Questo ciclo termico genera rapidamente microfratture a ragnatela lungo il tagliente. Per massimizzare la durata degli utensili da taglio in metallo duro, è consigliabile lavorare a secco con un getto d'aria compressa ad alta pressione. Abbinate questa configurazione a un rivestimento AlTiN o nanocomposito resistente al calore, con una temperatura nominale superiore a 1100 °C, in modo che i trucioli disperdano il calore.
La geometria delle scanalature controlla l'evacuazione dei trucioli. L'acciaio temprato produce trucioli corti e fragili che devono essere rimossi immediatamente dal foro. Lucidiamo le superfici delle scanalature fino a ottenere una finitura a specchio, riducendo l'attrito durante lo scorrimento dei trucioli lungo l'utensile. L'aria compressa ad alta pressione espelle i trucioli polverizzati senza che si formino accumuli. Se i trucioli si accumulano all'interno del foro, una successiva lavorazione rimuoverebbe il rivestimento e accelererebbe l'usura abrasiva dei fianchi dell'utensile.
Controllo della deflessione radiale con una fresa per filettature in metallo duro per acciaio S136 e D2/SKD11
Gli acciai per stampi in acciaio inossidabile temprato come l'S136 combinano un'elevata resistenza alla trazione con una durezza abrasiva, mentre il D2 e l'SKD11 contengono grandi inserti in carburo di cromo. Entrambi generano forti forze laterali durante la fresatura delle filettature. Il guasto più frequente con una fresa per filettature in carburo per acciaio S136 è l'eccessiva deflessione radiale dovuta a passate singole. Questo crea un foro conico, largo nella parte superiore e stretto in quella inferiore, causando il bloccaggio del calibro "Passa" a metà corsa.
Si consiglia di effettuare più passaggi radiali utilizzando un approccio di asportazione di materiale ad area uguale. Mantenere, ove possibile, la sporgenza dell'utensile (rapporto L/D) al di sotto di 2.5×. Per fori profondi, passare da frese a profilo pieno a utensili a punta singola per ridurre l'arco di impegno radiale. Eseguire tre o quattro passaggi più leggeri richiede un tempo di ciclo leggermente maggiore, ma garantisce il diametro primitivo corretto e previene gli scarti.
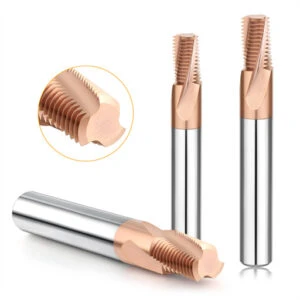
Scelta pratica degli utensili: un confronto in officina tra frese per filettatura a dente singolo e a denti completi.
In officina si consuma un classico dilemma: i programmatori premono per utensili a più taglienti e a forma completa per ridurre drasticamente i tempi di ciclo, mentre gli operatori che lavorano con blocchi temprati lamentano vibrazioni e flessioni eccessive. Nel nostro supporto tecnico presso decine di officine, nessuna delle due soluzioni si è dimostrata nettamente superiore. La scelta si riduce a trovare un equilibrio tra l'area di impegno radiale e la pressione di taglio laterale. Quando si lavora con materiali estremamente duri, la geometria dell'utensile determina se le filettature rispettano le tolleranze o se il pezzo viene scartato.
Prima di iniziare, controllate sempre la profondità del foro e la resistenza allo snervamento del materiale. Un utensile a profilo completo taglia l'intera profondità della filettatura in un unico passaggio elicoidale a 360 gradi. Una fresa a punta singola risale il foro passo dopo passo. A HRC65, anche minime differenze nel contatto dell'arco di taglio provocano enormi picchi di resistenza al taglio. Comprendere la cinematica dell'utensile è la migliore difesa contro i calibri di controllo che si bloccano.
Frese a dente singolo per filettature: soluzioni per elevati rapporti L/D, fori profondi temprati e versatilità del passo.
Quando si fresano fori ciechi con un rapporto L/D superiore a 3:1 in inserti temprati, consigliamo sempre una fresa a un solo dente. La sua piccola superficie di contatto riduce le forze di taglio laterali a una frazione di quelle di una fresa a profilo pieno. Questo contatto a basso carico elimina le vibrazioni autoindotte dell'utensile, anche quando si utilizzano portautensili estesi. Il risultato è un profilo della filettatura pulito e impeccabile fino al fondo del foro.
Oltre a prevenire le vibrazioni, gli utensili a punta singola offrono una flessibilità ineguagliabile in officina. Poiché il profilo dell'utensile non è vincolato a un passo fisso, una singola fresa può coprire passi metrici grossi, fini o personalizzati, purché l'angolo del fianco corrisponda. Nelle officine di stampaggio con elevata varietà di prodotti e bassi volumi di produzione, queste frese rappresentano la massima garanzia di qualità. Richiedono più tempo per l'interpolazione verso l'alto, ma eliminano virtualmente gli scarti nelle cavità profonde.
Fresatrici per filettature a denti pieni: produzione in serie, tolleranze ad alta produttività e limiti di coppia del mandrino
Per la produzione di grandi volumi con profondità di filettatura inferiori a 2×D, la fresa per filettature a denti pieni rimane la soluzione ideale in termini di tempo di ciclo. I suoi denti impilati assialmente completano l'intera profondità di filettatura in un'unica passata di 360 gradi, con un breve arco di ingresso e di uscita. Nei componenti per stampi automobilistici o nelle produzioni con centinaia di fori filettati, questo percorso utensile rapido riduce drasticamente i costi di lavorazione per foro.
Tuttavia, gli utensili a forma piena richiedono elevate prestazioni del mandrino. I molteplici denti che lavorano simultaneamente sull'acciaio temprato creano intense coppie tangenziali. Se la macchina utilizza un mandrino più leggero o non dispone di una coppia sufficiente ai bassi regimi, lo shock iniziale provoca un ritardo immediato del mandrino e una distorsione del passo. Nei lotti temprati, riduciamo la velocità superficiale del 10% per preservare la coppia del mandrino, prevenendo diametri primitivi non conformi.
Resistenza al taglio e compensazione dell'eccentricità: selezione delle frese per filettature in metallo duro in base alla rigidità della macchina.
La componentistica della tua macchina determina i limiti degli utensili. Quando selezioniamo le frese per filettatura in metallo duro per le lavorazioni dei clienti, esaminiamo innanzitutto la conicità del mandrino e l'equilibrio dinamico. Le conicità leggere come la BT30 faticano a sopportare i carichi radiali delle frese a più denti, causando un'eccessiva eccentricità della punta dell'utensile. I mandrini a doppio contatto come la BBT40 o la HSK-A63 offrono il serraggio rigido necessario per supportare le frese a più denti senza vibrazioni.
La flessione radiale dell'utensile può essere corretta anche all'interno del programma CNC. Se la configurazione mostra un leggero spostamento dell'utensile, programmare una routine a più passaggi con passi radiali progressivi. Rimuovere prima il materiale di base, lasciare 0.02 mm per un passaggio di finitura e aggiungere un offset di micro-coiuola lungo l'asse Z. Abbinando questi accorgimenti di programmazione alla rigidità della macchina si garantisce un accoppiamento affidabile del calibro per filettature.
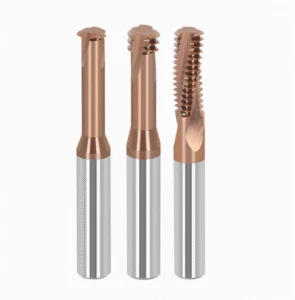
Controllo di alta precisione per la fresatura di filettature UNC/UNF
Quando si esportano componenti di precisione per clienti nordamericani nei settori aerospaziale, energetico o medicale, le filettature Unified National (UNN) sono predominanti nei disegni tecnici. Spesso vediamo officine trattare le filettature di classe 2B o 3B come filettature metriche standard a 60 gradi. Il risultato è prevedibile: il calibro di non passaggio si ferma, mentre il calibro di passaggio si blocca a metà. La lavorazione di filettature UN interne in acciaio HRC65 non lascia spazio a flessioni dell'utensile o errori di profilo del piede.
Le filettature imperiali a passo grosso e a passo fine differiscono notevolmente per altezza del passo e numero di denti per pollice (TPI). Ciò richiede un'elevata risoluzione di interpolazione da parte del controllo CNC durante il movimento a tre assi. Nelle nostre prove sul campo, il mantenimento delle tolleranze 3B con una fresa per filettature in metallo duro UNC UNF dipende dalla pianificazione spaziale del percorso utensile. Bilanciare il gioco alla radice con la pressione di taglio sul fianco determina se i pezzi superano l'ispezione CMM al primo pezzo.
Lavorazione di filettature imperiali: diametro primitivo e tolleranze di cresta/radice con frese in metallo duro UNC UNF.
Le filettature fini (UNF) hanno profili meno profondi, concentrando lo sforzo di taglio lungo una zona di contatto più piccola. Le filettature grosse (UNC) richiedono tagli più profondi a punto singolo, generando una maggiore spinta dell'utensile. Per mantenere tolleranze rigorose di Classe 3B, non sostituire mai una fresa metrica a 60 gradi. Una fresa in metallo duro specifica per filettature UNC e UNF presenta creste piatte rettificate di precisione e radici arrotondate, prevenendo l'inceppamento del calibro di controllo causato da superfici piane della radice della filettatura non corrette.
Il ritorno elastico del fianco è un altro fattore critico nei materiali temprati. Invece di programmare un diametro primitivo nominale preciso, spostiamo la compensazione del raggio dell'utensile verso l'alto di 0.01 mm. La resistenza al taglio spinge indietro l'utensile quel tanto che basta per far atterrare la filettatura esattamente nel punto ottimale. Questo impedisce ai calibri di controllo di bloccarsi, mantenendo al contempo il diametro primitivo ben al di fuori dei limiti dei calibri di controllo.
Filettature di fondo in fori ciechi: progettazione del gioco e prevenzione delle scheggiature
I disegni per blocchi collettori e piastre per stampi spesso richiedono una profondità di filettatura completa fino alla punta del trapano. Gli operatori spesso affondano la fresa verticalmente, urtando il dente inferiore contro i trucioli o il cono di foratura. Per fori ciechi stretti, la progettazione degli utensili deve prevedere una superficie inferiore sottosquadrata e una smussatura terminale minima. Questa compattezza mantiene lo spazio non filettato sul fondo al di sotto di 0.5 passi.
Il percorso utensile deve inoltre evitare di affondare direttamente sul fondo del foro. Lasciare sempre uno spazio libero di 0.3 mm - 0.5 mm tra la punta dell'utensile e il fondo preforato. Non lasciare mai che la faccia dell'utensile trascini sui trucioli o sul cono di foratura. Se il disegno richiede filettature completamente piatte, eseguire prima una fresa in metallo duro a fondo piatto per pulire la sede prima di inviare la fresa per filettare.
Interpolazione elicoidale a strati: innesto fluido e retrazione senza solchi.
L'acciaio temprato si scheggia istantaneamente se l'utensile penetra direttamente nella parete laterale. Programmare sempre un ingresso ad arco tangenziale a 90 o 180 gradi tramite interpolazione elicoidale. Questo aumenta gradualmente lo spessore del truciolo da zero al carico di truciolo desiderato. Per acciai con durezza superiore a HRC60, suddividere il taglio radiale in tre o quattro passate: sgrossatura, semifinitura e una passata finale a molla per distribuire uniformemente le forze di taglio.
Anche le traiettorie di retrazione dell'utensile richiedono la stessa attenzione. I programmatori inesperti spesso riportano l'utensile direttamente al centro lungo l'asse X/Y subito dopo il taglio. Qualsiasi flessione dell'utensile non rilasciata trascina la fresa sul fianco finito, danneggiando il diametro primitivo. È sempre consigliabile far uscire l'utensile dalla parete con un arco tangenziale, riportarlo al centro e quindi farlo uscire rapidamente lungo l'asse Z.
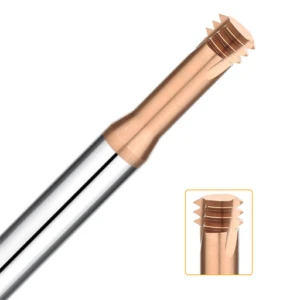
Librerie di parametri di taglio e ottimizzazione in officina: applicazione pratica di velocità, avanzamenti e percorsi utensile per frese per filettature in metallo duro
Molti operatori utilizzano istintivamente le velocità di catalogo su materiali temprati, solo per poi vedere le punte degli utensili ricuocersi o sentire i mandrini stridere. Nel nostro campo, dove ottimizzazione delle frese per filettature in metallo duro , l'errore più frequente è ignorare la conversione dell'avanzamento circolare interno. I controlli CNC calcolano l'avanzamento al centro dell'utensile, non al bordo. Trascurare la compensazione del percorso utensile su fori di piccolo diametro può far aumentare il carico di taglio effettivo fino a tre volte rispetto ai valori programmati.
La lavorazione di materiali temprati richiede una regolazione dinamica e graduale dei parametri. L'equilibrio del mandrino, la rigidità delle guide e la pressione di serraggio del pezzo influiscono notevolmente sulla durata dell'utensile. Si consiglia di utilizzare velocità di taglio conservative abbinate a un carico di truciolo controllato. Non permettere mai che un tagliente in metallo duro sfreghi o lucidi una superficie HRC65. L'attrito senza taglio provoca un rapido affaticamento del tagliente e micro-scheggiature in pochi minuti.
Strategia di lavorazione radiale a passaggi multipli: avanzamento per dente (fz) e impostazioni di lavorazione a passaggi multipli per materiali ad alta durezza
La formazione della profondità completa della filettatura in un'unica passata oltre HRC60 garantisce la rottura dell'utensile. Per gli acciai per utensili temprati, utilizziamo una strategia a più passate con 3 o 4 passaggi radiali. Rimuoviamo il 50% del materiale nella prima passata, il 30% nella seconda, il 15% nella terza e il 5% (circa 0.015-0.02 mm) nell'ultima passata di ritorno. Questo schema di carico a gradini riduce al minimo la flessione dell'utensile.
L'avanzamento per dente ( fz ) è fondamentale per la lavorazione di pezzi ad alta durezza. Avvertiamo sempre gli operatori: non abbassate mai troppo l'fz . Se l'avanzamento scende al di sotto di 0.005 mm per dente su strati temprati, il tagliente sfrega invece di tagliare. L'attrito aumenta immediatamente, bruciando il rivestimento. Mantenere un carico di truciolo solido e compatto garantisce un'azione di taglio pulita e dissipa il calore all'interno del truciolo.
| Passaggio di lavorazione | Materiale radiale rimosso (ae) | Velocità di taglio Vc (m/min) | Avanzamento per dente fz (mm/z) | Obiettivo del processo |
| Passaggio 1: Sgrossatura | Profondità totale della filettatura: 50% | 35 - 45 | 0.015 - 0.025 |
Rotazione ad arco uniforme, rimuove il materiale di base pesante
|
| Fase 2: Semifinitura | Profondità totale della filettatura: 30% | 40 - 50 | 0.015 - 0.020 |
Uniforma il materiale della parete, stabilizza il carico di taglio
|
| Passaggio 3: Profilazione | Profondità totale della filettatura: 15% | 40 - 50 | 0.010 - 0.015 |
Imposta il diametro di passo effettivo, eliminando la rastrematura della parete
|
| Pass 4: Pass Primavera | 5% (circa 0.02 mm) | 45 - 55 | 0.005 - 0.008 |
Pulisce le bave microscopiche e garantisce la perfetta aderenza del calibro.
|
Valutazione pratica dei sistemi di bloccaggio degli utensili: l'impatto dei mandrini a calettamento termico e idraulici sulla rugosità della superficie della filettatura.
Se utilizzate mandrini a pinza ER standard per piccole frese per filettatura in acciaio temprato, sostituiteli immediatamente. I mandrini a pinza standard presentano regolarmente un'eccentricità dinamica superiore a 0,01 mm ad alti regimi di rotazione. Nel materiale HRC65, l'eccentricità costringe un singolo dente a sopportare da solo l'intero carico di taglio. Assistiamo spesso alla rottura degli utensili in pochi secondi semplicemente perché un dente è stato sovraccaricato dall'eccentricità.
I mandrini idraulici a calettamento termico e ad alta precisione sono requisiti imprescindibili. I portautensili a calettamento termico offrono estrema rigidità e profili sottili per raggiungere cavità ristrette. I portautensili idraulici smorzano le armoniche ad alta frequenza, creando fianchi della filettatura a specchio. Regolate con precisione il vostro assemblaggio utensile e mantenete l'eccentricità della punta inferiore a 0.003 mm. Questo semplice accorgimento previene segni di vibrazione e creste di filettatura irregolari.
Calibro della filettatura non supera il controllo? Risoluzione dei problemi relativi a deformazioni del profilo e difetti di conicità.
Quando il calibro di non passaggio si ferma ma il calibro di passaggio si blocca dopo due giri, non modificare il passo di filettatura programmato. Il passo di filettatura è raramente errato; la flessione del gambo dell'utensile causa la conicità del foro sul fondo. La soluzione è semplice: programmare una compensazione della conicità inversa nel sottoprogramma oppure eseguire una passata a molla a profondità zero lungo lo stesso percorso per eliminare il materiale flesso.
Se il calibro passa entra ma il calibro non passa gira oltre i tre quarti, la passata di finitura ha spinto via o strappato la cresta. I bordi smussati creano un'alta pressione che diffonde il metallo in bave rialzate, distorcendo il diametro del passo. Se il controllo di non passaggio fallisce, verificare che il getto d'aria rimuova i trucioli compattati dal foro, quindi controllare il gioco dell'asse della macchina durante l'interpolazione circolare.
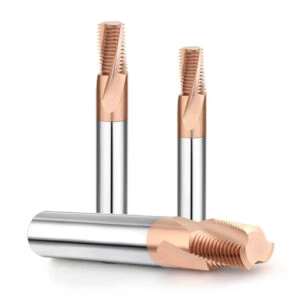
Approvvigionamento B2B e valutazione tecnica: una checklist per ottenere preventivi accurati per fresatrici di filettature in metallo duro
Nel nostro lavoro di assistenza tecnica ai clienti, la richiesta più difficile da gestire è una richiesta di preventivo vaga che recita: "Preventivo per fresa per filettatura M6 in acciaio temprato". Senza i valori di durezza del materiale, il rapporto profondità/diametro del foro e le specifiche del mandrino della macchina, qualsiasi preventivo frettoloso si traduce solo in utensili rotti in officina. Ottenere un preventivo accurato per una fresa per filettatura in metallo duro richiede un allineamento tecnico preliminare tra i vostri ingegneri di officina e il nostro team di progettazione utensili.
Una revisione tecnica strutturata evita i costi derivanti da tentativi ed errori prima di iniziare a tagliare il metallo. Se si impostano lavorazioni su acciai per stampi temprati, superleghe aerospaziali o acciaio inossidabile temprato, è fondamentale rivedere sistematicamente l'impostazione. Verificare la certificazione del trattamento termico del pezzo, i limiti di eccentricità del mandrino e le esigenze specifiche di spazio libero del collo. Una verifica accurata dei parametri in fase preliminare garantisce che la fresa personalizzata funzioni correttamente fin dal primo taglio di prova.
Evitare errori di selezione: tolleranze chiave e parametri di durezza da verificare prima di richiedere un preventivo per una fresa per filettature in metallo duro
Gli errori di lavorazione iniziano solitamente con specifiche di durezza generiche. Un pezzo con durezza HRC58 si comporta in modo completamente diverso da uno con durezza HRC65 in termini di repulsione laterale e abrasione del carburo. Allo stesso modo, una fascia di gioco standard metrica 6H differisce notevolmente da un accoppiamento di classe 3B per il settore aerospaziale. Prima di richiedere un preventivo per una fresa per filettature in carburo, verificate le specifiche esatte del vostro disegno: si tratta di un gioco standard o di un accoppiamento passo-diametro stretto sottoposto a fatica ciclica?
Se si lavora acciai S136, D2 o acciai per lavorazione a freddo con durezza superiore a HRC60, specificare la profondità di filettatura richiesta e il limite del fondo del foro pilota. Questo ci indica se progettare un'anima a spessore elevato per la rigidità della trave o se regolare la geometria dei denti del fianco per contrastare il ritorno elastico del materiale. Fornire intervalli di durezza precisi, valori di profondità/diametro e standard di controllo del calibro elimina gli scarti di produzione prima dell'inizio della lavorazione in serie.
Personalizzazione delle frese per filettature in metallo duro per i mercati occidentali: considerazioni chiave per passi non standard e gioco del collo esteso
Nella lavorazione di stampi e collettori per il settore automobilistico, gli operatori si trovano spesso a lavorare su cavità a gradini, ingressi angolati o scanalature di scarico strette. I colli degli utensili standard spesso sfregano contro le spalle della cavità. Quando gli utensili standard non sono sufficienti, la progettazione di frese per filettatura in metallo duro personalizzate richiede un equilibrio tra la lunghezza del collo e la rigidità dinamica dell'utensile. Anche un allungamento di soli 5 mm della lunghezza del collo dell'utensile aumenta esponenzialmente i momenti flettenti in punta, rendendo cruciali gli angoli di raccordo di transizione.
Se dovete realizzare fori profondi con rapporto L/D superiore a 3:1 o filettature complesse a più principi, condividete con noi i vostri disegni CAD 3D della sezione o i dettagli del foro. Possiamo calcolare lo spazio libero per l'utensile, aggiungere smussi concavi alle estremità per filettature cieche o regolare gli angoli dell'elica delle scanalature per eliminare le vibrazioni nei fori profondi. Un vero supporto ingegneristico non si limita alla semplice comunicazione dei prezzi dei pezzi, ma consiste in due specialisti della lavorazione meccanica che personalizzano una configurazione di fresa rigida in base al mandrino della vostra macchina e al pezzo in lavorazione temprato.





