



Verso la fine dello scorso anno, siamo stati chiamati a risolvere un problema di attrezzature presso un'officina tedesca specializzata nella produzione di stampi di precisione. Il team stava filettando un inserto in acciaio per metallurgia delle polveri, temprato a HRC 64-65.5. Il pezzo era già stato sottoposto a decine di ore di elettroerosione, fresatura di finitura e trattamento termico sottovuoto.
Un tecnico di officina ha tentato di filettare un foro cieco profondo 18 mm con un maschio rigido standard. Al secondo filetto, l'utensile si è spezzato a filo all'interno della cavità. L'intero pezzo, del valore di migliaia di euro, è diventato improvvisamente inutilizzabile, bloccando un intero turno di produzione.
Nei nostri 16 anni di esperienza nella risoluzione dei colli di bottiglia nella lavorazione per i produttori di stampi europei e americani, ci imbattiamo costantemente in questo scenario. Al di sopra di HRC 60, gli acciai per stampi perdono praticamente tutta la duttilità plastica. La maschiatura crea una coppia eccessiva, un accumulo di trucioli e un ritardo del mandrino, rendendo inevitabile la rottura fragile dell'utensile.
Ecco perché guidiamo costantemente i costruttori di stampi di precisione verso una strategia specifica di fresatura di filettature HRC65 .
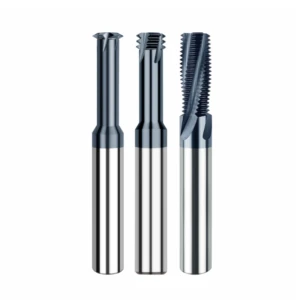
A differenza dei maschi rigidi, una fresa per filettature in metallo duro integrale utilizza l'interpolazione elicoidale per convertire le brutali forze di taglio in carichi di taglio controllati e localizzati. Tuttavia, per avere successo è necessario molto più che pubblicare il codice standard G02/G03:
-
Rigidità vs. eccentricità: su una sporgenza 3D, piccole eccentricità aumentano le sollecitazioni di fatica ciclica. Applichiamo rigorosamente un limite massimo di eccentricità totale di 0.003 mm sulla punta dell'utensile.
-
Logica di lavorazione radiale multi-passata: quando si applica una strategia di fresatura di filettature interne o di fori profondi, l'impegno completo in un'unica passata garantisce un forte distacco dell'utensile. Le passate radiali incrementali sono obbligatorie.
-
Gestione termodinamica: il raffreddamento a flusso continuo innesca cricche termiche sui denti in metallo duro. Una durata stabile dell'utensile richiede velocità di taglio finemente calibrate, abbinate a un getto d'aria ad alta pressione o a una lubrificazione a quantità minima (MQL).
Quando un costoso nucleo di stampo fresato a freddo si trova sulla vostra macchina a 5 assi, siete disposti a rischiare l'intera cavità con un maschio rigido, oppure siete pronti ad adottare un processo di fresatura della filettatura collaudato che garantisce una conicità pari a zero?
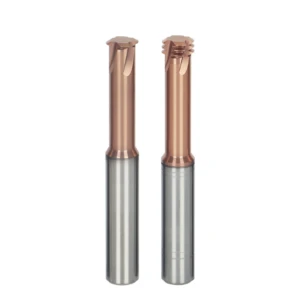
La pietra angolare della fresatura di filettature nell'acciaio temprato: la scelta delle frese in metallo duro integrale e la progettazione per la resistenza alla scheggiatura.
Quando la durezza del pezzo grezzo supera HRC 60, gli operatori spesso attribuiscono la rottura prematura alla rigidità della macchina o alla velocità di taglio. Analizzando decine di casi di assistenza tecnica, abbiamo riscontrato che oltre il 70% delle scheggiature iniziali del tagliente deriva dalla scelta di una fresa per filettature in metallo duro integrale basata su criteri standard per l'acciaio. A HRC 65, l'utensile esegue una micro-taglio ad alta frequenza in condizioni di forte attrito, dove i punti di stress minimi innescano immediatamente la micro-scheggiatura.
Valutiamo gli utensili in base alla resistenza alla flessione strutturale sotto carichi di taglio laterali, non ai record di velocità. Fattori come la tenacità alla frattura dei grani di carburo, la microgeometria dell'affilatura del tagliente e la sezione trasversale dei denti devono essere bilanciati rispetto all'usura abrasiva. Se vi state preparando a filettare anime di stampi temprate, iniziate esaminando attentamente la sporgenza dell'utensile e la struttura della scanalatura.
Per l'acciaio per stampi HRC65, per evitare la flessione dell'utensile, optare per frese a filettatura corta e a più scanalature in metallo duro integrale.
Una volta abbiamo prestato assistenza a un'azienda produttrice di stampi per tranciatura, dove gli inserti in metallo sinterizzato HRC 64 non superavano sistematicamente i controlli passa/non passa con il calibro. Le filettature risultavano lente nella parte superiore e strette in quella inferiore. Abbiamo scoperto che stavano tagliando l'intera filettatura in un'unica passata utilizzando un utensile a scanalatura 3D di uso generale. Questo massiccio impegno radiale spingeva l'utensile sottile fuori centro, creando una conicità pronunciata.
Per queste leghe dure, la nostra regola standard prevede una fresa per filettature in metallo duro integrale a scanalature corte (da 1D a 1.5D) con scarico del collo. Una configurazione a 4 o 6 scanalature distribuisce i carichi di taglio e mantiene velocità di asportazione del materiale pratiche con un carico di truciolo molto basso. Fondamentalmente, le scanalature corte offrono la massima rigidità della sezione trasversale, eliminando la flessione alla fonte.
Abbinamento di substrati in carburo a grana ultrafine con rivestimenti ad alta resistenza termica per la fresatura di filettature ad alta durezza.
Spesso i meccanici ci chiedono se una granulometria del carburo sub-micronica sia sempre superiore per l'acciaio duro. Nelle nostre operazioni di rettifica degli utensili, la scelta della fresa per filettature più adatta richiede un compromesso ben ponderato. Manteniamo granulometrie del carburo di tungsteno comprese tra 0.2 e 0.4 µm con una percentuale di cobalto compresa tra l'8% e il 10%. Una quantità insufficiente di cobalto favorisce la frattura fragile, mentre un eccesso compromette la durezza alle alte temperature.
La composizione chimica del rivestimento è altrettanto critica e abbiamo gradualmente abbandonato il TiAlN standard. Le temperature di contatto nella zona di taglio superano regolarmente i 900 °C, causando il distacco dei film convenzionali. Ci affidiamo a rivestimenti nanocompositi in TiAlSiN o AlCrN. Sottoposti a un getto d'aria secca, questi formano uno strato di passivazione amorfo che resiste all'ossidazione fino a 1100 °C, riducendo al contempo l'attrito al di sotto di 0.35.
Controllo della rigidità del portautensili: il limite di eccentricità di 0.003 mm per mandrini a calettamento termico e idraulici nella fresatura di acciaio temprato per filettature.
Nelle officine di stampaggio di alto livello, è raro trovare mandrini a pinza ER standard utilizzati per la fresatura di filettature su acciaio temprato. Durante le analisi dei guasti degli utensili, osserviamo regolarmente due scanalature usurate mentre le altre due rimangono intatte. La causa è l'eccentricità dinamica. Con avanzamenti per dente molto bassi, una eccentricità di soli 0.008 mm raddoppia il carico di lavoro su una singola scanalatura, innescando una rapida scheggiatura.
I nostri utensili standard hanno una tolleranza di eccentricità totale indicata (TIR) di 0,003 mm (3 micron) sui denti di taglio. Utilizziamo portautensili a calettamento termico o mandrini idraulici ad alta rigidità con sporgenza ridotta dell'utensile. I mandrini a calettamento termico offrono una concentricità quasi perfetta e una forza di serraggio superiore, garantendo un carico bilanciato sui denti durante le lavorazioni elicoidali. La sostituzione dei mandrini a pinza usurati elimina la maggior parte delle spese ricorrenti per gli utensili.
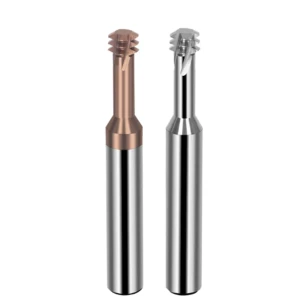
La logica alla base dei parametri di taglio: ottimizzazione della velocità di taglio e dell'avanzamento nella fresatura di filettature su acciaio temprato.
La lavorazione dell'acciaio per stampi HRC65 non lascia alcun margine di errore. La fresatura di filettature interne prevede un'interpolazione elicoidale stretta, dove l'arco di contatto tra utensile e foro è molto più ampio rispetto alla fresatura frontale. Se si utilizzano i parametri di fresatura standard per acciaio temprato, l'attrito aumenta istantaneamente. La conseguente resistenza al taglio innesca vibrazioni eccessive, rovinando in pochi secondi un componente dello stampo costoso e già finito.
La nostra strategia di fresatura delle filettature per acciaio temprato privilegia la stabilità termica e la formazione del truciolo rispetto al tempo di ciclo. Non puntiamo a elevati tassi di asportazione del materiale sui pezzi in acciaio HRC65. Al contrario, manteniamo velocità di taglio precise, carichi sui denti ridotti e conversioni di avanzamento dell'arco esatte, in modo che ogni scanalatura venga tagliata in modo uniforme senza generare uno strato bianco indurito.
Impostazione precisa della velocità di taglio (Vc) e dell'avanzamento per dente (fz) per prevenire l'usura termica e le micro-scheggiature.
Recentemente abbiamo diagnosticato un problema in un'officina svizzera di stampaggio di connettori, dove un operatore utilizzava una punzonatrice HRC65 a 80 m/min. Entrambe le frese M3 si sono bruciate e scheggiate prima di completare il secondo foro. Gli acciai per lavorazione a freddo con resistenza alla trazione superiore a 2200 MPa non dissipano il calore attraverso i trucioli in modo efficiente. I nostri test in officina dimostrano che limitare la velocità di taglio della filettatura tra 35 e 55 m/min offre il miglior equilibrio tra mantenimento del tagliente e produttività.
Non commettere l'errore da principiante di ridurre a zero il carico di truciolo. Se l'avanzamento per dente ( fz ) scende al di sotto di 0.005 mm/dente, l'utensile sfrega anziché tagliare, smussando i taglienti in modo esponenzialmente rapido. Noi manteniamo fz rigorosamente tra 0.008 e 0.02 mm/dente. Ciò consente al tagliente microaffilato di penetrare oltre il piano di taglio in modo pulito senza generare una flessione radiale distruttiva.
Conversione dell'avanzamento per la fresatura di filettature interne (avanzamento lineare vs avanzamento circolare) e prevenzione della rottura dell'utensile
Questo è l'errore di programmazione più comune che riscontriamo nelle officine meccaniche di precisione. Spesso i programmatori copiano l'avanzamento lineare calcolato dal CAM e lo incollano direttamente nel controllo CNC. Poiché l'asse centrale dell'utensile percorre un raggio molto più stretto rispetto al tagliente esterno, il carico effettivo del truciolo aumenta vertiginosamente. Senza una compensazione interna dell'avanzamento circolare, un carico sul dente previsto di 0.015 mm può superare di gran lunga 0.04 mm, causando la rottura istantanea dell'utensile.
Per proteggere la fresa, è necessario applicare una conversione matematica tra avanzamento lineare e avanzamento circolare. Utilizzare il rapporto classico: Avanzamento centrale = Avanzamento del bordo esterno × (D – d) / D, dove D è il diametro nominale della filettatura e d è il diametro della fresa. Per una filettatura M6 realizzata con una fresa da 4.5 mm, l'avanzamento centrale programmato deve essere ridotto a circa il 25% dell'avanzamento teorico.
Scelte ingegneristiche per i fluidi di raffreddamento: raffreddamento ad aria ad alta pressione, MQL e divieto dei fluidi di raffreddamento liquidi
Alcuni operatori di macchine utensili inondano l'utensile di liquido refrigerante non appena vedono il calore generato dal taglio. Nella filettatura di fori ciechi con acciaio HRC65, l'eccesso di liquido refrigerante è fatale per le scanalature in metallo duro. La fresatura della filettatura è un taglio interrotto. Quando i denti in metallo duro incandescenti ruotano tra zone di taglio roventi e liquido freddo, si verifica un grave shock termico. In pochi secondi si formano microfratture a pettine sul tagliente, che portano a una scheggiatura catastrofica.
È severamente vietato l'uso di refrigeranti liquidi durante la fresatura di filettature su acciaio temprato. Utilizzare aria compressa filtrata a secco ad almeno 6 bar, oppure un sistema MQL (Minimum Quantity Lubrication). L'aria ad alta pressione espelle i trucioli caldi e induriti dal foro, bloccando sul nascere la rilavorazione. L'aggiunta di una leggera nebulizzazione di olio di estere vegetale crea una robusta pellicola protettiva, riducendo drasticamente l'attrito senza innescare microfratture termiche.
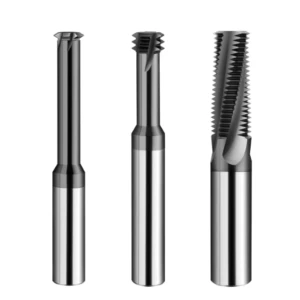
Affrontare fori ciechi e profondi: strategie pratiche per la fresatura di filettature interne e profonde
La filettatura profonda all'interno di una cavità di stampo quasi finita mette a dura prova i nervi di qualsiasi macchinista. I fori profondi combinano lunghe sporgenze dell'utensile, accumulo di trucioli ciechi e assenza totale di visibilità. Una singola frequenza di risonanza o un truciolo incastrato possono danneggiare irreparabilmente le pareti laterali temprate. Oltre l'80% dei guasti agli utensili che analizziamo si verificano sul fondo di cavità cieche profonde, sotto l'azione di forze di taglio anomale.
La nostra strategia di fresatura interna delle filettature considera le caratteristiche profonde come sistemi dinamici distinti, anziché come fori poco profondi estesi. Il successo si basa su tre controlli fisici: smorzare la flessione dell'utensile, programmare percorsi di ingresso uniformi e garantire un'adeguata evacuazione dei trucioli. Distribuendo le pressioni di taglio laterali su passaggi elicoidali stabili, il rischio scompare.
Strategia di fresatura di filettature profonde per cavità di stampi: un approccio radiale a passaggi multipli.
Un'officina di pressofusione nordamericana ci ha recentemente chiesto perché i loro utensili si fossero rotti durante la filettatura di inserti H13 (HRC 63-65) con una profondità di 22 mm e una profondità di 6 mm. Il programmatore aveva eseguito l'intera filettatura in un'unica passata radiale per risparmiare tempo. A due terzi della filettatura, il carico laterale ha causato una flessione elastica, con forti vibrazioni e la rottura delle scanalature. La filettatura in un'unica passata con elevati rapporti profondità/diametro garantisce una conicità estrema e la rottura degli utensili.
La nostra collaudata strategia di fresatura di filettature profonde si basa su passaggi radiali multipli. Per materiali HRC65, suddividiamo la profondità della filettatura radiale in tre o quattro passaggi: 55% di sgrossatura, 30% di semifinitura, 15% di profilatura finale e un passaggio di molla a vuoto. Questo approccio progressivo elimina il distacco dell'utensile e garantisce diametri primitivi cilindrici precisi dalla bocca al fondo del foro.
Progettazione del percorso di ingresso e uscita per la fresatura di filettature interne: utilizzo di archi a 90° per evitare impatti istantanei
Non immergete mai la fresa per filettature direttamente in un foro temprato lungo un vettore perpendicolare. Gli acciai teneri possono assorbire l'impatto iniziale, ma l'acciaio per utensili HRC65 no. I test al dinamometro mostrano che le forze di immersione perpendicolare raggiungono picchi di oltre tre volte superiori ai carichi di taglio elicoidale a regime. Quell'onda d'urto iniziale può facilmente scheggiare le creste affilate dei nuovi denti in metallo duro.
Secondo la nostra strategia standard di fresatura di filettature interne, è necessario programmare un arco di entrata e uscita tangenziale di 90°. Sincronizzare l'arco di ingresso radiale con un sollevamento assiale sull'asse Z corrispondente al passo della filettatura. La fresa entra nel taglio partendo da uno spessore del truciolo pari a zero, percorre l'elica di 360° ed esce in modo uniforme. Questo elimina lo shock di ingresso e lascia pareti della filettatura lisce senza segni di sosta.
Aspirazione dei trucioli in fori ciechi e controllo delle tensioni residue: dare priorità alla fresatura in salita e aumentare le tolleranze del foro pilota.
Nelle forature cieche profonde, l'evacuazione dei trucioli è fondamentale per la durata dell'utensile. È sempre consigliabile fresare dal basso verso l'alto, partendo dalla base del foro e procedendo per interpolazione verso l'uscita. In questo modo i trucioli caldi vengono espulsi lungo le scanalature anziché accumularsi sul fondo. Inoltre, è importante non forare alla cieca i fori pilota con i diametri nominali indicati nei manuali di lavorazione meccanica.
Quando si fresa la filettatura dell'acciaio temprato, praticare il foro pilota verso il limite di tolleranza superiore, in genere da 0.05 a 0.10 mm in più rispetto ai valori standard della tabella. Per un foro M6, dimensionare il foro preforato a 5.10-5.15 mm limita l'altezza della filettatura a circa il 70%. Questa piccola modifica riduce l'impegno dell'utensile sulla cresta della filettatura, crea spazio per il truciolo ed elimina la scheggiatura del tagliente causata dalla rilavorazione dei detriti compattati.
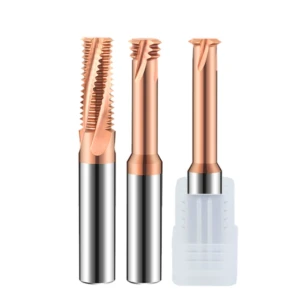
Gestione di fori di piccolo diametro: strategie per prevenire la rottura dell'utensile durante la fresatura di filettature in fori e inserti per perni di espulsione temprati
Le filettature da M2 a M4 sono comuni negli stampi per connettori e negli inserti per semiconduttori. Tagliare filettature a HRC65 in questo micro-intervallo non lascia margine di errore. Poiché il diametro del nucleo dell'utensile diminuisce rapidamente, la rigidità torsionale e flessionale crolla cubicamente. Anche una minima eccentricità nell'orientamento del mandrino o la resistenza dovuta ai residui di liquido refrigerante possono spezzare istantaneamente la punta di una micro-fresa.
Quando si esegue la fresatura di filettature di piccolo diametro su inserti per stampi temprati, è necessario abbandonare le abitudini utilizzate per filettature di diametro maggiore. La microlavorazione richiede la gestione della flessione dinamica dell'utensile, anziché affidarsi alla rigidità statica. È necessario calcolare la flessione elastica dell'utensile durante il movimento e controllare la geometria del preforo a monte, in modo che un utensile più sottile di un filo possa resistere.
Regole di compensazione della deflessione e di riduzione della velocità per la fresatura di filettature di piccolo diametro con elevati rapporti di sporgenza.
Un'officina svizzera specializzata in microstampaggio ha rotto due utensili consecutivi durante la lavorazione di fori ciechi M2.5 in inserti in metallo sinterizzato HRC64. Per sgombrare le pareti laterali della cavità, avevano scelto una microfresa con una sporgenza di circa 4D. Con elevati rapporti profondità/diametro, un carico di taglio laterale minimo provoca una forte flessione elastica. Quando l'utensile rimane indietro rispetto alla sua traiettoria e rimbalza, la superficie del dente si sovraccarica e si spezza.
Secondo le nostre regole per la fresatura di filettature di piccolo diametro, due misure di sicurezza vengono applicate simultaneamente. In primo luogo, applichiamo offset radiali dell'utensile a livello di micron nel programma CNC, suddividendo la profondità totale della filettatura in 4 o 5 passaggi con passo radiale ( ae ) inferiore a 0.015 mm. In secondo luogo, riduciamo la velocità di taglio del 20-30%, mantenendola tra 25 e 35 m/min. Dedicare qualche secondo in più per foro impedisce l'estrazione tramite elettroerosione di micro-utensili spezzati.
Eliminazione dello strato indurito da lavorazione nel foro pilota: come la foratura preliminare con utensili in metallo duro influisce sulla durata delle frese per filettature di piccolo diametro
Quando le frese per microfilettatura si scheggiano, gli operatori spesso modificano i parametri di fresatura senza ispezionare il foro praticato. Nelle nostre analisi dei guasti, l'usura prematura è solitamente riconducibile al preforo. La foratura dell'acciaio per utensili HRC65 con una punta in metallo duro leggermente usurata genera un elevato calore da attrito, formando uno strato bianco incrudito sulla parete del foro, più duro del metallo base.
Quando una fresa in metallo duro integrale entra nel foro, il suo delicato tagliente colpisce questo strato bianco e fragile al primo passaggio, causando una rapida usura per abrasione. Richiediamo che la preforatura sia monitorata con la stessa severità della filettatura stessa. Mantenere la velocità di avanzamento della foratura controllata per prevenire l'incrudimento, oppure alesare il foro prima della filettatura per garantire una struttura del materiale uniforme.
Risoluzione dei problemi in loco: insidie comuni nelle officine di stampaggio occidentali e una lista di controllo per ottimizzare le strategie di fresatura delle filettature.
Durante le nostre visite di supporto tecnico presso officine di stampaggio europee e americane, il successo raramente dipende dal prezzo della macchina. Dipende piuttosto da una logica di risoluzione dei problemi ben definita. A HRC65, l'elevata resistenza allo snervamento del materiale amplifica ogni minimo difetto di impostazione. L'eccentricità dell'utensile, la flessione dello sbalzo, la conversione dell'alimentazione dell'arco, i getti d'aria compressa e le passate radiali devono agire in sinergia per preservare la durata dell'utensile.
La nostra checklist per la fresatura di filettature utilizza un framework diagnostico a circuito chiuso. Quando si verificano anomalie di taglio, evitare di apportare modifiche casuali ai parametri sul controllore. Separare la dinamica della macchina, la rigidità del portautensili e la geometria di taglio in controlli distinti. L'utilizzo di parametri fisici misurabili per isolare la causa principale è il modo più rapido per proteggere inserti temprati costosi.
Risoluzione dei problemi e correzione dell'offset dell'utensile per guasti al calibro della filettatura e deviazioni di conicità
Gli ispettori di officina segnalano spesso che un calibro di non passaggio non si blocca mentre un calibro di passaggio si inceppa a metà del foro. Se si riscontrano conicità o distorsioni del passo della filettatura interna, seguire la nostra verifica in tre fasi: controllare l'eccentricità del mandrino e della punta dell'utensile con un comparatore, verificare che la compensazione dell'avanzamento dell'arco sia attiva nel CAM e controllare che le passate radiali distribuiscano uniformemente i carichi di taglio.
Se si riscontrano problemi di conicità in fori ciechi profondi superiori a 2.5D, programmare una passata a molla scarica con un leggero offset assiale dell'utensile di conicità. Se l'attrito sulla cresta della filettatura rimane elevato, aumentare il diametro del foro pilota di 0.05 mm verso il limite superiore. L'adozione di una strategia di fresatura della filettatura interna che utilizza passate radiali progressive assorbirà la flessione e garantirà che le filettature superino costantemente il controllo con il calibro.
Deduzione dei parametri di taglio e dei percorsi utensile dalla morfologia metallografica dell'usura dell'utensile
L'usura dei taglienti degli utensili fornisce informazioni dirette sulla meccanica del taglio. Abbiamo esaminato centinaia di taglienti smussati al microscopio. Una banda di usura uniforme di colore grigio-argento sulla superficie di scarico indica che la velocità di taglio e la lubrificazione sono ottimali. Se si osservano crepe termiche a forma di pettine o scheggiature dei denti, il problema è dovuto a uno shock termico del liquido di raffreddamento o a un flusso d'aria insufficiente.
Analogamente, la scheggiatura dell'angolo sul primo dente indica un'immersione brusca e lineare nella parete del foro; correggetela immediatamente con un arco di raccordo tangenziale a 90°. Se state lavorando acciai in polvere ad alta resistenza come Caldie, CarMo o ad alto contenuto di vanadio con rapporti profondità/diametro aggressivi, inviateci i disegni dei pezzi, le profondità dei fori e le specifiche della macchina. Saremo lieti di esaminare i dati di taglio e aiutarvi a ottimizzare la vostra configurazione.





