



La scorsa settimana, un cliente tedesco specializzato in componenti per telai di veicoli pesanti ci ha contattato. La loro macchina a controllo numerico stava lavorando un lotto di lamiere di acciaio Q355B spesse 12 mm utilizzando punte da trapano HSS da 14 mm. Sebbene la foratura fosse andata a buon fine, le spesse bave di estrusione indurite che si formavano all'uscita dei fori li hanno costretti ad aggiungere una costosa fase di sbavatura manuale, annullando quasi il 30% del profitto del progetto.
Questo non è affatto un caso isolato. Negli ultimi 15 anni, in qualità di ingegneri specializzati in utensili da taglio, abbiamo collaborato con innumerevoli officine di produzione di precisione negli Stati Uniti e in Europa. Abbiamo constatato che quasi tutte si imbattono in questo "buco nero dei costi" nascosto durante la lavorazione di lamiere di acciaio ad alta resistenza.
La prima reazione di molti supervisori di officina è: "Perché non sostituire semplicemente la punta in acciaio rapido con una punta in metallo duro?"
In qualità di produttori professionali di punte da trapano, sappiamo che il passaggio a una punta in metallo duro per la lavorazione dell'acciaio è il primo passo fondamentale verso una soluzione efficace. L'elevata durezza e la superiore rigidità del metallo duro riducono significativamente le bave di uscita causate dalla flessione dell'utensile.
Tuttavia, sarebbe ingenuo pensare che basti acquistare una punta da trapano in metallo duro di alta gamma e far funzionare la macchina alla cieca per eliminare completamente le bave. Il controllo delle bave è un sistema complesso che coinvolge la geometria dell'utensile, i parametri di taglio, la pressione del liquido di raffreddamento e la deformazione termoplastica dell'acciaio stesso.
Se l'angolo di punta non è corretto, o se la velocità di avanzamento non viene ridotta al momento della penetrazione, anche l'utensile più costoso "spremerà" l'acciaio fuori dal foro. Come collega macchinista che lavora costantemente con punte da trapano in acciaio di vario tipo, ti capita spesso di trovarti di fronte a quella frustrante situazione in cui la pulizia delle bave risultanti ti porta sull'orlo della disperazione?
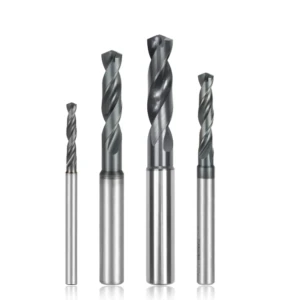
Perché le tradizionali punte da trapano HSS faticano a controllare la formazione di bave sulle lamiere d'acciaio?
Durante le visite in officina, vediamo spesso tecnici che cercano di recuperare fori di scarsa qualità riducendo la velocità del mandrino o riaffilando frequentemente le punte da trapano standard in acciaio rapido (HSS). Sia dal punto di vista della meccanica dei materiali che da quello della realtà in officina, questi sforzi producono scarsi risultati. Nella lavorazione di lamiere di acciaio a media e alta resistenza, i limiti fisici intrinseci degli utensili HSS tradizionali rendono difficile ottenere un controllo soddisfacente delle bave.
In qualità di ingegneri specializzati nella ricerca e sviluppo di utensili da taglio, sappiamo che la qualità di un foro dipende in larga misura dalle dinamiche di taglio nel preciso istante della penetrazione. Una punta da trapano in acciaio rapido (HSS) non possiede la "durezza a caldo" ed è soggetta a deformazione elastica ad alte temperature, il che rende difficile mantenere un tagliente affilato durante il funzionamento continuo. Man mano che l'utensile si smussa, la sua interazione con l'acciaio passa dal "taglio" all'"estrusione", causa principale della formazione di quelle grandi e dure bave in uscita.
Rigidità del materiale ed effetto di ricottura: "Deformazione dell'utensile" ed estrusione nel punto di uscita
In un recente progetto di telaio per autoveicoli, un cliente che utilizzava punte HSS standard per la produzione in serie ha riscontrato la formazione di bave di uscita estremamente ostinate e svasate. Ciò si è verificato perché l'acciaio HSS ha un modulo di elasticità relativamente basso rispetto ad altri tipi di punte da trapano . Sotto l'effetto di immense forze di taglio assiali, la punta subisce una minima deformazione elastica, o "flessione dell'utensile", proprio un attimo prima di perforare la lamiera d'acciaio.
Quando la punta smussata non riesce a recidere nettamente le ultime fibre metalliche, utilizza il suo bordo a scalpello smussato e riscaldato per "spingere" con forza l'acciaio rimanente fuori dal foro. Sottoposto a un intenso attrito ad alte temperature, il metallo subisce una deformazione termoplastica e aderisce al bordo del foro durante il raffreddamento. Abbiamo tentato di regolare diversi parametri di taglio, ma la semplice modifica delle impostazioni della macchina non può eliminare la causa principale di queste bave.
Analisi dei costi reali per clienti occidentali: confronto tra efficienza e costi di sbavatura - Punte da trapano in acciaio rapido (HSS) e in metallo duro ad alte prestazioni.
I responsabili degli acquisti nelle officine occidentali sono spesso scoraggiati dall'elevato prezzo iniziale di acquisto delle punte da trapano in metallo duro integrale. Tuttavia, abbiamo analizzato dati reali di un cliente statunitense che lavorava lamiere di acciaio strutturale: la loro linea di produzione realizzava migliaia di fori al giorno. Sebbene gli utensili in acciaio rapido (HSS) fossero economici, i continui tempi di inattività per il cambio utensile o la riaffilatura ogni poche decine di fori, uniti alla necessità di sbavatura manuale, si traducevano in un ciclo di produzione eccessivamente lungo.
Su nostro consiglio, l'officina ha convertito l'intera linea di produzione a punte da trapano in metallo duro ad alte prestazioni. Sebbene il costo per utensile fosse più elevato, la capacità del metallo duro di resistere a velocità di taglio e avanzamenti maggiori ha ridotto i tempi di lavorazione per foro di oltre il 60%. Ancora più importante, grazie alla quasi totale eliminazione delle bave di uscita, la fase di sbavatura manuale è stata completamente eliminata, consentendo al cliente di risparmiare decine di migliaia di dollari in manodopera in soli tre mesi.
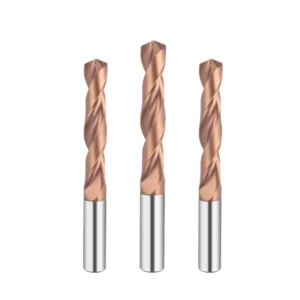
Come scegliere le punte da trapano giuste per diversi materiali in lamiera d'acciaio
Nel corso degli anni di sviluppo di utensili da taglio personalizzati, abbiamo spesso ricordato ai nostri colleghi che la lamiera d'acciaio non è un materiale uniforme. I materiali variano dal comune acciaio strutturale a basso tenore di carbonio all'acciaio legato ad alta resistenza, presentando notevoli differenze in termini di duttilità, durezza e tendenza all'incrudimento. Pretendere che un'unica geometria dell'utensile sia in grado di gestire ogni operazione di foratura della lamiera d'acciaio comporterà probabilmente frequenti scheggiature della punta o la formazione di grosse bave metalliche all'uscita del foro.
In qualità di ingegneri di processo, dobbiamo imparare a selezionare i diversi tipi di punte da trapano appropriati in base alla microstruttura del materiale. Quando si lavora con acciai teneri, duttili e gommosi, la capacità di taglio è la considerazione principale. Al contrario, per gli acciai duri, resistenti all'usura e con scarsa conducibilità termica, il mantenimento della resistenza al calore del tagliente e della stabilità del rivestimento è fondamentale per determinare la gravità delle bave in uscita.
Perché le geometrie delle punte da trapano differiscono drasticamente tra lamiere sottili e piastre di medio-alto spessore?
In officina, la lavorazione di una lamiera sottile di 2 mm è completamente diversa dalla lavorazione di una piastra di medio-spessore di 30 mm. Una volta abbiamo gestito un progetto per un cliente occidentale in cui la foratura di lamiere sottili di acciaio causava sistematicamente gravi lacerazioni svasate – simili a una campana di tromba – nel punto di uscita. Ciò accade perché la forza di taglio assiale delle punte da trapano standard spinge la lamiera verso il basso e la deforma poco prima della perforazione.
Per attenuare questa deformazione elastica nelle lamiere sottili, raccomandiamo di aumentare l'angolo di punta o di utilizzare una geometria specializzata con un tagliente di tipo brocciatura. Per le lamiere di medio-alto spessore, i lunghi percorsi di taglio e lo spazio limitato per l'evacuazione dei trucioli ci inducono a preferire utensili rigidi con scanalature di evacuazione più ampie. Ciò impedisce ai trucioli di incidere nuovamente le pareti del foro e dimostra che lo spessore della lamiera determina la logica di base della progettazione geometrica dell'utensile.
Differenze prestazionali tra punte da trapano in metallo duro con raffreddamento interno ed esterno nella minimizzazione delle bave di uscita.
Durante la foratura di lamiere d'acciaio, le alte temperature nella zona di taglio sono la causa principale della deformazione termoplastica e della formazione di bave. Test comparativi di laboratorio dimostrano che, utilizzando una punta da trapano in metallo duro con raffreddamento esterno standard su acciaio ad alto tenore di carbonio, il refrigerante fatica a raggiungere la punta di taglio. La contropressione dei trucioli blocca il fluido man mano che la punta penetra più in profondità, causando un brusco aumento della temperatura sul fondo del foro.
Al contrario, le punte da trapano in metallo duro con canali di raffreddamento interni offrono prestazioni di gran lunga superiori nel controllo delle bave in uscita. Il refrigerante ad alta pressione viene erogato direttamente sulla punta, dissipando istantaneamente il calore di taglio e prevenendo l'ammorbidimento localizzato del metallo. Se le attrezzature della vostra officina non sono in grado di mantenere una pressione costante di almeno 20 bar, una combinazione di raffreddamento esterno e un processo di decelerazione graduale specializzato rappresenta una valida alternativa.
Aiutiamo i clienti europei a ottenere foratura e sbavatura in un'unica passata con punte a gradini personalizzate non standard.
A volte, la semplice regolazione dei parametri degli utensili standard non è sufficiente a soddisfare le rigorose esigenze dei clienti occidentali in termini di risultati a zero sbavature. L'anno scorso, un produttore italiano di componenti idraulici ci ha contattato perché la sbavatura manuale dopo la fase di foratura rappresentava un collo di bottiglia per la loro linea di produzione automatizzata. Dopo aver esaminato i disegni dei loro pezzi, abbiamo rotto con le convenzioni e progettato su misura una punta da trapano multistadio non standard.
Queste punte a gradini specializzate presentano un tagliente di finitura posizionato dietro il tagliente primario, progettato specificamente per smussare e tranciare le fibre sul lato di uscita. Nel momento in cui il tagliente primario penetra nella piastra d'acciaio, il tagliente secondario a gradini rimuove con precisione la bava, lasciando una smussatura perfetta a 45°. Questa geometria composita consente ai clienti di combinare foratura e sbavatura in un'unica operazione, eliminando le lunghe e complesse fasi di impostazione secondarie.
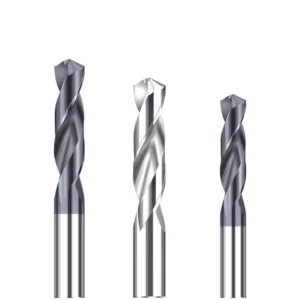
Regolazione dei parametri CNC: come forare senza sbavature con una punta in metallo duro?
Nei nostri anni di esperienza nella pianificazione della produzione, incontriamo spesso clienti che acquistano punte da trapano in metallo duro integrale di alta qualità, ma si affidano a parametri di lavorazione obsoleti. Come professionista del settore, sapete bene che un hardware di alta qualità è solo metà dell'opera. Senza sapere come regolare i parametri CNC in base alle specifiche condizioni operative, anche gli utensili migliori non possono offrire le massime prestazioni in termini di soppressione delle bave.
Nella produzione reale, la regolazione dei parametri di taglio implica ben più che la semplice modifica della velocità del mandrino o dell'avanzamento sul pannello di controllo. Dobbiamo trovare un delicato equilibrio tra rigidità della macchina, durata dell'utensile e qualità della superficie del pezzo. Controllando scientificamente le forze dinamiche che agiscono sul tagliente dello scalpello durante la penetrazione nella lamiera, possiamo ottenere risultati di bava pressoché nulli utilizzando una punta da trapano in metallo duro di alta qualità.
Rottura del punto critico: ottimizzazione della velocità di alimentazione in uscita per ridurre al minimo le bave
La strategia più efficace per controllare le bave in uscita spesso risiede nella gestione del processo nel momento in cui la punta del trapano sta per perforare il materiale. Abbiamo assistito un cliente occidentale nell'ottimizzazione del programma di lavorazione per il suo grande centro di lavoro a portale. Mentre la punta del trapano avanza normalmente verso il basso, viene mantenuta una velocità di avanzamento elevata standard per garantire l'efficienza; tuttavia, regoliamo i parametri immediatamente prima del punto di perforazione.
Quando rimangono solo da 1 mm a 1.5 mm di materiale sopra la superficie inferiore, utilizziamo un programma macro per ridurre istantaneamente la velocità di avanzamento del 50-70%. Con le velocità di avanzamento elevate standard, il materiale residuo assottigliato non ha un supporto strutturale sufficiente e viene spinto verso l'esterno, causando bave frastagliate. La riduzione della velocità di avanzamento in uscita consente al tagliente esterno della punta in metallo duro per l'acciaio di avere tempo sufficiente per eseguire un taglio preciso e netto.
L'impatto diretto della velocità di taglio (SFM) e della velocità superficiale sulle bave di estrusione con punte da trapano in carburo
Oltre alla velocità di avanzamento, la velocità del mandrino (SFM) ha un impatto fisico significativo sulle prestazioni di una punta da trapano in metallo duro durante la lavorazione di lamiere d'acciaio. Durante la messa in servizio in loco presso un produttore di macchine agricole, abbiamo osservato i tecnici spingere le velocità del mandrino a livelli estremi per rispettare scadenze ristrette. Ciò ha comportato la formazione di fori di uscita caratterizzati da enormi bave e bordi fortemente bluastri e induriti.
Un'eccessiva velocità di taglio genera un intenso calore da attrito che supera i limiti termici del rivestimento, causando un'immediata plasticizzazione dell'acciaio in quella zona. Sotto la pressione del tagliente smussato della punta, questo metallo ammorbidito si accumula verso l'alto lungo le scanalature di estrusione, solidificandosi in ostinate bave di estrusione. In pratica, si preferisce una velocità di taglio moderata per sfruttare l'elevata durezza del carburo senza causare un eccessivo accumulo di calore.
Approfondimenti sulla messa a punto della pressione e della concentrazione del refrigerante per la lavorazione di acciai per punte da trapano ad alta durezza
Nella lavorazione di acciai ad alta durezza, come gli acciai temprati e rinvenuti, le proprietà fisiche del fluido da taglio spesso determinano il successo o il fallimento della lavorazione in uscita dal foro. Sebbene molte officine mantengano in genere concentrazioni di emulsione intorno al 5%, questa configurazione standard si rivela spesso inadeguata per acciai duri e fragili, soggetti a cricche termiche. Abbiamo risolto con successo i problemi di bava in uscita dal foro aumentando la concentrazione del fluido da taglio idrosolubile fino al 10%-12%.
L'aumento della concentrazione migliora la lubrificazione ad altissima pressione all'interfaccia, riducendo la probabilità che particelle metalliche aderiscano alla punta della punta. Inoltre, se le vostre macchine utensili sono dotate di raffreddamento attraverso il mandrino, consigliamo vivamente di impostare la pressione del refrigerante a 30 bar o superiore. Questa potente forza d'impatto sopprime il calore di taglio e utilizza il flusso ad alta pressione per rimuovere le micro-bave incipienti non appena l'utensile penetra nel materiale.

Usura della punta del trapano e geometria del tagliente: una causa principale delle bave spesso trascurata dagli ingegneri.
Quando si affrontano problemi di lavorazione in officina, spesso si nota che i colleghi si concentrano esclusivamente sulla velocità del mandrino o sui fluidi da taglio, trascurando l'usura effettiva dell'utensile. In realtà, anche minime variazioni del tagliente influenzano direttamente la frattura e il flusso del metallo. Se la geometria iniziale del tagliente è scelta in modo inadeguato, o se non si presta sufficiente attenzione all'usura del tagliente, ottenere un taglio netto su una piastra d'acciaio diventa difficile, indipendentemente dalla rigidità della macchina.
In quanto professionisti che si occupano quotidianamente di taglio dei metalli, sappiamo che l'usura degli utensili non progredisce in modo uniforme. Soprattutto nella foratura di lamiere d'acciaio ad alto volume e con carichi pesanti, qualsiasi deviazione nella microgeometria del tagliente principale compromette l'evacuazione dei trucioli. Il conseguente aumento della forza assiale si manifesta spesso come una bava allungata sulla parte inferiore del pezzo, molto prima che a occhio nudo si possa rilevare un utensile smussato.
Angolo di punta doppio a 135° vs. angolo di punta standard a 140°: quale struttura di punta in metallo duro sopprime meglio le bave sulle piastre d'acciaio?
Nella scelta di una punta da trapano in metallo duro ad alte prestazioni, l'angolo di punta determina la distribuzione delle forze di taglio durante la penetrazione nell'acciaio. Le punte convenzionali a 140° con angolo di punta singolo offrono prestazioni affidabili sull'acciaio strutturale standard, ma l'intero tagliente perfora la superficie inferiore quasi simultaneamente. Ciò provoca una concentrazione istantanea della spinta assiale sul bordo di uscita del foro, con la frequente formazione di una spessa bava di rigonfiamento.
Per mitigare questa concentrazione di forza, raccomandiamo una struttura a doppio angolo di punta di 135° per la lavorazione di lamiere di acciaio ad alta tenacità. Questo design presenta un angolo secondario di transizione vicino alla periferia esterna che esegue un'azione di finitura simile a quella di un alesatore sulla parete del foro appena prima della penetrazione. Segmentando il processo di taglio, il design riduce significativamente la forza di strappo assiale, rendendolo la nostra scelta ideale per bilanciare la durata dell'utensile e il controllo delle bave.
Identificazione delle micro-scheggiature: come determinare quando una punta da trapano necessita di riaffilatura in base alla morfologia delle bave?
Nelle linee di produzione completamente automatizzate, interrompere le operazioni per ispezionare gli utensili al microscopio è impraticabile, ma la morfologia delle bave di uscita funge da indicatore intuitivo. Durante le ispezioni della linea, se osserviamo che le bave, solitamente uniformi, fini e fragili, diventano improvvisamente più grandi, filamentose o frastagliate, è probabile che il tagliente primario abbia subito micro-scheggiature.
Queste micro-scheggiature compromettono l'affilatura del tagliente e l'integrità del rivestimento, causando un aumento esponenziale della resistenza al taglio in quel punto specifico. La mancata adozione di misure decisive, come la rimozione immediata della punta in metallo duro per la riaffilatura, permette all'area scheggiata di intensificare l'attrito e provocare un guasto catastrofico dell'utensile. Padroneggiare la capacità di diagnosticare il degrado del tagliente osservando sottili cambiamenti nelle caratteristiche della bava è una competenza fondamentale in officina.
La prospettiva di un produttore di punte da trapano: come valutare la capacità di un fornitore nella progettazione di utensili anti-bava?
Dopo aver discusso delle regolazioni dei parametri e della selezione della geometria del tagliente, dobbiamo finalmente concentrarci sulla provenienza della catena di fornitura. In qualità di colleghi del settore con anni di esperienza pratica, sappiamo che oggi sul mercato opera un gran numero di produttori di punte da trapano. Tuttavia, esiste un enorme divario tecnico tra l'esecuzione corretta delle operazioni standard di foratura e la progettazione di utensili personalizzati, studiati appositamente per eliminare le bave su specifiche qualità di acciaio.
Quando forniamo utensili a clienti B2B, spesso consigliamo agli acquirenti tecnici e ai responsabili di processo di non concentrarsi esclusivamente sul prezzo unitario. Il punto di forza di un fornitore di utensili competente risiede nella sua capacità di integrare i principi della meccanica del taglio nei trattamenti microscopici dei taglienti. Per valutare un produttore, è importante considerare la sua capacità di ottimizzare la geometria delle scanalature e il volume di aspirazione dei trucioli in base alla rigidità della macchina e alla produttività del mandrino della vostra officina.
Perché i produttori di punte da trapano competenti devono possedere tecnologie di rivestimento e affilatura dei bordi di precisione per le applicazioni su acciaio?
Se state lavorando su progetti che coinvolgono lamiere di acciaio ad alta tenacità soggette a incrudimento, prestate molta attenzione alla preparazione del tagliente e ai rivestimenti nanotecnologici del fornitore. Molti credono erroneamente che le punte da trapano più affilate siano sempre migliori; in realtà, i taglienti in carburo non affilati sono altamente soggetti a scheggiature microscopiche a contatto con l'acciaio duro. I produttori di punte da trapano di alta qualità applicano un'affilatura a livello micrometrico al tagliente prima del rivestimento, creando un raggio liscio e uniforme.
Questo rinforzo microscopico dei bordi, combinato con rivestimenti di precisione come l'AlCrN che offre un'eccezionale durezza a caldo, consente alla punta da trapano in carburo per acciaio di mantenere la sua geometria anche sotto temperature elevate. Se le punte da trapano di un fornitore mostrano un esteso distacco del rivestimento dopo aver forato solo poche decine di fori, ciò di solito indica che il processo di affilatura e l'adesione del rivestimento sono di qualità inferiore.
Come evitare le insidie negli acquisti B2B: come richiedere report di prova autentici sulla prevenzione delle bave ai produttori di punte da trapano?
Se siete alla ricerca di un partner strategico a lungo termine per le vostre linee di produzione principali, prendete in considerazione la possibilità di richiedere ai potenziali produttori di punte da trapano report di prova di taglio specifici per i materiali in questione. Un report di prova anti-bava davvero valido va ben oltre un arido elenco di parametri o vaghe affermazioni sulla durata dell'utensile. Dovrebbe invece documentare chiaramente l'andamento dell'altezza della bava in funzione delle diverse forze di spinta assiale e fornire dati sulla coerenza geometrica dopo molteplici riaffilature.
Ogni officina ha un ambiente operativo unico, il che rende difficile replicare perfettamente i parametri di successo utilizzati da altri sulle proprie macchine. Se riscontrate problemi con bave in uscita, tempi di ciclo o rottura del truciolo su acciai ad alta resistenza, vi invitiamo a condividere le vostre specifiche condizioni di lavoro, i disegni di lavorazione e le tipologie di acciaio, in modo da poter discutere una soluzione.






