


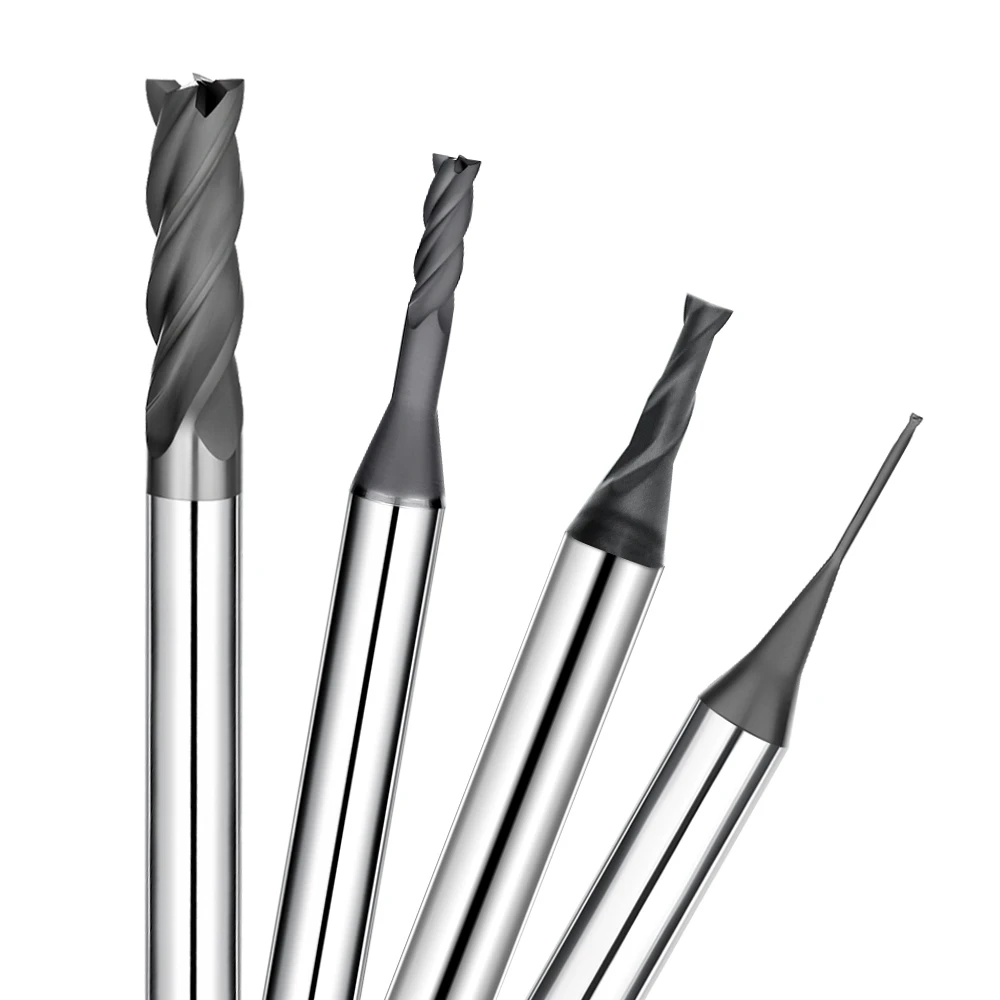
Nella nostra consolidata esperienza al servizio dei clienti nel settore della lavorazione con elettrodi EDM e della produzione di stampi, ci imbattiamo spesso in una sfida cruciale. I clienti ci presentano spesso disegni di elettrodi in grafite ad alta precisione che richiedono una finitura superficiale impeccabile, assenza di scheggiature sui bordi e tempi di ciclo rigorosi. Tuttavia, nell'officina CNC, la vera sfida non consiste solo nel dare forma al pezzo, ma nel garantire la stabilità della lavorazione a lungo termine.
Osserviamo costantemente un fastidioso collo di bottiglia in diversi progetti di produzione di precisione. All'interno dello stesso sistema di lavorazione della grafite, il passaggio a un lotto diverso di frese in grafite provoca enormi fluttuazioni nella qualità della superficie. Alcuni lotti presentano un'usura prematura degli utensili, mentre altri innescano microfratture, costringendo a costose rilavorazioni nel processo di lavorazione degli elettrodi.
La nostra esperienza pratica sul campo dimostra che la causa principale raramente risiede nelle apparecchiature CNC stesse. Piuttosto, deriva da vulnerabilità nella catena di fornitura delle frese in grafite e da una logica di selezione degli utensili errata. Durante la lavorazione di grafite a grana fine e ad alta durezza, le frese standard in metallo duro si rompono rapidamente in condizioni di taglio a secco ad alta velocità.
Inoltre, un'incompatibilità nella tecnologia di rivestimento accelera questo processo di usura. Senza frese con rivestimento diamantato di alta qualità, il tagliente si degrada quasi istantaneamente durante le lavorazioni continue ad alta velocità. Questa rapida usura destabilizza direttamente l'intero flusso di lavoro di fresatura di precisione della grafite, compromettendo la qualità finale dello stampo.
Test comparativi condotti presso diverse sedi dei clienti rivelano una verità fondamentale. Un sistema di lavorazione della grafite realmente stabile non può basarsi su un singolo utensile o su una singola impostazione. La vera stabilità richiede una precisa sinergia tra geometria dell'utensile, tecnologia di rivestimento avanzata, parametri di taglio personalizzati e un efficace controllo della polvere.
Nella lavorazione con elettrodi di grafite ad alta tolleranza, qualsiasi minimo squilibrio si amplifica rapidamente. Una leggera discrepanza può causare una grave rugosità superficiale o una deriva dimensionale, compromettendo il pezzo. Questa variabilità ricorrente tra gli utensili "specifici per la grafite" di diversi fornitori evidenzia un problema sistemico più profondo che pochi produttori affrontano.
Se il problema principale non è solo l'utensile, ma un disallineamento dell'intero sistema, da dove iniziamo? Per ristabilire la stabilità della lavorazione, dobbiamo guardare oltre l'etichetta dell'utensile e ottimizzare la logica di abbinamento tra la macchina, il materiale e l'utensile da taglio.
Analizzando la microgeometria degli utensili e l'adesione del rivestimento diamantato, possiamo eliminare la durata imprevedibile degli utensili e la scheggiatura dei taglienti. Vediamo come ottimizzare la progettazione dei vostri utensili da taglio per liberare il vero potenziale delle vostre soluzioni di lavorazione della grafite per stampi.
Il ruolo centrale dei sistemi di lavorazione della grafite nei settori dell'elettroerosione e degli stampi.
Nella nostra esperienza pratica di lavorazione con elettrodi EDM, un sistema di lavorazione della grafite non è mai un processo a sé stante. Funge da ponte critico che collega l'intero flusso di lavoro, dalla progettazione iniziale dell'elettrodo all'elettroerosione finale. Anche con una geometria dell'elettrodo ottimizzata, ottenere una qualità superficiale costante e una stabilità dimensionale durante la fresatura CNC vera e propria rimane una sfida importante in officina.
Dal punto di vista ingegneristico, diamo priorità alla compatibilità complessiva del sistema rispetto ai singoli parametri di taglio. Nella fresatura di precisione della grafite, le microdeviazioni degli utensili, dei percorsi utensile CAM o dell'evacuazione dei trucioli degradano direttamente la velocità di asportazione del materiale nell'elettroerosione e accelerano l'usura dell'elettrodo. La sinergia dell'intero sistema è ciò che previene costosi scarti.
Il valore dei sistemi di lavorazione della grafite nella lavorazione degli elettrodi per elettroerosione
Un frequente collo di bottiglia nei progetti di lavorazione con elettrodi a elettroerosione è la discrepanza tra l'estetica della superficie lavorata e le effettive prestazioni dell'elettrodo. Un elettrodo può soddisfare le specifiche del progetto secondo un profilometro, ma causare una distribuzione irregolare dell'energia o una rapida usura volumetrica durante la scarica. Questi problemi vengono spesso erroneamente attribuiti alle impostazioni di potenza dell'elettrodo anziché alla fase di fresatura.
I nostri dati sul campo dimostrano che la produzione stabile di elettrodi si basa su una logica di lavorazione altamente ripetibile. Ciò include una rigorosa selezione degli utensili, percorsi utensile ottimizzati e un controllo preciso dell'ambiente di vuoto per la lavorazione a secco. L'incoerenza tra lotti di frese in grafite, anche con parametri CNC identici, altera la microstruttura dell'elettrodo e compromette l'efficienza dell'elettroerosione.
Contesto industriale per soluzioni di lavorazione della grafite per stampi
Le moderne soluzioni di lavorazione della grafite per stampi devono affrontare cavità sempre più complesse e tolleranze più ristrette. Durante il passaggio dalla sgrossatura aggressiva alla microfinitura, qualsiasi instabilità nel sistema di utensili interrompe l'intero ciclo produttivo. I produttori di stampi richiedono costantemente tempi di ciclo ridotti senza compromettere l'integrità impeccabile dei bordi, necessaria per le linee di separazione.
Tuttavia, durante la finitura di utensili di piccolo diametro, le variazioni tra i lotti di un fornitore di frese in grafite spesso causano derive dimensionali catastrofiche. Per mantenere un vantaggio competitivo, i produttori di stampi necessitano di una durata degli utensili altamente prevedibile. Questa prevedibilità garantisce che il nucleo dello stampo finito corrisponda perfettamente al modello CAD in tutte le produzioni multicavità.
Perché un sistema di lavorazione della grafite ad alta precisione determina la qualità dell'elettrodo e l'efficienza dell'elettroerosione
I dati provenienti dai nostri progetti di produzione a lungo termine indicano che la qualità dell'elettrodo e l'efficienza dell'elettroerosione presentano una relazione non lineare. Un sistema di lavorazione della grafite ad alta precisione è fondamentale perché determina l'uniformità della microstruttura superficiale dell'elettrodo. Questa precisa microtopografia controlla direttamente il canale del plasma e la consistenza dello spazio di scarica durante l'elettroerosione.
Test comparativi dimostrano che l'utilizzo di frese con rivestimento diamantato di alta qualità produce un numero significativamente inferiore di microfratture superficiali rispetto alle frese in metallo duro standard. Mentre gli utensili in metallo duro standard sono soggetti a un'abrasione rapida e incontrollabile durante cicli prolungati senza supervisione, i rivestimenti diamantati mantengono taglienti più a lungo. Valutare l'intero sistema di lavorazione, comprese la granulometria del materiale e l'adesione del rivestimento, è l'unico modo per garantire il successo dell'elettroerosione.
Analisi completa del processo di fresatura di precisione della grafite
Nei progetti di produzione in serie di elettrodi di grafite, la fresatura di precisione della grafite funge da sistema di stabilità integrato piuttosto che da sequenza di fasi isolate. Molte officine meccaniche utilizzano centri CNC di fascia alta con un'eccellente precisione statica, ma si trovano ad affrontare seri problemi durante le lavorazioni di lunga durata. Questi problemi tipici includono improvvisi accumuli di polvere, rugosità superficiale irregolare e durata imprevedibile degli utensili.
La nostra esperienza ingegneristica dimostra che il fattore più spesso trascurato è la compatibilità sistemica. Nello specifico, l'ambiente di taglio a secco, la scelta del rivestimento dell'utensile e i percorsi di evacuazione dei trucioli devono funzionare in perfetta armonia. Qualsiasi instabilità all'interno di questi tre elementi viene amplificata durante la produzione continua di elettrodi di grafite per elettroerosione, causando tempi di inattività imprevisti.
Caratteristiche chiave del processo di fresatura di precisione della grafite (bassa emissione di polvere, elevata stabilità)
Nelle operazioni pratiche di un'officina CNC, il controllo delle polveri aerodisperse rappresenta la sfida tecnica più immediata. Mentre molti clienti si concentrano esclusivamente sull'usura degli utensili, si rendono presto conto che l'adesione della polvere di grafite aumenta il carico termico sulla zona di taglio. Questo accumulo di calore localizzato degrada l'uniformità della finitura superficiale, rendendo un'efficace aspirazione delle polveri un prerequisito fondamentale per una lavorazione stabile.
Durante le fasi di progettazione CAM e di processo, poniamo grande enfasi sulla gestione strategica del flusso d'aria per il taglio a secco. Ciò implica l'ottimizzazione della direzione dell'aria compressa, del posizionamento della cappa di aspirazione e della pressione negativa del vuoto all'interno della camera di lavorazione. Nella lavorazione di elettrodi ad alta precisione, una scarsa aspirazione della polvere porta a una grave abrasione secondaria e al guasto prematuro delle costose frese in grafite.
Implementazione della fresatura a secco ad alta velocità con grafite nella lavorazione CNC
Nella lavorazione a secco ad alta velocità, l'obiettivo finale è la rigidità del sistema e la stabilità termica, piuttosto che la semplice velocità del mandrino ( RPM ). Molti programmatori riscontrano un brusco calo della durata dell'utensile quando aumentano la velocità senza criterio, un problema comune nella fresatura della grafite a grana ultrafine. L'elevato attrito dovuto all'alta durezza della grafite richiede una dinamica di taglio bilanciata.
La nostra collaudata strategia in officina si concentra sulla gestione dei carichi di taglio attraverso percorsi utensile trocoidali o stratificati avanzati, piuttosto che su aumenti aggressivi della velocità. Inoltre, la sincronizzazione tra i getti di raffreddamento ad aria e la direzione di evacuazione dei trucioli è fondamentale per prevenire la rilavorazione dei trucioli. Ciò impedisce la micro-scheggiatura prematura lungo i taglienti delle frese speciali rivestite di diamante.
Strategie di controllo della qualità superficiale e di ottimizzazione del percorso utensile
Nei progetti di elettrodi di precisione per stampi, il controllo della finitura superficiale determina i tempi di ciclo e la qualità del successivo processo di elettroerosione. Osserviamo costantemente che, anche utilizzando utensili da taglio identici, la precisione dimensionale finale dell'elettrodo varia drasticamente in base alla strategia di percorso utensile CAM. Percorsi utensile ottimizzati riducono al minimo la flessione strutturale e la pressione dell'utensile.
Selezioniamo strategie di fresatura specializzate in base alle caratteristiche geometriche dello stampo. Ad esempio, implementiamo una strategia a Z costante a strati per cavità verticali profonde, privilegiando al contempo un angolo di contatto di taglio costante su superfici 3D complesse. Nella fresatura di precisione della grafite , cambi di direzione aggressivi o irregolari innescano micro-scheggiature localizzate, rovinando i profili degli angoli vivi.
Problemi comuni e soluzioni nella fresatura di precisione della grafite (scheggiatura, polvere, usura dell'utensile)
Nel corso degli anni, monitorando progetti di stampaggio a lungo termine, abbiamo individuato tre tipologie di guasti ricorrenti: scheggiature dei bordi, abrasione causata dalla polvere e durata irregolare degli utensili. Questi problemi raramente derivano da un singolo fattore isolato. Piuttosto, rappresentano uno squilibrio ingegneristico lungo l'intera catena di fornitura delle frese in grafite e nella configurazione del processo.
Durante le operazioni di sgrossatura pesante con frese in metallo duro standard, velocità di avanzamento eccessive combinate con un'inadeguata evacuazione dei trucioli innescano la propagazione di microfratture lungo la scanalatura. Allo stesso modo, la mancata applicazione di un rivestimento diamantato ultra-duro durante la finitura compromette direttamente la geometria dell'elettrodo. Risolvere queste problematiche richiede una rivalutazione completa del sistema di lavorazione della grafite, bilanciando il controllo della polvere, la geometria dell'utensile e le velocità di avanzamento.
Il ruolo centrale delle frese in grafite nei sistemi di lavorazione della grafite
Nella produzione di elettrodi in grafite ad alto volume e nella finitura di precisione degli stampi, la fresa in grafite rappresenta l'elemento chiave per la stabilità complessiva della lavorazione. Mentre molte officine si concentrano sulla regolazione dei parametri di avanzamento CNC, le nostre verifiche in loco dimostrano che la stabilità della finitura superficiale dipende in larga misura dalla geometria dell'utensile. Velocità del mandrino e avanzamenti non contano nulla se la struttura interna dell'utensile non è in grado di gestire la natura abrasiva del materiale.
Durante la fresatura a secco prolungata della grafite, fattori come la capacità di evacuazione del truciolo, la tenacità del tagliente e l'adesione del rivestimento determinano la produttività dell'intero sistema di lavorazione della grafite. Non consideriamo mai la fresa come un semplice componente di consumo; al contrario, la analizziamo come una variabile critica del sistema. La scelta della microgeometria corretta previene danni catastrofici al pezzo durante i turni notturni non presidiati.
Caratteristiche strutturali delle frese a candela in grafite (ottimizzazione della scanalatura di scarico del truciolo e del tagliente)
Nei progetti complessi di lavorazione con elettrodi a elettroerosione, la geometria della scanalatura di taglio è un dettaglio critico che gli ingegneri spesso trascurano. La grafite non produce trucioli metallici standard; si polverizza in una polvere fine e abrasiva. Se il profilo della scanalatura non presenta un volume aperto e lucidato, questa polvere si accumula nella zona di taglio, innescando un rapido picco termico lungo il tagliente.
Specifichiamo topologie di scanalature distinte in base alla profondità di lavorazione e alle caratteristiche strutturali dell'elettrodo. Per la rimozione di materiale pesante, utilizziamo design a scanalatura aperta specializzati, passando poi a taglienti rinforzati con angolo di spoglia negativo per la finitura. Nella fresatura di precisione della grafite, la modifica di questa microgeometria è il modo più efficace per eliminare i problemi di scheggiatura dei taglienti fragili.
Applicazione delle frese a 2 taglienti e a 4 taglienti in grafite nelle diverse fasi di lavorazione.
In officina, applichiamo una rigorosa separazione tra utensili a 2 e 4 taglienti in base al carico di truciolo localizzato per dente. Il design a 2 taglienti è la nostra scelta predefinita per le operazioni di sgrossatura aggressive. Offre un'enorme capacità di espulsione del truciolo, garantendo una stabilità superiore e prevenendo l'intasamento durante la pulizia di cavità profonde o la rimozione di grandi volumi di materiale grezzo.
Al contrario, gli utensili a 4 taglienti sono progettati esclusivamente per la semifinitura e la finitura superficiale ad alta velocità. L'utilizzo di una fresa a 4 taglienti troppo presto nel ciclo di sgrossatura provoca un accumulo di calore immediato a causa della limitata evacuazione della polvere, danneggiando l'utensile. Viceversa, l'utilizzo di un utensile a 2 taglienti per la finitura si traduce in linee di sovrapposizione irregolari, compromettendo le soluzioni di lavorazione della grafite dello stampo.
Analisi dei meccanismi di usura delle frese in grafite nella lavorazione ad alta velocità
In condizioni di lavorazione CNC ad alta velocità, l'usura delle frese in grafite è fortemente non lineare, con un'accelerazione improvvisa in corrispondenza di specifiche soglie di rottura. Nelle applicazioni ad alto numero di giri , nel momento in cui si verifica la micro-scheggiatura sul tagliente, la zona di usura laterale si espande esponenzialmente. Questo rapido degrado è un fenomeno che abbiamo verificato tramite il tracciamento continuo con laser del sistema di impostazione utensili.
I principali meccanismi di usura includono la propagazione di microfratture sulla punta dell'utensile, la delaminazione localizzata del rivestimento e un'intensa micro-attrito abrasivo. Questo cedimento meccanico si verifica quasi immediatamente quando si utilizzano frese in metallo duro non rivestite per la lavorazione della grafite con velocità di avanzamento aggressive. Anche le frese diamantate di alta qualità si usurano prematuramente se una scarsa aspirazione della polvere costringe l'utensile a rilavorare la polvere abrasiva intrappolata.
Selezione delle specifiche corrette della fresa per la lavorazione di precisione della grafite.
Quando si selezionano gli utensili da taglio per specifiche applicazioni di stampaggio, la scelta delle specifiche deve andare ben oltre i semplici diametri nominali. I programmatori devono tenere conto del rapporto d'aspetto della cavità e della rigidità strutturale del sistema. Nella finitura di precisione con elettrodi, sebbene gli utensili di piccolo diametro consentano di realizzare dettagli complessi, richiedono un controllo più rigoroso dell'eccentricità per evitare flessioni.
La nostra matrice di selezione valuta il rapporto diametro-portata dell'utensile, la stabilità della lunghezza della scanalatura e il grado specifico di rivestimento diamantato richiesto. Per la fresatura di precisione della grafite, consigliamo di utilizzare un sistema di utensili a più stadi anziché affidarsi a un singolo utensile. Questo approccio ingegneristico bilanciato consente di mantenere le tolleranze più strette massimizzando al contempo il ciclo di vita del vostro parco frese in grafite.
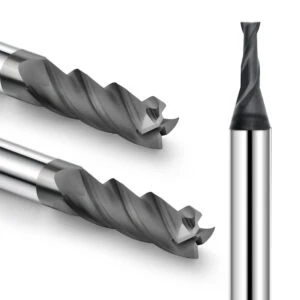
Frese a candela diamantate per grafite
Nella lavorazione di elettrodi EDM di alta precisione e nella lavorazione di grafite a grana fine, le frese con rivestimento diamantato non sono più un'opzione, ma un requisito imprescindibile per una produzione di massa stabile. Durante la fresatura a secco di grafite a ciclo lungo, il tasso di usura dell'utensile determina direttamente la finestra di stabilità dimensionale dell'intero sistema di lavorazione della grafite. Gli utensili non rivestiti non sono in grado di resistere all'elevata abrasività delle particelle di grafite dense per cicli prolungati.
Osserviamo costantemente questo collo di bottiglia in diverse officine: quando i tempi di ciclo si riducono, gli utensili in metallo duro standard subiscono una rapida micro-scheggiatura lungo il tagliente. Questa scheggiatura compromette immediatamente la uniformità della finitura superficiale e causa una geometria imprevedibile dei pezzi. Al contrario, sebbene le opzioni con rivestimento in diamante richiedano un investimento iniziale maggiore, la loro durata superiore garantisce una lavorazione di precisione con elettrodi ininterrotta e senza presidio umano.
Meccanismi di resistenza all'usura e vantaggi delle frese a candela rivestite di diamante
Nell'officina CNC, il valore principale delle frese con rivestimento diamantato va ben oltre la semplice durezza. Il loro vero vantaggio ingegneristico risiede nella capacità di mantenere un'affilatura impeccabile anche sotto cicli di impatto ad alta frequenza. Durante la fresatura ad alta velocità della grafite, un rivestimento diamantato di alta qualità funge da barriera termica e fisica, riducendo il degrado del tagliente causato dall'attrito abrasivo aggressivo.
Valutiamo due parametri prestazionali fondamentali per la qualificazione degli utensili: la resistenza al taglio dell'adesione del rivestimento e la dissipazione del calore localizzata. Nelle configurazioni di fresatura continua con avanzamenti e velocità identici, le frese a candela rivestite di diamante mostrano fluttuazioni trascurabili della durata dell'utensile. Questa elevata prevedibilità è il fattore più critico per garantire una qualità costante degli elettrodi per elettroerosione su grandi lotti.
Applicazione comparativa dei rivestimenti DLC e nano diamante
Durante la fase di selezione degli utensili, i costruttori di stampi si interrogano spesso sulle differenze operative tra i rivestimenti DLC e quelli a nanodiamante. Dalla nostra esperienza ingegneristica, non si tratta di stabilire quale rivestimento sia superiore, ma quale sia più adatto all'applicazione. I rivestimenti DLC eccellono nelle operazioni di finitura a basso carico, dove un basso coefficiente di attrito e una finitura superficiale Ra superiore sono di fondamentale importanza.
Al contrario, i rivestimenti multistrato di nanodiamante sono progettati per la rimozione prolungata di materiale con carichi elevati. Nelle nostre soluzioni di lavorazione della grafite per stampi, gli utensili in nanodiamante dimostrano notevoli vantaggi in termini di durata nella sgrossatura di cavità profonde. Tuttavia, i sistemi DLC si dimostrano superiori nel mantenere tolleranze ristrette durante la lavorazione di dettagli complessi con frese a microdiametro, giustificando una strategia CAM a più livelli e con utensili multipli.
Strategie per prolungare la durata degli utensili durante la lavorazione di grafite ad alta durezza
Nella fresatura di grafite ad alta densità e a grana fine, l'usura accelerata dell'utensile raramente è causata da una singola variabile. Si tratta piuttosto di un guasto composito innescato da forze di taglio, efficienza di evacuazione dei trucioli e stabilità del rivestimento che agiscono in modo contrapposto. Anche le micro-vibrazioni nel mandrino possono amplificare significativamente la delaminazione del rivestimento durante le operazioni a ciclo lungo.
La nostra strategia di ottimizzazione standard si concentra sulla riduzione del carico d'impatto per dente, massimizzando al contempo la velocità del percorso di evacuazione dei trucioli. In diversi casi presso i nostri clienti, la semplice regolazione del posizionamento e della pressione del getto d'aria compressa, pur utilizzando la stessa identica fresa in grafite, ha prolungato la durata dell'utensile dal 20% al 40%. La messa a punto dell'evacuazione dei trucioli spesso garantisce un ritorno sull'investimento (ROI) migliore rispetto al cambio di fornitore.
Perché i sistemi di lavorazione della grafite di fascia alta richiedono utensili rivestiti di diamante
La nostra vasta esperienza dimostra che per ottenere una lavorazione della grafite stabile e di alta precisione è necessario un utensile da taglio perfettamente sincronizzato con l'intero ecosistema CNC. Le prestazioni degli utensili non devono mai essere valutate isolatamente dalla rigidità della macchina o dalla potenza di aspirazione della polvere. La stabilità dell'intero sistema è ciò che, in definitiva, protegge i margini di profitto negli ambienti di produzione continua e automatizzata.
Senza utensili rivestiti di diamante, un sistema di lavorazione della grafite potrebbe inizialmente funzionare entro le tolleranze, ma la varianza della finitura superficiale aumenta esponenzialmente con l'aumentare delle dimensioni dei lotti. Questo degrado si accumula silenziosamente nel corso di più turni, spesso passando inosservato fino a quando non causa scariche elettriche irregolari e una grave usura degli elettrodi durante la scarica EDM. Le vere soluzioni di lavorazione della grafite per stampi eliminano questo rischio a livello del mandrino.

Scenari applicativi per frese a candela in metallo duro per la lavorazione della grafite
Nei progetti di sgrossatura e pre-lavorazione degli elettrodi in grafite, le frese in metallo duro per la grafite gestiscono in genere la fase iniziale ad alto carico. Quando le officine implementano per la prima volta sistemi di lavorazione della grafite, spesso si concentrano esclusivamente sulla stabilità della finitura. Tuttavia, le nostre verifiche sul campo dimostrano che la maggior parte dei guasti, come carichi di taglio irregolari, scanalature ostruite dai trucioli e rottura prematura dell'utensile, hanno in realtà origine durante le operazioni di sgrossatura.
Gli utensili in carburo non rivestito non sono destinati a sostituire le varianti rivestite di alta qualità; servono piuttosto a ottimizzare le operazioni con elevata velocità di asportazione del materiale (MRR). Nelle lavorazioni di fresatura di grafite con spessori elevati, la scelta di un utensile di sgrossatura errato sovraccarica la successiva fase di finitura. Questa pianificazione inadeguata destabilizza l'intero flusso di lavoro di lavorazione degli elettrodi e accelera il guasto dell'utensile di finitura.
Caratteristiche materiali e strutturali delle frese a candela in carburo per la grafite
I principali vantaggi ingegneristici delle frese in metallo duro non rivestite per la grafite risiedono nella tenacità del substrato e nella resistenza agli urti. Durante le operazioni di sgrossatura aggressive e ad alta velocità, questi utensili resistono a intensi impatti ciclici senza il rischio di delaminazione prematura del rivestimento, problema che affligge gli utensili rivestiti di scarsa qualità. Questa integrità strutturale di base è fondamentale per rompere lo strato esterno duro dei blocchi di grafite grezza.
Per queste frese, ottimizziamo due parametri strutturali critici: la granulometria del substrato e le geometrie specializzate delle scanalature. Nella lavorazione di cavità profonde della grafite, ad esempio, una scanalatura stretta provoca un rapido surriscaldamento dovuto all'accumulo di polvere compatta. La scelta di un utensile in metallo duro con una gola ampia e lucidata garantisce un flusso regolare dei trucioli e previene la formazione di crepe localizzate sul pezzo.
Posizionamento dell'applicazione nella sgrossatura e semifinitura
Nei flussi di lavoro di lavorazione ad alto rendimento degli elettrodi per stampi, gli utensili in metallo duro vengono impiegati con precisione durante la transizione tra la sgrossatura e la semifinitura. Poiché l'obiettivo principale della sgrossatura è la massima rimozione di materiale piuttosto che una qualità superficiale impeccabile, bilanciamo velocità di avanzamento aggressive con il controllo della flessione dell'utensile. Questa strategia di asportazione del materiale protegge il mandrino CNC da vibrazioni prolungate.
Durante la semifinitura, questi utensili in carburo preparano la geometria del pezzo creando un sovrametallo di materiale altamente uniforme per la finitura finale. Questa accurata preparazione crea una base stabile per consentire agli utensili di finitura, costosi e rivestiti di diamante, di funzionare in condizioni ideali. Una gestione errata di questa fase intermedia aumenta la pressione totale sull'utensile durante i progetti di fresatura di precisione della grafite, causando deviazioni dimensionali.
Confronto delle prestazioni con frese a candela rivestite di diamante
I nostri test comparativi a lungo termine dimostrano che il divario prestazionale tra gli utensili in metallo duro standard e le frese in grafite rivestite di diamante si manifesta nell'usura volumetrica dell'utensile e nella durata del tagliente. Mentre gli utensili in metallo duro di alta qualità offrono prestazioni affidabili durante la fase iniziale di lavorazione, la loro superficie di usura si espande esponenzialmente durante la lavorazione continua a secco prolungata. Questa rapida abrasione altera rapidamente il diametro di taglio effettivo dell'utensile.
Osservazioni condotte su migliaia di casi di lavorazione con elettrodi EDM indicano che affidarsi esclusivamente a utensili in carburo non rivestito per cicli di lavorazione completi introduce una notevole incertezza durante le regolazioni finali delle tolleranze. Anziché considerare il carburo e il diamante come sostituti diretti, adottiamo una rigorosa divisione dei compiti. Utilizziamo il carburo per la sgrossatura di massa e riserviamo il diamante per il mantenimento di tolleranze ristrette.
Trovare un equilibrio tra controllo dei costi ed efficienza di lavorazione.
Trovare un equilibrio tra i costi iniziali degli utensili e l'efficienza complessiva dell'officina è un argomento di frequente discussione con i clienti del settore manifatturiero. Le frese in metallo duro non rivestite offrono costi unitari individuali significativamente inferiori. Questo le rende uno strumento estremamente efficace per la riduzione dei costi per pezzo, soprattutto quando si lavora grandi quantità di materiale abrasivo durante le fasi di sgrossatura.
Tuttavia, concentrarsi esclusivamente sul prezzo di acquisto di una singola fresa, ignorando i rischi della fase di finitura, porta a un aumento dei costi complessivi di produzione. Raccomandiamo un approccio a più livelli: utilizzare frese in metallo duro economiche per la sgrossatura della grafite, per poi passare a un sistema di utensili diamantati più stabile per la finitura. Questa metodologia garantisce la massima prevedibilità per tutte le soluzioni di lavorazione della grafite degli stampi.
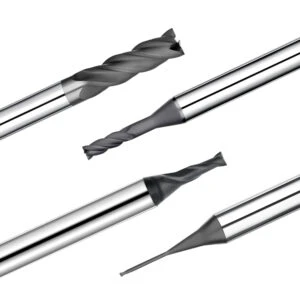
Criteri di selezione per i fornitori di frese in grafite
Nei progetti di produzione di elettrodi in grafite ad alto volume e negli approvvigionamenti per officine di stampaggio, le differenze tra i fornitori di frese in grafite raramente emergono dai cataloghi prodotti. Piuttosto, il vero fattore distintivo è la stabilità dei lotti e la costanza delle prestazioni in condizioni operative reali e gravose. Ci capita spesso di risolvere situazioni critiche in officina, quando un cliente cambia fornitore per lo stesso sistema di lavorazione della grafite e si trova ad affrontare un immediato caos dimensionale, nonostante le specifiche nominali dell'utensile siano identiche.
Le nostre verifiche ingegneristiche dimostrano che queste fluttuazioni volatili sono raramente rilevate durante la fase iniziale di approvvigionamento a breve termine. Al contrario, emergono in modo subdolo una volta avviata la produzione di massa continua di elettrodi per elettroerosione. Di conseguenza, nella qualificazione di un nuovo fornitore di utensili, diamo priorità al controllo statistico di processo (SPC) e alla stabilità di lavorazione a lungo termine rispetto alle prestazioni di un singolo campione di riferimento.
Principali parametri di valutazione per i fornitori di frese in grafite (precisione, rivestimento, durata dell'utensile)
Quando valutiamo le frese di diversi fornitori globali, esaminiamo attentamente tre parametri fondamentali non negoziabili: uniformità del profilo geometrico, stabilità dell'adesione del rivestimento e variabilità della durata dell'utensile. Nella fresatura di precisione della grafite, anche una deviazione microscopica nelle tolleranze di eccentricità radiale o nell'affilatura del tagliente compromette l'uniformità della finitura superficiale. Questa deriva geometrica causa direttamente un'usura imprevedibile dell'elettrodo durante l'elettroerosione.
Valutiamo la stabilità della durata degli utensili attraverso prove di taglio continue e multi-lotto, anziché basarci sulla durata di un singolo utensile. Nei nostri test sul campo, anche quando le specifiche nominali del rivestimento chimico sono identiche, la durata effettiva varia notevolmente tra i diversi fornitori. Questa differenza di prestazioni diventa estremamente problematica nella lavorazione di grafite abrasiva a grana ultrafine.
Requisiti della catena di fornitura per sistemi di lavorazione della grafite di livello industriale
Nella gestione delle catene di approvvigionamento per clienti industriali, l'affidabilità di un sistema di lavorazione della grafite dipende tanto dalla logistica di approvvigionamento quanto dalla programmazione CNC. Nella produzione di massa di elettrodi, le fluttuazioni tra i lotti di produzione delle frese interrompono i programmi automatizzati e aumentano il costo totale di proprietà (TCO). Catene di approvvigionamento costanti eliminano i tempi di fermo macchina imprevisti.
Consigliamo ai dirigenti del settore manifatturiero di stabilire una filiera di produzione degli utensili altamente standardizzata con i propri fornitori. Ciò richiede formulazioni di rivestimento diamantato predefinite, microgeometrie di taglio fisse e un rigoroso tracciamento dei lotti di inventario. Per le soluzioni avanzate di lavorazione della grafite per stampi, questo livello di controllo a monte della catena di fornitura è spesso molto più critico della semplice regolazione dei singoli parametri a livello del sistema di controllo.
L'importanza delle capacità di personalizzazione OEM/ODM per le frese in grafite
Nelle nostre collaborazioni di ingegneria personalizzata, la solida capacità OEM/ODM di un fornitore è spesso determinante per la sua capacità di instaurare una partnership redditizia a lungo termine. Mentre le frese standard a catalogo si comportano adeguatamente nei test di base con cavità poco profonde, falliscono quando si tratta di affrontare geometrie complesse degli elettrodi. Gli stampi specializzati per cavità profonde richiedono geometrie non standard che gli strumenti a catalogo non sono in grado di fornire.
Nel corso di migliaia di ore di produzione, abbiamo constatato che, a meno che le frese in grafite non possano essere personalizzate – in particolare adattate a specifici rapporti lunghezza/diametro, volumi di evacuazione del truciolo e spessori di rivestimento desiderati – la stabilità a lungo termine è impossibile. Pertanto, privilegiamo i fornitori flessibili, capaci di personalizzare la microgeometria strutturale, rispetto a quelli che offrono solo prodotti standard a magazzino.
Analisi del panorama competitivo dei fornitori globali di frese in grafite
In base alla nostra esperienza di consulenza internazionale, la concorrenza globale tra i fornitori di frese in grafite si articola in punti di forza regionali ben definiti. I fornitori europei si concentrano in genere sulla stabilità del processo e sulla geometria degli utensili di alta gamma; i fornitori giapponesi pongono l'accento su una precisione e una costanza estreme; mentre i produttori cinesi offrono vantaggi ineguagliabili in termini di rapporto qualità-prezzo, prototipazione rapida e flessibilità di consegna.
I nostri test interregionali dimostrano che non esiste un fornitore universale adatto a tutte le esigenze. La scelta ideale dipende interamente dal vostro specifico ambiente di produzione. Le operazioni di produzione di elettrodi ad alto volume richiedono una stabilità della catena di approvvigionamento elevata, mentre la produzione di elettrodi di precisione di fascia alta si basa in larga misura su tecnologie di rivestimento personalizzate e progetti strutturali su misura. Selezioniamo il fornitore più adatto alle precise esigenze del vostro sistema di lavorazione della grafite.
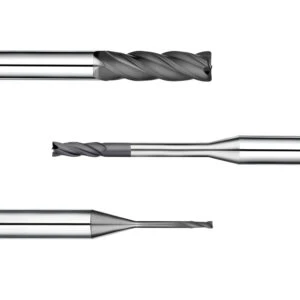
Soluzione per la lavorazione della grafite degli stampi
Nella produzione di elettrodi per stampi ad alto volume e nella realizzazione di cavità complesse, una vera soluzione di lavorazione della grafite per stampi va ben oltre la semplice regolazione dei parametri in un'unica fase. Richiede un processo di ingegneria integrato e a ciclo chiuso che comprenda la progettazione iniziale CAD/CAM, la sgrossatura aggressiva, la microfinitura e la validazione finale tramite elettroerosione. Molte officine meccaniche ottimizzano le velocità di taglio singolarmente, ma non riescono a ottenere una consistenza prevedibile degli elettrodi su cicli di lavorazione multicavità.
La nostra esperienza dimostra che la qualità irregolare dei pezzi deriva da una mancanza di continuità nell'intero sistema di lavorazione della grafite, piuttosto che da un singolo errore di lavorazione. Questo collo di bottiglia diventa catastrofico durante la produzione in serie di elettrodi ad alta precisione. Senza una transizione stabile e matematicamente corretta tra la fase di sgrossatura e quella di finitura, le microdeviazioni si accumulano rapidamente, con conseguente produzione di prodotti finali fuori tolleranza.
Flusso di lavoro applicativo delle soluzioni di lavorazione della grafite per stampi
Un flusso di lavoro standard ad alta resa per la produzione di elettrodi per stampi inizia con l'estrazione e la suddivisione automatizzata degli elettrodi tramite CAM 3D. Questa impostazione ingegneristica è immediatamente seguita dalla sgrossatura della grafite in massa, dalla semifinitura intermedia e dalla finitura finale ad alta velocità. Sebbene ogni fase distinta richieda geometrie degli utensili e calcoli del carico del truciolo indipendenti, i dati geometrici globali devono rimanere strettamente allineati per tutta la durata del ciclo di produzione.
Spesso riscontriamo un collo di bottiglia distruttivo negli stabilimenti dei nostri clienti: l'utilizzo di frese in grafite non compatibili nelle diverse fasi del processo CAM. Questa incompatibilità degli utensili fa sì che, mentre la sgrossatura iniziale appare senza problemi, la fresa di finitura presenti tolleranze di materiale irregolari e si deformi. Questo errore nascosto causa un'enorme quantità di lavoro correttivo manuale durante la successiva lavorazione con elettroerosione.
Flusso di lavoro completo per la lavorazione della grafite: dalla sgrossatura alla finitura
Nella progettazione di un flusso di lavoro di fresatura ad alta efficienza, suddividiamo il sistema di lavorazione della grafite in soglie operative distinte anziché utilizzare etichette di configurazione generiche. Il ciclo di sgrossatura è programmato esclusivamente per massimizzare la velocità di asportazione del materiale (MRR) e rimuovere il materiale in eccesso. Viceversa, il ciclo di finitura ad alta velocità è ottimizzato matematicamente per preservare l'integrità del tagliente e controllare la rugosità superficiale.
Per gestire queste fasi, adottiamo una matrice di utensili a più livelli altamente strategica all'interno dei nostri piani di processo. Utilizziamo frese in metallo duro economiche per la sgrossatura della grafite, in grado di assorbire gli urti più elevati, per poi passare a frese diamantate di alta qualità per la finitura. Questa rigorosa divisione del lavoro riduce al minimo la variabilità cumulativa del processo, garantendo che il pezzo finale corrisponda perfettamente al modello CAD.
La relazione tra la lavorazione con elettrodi EDM e la precisione degli stampi
Grazie a decenni di consulenza per produttori di stampi a livello globale, abbiamo verificato una verità fondamentale del settore: la microtopografia dell'elettrodo lavorato determina la texture superficiale e la precisione dimensionale dell'acciaio elettroeroso. Mentre le officine spesso si concentrano sulle impostazioni del generatore EDM, le nostre analisi approfondite dimostrano che la maggior parte dei difetti di finitura ha origine direttamente durante la fase di lavorazione dell'elettrodo.
Anche una microscopica abrasione o cresta superficiale generata durante la fresatura di precisione della grafite verrà amplificata dal canale di plasma elettrico durante l'erosione a scarica. Questa distorsione geometrica si manifesta come texture superficiali irregolari o segni di bruciatura localizzati dovuti alla scarica ad arco sull'acciaio temprato dello stampo. Pertanto, la fresatura di precisione con elettrodi deve essere considerata l'anello fondamentale della catena di qualità nella produzione degli stampi.
Realizzazione di una linea di produzione ad alta efficienza per la lavorazione di stampi in grafite.
Nella progettazione di layout di celle automatizzate per clienti del settore manifatturiero, definiamo l'alta efficienza come la capacità continua di garantire una produzione prevedibile e stabile, piuttosto che la semplice velocità di ciclo. Una linea di produzione di livello mondiale per la lavorazione di stampi in grafite richiede una piattaforma rigida per le macchine utensili, pacchetti di utensili standardizzati e un sistema di aspirazione delle polveri progettato su misura.
Strutturiamo queste linee ad alta produttività in tre moduli operativi distinti e interconnessi: un modulo per l'efficienza della sgrossatura, un modulo per la stabilità della finitura e un ciclo automatizzato di ispezione e feedback. Nei progetti di lavorazione di precisione della grafite, un guasto ingegneristico in un qualsiasi modulo destabilizza l'intero ciclo di produzione. Adottiamo un approccio sistemico completo per eliminare questi singoli punti critici di guasto.
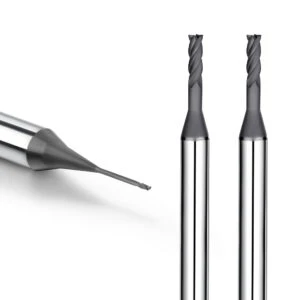
Strategie di ottimizzazione dei processi per sistemi di lavorazione della grafite ad alta precisione
Nella lavorazione di elettrodi ad alta precisione e nella produzione di stampi, un sistema di lavorazione della grafite stabile si basa su una combinazione di fattori di processo attentamente monitorati. Molte officine meccaniche investono ingenti somme in centri CNC di fascia alta e ultra-precisi, eppure continuano a soffrire di derive dimensionali incontrollabili durante la produzione di massa. Affidarsi eccessivamente alle specifiche della macchina, ignorando la sinergia del sistema, si traduce inevitabilmente in tolleranze dei pezzi instabili e in una qualità superficiale irregolare.
Questi guasti cronici in officina raramente derivano da una singola impostazione di parametro; piuttosto, riflettono una mancanza di ottimizzazione olistica nell'intero ciclo di lavorazione a secco ad alta velocità. Nella fresatura di precisione della grafite, l'elevato attrito e la micropolveri generate dal processo agiscono come amplificatori ambientali. Una minima discrepanza nelle velocità di avanzamento o di estrazione può rapidamente portare al guasto dell'utensile.
Ottimizzazione della velocità del mandrino e delle velocità di avanzamento (parametri di fresatura della grafite ad alta velocità)
Nei nostri progetti di ingegneria personalizzata, il delicato equilibrio tra velocità del mandrino ( RPM ) e velocità di avanzamento ( IPM ) è il fattore chiave per la stabilità della lavorazione. Un errore comune tra i programmatori è quello di aumentare indiscriminatamente la velocità del mandrino per massimizzare la produzione volumetrica. Le nostre verifiche sui sistemi di impostazione laser rivelano che questa regolazione isolata accelera l'attrito termico, danneggiando i taglienti degli utensili durante la lavorazione della grafite a grana fine.
Anziché trattare velocità e avanzamenti come variabili isolate, ci concentriamo sul mantenimento di un carico di truciolo per dente ( IPT ) costante. Una discrepanza tra la velocità di taglio e l'effettiva zona di contatto con il materiale provoca sfregamenti localizzati, una finitura superficiale irregolare o un sovrataglio catastrofico. Si consiglia di utilizzare intervalli di parametri dinamici ottimizzati per specifici angoli di contatto dell'utensile, anziché valori statici riportati nei manuali.
Tecniche di ottimizzazione del percorso utensile e di controllo delle vibrazioni
Nella lavorazione di elettrodi EDM complessi, l'impatto dell'ottimizzazione del percorso utensile CAM sulla rugosità superficiale finale viene spesso sottovalutato. Abbiamo verificato su diverse celle di automazione che l'utilizzo di frese in grafite identiche con diverse strategie di percorso utensile produce finiture superficiali completamente diverse. Transizioni programmate in modo errato generano vibrazioni armoniche che danneggiano le fragili nervature dell'elettrodo.
Le nostre strategie di stabilizzazione eliminano le vibrazioni localizzate gestendo i rapporti di sporgenza dell'utensile, la deflessione radiale e gli angoli di impegno di taglio. Per geometrie complesse, utilizziamo percorsi utensile trocoidali uniformi e contorni a Z costante per prevenire picchi di carico improvvisi sulla punta dell'utensile. Ottimizziamo i segmenti del percorso utensile in base alla rigidità localizzata del pezzo, anziché applicare un modello master generico.
Controllo delle polveri e progettazione dell'ambiente per la lavorazione a secco.
In un reparto di produzione ad alta velocità, il controllo della polvere è un fattore determinante per la capacità di processo, non solo una questione di pulizia. La fresatura di precisione della grafite genera milioni di microparticelle abrasive che, se non gestite correttamente, si accumulano nella zona di taglio. Una volta intrappolate, queste particelle causano un'aggressiva rilavorazione secondaria, consumando istantaneamente le scanalature affilate degli utensili.
Ottimizziamo le prestazioni del sistema modellando la direzione del flusso d'aria e posizionando gli aspiratori ad alta velocità più vicino alla zona di taglio. Aumentare semplicemente la potenza di aspirazione senza un'adeguata soffiatura d'aria crea zone morte in cui la polvere si accumula comunque. Un corretto contenimento durante il taglio a secco preserva le proprietà di resistenza all'usura delle frese diamantate, prevenendo la formazione di graffi irregolari sulla superficie.
Applicazione della gestione della durata degli utensili nella lavorazione della grafite
Nella produzione ad alto volume, la gestione predittiva della durata degli utensili va ben oltre la semplice impostazione di avvisi temporizzati fissi sul pannello di controllo CNC. Richiede il monitoraggio dinamico e in tempo reale dell'integrità dei bordi del pezzo e della consistenza della superficie. Il problema di fondo che affligge la maggior parte delle officine di stampaggio non è la durata di un utensile, ma l'estrema variabilità della sua durata da un lotto all'altro.
Definiamo gli intervalli di cambio utensile in base alla rimozione volumetrica del materiale e a soglie di usura prevedibili, anziché affidarci alle ore di funzionamento standard. Senza una matrice di tracciamento statisticamente stabile, i singoli utensili presentano picchi di usura irregolari che compromettono la pianificazione automatizzata. L'implementazione di una gestione strutturata del ciclo di vita dell'utensile è l'unico modo per ottenere una lavorazione EDM affidabile e non presidiata.
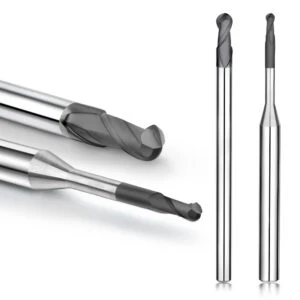
Vantaggi del sistema di lavorazione della grafite SAMHO come soluzione completa
Nella lavorazione automatizzata di elettrodi EDM e nella produzione di stampi ad alto rendimento, i produttori globali adottano il sistema di lavorazione della grafite SAMHO come framework prevedibile, piuttosto che come un insieme di strumenti separati. Molte officine meccaniche ottimizzano i parametri CNC avanzati, ma soffrono di fluttuazioni erratiche dei lotti anche con configurazioni identiche. Le nostre verifiche sul campo dimostrano che questi problemi derivano da una metodologia di selezione degli utensili errata e da un'integrazione di processo non adeguata.
Il vero parametro di riferimento per la redditività di un'officina meccanica non è la prestazione di picco di un singolo ciclo isolato, bensì la ripetibilità complessiva del sistema di produzione. Nella fresatura di precisione della grafite, qualsiasi minima variazione nei taglienti o nelle modalità di usura del rivestimento può destabilizzare gli elettrodi per elettroerosione. Noi affrontiamo queste variabili critiche integrando la geometria dell'utensile, rivestimenti avanzati e strategie di sgrossatura bilanciate in un unico ecosistema.
Vantaggi in termini di stabilità delle frese in grafite SAMHO nella lavorazione di alta precisione
Nelle celle di produzione complesse, le frese in grafite SAMHO sono progettate specificamente per la finitura ad alta tolleranza e per la produzione continua e automatizzata in lotti. Ci concentriamo principalmente sulla minimizzazione delle fluttuazioni microgeometriche durante cicli di taglio prolungati, piuttosto che inseguire limiti di asportazione del materiale brevi e insostenibili. Questa attenzione specifica alla rigidità strutturale previene derive dimensionali catastrofiche durante l'esecuzione di geometrie complesse degli elettrodi.
Le nostre misurazioni sul campo confermano che la mancanza di uniformità geometrica tra lotti multicavità porta direttamente a variazioni imprevedibili della finitura superficiale al profilometro. Al contrario, il mantenimento di un rigoroso controllo delle tolleranze degli utensili per ogni lotto elimina queste variabili in officina, rendendo i successivi processi di lavorazione con elettroerosione altamente prevedibili. Gli utensili SAMHO offrono la ritenzione microscopica del tagliente necessaria per garantire linee di separazione impeccabili.
Prestazioni di livello industriale delle frese a candela rivestite di diamante per la lavorazione della grafite.
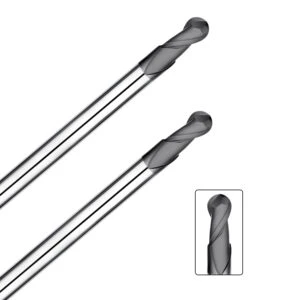
Quando si lavora grafite a grana grossa e altamente abrasiva o geometrie complesse a nervature sottili, le nostre frese speciali con rivestimento diamantato per grafite offrono un'affidabilità a prova di bomba in ambienti di carico elevato e continuo. Diamo priorità a una curva di usura dell'utensile altamente prevedibile in condizioni reali di produzione, piuttosto che a dati sterili e idealizzati generati in laboratori di prova. Questa durabilità sul campo è ciò che permette alle celle di produzione automatizzate di funzionare anche durante i turni notturni.
Analisi comparative condotte su progetti di lavorazione di stampi in grafite impegnativi rivelano che la resistenza al taglio dell'adesione del rivestimento determina direttamente la coerenza complessiva del processo. In condizioni di funzionamento continuo, la nostra formulazione di diamante multistrato presenta una sfaldatura minima, proteggendo il substrato dell'utensile dagli shock termici. Questa barriera ingegneristica mantiene la precisione geometrica del sistema di lavorazione della grafite, prevenendo cambi utensile imprevisti.
Bilanciare costi ed efficienza con frese in metallo duro per la lavorazione della grafite
Nella pianificazione bilanciata dei processi, le frese in metallo duro non rivestite per la grafite vengono utilizzate esclusivamente per gestire elevati tassi di asportazione del materiale durante la fase iniziale di scavo. Invece di impiegare questi utensili per l'intero ciclo, li limitiamo alla fase di sgrossatura della grafite per rimuovere rapidamente il materiale senza investire eccessivamente. Questa configurazione strategica protegge le costose frese di finitura da forti sollecitazioni cicliche.
I dati di produzione dimostrano che, per le operazioni di fresatura ad alto volume, le frese in metallo duro specializzate offrono un eccellente equilibrio tra basso costo iniziale dell'utensile e stabilità di taglio. Tuttavia, l'utilizzo di questi utensili non rivestiti anche nella fase di finitura finale comporta rischi immediati per l'uniformità dimensionale a causa dell'usura abrasiva accelerata. Applichiamo una rigorosa divisione del lavoro all'interno della matrice CAM per massimizzare l'efficienza.
Capacità di fornitura e supporto OEM di SAMHO come fornitore di frese in grafite
Nelle partnership di produzione ad alto volume, l'agilità tecnica del fornitore di frese in grafite determina direttamente i ritmi di produzione a lungo termine e i tassi di utilizzo delle macchine. Quando si valuta un fornitore di utensili per linee automatizzate, i responsabili degli acquisti danno priorità alla coerenza dei lotti, ai tempi di consegna garantiti e a un rapido supporto tecnico rispetto a una singola fattura scontata. Una catena di fornitura affidabile stabilizza il costo totale di proprietà.
Per progetti OEM/ODM specializzati di frese in grafite, gli utensili personalizzati devono essere ottimizzati per profili 3D unici degli elettrodi, profondità di lavorazione elevate e configurazioni specifiche del mandrino della macchina. Abbiamo verificato che quando un fornitore possiede solide capacità interne di personalizzazione della microgeometria, la coerenza complessiva dei componenti aumenta drasticamente. SAMHO offre la flessibilità ingegneristica avanzata necessaria per supportare soluzioni di lavorazione della grafite per stampi ad alta capacità.
Tendenze future nei sistemi di lavorazione della grafite
Grazie al nostro monitoraggio a lungo termine della lavorazione con elettrodi EDM e delle applicazioni della grafite per stampi, abbiamo constatato che il sistema di lavorazione della grafite si è trasformato da una semplice questione di processo in una vera e propria sfida di ingegneria di sistema. I fattori chiave discussi in precedenza – geometria dell'utensile, selezione del rivestimento, separazione tra sgrossatura e finitura e uniformità della catena di fornitura – convergono tutti su un unico obiettivo: la ripetibilità della lavorazione.
Dalla nostra esperienza sul campo, i miglioramenti futuri non deriveranno solo dall'aggiornamento delle macchine utensili, ma dipenderanno maggiormente dal coordinamento a livello di sistema. Ciò è particolarmente vero nella lavorazione di precisione della grafite, dove l'ottimizzazione isolata non è sufficiente a garantire la stabilità. Abbiamo riscontrato questa problematica in diversi ambienti di produzione e in casi studio presso i nostri clienti.
Direzioni di sviluppo per la lavorazione di elettrodi EDM ad alta precisione
Nei progetti di lavorazione con elettrodi EDM che supportiamo, osserviamo costantemente un cambiamento di priorità. I clienti sono meno concentrati sulla precisione del singolo pezzo e più interessati alla costanza a lungo termine nella produzione in serie. In pratica, la tolleranza del disegno tecnico è solo il punto di partenza. La vera sfida è mantenere una produzione stabile per cicli di lavorazione prolungati.
Generalmente consigliamo di esaminare l'intero processo di fabbricazione degli elettrodi, anziché limitarsi a regolare singoli parametri. Ad esempio, se la scarica dell'elettroerosione diventa instabile, la causa principale è spesso da ricondurre a variazioni nell'integrità superficiale durante la fase di sgrossatura della grafite. In molti casi, questo approccio si rivela più efficace rispetto alla sola regolazione delle impostazioni dell'elettroerosione.
Il ruolo dominante degli utensili rivestiti di diamante nella lavorazione della grafite
In base ai nostri test comparativi su diversi sistemi di utensili, le frese in grafite con rivestimento diamantato mostrano chiari vantaggi in termini di stabilità nella produzione industriale. Ciò è particolarmente evidente negli ambienti di fresatura della grafite ad alto volume con cicli di produzione lunghi. Tuttavia, non le consideriamo una soluzione universale, bensì un elemento chiave di stabilizzazione all'interno del sistema.
Se lavorate con la fresatura di grafite ad alto volume, vi consigliamo di concentrarvi sulla costanza della durata dell'utensile piuttosto che sulla sua durata massima. Nei nostri progetti, il problema principale non è spesso il guasto prematuro, ma la variabilità delle prestazioni tra i diversi lotti. Questa variabilità influisce direttamente sulla stabilità della scarica EDM e sulla prevedibilità complessiva del processo.
Tendenze di sviluppo nei sistemi intelligenti di lavorazione CNC della grafite
Nelle nostre collaborazioni con gli impianti di produzione, osserviamo chiaramente una transizione verso la digitalizzazione e il monitoraggio dei processi nei sistemi di lavorazione della grafite. Il settore si sta allontanando dalla definizione dei parametri basata esclusivamente sull'esperienza per orientarsi verso un controllo di processo guidato dai dati. Questa tendenza è particolarmente evidente negli ambienti di fresatura di grafite ad alta precisione.
Se si effettua una produzione continua di elettrodi, suggeriamo di monitorare l'usura degli utensili insieme alle variazioni della finitura superficiale, anziché affidarsi esclusivamente a intervalli fissi di cambio utensile. Dalla nostra esperienza sul campo, questo metodo riduce l'incertezza del processo e migliora il controllo complessivo della lavorazione in modo misurabile e pratico.






