


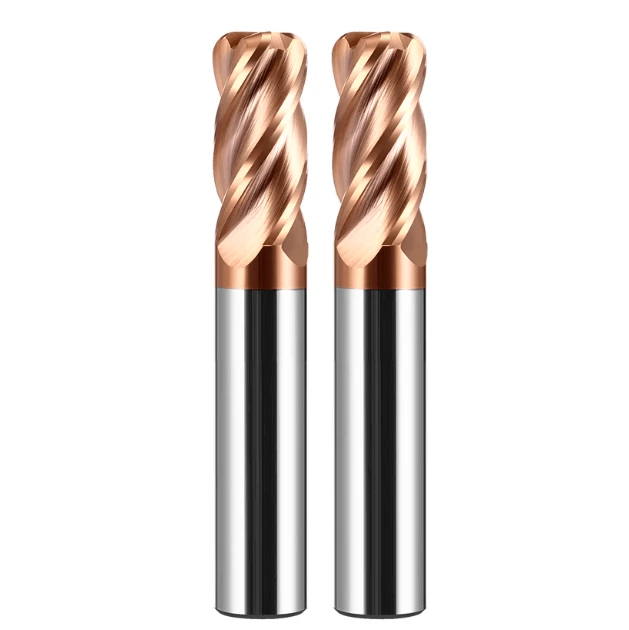
Nel nostro lavoro quotidiano con i supervisori di officina negli Stati Uniti e in Europa, sentiamo costantemente la stessa frustrazione: "Stiamo sgrossando l'acciaio per stampi H13 a 54 HRC. Utilizzando una fresa standard a 4 taglienti con punta piatta, la punta dell'utensile si scheggia prima ancora di finire metà della cavità e il carico del mandrino aumenta in modo allarmante."
In qualità di ingegneri specializzati in macchine utensili a controllo numerico con oltre 15 anni di esperienza in officina, conosciamo fin troppo bene questo problema. È una questione classica che risolviamo settimana dopo settimana.
Molte officine cercano di semplificare il loro inventario utilizzando un'unica " fresa in metallo duro per acciaio temprato" sia per la sgrossatura che per la finitura. Presuppongono che la classificazione per materiali duri significhi che un utensile sia in grado di fare tutto. Tuttavia, nella fresatura di materiali duri ad alta resistenza, le forze di taglio estreme e le temperature elevatissime distruggeranno rapidamente gli angoli fragili di una fresa standard a testa piatta.
Questo è esattamente il collo di bottiglia che affrontiamo quando verifichiamo i processi dei clienti. Le geometrie standard a 4 taglienti sono dei compromessi pensati per lavori generici. Per la sgrossatura di acciai con durezza superiore a 50 HRC, è assolutamente necessaria una fresa a candela in metallo duro integrale a 4 taglienti specifica per la sgrossatura, che offra la massima rigidità, canali di evacuazione del truciolo ottimizzati e un'elevata resistenza agli urti.
Per cavità complesse, è consigliabile abbinare la fresa a candela in metallo duro integrale ad alte prestazioni per distribuire il carico di taglio. Affidarsi esclusivamente a una fresa in metallo duro integrale standard aumenta i costi degli utensili e allunga i tempi di ciclo. Sei pronto a smettere di perdere profitti a causa dell'usura degli utensili e a scoprire come le frese di sgrossatura specializzate possono farti risparmiare sul budget della tua officina?
Approfondimenti da 16 anni di esperienza sul campo: perché le frese a fondo piatto standard spesso si rompono immediatamente durante la sgrossatura dell'acciaio temprato?
In oltre 16 anni di esperienza nella risoluzione di problemi sul campo presso officine occidentali, abbiamo assistito a innumerevoli disastri di lavorazione. Quando si lavora con acciai temprati come D2, H13 o S136, gli operatori spesso prendono per comodità un utensile generico a fondo piatto dal magazzino. Nel giro di pochi minuti, un urlo stridulo risuona dall'interno dell'officina, seguito da una punta scheggiata e un pezzo rovinato. Questo guasto istantaneo nella fresatura di materiali duri non è mai un incidente.
Le nostre prove sul campo dimostrano che questi guasti derivano da una discrepanza tra la geometria di taglio e la resistenza allo snervamento del materiale. Al di sopra di 50 HRC, l'acciaio resiste intensamente alla deformazione, concentrando enormi sollecitazioni proprio sugli spigoli vivi di una fresa standard in metallo duro integrale. Tentare di raggiungere elevati tassi di asportazione del materiale (MRR) con un utensile generico sfida semplicemente le leggi della fisica.
Un equivoco comune nelle officine occidentali: tentare di utilizzare una singola "fresa in metallo duro per acciaio temprato" sia per la sgrossatura che per la finitura.
Spesso incontriamo responsabili di reparto che cercano di ottimizzare il magazzino utensili utilizzando una sola fresa universale in metallo duro per acciaio temprato, adatta sia alla sgrossatura che alla finitura. La loro logica sembra sensata: acquistare un utensile di alta gamma e lasciarlo gestire tutto. Tuttavia, dal punto di vista della produzione di utensili, questo approccio "taglia unica" finisce per costare una fortuna in termini di usura prematura.
Gli utensili di finitura presentano taglienti altamente affilati e micro-smussati, progettati per superfici impeccabili, che lasciano poco spazio all'evacuazione eccessiva dei trucioli. La sgrossatura richiede avanzamenti elevati e un'asportazione aggressiva del materiale, mentre la finitura richiede velocità elevate e tagli leggeri. Costringere un unico utensile a svolgere entrambe le operazioni si traduce in una pessima efficienza di sgrossatura e in un tagliente rovinato che compromette la finitura finale del pezzo.
Analisi dei punti critici: shock termico e meccanismi di scheggiatura del tagliente in acciaio temprato (>50 HRC) sotto elevate forze di taglio.
La fresatura dell'acciaio temprato con durezza superiore a 50 HRC genera temperature localizzate fino a 1000 °C. Quando una fresa a candela in metallo duro integrale ruota, ogni dente subisce un ciclo termico brutale: si espande durante il taglio e si contrae istantaneamente all'uscita dal materiale. Questa rapida fatica termica crea microfratture lungo il substrato in metallo duro.
Peggio ancora, i trucioli di acciaio temprato sono aghiformi e altamente resistenti all'arricciamento. Quando questi trucioli caldi e abrasivi si accumulano nelle scanalature, l'utensile li taglia nuovamente, causando un improvviso shock meccanico. In combinazione con le cricche termiche, ciò provoca la scheggiatura e la sfaldatura degli angoli dell'utensile, motivo per cui l'analisi al microscopio degli utensili rotti rivela fratture da stress termico anziché la normale usura abrasiva.

Il design geometrico robusto delle frese a 4 taglienti in metallo duro integrale per sgrossatura: cosa le rende così efficaci?
Se avete mai provato a sgrossare l'acciaio per stampi temprato (con durezza superiore a 55 HRC) con una fresa a testa piatta standard, probabilmente ricorderete che l'utensile si è spezzato a causa dell'estrema resistenza al taglio. Per questi materiali ostinati, le geometrie standard semplicemente non sono adatte. Ecco perché raccomandiamo sempre frese a 4 taglienti in metallo duro integrale per la sgrossatura di cavità pesanti. La robustezza di questi utensili non deriva da affermazioni di marketing, ma da geometrie specializzate progettate per resistere a torsioni estreme.
Grazie a continue prove interne di rettifica e test sui mandrini, abbiamo scoperto che le frese generiche non riescono a trovare un equilibrio tra resistenza agli urti e rimozione dei trucioli sull'acciaio temprato. Le frese di sgrossatura dedicate risolvono questo problema utilizzando profili delle scanalature ad alta rigidità e una preparazione del tagliente rinforzata per distribuire le forze di taglio su tutto il corpo dell'utensile. Questa progettazione specializzata non solo resiste a intense sollecitazioni meccaniche, ma protegge anche il mandrino CNC e il portautensili dalle vibrazioni dannose durante le lavorazioni più impegnative.
Il segreto sta nel tagliente: come il bordo ondulato spezza i trucioli e riduce la resistenza al taglio di oltre il 30%.
Osservando al microscopio le nostre frese di sgrossatura specializzate, si nota che il tagliente non è liscio, ma ondulato e irregolare. I macchinisti ci chiedono spesso: "Questo profilo irregolare non comprometterà la finitura della parete?". Ricordate, questa fase ha come unico scopo la rapida rimozione del materiale. La genialità di questo design a tagliente ondulato risiede nella sua capacità di frammentare trucioli larghi e resistenti in piccoli segmenti aghiformi che vengono facilmente rimossi con un getto d'aria compressa.
Nella fresatura di materiali duri ad alta resistenza, questo meccanismo di frammentazione del truciolo rappresenta una vera e propria rivoluzione. I nostri test al dinamometro dimostrano che il profilo ondulato riduce le forze di taglio istantanee di oltre il 30%. Poiché i trucioli vengono frammentati precocemente, non si accumulano all'interno delle scanalature né causano tagli secondari. Ciò previene un surriscaldamento da attrito catastrofico e consente a una fresa in metallo duro di alta qualità per acciaio temprato di operare a velocità di avanzamento elevate senza scheggiature.
Il ruolo decisivo dello spessore del nucleo e dei design a elica variabile nella soppressione delle vibrazioni durante la fresatura di materiali duri
Le vibrazioni armoniche sono un incubo costante nella fresatura di materiali duri, essendo la principale causa di affaticamento prematuro degli utensili. Per affrontare questo problema in modo diretto, aumentiamo il diametro interno delle nostre frese di sgrossatura fino al 60%-65% del diametro esterno dell'utensile. Sebbene ciò riduca leggermente la profondità di taglio, aumenta notevolmente la rigidità torsionale. Questa maggiore robustezza impedisce all'utensile di flettersi lateralmente quando incontra scaglie o punti duri.
Ma un nucleo spesso da solo non basta, quindi abbiamo progettato angoli di elica variabili e spaziatura degli indici non uniforme nella nostra gamma di frese in metallo duro integrale. Le scanalature simmetriche colpiscono il materiale a una frequenza fissa, generando vibrazioni risonanti; la nostra elica variabile interrompe questo ciclo fisico modificando la tempistica di ogni contatto del tagliente. La differenza è immediata: il acuto stridio metallico del taglio si trasforma in un ronzio morbido e costante.
Perché le frese a 4 taglienti in metallo duro integrale per sgrossatura rappresentano la soluzione ideale per ottenere elevati tassi di asportazione del materiale (MRR)
Quando è necessario asportare centinaia di centimetri cubi di acciaio per utensili temprato, una lavorazione lenta è un vero e proprio flagello per i profitti. Molte officine, temendo rotture catastrofiche, eseguono tagli superficialissimi e avanzamenti lentissimi, allungando i tempi di ciclo. Noi dimostriamo costantemente ai nostri clienti che le frese a 4 taglienti in metallo duro integrale per sgrossatura offrono la soluzione più sicura ed efficiente per ottenere un'elevata velocità di asportazione del materiale senza compromettere la qualità del pezzo.
Rispetto agli utensili a 2 o 3 taglienti, una configurazione a 4 taglienti offre un maggior numero di taglienti attivi, consentendo avanzamenti del tavolo molto più rapidi alla stessa velocità del mandrino. Viceversa, rispetto alle frese di finitura a 6 o 8 taglienti, la nostra fresa di sgrossatura a 4 taglienti presenta canali di evacuazione dei trucioli molto più profondi per gestire l'enorme volume di trucioli caldi generati da percorsi utensile dinamici e impegnativi. Rappresenta il perfetto equilibrio tra rigidità, numero di taglienti e capacità di evacuazione dei trucioli.
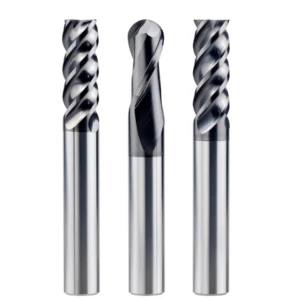
Caso di studio reale: utensili standard a 4 taglienti vs. frese di sgrossatura specializzate: un confronto tra durata ed efficienza dell'utensile su D2/H13 (52–58 HRC)
Nel settore degli utensili, progetti e formule non significano nulla finché non vengono testati su una vera macchina CNC. Questo è particolarmente vero quando si fresano acciai per stampi D2 e H13, notoriamente abrasivi e temprati a 52-58 HRC. Ricche di cromo, molibdeno e vanadio, queste leghe sono estremamente aggressive per gli utensili da taglio. Ci piace utilizzare dati di prestazioni reali per mostrare ai clienti attenti ai costi l'enorme divario di produttività tra utensili generici e utensili specifici per la sgrossatura.
Nei nostri test sul campo, non ci limitiamo a confrontare due diverse forme di utensili; mettiamo a confronto due filosofie di lavorazione completamente diverse. Le frese standard a 4 taglienti con estremità piatta, con i loro bordi taglienti e le scanalature uniformi, si usurano rapidamente sotto il continuo impatto dell'acciaio temprato. Al contrario, le frese di sgrossatura specializzate distribuiscono i carichi di taglio in modo ottimale, dimostrandosi molto più resistenti agli urti e alle cricche termiche. Diamo un'occhiata a un test comparativo condotto presso un'officina di un nostro cliente in Ohio.
Caso di studio 1: Usura rapida e sovraccarico del mandrino riscontrati da un cliente dell'Ohio che utilizza frese a candela standard in metallo duro integrale.
L'anno scorso, un'importante officina di stampaggio per il settore automobilistico in Ohio ci ha contattato. Stavano sgrossando cavità profonde in stampi per pressofusione in acciaio H13 (54 HRC) utilizzando una comune fresa a candela in metallo duro integrale. Poiché l'utensile non aveva una geometria specifica, il programmatore doveva utilizzare parametri estremamente prudenti per evitare rotture: la profondità assiale (Ap) era limitata a soli 0.2 mm, con un avanzamento lento e un orribile stridio acuto.
Nonostante tutte queste precauzioni, l'indicatore di carico del mandrino superava costantemente l'85% e la macchina vibrava violentemente. Abbiamo ispezionato gli utensili usurati al microscopio da officina e abbiamo riscontrato un'estesa micro-scheggiatura e un surriscaldamento lungo le superfici di taglio dopo soli 30 minuti di lavorazione. Il conseguente picco di attrito ha imposto continui interventi da parte degli operatori e cambi utensile, ritardando di settimane la consegna degli stampi.
Caso di studio 2: Confronto tra parametri di taglio, tempo di lavorazione e durata dell'utensile dopo il passaggio a frese di sgrossatura in metallo duro integrale a 4 taglienti
Abbiamo analizzato la loro configurazione e consigliato di sostituire quegli utensili generici con le nostre frese a 4 taglienti in metallo duro integrale per sgrossatura, caratterizzate da una geometria rompitruciolo. Abbiamo caricato un nuovo utensile nel loro centro di lavoro verticale Haas, programmato una traiettoria trocoidale dinamica e impostato parametri aggressivi: Ap a 2.0 mm, Ae a 0.8 mm, Vc a 80 m/min e Fz a 0.08 mm/dente. La differenza al primo passaggio è stata enorme.
Grazie all'azione di rottura del truciolo a bordo ondulato della fresa di sgrossatura, il carico del mandrino si è ridotto a un silenzioso e stabile 45%. I parametri prestazionali parlano da soli: il tempo di ciclo della cavità è sceso da 4.5 ore a sole 1.2 ore, con un incremento di produttività di 4 volte. Ma soprattutto, la durata dell'utensile è passata da un fragile 30 minuti a un affidabile 2.5 ore di taglio continuo. Questo enorme balzo in avanti è stato il risultato esclusivo di una geometria ottimizzata.
L'equazione dei costi: come la riduzione dei tempi di ciclo compensa il costo di acquisto degli utensili specializzati.
I responsabili degli acquisti spesso esitano quando vedono che le frese in metallo duro specializzate per acciaio temprato costano dal 20% al 30% in più rispetto agli utensili generici. Tuttavia, consigliamo sempre alle officine di valutare il costo totale per pezzo. La tariffa oraria per una macchina CNC e un operatore negli Stati Uniti si aggira facilmente tra gli 80 e i 120 dollari. Risparmiando 3.3 ore di tempo macchina per ogni cavità dello stampo, abbiamo fatto risparmiare a questo cliente quasi 300 dollari di costi generali per pezzo.
Inoltre, la riduzione dei cambi utensile da una volta ogni 30 minuti a una volta ogni 2.5 ore ha ridotto i tempi di inattività improduttivi di oltre l'80%. Ha anche preservato i costosi mandrini e le viti a ricircolo di sfere dall'usura dovuta alle forti vibrazioni. Pur con un prezzo iniziale leggermente superiore, la fresatrice di sgrossatura specializzata ha ammortizzato il suo costo aggiuntivo entro la prima ora di lavorazione. Concentrati sul costo per pezzo, non sul prezzo dell'utensile, per trovare il vero affare.
Come passare senza soluzione di continuità dalla sgrossatura alla semifinitura?
Dopo la sgrossatura dinamica, molti programmatori sono impazienti di passare direttamente alla finitura. Tuttavia, i macchinisti esperti sanno che il materiale rimanente sulle pareti della cavità è molto irregolare. Se una fresa di finitura incontra questi "gradini" di materiale irregolari, il picco di carico improvviso causerà scheggiature immediate o lascerà antiestetici segni sullo stampo. Stabilire una fase di transizione graduale è l'unico modo per garantire una cavità dello stampo di alta qualità e durezza.
Nei nostri processi, l'obiettivo principale della semifinitura è l'omogeneizzazione del materiale. Utilizzando una fresa in metallo duro integrale ad alta rigidità con una preparazione del tagliente ottimizzata, riduciamo drasticamente le fasi di lavorazione più impegnative, lasciando uno strato superficiale uniforme di 0.1-0.15 mm per la passata finale. Questa fase garantisce un ambiente di carico costante per gli utensili di finitura, che è il segreto per ottenere una finitura a specchio impeccabile senza lucidatura manuale.
Perché consigliamo le frese a raggio d'angolo in metallo duro integrale per la rimozione del materiale dopo la sgrossatura
Una sgrossatura intensa lascia un'ingente quantità di materiale residuo, simile a una scalinata, nelle transizioni ad angolo retto e negli angoli profondi delle cavità. Se si utilizza una fresa a testa quadrata standard per ripulire queste aree, gli spigoli vivi dell'utensile si bloccheranno a causa della convergenza delle forze radiali. Per questo motivo, raccomandiamo vivamente di utilizzare frese a raggio d'angolo specializzate in metallo duro integrale (spesso chiamate frese a punta arrotondata) per rimuovere in sicurezza questo materiale residuo.
Dal punto di vista meccanico, un raggio di curvatura (angolo R) reindirizza le sollecitazioni radiali concentrate in forze di taglio assiali più stabili. Nei nostri programmi personalizzati, l'utilizzo di una fresa a punta arrotondata per la lavorazione di finitura garantisce un'evacuazione dei trucioli più uniforme e un'azione di raschiatura estremamente stabile durante il taglio di gradini irregolari. Questa configurazione è particolarmente efficace sull'acciaio temprato con durezza superiore a 50 HRC , preservando l'integrità delle punte degli utensili.
Protezione della punta dell'utensile: come i raggi d'angolo distribuiscono le sollecitazioni di taglio durante la pulizia degli angoli dell'acciaio temprato
Se ispezionate gli utensili guasti nella vostra officina, scoprirete che oltre il 90% dei guasti alle frese a testa quadrata si verifica proprio in corrispondenza dell'angolo vivo e fragile. Durante la fresatura a riposo, dove l'impegno radiale aumenta istantaneamente, gli angoli vivi non sono in grado di sopportare lo shock termico e meccanico. Il passaggio a una fresa in metallo duro specifica per acciaio temprato con un raggio d'angolo robusto elimina questa vulnerabilità fisica.
I nostri dati di prova dimostrano che l'aggiunta di un raggio di curvatura riduce drasticamente il fattore di concentrazione delle sollecitazioni. Le intense forze di taglio vengono distribuite su un tagliente più ampio e curvo anziché su un singolo punto, prevenendo l'accumulo di calore localizzato. Questa semplice modifica geometrica riduce drasticamente le micro-scheggiature durante i tagli interrotti, dimostrando che una scelta oculata dell'angolo R è la massima arte per preservare l'utensile.
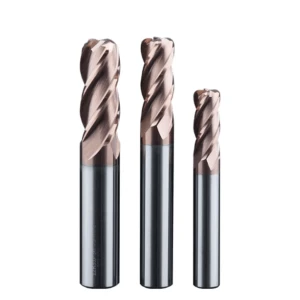
Guida agli errori più comuni: 3 errori fatali nell'utilizzo di frese per sgrossatura su acciaio temprato in officina.
In oltre 16 anni di audit presso officine negli Stati Uniti e in Europa, abbiamo visto utensili di alta qualità rovinati da semplici errori operativi. Durante le operazioni di sgrossatura gravose su acciai ad alta durezza, metodi che funzionano perfettamente su alluminio o acciai teneri possono distruggere utensili ad alte prestazioni in pochi secondi. Crediamo nell'importanza di fornire sia utensili di prima qualità sia il know-how, collaudato sul campo, per mantenerli in perfette condizioni.
Nella fresatura di materiali duri, si combattono forze di taglio e cicli termici estremi, senza margine di errore. Un singolo errore nella configurazione del sistema di raffreddamento, nell'inserimento del percorso utensile o nel fissaggio del pezzo può frantumare all'istante una fresa in metallo duro integrale. Per proteggere la vostra attrezzatura e mantenere le macchine operative, analizziamo i tre errori più distruttivi che riscontriamo regolarmente in officina.
Errore 1: Fratture termiche causate dall'uso indiscriminato del liquido di raffreddamento (liquido di raffreddamento a flusso continuo)
Molti operatori, per riflesso, inondano la zona di taglio con liquido refrigerante quando le temperature si alzano. Tuttavia, quando si lavora acciaio con durezza superiore a 50 HRC , versare liquido refrigerante idrosolubile sull'utensile è il modo più rapido per danneggiarlo irreparabilmente. Durante la fresatura di materiali duri, il tagliente si riscalda fino a 900 °C nella zona di taglio e si raffredda rapidamente all'aria, creando un brutale ciclo di shock termico che innesca microfratture nel carburo.
Abbiamo ispezionato centinaia di frese in metallo duro alla ricerca di unità in acciaio temprato danneggiate da cricche termiche, che causano lo sfaldamento del tagliente in pezzi. Nei nostri test, il taglio a secco con un getto d'aria ad alta pressione o con lubrificazione a quantità minima (MQL) si è dimostrato la soluzione migliore. Il potente getto d'aria rimuove istantaneamente i trucioli incandescenti, impedendo la necessità di rilavorazione senza sottoporre l'utensile a fatica termica.
Errore 2: Una pianificazione del percorso inadeguata nella fresatura trocoidale porta al guasto immediato dell'utensile.
I moderni software CAM privilegiano la fresatura trocoidale (fresatura dinamica) per massimizzare la velocità di asportazione del materiale, sfruttando la profondità assiale completa e piccoli passi laterali. Tuttavia, molti programmatori alle prime armi dimenticano di ottimizzare la velocità di avanzamento quando l'utensile entra in scanalature strette, cavità anguste o angoli interni acuti. Senza un controllo adattivo dell'avanzamento, l'arco di impegno dell'utensile subisce un'impennata, causando un aumento esponenziale delle forze di taglio.
Spesso capita di vedere frese di sgrossatura a 4 taglienti in metallo duro integrale, costose e di alta qualità, rompersi all'istante quando si inseriscono in traiettorie d'angolo non ottimizzate. Per evitare ciò, è fondamentale attivare sempre le funzioni "decelerazione d'angolo" e "passo laterale adattivo" nel software CAM durante la lavorazione di materiali temprati. Mantenere costante l'angolo di impegno è l'unico modo per ottenere la lunga durata che queste frese di sgrossatura specializzate sono progettate per garantire.
Errore 3: Rigidità di serraggio del portautensili insufficiente ed eccessiva eccentricità del mandrino.
Le officine investono cifre considerevoli in utensili da taglio di alta gamma, ma li utilizzano con pinze economiche e usurate. Durante le lavorazioni di sgrossatura più impegnative, le intense forze di taglio amplificano anche la minima vibrazione del sistema di lavorazione. Se si utilizza un percorso utensile ad alto carico con una pinza ER standard, il portautensili non possiede la rigidità torsionale necessaria per impedire all'utensile di vibrare, il che può persino causare l'estrazione assiale dell'utensile stesso.
Ancora peggio è l'eccentricità radiale; se il gruppo mandrino-portautensili presenta un'eccentricità superiore a 0.01 mm , i carichi di taglio diventano estremamente irregolari. Una o due scanalature sopporteranno l'intero impatto, causando forti vibrazioni e scheggiature rapide. Per l'acciaio temprato, consigliamo vivamente di utilizzare portautensili a calettamento termico o idraulici di alta precisione per mantenere l'eccentricità totale al di sotto di 0.005 mm , proteggendo le frese a raggio d'angolo in metallo duro integrale da eventuali guasti.
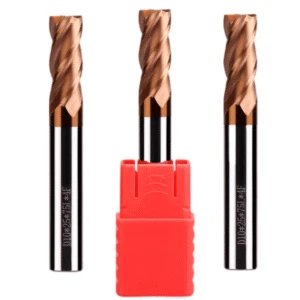
Trovare un fornitore di alta qualità: come valutare le capacità produttive di un'azienda produttrice di frese in metallo duro integrale?
Quando si parla con i responsabili di officina, una domanda emerge sempre: "Perché utensili dall'aspetto identico si comportano in modo così diverso sulle nostre macchine?". In qualità di azienda specializzata nella produzione di frese in metallo duro integrale , sappiamo che gli utensili ad alte prestazioni non si basano sulle promesse patinate dei cataloghi. La durata effettiva di un utensile dipende interamente dai macchinari del produttore, dalla qualità delle materie prime, dalla uniformità del rivestimento e dalla competenza nella rettifica.
Nelle condizioni estreme della fresatura di materiali duri, qualsiasi minima variazione di qualità viene immediatamente evidenziata quando si lavora acciai con durezza superiore a 55 HRC . Se la vostra officina riscontra problemi di finitura superficiale non uniforme o di durata irregolare degli utensili, è il momento di valutare gli standard di produzione del vostro fornitore. Un'azienda leader nel settore non si limita a vendere utensili, ma offre anche le competenze ingegneristiche necessarie per ottimizzare la vostra specifica configurazione di lavorazione.
Controllo delle materie prime: precisione garantita da barre in carburo a grana fine e rettificatrici a 5 assi importate.
Per una fresa in metallo duro ad alte prestazioni per acciaio temprato, i limiti prestazionali sono determinati dalla microstruttura della barra di metallo duro grezza. Utilizziamo esclusivamente substrati di carburo di tungsteno di prima qualità a grana sub-micronica o nanometrica per garantire la perfetta combinazione di durezza, tenacità del tagliente e resistenza alla rottura trasversale. Le barre economiche a grana grossa saranno sempre soggette a micro-scheggiature premature durante la fresatura ad alto carico su materiali duri.
Per trasformare materie prime di alta qualità in utensili ad alte prestazioni, affiliamo tutte le nostre frese per lavorazioni di precisione su rettificatrici CNC a 5 assi importate, come Walter e ANCA. Combinando la misurazione ultra-precisa della mola durante il processo con un rigoroso controllo della temperatura, manteniamo la dentellatura e l'eccentricità del tagliente entro tolleranze micrometriche. Se lavorate stampi ad alta tolleranza, noterete immediatamente la differenza in termini di durata dell'utensile e precisione dei pezzi.
Come viene ispezionato in corso di produzione il processo di nanorivestimento (AlCrN/TiSiN) per acciai ad alta durezza?
Nella fresatura a secco di materiali duri, un rivestimento di qualità funge da armatura contro le temperature di taglio che superano i 900 °C . Mentre i rivestimenti economici si ossidano e si sfaldano in queste condizioni, i nostri nanorivestimenti in TiSiN e AlCrN, formulati su misura, creano uno strato denso e termobarriera sull'utensile. Questa barriera impedisce al substrato delle nostre frese a 4 taglienti in metallo duro integrale di ammorbidirsi durante le lavorazioni dinamiche più gravose.
Tuttavia, la vera qualità del rivestimento va ben oltre un semplice colore superficiale accattivante. Nel nostro stabilimento, ogni lotto viene sottoposto a test di graffio automatizzati, nanoindentatori e microscopi ad alto ingrandimento per verificare l'uniformità dello spessore e l'adesione, elementi cruciali per la qualità. Se riscontrate un distacco prematuro del rivestimento sui vostri utensili attuali, richiedete al vostro fornitore i report dei test fisici sul rivestimento per verificare i controlli di qualità effettuati.
Come forniamo supporto tecnico personalizzato ai clienti esteri in qualità di produttori professionali di frese in metallo duro integrale
In qualità di affermata azienda produttrice di frese in metallo duro integrale, sappiamo che ogni officina meccanica si trova ad affrontare sfide uniche. Un catalogo utensili standard non è sufficiente a risolvere ogni configurazione complessa e il passaggio da D2 a S136, o l'utilizzo di una configurazione a lungo raggio, spesso richiede sottili modifiche geometriche. In queste situazioni, poter contare su un supporto tecnico diretto e rapido e su opzioni di utensili personalizzate fornite dal produttore rappresenta un enorme vantaggio competitivo.
Non ci limitiamo a vendere prodotti; collaboriamo con gli ingegneri per risolvere i colli di bottiglia più complessi nel settore della lavorazione meccanica. Se attualmente riscontrate problemi come forti vibrazioni, usura rapida degli utensili o superleghe difficili da lavorare, vi invitiamo a condividere con noi i disegni dei vostri pezzi, le specifiche dei materiali e i dati del mandrino. Insieme, possiamo personalizzare le geometrie delle scanalature e i raggi di raccordo perfetti per aiutarvi a recuperare i tempi di ciclo persi e ad aumentare la produttività in officina.






