


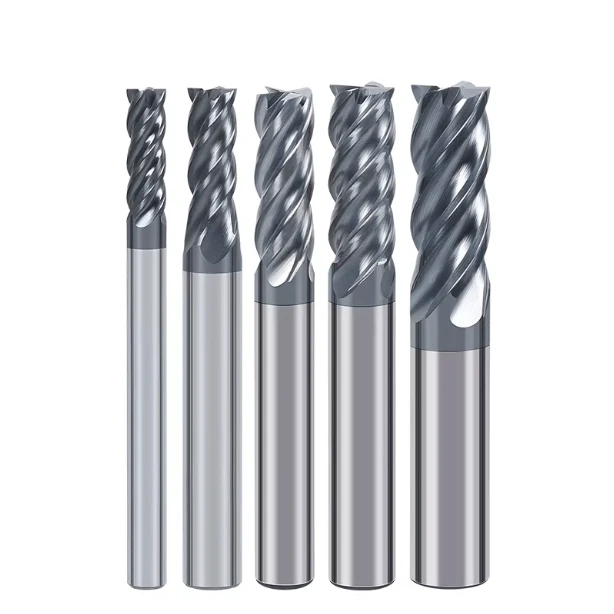
La scorsa settimana, un'officina di stampi di medie dimensioni in Germania ci ha inviato una richiesta di aiuto urgente. Utilizzavano frese a candela quadrate HRC55 per la lavorazione di stampi di precisione in acciaio S136, ma non riuscivano a ottenere la finitura superficiale richiesta. Ancor peggio, riscontravano continue micro-scheggiature sui taglienti. La loro prima reazione è stata quella di incolpare i fornitori delle frese per la qualità non uniforme del rivestimento.
Tuttavia, dopo aver analizzato i dati delle loro macchine e le riprese effettuate in loco, la verità è venuta a galla. Gli utensili erano a posto. Il problema era la rigidità del sistema, un fattore che viene costantemente sottovalutato nelle officine di alta precisione.
Nei miei 16 anni in questo settore, ho visto questo scenario ripetersi centinaia di volte. Quando le officine acquistano frese per l'acciaio, si fissano su durezza, rivestimenti, velocità di avanzamento e velocità di rotazione. Ma dimenticano che a 20,000 giri al minuto, anche una flessione di soli 0.01 mm trasforma una lavorazione "di alta precisione" in un disastro totale.
Per noi produttori, la rettifica di una fresa in metallo duro di alta qualità è solo metà del lavoro. La vera sfida consiste nel garantire che l'utensile rimanga stabile in condizioni di carico elevato. Questa stabilità non dipende solo dallo spessore del nucleo dell'utensile; dipende dalla forza di serraggio del mandrino, dalla presa del portautensili e dal controllo della sporgenza. Quando si lavora materiali duri, qualsiasi perdita di rigidità viene amplificata esponenzialmente. Se non si ripristina la rigidità, anche la fresa più costosa diventa un materiale di consumo troppo caro.
Nel mondo della lavorazione dell'acciaio temprato, la rigidità è sinonimo di efficienza e durata degli utensili. Come ingegneri in prima linea, non combattiamo solo la durezza del metallo, ma anche deformazioni invisibili e minime.
Ci sono forse delle macchine da taglio di alta gamma nella tua officina che non funzionano correttamente a causa di vibrazioni lievi e non rilevabili?
Approfondimenti dalle scene di "guasto catastrofico": tre difetti fatali delle frese per acciaio causati da una rigidità insufficiente
Quando abbiamo a che fare con fornitori di primo livello in Nord America ed Europa, la notizia peggiore non è una controversia sul prezzo, ma un video di un "guasto catastrofico" ripreso in officina. Quando una macchina a cinque assi stride e distrugge un pezzo di valore elevato, blocca l'intera linea di produzione. La mia esperienza dimostra che la stragrande maggioranza dei reclami relativi alle frese per acciaio si riconduce a un unico problema: la scarsa rigidità.
Molti operatori presumono che una macchina utensile stabile renda il processo a prova di errore. In realtà, ogni elemento, dalla testa del mandrino al tagliente, trasmette sollecitazioni. Una volta abbiamo aiutato un cliente statunitense che stava rompendo utensili in acciaio legato. Utilizzavano la nostra linea di frese in metallo duro di alta gamma, ma la rigidità del sistema era stata trascurata. Sotto carico, quegli utensili costosi si comportavano come fragili aste di plastica. Dobbiamo prevenire questo problema a livello logico, prima ancora che il mandrino si avvii.
La risonanza (o vibrazione) è più di un semplice suono sgradevole: ecco come può distruggere istantaneamente una fresa a candela quadrata HRC55
Quando si lavora l'acciaio temprato con una fresa a testa quadrata HRC55 , la risonanza crea un suono che farebbe rabbrividire qualsiasi ingegnere. Questa vibrazione sottopone l'utensile a migliaia di "micro-impatti" al secondo. Poiché il carburo è duro ma fragile, questo carico irregolare asporta il rivestimento e scheggia il tagliente. La finitura a specchio si trasforma istantaneamente in una superficie ruvida e ondulata.
Se senti delle vibrazioni, non limitarti a ridurre automaticamente i giri al minuto. Spesso, la soluzione migliore è regolare l'avanzamento per dente o modificare la profondità di taglio (DoC) per trovare un punto ottimale lontano dalla frequenza di risonanza della macchina. Proteggere il tagliente non significa evitare la forza, ma renderla stabile e continua. Se la punta dell'utensile "danza" sul pezzo, anche la migliore fresa in metallo duro si guasterà.
Errori cumulativi dovuti all'eccentricità radiale: perché la fresa si usura in modo non uniforme
Se la fresa in metallo duro presenta un'usura eccessiva solo su una o due scanalature, mentre le altre appaiono nuove, si ha un problema di eccentricità radiale. Nella produzione di stampi di precisione, si riscontrano spesso sistemi di portautensili con eccentricità minime. Una deviazione di pochi micron può sembrare insignificante, ma ad alte velocità la forza centrifuga spinge quel particolare tagliente ben oltre i suoi limiti di progettazione.
I nostri test di laboratorio dimostrano che per ogni aumento di 0.01 mm di eccentricità, la durata dell'utensile si riduce del 50% o più. Sebbene siamo orgogliosi della precisione con cui produciamo le nostre frese, la concentricità del sistema di serraggio è il prerequisito fondamentale per il successo. Se notate delle "strisce" regolari sulla superficie lavorata, non date ancora la colpa all'utensile. Controllate la pinza o il portautensili a calettamento termico per verificare l'eventuale presenza di fatica.
Evitare la lavorazione "a spaghetto": l'impatto esponenziale del rapporto L/D
Nelle lavorazioni di cavità profonde, si vedono spesso operatori utilizzare utensili a lungo raggio per tagli pesanti. Chiamiamo questa tecnica "lavorazione a spaghetto". È importante capire che la flessione dell'utensile è proporzionale al cubo della lunghezza dello sbalzo. Allungare una fresa in metallo duro anche solo di pochi millimetri ne provoca un crollo esponenziale della rigidità.
Se una lunga sporgenza è inevitabile, è necessario ridurre drasticamente la profondità di taglio radiale (Ae) per evitare rotture. Abbiamo risolto innumerevoli problemi di rottura consigliando design con collo conico o strategie di lavorazione a strati. Non cercate di sfidare le leggi della fisica. Mantenere l'utensile entro il suo intervallo di sporgenza stabile è l'unico modo per ottenere una lavorazione "accettabile".
Miglioramento della rigidità delle frese in metallo duro nella lavorazione dell'acciaio duro attraverso l'ottimizzazione del processo.
Testare la durata di un utensile in un laboratorio sterile è una cosa; risolvere problemi reali tra la nebbia d'olio e il rumore di un'officina affollata è tutt'altra cosa. Sappiamo che anche una fresa in metallo duro ad alte prestazioni non può esprimere più del 30% del suo potenziale senza un processo di lavorazione razionale. Dopo aver visitato centinaia di siti, abbiamo scoperto che la chiave per ottenere la rigidità spesso non sta nell'acquistare macchine più costose, ma nel perfezionare i dettagli del processo che vengono trascurati.
Consideriamo la lavorazione meccanica come un sistema meccanico olistico. Ogni modifica, dalle strategie di serraggio ai percorsi di taglio, si riflette direttamente sul carico del mandrino e sulla finitura superficiale. Quando lavoriamo materiali ad alta durezza, non usiamo la forza bruta. Al contrario, ottimizziamo i vettori di forza per ridurre al minimo la deformazione. Le considerazioni che seguono rappresentano la "logica di officina" che abbiamo distillato da anni di esperienza nell'affrontare i progetti più complessi.
Controllo della sporgenza per frese a testa quadrata HRC55: la regola dell'"1 mm" per la stabilità
Quando lavoriamo acciaio per stampi temprato, diciamo sempre ai nostri clienti: "Se potete ridurre la sporgenza di 1 mm, fatelo". Per una fresa a testa quadrata in acciaio HRC55, il materiale è incredibilmente duro ma intrinsecamente fragile. Una volta abbiamo condotto un test su un progetto di precisione: riducendo la sporgenza dell'utensile di meno di 2 mm abbiamo eliminato completamente le vibrazioni e aumentato la durata dell'utensile di quasi il 30%.
Non si tratta di magia, ma di fisica elementare. Un utensile da taglio si comporta come una trave a sbalzo. Minore è la sporgenza, maggiore è la resistenza alle forze laterali. Questo impedisce al tagliente di "cedere" a contatto con l'acciaio duro. Consigliamo di dare priorità alla minima sporgenza durante la programmazione, anche se ciò significa impiegare più tempo per la regolazione delle attrezzature. Se si considera il tempo risparmiato rispetto al rischio di rottura dell'utensile o di scarto di un pezzo, l'investimento è assolutamente giustificato.
L'arte della selezione dei portautensili: perché l'accoppiamento termoretraibile è il nostro standard per l'acciaio.
Nelle officine nordamericane di fascia alta, i portautensili a calettamento termico rappresentano lo standard di riferimento per le frese in acciaio. Sebbene i mandrini a pinza ad alta forza siano adatti per la sgrossatura, non possono eguagliare il serraggio uniforme a 360 gradi e la quasi totale eccentricità della tecnologia a calettamento termico. Questo metodo fonde efficacemente l'utensile al mandrino, massimizzando la rigidità sia statica che dinamica.
Quando si risolvono i problemi nella fresatura di fori profondi, spesso si nota che il passaggio a un portautensili a calettamento termico trasforma un tonfo sordo e ovattato in un suono nitido e uniforme. Quel suono indica che ogni tagliente sta distribuendo il carico in modo uniforme. I portautensili a calettamento termico richiedono un investimento iniziale maggiore e tolleranze del gambo più strette, ma se si desidera una finitura superficiale perfetta e una durata dell'utensile prevedibile, quel "collegamento rigido" è essenziale.
La sinergia tra fresatura in concordanza e rigidità: sfruttare la fisica per proteggere la fresa a candela.
Siamo convinti sostenitori della fresatura in concordanza, soprattutto quando si utilizza una fresa in metallo duro su acciai ad alta resistenza. Dal punto di vista meccanico, la fresatura in concordanza inizia con un truciolo spesso che si assottiglia gradualmente. Questo crea un vettore di forza che "spinge" l'utensile nel pezzo in lavorazione anziché "sollevarlo".
Questa differenza direzionale riduce significativamente la deflessione elastica quando l'utensile entra in contatto con il materiale. Abbiamo scoperto che la fresatura in concordanza sopprime anche l'incrudimento. Tuttavia, la vostra macchina deve avere gioco zero nella vite madre per evitare che l'utensile "si incastri". Riducendo la spinta laterale, si sfrutta semplicemente la fisica per alleggerire il carico sull'utensile. Saprete che funziona quando vedrete i trucioli arricciarsi come virgole perfette invece di essere frantumati in polvere.
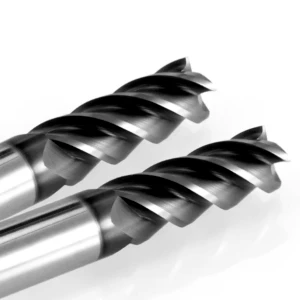
Il ruolo fondamentale della produzione: cosa cercare nei fornitori di frese
In qualità di specialista con 16 anni di esperienza sul campo, credo che la rigidità di un utensile si determini nel momento stesso in cui esce dalla rettificatrice. Molti acquirenti si lasciano distrarre da brochure patinate o rivestimenti colorati. Ma le reali prestazioni di una fresa in metallo duro derivano da dettagli di fabbricazione invisibili a occhio nudo. La rigidità inizia con la selezione delle materie prime e la geometria microscopica del tagliente.
Le officine di alto livello si concentrano sulla coerenza del fornitore. Se la concentricità supera le tolleranze anche solo nell'1% di un lotto, può compromettere una linea automatizzata. Quando valutiamo i fornitori di frese , prendiamo in considerazione la pressione di rettifica, la filtrazione del liquido di raffreddamento e la frequenza di ravvivatura della mola. Questi fattori "nascosti" determinano se l'utensile offrirà prestazioni stabili o se si guasterà a metà di una lavorazione impegnativa.
I segreti dei materiali del substrato: perché insistiamo sul carburo a micrograna ultrafine
Nel mondo del carburo, la granulometria è fondamentale. Nella lavorazione dell'acciaio temprato, i substrati standard spesso non riescono a bilanciare durezza e tenacità. Noi insistiamo su un substrato a grana ultrafine (da 0.4 μm a 0.6 μm). Grani più fini significano una struttura molecolare più densa con un minor numero di difetti interni. Questo conferisce all'utensile un modulo elastico molto più elevato quando sottoposto a carichi laterali intensi.
Perché gli utensili "economici" sembrano identici ma si rompono all'istante? Di solito dipende dalla distribuzione del legante al cobalto. Se i grani non sono abbastanza fini, il cobalto si accumula nei punti deboli. Paghiamo un sovrapprezzo del 20% per i substrati ad alta densità perché quella rigidità microscopica è l'ultima linea di difesa contro la rottura catastrofica dell'utensile.
Bilanciare lo spessore del nucleo e lo spazio delle scanalature: l'essenza della progettazione degli utensili.
Progettare una fresa a candela in metallo duro ad alte prestazioni è un esercizio di "addizione e sottrazione". Lo spessore del nucleo determina la rigidità flessionale dell'utensile. Se si allargano eccessivamente le scanalature per facilitare l'evacuazione dei trucioli, il nucleo diventa sottile e flessibile come un ramo di salice. Al contrario, un nucleo sovradimensionato non lascia spazio ai trucioli, causando inceppamenti e rotture.
Preferiamo un design con anima conica. Questo rinforza la zona del gambo per una maggiore rigidità, mantenendo al contempo la capacità di evacuazione dei trucioli in punta. Questo equilibrio assorbe le vibrazioni, rendendo il taglio fluido sia alla vista che al suono. Quando ispezionate un utensile, verificate che il rapporto tra la profondità della scanalatura e lo spessore dell'anima sia scientificamente bilanciato. Un design eccezionale è sempre un compromesso tra resistenza e fluidità.
Affilatura all'avanguardia: prevenire la frattura fragile all'ingresso
Perché le frese nuove per acciaio a volte si scheggiano al primo taglio? Spesso, sono troppo "affilate". Al microscopio, un tagliente appena affilato appare come una fila di minuscole dentellature. Quando entrano in contatto con l'acciaio duro, questi punti deboli si sbriciolano all'istante. Risolviamo questo problema con una precisa passivazione (affilatura) prima del rivestimento. Lucidiamo il tagliente fino a ottenere un raggio arrotondato microscopico (bordo R).
La levigatura aumenta significativamente la rigidità microscopica del tagliente. Sebbene possa sembrare meno "affilato", un tagliente arrotondato eccelle nella distribuzione del calore e delle sollecitazioni meccaniche. Impedisce inoltre che il rivestimento si sfaldi. Quando si scelgono utensili per acciaio temprato, è consigliabile utilizzare una lente d'ingrandimento per controllare il modello di usura. Gli utensili con una corretta passivazione mostrano una banda di usura liscia e uniforme, segno distintivo di un processo di lavorazione stabile.
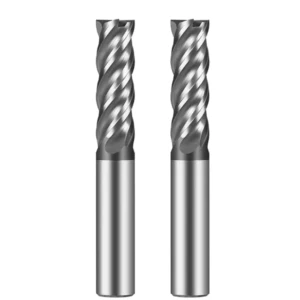
Appunti diagnostici di un maestro meccanico: come verificare la rigidità in tempo reale
In officina, diciamo che i migliori sensori sono gli occhi e le orecchie di un ingegnere. Le macchine moderne sono dotate di monitor di carico e sensori, ma quando si lavora con metalli duri, ci affidiamo a segnali sottili per individuare i rischi in anticipo. Non è necessario attendere l'ispezione finale per sapere se la rigidità è adeguata. Nei primi minuti, la "vitalità" del sistema parla da sola. Questi metodi diagnostici sono il risultato di 16 anni di esperienza nella produzione e nella messa a punto: un approccio intuitivo all'equilibrio meccanico.
Quando entriamo in un'officina sconosciuta, osserviamo innanzitutto il feedback dinamico della macchina. Se una fresa in metallo duro funziona correttamente, la traiettoria del truciolo e la frequenza di vibrazione creano un ritmo armonioso. Persino il vetro di sicurezza della macchina emetterà una vibrazione costante e prevedibile. Se si verifica un problema di rigidità, il sistema appare "sbilanciato". Come responsabile delle decisioni, è fondamentale interpretare questi segnali: procedere senza intoppi o fermarsi per ottimizzare la configurazione? Ecco tre "segreti gelosamente custoditi" per una diagnosi rapida.
H3: Leggere la morfologia dei chip: cosa ti stanno dicendo gli informatori
Quando si lavora acciai per stampi duri, i trucioli sono l'indicatore più diretto. Per una fresa a candela quadrata in acciaio HRC55 utilizzata per sgrossatura o fresatura laterale, il truciolo ideale è uniforme nel colore, compatto ed elastico. Dovrebbe arricciarsi naturalmente assorbendo calore. Questo indica che l'utensile sta effettivamente tagliando il materiale anziché slittare o forzarlo. Se i trucioli appaiono come polvere fine o presentano colori non uniformi, è probabile che il tagliente stia subendo micro-vibrazioni a causa di una scarsa rigidità.
Una volta abbiamo analizzato un progetto in acciaio H13 in cui i trucioli si sono improvvisamente frammentati con grosse bave. Con un forte ingrandimento, abbiamo notato che l'utensile subiva una flessione radiale. Ciò significava che ogni scanalatura sopportava un carico di truciolo diverso, causando picchi di calore enormi. Ricorda: i trucioli dovrebbero dissipare il calore, non i frammenti del tagliente. Se la morfologia sembra anomala, controlla immediatamente la sporgenza dell'utensile. È probabile che il supporto strutturale abbia raggiunto il suo limite.
H3: Ascoltare il taglio: identificare i “segnali di rigidità insufficiente”
Se passi abbastanza tempo in un'officina, impari a riconoscere il "suono" della macchina. Una fresa in metallo duro rigida emette un suono costante e a bassa frequenza, un "fruscio" o un "sibilo". Questo indica che il sistema sta operando all'interno di un intervallo di risonanza stabile. Tuttavia, se il sistema manca di rigidità, soprattutto nelle scanalature profonde, sentirai un fischio acuto e penetrante. Questo è il rumore di vibrazione. È il suono dell'utensile che rimbalza sul pezzo in lavorazione ad alta frequenza. Ogni fischio è il suono della vita utile dell'utensile che si consuma.
Quando offriamo consulenza alle officine nordamericane, consigliamo loro di prestare attenzione alle variazioni di frequenza durante la regolazione della velocità di avanzamento. Se quel fischio metallico persiste indipendentemente da come si regola la velocità del mandrino, è probabile che il problema risieda nella rigidità dinamica del portautensili. In questi casi, passare a una fresa di marca diversa non risolverà il problema. È necessario verificare la forza di serraggio o la pulizia del cono del mandrino. Una lavorazione stabile dovrebbe essere "silenziosa": la purezza del suono riflette l'affidabilità del processo.
H3: Analisi della texture superficiale: identificazione della deflessione radiale attraverso i segni del percorso dell'utensile
L'ultima linea di difesa è la superficie del pezzo in lavorazione. Anche con una fresa in metallo duro nuova di zecca, una mancanza di rigidità lascia un'impronta. Cercate gradini o creste dove l'utensile passa attraverso una transizione, oppure segni di vibrazione irregolari sulle pareti laterali. Questa è una deformazione flessionale, ovvero una deviazione. Quando l'utensile non riesce a resistere alle forze di taglio radiali, si flette verso l'esterno, deviando dalla sua traiettoria programmata.
Spesso rileviamo queste ondulazioni semplicemente passando un dito sul pezzo. Nelle lavorazioni di alta precisione, anche una deviazione di soli 0.005 mm può compromettere l'allocazione del materiale di finitura. Se notate una struttura a "squame di pesce" o linee di texture che cambiano bruscamente direzione, significa che l'utensile sta subendo una deformazione elastica instabile. Non limitatevi a ridurre l'avanzamento; fate un passo indietro e rinforzate la rigidità dell'intero sistema. I difetti superficiali sono solitamente solo la punta dell'iceberg.
La rigidità non si compra, si costruisce.
Dopo 16 anni di produzione di utensili, la nostra più grande consapevolezza è questa: nessuna fresa di alta qualità può fare miracoli in un sistema debole. La rigidità è il risultato cumulativo di migliaia di piccole decisioni. È il substrato a grana ultrafine che selezioniamo come fornitori di frese, ed è quel millimetro di sporgenza che decidete di ridurre in fase di lavorazione. Questi dettagli sono la spina dorsale della vostra produzione. Passare a una fresa in metallo duro migliore per mascherare una configurazione instabile è una ricetta per rendimenti decrescenti.
La vera stabilità deriva da una profonda conoscenza della meccanica e da un'attenta osservazione. Sappiamo quanto sia difficile trovare il giusto equilibrio tra velocità e precisione. La rigidità è un processo a ciclo chiuso: inizia con la nostra ottimizzazione dello spessore del nucleo e termina con le vostre scelte al pannello di controllo CNC.
-
Le vostre frese a testa quadrata HRC55 si scheggiano eccessivamente? Rivalutate la sporgenza: probabilmente c'è margine per stringere l'assetto.
-
La finitura superficiale dei vostri pezzi in acciaio rapido non è all'altezza? Provate a utilizzare portautensili a calettamento termico oppure ricalcolate il carico radiale nei percorsi di fresatura in concordanza.
-
Siete sopraffatti dalle specifiche dei fornitori? Andate oltre i cataloghi. Concentratevi sul micro-rinforzo dei bordi e sull'uniformità del substrato.
Ogni macchina, disegno e materiale è unico. Non esiste una formula "magica". Vi invitiamo a contattarci per illustrarci le vostre condizioni di lavoro, i vostri disegni o i materiali che vi creano problemi. Spesso, la soluzione consiste in una piccola modifica all'analisi delle forze. Parliamo di dettagli tecnici e troviamo quella stabilità che contraddistingue l'eccellenza ingegneristica.






