



Due mesi fa, un responsabile di un'officina meccanica di uno stabilimento tedesco di stampi ci ha inviato un video girato a tarda notte. Stavano lavorando con due stampi per tranciatura realizzati in acciaio per utensili SKD11/D2, temprato sottovuoto e a doppia tempra fino a HRC65. Durante l'interpolazione elicoidale M8×1.25, la fresa in metallo duro integrale si è spezzata prima di completare il primo passo. Il corpo dell'utensile rotto era incastrato all'interno di un pezzo del valore di diverse migliaia di euro.
Nei nostri sedici anni di esperienza nella progettazione di utensili da taglio per officine statunitensi ed europee, riscontriamo questo identico problema di rottura al primo passaggio ogni mese. I macchinisti esperti lavorano quotidianamente acciai con durezza 40-50 HRC, ma oltre i 60 HRC, le abitudini consolidate non sono più sufficienti. Il modo più rapido per rompere un utensile da taglio è quello di utilizzare parametri lineari predefiniti, ricavati da un catalogo, o di eseguire la fresatura con valori standard di avanzamento per dente senza compensazione dell'arco interno.
In condizioni di estrema durezza, la flessione dell'utensile e la tenacità del micro-tagliente raggiungono i loro punti di rottura. Programmare un valore non regolato di 0.015 mm/dente ignora l'enorme differenza di velocità tra la traiettoria centrale dell'utensile e il tagliente esterno. La forza di taglio effettiva aumenta improvvisamente, frantumando l'utensile. Per resistere a questa durezza sono necessari calcoli personalizzati, micro-geometrie specifiche su una fresa per filettature in metallo duro integrale per acciaio temprato e regolazioni del percorso CNC.
La velocità di avanzamento visualizzata sullo schermo della tua macchina corrisponde alla sensazione effettiva che il tagliente prova a contatto con la matrice dura?
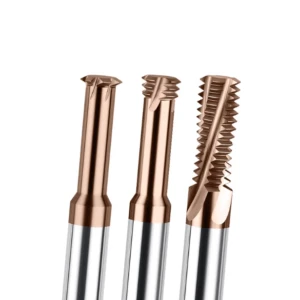
Perché il calcolo standard dell'avanzamento per dente della fresa per filettature causa la rottura dell'utensile nell'acciaio temprato HRC65?
A HRC65, il metallo non si deforma più per taglio plastico generando trucioli netti e arricciati. Al contrario, il taglio diventa un ciclo ad alta pressione di microestrusione, schiacciamento e frattura fragile. Le formule tradizionali di avanzamento lineare presuppongono percorsi utensile rettilinei o contorni esterni. Non tengono minimamente conto della geometria dell'interpolazione dei fori interni.
Osserviamo regolarmente i programmatori impostare l'avanzamento standard delle frese per filettature in base al numero di denti, solo per poi rompere le scanalature al primo passaggio. Raramente la causa è una mancanza di rigidità della macchina o la scarsa qualità del carburo. Le formule standard dei manuali nascondono i picchi non lineari dello spessore del truciolo causati dai piccoli diametri interni. A HRC65, il carburo non ha alcun margine di errore. Un picco del 20% nel carico sul tagliente provoca una scheggiatura catastrofica in pochi millisecondi.
La trappola di alimentazione efficace nell'interpolazione circolare interna: perché il carico effettivo sul bordo è di gran lunga superiore alle letture del controller.
Il display del CNC mostra la velocità di avanzamento del centro utensile (TCP), non dei denti di taglio esterni. Quando si taglia una filettatura interna, il tagliente si muove lungo il diametro maggiore del pezzo, mentre l'asse dell'utensile si sposta lungo un cerchio interno molto più stretto. Poiché il centro utensile percorre una distanza minore per ogni giro, il tagliente esterno si muove molto più velocemente di quanto programmato.
Senza calcolare un fattore di riduzione dell'arco, il controllore forza il tagliente a entrare in contatto con il metallo a una velocità aggressiva e incontrollata. Nell'acciaio dolce, questo carico di truciolo aggiuntivo provoca vibrazioni superficiali; nell'acciaio per utensili HRC65, la sollecitazione di compressione istantanea schiaccia il rivestimento e il carburo di base. Ogni volta che interveniamo su utensili rotti per i nostri clienti, il primo passo è calcolare l'avanzamento di fresatura della filettatura al centro dell'utensile. Questa sola regolazione risolve la maggior parte delle rotture.
Come un diametro della fresa per filettature sovradimensionato rispetto al diametro del foro provoca la scheggiatura del tagliente
Spesso i macchinisti scelgono la fresa più spessa che si adatti al foro per massimizzare la rigidità del corpo dell'utensile. Nell'acciaio temprato, questa strategia si rivela controproducente. Una volta abbiamo dovuto risolvere un problema con una filettatura M6 in acciaio D2 temprato, dove il cliente aveva scelto una fresa da 4.8 mm. Quando il diametro della fresa supera il 75-80% del diametro minore, l'arco di contatto si avvolge strettamente attorno alla parete del foro.
Questo ampio arco di contatto intrappola il dente di taglio nel taglio per troppo tempo durante ogni giro. I micro-trucioli non hanno spazio per essere rimossi e rettificati tra la scanalatura e il profilo della filettatura fresca. Un impegno prolungato impedisce inoltre all'aria fredda o alla nebbia di raffreddare la zona di taglio. I dati della nostra officina dimostrano che ampi archi di contatto causano scheggiature trasversali immediate anziché un'usura costante del fianco. Una fresa più piccola crea maggiore spazio e prolunga la durata.
Dati reali sui guasti: guasti dovuti all'evacuazione dei trucioli e formazione di bordi di riporto (BUE) in acciai per stampi da 60–65 HRC.
L'analisi degli utensili rotti restituiti dalle linee di produzione ha dimostrato che oltre il 60% dei guasti non è dovuto alla resistenza al taglio intrinseca. Si verificano perché micro-trucioli polverosi si saldano tra loro all'interno del foro. I trucioli di acciaio temprato sono fini, caldi e abrasivi. Se l'aria compressa ad alta pressione non li rimuove entro mezzo passo, si accumulano nelle scanalature e innescano il fenomeno del tagliente assemblato (Built-Up Edge, BUE).
Con carichi HRC65, il BUE non protegge l'utensile; al contrario, asporta la superficie di spoglia lucida. Quando i trucioli si saldano a freddo al carburo, l'angolo di spoglia diventa negativo, la resistenza al taglio aumenta vertiginosamente e il dente si spezza. Durante la fresatura di filettature con inserti SKD11 HRC60–65, limitiamo la profondità assiale per passata e immettiamo aria fredda e secca direttamente nel foro. Mantenere pulite le scanalature è più importante che aumentare i tempi di ciclo.
Definizione di regole di calcolo pratiche e regolazioni operative per i parametri di fresatura della filettatura HRC65
A HRC65, le tabelle standard dei cataloghi utensili sono solo punti di partenza approssimativi, mai regole definitive per l'officina. In oltre sedici anni di ottimizzazione di configurazioni a cinque assi negli Stati Uniti e in Europa, abbiamo imparato che la fresatura di materiali duri non riguarda la velocità di asportazione del materiale. Riguarda piuttosto il mantenimento di una finestra operativa ristretta e sicura tra tenacità alla frattura e calore di taglio. A questa estrema durezza, la matrice in acciaio non può deformarsi plasticamente, trasformando anche piccoli picchi di avanzamento in scanalature scheggiate.
Impostare parametri di taglio affidabili per la fresatura di filettature HRC65 richiede il calcolo dei vincoli reali della macchina, piuttosto che la memorizzazione di tabelle di velocità. Regoliamo i nostri programmi in base alla rettilineità del foro preforato, alla sporgenza dell'utensile e al mezzo di evacuazione dei trucioli. Una configurazione bilanciata privilegia la durata del tagliente rispetto alla velocità pura. Aggiungere venti secondi a un ciclo è sempre più economico che bruciare un gambo in metallo duro rotto da uno stampo finito tramite elettroerosione.
Due formule empiriche per regolare l'avanzamento della fresa per filettature per dente in base al passo della filettatura
Le filettature a passo fine e a passo grosso distribuiscono le forze di taglio in modi fondamentalmente diversi. Per passi fini (P ≤ 1.0 mm), la larghezza di contatto è ridotta, ma un avanzamento insufficiente provoca l'attrito dell'utensile e l'incrudimento del taglio. Per passi grossi (P ≥ 1.5 mm), l'area di contatto del dente aumenta drasticamente. Questo picco crea una forte sollecitazione torsionale sul collo dell'utensile, rendendo immediatamente inefficaci le normali regole empiriche.
Per trovare i parametri di sicurezza in officina, utilizziamo due formule dipendenti dal passo per regolare l' avanzamento effettivo della fresa per filettature per ogni dente . Per le filettature fini, impostiamo lo spessore minimo del truciolo come valore minimo per evitare che il tagliente brunisca il materiale temprato. Per le filettature grosse, applichiamo un fattore di penalità per la riduzione del passo per ridurre il carico di truciolo per dente. Questo metodo di calcolo differenziato previene in modo affidabile la frattura trasversale improvvisa del dente.
Conversione CNC dell'avanzamento di fresatura filettature: dall'avanzamento lineare teorico all'avanzamento effettivo con compensazione dell'arco.
Spesso, durante i movimenti ad arco interno, gli operatori di macchine utensili trascurano lo spazio geometrico tra il centro dell'utensile e il tagliente esterno. Se si programma direttamente una velocità di avanzamento lineare esterna, il controllore CNC applica tale velocità al centro dell'utensile. Poiché i denti esterni percorrono un raggio molto maggiore, colpiscono il materiale a una velocità significativamente superiore a quella programmata. Nell'acciaio HRC65, questo sovraccarico istantaneo provoca la rottura immediata dei denti in metallo duro.
Richiediamo ai programmatori di calcolare la riduzione della velocità di avanzamento centrale all'interno del loro post-processore o programma macro. È necessario moltiplicare l'avanzamento della punta per la differenza tra il diametro maggiore della filettatura e il diametro dell'utensile, quindi dividere per il diametro maggiore. Questo avanzamento di fresatura della filettatura calcolato potrebbe apparire insolitamente lento sul display digitale. Tuttavia, mantenere la punta dell'utensile entro il suo limite di carico del truciolo effettivo è l'unico modo per garantire la durata della fresatura elicoidale interna.
Equilibrio dinamico tra velocità di taglio (Vc) e avanzamento per dente (fz): prevenire l'affaticamento meccanico prematuro
Nella fresatura di materiali duri, la velocità di taglio e l'avanzamento per dente non possono essere regolati indipendentemente. Un'elevata superficie di contatto genera un intenso calore da attrito all'interno di una ristretta zona di taglio. Al contrario, elevate velocità di avanzamento moltiplicano le forze d'impatto cicliche. Gli utensili danneggiati esaminati nel nostro laboratorio dimostrano che lo stress termico dovuto a una velocità eccessiva si combina spesso con il sovraccarico meccanico causato da avanzamenti aggressivi, distruggendo il tagliente.
Nell'acciaio 65 HRC, utilizziamo velocità di taglio superficiali medio-basse per preservare la stabilità termica, abbinate ad avanzamenti leggeri e progressivi per evitare l'attrito. Il surriscaldamento del taglio ammorbidisce il substrato di carburo sotto il suo rivestimento nanotecnologico, causando micro-scheggiature. Un avanzamento troppo basso lucida semplicemente lo strato temprato e accelera l'usura del fianco. Bilanciare la velocità di taglio con parametri di fresatura della filettatura controllati per l'acciaio temprato previene l'affaticamento prematuro del tagliente prima che si manifesti.
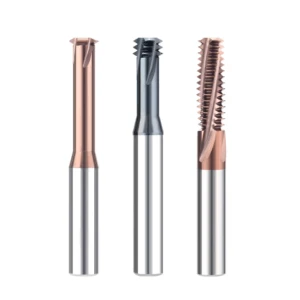
Dominare l'acciaio temprato per stampi: strategie di rigidità e percorsi utensile per frese per filettature in metallo duro integrale
La fresatura dell'acciaio per stampi ad alto tenore di carbonio, temprato sottovuoto, genera forze di taglio reattive di tutt'altra portata rispetto alla lavorazione di materiali teneri. Anche con un mandrino rigido cono 50, il corpo snello della fresa per filettature rimane l'elemento più flessibile dell'intero sistema. Ricordiamo sempre ai responsabili di officina che, nella fresatura di materiali duri, il successo non dipende tanto dall'acquisto della macchina più costosa, quanto dalla pianificazione di un percorso utensile che minimizzi la flessione dell'utensile stesso.
Quando si utilizza una fresa per filettature in metallo duro integrale dedicata all'acciaio temprato, non ci si può affidare esclusivamente alla resistenza alla rottura trasversale del metallo duro. È necessario progettare percorsi di taglio che riducano al minimo le forze di spinta radiali. Un improvviso picco di carico laterale innesca micro-vibrazioni che danneggiano il rivestimento PVD in frazioni di secondo. Il successo richiede la combinazione di passaggi radiali multipli, archi di ingresso fluidi e portautensili rigidi in un processo unificato.
Linee guida pratiche per le passate radiali nella fresatura di filettature di inserti per stampi SKD11 (HRC 60–65).
Tentare di tagliare la filettatura completa in un'unica passata su acciaio per utensili temprato per lavorazioni a freddo garantisce la rottura dell'utensile. Quando abbiamo aiutato un impianto di stampaggio a ottimizzare la fresatura di filettature su inserti SKD11 HRC60–65, la nostra prima mossa è stata quella di imporre una strategia di passate multiple radiali. In presenza di un'elevata resistenza al taglio, la pressione radiale aumenta esponenzialmente durante l'ingaggio a profilo completo. Una singola passata non può impedire all'utensile di flettersi assialmente e radialmente.
Raccomandiamo una passata a profondità decrescente: al primo passaggio si lavora il 50-60% del profilo della filettatura, al secondo il 30%, e per la parte restante si effettua una passata di finitura leggera. Questo approccio bilancia la forza di taglio tra le passate, prevenendo il sovraccarico del tagliente in prossimità della radice. L'utilizzo di più passate aggiunge circa dieci-quindici secondi per foro. Questo piccolo investimento di tempo elimina completamente la rottura dell'utensile e le costose rilavorazioni dovute all'elettroerosione.
Fresatura in concordanza vs. fresatura convenzionale: percorsi utensile per eliminare la flessione e le vibrazioni di ritorno elastico.
Sebbene la fresatura in concordanza sia lo standard per la lavorazione CNC, l'interpolazione elicoidale interna richiede un attento controllo del vettore di forza. Nella programmazione CNC per frese filettatrici , la fresatura in concordanza dal basso verso l'alto consente al dente di entrare con lo spessore massimo del truciolo ed uscire in modo pulito con spessore zero. Tuttavia, in fori profondi e temprati, l'impatto iniziale può flettere l'utensile verso il centro, causandone il ritorno elastico e violente vibrazioni.
Per eliminare queste vibrazioni di deflessione, manteniamo la fresatura in salita ma utilizziamo un arco di ingresso elicoidale che si estende da 90° a 180°. Non immergere mai la fresa o la rampa di immersione direttamente nella parete del foro lungo un vettore lineare. Un ingresso tangenziale uniforme introduce gradualmente il carico del truciolo, eliminando gli urti. L'uscita lungo un arco di uscita corrispondente previene le concentrazioni di stress e lascia un diametro del passo della filettatura liscio e senza gradini.
Impatto critico del rapporto di sporgenza e del fissaggio dell'utensile sulla rigidità della fresa per filettature
La sporgenza dell'utensile è la variabile più critica nella lavorazione di materiali duri. La flessione aumenta con il cubo della lunghezza della sporgenza, mentre la resistenza è proporzionale alla quarta potenza del diametro del gambo. Quando una configurazione per fori profondi impone l'utilizzo di una lunghezza estesa con un diametro di fresa compatto, è fondamentale mantenere il rapporto lunghezza/diametro (L/D) inferiore a 3:1. Oltre tale limite, anche una flessione di soli venti micron distorcerà visibilmente gli angoli del fianco della filettatura.
Osserviamo ancora officine di produzione che utilizzano mandrini a pinza ER standard per la fresatura di filettature ad alta durezza, una causa comune di guasti prematuri. Le pinze a molla standard non offrono la rigidità di serraggio e il controllo dell'eccentricità necessari per lavorazioni a 65 HRC. Richiediamo l'utilizzo di mandrini idraulici o portautensili di precisione a calettamento termico per mantenere l'eccentricità radiale totale al di sotto di 0.003 mm (0.0001"). Ridurre al minimo la sporgenza fino alla profondità esatta della filettatura è la migliore difesa contro guasti catastrofici.
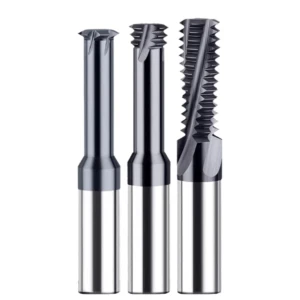
Prolungamento della durata degli utensili per la fresatura di filettature: risoluzione dei difetti di lavorazione più comuni nell'acciaio temprato.
Valutare le prestazioni degli utensili su pezzi con durezza 65 HRC va oltre il semplice conteggio dei fori che una fresa riesce a completare. Richiede ripetibilità dimensionale e usura prevedibile su tutto il lotto. Gli scarti dovuti a controlli passa/non passa falliti o a micro-scheggiature dopo soli tre fori comportano una perdita di tempo prezioso nel ciclo di lavorazione. Massimizzare la durata degli utensili per la fresatura di filettature significa trasformare la riduzione dell'avanzamento dell'arco, i passaggi radiali e la rigidità del portautensili in pratiche routine di officina.
Gli acciai per utensili temprati non tollerano microfratture termiche o sfregamenti dei taglienti. Non appena inizia l'usura, la resistenza al taglio aumenta esponenzialmente e distrugge l'utensile. Se si fresano in serie inserti per stampi con durezza compresa tra 60 e 65 HRC, è consigliabile ispezionare le scanalature usurate al microscopio. La maggior parte dei problemi di durata degli utensili deriva da una diagnosi errata delle cause principali di flessione e ritaglio del truciolo.
Conicità del diametro del passo della filettatura e distorsione del profilo: parametri di correzione per l'acciaio temprato
Quando un calibro passa si blocca a metà foro o un calibro non passa gira liberamente, la causa è quasi sempre la flessione dell'utensile. Con l'aumentare della profondità, le forze di taglio radiali spingono la fresa verso il centro del foro. Questo crea un diametro primitivo sottodimensionato sul fondo e distorce l'angolo del fianco della filettatura. Una semplice regolazione della compensazione globale dell'usura del raggio dell'utensile non risolve mai un problema di conicità che varia lungo l'asse Z.
Se riscontrate problemi di conicità nei fori ciechi profondi, regolate i parametri di fresatura dell'acciaio temprato in CAM. Consigliamo di aggiungere una passata di fresatura a profondità zero dopo l'ultima passata radiale, oppure di ridurre la velocità di avanzamento al passo di filettatura più profondo. Una passata di fresatura a molla allevia la flessione elastica senza generare carico termico. Questa singola regolazione del percorso utensile porta il diametro primitivo direttamente entro la tolleranza.
Scelta del liquido di raffreddamento vs. evacuazione dei trucioli: confronto tra MQL e aria compressa ad alta pressione nella filettatura a 65 HRC
L'utilizzo di un liquido di raffreddamento standard idrosolubile su acciaio per utensili con durezza 65 HRC è uno dei metodi più rapidi per distruggere il carburo. Quando i denti passano rapidamente da zone di taglio calde a zone di raffreddamento fredde, si verifica un forte shock termico. Questo shock produce microfratture a forma di pettine lungo il tagliente in poche rotazioni. Una volta formate queste crepe, si verifica immediatamente la scheggiatura del tagliente.
Se si utilizza un sistema di raffreddamento a flusso continuo e si riscontrano scheggiature sulle scanalature, passare immediatamente all'aria fredda pulita e asciutta ad alta pressione o a un sistema di lubrificazione a quantità minima (MQL) calibrato. L'MQL deposita un sottilissimo film lubrificante ad altissima pressione sulla superficie di spoglia, riducendo l'attrito. Nel frattempo, l'aria ad alta pressione rimuove i micro-trucioli caldi e abrasivi dal foro prima che si saldino al metallo duro integrale della fresa per filettature in acciaio temprato.
Tre costose trappole per l'operatore durante la taratura di un utensile da taglio per filettatura e come evitarle
Le regolazioni in officina spesso falliscono quando gli operatori si affidano all'intuito anziché alla meccanica del taglio. Riscontriamo ripetutamente tre errori: disattivare i comandi di avanzamento quando si sente un rumore acuto (che provoca la lucidatura), fidarsi del display lineare grezzo del controllore senza compensazione dell'arco e attribuire la colpa all'utensile quando una punta in metallo duro usurata ha indurito il foro pilota.
Se stai configurando un utensile per la filettatura e riscontri problemi di vibrazione, inizia verificando il diametro del foro e la finitura della parete pilota. Successivamente, conferma che il carico di truciolo effettivo per dente rientri nella finestra di microtaglio sicura, evitando l'attrito. Se stai lavorando filettature profonde, passi non standard o leghe ad alta durezza, condividi con noi i dati relativi alla profondità del foro, alla sporgenza dell'utensile e alla durezza, in modo che possiamo aiutarti a configurare un processo ottimizzato per la tua macchina.





