


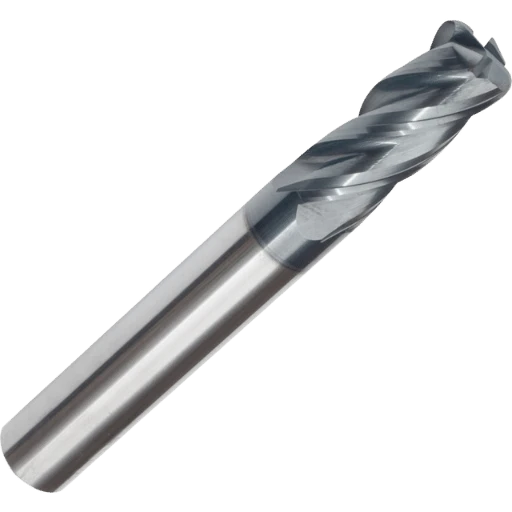
Per molti professionisti delle macchine CNC, il suono più temuto in officina è quel debole "clic" proveniente dal mandrino quando si lavora l'acciaio inossidabile 304 o 316. Quel suono di solito significa una cosa sola: l'angolo della fresa si è scheggiato.
Il mese scorso abbiamo aiutato un cliente del settore aerospaziale in California a risolvere un frustrante progetto con acciaio inossidabile 316L. Stavano usando frese standard a testa quadrata e non riuscivano a lavorare nemmeno tre pezzi prima che le punte degli utensili si rompessero. La precisione dimensionale era pessima. Il cliente ci ha chiesto: "Come fanno le vostre frese a raggio in metallo duro a lavorare decine di pezzi senza dover cambiare utensile?"
Non c'è nessuna formula magica. Quando si lavora con acciai inossidabili austenitici, materiali incredibilmente resistenti e soggetti a incrudimento, il successo dipende da come si sfrutta la geometria di una fresa a raggio d'angolo . È la differenza tra un funzionamento stabile e senza interruzioni e la necessità di fermare la macchina ogni ora per cambiare utensile. Abbiamo constatato che molte officine investono in utensili di alta gamma, ma continuano a utilizzare strategie obsolete, tipiche dell'acciaio al carbonio, per quanto riguarda velocità, avanzamenti e gestione dei trucioli.
Per aiutarvi a evitare questi inconvenienti, abbiamo raccolto sei spunti fondamentali tratti dai nostri progetti reali. Queste strategie non riguardano solo la durata degli utensili, ma anche l'ottenimento delle massime prestazioni per cui avete pagato ai vostri fornitori di frese a raggio d'angolo.
Quando ti trovi di fronte a un avversario resistente come l'acciaio inossidabile, sei sicuro che i tuoi parametri stiano proteggendo quell'angolo, o stai solo accelerando il suo cedimento?
Perché raccomandiamo sempre le frese a raggio d'angolo rispetto alle frese a raggio quadrato per l'acciaio inossidabile
Attraverso il monitoraggio della produzione, abbiamo constatato che l'acciaio inossidabile 304 è estremamente sensibile alle sollecitazioni generate dalla punta dell'utensile. Quando si utilizza una fresa a spalla quadrata con un taglio assiale profondo, le forze di taglio si concentrano in un unico punto tagliente. Anche con parametri ottimali, questi angoli vivi spesso si micro-scheggiano perché non riescono a sopportare le sollecitazioni cicliche e l'incrudimento del materiale.
Ecco perché consigliamo sempre ai nostri clienti una fresa con raggio d'angolo . Non si tratta di vendere un prodotto più costoso, ma di sfruttare una transizione strutturale fluida. Un raggio distribuisce le forze di taglio lungo un arco curvo anziché in un singolo punto. Questa configurazione riduce le vibrazioni causate dai picchi di forza radiali e impedisce che la parte più vulnerabile dell'utensile venga "divorata" dalla resistenza del materiale.
Caso di studio reale: risoluzione del problema dell'accumulo di calore localizzato nell'acciaio inossidabile 316
Lo scorso autunno, abbiamo gestito un progetto ad alto volume per corpi valvola in acciaio inox 316. L'officina ci ha segnalato che le loro frese a testa quadrata presentavano una decolorazione blu-violacea sulle punte, un classico segno di cedimento termico. Poiché un angolo acuto non lascia quasi spazio alla dissipazione del calore, la temperatura in quella piccola zona aumenta istantaneamente. Ciò ha causato l'ossidazione e il distacco del rivestimento dell'utensile in pochi minuti.
Siamo intervenuti sostituendo gli utensili affilati con una versione con un raggio d'angolo della fresa di 0.5 mm per acciaio inossidabile. Questa piccola modifica ha completamente cambiato le dinamiche termiche. Il raggio ha ampliato la zona di deformazione del truciolo, consentendo al calore di diffondersi invece di penetrare nell'utensile come un ago. I risultati sono stati immediati: il bagliore "rovesciato" è scomparso e la durata dell'utensile è raddoppiata da un giorno all'altro.
Confronto di resistenza: come un profilo Radius affronta la resistenza dell'acciaio inossidabile 304
Dal punto di vista fisico, l'acciaio inossidabile 304 si comporta come un martello quando colpisce un tagliente. Le nostre simulazioni di stress dimostrano che gli utensili con angoli squadrati presentano un'altissima concentrazione di stress proprio sulla punta. Questo è il motivo per cui spesso si vedono punte di utensili "arrotondate" anche quando il resto della scanalatura appare intatto.
Il motivo principale per cui utilizziamo una fresa a raggio in metallo duro è ottimizzare la distribuzione delle sollecitazioni. Grazie a un arco curvo di contatto, la forza proveniente dal pezzo viene ridistribuita. Una parte del carico viene trasferita al robusto corpo dell'utensile anziché concentrarsi solo sul fragile tagliente. Non lo consideriamo un compromesso, bensì un'opera di "maestria meccanica". Conferisce all'utensile la resistenza necessaria per sopportare le intense forze reattive dell'acciaio inossidabile.
Strategie di selezione ottimali per il raggio d'angolo delle frese in acciaio inossidabile
Durante le nostre chiamate di supporto tecnico, sentiamo spesso la stessa domanda: "Quando si lavora l'acciaio inossidabile, un raggio di raccordo maggiore è sempre preferibile?". La risposta è: non necessariamente. Si tratta di un continuo equilibrio tra la geometria del pezzo e la rigidità dell'utensile. Se si fresa la cavità di uno stampo che richiede angoli netti e squadrati sul fondo, un raggio di raccordo ampio lascerà troppo materiale. Questo crea una situazione di "sollevamento pesante" per gli utensili di finitura. Tuttavia, se il progetto lo consente, l'aggiunta di un raggio di raccordo anche di soli 0.2 mm fornisce un immediato incremento della resistenza del tagliente, soprattutto sull'acciaio inossidabile della serie 316.
In genere, per la lavorazione dell'acciaio inossidabile, consigliamo di scegliere il raggio d'angolo della fresa partendo dal raggio interno più piccolo del pezzo. Idealmente, il raggio dell'utensile dovrebbe essere leggermente inferiore alle specifiche del disegno. Questo crea un "gioco dinamico" che impedisce all'utensile di incastrarsi negli angoli, una delle principali cause di vibrazioni. Ricordate, una lavorazione dell'acciaio inossidabile di successo non si basa sulla velocità di asportazione del materiale (MRR) più elevata, ma sul mantenimento della stabilità termica attraverso una selezione intelligente della geometria.
Il “rapporto aureo”: come abbiamo determinato sperimentalmente i valori R durevoli
Durante lo sviluppo della nostra serie di frese a raggio in metallo duro, abbiamo condotto una serie di test per trovare il punto di equilibrio ideale tra profondità di taglio assiale (Ap) e raggio di raccordo (Re). Abbiamo scoperto che se la profondità assiale è troppo ridotta rispetto al raggio, l'utensile "sfrega" o "raschia" anziché tagliare. Ciò provoca un incrudimento immediato. Al contrario, se si affonda l'utensile oltre il raggio, i bordi periferici si usurano eccessivamente. La nostra linea guida, basata su test sul campo, è di mantenere la profondità di taglio assiale tra 2 e 3 volte il raggio di raccordo.
Questo rapporto mantiene le forze di taglio concentrate sulla parte più resistente dell'utensile: l'arco di raggio. Quando notiamo che gli angoli degli utensili di un cliente si usurano prematuramente, la soluzione raramente consiste nell'acquistare un marchio più costoso. Di solito, si tratta semplicemente di regolare con precisione la profondità di taglio o di aumentare la dimensione del raggio. Questa "modifica" basata sui dati è quasi sempre il modo più conveniente per stabilizzare il processo.
Perché ampi raggi d'angolo producono finiture superiori sull'acciaio inossidabile 316
Dal punto di vista della microgeometria, l'altezza delle scanalature è nemica di una buona finitura. Se si utilizza una fresa a fondo piatto sull'acciaio inossidabile 316, anche la minima eccentricità o una micro-scheggiatura sul bordo lascerà delle "tracce" visibili sul pezzo. Una fresa a raggio d'angolo agisce come un "ferro da stiro", levigando le giunzioni tra le passate dove i percorsi si sovrappongono.
Inoltre, raggi di curvatura maggiori migliorano la morfologia dei trucioli. I raggi di curvatura piccoli tendono a produrre trucioli sottili e aghiformi che vengono trascinati e graffiano la superficie finita. Raggi di curvatura maggiori producono trucioli più spessi e a forma di spirale che vengono evacuati in modo pulito. Sebbene un raggio di curvatura maggiore possa aumentare le forze radiali, se la macchina è sufficientemente rigida, è il modo più rapido per ottenere una finitura a specchio su leghe resistenti.
Strategie pratiche di raffreddamento e lubrificazione per frese a raggio in metallo duro
Nella nostra officina, diciamo che la lavorazione dell'acciaio inossidabile si vince o si perde in base a come si gestisce il calore. L'acciaio inossidabile ha una pessima conducibilità termica, quindi il calore si concentra proprio sul tagliente. Se non si gestisce correttamente questo aspetto, anche la migliore fresa a raggio in metallo duro svilupperà cricche termiche in meno di 30 minuti. Spesso vediamo officine che cercano di arrangiarsi con una singola linea di raffreddamento esterna, il che è una ricetta per il disastro nella gestione del ciclo termico.
Una durata effettiva dell'utensile deriva dall'"equilibrio termico". Invece di cercare un "rivestimento magico" dopo che un utensile si guasta, è necessaria una strategia di raffreddamento scientifica fin dall'inizio. Non ci limitiamo a considerare la "pressione del refrigerante". Ci concentriamo sul fatto che il flusso raggiunga effettivamente l'interfaccia tra il raggio e il metallo. Per le lavorazioni più impegnative, diamo priorità alla "bagnatura" e alla penetrazione del lubrificante per ridurre l'attrito sulla superficie di spoglia. Questo impedisce la formazione di calore prima ancora che si generi.
Dite addio allo "shock termico": i vantaggi del raffreddamento interno
Quando si lavora l'acciaio inossidabile 304 o 316, il nostro peggior nemico è il "raffreddamento intermittente". Se un utensile lavora a 800 °C e viene colpito da uno spruzzo irregolare di liquido refrigerante, subisce un "effetto di tempra". Questo shock termico provoca microfratture e, alla fine, porta al distacco dell'angolo. Ecco perché diamo sempre la priorità al raffreddamento interno ad alta pressione. Se il raffreddamento interno non è possibile, constatiamo che un potente getto d'aria è spesso più efficace di un raffreddamento a liquido inefficiente per mantenere stabile la temperatura dell'utensile.
Il raffreddamento interno ad alta pressione non si limita ad abbassare la temperatura; utilizza la forza idraulica per espellere i trucioli. Abbiamo aiutato molti fornitori e officine di frese a raggio d'angolo a comprendere che il passaggio al raffreddamento interno si traduce in un'usura molto più uniforme. Se siete costretti a utilizzare linee esterne, create una "cortina di raffreddamento" utilizzando più ugelli per garantire che l'utensile non sia mai "asciutto" nemmeno per una frazione di secondo.
Affrontare il problema dell'"appiccicosità": ottimizzazione dello spazio del chip
L'acciaio inossidabile è notoriamente "appiccicoso" e questo accumulo si verifica più rapidamente proprio in corrispondenza del raggio di curvatura. Poiché il raggio cambia la direzione del truciolo, questo può facilmente rimanere intrappolato, causando la necessità di "rilavorare". Una volta abbiamo visto un lavoro di scanalatura profonda in cui gli utensili si rompevano continuamente. Il colpevole? I trucioli erano "saldati" nelle scanalature proprio in corrispondenza del raggio. Quando lo spazio fisico non c'è più, nemmeno il miglior rivestimento al mondo può salvarti.
Per risolvere questo problema, consigliamo di ridurre la profondità di taglio assiale o di passare a un utensile con meno taglienti per allargare la "gola". Nell'acciaio inossidabile, l'evacuazione dei trucioli è talvolta più importante della velocità di taglio. È necessario fornire ai trucioli una rampa di uscita. Mantenendo un flusso di trucioli uniforme lungo il profilo geometrico del raggio, si previene l'usura eccessiva del pezzo e si evita di scartare il pezzo in lavorazione.
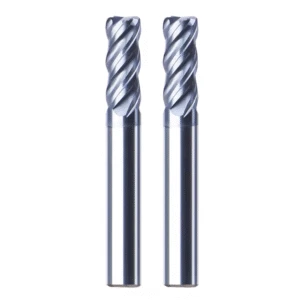
Contrastare l'incrudimento: proteggere i raggi d'angolo regolando la velocità di avanzamento.
Nella nostra esperienza, l'incrudimento è il peggior nemico degli utensili in acciaio inossidabile. Quando si tagliano queste leghe, la durezza superficiale aumenta istantaneamente, creando una "crosta" molto più dura del materiale di base. Se la passata successiva non riesce a penetrare questo strato, il tagliente dell'utensile vi sfregherà contro, generando un attrito enorme. Consigliamo sempre ai nostri colleghi: non trattate l'utensile con delicatezza con passate leggere. Per proteggere una fresa a raggio d'angolo, è necessario "tagliare" il materiale in modo deciso per raggiungere lo strato indurito.
Regolare la velocità di avanzamento significa trovare il punto di equilibrio ideale tra efficienza e durata dell'utensile. Molti operatori, per precauzione, riducono l'avanzamento, ma nell'acciaio inossidabile questo è un errore gravissimo. Un avanzamento troppo basso per dente provoca lo slittamento e l'attrito del raggio, generando calore e pressione che distruggono la geometria dell'utensile. Noi preferiamo una velocità di avanzamento moderatamente elevata. Aumentando lo spessore del truciolo, il calore rimane intrappolato al suo interno e viene dissipato, mantenendo la fresa a raggio in metallo duro chimicamente stabile e affilata.
“Taglio” vs “Macinazione”: Impostazione delle velocità di avanzamento minime
Quando ottimizziamo i processi per l'acciaio inossidabile 304, poniamo l'accento su una regola fondamentale: "tagliare" il metallo, mai "rettificarlo". Se l'avanzamento per dente (Fz) è inferiore alla affilatura del tagliente dell'utensile o alla profondità dello strato temprato della passata precedente, non si sta tagliando, ma estrudendo. Ciò provoca una rapida usura del fianco e può persino causare la rottura dell'utensile a causa di sollecitazioni non uniformi.
In officina, impostiamo un "avanzamento minimo di sicurezza" in base al diametro dell'utensile e al valore R. Per l'acciaio inossidabile 316, di solito partiamo da un minimo di 0.03 mm per dente per garantire che il tagliente penetri nel materiale di base morbido. Saprete di aver raggiunto il valore corretto quando il suono del taglio cambierà da un fischio acuto a un ronzio profondo e costante. Può sembrare controintuitivo, ma un taglio aggressivo spesso si traduce in una durata dell'utensile molto maggiore.
La trappola RPM: prevenire il cedimento del rivestimento e la ricottura
Un altro errore comune che riscontriamo è la ricerca di velocità di rotazione del mandrino (RPM) elevate. Molti credono che un RPM elevato equivalga a un'elevata efficienza, ma nell'acciaio inossidabile, una velocità superficiale eccessiva genera un calore estremo proprio in corrispondenza del raggio. Poiché la geometria di una fresa a raggio d'angolo è complessa, il calore si accumula rapidamente. Abbiamo visto molti utensili in cui le scanalature laterali sono affilate, ma il rivestimento del raggio ha assunto una colorazione bianco-grigiastra. Questo è un chiaro segno di ricottura: il rivestimento si è letteralmente "cotto" e ha perso la sua durezza.
La nostra strategia è "bassi giri al minuto, avanzamento elevato". Se il raggio di taglio si usura troppo velocemente, prova a ridurre la velocità di taglio del 20% mantenendo costante (o addirittura aumentandola) la velocità di avanzamento. Questo compromesso riduce drasticamente il calore generato dall'attrito e impedisce al legante al cobalto di fuoriuscire dal carburo. Questa semplice modifica può aumentare la durata dell'utensile del 30% o più. Mantieni fresco l'angolo di taglio e continuerà a funzionare a lungo.
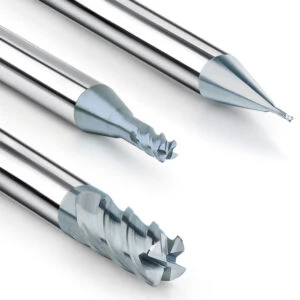
Ottimizzazione del percorso utensile: frese a raggio nella fresatura dinamica
La fresatura dinamica (o fresatura trocoidale) ha completamente rivoluzionato il modo in cui lavoriamo l'acciaio inossidabile. La fresatura tradizionale a scanalatura completa è un vero e proprio suicidio per un raggio d'angolo, perché la pressione radiale è troppo elevata per un profilo curvo così piccolo. Utilizzando percorsi dinamici, possiamo sfruttare l'intera lunghezza della scanalatura effettuando una piccola passata radiale. Questo distribuisce il calore su tutta la superficie dell'utensile, anziché concentrarlo interamente nel raggio.
Diamo sempre la massima priorità a un "angolo di impegno" stabile. Per l'acciaio inossidabile 304 o 316, questa ottimizzazione consente di sfruttare appieno il potenziale del mandrino, proteggendo al contempo la fresa a raggio dai carichi d'urto. Si ottiene così un flusso costante di trucioli sottili, che rende l'usura dell'utensile prevedibile. Nella nostra esperienza, questo approccio "ad alta velocità e basso carico" è diverse volte più efficiente e decisamente più conveniente in termini di costi degli utensili.
Utilizzo di strategie CAM per evitare il "rovesciamento"
La parte più pericolosa di qualsiasi profilo è l'angolo interno. Quando l'utensile si sposta da una linea retta a un angolo, l'angolo di impegno può passare istantaneamente da 30° a 180°. Ciò provoca un picco di vibrazione enorme e scheggia il tagliente. Per proteggere la fresa a raggio d'angolo, utilizziamo sempre "Ingresso trocoidale" o "Transizioni ad arco" nel nostro software CAM. Questo garantisce che il raggio non venga mai completamente "avvolto" o inglobato dal materiale.
Grazie alla regolazione precisa del raggio trocoidale, l'utensile rimane in uno stato di "pelatura" tangenziale. Recentemente abbiamo aiutato un cliente con uno stampo a cavità profonda in cui l'utensile emetteva un rumore stridente in ogni angolo. Semplicemente aggiungendo la compensazione dinamica del materiale, abbiamo eliminato il rumore e salvato l'utensile. Un percorso utensile intelligente protegge la punta meglio del refrigerante più costoso.
Carico costante: fermare l'"urlo" nelle slot profonde
La fresatura di scanalature profonde è un incubo, soprattutto quando il rapporto lunghezza/diametro supera 4:1. Molti utilizzano una profondità di taglio a strati, ma questo costringe il raggio a colpire ripetutamente il piano di appoggio indurito. Noi preferiamo una strategia di fresatura dinamica con carico costante. Questa utilizza il raggio robusto come guida mentre le scanalature avanzano con piccoli e rapidi incrementi. In questo modo, il carico sul mandrino rimane costante e uniforme.
Quando il carico è costante, le vibrazioni si riducono significativamente. Questo protegge il raggio dai micro-impatti. Se la macchina emette un sibilo ritmico invece di uno stridio penetrante, significa che tutto funziona correttamente. Il programma potrebbe risultare più lungo, ma la durata dell'utensile raddoppia e la finitura è decisamente migliore.
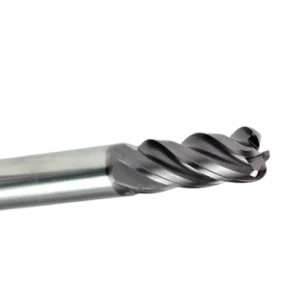
Scegliere il fornitore giusto di frese a raggio d'angolo
Dopo anni in questo settore, abbiamo visto acquirenti cadere in "trappole di prezzo" o nell'"adorazione del marchio". Ma la vera prova di un fornitore sta nei dettagli che non si vedono. Quando si lavora l'acciaio inossidabile, la coerenza è fondamentale. La nostra prima regola per la scelta dei fornitori di frese a raggio d'angolo è la coerenza tra i lotti. Se il primo utensile è perfetto ma il secondo si scheggia, significa che il fornitore non ha un processo standardizzato di rettifica e passivazione.
In secondo luogo, valutate il loro reparto Ricerca e Sviluppo. L'acciaio inossidabile richiede più di un semplice "utensile duro"; necessita di uno spazio specifico per il truciolo e di una resistenza del tagliente adeguata. Infine, informatevi sulla provenienza del carburo. Un substrato di alta qualità è la base di tutto. Se un fornitore è vago sulla provenienza del suo carburo, state costruendo la produttività della vostra officina su fondamenta di sabbia.
Perché i rivestimenti nanotecnologici sono importanti
Durante la lavorazione dell'acciaio inossidabile 316, il calore generato dal calore può causare il distacco dei rivestimenti. Cerchiamo rivestimenti nanotecnologici specializzati che agiscano come una sorta di "armatura", impedendo al calore di raggiungere il corpo in carburo. Quando testiamo gli utensili, osserviamo in particolare come il rivestimento aderisce alla curvatura. È facile rivestire una superficie piana, ma è proprio sui raggi complessi che i rivestimenti economici cedono e si crepano.
I fornitori di fascia alta utilizzano anche la "lucidatura post-rivestimento". Se un rivestimento è troppo ruvido, aumenta l'attrito e fa sì che l'acciaio inossidabile "aderisca" all'utensile. Abbiamo scoperto che i rivestimenti nanotecnologici lucidati possono ridurre l'attrito del 30%. Questo rappresenta un enorme vantaggio per proteggere la geometria e mantenere l'utensile nel mandrino più a lungo.
Supporto tecnico: possono risolvere i vostri problemi?
Un fornitore dovrebbe essere un partner, non solo un venditore. Quando la tua macchina emette stridii durante una lavorazione di cavità profonde in acciaio inox 316, hai bisogno di qualcuno che comprenda la rigidità della macchina e le armoniche del portautensili. Spesso aiutiamo i clienti a eliminare la risonanza regolando la lunghezza dello sbalzo o ottimizzando i giri al minuto.
Se l'unica risposta del vostro fornitore è "rallentate l'avanzamento", significa che non possiede le competenze tecniche necessarie. Cercate un partner che vi suggerisca design a elica variabile o regolazioni dell'avanzamento per modificare la frequenza di vibrazione. Un partner che vi affianchi alla macchina finché la lavorazione non funziona correttamente è la migliore garanzia per la vostra redditività.






