


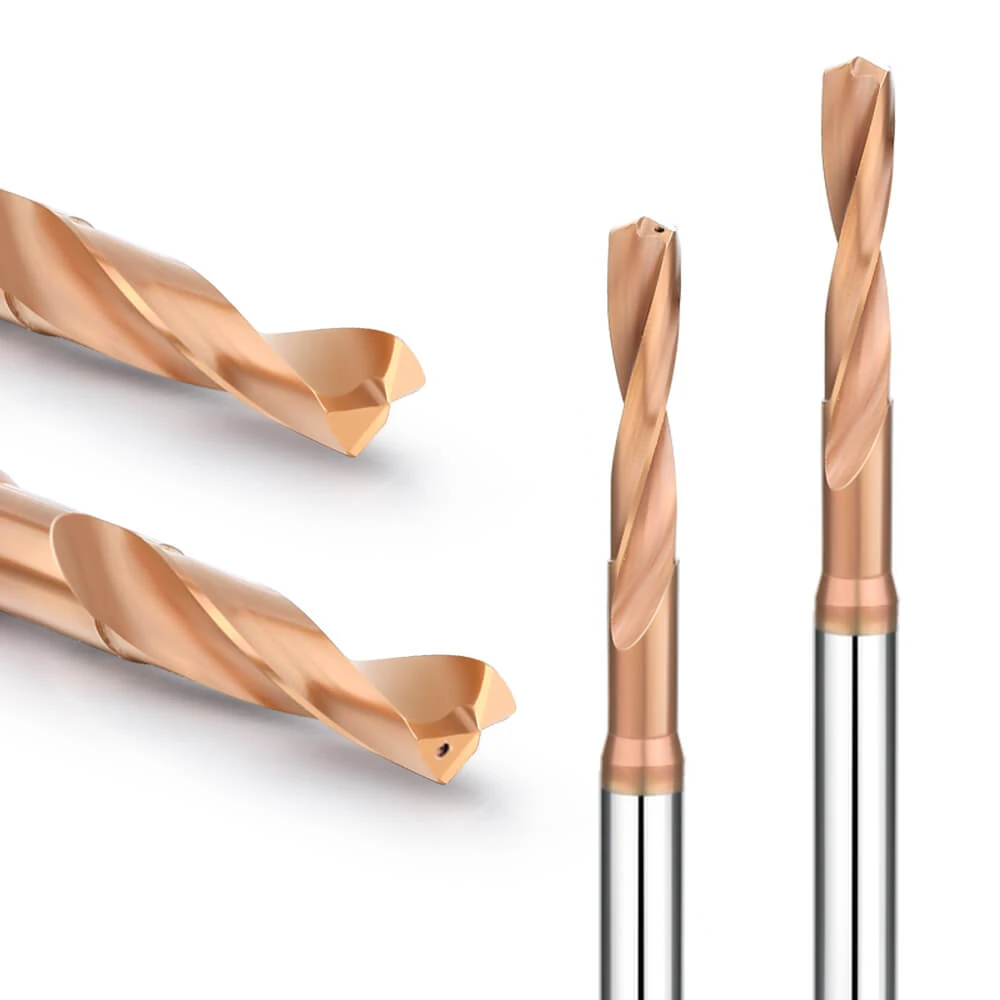
Il mese scorso, un'azienda nordamericana di lunga data specializzata nella produzione di stampi di precisione ci ha contattato in preda al panico. I loro programmatori CNC si trovavano in difficoltà durante la lavorazione di un lotto di acciaio per stampi Cr12MoV temprato a HRC62. A causa dell'estrema durezza, le punte da trapano standard emettevano un fischio stridulo e si rompevano dopo meno di due fori, subendo scheggiature catastrofiche sui bordi esterni. In qualità di ingegneri di utensili da taglio con oltre 15 anni di esperienza pratica in officina, abbiamo visto innumerevoli clienti occidentali pagare un prezzo salato per aver scelto il fornitore sbagliato e aver tentato di lavorare l'acciaio temprato con utensili di qualità inferiore.
Quando si affrontano sfide di lavorazione che coinvolgono materiali così duri, i criteri di acquisto convenzionali basati sui cataloghi si rivelano sempre inadeguati. Non basta un grossista qualsiasi; serve un'azienda specializzata nella produzione di punte in metallo duro per acciaio temprato, che comprenda a fondo la scienza dei materiali e le geometrie di taglio. Dopotutto, una punta in metallo duro integrale di alta qualità per acciaio temprato determina in pochi secondi il carico del mandrino e l'efficienza del ciclo, mentre un utensile economico può vanificare istantaneamente ore di costose lavorazioni di elettroerosione o fresatura.
Grazie ad anni di ottimizzazione dei processi, abbiamo individuato una regola fondamentale: per ottenere risultati costanti nella foratura di metalli ad alta durezza (da HRC55 a HRC65), anche una deviazione di un solo micron nel materiale di base o nel rivestimento verrà amplificata esponenzialmente sul vostro VMC. Pertanto, quando si valutano le reali capacità tecniche di un produttore specializzato in punte da trapano in metallo duro per acciaio temprato, quali sono gli indicatori chiave da considerare?
Selezione del materiale di base: il produttore possiede un materiale di base di prima qualità per le punte da trapano in carburo HRC65?
In officina diciamo spesso che il limite massimo di prestazioni di un utensile da taglio è determinato dal DNA del suo materiale di base. Quando si fora acciaio temprato con una durezza superiore a HRC60, qualsiasi minimo difetto interno può causare un cedimento strutturale immediato sotto l'enorme stress di taglio. Nella selezione dei nostri fornitori di barre, non ci limitiamo a considerare i semplici valori di durezza; diamo priorità alla polvere di carburo di tungsteno ultrapura e a una densità di sinterizzazione uniforme.
Nella produzione effettiva, prediligiamo materiali di base caratterizzati da bassa saturazione magnetica e alta resistenza alla rottura trasversale (TRS). Ciò richiede una precisione assoluta nel controllo della temperatura durante il nostro processo di sinterizzazione sotto vuoto a bassa pressione e sovrapressione (HIP). Solo le barre in carburo solido prodotte in questo modo possono mantenere la stabilità agli shock termici e resistere alla fatica meccanica sulla punta di taglio sotto carichi pesanti.
Barre a grana ultrafine/nano vs. carburo standard: i risultati del nostro test di resistenza ai trucioli nella foratura di acciaio temprato HRC65
Nel nostro laboratorio di taglio, abbiamo condotto un test di durata degli utensili su acciaio per stampi SKD11 HRC65 in condizioni di taglio a secco rigorose. Le punte da trapano standard a grana fine hanno subito scheggiature microscopiche nell'angolo esterno in corrispondenza del secondo foro, cedendo sotto l'intensa forza di compressione. Al contrario, le nostre punte da trapano specializzate in carburo HRC65, realizzate con barre di dimensioni nanometriche ( 0.2 μm–0.4 μm ), hanno mantenuto un'eccezionale integrità del tagliente, visibile al microscopio.
Il principio fisico è semplice: una granulometria più fine implica una minore spaziatura tra le particelle di carburo di tungsteno, garantendo un equilibrio superiore tra durezza e tenacità. Durante la lavorazione dell'acciaio temprato, il tagliente subisce un impatto intenso contro una microstruttura martensitica dura ad ogni rotazione. I nostri dati di prova dimostrano che questo substrato ad alta densità assicura prestazioni di taglio stabili e riduce significativamente le rotture improvvise dell'utensile.
Perché i produttori affidabili di punte da trapano in metallo duro integrale per acciaio temprato devono mantenere rigorosamente un equilibrio di cobalto del 10%-12%.
In molte officine occidentali, gli ingegneri di processo spesso cadono nella trappola di credere che, per materiali con durezza superiore a HRC60, la punta del trapano debba essere il più dura possibile. Questo li porta a richiedere ciecamente ai propri fornitori un contenuto di cobalto inferiore. Tuttavia, la nostra attività di ricerca e sviluppo dimostra che se il contenuto di cobalto scende al di sotto dell'8%, la fragilità dell'utensile aumenta drasticamente, causando una frattura fragile catastrofica all'interno del foro durante le operazioni ad alta velocità di avanzamento.
Al contrario, se il contenuto di cobalto supera il 12%, l'utensile acquisisce tenacità, ma la sua durezza a caldo e la resistenza all'usura ne risentono significativamente, portando a una rapida deformazione plastica ad alte temperature. Di conseguenza, manteniamo costantemente il contenuto di cobalto delle nostre punte da trapano in metallo duro integrale per acciaio temprato entro un intervallo di equilibrio rigoroso del 10%-12%. Questo rapporto preserva una sufficiente tenacità all'impatto garantendo al contempo un'elevata resistenza alla compressione in officina.
Progettazione geometrica dei taglienti: come un produttore leader di punte in metallo duro per acciaio temprato ottimizza i taglienti
Se il materiale grezzo della barra determina la durata di un utensile, la geometria del suo tagliente ne influenza direttamente le prestazioni di taglio al contatto. Durante la lavorazione dell'acciaio temprato, le sollecitazioni meccaniche e termiche sono di gran lunga superiori rispetto alle operazioni standard. Le punte da trapano affilate standard si rompono catastroficamente a contatto con pezzi ultra-duri perché un tagliente troppo sottile è soggetto a deformazione plastica istantanea o micro-scheggiature.
Per bilanciare la resistenza al truciolo con un taglio fluido, applichiamo una smussatura negativa a livello micrometrico (K-Land) o un'affilatura del tagliente primario. Queste regolazioni microscopiche reindirizzano efficacemente le forze di taglio dalla punta fragile al corpo rigido dell'utensile. Per noi, l'ottimizzazione della geometria si basa sull'osservazione della formazione del truciolo e sull'analisi dei suoni di taglio direttamente nelle officine dei clienti.
Angolo di punta di 140° e punto di divisione speciale: una soluzione geometrica per la deriva di centraggio
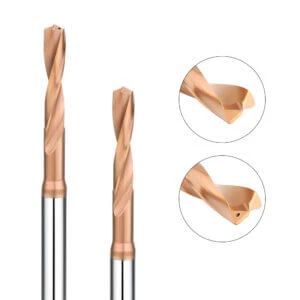
L'anno scorso, un cliente tedesco che lavorava alberi di trasmissione temprati a cuore ha riscontrato frequenti deviazioni di centraggio causate dal tagliente a scalpello, con conseguenti fori fuori tolleranza. Il tagliente a scalpello delle punte da trapano standard non ha praticamente alcuna capacità di taglio; si limita a frantumare il materiale, il che è disastroso al di sopra di HRC60. Abbiamo risolto questo problema introducendo una speciale punta divisa che riduce la lunghezza del tagliente a scalpello e incorpora un angolo di spoglia positivo per un vero e proprio autocentraggio.
Allo stesso tempo, abbiamo abbandonato definitivamente il tradizionale angolo di punta di 118° a favore di un angolo fisso di 140°. Un ampio angolo di punta riduce i tempi di transizione quando il tagliente entra nel pezzo e concentra le forze di taglio assialmente. In combinazione con un tagliente di centraggio rigido a forma di croce, le nostre punte in metallo duro per acciaio temprato raggiungono un centraggio stabile istantaneamente senza bisogno di una punta di centraggio pilota.
Controllo micrometrico dell'angolo di scarico: eliminazione dell'attrito eccessivo e dei rumori stridenti durante la foratura dell'acciaio duro.
Un cigolio penetrante all'interno di un foro è quasi sempre causato da un forte attrito tra la superficie di scarico e la superficie dura del pezzo in lavorazione. La progettazione di utensili per acciai ultraduri presenta una sfida importante nella scelta dell'angolo di scarico. Se l'angolo di scarico è troppo ampio, il tagliente non ha un supporto posteriore sufficiente e si scheggia sotto carichi pesanti; se è troppo piccolo, la superficie di scarico sfrega aggressivamente contro le superfici incrudite.
Per risolvere questo problema, utilizziamo un design con angolo di spoglia primario e secondario, realizzato con rettificatrici CNC a 5 assi. Limitiamo l'angolo di spoglia primario a 6°–8° per un supporto posteriore rigido, aumentando al contempo l'angolo di spoglia secondario per una facile evacuazione dei trucioli. Grazie a questa precisione, le nostre punte in metallo duro per acciaio temprato funzionano con un suono fluido e costante e con una significativa riduzione delle sollecitazioni meccaniche.

Processi e attrezzature di rivestimento: valutazione delle principali capacità tecniche di uno stabilimento di produzione di punte da trapano in metallo duro per acciaio temprato
Nella moderna lavorazione di materiali ad alta durezza, la tecnologia di rivestimento rappresenta quasi la metà del problema della resistenza all'usura della superficie dell'utensile. Durante la foratura di materiali temprati, le temperature localizzate nella zona di contatto spesso superano gli 800 °C. Se una fabbrica di punte in metallo duro per acciaio temprato si affida esclusivamente a rivestimenti esterni o ad attrezzature di bassa qualità, non è in grado di formare una pellicola protettiva ad alta adesione, causando il distacco del rivestimento a scaglie durante la foratura profonda.
Per garantire la stabilità, utilizziamo forni di rivestimento PVD di alta gamma interni, anziché affidarci a fornitori esterni. La valutazione di un produttore richiede di valutarne la capacità di ottimizzare l'interfaccia del rivestimento, controllare la nanostruttura multistrato e ridurre al minimo i difetti particellari superficiali. Solo integrando il substrato con lo strato di film composito possiamo creare un'armatura termica impenetrabile, in grado di resistere all'usura estrema dovuta alla perforazione.
Dai rivestimenti nanotecnologici TiAlN a quelli nACo: dati reali sulla protezione delle punte da trapano in metallo duro integrale per acciaio temprato nelle lavorazioni ad alta temperatura.
I rivestimenti standard in nitruro di titanio e alluminio (TiAlN) si deteriorano quando i clienti statunitensi lavorano acciai per stampi a freddo con durezza superiore a HRC60 ad alte velocità del mandrino, poiché raggiungono rapidamente i loro limiti di durezza a caldo. Di conseguenza, abbiamo integrato il rivestimento nanocomposito (nACo) nella nostra attività di ricerca e sviluppo. Composto da TiAlN nanocristallino e Si3N4 amorfo, questo film sottile superduro aumenta la resistenza all'ossidazione fino a 1,100 °C e raggiunge una nanodurezza di 45 GPa.
Nei test di foratura a secco su acciaio HRC62, i rivestimenti convenzionali hanno mostrato un significativo smussamento del tagliente già dopo il 15° foro, a causa della diffusione chimica ad alta temperatura. Al contrario, le nostre punte in metallo duro integrale per acciaio temprato, dotate di rivestimento nACo ottimizzato, sono rimaste intatte dopo 40 fori consecutivi, mostrando solo normali segni di attrito. Questi dati reali confermano che il film nanocomposito previene l'ammorbidimento termico in condizioni di calore estremo.
Preparazione del tagliente (prima del rivestimento): il processo nascosto che determina la durata delle punte in metallo duro HRC65
Molti supervisori di officina si concentrano esclusivamente sulla qualità e sul colore del rivestimento, trascurando un processo nascosto che influisce in modo critico sulla durata dell'utensile: la preparazione del tagliente. Quando una punta da trapano esce da una rettificatrice a 5 assi, il suo tagliente è microscopicamente costellato di bave frastagliate e microfratture. Se il rivestimento viene applicato direttamente, questi difetti rimangono incapsulati; una volta iniziata la lavorazione, le bave che si staccano strappano via il rivestimento, causando scheggiature immediate del tagliente.
Pertanto, prima del rivestimento, affiniamo con precisione il tagliente utilizzando spazzole di nylon, lucidatura a trascinamento o sabbiatura per creare un profilo leggermente arrotondato su scala micrometrica. Questo elimina la concentrazione di stress e crea un'interfaccia superiore per l'adesione del rivestimento. Questa preparazione specializzata è il vero segreto per prolungare la durata delle nostre punte da trapano in metallo duro HRC65 e garantire prestazioni di taglio stabili.
Ispezione e controllo qualità: come una fabbrica di punte da trapano in carburo di alta qualità effettua un'ispezione al 100% prima della spedizione.
Nell'industria della produzione di utensili, realizzare un singolo campione di alta precisione è semplice; la vera sfida consiste nel garantire che migliaia di utensili abbiano una durata di taglio identica durante la produzione di massa. Quando gli operatori CNC lasciano le macchine in funzione senza sorveglianza durante la notte, qualsiasi utensile che presenti un difetto microscopico diventa una bomba a orologeria. Pertanto, una fabbrica di punte da trapano in metallo duro per acciaio temprato non dovrebbe mai affidarsi esclusivamente al campionamento casuale per il controllo qualità.
Nel nostro reparto di controllo qualità, misuratori pneumatici, microscopi laser e sistemi di misurazione visiva completamente automatizzati sono in funzione 24 ore su 24. Verifichiamo rigorosamente i parametri di ogni utensile finito, incluse le tolleranze del diametro del gambo, la lunghezza delle scanalature e la simmetria del tagliente. Sappiamo che i clienti di fascia alta richiedono prevedibilità; i nostri esaustivi protocolli di ispezione al 100% sono progettati per eliminare ogni variabile di incertezza dalla vostra linea di produzione.
Concentricità a livello di micron: una priorità assoluta per i clienti occidentali: come la manteniamo al di sotto di 0.002 mm utilizzando apparecchiature di ispezione tedesche.
Gli ingegneri di processo occidentali sono estremamente sensibili a una specifica metrica: l'eccentricità radiale. Durante la foratura dell'acciaio temprato, se l'eccentricità supera 0.005 mm, l'estrema durezza del materiale provoca forze irregolari sui taglienti, con conseguente scheggiatura prematura degli angoli. Per limitare rigorosamente l'eccentricità del tagliente entro 0.002 mm, utilizziamo macchine di preimpostazione e misurazione utensili Zoller di fabbricazione tedesca per i nostri controlli al 100%.
In pratica, posizioniamo le punte affilate in mandrini di ispezione idraulici di alta precisione per simulare il funzionamento reale del mandrino durante la scansione laser senza contatto. Regolando i parametri di ravvivatura della mola a livello micrometrico, ci assicuriamo che entrambi i taglienti principali mantengano traiettorie altamente coincidenti durante la rotazione. Questa eccezionale simmetria di forza sulle punte in metallo duro integrale per acciaio temprato riduce significativamente le vibrazioni del mandrino della macchina utensile.
Ispezione visiva per difetti microscopici del tagliente: prevenire guasti improvvisi degli utensili sui centri di lavoro.
Quando un utensile subisce una frattura improvvisa e fragile durante la foratura dell'acciaio temprato, la causa principale, spesso nascosta, è rappresentata da microfratture residue del processo di affilatura. Questi difetti microscopici, celati sotto il rivestimento, sono invisibili a occhio nudo e facilmente non rilevabili con le normali lenti d'ingrandimento a basso ingrandimento. Per ovviare a questo problema, abbiamo integrato un sistema di imaging ottico industriale ad alta risoluzione per esaminare la topografia microscopica delle nostre punte da trapano in metallo duro per acciaio temprato.
Grazie all'analisi di immagini ad altissima definizione con un ingrandimento superiore a 100x, siamo in grado di rilevare con precisione anche le più piccole crepe da stress termico o le minuscole dentellature dei bordi causate dall'usura della mola. Qualsiasi utensile che non soddisfi i nostri standard di qualità microscopica dei bordi viene immediatamente scartato e non può accedere al forno di rivestimento PVD. Questo rigoroso controllo visivo riduce al minimo il rischio di rottura improvvisa dell'utensile causata da concentrazioni di stress microscopiche sulle vostre macchine CNC multiasse.
Capacità di supporto tecnico: scegliete un produttore di punte da trapano in metallo duro in grado di dialogare approfonditamente con i vostri ingegneri CNC.
Quando si selezionano punte da trapano in metallo duro per la lavorazione dell'acciaio temprato in un'officina , il fattore determinante risiede nel supporto tecnico offerto dal produttore. Un fornitore che si limita ad abbinare gli ordini a un catalogo standard, senza comprendere le reali condizioni di taglio, non può fornire assistenza quando si lavora con materiali estremamente duri. In officina sono presenti troppe variabili: la rigidità della macchina, la forza di serraggio del portautensili e le regolazioni del percorso utensile influiscono direttamente sulle prestazioni.
Se riscontrate frequenti scheggiature sui bordi a causa della durezza non uniforme del pezzo o se avete difficoltà a programmare un nuovo materiale, contattate il nostro team di ingegneri applicativi. Un produttore competente dovrebbe affiancare i vostri programmatori CNC, esaminando i disegni tecnici e discutendo i dettagli di lavorazione utilizzando il linguaggio pratico dell'officina. Forniamo un supporto tecnico completo, dall'ottimizzazione delle soluzioni di serraggio alla messa a punto dei percorsi di evacuazione dei trucioli.
Un caso di studio reale: la personalizzazione di punte a gradini non standard per un acquirente statunitense/europeo – Fornire soluzioni di lavorazione, non solo utensili.
Nel trimestre precedente, un'azienda produttrice di componenti aerospaziali ci ha contattato perché la coassialità di un foro a gradini in acciaio temprato non riusciva a soddisfare le specifiche di progetto utilizzando utensili standard. Ciò comportava elevati tassi di scarto e cicli di produzione eccessivamente lunghi. Dopo un'analisi dettagliata dei disegni del componente, abbiamo progettato su misura punte da trapano in metallo duro integrale per applicazioni su acciaio temprato, caratterizzate da due gradini e un'affilatura del tagliente ottimizzata.
Questa punta a gradini personalizzata ha completato la complessa lavorazione dei fori, un'operazione che in precedenza richiedeva tre passaggi separati, in un'unica passata. Ha garantito precise tolleranze di coassialità per i fori a più stadi, riducendo al contempo il tempo di ciclo di lavorazione per pezzo di quasi il 40%. Se riscontrate difficoltà nella lavorazione di colli di bottiglia dovuti a cavità speciali o angoli di punta non standard, inviateci semplicemente i disegni del vostro pezzo e le specifiche dei fori.
Parametri di taglio ottimizzati (velocità e avanzamenti) per acciaio temprato HRC55–HRC65: basta tentativi ed errori alla cieca in officina.
Nella foratura di materiali ultraduri, l'intervallo ottimale di velocità di taglio ( Vc ) e avanzamento ( f ) è estremamente ristretto, il che porta molte officine a procedere per tentativi. Nel nostro laboratorio di taglio specializzato, abbiamo condotto migliaia di test sulla matrice di durata degli utensili su acciai martensitici temprati di vari livelli di durezza. Sappiamo che un avanzamento troppo basso provoca un grave incrudimento, mentre uno troppo alto causa un sovraccarico meccanico immediato.
Se attualmente vi affidate a supposizioni o notate un'usura anomala e rapida degli utensili, vi preghiamo di fornirci le specifiche del materiale, i limiti di velocità del mandrino e la pressione del liquido di raffreddamento. Grazie al nostro database di carotaggio, creato in oltre 16 anni, vi forniremo velocità e avanzamenti precisi e consigliati per le vostre punte in metallo duro HRC65. Lasciate che vi aiutiamo a eliminare il ciclo frustrante e costoso di spreco di utensili e materiale dovuto a tentativi ed errori.






