


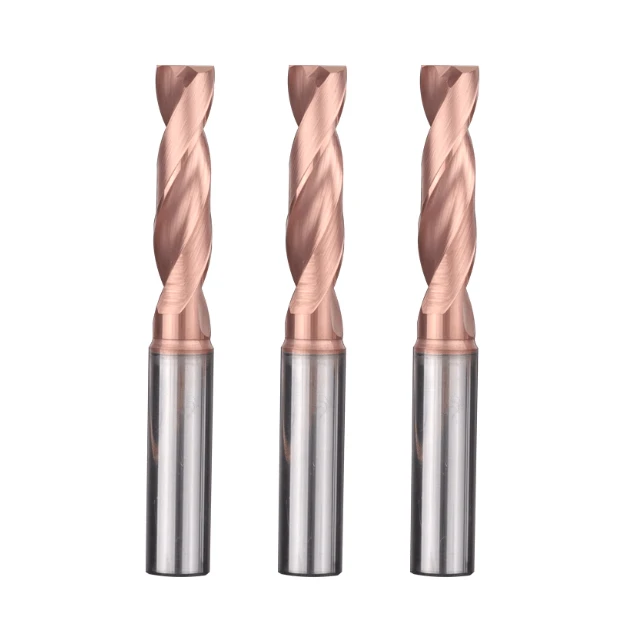
Nelle lavorazioni meccaniche e nella produzione di precisione, la qualità della lavorazione dei fori influisce direttamente sulle prestazioni e sulla durata del prodotto. Le punte a fondo piatto sono ampiamente utilizzate perché producono fondi con planarità costante, ma nel funzionamento effettivo si verificano ancora frequentemente problemi comuni come deviazioni di diametro, fondi dei fori irregolari e formazione di bave. Questi problemi non solo riducono l'efficienza di lavorazione, ma possono anche portare a difficoltà di assemblaggio o persino a scarti di pezzi.
Sebbene l'utilizzo di utensili di foratura a fondo piatto e frese a fondo piatto di alta precisione contribuisca a ridurre i difetti di lavorazione, i risultati di taglio sono comunque influenzati in modo significativo dalla scelta dell'utensile, dalle impostazioni dei parametri, dalle condizioni della macchina utensile e dal metodo di raffreddamento e lubrificazione utilizzato. Inoltre, l'approvvigionamento di utensili di alta qualità da un fornitore affidabile di punte a fondo piatto è essenziale per garantire la stabilità della lavorazione e prolungare la durata dell'utensile.
Panoramica dei problemi comuni di perforazione del fondo piatto
Nella produzione reale, anche con utensili di alta qualità e macchinari di precisione, possono verificarsi diversi problemi durante la lavorazione di fori a fondo piatto. Questi problemi influiscono sulla precisione dimensionale, sulla planarità e sulla finitura superficiale del foro, e hanno anche un impatto diretto sulla precisione dell'assemblaggio e sulle prestazioni dei componenti a lungo termine.
L'analisi di questi problemi aiuta i produttori a scegliere le punte a fondo piatto più adatte, a ottimizzare i parametri di lavorazione, a migliorare la gestione della durata degli utensili e a selezionare strategie di raffreddamento e lubrificazione efficienti, migliorando in definitiva la stabilità della lavorazione e la produttività complessiva.
Usura eccessiva dell'utensile
L'usura dell'utensile è uno dei principali fattori che influenzano l'efficienza di lavorazione e la qualità del foro. Se il materiale, il rivestimento o la geometria dell'utensile non sono ben adattati al pezzo, o i parametri di taglio non sono appropriati, l'usura accelera rapidamente. Un'usura eccessiva spesso porta alla formazione di bave, diametri di foro sovradimensionati e superfici ruvide, aumentando al contempo la frequenza di cambio utensile e i costi di produzione. La scelta di punte a fondo piatto resistenti all'usura e l'utilizzo di velocità del mandrino e avanzamenti appropriati sono misure chiave per prolungare la durata dell'utensile.
Precisione insufficiente del diametro del foro
I problemi di precisione del diametro del foro includono tipicamente diametri sovradimensionati, deviazioni di rotondità o errori di posizionamento. Questi possono derivare dall'usura dell'utensile, da una rigidità insufficiente della macchina, da un serraggio instabile o da parametri di taglio errati. L'utilizzo di punte di fresatura di precisione a fondo piatto, impostazioni di avanzamento e velocità adeguate e dispositivi di fissaggio rigidi migliora efficacemente la precisione dimensionale e garantisce la coerenza tra più fori lavorati.
Bave superficiali e lampeggianti
La formazione di bave è comune, soprattutto durante la lavorazione di materiali a pareti sottili o ad elevata durezza. Le cause includono taglienti usurati, refrigerante insufficiente, parametri di taglio eccessivamente aggressivi o vibrazioni dell'utensile. L'utilizzo di utensili affilati, il mantenimento di un serraggio stabile e l'applicazione di un raffreddamento e una lubrificazione adeguati possono ridurre significativamente le bave e migliorare la qualità superficiale, riducendo così i costi di sbavatura secondaria.
Fondo dei fori irregolare o a gradini
Fondi foro irregolari o a gradini sono in genere il risultato di una geometria utensile non corretta, di uno scarso controllo del percorso utensile o di microvibrazioni nella macchina utensile. Anche l'inclinazione dell'utensile, una profondità di taglio non uniforme o lievi errori di posizionamento durante più passate possono contribuire a questo problema. La scelta di utensili con una geometria adeguata, l'ottimizzazione della sequenza di taglio e la garanzia della rigidità della macchina e di un posizionamento accurato contribuiscono a eliminare questi difetti.
Deformazione termica che porta a errori di lavorazione
Durante lavorazioni prolungate o ad alto carico, l'accumulo di calore può causare deformazioni termiche sia nell'utensile che nel pezzo, riducendo la precisione dimensionale e la qualità superficiale. Questo effetto è più pronunciato nella lavorazione di fori profondi o nel taglio di materiali ad alta durezza. Il controllo della velocità di taglio, l'utilizzo di refrigeranti efficienti, la scelta di utensili con rivestimento resistente al calore e l'adozione di strategie di taglio intermittente contribuiscono a ridurre al minimo la deformazione termica e a mantenere una precisione di lavorazione costante.
Problemi di selezione e utilizzo degli strumenti
La scelta dell'utensile ha un impatto decisivo sulla qualità finale della lavorazione dei fori a fondo piatto. Le variazioni nella struttura, nel materiale e nel rivestimento dell'utensile influiscono direttamente sulla stabilità di taglio, sulla planarità del fondo e sulla durata dell'utensile. Anche con parametri di lavorazione adeguati, una scelta inappropriata dell'utensile può causare errori di diametro, fondi irregolari, vibrazioni e usura accelerata.
Pertanto, quando si pianificano le operazioni di lavorazione, la scelta dell'utensile deve essere valutata da più angolazioni, tra cui la struttura, la compatibilità del pezzo, il profilo del tagliente e l'affidabilità del fornitore, per garantire prestazioni costanti durante l'intero processo di lavorazione.
Come scegliere il trapano a fondo piatto giusto
La scelta della punta a fondo piatto più adatta richiede di considerare la durezza del pezzo, la profondità e il diametro del foro, i requisiti di tolleranza e la rigidità della macchina. Per le applicazioni che richiedono un fondo piatto e pulito, gli utensili con una geometria della testa stabile, taglienti affilati e uno spessore del nucleo bilanciato contribuiscono a ridurre la resistenza al taglio e le vibrazioni. Per lavorazioni continue e prolungate, sono preferibili utensili con rivestimento antiusura. Inoltre, la scelta del corretto angolo di elica e del profilo della scanalatura migliora l'evacuazione dei trucioli e riduce il rischio di accumulo di trucioli o danni alle pareti del foro.
Abbinamento dei materiali per utensili per la perforazione di fori a fondo piatto
Il materiale dell'utensile deve essere adatto al pezzo in lavorazione per ottenere una lavorazione stabile ed efficiente. Per l'alluminio, utensili con elevata affilatura aiutano a prevenire la formazione del tagliente di riporto; per l'acciaio inossidabile o le leghe resistenti al calore, materiali con elevata tenacità e resistenza all'usura prevengono la scheggiatura. Nella lavorazione dell'acciaio o di materiali ad alta durezza, gli utensili rivestiti migliorano la resistenza all'usura e all'ossidazione. È inoltre necessario considerare la resistenza del nucleo dell'utensile per prevenire rotture durante tagli profondi o gravosi.
L'impatto della geometria del tagliente sulle prestazioni della punta per fresatura a fondo piatto
La geometria del tagliente influisce direttamente sulla resistenza al taglio, sulla planarità del fondo, sull'evacuazione del truciolo e sulla stabilità complessiva. I taglienti affilati migliorano la qualità superficiale, ma per i materiali duri, il raggio del tagliente dovrebbe essere leggermente aumentato per aumentarne la durata. Gli angoli di spoglia e di spoglia devono essere ottimizzati per un taglio fluido e una finitura uniforme. Una scarsa simmetria del tagliente o una geometria inadeguata causano vibrazioni, fondi a gradini o superfici irregolari. Utensili con taglienti bilanciati e scanalature efficienti mantengono un taglio stabile e migliorano la planarità del fondo.
Suggerimenti per la scelta di utensili di alta qualità da un fornitore di trapani a fondo piatto
Un fornitore affidabile garantisce una geometria degli utensili costante, una qualità del rivestimento stabile e specifiche dei materiali tracciabili. I fornitori di qualità offrono anche una guida ai parametri di lavorazione, analisi della durata degli utensili e dati di test a campione per aiutare gli utenti a scegliere la configurazione più adatta. Nella valutazione dei fornitori, è importante considerare il feedback sulle prestazioni degli utensili, la coerenza tra lotti, la precisione dimensionale e il supporto tecnico disponibile per garantire l'affidabilità della lavorazione durante la produzione ad alto carico.
Problemi causati dai parametri di elaborazione
I parametri di lavorazione influenzano direttamente i risultati della lavorazione dei fori a fondo piatto. Indipendentemente dalla qualità dell'utensile, impostazioni errate di avanzamento, velocità del mandrino, profondità di taglio, metodo di raffreddamento o sporgenza dell'utensile possono causare fondi irregolari, danni alle pareti del foro, usura accelerata o rottura dell'utensile.
Per ottenere risultati stabili è necessario regolare i parametri in base alle caratteristiche del materiale, alla progettazione dell'utensile e alla capacità della macchina utensile, in modo che il processo di taglio rimanga entro un intervallo controllato e ripetibile.
Impostazioni errate della velocità di avanzamento e della velocità del mandrino
La velocità di avanzamento e la velocità del mandrino sono fondamentali per la qualità del foro a fondo piatto. Una bassa velocità combinata con un avanzamento eccessivo aumenta il carico di taglio, causando vibrazioni e superfici ruvide. Al contrario, un'alta velocità con un avanzamento insufficiente può causare sfregamento dell'utensile, accumulo di calore e fondi irregolari. Materiali diversi richiedono velocità di taglio distinte: ad esempio, l'alluminio trae vantaggio dal taglio ad alta velocità, mentre l'acciaio inossidabile richiede una velocità controllata per gestire il calore. Una corretta regolazione dei parametri migliora la stabilità di taglio e prolunga la durata dell'utensile, soprattutto nei fori profondi o nella produzione di massa.
L'uso improprio del refrigerante può causare il surriscaldamento dell'utensile
Un flusso di refrigerante insufficiente, un posizionamento errato dell'ugello o una potenza di raffreddamento inadeguata causano facilmente picchi di temperatura sul tagliente. Un calore eccessivo può degradare il rivestimento dell'utensile, ammorbidire il tagliente o causare scheggiature. Possono verificarsi difetti del pezzo in lavorazione come bruciature delle pareti del foro, scolorimento del fondo o superfici ruvide. Per evitare ciò, selezionare il tipo di refrigerante corretto per il materiale e garantire un'erogazione precisa nella zona di taglio. Il raffreddamento ad alta pressione migliora la dissipazione del calore durante lavorazioni lunghe e continue.
Sporgenza eccessiva dell'utensile che causa vibrazioni
La sporgenza dell'utensile è strettamente correlata alla stabilità della lavorazione. Una sporgenza eccessiva riduce la rigidità, rendendo l'utensile soggetto a vibrazioni. Queste vibrazioni influiscono negativamente sulla planarità del fondo del foro, sulla precisione del diametro e sull'integrità del tagliente dell'utensile. L'effetto è amplificato durante la lavorazione di materiali ad alta durezza o fori più profondi. Per ridurre le vibrazioni, è necessario ridurre al minimo la sporgenza dell'utensile, utilizzare portautensili ad alta rigidità e regolare i parametri per mantenere il carico di taglio entro un intervallo stabile.
Errori di posizionamento ripetuti nella lavorazione multiforo
Nella lavorazione multiforo, un posizionamento impreciso, un serraggio instabile o errori di compensazione possono causare deviazioni cumulative tra i fori. Queste deviazioni influiscono sulla precisione di posizionamento relativa e possono anche creare fondi irregolari o diametri variabili tra i fori. Per garantire la ripetibilità, è necessario mantenere la stabilità dell'attrezzatura, calibrare regolarmente le coordinate della macchina e utilizzare metodi di posizionamento affidabili. Per la produzione di massa, la tenuta dei registri di lavorazione aiuta a rilevare spostamenti graduali in modo da poter apportare tempestivamente le necessarie modifiche.
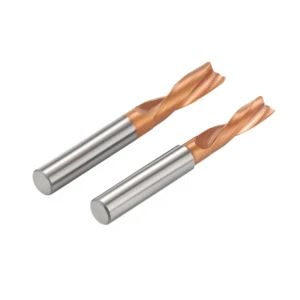
Fattori relativi a macchine utensili e attrezzature
Durante la lavorazione di fori a fondo piatto, le prestazioni della macchina utensile e la stabilità dell'attrezzatura determinano direttamente la precisione di lavorazione e la qualità del fondo del foro. Anche con utensili di alta qualità e parametri di taglio adeguati, una precisione inadeguata del mandrino, un serraggio instabile o l'usura dei componenti meccanici possono comunque causare deviazioni di diametro, fondi del foro irregolari o una finitura superficiale ridotta. Pertanto, quando si sviluppa un piano di lavorazione, le condizioni della macchina utensile, la rigidità complessiva dell'attrezzatura e la strategia di serraggio devono essere valutate insieme per mantenere prestazioni di taglio stabili e controllabili e garantire risultati di lavorazione costanti e affidabili.
Impatto della precisione del mandrino della macchina utensile CNC sugli utensili di perforazione a fondo piatto
La precisione del mandrino è un fattore chiave che influenza la stabilità di taglio. Se l'eccentricità del mandrino supera i limiti consentiti, l'utensile devierà durante la rotazione, causando fondi foro irregolari, diametri incoerenti o segni visibili sulla parete del foro. Questi effetti diventano più pronunciati quando si utilizzano utensili più lunghi o sottili. Durante la foratura a fondo piatto, la precisione di rotazione del mandrino e la concentricità del portautensile devono essere rigorosamente controllate; in caso contrario, anche le punte a fondo piatto ad alte prestazioni non otterranno risultati ideali. Controlli regolari delle condizioni del mandrino, una corretta pulizia del portautensile e il corretto serraggio dell'utensile sono essenziali per mantenere una qualità di lavorazione stabile.
Il serraggio instabile del pezzo in lavorazione determina fondi dei fori irregolari
La stabilità del pezzo in lavorazione influisce direttamente sulla planarità del fondo del foro e sulla precisione di posizionamento. Se il dispositivo di fissaggio non è saldamente fissato, anche un minimo movimento dovuto alle forze di taglio può spostare il percorso utensile, causando gradini, depressioni o superfici irregolari sul fondo del foro. Questo problema diventa più grave quando si lavorano materiali duri o si utilizzano velocità di avanzamento elevate. Per migliorare la stabilità, è necessario utilizzare strutture di fissaggio appropriate, che garantiscano un supporto e un'area di contatto adeguati. Per i pezzi di forma irregolare, dispositivi di fissaggio dedicati possono ulteriormente prevenire i micromovimenti e contribuire a mantenere una qualità di lavorazione costante.
Deviazioni di lavorazione causate dall'usura della guida della macchina utensile o della vite a sfere
Le guide e le viti a ricircolo di sfere si usurano gradualmente dopo un utilizzo prolungato della macchina utensile. Ciò riduce la precisione di posizionamento e può portare a deviazioni del percorso durante la lavorazione. Nella lavorazione di fori a fondo piatto, questi sintomi possono manifestarsi come errori di diametro, deviazioni di posizione e lievi irregolarità sul fondo del foro. Un'usura grave aumenta anche l'attrito e la resistenza, causando velocità di avanzamento incoerenti e compromettendo ulteriormente la qualità della superficie. Nelle lavorazioni di fori profondi o multiforo, tali deviazioni possono accumularsi, rendendo più difficile il controllo dimensionale. La manutenzione regolare della macchina utensile, la calibrazione del sistema di coordinate e la verifica del precarico delle viti a ricircolo di sfere sono necessarie per garantire una precisione di lavorazione stabile e prevedibile.
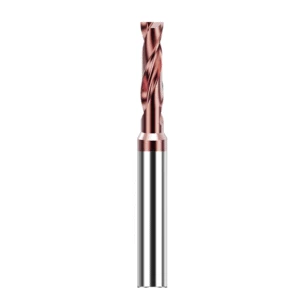
Risoluzione dei problemi e soluzioni
L'identificazione tempestiva dei problemi durante la lavorazione di fori a fondo piatto è fondamentale per mantenere una qualità stabile e costante. Problemi come l'usura dell'utensile, parametri di taglio non corretti, forza di serraggio insufficiente o un'inadeguata erogazione del refrigerante possono influire sul foro finito in diverse fasi. Attraverso un'analisi e una risoluzione sistematiche dei problemi, è possibile identificare con precisione la causa principale e implementare misure correttive adeguate in base alle caratteristiche del materiale, alla struttura dell'utensile e alle condizioni della macchina utensile per stabilizzare il processo di taglio.
Strategie per il monitoraggio e la sostituzione degli utensili usurati
L'usura degli utensili è spesso la principale causa di difetti di lavorazione, quindi è fondamentale implementare un sistema di monitoraggio e sostituzione ben definito. La durata dell'utensile può essere valutata in base a fattori quali la distanza di lavorazione, il materiale del pezzo e le specifiche del diametro del foro. Indicatori come un maggiore arrotondamento del tagliente, una maggiore resistenza al taglio o un deterioramento della finitura superficiale possono aiutare a identificare precocemente l'usura. Per una produzione continua, è possibile utilizzare ispezioni programmate o il monitoraggio dei lotti di lavorazione per prevedere la durata dell'utensile e prevenire problemi come fondi irregolari, deviazioni di diametro o rotture dell'utensile causate da usura eccessiva. L'utilizzo di modelli rivestiti e resistenti all'usura può prolungare ulteriormente la durata dell'utensile e migliorare la coerenza.
Ottimizzazione dei parametri di elaborazione per migliorare la precisione del diametro del foro
I parametri di taglio influenzano notevolmente la precisione del diametro del foro. Regolando la velocità del mandrino, l'avanzamento, la profondità di taglio e gli incrementi graduali è possibile migliorare significativamente la costanza del diametro e la planarità del fondo del foro. Se il diametro del foro è sovradimensionato, ridurre la velocità di taglio e l'avanzamento contribuirà a stabilizzare il taglio. Se il diametro è sottodimensionato, potrebbe essere necessario aumentare la forza di taglio per evitare la deformazione elastica dell'utensile. Inoltre, la scelta della strategia di evacuazione truciolo appropriata aiuta a prevenire l'accumulo di trucioli, che può portare a instabilità dimensionale o difetti superficiali.
Utilizzo di metodi appropriati di lubrificazione del refrigerante e del taglio
Un raffreddamento e una lubrificazione adeguati migliorano la stabilità di lavorazione, riducono l'usura dell'utensile e minimizzano la deformazione termica della parete del foro. Quando si lavorano materiali duri o con scarsa conduttività termica, è necessario un raffreddamento potenziato per ridurre l'accumulo di temperatura. Per materiali più morbidi come l'alluminio, la prevenzione del tagliente di riporto è la priorità. Metodi di raffreddamento come la spruzzatura esterna, l'adduzione interna di refrigerante o il raffreddamento ad alta pressione devono essere scelti in base alla struttura dell'utensile e alla profondità del foro. Una lubrificazione insufficiente o una direzione di spruzzatura non corretta ridurranno la qualità di taglio, rendendo essenziale un'erogazione precisa del refrigerante.
Regolazione degli apparecchi e metodi di posizionamento
Il serraggio influisce direttamente sulla stabilità del pezzo e quindi sulla planarità del fondo del foro e sulla precisione di posizionamento. In caso di inclinazioni, gradini o deviazioni di posizione, è necessario verificare che l'attrezzatura sia allentata, che la forza di serraggio sia uniforme e che non siano presenti contaminanti sulle superfici di serraggio. Per pezzi con forme complesse o spessori irregolari, attrezzature speciali possono aumentare l'area di supporto e ridurre i micromovimenti dovuti alle forze di taglio. Nelle lavorazioni multiforo, il riferimento di posizionamento deve essere controllato regolarmente per evitare errori ripetuti causati dall'usura dell'attrezzatura o dall'allentamento dei componenti di posizionamento.
Ottenere supporto tecnico professionale da un fornitore di trapani a fondo piatto
Se la risoluzione dei problemi non risolve il problema, consultare un fornitore affidabile di punte a fondo piatto può essere una soluzione efficace. I fornitori di qualità offrono casi di studio di lavorazione, dati sull'applicazione degli utensili e consigli personalizzati per materiali specifici, dimensioni dei fori e capacità delle macchine utensili. Possono anche fornire report sulle prestazioni degli utensili, suggerimenti sui parametri e analisi di taglio di prova per aiutare a identificare e correggere rapidamente i problemi. Nella produzione di massa o in ambienti ad alta precisione, il supporto tecnico migliora significativamente la stabilità del processo e riduce i costi per tentativi ed errori.
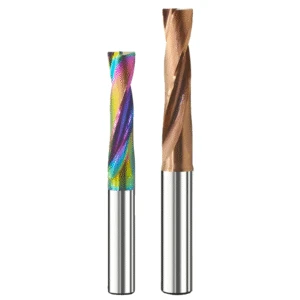
Manutenzione giornaliera e controllo qualità
Mantenere una precisione e una qualità superficiale stabili durante la lavorazione continua di fori a fondo piatto richiede procedure di manutenzione standardizzate e un controllo qualità efficace. Ottimizzando l'ambiente di lavorazione, eseguendo controlli regolari di utensili e macchine, gestendo i dati di utilizzo degli utensili e analizzando il feedback di lavorazione, i produttori possono ridurre i tassi di scarto e garantire una produzione costante, soprattutto in scenari di produzione multi-materiale o multi-lotto.
Pulizia degli utensili e manutenzione regolare
Le punte a fondo piatto spesso accumulano trucioli e residui durante la lavorazione. Se non vengono pulite tempestivamente, la geometria di taglio può alterarsi, causando lievi scalini o graffi sul fondo del foro. Dopo ogni lavorazione, gli utensili devono essere puliti accuratamente, i residui devono essere rimossi dai taglienti e la conicità del portautensile deve essere ispezionata per verificare la presenza di contaminazione. Gli utensili utilizzati a lungo termine devono essere sottoposti a un'ispezione per verificare l'usura, per determinare se sia necessaria una riaffilatura o una correzione del tagliente per mantenere prestazioni costanti.
Ambiente di lavorazione e manutenzione delle macchine utensili
Le condizioni interne della macchina utensile e la stabilità dell'ambiente di lavoro hanno un impatto diretto sulla precisione di lavorazione. Problemi come la deformazione termica del mandrino, il gioco nella vite madre o una lubrificazione inadeguata delle guide possono causare errori cumulativi, compromettendo la planarità del fondo del foro e la costanza del diametro. La pulizia regolare delle guide, il rabbocco del lubrificante, il monitoraggio della temperatura del mandrino e la calibrazione della precisione geometrica contribuiscono a ridurre le deviazioni di posizione e le microvibrazioni.
Anche la stabilità ambientale, in particolare temperatura e umidità, gioca un ruolo importante. Le variazioni delle condizioni ambientali possono causare derive dimensionali, soprattutto durante la lavorazione di leghe di alluminio, acciai per utensili o materiali ad alta durezza. Mantenere un ambiente stabile migliora la ripetibilità e la precisione dimensionale complessiva.
Creazione di registri di utilizzo di trivelle a fondo piatto
Un registro di utilizzo degli utensili consente di monitorarne le prestazioni, i tempi di lavorazione, la progressione dell'usura e il materiale da taglio utilizzato. Questi registri aiutano a determinare con precisione gli intervalli di sostituzione e a confrontare le prestazioni tra diversi lotti di utensili, in particolare quelli con rivestimenti o geometrie dei taglienti speciali. Se collegati ai dati di ispezione del diametro del foro, i registri consentono di identificare rapidamente se i difetti sono causati dall'usura dell'utensile, riducendo i problemi ricorrenti nella produzione di massa.
Feedback sui dati di ispezione e lavorazione del prodotto finito
Dopo la lavorazione, è necessario ispezionare dimensioni chiave come il diametro del foro, la perpendicolarità e la planarità del fondo per confermare la stabilità del processo. Se vengono rilevati avvallamenti, bave aumentate o deviazioni dimensionali, i dati devono essere reimmessi nell'ottimizzazione dei parametri, nelle strategie di sostituzione degli utensili e nelle regolazioni delle attrezzature. In ambienti che richiedono frequenti cambi di produzione o diverse attività di lavorazione, l'implementazione di un sistema completo di feedback dei dati migliora l'efficienza del recupero dei parametri, riduce i tagli di prova e aumenta la produttività.






