


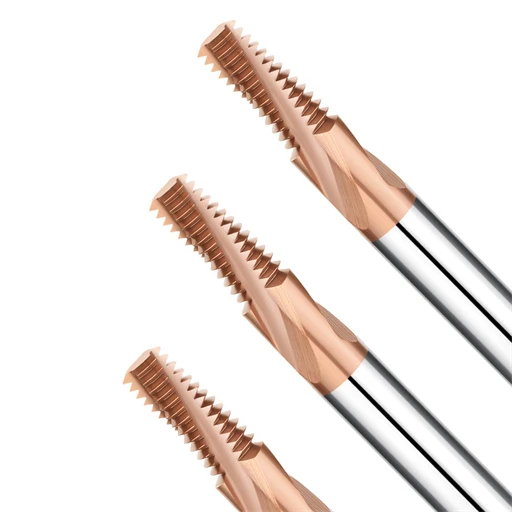
La scorsa settimana abbiamo avuto una videochiamata urgente a tarda notte con un cliente storico del settore aerospaziale in Germania. Stavano utilizzando le nostre frese per filettature HRC65 per lavorare un lotto di acciaio legato ad altissima resistenza trattato termicamente, secondo le specifiche UNC. I risultati in officina sono stati disastrosi. Sebbene gli utensili non si siano rotti, il calibro "Passa" si è bloccato dopo soli due filetti, mentre il calibro "Non passa" ha continuato a girare a vuoto.
Questo è un classico scenario di guasto che riscontriamo ripetutamente nei progetti di fresatura di acciai ad alta durezza. Quando si utilizzano frese per filettature in metallo duro su acciaio temprato con durezza superiore a HRC60, ci si trova a fronteggiare una lotta a livello micrometrico tra la flessione dell'utensile e la compensazione CNC. Sottoposte a queste forze di taglio estreme, una fresa per filettature standard per acciaio si flette facilmente, lasciando una conicità impercettibile all'interno del foro.
Molte officine utilizzano di default la programmazione standard a ingresso rettilineo a forma singola oppure trascurano il rapporto di conversione tra l'avanzamento centrale e quello periferico quando si utilizzano frese per filettature UNC. Questa svista si traduce in profili di filettatura incompleti, filettature danneggiate o diametri primitivi fuori tolleranza. Per fori profondi o smussi integrati, gli utensili standard risultano del tutto inadeguati, costringendoci a progettare frese per filettature personalizzate con angoli di elica variabili e anime rinforzate per eliminare le vibrazioni.
I guasti del calibro "passa", i denti rotti e la delaminazione anomala del rivestimento non possono essere risolti con fredde teorie da manuale. Nella lavorazione meccanica reale, le fluttuazioni di raffreddamento, le regolazioni della profondità di taglio radiale ( ae ) o l'ingresso dell'arco "a rotolamento" determinano se una forgiatura da 5,000 dollari diventa un prodotto finito o un rottame. Vi capita spesso di trovarvi di fronte a quelle frustranti situazioni in officina in cui il calibro "passa" non entra, ma la regolazione dell'offset dell'utensile fa sì che il calibro "non passa" fallisca immediatamente?
Guasti ai calibri passa/non passa: la sfida principale nell'utilizzo di frese per filettature in acciaio temprato HRC65
Nella lavorazione dell'acciaio temprato, i guasti dei calibri passa/non passa rappresentano un problema costante e costoso. Quando la durezza del pezzo raggiunge HRC65, la resistenza al taglio del materiale aumenta esponenzialmente, amplificando qualsiasi minima deviazione di processo. Spesso vediamo gli operatori che regolano ripetutamente la compensazione del raggio dell'utensile, solo per scoprire che il calibro "passa" si blocca all'imboccatura del foro, mentre il calibro "non passa" scivola inaspettatamente all'interno.
In qualità di produttori di utensili, sappiamo che questi problemi riscontrati durante i controlli raramente derivano da dimensioni errate dell'utensile. Piuttosto, segnalano solitamente una grave mancanza di rigidità sotto carichi di taglio estremi. Non esiste una formula universale; la soluzione richiede di operare scelte pragmatiche e concrete tra efficienza di taglio, durata dell'utensile e precisione a livello micrometrico.
Problemi di flessione e conicità dell'utensile: bilanciare rigidità e forze di taglio per frese per filettature in metallo duro ad alta durezza
La lavorazione aggressiva dell'acciaio HRC65 genera immense forze repulsive tra l'utensile e il pezzo in lavorazione. Sebbene le frese per filettatura in metallo duro integrale offrano una durezza eccezionale, il loro modulo elastico presenta comunque dei limiti fisici sotto carichi radiali elevati. Di conseguenza, le lunghe sporgenze dell'utensile causano una leggera flessione in corrispondenza della punta, creando una lieve conicità laddove la profondità della filettatura sul fondo del foro è insufficiente.
Ridurre al minimo la sporgenza dell'utensile è raramente un'opzione praticabile quando si lavora con geometrie di pezzi fisse e complesse. La nostra esperienza in officina dimostra che la soluzione migliore consiste nell'ottimizzare la geometria dell'utensile riducendo la larghezza del margine e aumentando l'angolo di scarico per diminuire la resistenza al taglio. Inoltre, il programma CNC dovrebbe utilizzare un percorso di retrazione elicoidale, impiegando una strategia di "fresatura a trazione" per sfruttare la rigidità intrinseca del mandrino della macchina.
Diametro primitivo fuori tolleranza: superare i colli di bottiglia di precisione con le frese per filettature UNC tramite la messa a punto fine dell'offset CNC
Durante la lavorazione di filettature Unified Coarse, l'ampio angolo di profilo di 60 gradi fa sì che l'area di contatto di taglio si espanda rapidamente all'aumentare della profondità. Molti ingegneri abituati all'acciaio al carbonio standard applicano erroneamente ampie regolazioni di compensazione del raggio a passaggio singolo sui loro controllori CNC. Tuttavia, quando si utilizzano frese per filettature UNC su acciaio HRC65, tali regolazioni approssimative innescano forti fluttuazioni nella corrente del motore del mandrino, con conseguente variazione del diametro primitivo.
Si consiglia vivamente un approccio incrementale a più passaggi per la regolazione del diametro medio della filettatura. Ogni modifica all'offset di usura dell'utensile (il valore D in G41) non deve superare 0.02 mm, monitorando attentamente la percentuale di carico del mandrino. Se è necessario aumentare eccessivamente la compensazione dell'utensile solo per far sì che il calibro "Passa" superi il controllo, fermarsi e ispezionare la conicità del foro pilota anziché agire ciecamente sul pannello di controllo.
Ritorno elastico: il cedimento del calibro "Go" nell'acciaio temprato ad alta tenacità e la strategia "Spring Pass".
Oltre alla flessione dell'utensile, le proprietà fisiche degli acciai per stampi speciali rappresentano una variabile insidiosa e invisibile. Alcuni acciai per utensili mantengono un'elevata tendenza alla deformazione elastica anche dopo essere stati temprati a una durezza estrema. Quando la fresa per filettature in acciaio completa il suo percorso programmato, il metallo subisce un micro-recupero, tornando alla sua forma originale nell'istante in cui il tagliente si allontana.
Questo "ritorno elastico" fisico fa sì che lo spazio della filettatura finita sia più piccolo del percorso effettivamente tracciato dall'utensile, causando il bloccaggio del calibro "Passa". Per risolvere questo problema, aggiungiamo sempre un "Passo di ritorno elastico", un ciclo di finitura con avanzamento radiale nullo, dopo il ciclo di lavorazione standard. Questo processo si basa esclusivamente sulla rigidità residua dell'utensile per rimuovere il materiale elastico, garantendo che il calibro "Passa" scorra senza intoppi e senza allentare il lato "Non passa".

Finitura superficiale scadente e danni alla filettatura: accorgimenti pratici per ottimizzare la lavorazione della filettatura.
Su metalli estremamente duri, la finitura superficiale della filettatura determina la durata a fatica e la precisione di assemblaggio. La presenza di fianchi lacerati, bave o profili irregolari anziché finiture a specchio indica che l'equilibrio termomeccanico nella zona di taglio è compromesso. Molte officine cercano di risolvere il problema aumentando ciecamente la velocità del mandrino, ma sull'acciaio HRC65 questo si rivela controproducente, generando calore da attrito localizzato e accelerando il danneggiamento termico.
Grazie alla nostra vasta esperienza nella gestione di ordini di esportazione di precisione, la correzione della finitura superficiale richiede la valutazione delle forze morfologiche del truciolo. L'acciaio temprato produce trucioli incredibilmente fragili e affilati come rasoi che causano lacerazioni immediate se rimangono intrappolati e vengono rilavorati in un foro cieco. Risolviamo questo problema regolando tre variabili interconnesse: direzione di taglio, controllo dello shock termico e microgeometria del tagliente.
Scelta tra fresatura in salita e fresatura in discesa: osservazioni sull'evacuazione dei trucioli durante le prove in officina di frese per filettatura dell'acciaio.
Quando si programmano filettature interne in leghe temprate, la direzione di taglio determina l'efficacia dell'evacuazione dei trucioli. Nei nostri test in officina, l'utilizzo di una fresa per filettature convenzionale per acciaio in modalità di fresatura ascendente ha costretto il tagliente a passare da sottile a spesso. Questa azione di sfregamento crea un forte incrudimento e proietta trucioli incandescenti in avanti, lungo il percorso dell'utensile, causando la rilavorazione dei trucioli e la micro-strappatura.
Pertanto, raccomandiamo una strategia di fresatura in concordanza per quasi tutte le applicazioni su materiali ad alta durezza. La fresatura in concordanza penetra nel metallo dallo spessore maggiore a quello minore, producendo un truciolo più pulito e convogliando i detriti all'indietro nello spazio filettato già completato. Assicuratevi che la vostra macchina CNC abbia un gioco minimo della vite a ricircolo di sfere, poiché le guide più vecchie possono soffrire di vibrazioni dovute allo stick-slip sotto le forze della fresatura in concordanza.
Come evitare le insidie nelle strategie di raffreddamento: perché l'uso indiscriminato di refrigerante in emulsione provoca cricche termiche nelle frese per filettature HRC65
Molti operatori, vedendo del fumo nella zona di taglio, istintivamente inondano il foro con un'emulsione idrosolubile. Tuttavia, quando si utilizzano frese per filettature HRC65 , questa pratica tradizionale è catastrofica per la durata dell'utensile. Il calore estremo generato sul tagliente, seguito dal raffreddamento istantaneo durante l'interpolazione circolare interrotta, crea un intenso shock termico che provoca la rapida fessurazione del substrato sottostante.
Le nostre sessioni di risoluzione dei problemi nelle officine statunitensi confermano che le microfratture termiche distruggono i taglienti in pochi passi di filettatura. Per questi livelli di durezza estremi, consigliamo vivamente il taglio a secco abbinato a getti d'aria ad alta pressione (oltre 6 bar) o alla lubrificazione a quantità minima (MQL). Questo mantiene un ambiente termico stabile e sfrutta la velocità per espellere completamente i trucioli caldi e induriti dal foro.
Micro-scheggiatura all'avanguardia: analisi della delaminazione del rivestimento su frese per filettature in metallo duro di alta qualità ad alto ingrandimento
Quando le finiture delle filettature si degradano improvvisamente e l'utensile sembra intatto, il colpevole si nasconde a livello microscopico. Osservando con un ingrandimento di 100x le frese per filettature in metallo duro usate, notiamo spesso delaminazioni a chiazze del rivestimento nanotecnologico o scheggiature microscopiche lungo il bordo del substrato. Queste imperfezioni microscopiche e frastagliate agiscono come minuscole seghe, raschiando e distruggendo istantaneamente le creste della filettatura del pezzo.
Questo cedimento prematuro del rivestimento deriva solitamente da uno squilibrio tra affilatura e resistenza del tagliente. I taglienti eccessivamente affilati si scheggiano istantaneamente sotto impatti con durezza HRC65, mentre i taglienti eccessivamente passivati generano calore da attrito che provoca il distacco del rivestimento. Utilizziamo un processo di lucidatura a sospensione brevettato per controllare questo raggio del tagliente entro un intervallo ristretto di micron, sebbene sia comunque necessario mantenere l'eccentricità dell'utensile al di sotto di 0.005 mm per evitare un carico irregolare sui denti.
Filettature danneggiate e profili incompleti: correzioni di programmazione per frese per filettature a passo largo e UNC
La lavorazione di filettature a passo largo introduce frequentemente gravi distorsioni del profilo e lacerazioni sui fianchi. Un passo maggiore richiede una maggiore profondità di taglio radiale e un maggiore impegno dell'utensile, con conseguente aumento esponenziale della coppia richiesta dal mandrino. Quando le officine riscontrano creste appiattite su filettature a passo grosso, spesso attribuiscono la colpa a difetti di fabbricazione dell'utensile, ma le verifiche in loco effettuate dal nostro team dimostrano che il problema risiede quasi sempre nella logica del percorso utensile CNC.
A soglie di durezza estreme, le vecchie abitudini di programmazione devono cedere il passo ai limiti della forza fisica. Non è possibile forare acciaio temprato a passo largo in un singolo passaggio di interpolazione senza distruggere la microstruttura del carburo dell'utensile. Eliminare i profili lacerati richiede l'utilizzo del codice di programmazione per smussare le forze d'impatto iniziali, ridurre gli impegni radiali e compensare la cinematica dell'interpolazione circolare.
Miglioramento del percorso utensile: abbandono dell'ingresso radiale rettilineo a favore dell'ingresso ad arco (ingresso a rotolamento)
L'inserimento radiale di un utensile in acciaio temprato espone i denti di guida a un impatto violento. Questo improvviso picco di carico è la causa principale delle scheggiature dei taglienti nelle frese per filettature UNC a passo largo. L'ingresso radiale rettilineo perfora il materiale, causando un picco istantaneo di corrente del mandrino e lasciando un segno di vibrazione localizzato nel punto di partenza che compromette il resto della traiettoria circolare.
Per ovviare a questo problema, guidiamo i nostri clienti a riscrivere i percorsi di ingresso utilizzando un ingresso ad arco tangenziale, o metodo "roll-in". Questa tecnica consente all'utensile di entrare nel taglio lungo un raggio uniforme, permettendo allo spessore del truciolo di aumentare gradualmente da zero alla velocità di avanzamento programmata. Sebbene la programmazione manuale G02/G03 per questo tipo di ingresso richieda alcuni calcoli aggiuntivi, garantisce un carico stabile dell'utensile e filettature di ingresso pulite.
Fresatura multipass: profondità di taglio radiale consigliata (ae) per acciaio ad alta durezza
Tentare una sgrossatura a piena profondità in un'unica passata su acciaio HRC60+ rappresenta un rischio enorme per il budget a disposizione per gli utensili. Quando si utilizza una fresa per filettature standard per acciaio, un'eccessiva profondità di taglio radiale ( ae ) genera pressioni laterali che flettono fisicamente il corpo della fresa. Questa flessione si manifesta con una filettatura conica e fuori specifica, stretta in basso e larga in alto, che può essere corretta solo con strategie a più passate.
I dati raccolti in sedici anni di test su acciai per stampi duri indicano che le filettature a passo largo richiedono da tre a quattro passaggi radiali. In genere, configuriamo la prima passata di sgrossatura per rimuovere dal 50% al 60% della profondità totale della filettatura, seguita da una seconda passata del 30%. Successivamente, eseguiamo una passata di finitura finale rigorosamente limitata a 0.05 mm, che elimina il ritorno elastico del materiale senza sottoporre l'utensile a carichi laterali eccessivi.
Calcolo errato della velocità di avanzamento periferica: prevenire il sovraccarico del centro utensile nei sistemi CNC
Questo è un classico errore legato alla velocità angolare che induce in errore oltre il 90% dei programmatori di officina e degli operatori di macchine utensili. Il controllore CNC calcola l'interpolazione circolare interna in base alla traiettoria dell'asse centrale dell'utensile, non alla periferia del tagliente. Se si immette la velocità di avanzamento periferica grezza direttamente dal manuale degli utensili come valore F, il centro della macchina utensile si muoverà troppo velocemente, sovraccaricando i denti.
Quando le frese per filettatura in metallo duro ad alte prestazioni si spezzano immediatamente all'ingresso in un foro, la causa è quasi sempre da attribuire a velocità di avanzamento dell'asse centrale calcolate in modo errato. È necessario ridurre l'avanzamento del programma in base al rapporto tra il diametro del foro e il diametro dell'utensile. La formula è semplice: Avanzamento centrale = Avanzamento di contorno * (Diametro del foro – Diametro dell'utensile) / Diametro del foro. Verificate attentamente l'output del software CAM confrontandolo con questo calcolo prima di avviare il ciclo.
Rottura imprevista degli utensili e breve durata: strategie di pianificazione estreme per la lavorazione di acciai con fori profondi o speciali
Nella produzione di stampi di precisione e acciaio di grado militare, la rottura improvvisa di un utensile è un vero incubo. Ciò è particolarmente vero quando la profondità di lavorazione supera il doppio del diametro della filettatura ( >2D ). In questi fori profondi e ristretti, i trucioli si accumulano facilmente, causando un picco di calore per attrito. Molte officine, con scadenze ravvicinate, applicano ciecamente cicli di lavorazione standard, ignorando l'aumento graduale della resistenza al taglio.
Questa negligenza si traduce in una durata degli utensili inferiore alle aspettative, oltre a frequenti inceppamenti. Prolungare la durata degli utensili richiede più che la semplice riduzione della velocità del mandrino; è necessario controllare le condizioni di preforatura e compensare gli elevati deficit di rigidità tra lunghezza e diametro. Distribuendo il carico fisico nelle fasi di processo precedenti, è possibile ottenere una produzione in lotti stabile anche in presenza di esigenze di programmazione estreme.
Spingendo al limite le dimensioni del foro di preforatura: riduzione dei carichi di taglio iniziali per frese per filettature HRC65
Quando si lavora con metalli ultraduri, i tecnici spesso si attengono scrupolosamente ai limiti inferiori delle tabelle di preforatura. Tuttavia, forare un foro troppo piccolo quando si utilizzano frese per filettature HRC65 costringe la punta dell'utensile a rimuovere una quantità eccessiva di materiale vicino alla radice durante la sgrossatura. Questo sovraccarico di taglio iniziale agisce come un catalizzatore nascosto per l'affaticamento termico prematuro, che porta a un'improvvisa e inaspettata rottura dell'utensile.
A condizione che le tolleranze finali della filettatura siano rispettate, si consiglia di regolare il diametro del foro di preforatura verso il suo limite superiore consentito. Piccoli aumenti del diametro del foro pilota possono ridurre il volume di metallo asportato durante l'ingresso radiale di quasi il 20%. Questa ottimizzazione di una frazione di millimetro migliora l'evacuazione iniziale dei trucioli e riduce la corrente del mandrino, consentendo agli utensili ad alta durezza di lavorare il materiale senza intoppi.
Vibrazioni causate da sporgenze eccessive: passaggio a frese per filettature personalizzate con spessore del nucleo regolabile e angoli di elica variabili.
Con l'aumentare della profondità della filettatura, le sporgenze standard degli utensili superano inevitabilmente un rapporto di rigidità critico, rendendo le vibrazioni periodiche inevitabili. Queste vibrazioni lasciano antiestetiche ondulazioni sui fianchi della filettatura e provocano una rapida rottura del tagliente a causa di carichi d'impatto non uniformi. Molti centri di lavoro statunitensi riscontrano questo problema quando il rapporto lunghezza/diametro supera 3:1, poiché le strategie standard di riduzione della velocità sacrificano l'efficienza senza eliminare la risonanza.
Per superare questi colli di bottiglia dovuti alla lavorazione di fori profondi, ci allontaniamo dai cataloghi standard e progettiamo frese per filettature personalizzate, adattate alle dinamiche del mandrino della macchina. In questi progetti, aumentiamo il diametro del nucleo dell'utensile alla base per migliorarne la rigidità flessionale e integriamo angoli di elica variabili. Questa geometria interrompe la risonanza armonica durante il taglio, sopprimendo le vibrazioni e consentendo di mantenere velocità di avanzamento standard.
Prevenzione delle rotture senza scarti: perché le frese per filettature in acciaio superano i maschi in metallo duro su pezzi costosi.
Quando si lavora a forgiati aerospaziali del valore di migliaia di dollari, la rottura di un singolo utensile può compromettere l'intero pezzo. Gli uffici acquisti spesso si chiedono perché evitiamo di utilizzare maschi in metallo duro per ottenere tempi di ciclo più rapidi. Dal punto di vista della mitigazione del rischio, se un maschio si spezza all'interno dell'acciaio temprato a causa di un sovraccarico di coppia, le sue filettature rigide si incastrano saldamente nel foro, rendendo l'estrazione quasi impossibile senza rovinare il semilavorato.
Al contrario, scegliere una fresa per filettature di alta qualità per l'acciaio è la soluzione più intelligente per azzerare gli scarti. Poiché il diametro della fresa è inferiore al foro della filettatura, vi è un ampio spazio geometrico per la retrazione. In caso di rottura dovuta a un'interruzione di corrente o a un errore dell'operatore, il corpo in metallo duro rotto non si incastrerà nella filettatura, consentendo ai tecnici di recuperarlo facilmente con una pinzetta.
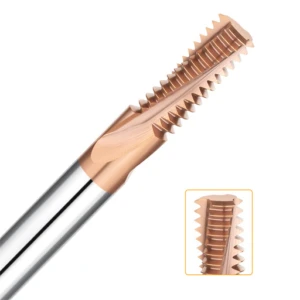
Soluzioni per condizioni estreme e non standard: quando passare dagli utensili standard alle frese per filettature personalizzate
Dopo aver affrontato i problemi relativi agli strumenti di misura, alla finitura superficiale e alla compensazione del passo, dobbiamo confrontarci con una dura realtà di officina. Per quanto perfetto possa sembrare un catalogo di utensili standard, non può coprire ogni geometria estrema o lega speciale. Quando si ha a che fare con pareti sottili, ostacoli a gradini o dispositivi di fissaggio deboli, la modifica dei parametri standard comporta una perdita di tempo nella fase di impostazione. Scendere a compromessi con utensili standard spesso porta a una perdita nascosta del controllo qualità del prodotto.
Se state valutando ordini per componenti ad alta durezza e di elevato valore, vi suggeriamo di spostare la vostra attenzione dai costi dei singoli utensili all'efficienza complessiva del ciclo. Gli utensili da taglio non standard sono progettati per adattarsi direttamente alla rigidità massima della vostra macchina, riconfigurando il corpo dell'utensile quando le opzioni standard non sono sufficienti. I due casi di personalizzazione seguenti mostrano come risolviamo questi specifici colli di bottiglia per i nostri clienti.
Fori profondi di livello aerospaziale ed elevati rapporti lunghezza/diametro: uno studio di caso sulle frese per filettature in metallo duro personalizzate
Un cliente del settore aerospaziale aveva bisogno di lavorare una filettatura interna con un rapporto lunghezza/diametro di 4D in acciaio HRC62. Avevano provato con frese per filettature in metallo duro standard, ma la lunghezza del collo richiesta dagli utensili standard causava un drastico calo di rigidità nella sezione centrale. Ciò si traduceva in una flessione di 0.08 mm sul fondo del foro, rendendo impossibile il passaggio attraverso il calibro "Passa" nonostante numerose regolazioni della programmazione.
Per superare questo collo di bottiglia di rigidità, abbiamo completamente rivisto le proporzioni strutturali dell'utensile. Per questo design personalizzato, abbiamo integrato la transizione tra gambo e collo in un profilo trapezoidale rastremato e applicato una smussatura negativa asimmetrica all'angolo di scarico. Se riscontrate problemi di flessione nei fori profondi, vi invitiamo a condividere le vostre specifiche condizioni operative e i disegni in modo da poter ottimizzare lo spessore del nucleo del vostro utensile.
Filettatura e smussatura integrate: soluzioni per problemi di bava ed efficienza per clienti europei e americani nella produzione di massa
Sulle linee di produzione ad alto volume, i fornitori di primo livello impongono standard rigorosi in merito ai tempi di ciclo totali. Le sequenze standard prevedono foratura, smussatura e filettatura, ma i frequenti cambi utensile comportano un costoso tempo non di taglio. Inoltre, sull'acciaio temprato HRC65, l'utilizzo di utensili separati spesso lascia bave microscopiche nella transizione dello smusso, compromettendo l'accoppiamento del calibro. Risolviamo frequentemente questo problema specifico quando ottimizziamo le linee di produzione per il settore automobilistico.
Per le postazioni di lavoro in cui il tempo di ciclo è critico, utilizziamo regolarmente frese per filettatura integrate e multifunzionali personalizzate. Combinando la smussatura e la filettatura su diverse sezioni a gradini di un unico utensile, la sbavatura all'imboccatura del foro avviene immediatamente dopo aver completato la passata di interpolazione finale. Se riscontrate colli di bottiglia nella produzione, condividete con noi le specifiche del materiale e l'elenco degli utensili, e progetteremo una soluzione integrata.






