


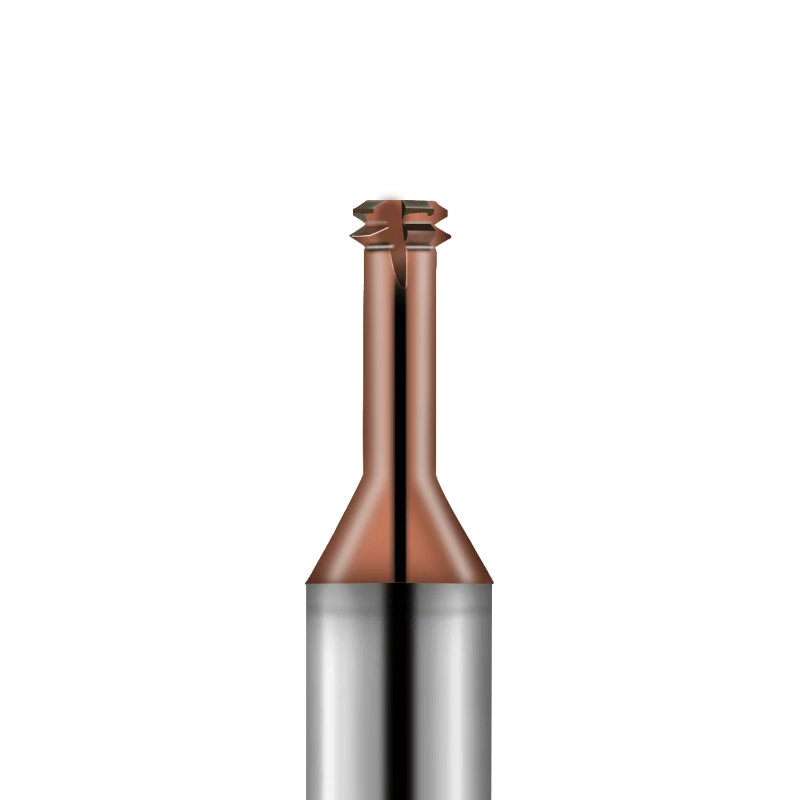
La scorsa settimana, un cliente statunitense di lunga data ci ha contattato via email per segnalarci un problema. La loro officina stava lavorando uno stampo costoso, di qualità aerospaziale, temprato a HRC63. A causa di un errore nel processo di lavorazione, avevano utilizzato maschi in metallo duro tradizionali, e uno di questi si è spezzato all'interno del foro cieco finale M8. L'intero pezzo è andato distrutto, con una perdita di migliaia di dollari in manodopera precedentemente impiegata.
Con 15 anni di esperienza nella ricerca e sviluppo di utensili da taglio CNC, assistiamo fin troppo spesso a questo disastro. Raschiare un pezzo di alto valore e ultra-duro a causa di un processo di filettatura errato è una triste realtà per le officine che lavorano materiali con durezza superiore a HRC60. Gli utensili standard cedono alle temperature di taglio estreme, ed è per questo che ottimizziamo continuamente le tecnologie di substrato e rivestimento delle nostre frese per filettatura in metallo duro integrale.
In questa guida, ci concentriamo esclusivamente sugli aspetti pratici dell'officina, come la durata degli utensili, la gestione della resistenza e il controllo di precisione. Esploreremo come selezionare una fresa per filettature HRC70 specializzata e come ottimizzare i programmi di interpolazione elicoidale per eliminare gli errori dimensionali dovuti alla flessione dell'utensile. Dato che i maschi convenzionali non sono adatti a questo scopo, come possiamo utilizzare frese per filettature di alta qualità per metalli duri per realizzare filettature perfette in modo sicuro su pezzi estremamente resistenti?
Approfondimenti da 16 anni di produzione: perché le officine europee e americane di alta gamma stanno abbandonando i maschi a favore delle frese per filettature in metallo duro nella lavorazione dei metalli duri.
Nelle officine dei nostri clienti occidentali, la sicurezza del processo è fondamentale. In passato, i macchinisti filettavano i pezzi prima del trattamento termico, ma la deformazione da tempra causava gravi problemi di precisione della filettatura e costi elevati di rilavorazione. Quando le officine sono passate alla filettatura dopo il trattamento termico, i maschi tradizionali per formatura o taglio si rompevano immediatamente a contatto con gli acciai temprati, torcendosi o frantumandosi sotto l'enorme resistenza al taglio e il rapido accumulo di calore. Per evitare questo scontro ad alto rischio e ad alta forza bruta, le officine di alta gamma hanno gradualmente abbandonato la maschiatura a favore di frese per filettatura in metallo duro integrale.
Il motivo per cui questi utensili sostituiscono completamente i maschi risiede in un cambiamento fondamentale nella logica di lavorazione. Utilizzano l'interpolazione simultanea a 3 assi su macchine CNC con un diametro dell'utensile inferiore al diametro minore della filettatura. Questa azione di taglio intermittente e discontinua crea lo spazio fisico essenziale per l'evacuazione dei trucioli e la dissipazione del calore, prevenendo il grippaggio dell'utensile. In qualità di fornitore leader di frese per filettatura, consideriamo questa transizione non solo un aggiornamento dell'utensile, ma una filosofia più intelligente che passa da uno scontro forzato a una soluzione flessibile.
Una lezione dolorosa per i clienti occidentali: la "perdita catastrofica" dovuta alla rottura del maschio durante la lavorazione dell'acciaio temprato.
Riceviamo spesso chiamate urgenti a mezzanotte da clienti del settore degli stampi per l'industria automobilistica che ci raccontano la stessa triste storia. Un pezzo in acciaio per stampi, del valore di decine di migliaia di dollari, rischia di essere completamente scartato durante la fase finale a causa della rottura di un maschio. Quando un maschio in carburo si incastra in un foro cieco con una durezza superiore a HRC60, i metodi tradizionali di estrazione tramite elettroerosione spesso compromettono le tolleranze dimensionali e la finitura superficiale originali del foro. Questa situazione catastrofica costringe i responsabili di processo a cercare soluzioni più affidabili.
Durante l'assistenza tecnica in loco, siamo sempre franchi: affidarsi ai maschi per la lavorazione di pezzi ad alta durezza è una scommessa ad alto rischio. Al contrario, quando si utilizzano frese per filettare metalli duri, anche in caso di frattura fragile dovuta a parametri non corretti, l'utensile non si inceppa mai perché il suo diametro è inferiore a quello del foro. Gli operatori possono facilmente estrarre l'utensile rotto, lasciando il pezzo intatto. Nella produzione di massa, questo margine di errore cruciale è il motivo per cui i clienti sono disposti a pagare un prezzo più elevato per questi utensili.
Come le frese per filettature in metallo duro integrale superano la resistenza al taglio duro grazie alla tenacità del processo
Come fanno le frese per filettatura in metallo duro integrale a creare un profilo di filettatura perfetto in materiali che offrono praticamente zero margine di deformazione? La risposta risiede nella nostra meticolosa progettazione del substrato in carburo di tungsteno e del profilo geometrico dell'utensile. Le analisi di laboratorio rivelano che, nel momento in cui il tagliente entra in contatto con il metallo duro, è soggetto a carichi d'impatto ad alta frequenza. Combinando una minore profondità di taglio radiale con una distribuzione della forza su più denti, disperdiamo efficacemente e uniformemente le sollecitazioni concentrate tra i taglienti.
La rigidità dell'utensile è un altro fattore critico che ottimizziamo durante la fase di progettazione. Per contrastare la flessione, massimizziamo il rapporto tra il diametro del nucleo dell'utensile e la sua lunghezza di sbalzo. Un nucleo robusto offre un'eccezionale rigidità flessionale, garantendo che gli angoli del profilo della fresa per filettature metriche rimangano stabili e precisi anche sotto forze di taglio estreme. Invece di inseguire velocità estreme in una singola passata, utilizziamo un controllo dell'avanzamento a livello micrometrico durante l'interpolazione elicoidale, consentendo all'utensile di tagliare metalli difficili con un'azione di pelatura fluida e resistente.
Guida alla selezione delle chiavi: come configurare con precisione le frese per filettature di grado HRC70 per durezze estreme (HRC60–HRC70)?
Quando la durezza del pezzo supera HRC60 e si avvicina a HRC70, la logica di lavorazione convenzionale non è più sufficiente. L'elevata resistenza allo snervamento del materiale impedisce la dissipazione del calore attraverso i trucioli, sottoponendo la punta dell'utensile a sollecitazioni termiche estreme e shock meccanici. I responsabili di officina devono comprendere che la scelta dell'utensile non può basarsi solo sul prezzo; è necessario valutare la composizione del materiale e la microgeometria. Solo configurando una fresa per filettature HRC70 specifica per affrontare la durezza a caldo e la resistenza alla scheggiatura è possibile realizzare filettature affidabili su metalli ultraduri.
Configurare utensili di questo calibro è un'arte di equilibrio perfezionata attraverso innumerevoli test di taglio distruttivi in laboratorio. Nessun singolo parametro offre una soluzione universale per le leghe ultradure, richiedendo una combinazione finemente calibrata di substrato, rivestimento e preparazione del tagliente. Di seguito, analizziamo la nostra logica di produzione e messa a punto per questi utensili di alta gamma e non standard. Il nostro obiettivo è aiutarvi a trovare la configurazione ottimale per la vostra officina nella lavorazione di acciai per stampi ad alta durezza o componenti cementati.
Microstruttura del substrato: perché insistiamo sull'utilizzo di substrati in carburo di tungsteno a grana ultrafine (<0.4 μm) per la lavorazione di metalli duri.
Spesso i colleghi si chiedono perché gli utensili in carburo standard si frantumino all'istante al contatto con materiali ultra-duri. La risposta risiede nella granulometria del substrato; gli utensili convenzionali presentano spazi intergranulari più ampi che consentono alle cricche di propagarsi rapidamente sotto l'effetto di vibrazioni intense e ad alta frequenza. Ciò porta a fratture fragili catastrofiche durante operazioni gravose. Pertanto, nella produzione di frese per filettature in carburo massiccio per metalli duri , utilizziamo substrati ultrafini o di grado nanometrico con granulometria inferiore a 0.4 micron, che garantiscono una durezza superiore a HRA 93.
Tuttavia, dare priorità alla sola durezza compromette la tenacità, un compromesso critico che bilanciamo attentamente durante la fase di ricerca e sviluppo. Ottimizziamo il contenuto di legante al cobalto per garantire una sufficiente resistenza agli urti derivanti da tagli interrotti, mantenendo al contempo un'elevata resistenza all'usura. Ad alte velocità di rotazione del mandrino, questo substrato microstrutturale denso agisce come una robusta barriera che inibisce l'innesco di microfratture. La scelta di un materiale di substrato di così alta qualità fornisce le basi fisiche per operazioni di fresatura di filettature ultra-dure di successo.
Il fattore decisivo: i rivestimenti: analisi della resistenza alle alte temperature e all'ossidazione del nano-TiAlN rispetto all'AlCrN nella lavorazione di materiali duri.
Durante le operazioni di taglio a secco o MQL su materiali con durezza superiore a HRC60, le temperature nella zona di taglio possono facilmente superare i 1,000 °C, causando guasti termici ai substrati non rivestiti. Ci capita spesso di dover risolvere problemi all'estero in cui una scelta errata del rivestimento ha causato il surriscaldamento degli utensili in pochi secondi. In pratica, scegliamo principalmente tra i rivestimenti Nano-TiAlN e AlCrN. Lo strato di ossido ricco di alluminio formato dal Nano-TiAlN ad alte temperature offre un'eccellente durezza a caldo, rendendolo ideale per la fresatura ad alta velocità di acciai per stampi temprati.
Al contrario, i rivestimenti AlCrN offrono un coefficiente di attrito inferiore e una resistenza all'ossidazione superiore fino a 1,100 °C. Nella lavorazione di metalli duri e appiccicosi, consigliamo l'AlCrN perché riduce al minimo l'attrito e l'adesione dei trucioli sulla superficie dell'utensile. La scelta del rivestimento non è mai definitiva; deve essere compatibile con la velocità del mandrino e le condizioni di raffreddamento della macchina utensile. Un fornitore competente di frese per filettature non si limiterà a proporre l'opzione più costosa, ma vi aiuterà a trovare il giusto equilibrio che prevenga danni termici.
Affilatura del tagliente a livello micro: equilibrio tra affilatura e rigidità nelle frese per filettature HRC70
Molti ingegneri che passano alla fresatura di materiali duri si concentrano sull'affilatura, presumendo che un tagliente più tagliente garantisca una penetrazione più facile. Tuttavia, a HRC65, un micro-tagliente eccessivamente affilato è fragile come il ghiaccio sottile sotto impatto, causando micro-scheggiature che possono portare al cedimento totale dell'utensile. Per risolvere questo problema, sottoponiamo ogni dente della nostra linea di frese per filettature HRC70 a un rigoroso processo di passivazione e lucidatura prima che lascino la fabbrica. Questo processo è noto nel settore come affilatura del tagliente.
La sfida consiste nel controllare il raggio del tagliente a livello micrometrico; un'affilatura eccessiva rende l'utensile troppo smussato, aumentando la resistenza al taglio e causando la flessione dell'utensile in fori piccoli e profondi. Al contrario, un'affilatura insufficiente non protegge adeguatamente il tagliente. Basandoci su 16 anni di dati, abbiamo affinato il raggio del micro-tagliente da pochi micron a poco più di dieci micron per specifiche condizioni di lavorazione di metalli duri. Questo modifica la microgeometria per raggiungere un delicato equilibrio tra un ingresso netto e una solida resistenza al truciolo.
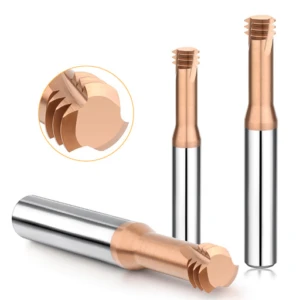
Affrontare la fresatura di filettature metriche in materiali duri: strategie di programmazione per evitare insidie e parametri pratici
Nella filettatura di routine, la lavorazione di materiali a bassa e media durezza è semplice: basta inserire i parametri standard. Tuttavia, quando si lavora con metalli duri con durezza superiore a HRC60, affidarsi ai parametri teorici porta al fallimento. Avendo assistito ingegneri in innumerevoli progetti di componenti personalizzati, sappiamo che la bassa deformabilità plastica non lascia alcun margine di errore. Il successo richiede una fresa per filettature metriche eccezionalmente rigida e una logica di programmazione adattata alla fisica del taglio di materiali duri; in caso contrario, anche minime vibrazioni del mandrino causano la rottura immediata dell'utensile.
Il successo nella fresatura di filettature su materiali duri dipende in egual misura dalla qualità dell'utensile e dalla padronanza dei dettagli di processo da parte del programmatore. Quando si fresano filettature su un substrato duro, la progettazione di ogni movimento di ingresso e di ogni percorso di interpolazione elicoidale deve essere meticolosamente precisa. Invece di discutere teorie astratte, condivideremo spunti pratici riguardanti il controllo dell'evacuazione del truciolo, l'allocazione radiale della profondità di taglio e l'ottimizzazione del percorso utensile. Ci auguriamo che queste strategie collaudate sul campo aiutino la vostra officina a evitare costosi errori di programmazione.
Prevenire la flessione dell'utensile: dati reali sulle strategie radiali a passaggi multipli per frese per filettature metriche
La flessione dell'utensile è la causa più comune di fallimento dei controlli con calibro per filettature (test passa/non passa) su pezzi ad alta durezza. A causa dell'enorme resistenza incontrata con materiali ultraduri, una strategia a passaggio singolo fa sì che gli utensili di fresatura per filettature metriche a lungo raggio si flettano sotto l'azione di forze radiali. Ciò si traduce in filettature coniche o danneggiate. Durante la risoluzione dei problemi di un'operazione di filettatura profonda M10×1.5 su acciaio temprato per un produttore britannico, abbiamo scoperto che il loro singolo passaggio a profondità completa causava dimensioni fuori tolleranza.
Per eliminare la flessione dell'utensile causata da un'insufficiente rigidità della sporgenza, abbiamo decisamente modificato la strategia di lavorazione adottando un approccio a passaggi multipli. Per materiali con durezza intorno a HRC62, consigliamo di suddividere il carico di taglio totale in tre o quattro passaggi radiali: sgrossatura al 60%, semifinitura al 25%, finitura al 15% e un passaggio finale a molla con avanzamento zero. Questa strategia progressiva di passaggi radiali garantisce che l'utensile incontri una resistenza di taglio minima durante la fase di finitura, assicurando tolleranze del profilo della filettatura costanti dall'ingresso al fondo.
Fresatura in concordanza o fresatura convenzionale? Correzione degli errori di programmazione dell'interpolazione elicoidale per clienti europei e americani.
Durante le visite di assistenza tecnica, osserviamo spesso programmatori CNC esperti commettere errori nella direzione di taglio durante la filettatura di metalli temprati. Molti adottano abitualmente strategie per materiali teneri, scegliendo di far uscire il foro fresando dal basso verso l'alto con la fresatura convenzionale. Tuttavia, nella lavorazione di materiali duri, la fresatura convenzionale sottopone il tagliente a un'intensa compressione e attrito al momento dell'ingaggio. Ciò accelera l'usura meccanica dell'utensile e genera un calore eccessivo, motivo per cui insistiamo sulla fresatura in concordanza.
Il vantaggio della fresatura in concordanza è che lo spessore del truciolo varia gradualmente da spesso a sottile, consentendo al tagliente di impegnarsi in modo pulito mentre le forze di taglio diminuiscono progressivamente. Quando si programma la fresatura in concordanza per l'interpolazione elicoidale, in genere si consiglia un percorso di avanzamento dall'alto verso il basso. Questo approccio è in linea con le caratteristiche meccaniche delle frese per filettatura di alta qualità per metalli duri durante la lavorazione a secco. Inoltre, sfrutta la forza di gravità per facilitare lo scarico uniforme verso il basso dei piccoli trucioli, prevenendo pericolose operazioni di ritaglio.
L'incubo dell'evacuazione dei trucioli nei fori ciechi: scegliere tra soffiaggio d'aria e lubrificazione a quantità minima (MQL) per la lavorazione di metalli duri.
Nella filettatura di metalli duri, i fori ciechi sono considerati "ammazza-utensili" a causa dello spazio estremamente limitato per l'evacuazione dei trucioli e la dissipazione del calore. Spesso si vedono officine che utilizzano pompe a emulsione ad alta pressione alla massima capacità, nel tentativo di lavare la zona di taglio con il fluido. Tuttavia, nella lavorazione di materiali ultraduri, questo metodo tradizionale di raffreddamento a umido è controproducente. Il taglio intermittente fa sì che la punta dell'utensile oscilli rapidamente tra temperature estreme, creando un enorme stress termico che porta a scheggiature catastrofiche del tagliente.
Analisi comparative condotte presso i clienti indicano che la lubrificazione ad aria secca o MQL (Minimum Quantity Lubrication) è la scelta più affidabile per fori ciechi ad alta durezza. Un potente flusso d'aria ad alta velocità espelle con forza i trucioli fini dalle scanalature elicoidali, prevenendo l'accumulo di trucioli e il rischio di rilavorazione. Qualora dovessero sorgere problemi relativi alla finitura superficiale della filettatura durante la lavorazione a secco, è possibile ricorrere alla lubrificazione MQL con nebulizzazione di olio vegetale. In qualità di fornitore professionale di frese per filettatura, consigliamo sempre di bilanciare la lubrificazione e la resistenza agli shock termici in base alla specifica profondità del foro.
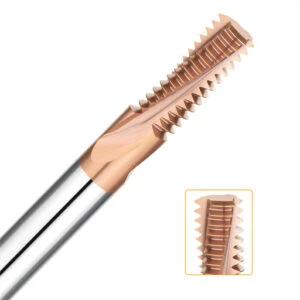
Gestione della catena di fornitura e riduzione dei costi: come scegliere un fornitore di frese per filettatura in grado di offrire un supporto tecnico approfondito?
Nella produzione industriale occidentale, i costi di approvvigionamento non possono essere valutati unicamente in base al prezzo unitario di un utensile. Una vera efficienza in termini di costi deve tenere conto dei tempi di inattività totali dell'officina e dei tassi di scarto. Quando si filettano materiali ultra-duri, collaborare con un fornitore privo di un supporto tecnico approfondito trasforma la produzione in un pozzo senza fondo di tentativi ed errori e dispendioso in termini di denaro. Trovare un fornitore specializzato di frese per filettatura che comprenda a fondo le lavorazioni meccaniche e i processi è la chiave per ottenere significativi aumenti di efficienza.
Un partner qualificato per la fornitura di utensili offre un valore aggiunto considerevole attraverso servizi tecnici pre e post-vendita, non solo consegne puntuali. Quando la vostra officina riceve un pezzo non standard temprato fino a HRC65, gli ingegneri del fornitore dovrebbero essere in grado di fornire immediatamente velocità di taglio e percorsi di avanzamento personalizzati in base alla rigidità della vostra macchina utensile e all'interfaccia del mandrino. Valutare la reale capacità di ricerca e sviluppo e la reattività di un fornitore vi permette di selezionare un partner competente in grado di mitigare i rischi tecnici critici.
Dite no ai "trasmettitori di messaggi": perché la filettatura ad alta durezza richiede l'accesso diretto a un fornitore di frese per filettatura di qualità con capacità di prototipazione.
Affidarsi a intermediari o distributori commerciali durante un'emergenza spesso causa disastri nella comunicazione. Quando un ingegnere CNC si imbatte in scheggiature sui bordi durante la filettatura di un metallo duro, un distributore che funge semplicemente da ripetitore di messaggi offre consigli superficiali che non affrontano le complesse realtà meccaniche. Per risolvere problemi che coinvolgono materiali estremamente duri, è necessario rivolgersi direttamente a un fornitore di frese per filettatura che disponga sia di capacità di produzione interna che di prototipazione rapida.
L'accesso diretto consente agli ingegneri di ricerca e sviluppo di analizzare le foto delle micro-usura e determinare istantaneamente se un guasto deriva da frattura da fatica o sovraccarico termico. Ancora più importante, un produttore in carne e ossa può regolare rapidamente i parametri dei bordi non standard, produrre prototipi in pochi giorni e consegnarli alla vostra officina per la validazione in loco. Nella lavorazione di materiali ad alta durezza, la collaborazione senza soluzione di continuità con un team di ingegneri dedicato elimina i costi derivanti da ripetuti tentativi ed errori, garantendo una reale riduzione dei costi.
Valutazione degli utensili da taglio personalizzati: il fornitore possiede le capacità di ricerca e sviluppo necessarie per tolleranze speciali e applicazioni con fori profondi?
Quando si forniscono utensili personalizzati a settori come la produzione di dispositivi medici, i fornitori devono dare priorità alle competenze di ricerca e sviluppo relative a rapporti lunghezza-diametro estremi. La filettatura di fori profondi in metalli duri è una sfida nota; quando la profondità del foro supera 2.5 volte il diametro della filettatura, le vibrazioni e la flessione dell'utensile aumentano esponenzialmente. Questa realtà operativa richiede un diametro del nucleo rinforzato e specializzato nelle frese per filettatura in metallo duro integrale per resistere alle forze radiali estreme.
La progettazione avanzata della geometria degli utensili va ben oltre la semplice modifica del diametro di taglio o della lunghezza complessiva su un disegno tecnico. Gli ingegneri utilizzano l'analisi agli elementi finiti (FEA) per simulare la distribuzione delle sollecitazioni durante la lavorazione di substrati duri e ricalcolare il volume della tasca di truciolo e gli angoli di elica. Esaminare la storia di un potenziale partner in progetti personalizzati che prevedono fori profondi o profili di filettatura speciali consentirà di verificare se possiede la profonda esperienza in ricerca e sviluppo necessaria per supportare la vostra officina.
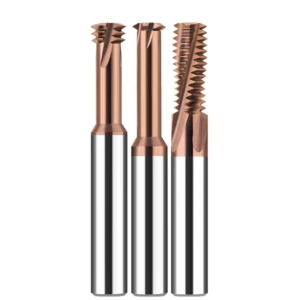
Casi di studio reali: Risolvere le sfide della lavorazione di metalli duri per clienti europei e americani
I dati di taglio perfetti ottenuti in laboratorio impallidiscono al confronto con il potere persuasivo dei trucioli che volano in tempo reale nell'officina di un cliente. La lavorazione di metalli ultraduri non è un esercizio teorico; ogni regolazione della microgeometria di taglio all'avanguardia determina il destino di pezzi di alto valore. La produzione nel mondo reale è essenzialmente un delicato equilibrio tra efficienza, durata degli utensili e precisione. Condividiamo questi casi di studio autentici, documentati in linea, per aiutare i colleghi del settore a riflettere sulla rigidità delle proprie macchine, sulle condizioni di fissaggio dei pezzi e sulle abitudini di programmazione.
In qualità di team che fornisce supporto tecnico a produttori globali di fascia alta, abbiamo gestito progetti che spaziano dagli stampi per pannelli automobilistici agli impianti medicali. In questi ambienti esigenti, non ci limitiamo a fornire utensili, ma agiamo come diagnostici di processo. Se riscontrate colli di bottiglia simili nelle vostre operazioni di filettatura, la valutazione dei due esempi rappresentativi riportati di seguito potrebbe offrirvi soluzioni pratiche alle vostre attuali difficoltà produttive.
Caso di studio 1: Come un produttore tedesco di stampi ha ridotto a zero gli scarti di filettatura utilizzando la nostra fresa per filettature HRC70.
Un'azienda produttrice di stampi di alta gamma a Stoccarda, in Germania, aveva il compito di lavorare guide di precisione in acciaio D2 temprato a cuore con una durezza di 64 HRC. La sfida principale consisteva nella lavorazione di diverse filettature cieche profonde all'interno del costoso pezzo. I loro ingegneri di processo inizialmente tentarono di utilizzare maschi in metallo duro di un marchio europeo leader; tuttavia, i maschi si rompevano frequentemente sotto sovraccarico di coppia, causando un aumento del tasso di scarto fino al 15% e gravando l'officina con ingenti costi irrecuperabili.
Dopo aver ricevuto la loro richiesta di assistenza tecnica, abbiamo analizzato le superfici di frattura e raccomandato di interrompere la maschiatura a favore della nostra linea di frese per filettature HRC70. Abbiamo ottimizzato il percorso di avanzamento a interpolazione elicoidale in una strategia radiale a quattro passaggi e implementato la pulizia ad aria compressa ad alta pressione per l'evacuazione dei trucioli. Questa azione di taglio interrotta ha ridotto drasticamente l'accumulo di calore sulla punta dell'utensile, mentre il tagliente passivato ha resistito efficacemente alle forze d'impatto, riducendo a zero il tasso di scarto.
Caso di studio 2: Soluzione stabile per la produzione di massa di frese per filettature metriche di alta precisione (cliente statunitense nel settore dei dispositivi medici)
Un'azienda californiana produttrice di componenti medicali di precisione si è trovata ad affrontare la sfida della produzione in serie di filettature di alta precisione su componenti in acciaio inossidabile temprato per precipitazione con durezza HRC62. Date le rigorose esigenze del settore medicale in termini di precisione del calibro della filettatura 6H e rugosità superficiale, il cliente ha riscontrato una grave flessione dell'utensile durante la produzione di prova. Le filettature risultanti presentavano conicità localizzata e lievi deviazioni del passo, che le rendevano incapaci di superare i sistemi di ispezione ottica automatizzati.
Per garantire una precisione costante durante la produzione di massa, abbiamo progettato su misura una fresa per filettature metriche rigida, caratterizzata da una lunghezza della scanalatura ridotta e un diametro del nucleo robusto. L'accorciamento della scanalatura ha massimizzato la rigidità flessionale dell'utensile, mentre il nostro rivestimento nano AlCrN ha attenuato la forte aderenza del materiale riscontrata durante la lavorazione dell'acciaio inossidabile temprato. Abbiamo inoltre guidato i loro programmatori nell'integrazione di una passata a molla a avanzamento zero per eliminare la flessione elastica residua, soddisfacendo perfettamente i requisiti di alta precisione 6H su migliaia di pezzi.






