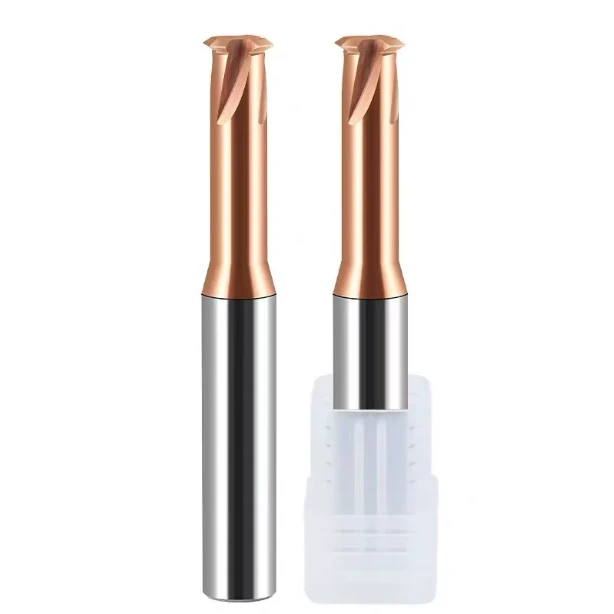
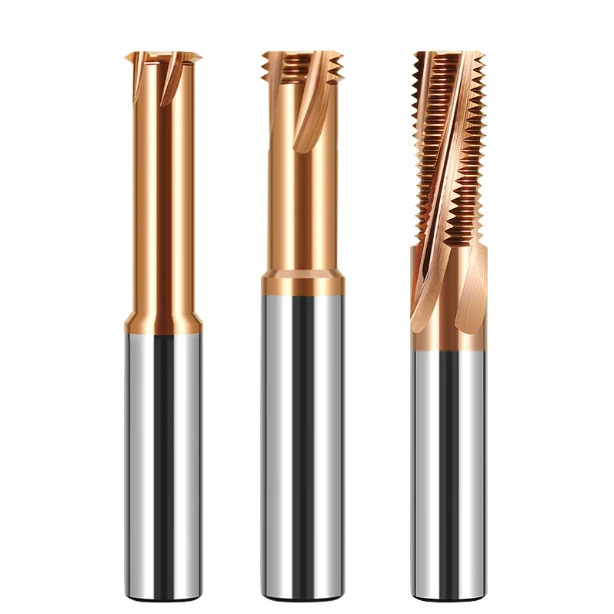
Nella lavorazione CNC, la geometria della fresa influenza direttamente le prestazioni di taglio, la qualità della lavorazione e la durata dell'utensile. La scelta della geometria corretta della fresa non solo migliora l'efficienza della lavorazione, ma prolunga anche la durata dell'utensile e riduce i costi di produzione.
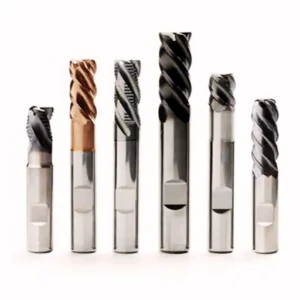
Questo articolo analizza sistematicamente tre elementi geometrici chiave delle frese a candela (cavetti, angoli dell'elica e tipologie di estremità) per aiutare gli ingegneri a comprendere meglio le caratteristiche e i vantaggi dei vari tipi di frese a candela nelle applicazioni pratiche.
Esaminando la correlazione tra questi parametri geometrici, i materiali del pezzo e i metodi di taglio, questa guida fornisce spunti pratici e lungimiranti per la selezione degli utensili. Che si lavori nella produzione di stampi di precisione o nella lavorazione di componenti aerospaziali e automobilistici, comprendere la logica progettuale alla base della geometria delle frese è fondamentale per migliorare la stabilità della lavorazione e la finitura superficiale.
Se cercate soluzioni per un'evacuazione truciolo efficiente, un taglio ad alta temperatura o una lavorazione superficiale di precisione, questo articolo offre una guida tecnica dettagliata. Chiarirà l'idoneità di diverse tipologie di scanalature per leghe di alluminio, acciai e materiali compositi, spiegherà l'impatto dell'angolo d'elica sulle forze di taglio e sulla qualità superficiale e fornirà approfondimenti sulle prestazioni di diverse strutture della punta dell'utensile in condizioni di lavoro reali.

Perché la geometria della fresa è importante
Nella moderna lavorazione CNC, la fresa è più di un semplice utensile da taglio: la sua geometria determina fondamentalmente le prestazioni complessive dell'utensile, tra cui efficienza di taglio, finitura superficiale, durata e stabilità del processo. Per qualsiasi ingegnere specializzato in lavorazioni di precisione, stampi o produzione in serie, la padronanza della geometria della fresa è fondamentale per ottenere risultati di alta qualità.
Fattori determinanti per l'efficienza di lavorazione e la qualità della superficie
La geometria, che comprende le scanalature, l'angolo dell'elica e il tipo di estremità, è il fattore principale che influenza la velocità di rimozione del materiale e la rugosità superficiale.
Ad esempio, angoli d'elica elevati riducono la resistenza al taglio e migliorano l'evacuazione del truciolo nelle lavorazioni ad alta velocità, riducendo i graffi superficiali e migliorando la finitura. Al contrario, le frese a candela multi-tagliente possono aumentare la velocità di lavorazione per passata, ma possono presentare problemi di congestione del truciolo, con conseguente riduzione della qualità superficiale.
L'ottimizzazione della geometria della fresa è particolarmente importante quando si lavora con materiali tenaci come acciai per stampi e leghe di titanio, bilanciando efficienza e qualità.
Strutture chiave che influenzano la durata dell'utensile e la stabilità del processo
Una geometria della fresa ben progettata migliora la rigidità e la resistenza alle vibrazioni, prolungando la durata dell'utensile e garantendo un taglio stabile. Nei tagli duri o interrotti, una geometria della punta dell'utensile adeguata riduce al minimo le sollecitazioni locali, ritardando l'usura e la scheggiatura.
Lo spessore del nucleo, la larghezza della scanalatura e la smussatura influiscono sulla stabilità termica e sullo smorzamento delle vibrazioni durante la lavorazione. Le frese ad alte prestazioni si basano su una solida progettazione geometrica per mantenere la stabilità e la durata del processo, soprattutto nelle operazioni di taglio lunghe o a secco.
La scelta della geometria giusta per specifiche condizioni di lavorazione, che si tratti di fresatura ad alta velocità, a secco o 3D complessa, è essenziale per la longevità dell'utensile e la coerenza del processo.

Panoramica delle caratteristiche geometriche chiave della fresa
La geometria della fresa ne definisce l'idoneità per diverse lavorazioni. Una conoscenza approfondita di scanalature, angoli d'elica e tipologie di estremità aiuta gli ingegneri CNC a selezionare gli utensili più adatti al materiale, alle velocità di avanzamento e agli obiettivi di processo. Le sezioni seguenti analizzano ciascuna caratteristica e le sue applicazioni pratiche.
flauti
Il numero di taglienti è fondamentale per l'asportazione del truciolo e la resistenza dell'utensile. I modelli più comuni presentano 2, 3, 4 o più taglienti:
-
2 o 3 scanalature: ideali per materiali morbidi come l'alluminio, in quanto offrono uno spazio maggiore per i trucioli e riducono il rischio di intasamento.
-
4 o più scanalature: maggiore rigidità e stabilità per materiali duri come l'acciaio, ma ridotta evacuazione dei trucioli.
La scelta del numero corretto di taglienti in base alle condizioni di lavorazione è fondamentale per ottimizzare le prestazioni di taglio.
Angolo dell'elica
L'angolo dell'elica influenza la stabilità del taglio e la finitura superficiale:
-
30°: Angolo standard, stabilità di bilanciamento e durata dell'utensile.
-
45°: Elevata elica, taglio più fluido e finiture migliori, ideale per acciaio inossidabile e metalli teneri.
-
60°: Elica molto elevata, massimizza la rimozione dei trucioli e la finitura nell'alluminio, ma richiede utensili robusti.
La scelta dell'angolo dell'elica dipende dal tipo di materiale, dalla velocità di taglio e dalla qualità superficiale desiderata.
Tipi di fine
La geometria della punta dell'utensile influenza il metodo di taglio, la precisione e l'applicazione:
-
Fresa a testa piatta: per fresatura generale, sgrossatura e finitura di materiali duri.
-
Fresa a testa sferica : per contornatura 3D, stampi e superfici complesse.
-
Fresa a raggio d'angolo: aumenta la resistenza e previene le scheggiature, ideale per raccordi di transizione.
Ad esempio, quando si lavorano superfici 3D o cavità di stampi, è preferibile utilizzare frese a testa sferica per ottenere contorni superficiali più lisci. Quando si eseguono operazioni di scanalatura o smussatura, è necessario considerare le caratteristiche di taglio e la rigidità della punta dell'utensile.
Una scelta oculata della struttura della punta dell'utensile può non solo migliorare la stabilità del percorso di taglio, ma anche prolungare la durata dell'utensile e ridurre gli errori di lavorazione. Pertanto, la scelta della forma appropriata della punta dell'utensile per fresa a candela in diverse condizioni di lavoro è fondamentale per migliorare l'efficienza produttiva complessiva e le capacità di controllo della precisione.
Abbinamento della geometria con le applicazioni CNC
Le caratteristiche di taglio, i requisiti di qualità superficiale e le condizioni di raffreddamento dei diversi materiali determinano la strategia di selezione della geometria della fresa. Un'adeguata corrispondenza dei parametri geometrici può non solo migliorare l'efficienza di lavorazione, ma anche prolungare significativamente la durata dell'utensile, migliorare la costanza dei pezzi e il tasso di resa.
Taglio a secco ad alta velocità e materiali duri
Nel taglio a secco ad alta velocità o nella lavorazione di materiali duri (come componenti in acciaio con durezza superiore a 50 HRC, leghe di titanio, leghe resistenti al calore), l'utensile deve resistere ad alte temperature, elevati carichi d'impatto e alle sfide della lavorazione continua. In questo caso, i parametri geometrici e la scelta del rivestimento superficiale della fresa sono particolarmente critici.
Si consiglia di utilizzare una fresa a candela con 4 o più taglienti per migliorare la rigidità e la resistenza alle vibrazioni dell'utensile. In un ambiente senza refrigerante, maggiore è il numero di taglienti, maggiore sarà la stabilità del percorso di taglio.
I rivestimenti degli utensili (ad esempio AlTiN, TiSiN o diamante CVD) devono essere utilizzati insieme alla progettazione delle scanalature per isolare efficacemente l'utensile e ridurne l'usura.
Per quanto riguarda l'angolo dell'elica, si dovrebbe scegliere una fresa con angolo dell'elica medio-basso pari o inferiore a 30° per controllare la conduzione del calore di taglio sul pezzo in lavorazione e migliorare la stabilità termica complessiva.
Pertanto, quando si seleziona la geometria di una fresa per il taglio a secco ad alta velocità, occorre prestare particolare attenzione all'equilibrio dinamico tra "numero di taglienti-rigidità-angolo dell'elica-rivestimento" per ottenere prestazioni di taglio ottimali.
Alluminio e metalli non ferrosi
Le leghe di alluminio e i metalli non ferrosi come rame e ottone presentano un'elevata duttilità e adesione termica. È molto probabile che si verifichi "incollamento" durante la lavorazione, compromettendo la qualità della superficie e accelerando l'usura dell'utensile. In questa fase, la geometria della fresa deve concentrarsi sull'ottimizzazione dell'asportazione del truciolo e sulle prestazioni anti-incollamento.
Si consiglia di utilizzare una fresa a candela con 2 o 3 taglienti e un'ampia spaziatura delle scanalature per massimizzare lo spazio di rimozione dei trucioli ed evitare la formazione di tagliente di riporto.
Per quanto riguarda l'angolo dell'elica, un angolo dell'elica medio-alto di 30°~45° è più adatto per migliorare la fluidità dell'asportazione del truciolo e ridurre le vibrazioni di taglio.
Il tagliente deve essere affilato per evitare angoli di spoglia negativi. Per ridurre il rischio di adesione, è possibile scegliere superfici delle scanalature lucidate a specchio o utensili non rivestiti.
Inoltre, molti produttori sviluppano geometrie specifiche per frese in alluminio per questo tipo di materiale, con angoli di spoglia specifici e design delle scanalature migliorati. Pertanto, nella progettazione geometrica della fresatura di leghe di alluminio, per evitare l'inceppamento dell'utensile, è opportuno dare priorità alla strategia di bilanciamento tra efficienza di asportazione del truciolo e affilatura della lama.
Finiture e superfici a specchio
Per la finitura di stampi, parti ottiche o parti meccaniche ad alta precisione, in particolare per scene che richiedono una rugosità superficiale submicronica (Ra < 0.2μm) o effetti specchio, la geometria della fresa deve avere una stabilità estremamente elevata e capacità di controllo della finitura.
Si consiglia di utilizzare una fresa a bassa vibrazione con un design multitagliente (più di 4 taglienti) per rifinire lo spessore di taglio, ridurre la formazione di sbavature e migliorare l'integrità della superficie.
In termini di angolo dell'elica, 35°~45° possono garantire una buona scorrevolezza di taglio e una capacità media di rimozione dei trucioli, adatta per lavorazioni di precisione con utensili lenti.
Le frese con raggio d'angolo o con testa sferica possono evitare scheggiature sugli angoli vivi e sono particolarmente adatte per la lavorazione di parti sottili come superfici di transizione e raggi di stampo.
Inoltre, nella finitura di materiali duri, è possibile scegliere frese con rivestimento diamantato o superduro per prolungare la durata dell'utensile e ottenere un'elevata precisione di specchio. Questi utensili sono diventati la soluzione preferita per l'industria della lavorazione degli stampi in termini di ottimizzazione geometrica della finitura e fresatura a specchio.
Errori comuni nella scelta della geometria della fresa
Nonostante l'avanzata tecnologia CNC, molti ingegneri fraintendono i parametri geometrici, causando perdite di efficienza, usura degli utensili e scarti.
L'idea sbagliata di "più flauti, migliori prestazioni"
Molti principianti spesso credono erroneamente che più lame ci siano, migliore sia l'effetto di lavorazione quando scelgono le frese. In realtà, sebbene le frese multilama (a 4, 6 o persino 8 lame) offrano punti di contatto più elevati e potenziali vantaggi in termini di qualità superficiale, non sono adatte a tutte le condizioni di lavoro.
Nella sgrossatura o nella lavorazione di metalli teneri, come leghe di alluminio, rame e altri materiali, è più vantaggioso utilizzare frese a 2 o 3 lame. Poiché la spaziatura delle cave è maggiore, lo spazio di asportazione del truciolo è più ampio e il taglio risulta più fluido.
Le frese multitagliente determinano una maggiore area di contatto e resistenza al taglio durante la lavorazione, il che può facilmente portare al surriscaldamento dell'utensile e a problemi di riporto sul pezzo in lavorazione, soprattutto in un ambiente senza refrigerante.
Pertanto, la comprensione del "campo di applicazione delle frese multitagliente" dovrebbe basarsi sul materiale da lavorare, sulla profondità di taglio e sui requisiti di asportazione del truciolo, evitando di concentrarsi ciecamente sul numero di taglienti e ignorare le prestazioni effettive.

Trascurare gli effetti dell'angolo dell'elica sulla direzione di taglio
Un altro aspetto spesso trascurato è il rapporto tra angolo d'elica e direzione di taglio. L'angolo d'elica della fresa non solo influenza il peso del taglio, ma determina anche direttamente la direzione della forza di taglio e la stabilità del pezzo.
Sebbene un angolo d'elica elevato (ad esempio superiore a 45°) possa garantire un taglio più fluido e una migliore qualità superficiale, genera anche una notevole forza verso l'alto, che può facilmente causare l'inclinazione o la vibrazione del pezzo in lavorazione quando il serraggio non è saldo.
Al contrario, un angolo dell'elica basso (ad esempio 30°) è più stabile, ma la capacità di asportazione del truciolo e la finitura della lavorazione risultano relativamente ridotte.
Soprattutto nella fresatura laterale, nella lavorazione di cavità o nella lavorazione di pezzi a sbalzo, la scelta errata dell'angolo d'elica può causare seri problemi, come instabilità di posizionamento e runout dell'utensile. Pertanto, comprendere correttamente "l'influenza dell'angolo d'elica sulla direzione di fresatura" è di fondamentale importanza per garantire la precisione della lavorazione.
Ignorare la geometria della punta dello strumento e la corrispondenza del materiale
Le tipologie di estremità sono un aspetto molto critico, ma spesso trascurato, della geometria di una fresa. Le diverse geometrie delle punte degli utensili presentano evidenti differenze in termini di adattabilità ai materiali del pezzo e alle forme di lavorazione.
Nella lavorazione di materiali duri come acciaio e leghe di titanio, le frese a testa piatta con angoli affilati sono spesso più soggette a scheggiature. Si consiglia di scegliere utensili con angoli arrotondati o smussi per migliorare la resistenza della punta e la capacità di ammortizzare gli urti.
Durante la lavorazione di superfici 3D, curve di stampi o superfici di forma libera, la geometria della fresa a estremità sferica consente di ottenere transizioni più fluide e rappresentazioni dettagliate, evitando l'accumulo di segni dell'utensile.
Se durante la smussatura o la scanalatura viene utilizzato un tipo di punta utensile non appropriato, non solo non verranno rispettati i requisiti di progettazione, ma il bordo del pezzo in lavorazione potrebbe addirittura danneggiarsi.

Come scegliere la giusta geometria della fresa
La scelta della geometria corretta della fresa è fondamentale per migliorare l'efficienza di lavorazione, prolungare la durata dell'utensile e garantire la precisione del pezzo. La rigidità della macchina utensile, i tipi di materiali e i metodi di lavorazione richiedono geometrie specifiche per la fresa. Pertanto, affidarsi esclusivamente all'esperienza o a utensili generici "universali" non è sufficiente: le strategie di selezione devono essere adattate alle reali condizioni operative.
Che tu stia cercando la migliore geometria di fresa per alluminio o il design ideale dell'utensile per materiali duri o per il taglio a secco ad alta velocità, i seguenti fattori costituiscono la base di una decisione informata.
Formulare un piano basato sulla velocità della macchina utensile, sul tipo di materiale e sul metodo di taglio
Velocità e rigidità del mandrino della macchina utensile
I mandrini ad alta velocità (oltre 15,000 giri/min) offrono le massime prestazioni con frese a candela con angoli d'elica elevati e design a taglio leggero. Queste geometrie contribuiscono a ridurre le vibrazioni e la resistenza al taglio durante le operazioni ad alta velocità.
Al contrario, le macchine a bassa velocità e per impieghi gravosi traggono vantaggio da utensili con taglienti robusti e angoli dell'elica da bassi a medi per aumentare la resistenza dei taglienti e resistere alle scheggiature.
Proprietà del materiale del pezzo da lavorare
-
Metalli non ferrosi come leghe di alluminio e ottone: utilizzare frese a 2 o 3 taglienti con angoli di elica ridotti per facilitare l'evacuazione dei trucioli e ridurre l'adesione dell'utensile. Per la fresatura ad alta velocità dell'alluminio, si raccomandano spesso frese con pareti dei taglienti lucidate per migliorare il flusso dei trucioli.
-
Materiali di media e alta resistenza , come acciaio e acciaio inossidabile: optare per frese a 4 o più taglienti con rivestimenti adeguati e angoli di spoglia attentamente progettati per bilanciare la resistenza dell'utensile e l'asportazione del truciolo.
-
Materiali duri e fragili , tra cui carburo di titanio e compositi in fibra di vetro: preferire utensili rivestiti in diamante PCD (diamante policristallino) o CVD con angoli arrotondati o geometrie a punta sferica per ridurre al minimo la concentrazione di stress sulla punta dell'utensile.
Metodo di taglio e strategia del percorso utensile
-
Fresatura laterale e lavorazione di cavità : si raccomandano frese a testa piatta con angoli di elica medi (tipicamente da 30° a 45°) per migliorare il controllo della profondità e mantenere percorsi utensile multiasse stabili.
-
Profilatura e lavorazione di superfici 3D : le frese a sfera o con raggio d'angolo offrono finiture superficiali migliori e transizioni di contorno più fluide.
-
Smussatura e affondamento : le frese appositamente progettate con taglienti smussati o a doppio angolo migliorano la stabilità in entrata e in uscita durante i tagli in affondamento.
H3: Scenari applicativi consigliati e combinazioni tipiche di tipi di utensili
| Tipo di lavorazione | Tipo di materiale | Geometria della fresa consigliata |
|---|---|---|
| Lavorazione ad alta velocità dell'alluminio | Alluminio, rame, plastica | 2/3 taglienti, angolo di elica basso, pareti del tagliente lucidate |
| Finitura della cavità dello stampo | Acciaio pretemprato, acciaio al carbonio | 4 taglienti, raggio d'angolo, angolo elica medio |
| Taglio a secco di materiali duri | Carburo di titanio, fibra di vetro | Rivestito in PCD o CVD, multi-tagliente, angolo di elica elevato |
| Finitura di superfici piane | Acciaio inossidabile, acciaio legato | Da 4 a 6 flauti, design a basse vibrazioni, angolo di spoglia smussato |
| Profilatura e fresatura di superfici 3D | Vari metalli e resine | Punta sferica, punta sferica a doppio taglio, design micro-edile |

Comprendere correttamente la geometria della fresa per migliorare la qualità della lavorazione e la durata dell'utensile
La scelta della corretta geometria della fresa è fondamentale per ottenere una lavorazione efficiente e una qualità superficiale superiore. L'analisi dettagliata dei principali fattori geometrici (numero di taglienti, angolo dell'elica e design della punta dell'utensile) in questo articolo, combinata con strategie di abbinamento specifiche per ogni applicazione, sottolinea diversi punti essenziali:
-
Il design delle scanalature influisce non solo sull'evacuazione dei trucioli, ma anche sull'efficienza della lavorazione e sulla stabilità del taglio.
-
La scelta dell'angolo di elica influenza la distribuzione della forza di taglio e la qualità della finitura superficiale. Angoli di elica maggiori favoriscono la lavorazione ad alta velocità, mentre angoli minori sono ideali per tagli pesanti.
-
La geometria della punta dell'utensile deve essere allineata alla forma del pezzo e alle esigenze di lavorazione per garantire precisione e risultati ottimali.
Altrettanto importante è evitare errori di selezione comuni, come optare ciecamente per un maggior numero di taglienti, trascurare gli effetti dell'angolo d'elica o non adattare il design della punta dell'utensile alle proprietà del materiale. Questi errori possono compromettere i risultati di lavorazione e ridurre la longevità dell'utensile.
Per gli ingegneri CNC e gli acquirenti di utensili, un approccio scientifico alla selezione della geometria delle frese, basato sulle prestazioni della macchina, sul materiale del pezzo e sulla strategia di taglio, è essenziale. L'adozione di una strategia di selezione completa che integri i tipi di fresa e la scelta della fresa ottimizza le prestazioni dell'utensile, migliora la qualità della lavorazione e aumenta l'efficienza produttiva.
In conclusione, una conoscenza approfondita e una corretta applicazione della geometria della fresa possono ridurre significativamente i costi di produzione e prolungare la durata dell'utensile, rappresentando un passo fondamentale verso una lavorazione efficiente e ad alta precisione.