


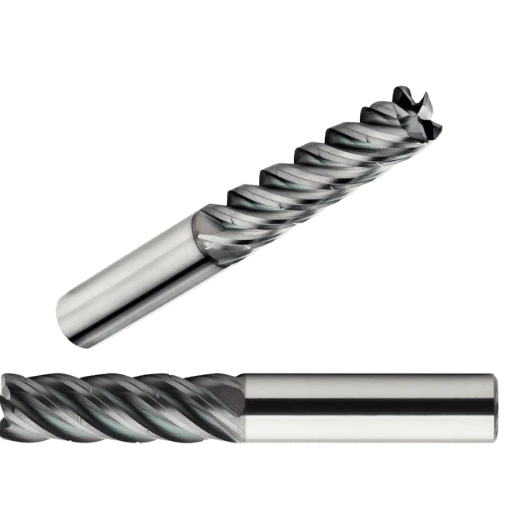
Le frese a candela sono utensili essenziali nell'arsenale delle lavorazioni CNC, offrendo una precisione e un'efficienza senza pari nelle operazioni di taglio. Fondamentale per la loro efficacia è il design, che prevede più canne o taglienti che si sviluppano a spirale lungo il corpo dell'utensile. Questa configurazione consente l'impegno simultaneo di più taglienti con il materiale, riducendo i tempi di lavorazione e migliorando la qualità della finitura superficiale. Inoltre, la varietà di configurazioni delle canne, che vanno da due a otto, consente agli operatori di selezionare l'utensile ottimale in base al materiale da lavorare e alla specifica operazione, che si tratti di sgrossatura, finitura o contornatura. Conoscendo le caratteristiche e le applicazioni delle diverse frese a candela, gli operatori possono migliorare significativamente le loro strategie di lavorazione, con conseguente aumento della produttività e riduzione dell'usura degli utensili.
Che cosa è una fresa a candela e in che cosa differisce dalle altre frese?
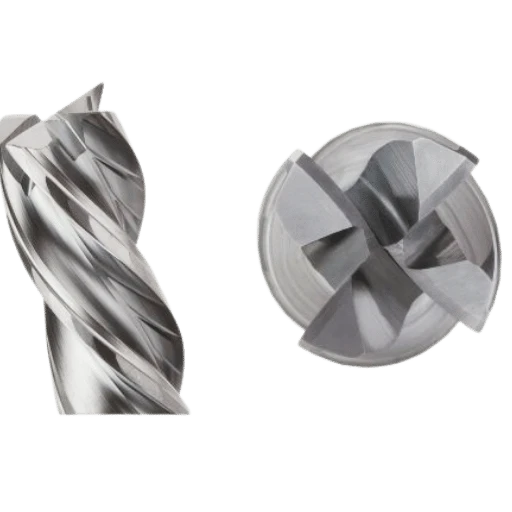
Definizione della fresa a candela
Una fresa a candela si distingue per il suo design, caratterizzato da scanalature o scanalature a spirale lungo il lato dell'utensile. Queste scanalature sono fondamentali nel processo di taglio, facilitando un'efficiente rimozione del metallo consentendo la fuoriuscita dei trucioli, riducendo il calore e minimizzando l'usura dell'utensile. Le frese a candela possono essere realizzate con diversi materiali, come acciaio rapido, carburo, cobalto e altri, a seconda delle esigenze dell'applicazione. Il numero di scanalature può variare da due a otto, e ogni configurazione offre vantaggi specifici in termini di finitura, velocità e compatibilità con i materiali.
Confronto con altri utensili da taglio
A differenza degli utensili da taglio a punta singola, le frese a candela a tagliente singolo innestano il pezzo in lavorazione su più punti contemporaneamente. Questo è in netto contrasto con utensili come le punte, che operano principalmente lungo un singolo asse e vengono utilizzate per la creazione di fori. Altre frese, come le frese a testa sferica o le frese a raggio angolare, sono specializzate in tipi specifici di operazioni di fresatura come la contornatura 3D o la realizzazione di specifici raggi di spigolo. La principale differenza risiede nella versatilità e nell'efficienza della fresa a candela nell'esecuzione di un'ampia gamma di lavorazioni, tra cui fresatura laterale, scanalatura e profilatura.
Vantaggi principali dell'utilizzo di frese a candela
- Versatilità nell'applicazione:Le frese a candela sono adatte a un'ampia gamma di materiali e operazioni, dalla sgrossatura alla finitura.
- maggiore efficienza: Più taglienti lavorano simultaneamente il materiale, riducendo i tempi di lavorazione.
- Finitura superficiale superiore: È possibile selezionare il design e il numero di scanalature per ottenere finiture superficiali ottimali, riducendo al minimo la necessità di successivi processi di finitura.
- Dissipazione di calore:Le scanalature facilitano l'efficace rimozione dei trucioli, che a sua volta aiuta a dissipare il calore dalla zona di taglio, prolungando la durata dell'utensile.
- Costo-efficacia :Nonostante il costo iniziale più elevato, la longevità e la natura multiuso delle frese a candela possono ridurre il costo complessivo degli utensili nell'ambiente di produzione.
La comprensione di questi aspetti consente agli operatori e agli ingegneri di selezionare la fresa più adatta alle loro specifiche operazioni di fresatura, ottimizzando il processo di lavorazione in termini di velocità, efficienza e precisione.
Esplorando le varietà: dalle frese a 3 taglienti a quelle a 4 taglienti
Capire le differenze: frese a 3 taglienti e frese a 4 taglienti
Confrontando le frese a 3 e 4 taglienti, la differenza principale risiede nel numero di taglienti, che influisce significativamente sulle prestazioni in diverse lavorazioni. Ecco un'analisi approfondita di queste differenze e delle loro implicazioni:
- Tasso di rimozione materiale (MRR): Le frese a 3 taglienti consentono generalmente avanzamenti più elevati rispetto alle frese a 4 taglienti grazie al maggiore spazio tra i taglienti, che facilita una migliore evacuazione del truciolo. Questo rende le frese a 3 taglienti preferibili per lavorazioni ad alta efficienza, soprattutto con materiali più teneri come l'alluminio.
- Finitura di qualità: Le frese a 4 taglienti offrono una finitura superficiale più fine grazie al maggior numero di taglienti che entrano in contatto con il materiale. Questa caratteristica le rende ideali per le passate finali in cui una finitura superficiale superiore è fondamentale.
- Versatilità: Mentre le frese a 3 taglienti sono particolarmente utili nelle operazioni di fresatura laterale e scanalatura su un'ampia gamma di materiali non ferrosi, le frese a 4 taglienti offrono una maggiore versatilità su una gamma più ampia di materiali, sia ferrosi che non ferrosi. Il tagliente aggiuntivo contribuisce a distribuire le forze di taglio in modo più uniforme, migliorando la stabilità e la resistenza all'usura in materiali più tenaci come acciaio inossidabile e titanio.
- Gestione del calore: Il ridotto numero di taglienti nelle frese a 3 taglienti facilita una migliore evacuazione del truciolo e dissipazione del calore, fattore fondamentale quando si lavora con materiali inclini alla saldatura o quando si opera a velocità più elevate. Al contrario, le frese a 4 taglienti, con il loro spazio tra i taglienti più ristretto, sono più soggette all'accumulo di calore, rendendo necessario un attento monitoraggio dei parametri di taglio per evitare l'usura prematura o la rottura dell'utensile.
Quando utilizzare un numero maggiore di flauti
L'utilizzo di un numero maggiore di flauti è vantaggioso quando:
- Lavorazione di materiali più duri:Il maggior numero di taglienti e la conseguente distribuzione delle forze di taglio rendono le frese a 4 taglienti più efficaci nella lavorazione di materiali più duri.
- Richiede una finitura più fine:Per le applicazioni che richiedono finiture superficiali di alta qualità, le frese a 4 taglienti sono superiori grazie ai loro taglienti aggiuntivi.
- Esecuzione di lavori di contorno dettagliati:La maggiore stabilità delle frese a 4 taglienti le rende più adatte per contorni intricati o modellazione 3D dettagliata in materiali di tutti i livelli di durezza.
La comprensione di queste variabili e del loro impatto sulle prestazioni di lavorazione consente ai professionisti del settore di selezionare lo strumento più adatto alla loro specifica applicazione, ottimizzando sia l'efficienza che la qualità del processo di lavorazione.
L'importanza del materiale e del rivestimento nelle frese a candela
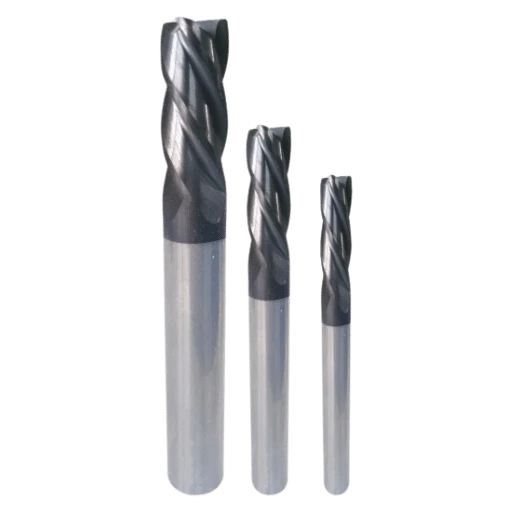
La scelta del materiale corretto per le frese è fondamentale per il successo delle lavorazioni. Ecco le principali considerazioni:
Scelta tra frese in metallo duro e frese in acciaio
- Frese in metallo duro Sono preferiti per la loro durezza e resistenza al calore, rendendoli ideali per lavorazioni ad alta velocità e per la lavorazione di materiali tenaci come acciaio inossidabile e titanio. Offrono una maggiore durata dell'utensile e consentono velocità di taglio più elevate, ma sono più fragili e costosi.
- Frese in acciaio ad alta velocità (HSS). Sono più flessibili e meno inclini a scheggiarsi, il che li rende adatti a una varietà di applicazioni di fresatura generale, soprattutto con materiali più teneri. Sono convenienti, ma non possono funzionare alle stesse velocità elevate degli utensili in metallo duro senza perdere il filo.
Il ruolo dei rivestimenti come AlTiN nell'estensione della durata degli utensili
Rivestimenti come il nitruro di alluminio e titanio (AlTiN) svolgono un ruolo significativo nel prolungare la durata delle frese:
- Aumento della durezza: Miglioramento della durezza superficiale, consentendo all'utensile di tagliare materiali più duri senza usura.
- Riduzione dell'attrito:Riduce l'attrito tra l'utensile e il materiale, con conseguente riduzione dell'accumulo di calore e dell'usura.
- Migliorare la resistenza al calore: Migliorare la capacità dell'utensile di resistere alle alte temperature senza perdere durezza o ossidarsi.
Metallo duro integrale vs. con punta in metallo duro: qual è il migliore?
- Frese integrali in metallo duro Sono realizzati interamente in metallo duro, offrendo la massima durezza, resistenza al calore e velocità. Sono ideali per applicazioni ad alta precisione e alta velocità, ma sono più soggetti a rotture in applicazioni gravose.
- Frese con punta in metallo duro Hanno un corpo in acciaio con taglienti in metallo duro saldati o brasati. Combinano la tenacità dell'acciaio con la durezza dei taglienti in metallo duro, rendendoli più durevoli e resistenti a urti e vibrazioni. Tuttavia, potrebbero non offrire lo stesso livello di precisione degli utensili in metallo duro integrale nelle applicazioni ad alta velocità.
Ognuna di queste scelte ha i suoi vantaggi e limiti che devono essere considerati nel contesto della specifica applicazione di lavorazione, del materiale e del risultato desiderato.
Ottimizzazione delle operazioni di fresatura con frese a testa sferica e a 4 taglienti
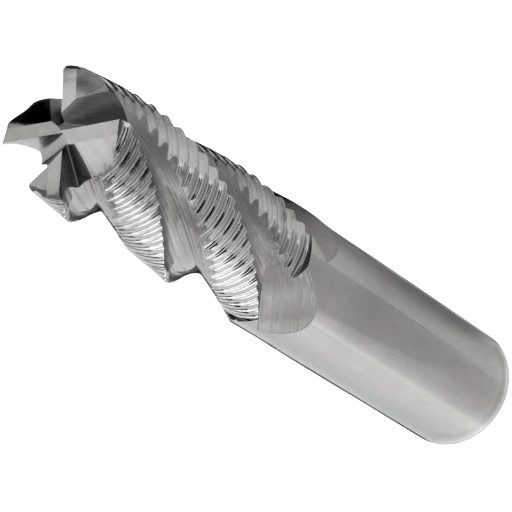
Vantaggi delle frese a testa sferica nella lavorazione di dettaglio
Le frese a testa sferica sono progettate specificamente per produrre dettagli precisi e forme complesse nei progetti di lavorazione meccanica. Offrono diversi vantaggi chiave per la lavorazione di precisione:
- Capacità di contorno complessa:La loro caratteristica estremità sferica consente una lavorazione efficiente di contorni tridimensionali complessi, particolarmente utile nei settori della fabbricazione di stampi, automobilistico e aerospaziale.
- Finitura superficiale liscia: Grazie alla loro forma, le frese a testa sferica creano una finitura più liscia sulla superficie del materiale, riducendo la necessità di successive operazioni di finitura.
- Versatilità: Possono essere utilizzati per operazioni di scanalatura, tasche e finitura su un'ampia gamma di materiali, migliorando la loro utilità nella lavorazione di precisione.
Massimizzazione dell'efficienza con frese a 4 taglienti
Le frese a 4 taglienti sono progettate per ottimizzare il processo di fresatura, offrendo maggiore efficienza e produttività attraverso:
- Tassi di avanzamento più elevati: Grazie ai quattro taglienti, queste frese riescono a rimuovere il materiale più velocemente, riducendo significativamente i tempi di lavorazione.
- Miglioramento della finitura superficiale: Le scanalature aggiuntive garantiscono una finitura più fine del pezzo in lavorazione, rendendole ideali per le operazioni di finitura.
- Migliore rimozione dei trucioli:Il design delle frese a 4 taglienti facilita una rimozione più efficiente dei trucioli, evitando che l'utensile si intasi e si surriscaldi.
- Versatilità nella compatibilità dei materiali:Queste frese sono adatte alla lavorazione di vari materiali, tra cui acciaio, alluminio e materiali termoplastici, il che le rende uno strumento versatile in qualsiasi officina meccanica.
Strategie per la selezione della corretta geometria della fresa
La scelta della corretta geometria della fresa è fondamentale per ottimizzare le operazioni di lavorazione. Nella scelta della fresa, considerare le seguenti strategie:
- Identificare il materialeMateriali diversi richiedono tipi di fresa diversi. Ad esempio, i materiali più duri potrebbero richiedere un utensile con meno taglienti per garantire un adeguato spazio per il truciolo.
- Comprendere l'applicazione della lavorazione: Valutare se l'operazione prevede sgrossatura, finitura o contornatura, poiché ogni processo potrebbe trarre vantaggio da una diversa geometria della fresa.
- Considerare la profondità del taglio:Le operazioni di taglio profondo potrebbero richiedere utensili con meno scanalature per facilitare una migliore evacuazione dei trucioli, mentre i tagli superficiali potrebbero trarre vantaggio da un numero maggiore di scanalature per una finitura più fine.
- Resistenza e rigidità dell'utensile:Per operazioni che comportano una notevole rimozione di materiale o in cui le vibrazioni rappresentano un problema, optare per utensili con diametri del nucleo maggiori e meno scanalature per garantire la stabilità.
- Requisiti di finitura superficiale:Se è fondamentale ottenere una finitura superficiale di alta qualità, scegliere una geometria di fresa che favorisca un'azione di taglio fluida e minimi segni dell'utensile.
In sintesi, la scelta della corretta geometria della fresa implica un'attenta valutazione del materiale, dell'applicazione della lavorazione, della profondità di taglio, della resistenza dell'utensile e della finitura superficiale desiderata. Considerando questi parametri, gli operatori possono ottimizzare le operazioni di fresatura in termini di efficienza, precisione e durata dell'utensile.
Sfide di lavorazione: come superarle con le frese a candela
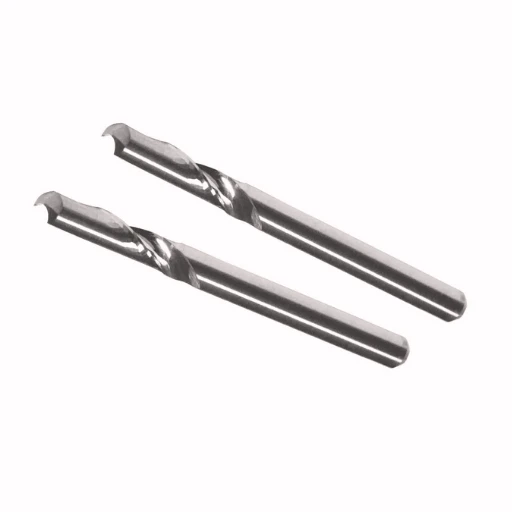
Affrontare la flessione degli utensili e il suo impatto sulla qualità
La flessione dell'utensile, una sfida comune nelle lavorazioni meccaniche, può compromettere significativamente la precisione dimensionale e la finitura superficiale del pezzo lavorato. Questo fenomeno si verifica quando le forze di taglio esercitate sulla fresa ne causano la flessione, allontanandola dal percorso di taglio previsto. Per mitigare la flessione dell'utensile e i suoi effetti negativi:
- Selezionare la geometria corretta della fresa: Optare per frese con diametri del nocciolo maggiori per aumentare la rigidità e ridurre la flessione. Inoltre, valutare l'utilizzo di utensili con meno taglienti per aumentare lo spazio per il truciolo, il che può contribuire a ridurre le forze di taglio.
- Regola i parametri di fresatura:Riducendo la profondità e la larghezza del taglio è possibile ridurre la forza esercitata sull'utensile, riducendo al minimo la flessione.
- Ottimizzazione del percorso utensile:L'implementazione della fresatura concorde può anche aiutare a ridurre al minimo la flessione dovuta alla natura delle forze di taglio dirette verso il mandrino.
Regolazione della velocità di avanzamento e della velocità del mandrino per risultati ottimali
Ottimizzare la velocità di avanzamento e la velocità del mandrino è fondamentale per ottenere i risultati di lavorazione desiderati, riducendo al minimo l'usura e la rottura degli utensili. È possibile implementare le seguenti strategie:
- Considerazioni sui materiali e sugli utensili: Regolazioni della velocità di avanzamento base e della velocità del mandrino in base al materiale in lavorazione e al materiale dell'utensile. I materiali più duri richiedono in genere velocità del mandrino e avanzamenti più bassi per ridurre l'usura dell'utensile.
- Geometria dell'utensile: Il numero di taglienti della fresa determina anche le velocità di avanzamento e la velocità del mandrino ottimali. Un maggior numero di taglienti consente velocità di avanzamento maggiori grazie al maggior numero di taglienti.
- Strategia di lavorazione: A seconda che si tratti di sgrossatura o finitura, regolare questi parametri di conseguenza. Le operazioni di finitura spesso richiedono velocità del mandrino più elevate e avanzamenti inferiori per una finitura superficiale superiore.
Prevenire l'usura e la rottura premature
L'usura prematura e la rottura degli utensili non solo influiscono sulla qualità dei pezzi, ma aumentano anche significativamente i costi operativi. Per prevenire questi problemi:
- Utilizzare utensili rivestiti:I rivestimenti degli utensili come TiAlN o AlCrN possono aumentare notevolmente la durata degli utensili riducendo la temperatura di esercizio e fornendo una barriera protettiva contro l'usura.
- Ottimizzare l'uso del refrigerante: Un'applicazione corretta del refrigerante riduce la temperatura e l'attrito dell'utensile, riducendone l'usura e prolungandone la durata.
- Implementare l'ottimizzazione del percorso utensile:Evitando percorsi utensile aggressivi e implementando strategie come la fresatura trocoidale è possibile ridurre gli urti sull'utensile, riducendo al minimo il rischio di rottura.
Grazie alla comprensione e all'applicazione di queste strategie, le operazioni di lavorazione possono non solo raggiungere risultati ottimali in termini di qualità e precisione, ma anche aumentare la longevità degli utensili e ridurre i costi di produzione.
Selezione della fresa a candela perfetta per il tuo progetto
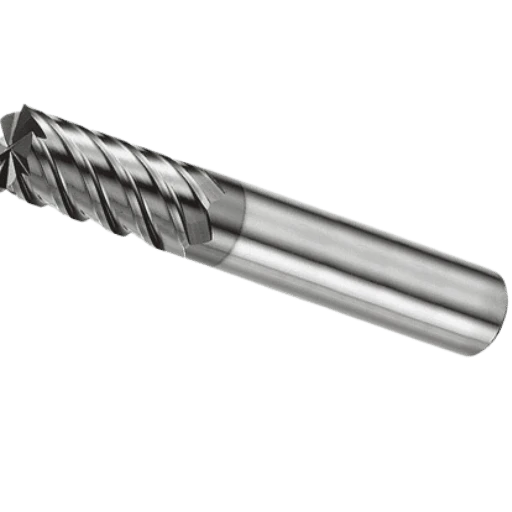
La scelta della fresa giusta per il vostro progetto di lavorazione implica diversi fattori critici per garantire efficienza, qualità e convenienza nel processo produttivo. Due degli aspetti chiave da considerare sono l'angolo d'elica e la profondità di taglio della fresa:
- Angolo dell'elica: L'angolo d'elica si riferisce all'angolo tra la linea mediana dell'utensile e un bordo dritto lungo la scanalatura. Un angolo d'elica più elevato, in genere compreso tra 40° e 60°, si traduce in un'azione di taglio più fluida, vantaggiosa per le operazioni di finitura e per materiali soggetti a scheggiature o bave. Angoli d'elica più bassi, invece, offrono una maggiore resistenza e sono più adatti per operazioni di sgrossatura o lavorazione di materiali più duri.
- Profondità del flauto: La profondità della scanalatura influisce sulla resistenza dell'utensile e sulla capacità di asportazione del truciolo. Le scanalature profonde offrono una migliore evacuazione del truciolo, fondamentale per lavorazioni ad alto avanzamento o ad alta velocità, in particolare con materiali più teneri o duttili. Le scanalature poco profonde, al contrario, aumentano la resistenza del nucleo dell'utensile, rendendole più adatte alla lavorazione di materiali più duri e fragili.
Casi di studio: applicazioni di successo delle frese a candela
- Industria aerospaziale: Un produttore ha utilizzato frese a codolo cilindrico ad alta elica per la lavorazione di componenti complessi in alluminio. L'angolo d'elica più elevato ha ridotto il carico sull'utensile, garantendo una finitura più liscia e prolungandone la durata, fattore fondamentale per i requisiti di precisione e qualità dei componenti aerospaziali.
- Industria automobilistica: Nella produzione di blocchi motore in ghisa, un'azienda ha utilizzato frese a candela con scanalature poco profonde e un angolo d'elica ridotto. La maggiore resistenza della fresa ha consentito di eseguire operazioni di sgrossatura efficaci, rimuovendo grandi volumi di materiale in modo efficiente e mantenendo l'integrità dell'utensile.
- Dispositivi medicaliUn produttore di dispositivi medicali ha adottato frese a candela con scanalature profonde per la lavorazione di impianti in titanio. Le scanalature profonde hanno facilitato un'efficiente rimozione dei trucioli in un materiale noto per la sua tenacità e la tendenza ad aderire all'utensile da taglio, migliorando così la finitura superficiale e prevenendo l'usura prematura dell'utensile.
In ogni caso, l'applicazione di successo delle frese a candela si basava su una conoscenza approfondita delle caratteristiche dell'utensile e di come queste soddisfacessero i requisiti specifici del materiale da lavorare e gli attributi desiderati del prodotto finale.
Referenze
-
"Fondamenti di lavorazione dei metalli e macchine utensili" di Winston A. Knight e Geoffrey Boothroyd
- Fonte: Taylor & Francis (vetro)
- Sommario: Questo libro è una risorsa completa sui principi delle macchine utensili e della lavorazione dei metalli, offrendo approfondimenti su diverse operazioni di lavorazione, comprese quelle che utilizzano frese a candela. È un testo essenziale per il mondo accademico e un utile riferimento per i professionisti del settore, fornendo conoscenze fondamentali che supportano l'efficace applicazione delle frese a candela nelle lavorazioni CNC di precisione.
-
“Finitura di parti realizzate con la tecnica Fused Deposition Modeling mediante lavorazione CNC”
- Fonte: Scienza diretta (vetro)
- Sommario: Questo articolo di ricerca esplora l'utilizzo di sistemi di fresatura CNC dotati di utensili specializzati, come frese a testa sferica a due taglienti in metallo duro integrale, per la finitura di componenti prodotti tramite modellazione a deposizione fusa (FDM). L'attenzione dello studio sull'integrazione della produzione additiva con la lavorazione CNC di precisione evidenzia il ruolo cruciale delle frese a testa sferica nel raggiungimento delle finiture superficiali e delle precisioni dimensionali desiderate, rendendolo una risorsa preziosa per i professionisti che desiderano migliorare le proprie strategie di lavorazione.
-
“Una metodologia di progettazione multilivello per fresatrici riconfigurabili”
- Fonte: Collezione digitale ASME (vetro)
- Sommario: Questo articolo accademico presenta un nuovo approccio progettuale per fresatrici riconfigurabili, sottolineando l'importanza della selezione degli utensili, comprese le frese a candela, nell'ottimizzazione delle lavorazioni. La discussione sulla relazione tra taglienti degli utensili, condizioni di taglio e capacità della macchina offre spunti pratici per ingegneri e operatori che mirano a sfruttare appieno il potenziale delle frese a candela in ambienti di lavorazione CNC personalizzati o adattabili.
Domande frequenti
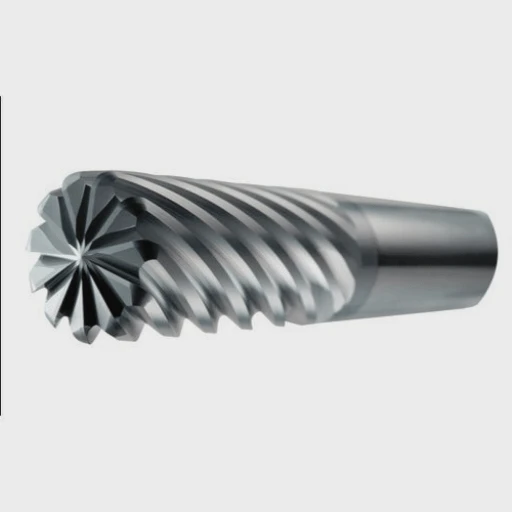
D: Quali sono i diversi tipi di frese comunemente utilizzati nella lavorazione CNC di precisione?
R: I tipi più comuni di frese a candela utilizzate nella lavorazione CNC di precisione sono le frese a candela in metallo duro, caratterizzate da varie geometrie delle estremità, come le frese a candela quadrate, nonché utensili con più taglienti.
D: In che modo il numero di taglienti di una fresa influisce sulle sue prestazioni?
R: Le frese con un numero inferiore di taglienti, come gli utensili a tagliente singolo o doppio, offrono valli più ampie e una minore flessione dell'utensile, rendendole adatte per la fresatura ad alta efficienza e il taglio di materiali morbidi come l'alluminio.
D: Quali sono le caratteristiche principali da considerare nella scelta di una fresa per la fresatura CNC?
R: Quando si sceglie una fresa, i fattori da considerare includono il materiale da lavorare, la finitura superficiale desiderata, la velocità di taglio e i requisiti di avanzamento, nonché il rivestimento e la durezza della fresa.
D: In che modo la progettazione della scanalatura di una fresa in metallo duro influisce sulle prestazioni di lavorazione?
R: Le frese in metallo duro con lunghezze delle scanalature e rapporti del diametro del nucleo elevati, nonché valli delle scanalature e angoli dell'elica più piccoli, sono progettate per lavorazioni ad alte prestazioni su materiali tenaci come acciaio legato e acciaio per utensili temprato.
D: Qual è l'importanza dei rivestimenti sulle frese?
R: Rivestimenti come l'altin vengono applicati alle frese per aumentare la durata dell'utensile, ridurre le forze di taglio e migliorare l'evacuazione dei trucioli, soprattutto durante la lavorazione di materiali abrasivi come ghisa o acciaio al carbonio.
D: In che modo la profondità della scanalatura influisce sulla capacità di taglio delle frese?
R: Le frese con profondità di taglio maggiori sono adatte alle lavorazioni pesanti, poiché offrono più spazio per i trucioli e riducono il rischio di rilavorazione dei trucioli, con conseguente aumento della velocità di asportazione del materiale (MRR).
Lettura consigliata: Scopri le ultime novità in fatto di rivestimenti per frese nel 2024






