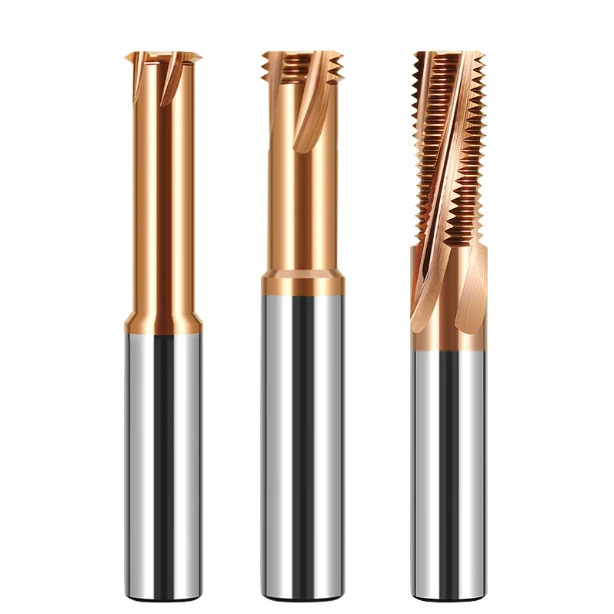
Un cliente europeo, produttore di stampi a iniezione, ci ha contattato con un problema urgente. Durante la lavorazione di filettature interne M6 in inserti in acciaio 1.2379 (D2) temprati a 54 HRC, la loro officina ha danneggiato tre frese per filettature in metallo duro consecutive. Gli operatori hanno dimezzato la velocità del mandrino, raddoppiando i tempi di ciclo. Tuttavia, ogni utensile rimosso presentava creste scheggiate o rivestimenti delaminati e i pezzi non superavano sistematicamente il controllo con il calibro per filettature.
Ci imbattiamo costantemente in questo scenario durante il nostro supporto tecnico sul campo in Nord America ed Europa. Gli operatori di macchine utensili trattano spesso gli acciai per utensili temprati come i normali acciai pre-temprati o legati. Tuttavia, l'estrema resistenza allo snervamento e l'attrito elevato provocano picchi di temperatura istantanei nella zona di taglio. In questo contesto, l'usura della fresa per filettature nell'acciaio temprato raramente corrisponde alla normale usura del fianco; si tratta piuttosto di un cedimento prematuro causato da shock termico, gioco errati dei trucioli o microgeometria non corretta.
Ogni segno di usura su un dente di taglio racconta una storia precisa sulla forza di taglio e sul carico termico. Acquistare a caso rivestimenti costosi o ridurre la velocità del mandrino non fa altro che mascherare i problemi di fondo. Anzi, tagliare troppo lentamente spesso accelera il deterioramento dell'utensile a causa dell'incrudimento e dell'attrito.
Le vostre frese per scarti, inserite in fori profondi e temprati, si rompono a causa dell'ammorbidimento termico ad alte velocità di taglio? Oppure i carichi di trucioli ultraleggeri consumano il tagliente durante la lavorazione?
Punti critici principali nella fresatura di filettature in acciaio per stampi: modalità di guasto più comuni
La fresatura di filettature in acciai con durezza superiore a 50 HRC presenta due enormi ostacoli: la segregazione di carburi abrasivi e la scarsa conducibilità termica. La fresatura di filettature è un taglio interrotto. Ogni dente entra in contatto con il materiale per pochi millisecondi, tranciando il metallo con una resistenza allo snervamento superiore a 1800 MPa prima di raffreddarsi improvvisamente all'uscita. Gli operatori che commettono l'errore di aspettarsi un'usura graduale dell'utensile di solito vedono una fresa nuova autodistruggersi dopo soli due fori.
Il nostro laboratorio ha esaminato centinaia di frese difettose al microscopio ottico ad alta potenza. I cedimenti nella fresatura di filettature in acciaio per stampi seguono meccanismi chiari e ripetibili, piuttosto che una perdita di spessore graduale e prevedibile. Le elevate sollecitazioni di contatto innescano microfratture che si moltiplicano in pochi secondi. Individuare questi primi segnali di cedimento consente di ottimizzare i percorsi utensile e le velocità prima che i pezzi di scarto finiscano nella spazzatura.
H3: Scheggiatura iniziale del bordo e sfaldamento meccanico: usura del tagliente della fresa per filettature
Se il vostro calibro a tampone per filettature "passa" si blocca improvvisamente o le creste dei denti presentano tacche irregolari, vi trovate di fronte a un problema di micro-scheggiatura. Recentemente abbiamo ispezionato una serie di stampi per tranciatura ad alta durezza in un'officina meccanica dell'Ohio, dove la durata dell'utensile ha subito forti fluttuazioni. L'ispezione microscopica non ha rivelato le classiche bande di usura del fianco, bensì fratture frastagliate e fragili lungo il rilievo primario. Questa grave usura del tagliente della fresa per filettature deriva direttamente dal forte impatto in ingresso.
La risoluzione di questa modalità di frattura inizia con la verifica delle strategie di ingresso dell'utensile e della microgeometria. I macchinisti spesso presumono che i taglienti affilati come rasoi si taglino con minore resistenza, ma i taglienti ultra-affilati si spezzano in presenza di elevata durezza. L'applicazione di un'affilatura controllata del tagliente da 0.010 mm a 0.015 mm e il passaggio da affondamenti lineari ad un arco di 180 gradi distribuiscono le forze di impegno e prevengono lo strappo meccanico del tagliente.
Usura abrasiva e fessurazione da fatica termica: meccanismo di usura della fresa per filettature in HRC 50+
Gli acciai temprati per lavorazione a freddo contengono carburi di lega primari ad alta durezza che raschiano via la matrice di cobalto più morbida dell'utensile. Quando la fresa scorre sul pezzo a migliaia di giri al minuto, questi punti microscopici di durezza arano solchi longitudinali distinti lungo il fianco dell'utensile. Allo stesso tempo, i rapidi cicli di riscaldamento e raffreddamento creano un'intensa fatica termica. Questo duplice meccanismo di usura da fresa a filettature forma cricche a pettine lungo il tagliente, portando a una perdita catastrofica dei denti.
La gestione di questo tipo di usura richiede una decisione cruciale sui fluidi di raffreddamento. L'inondazione del taglio con emulsione idrosolubile innesca un violento shock termico durante la fresatura interrotta, accelerando rapidamente la formazione di reti di fratture termiche. I nostri dati di taglio dimostrano che il passaggio all'aria compressa secca o alla lubrificazione a quantità minima (MQL) rimuove i trucioli in modo affidabile, modera lo shock termico e prolunga significativamente la durata utile dell'utensile.
Delaminazione e ossidazione del rivestimento nanocomposito: usura del rivestimento nelle macchine per la lavorazione dei fili
I rivestimenti sono l'unica difesa del substrato contro la diffusione ad alta temperatura. Quando si estrae una fresa per filettature dal portautensili e si nota che il rivestimento grigio-violaceo è diventato grigio opaco, o che il carburo di tungsteno è esposto, significa che la barriera protettiva del rivestimento si è deteriorata. Nei fori ciechi profondi, la tipica usura del rivestimento delle frese per filettature si verifica quando le temperature localizzate dell'interfaccia di taglio superano il limite di ossidazione del rivestimento, che si aggira tra i 900 °C e i 1100 °C.
Il solo passaggio a un rivestimento con una classificazione superiore non risolverà il problema dello sfaldamento precoce. Se la durezza del substrato non corrisponde alle sollecitazioni interne del rivestimento, o se la preparazione dei bordi viene trascurata, la pellicola si trancia semplicemente sotto carichi pesanti. Abbina strati spessi di AlTiN o AlTiSiN nanocomposito a un'adeguata preparazione della superficie del substrato e regola la velocità di taglio per evitare che il calore da attrito fonda la barriera protettiva.
Parametri di taglio non corrispondenti: individuazione delle cause principali dell'usura delle frese per filettature.
Quando si ispeziona una fresa bruciata, non bisogna mai attribuire la colpa alla qualità del grano di carburo o ai lotti di sinterizzazione. Piuttosto, è necessario estrarre il programma CNC e verificare i parametri di taglio di base. Gli acciai per utensili temprati offrono margini di errore minimi a causa dell'estrema resistenza al taglio e della scarsa elasticità. Un operatore che modifica la manopola di override dell'avanzamento anche solo del 15% può compromettere istantaneamente l'equilibrio delle forze di taglio.
Durante la risoluzione dei problemi sul campo, il nostro team esegue calcoli a ritroso sul carico del mandrino, sulla velocità della superficie periferica e sull'avanzamento programmato del dente. I nostri dati diagnostici confermano che combinazioni di parametri errate sono responsabili di oltre il 60% delle cause di usura prematura delle frese per filettatura. La velocità della superficie, il carico del truciolo per dente e il passo radiale sono fattori interdipendenti che determinano il calore e lo stress meccanico nella zona di taglio.
Rammollimento termico dovuto a velocità eccessiva: limiti di velocità di taglio nella fresatura di filettature
Spesso i programmatori trascurano la differenza di velocità tra l'avanzamento lungo l'asse centrale e la velocità periferica effettiva della punta dell'utensile all'interno di fori di piccole dimensioni. In una lavorazione di cavità per stampi in acciaio 55 HRC, un'officina ha aumentato la velocità periferica a 90 m/min per ridurre i secondi di ciclo. L'usura della fresa era grave in corrispondenza del terzo foro. Poiché l'acciaio temprato non è in grado di dissipare il calore, l'attrito localizzato ha rapidamente degradato il legante al cobalto, causando una deformazione plastica sul tagliente.
Le prove empiriche suggeriscono un approccio disciplinato e prudente alla velocità di taglio nella fresatura di filettature su materiali temprati. Per acciai da 50 a 56 HRC, mantenere la velocità periferica rigorosamente tra 45 e 65 m/min; scendere a 35-45 m/min oltre i 58 HRC. Dedicare due secondi in più per foro permette di mantenere la temperatura dell'interfaccia al di sotto del limite di ossidazione del rivestimento, prevenendo il collasso termico e la rapida e catastrofica scheggiatura.
Lucidatura da avanzamenti leggeri: l'impatto diretto dell'avanzamento per dente sull'usura della filettatura
Temendo rotture immediate, gli operatori spesso riducono la velocità di avanzamento a livelli minimi, pensando erroneamente che una velocità inferiore sia più sicura. Su pezzi temprati, questo è disastroso. Al microscopio in officina, riscontriamo frequentemente una lucidatura a specchio dei fianchi e micro-lacerazioni causate da carichi di truciolo inferiori a 0.005 mm per dente. Poiché le tipiche lame per la preparazione dei taglienti hanno una larghezza compresa tra 0.008 e 0.012 mm, le velocità di avanzamento ultraleggere non riescono a tagliare il metallo in modo netto.
Invece di tagliare, la punta dell'utensile sfrega, generando un grave incrudimento sulle pareti del foro. Questa patina indurita secondaria accelera l'attrito e causa un'usura estrema della filettatura . Scegliere sempre un carico di taglio meccanico moderato anziché lo sfregamento. Mantenere un avanzamento effettivo per dente compreso tra 0.015 e 0.035 mm in modo che il tagliente tagli oltre la zona incrudita e rimuova i micro-trucioli in modo pulito.
Profondità radiale e percorsi a passaggi multipli: prevenire l'usura delle frese per filettature nell'acciaio temprato
Costringere una fresa per filettature a profilo completo o a punta singola a tagliare l'intera profondità della filettatura in un'unica passata porta inevitabilmente al guasto. Durante un audit presso un fornitore europeo di componenti per auto che soffriva di elevati tassi di scarto, abbiamo scoperto che la loro fresa macro tagliava l'intero profilo a V di 60 gradi in un'unica passata. L'enorme arco di contatto istantaneo produceva enormi punte radiali, causando la flessione dell'utensile e vibrazioni in profondità nel foro.
Il sovraccarico in un'unica passata rimane una delle principali cause di usura delle frese per filettatura nell'acciaio temprato. Eliminiamo questo problema suddividendo la profondità di taglio radiale su 2-4 passate elicoidali: asportazione del 60% del materiale nella prima passata, 30% nella seconda e una passata di ritorno leggera di 0.02-0.04 mm. Questo distribuisce lo stress sui denti, elimina la conicità della filettatura ad angolo retto e protegge le fragili punte delle creste.
Portautensili, serraggio e controllo della rigidità: i fattori spesso trascurati che influenzano l'usura degli utensili per la fresatura di filettature.
Spesso i progettisti di officina si concentrano su velocità e avanzamenti, ignorando la rigida catena di serraggio che va dal cono del mandrino alla pinza e al pezzo in lavorazione. La fresatura interrotta su materiali ad alta durezza genera violente onde d'urto ad alta frequenza che si propagano verso l'alto attraverso il portautensili. Qualsiasi micro-gioco o flessione nel portautensili compromette istantaneamente la distribuzione uniforme del carico sui denti.
Presumere che tagli di fresatura di filettature poco profondi consentano l'invecchiamento delle pinze a molla o il gioco eccessivo dei portautensili è un errore costoso. Le nostre verifiche tecniche confermano che le vibrazioni dinamiche e la flessione del portautensili causano un'usura sottile ma distruttiva degli utensili di fresatura di filettature. La flessione induce micro-vibrazioni che distorcono il passo della filettatura e usurano rapidamente i taglienti, indipendentemente da quanto bene siano programmati i parametri.
Sporgenza e eccentricità dinamica: come TIR amplifica l'usura della filettatura
Spesso installiamo comparatori a quadrante sulle impostazioni degli utensili quando gli operatori utilizzano frese a collo lungo con sporgenza superiore a 4xD e con un'eccentricità che supera 0.008 mm. Considerando che i carichi di truciolo misurano solo pochi micron per dente, un'eccentricità dinamica superiore a 0.005 mm significa che un singolo dente assorbe oltre il 70% dell'intero carico di taglio. I denti rimanenti si limitano a sfregare contro la superficie del pezzo.
Questo grave squilibrio di carico sottopone il dente più alto a picchi di impatto distruttivi, provocando una rapida micro-scheggiatura e sfaldamento del fianco. Si consiglia di sostituire i mandrini a pinza ER estesi con mandrini idraulici rigidi o portautensili a calettamento termico, mantenendo la sporgenza inferiore a 3xD. Mantenere l'eccentricità dinamica inferiore a 0.003 mm in punta garantisce una distribuzione uniforme del carico e previene l'usura anomala della filettatura.
Strategia di fresatura in salita e di ingresso: archi di rotolamento per proteggere il tagliente della fresa per filettature dall'usura
Le penetrazioni lineari e rettilinee nelle pareti laterali generano un forte shock d'impatto quando si lavora con acciai con durezza superiore a 50 HRC. Colpire pareti temprate con un angolo di 90 gradi è come colpire l'acciaio temprato con un martello. Le vibrazioni dell'utensile aumentano immediatamente e i denti di taglio spesso si scheggiano o si lacerano lungo la superficie di spoglia prima ancora di completare la loro prima rotazione elicoidale.
Richiediamo la fresatura in concordanza abbinata a un ingresso ad arco elicoidale da 90 a 180 gradi. L'ingresso graduale riduce lo spessore del truciolo, eliminando picchi di carico improvvisi durante l'ingaggio iniziale del dente. Questo percorso delicato protegge le creste vulnerabili, limita l'usura prematura del tagliente della fresa per filettature e garantisce che l'utensile entri nel taglio con una sollecitazione meccanica stabile e controllata.
Aspirazione dei trucioli e shock termico: bilanciamento dei metodi di raffreddamento per ottimizzare la durata degli utensili per la fresatura di filettature.
Nei fori ciechi, i trucioli non evacuati possono causare danni ingenti. I micro-trucioli induriti che non vengono espulsi ricadono sul percorso delle scanalature rotanti, dove subiscono una seconda frantumazione. I taglienti costretti a riaffilare i trucioli induriti si usurano due volte più velocemente del normale e presentano un elevato rischio di rottura improvvisa.
La scelta del refrigerante richiede un compromesso ponderato tra l'evacuazione dei trucioli e i cicli termici. L'utilizzo di refrigerante a base d'acqua su acciai con durezza superiore a 52 HRC provoca un forte shock termico durante le lavorazioni interrotte, innescando la formazione di cricche. Si consiglia l'utilizzo di aria compressa secca a una pressione minima di 6 bar, oppure la lubrificazione a quantità minima (MQL) con getto d'aria ad alta pressione, per espellere i trucioli in sicurezza e prolungare la durata complessiva dell'utensile di fresatura.
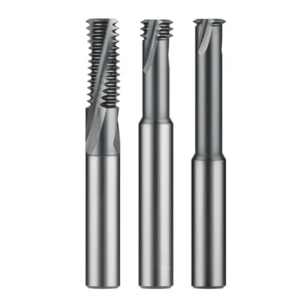
Una soluzione alle cause profonde per l'acciaio temprato: frese per filettature in metallo duro personalizzate e compensazione dei parametri.
Se avete già ridotto la velocità di taglio, aggiunto passaggi di sovrapposizione e eliminato l'eccentricità del portautensili, ma gli utensili continuano a scheggiare l'acciaio con durezza superiore a 55 HRC, significa che gli utensili standard in catalogo non sono adatti. Gli utensili standard sono compromessi, progettati per lavorare qualsiasi materiale, dall'acciaio dolce all'alluminio. Le loro superfici di spoglia positive e la spaziatura uniforme delle scanalature non possiedono la resistenza necessaria per resistere alle elevate forze di flessione laterale nelle leghe temprate.
Quando si tratta di risolvere problemi complessi relativi alla foratura per i produttori europei e americani, la nostra soluzione a lungo termine è rappresentata da utensili progettati su misura. Una fresa per filettature in metallo duro ad alte prestazioni, realizzata su misura , non è semplicemente un utensile in metallo duro standard con un costoso rivestimento viola. Riprogettiamo l'utensile partendo dalla matrice granulare e dallo spessore del nucleo fino alla preparazione microscopica del tagliente, eliminando la flessione e stabilizzando il passo della filettatura anche in produzioni ad alto volume.
Substrati in carburo sub-micronici e levigatura: arrestare l'usura delle frese per filettature nell'acciaio temprato
La lavorazione dell'acciaio per utensili richiede un delicato equilibrio tra tenacità del nucleo e durezza del tagliente. La scelta di un carburo di tungsteno con durezza superiore a 94 HRA spesso si rivela controproducente; un basso contenuto di cobalto rende i denti fragili sotto carichi d'urto. Per le matrici con durezza da 50 a 62 HRC, specifichiamo un carburo di tungsteno submicronico con granulometria da 0.4 a 0.6 μm e un contenuto di cobalto dal 10% al 12%. Questa matrice offre la resistenza alla flessione necessaria per assorbire forti picchi di taglio.
La preparazione del tagliente determina la durata dell'utensile. Al microscopio elettronico, i taglienti grezzi rettificati mostrano dentellature e microfratture da rettifica che si spezzano in pochi millisecondi dal contatto. Applichiamo la micro-sabbiatura o la spazzolatura di precisione con spazzole di nylon per affilare un raggio di curvatura uniforme da 8 a 15 μm con una minuscola smussatura negativa a T. Questa geometria previene i picchi di stress, bloccando le fratture fragili che causano l'usura delle frese per filettature nell'acciaio temprato.
Angolo di spoglia negativo e intonazione non uniforme delle scanalature: mitigazione dell'usura e delle vibrazioni della fresa per filettature
Il taglio dell'acciaio temprato per utensili richiede di sacrificare l'affilatura a "taglio libero" a favore del supporto del tagliente grezzo. Rettifichiamo un angolo di spoglia radiale negativo da 3 a 6 gradi, supportato da giochi secondari rinforzati. La geometria negativa spinge le forze di taglio verso l'asse centrale dell'utensile, sottoponendo la cresta del dente a compressione anziché a trazione. Mentre le richieste di spinta aumentano, la scheggiatura si arresta immediatamente.
Anche la filettatura di fori profondi è soggetta a vibrazioni armoniche. Interrompiamo la risonanza auto-eccitata combinando angoli di elica variabili con spaziatura non uniforme delle scanalature. Gli intervalli di innesto dei denti irregolari eliminano i picchi armonici prima che le vibrazioni possano generarsi. Nelle cavità profonde degli stampi, questo smorzamento asimmetrico elimina la flessione laterale, uniformando i percorsi dell'utensile per ridurre l'usura eccessiva della fresa per filettatura e aumentare la durata dell'utensile.
Compensazione radiale in loco: previsione della durata degli utensili per la fresatura di filettature tramite feedback di misurazione.
Le compensazioni dinamiche dell'usura degli utensili CNC rappresentano l'ultima linea di difesa per la qualità delle filettature. Non aspettate mai che un calibro "passa" si blocchi o che un calibro "non passa" emetta un rumore per reagire, perché l'utensile ha già iniziato a bruciare le creste della filettatura. Impostiamo compensazioni macro a passi successivi basate sul campionamento del lotto, compensando da 0.003 a 0.005 mm sul diametro dopo un numero fisso di fori per contrastare l'usura abrasiva.
Ancora più importante, è fondamentale collegare la durata dell'utensile direttamente alla resistenza tattile del calibro. Bisogna addestrare gli operatori a estrarre la fresa nel momento in cui il calibro "passa" richiede una pressione decisa del dito per bloccarsi, anziché aspettare che si inceppi. Sostituendo la fresa in questo punto di flesso dell'usura si evita la rottura dell'utensile nelle preziose cavità dello stampo e si ottengono dati prevedibili per prolungare la durata complessiva dell'utensile della fresa per filettature.