



Nella moderna lavorazione CNC, la fresa a testa piatta è uno degli utensili da taglio più comuni e versatili. Grazie al suo design a punta dritta, è ampiamente utilizzata per operazioni di scanalatura, contornatura e fresatura frontale su materiali sia metallici che non metallici. Rispetto alle frese a testa sferica, le frese a testa piatta offrono un taglio verticale più preciso, il che le rende ideali per la lavorazione di scanalature a fondo piatto, fori quadrati e contorni 2D complessi.
Le frese a testa piatta sono disponibili in diverse configurazioni, incluse opzioni a due e più taglienti, per soddisfare diverse esigenze di lavorazione e proprietà dei materiali come acciaio, acciaio inossidabile, leghe di alluminio e compositi. La scelta della geometria e del rivestimento superficiale della fresa a testa piatta più adatti è fondamentale per prolungare la durata dell'utensile e migliorare l'efficienza di lavorazione.
Nelle macchine CNC, la pianificazione del percorso utensile e i parametri di avanzamento delle frese a candela piatta influiscono direttamente sulla qualità della lavorazione e sulla durata dell'utensile. Profondità di taglio, velocità e impostazioni appropriate di refrigerante/lubrificazione sono fondamentali per garantire operazioni di fresatura efficienti e stabili. Questo articolo esplora le caratteristiche strutturali, i principi di funzionamento e le applicazioni specifiche delle frese a candela piatta nelle lavorazioni CNC per aiutare ingegneri e operatori a effettuare scelte consapevoli in materia di utensili.
Definizione e caratteristiche strutturali delle frese a testa piatta
Che cosa è una fresa a testa piatta?
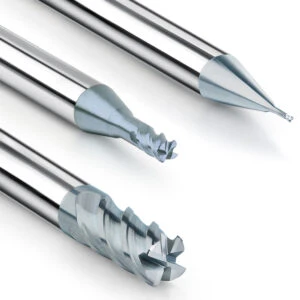
Una fresa a candela piatta è un utensile da taglio multiuso con una punta che forma un angolo di 90 gradi o quasi retto. Viene comunemente utilizzata per operazioni di tasche, scanalature e spianatura nelle lavorazioni CNC. A differenza delle frese a testa sferica o a raggio di punta, le frese a candela piatta creano caratteristiche con spigoli vivi e fondo piatto, rendendole ideali per applicazioni che richiedono precisione e chiarezza geometrica.
La punta della fresa a fondo piatto presenta un angolo retto di 90° o un angolo leggermente arrotondato. Questa struttura consente un controllo preciso dell'utensile Z-down, particolarmente adatto per scanalature rettangolari, cavità quadrate, strutture a gradini, ecc. Allo stesso tempo, l'utilizzo di punte a testa piatta nella fase di sgrossatura può migliorare efficacemente la velocità di asportazione del metallo per unità di tempo e rappresenta uno strumento di lavorazione fondamentale per molti componenti, dai pezzi grezzi ai semilavorati.
Componenti chiave delle frese a testa piatta
Una fresa a testa piatta standard presenta diverse caratteristiche fondamentali:
- Conte Flauto: Influisce sull'evacuazione del truciolo e sulle prestazioni di taglio. Per l'alluminio, si preferiscono utensili a due o tre taglienti per massimizzare l'evacuazione del truciolo, mentre i modelli a quattro taglienti offrono una maggiore rigidità per la lavorazione dell'acciaio.
- Diametro di taglio e lunghezza della scanalatura: Il rapporto lunghezza/diametro delle scanalature influisce sul comportamento dell'utensile nelle cavità profonde. Le scanalature più lunghe sono più soggette a vibrazioni e richiedono strategie di taglio conservative.
- Compatibilità del gambo e del serraggio:La stabilità dell'utensile dipende dalle dimensioni appropriate del gambo e dal serraggio sicuro, che influiscono direttamente sul controllo delle vibrazioni e sulla precisione del pezzo.
- Angoli di elica, di inclinazione e di scaricoQuesti angoli influenzano l'affilatura dell'utensile, il carico di taglio e la finitura superficiale. Gli utensili a scanalatura larga sono adatti alla sgrossatura ad alto avanzamento, mentre gli utensili con angoli di spoglia acuti e scanalature lucidate sono ideali per la finitura fine.
Questi elementi di progettazione consentono alle frese a testa piatta di gestire un'ampia gamma di applicazioni, dalla sgrossatura alla finitura, su vari materiali.

Principio di funzionamento e metodi di lavorazione per frese a testa piatta
Strategie di programmazione del percorso utensile
Nella programmazione CNC, i percorsi utensile per le frese a candela piatta dovrebbero sfruttare le loro caratteristiche geometriche e le funzioni previste. Le frese a candela piatta tagliano utilizzando sia il bordo inferiore che quello laterale, rendendole adatte per la profilatura, la fresatura di tasche e la fresatura di scanalature.
Quando si tagliano tasche o scanalature, è meglio utilizzare ingressi a rampa o elicoidali piuttosto che a tuffo. Questo riduce lo stress dell'utensile e ne aumenta la durata. Se è necessario un ingresso verticale a Z, assicurarsi che l'utensile abbia una capacità di taglio centrale e impostare una profondità di taglio (AP) e velocità di avanzamento conservative per evitare vibrazioni o rotture.
Strategie efficaci includono la pulizia parallela al contorno o strato per strato per finiture di fondo pulite. Per cavità profonde, combinare passate di sgrossatura e finitura per mantenere un taglio uniforme e ridurre l'usura.
Operazioni di lavorazione comuni per frese piane
Le frese a testa piatta sono ideali per operazioni essenziali come scanalatura, spianatura e sgrossatura. Il loro design a fondo piatto produce superfici pulite e affilate senza raggi di spigolo, il che è fondamentale per le applicazioni che richiedono precisione geometrica, come stampi, componenti a gradini o parti con pareti sottili.
- Stozzatura: Offre un controllo eccellente degli slot sia aperti che chiusi.
- Di fronte: Le ampie aree di taglio migliorano la finitura superficiale e la produttività.
- sgrossatura: L'ampio contatto di taglio garantisce elevati tassi di asportazione del materiale mantenendo la rigidità dell'utensile.
Rispetto alle frese a testa sferica, le frese a testa piana riducono al minimo il materiale residuo sul fondo ed evitano l'effetto "incavatura". Per la finitura, la scelta di una fresa a testa piana a tagliente lungo con rivestimento di alta qualità (ad esempio, DLC o TiB₂) migliora la precisione della superficie del fondo e riduce le esigenze di finitura secondaria.
Tipi di frese a testa piatta e relative applicazioni
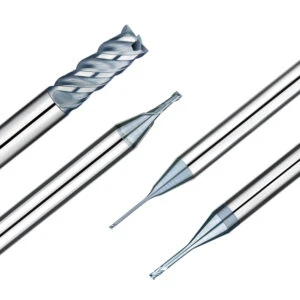
Frese a testa piatta standard, estese e micro-diametro
Le frese a testa piatta sono classificate in base alla geometria e alle dimensioni per adattarsi a diverse attività:
- Fresa a testa piatta standard: Ideale per fresatura frontale, scanalatura e tasche poco profonde di uso generale. Bilancia rigidità e prestazioni di taglio per le lavorazioni CNC quotidiane.
- Fresa a testa piatta estesa: Progettato per cavità profonde e geometrie a gradini. Presenta scanalature e gambi più lunghi per raggiungere le aree difficili. Le velocità di avanzamento devono essere ridotte per evitare flessioni e vibrazioni dell'utensile.
- Micro fresa piatta: Utilizzati per caratteristiche di precisione in elettronica, microstampi o dispositivi medici. I diametri possono essere piccoli fino a 1 mm o meno. Questi utensili richiedono mandrini ad alta velocità e configurazioni rigide per evitare rotture.
La scelta del tipo giusto in base alla sporgenza dell'utensile, alla profondità della cavità e alle dimensioni della caratteristica aiuta a evitare problemi come deformazione della parete, scarsa finitura superficiale o guasti dell'utensile.
Utilizzo consigliato per tipo di materiale
La geometria e il rivestimento dell'utensile devono adattarsi al materiale in lavorazione per massimizzare le prestazioni e la durata:
- Leghe di alluminio: Utilizzare utensili a 2 taglienti, lucidati e con angolo di spoglia elevato, con rivestimento in ZrN. Questo migliora il deflusso del truciolo e previene la formazione del tagliente di riporto (BUE), ideale per alluminio aerospaziale e per stampi.
- Acciaio inossidabile e acciaio al carbonio: Utilizzare utensili multi-tagliente con substrati ad elevata durezza e rivestimenti resistenti al calore come AlTiN o TiAlN. Questi migliorano la resistenza all'usura e la stabilità termica per lunghi cicli di lavorazione.
- Rame e plastica: Per il rame, utilizzare utensili con bordi affilati, non rivestiti o con rivestimento DLC per ridurre al minimo le bave. Per la plastica, utilizzare frese a elica lunga e bordi affilati con velocità di rotazione elevate e basse velocità di avanzamento per evitare fusioni o deformazioni.
La scelta corretta dell'utensile e del rivestimento garantisce una migliore evacuazione dei trucioli, riduce l'accumulo di calore e prolunga la durata dell'utensile, garantendo operazioni CNC più costanti ed efficienti.

Come scegliere e utilizzare correttamente le frese a testa piatta?
Principi di selezione degli utensili in base ai pezzi in lavorazione e alle attrezzature
La scelta della fresa a codolo piatto giusta è fondamentale, non solo per garantire la qualità del prodotto, ma anche per massimizzare la durata dell'utensile e l'efficienza produttiva complessiva. Nella scelta di un utensile, è necessario considerare attentamente diversi fattori, tra cui il materiale del pezzo, le capacità della macchina, il metodo di lavorazione e la precisione desiderata. Sviluppare una strategia di utensili mirata basata su questi parametri è essenziale.
Per le lavorazioni ad alta velocità , come il taglio rapido di leghe di alluminio o la finitura leggera su larga scala, è preferibile utilizzare frese a 2 o 3 taglienti con estremità piatta, che offrono un'eccellente evacuazione dei trucioli e una bassa resistenza al taglio. L'abbinamento di questi utensili con taglienti lucidati a specchio e rivestimenti in ZrN può ridurre la temperatura dell'utensile e prevenire l'adesione dei trucioli.
Nelle lavorazioni di alta precisione , come la finitura delle cavità degli stampi o la lavorazione della superficie inferiore di componenti di precisione, si raccomanda l'utilizzo di frese a più taglienti con taglienti affilati per migliorare il controllo dimensionale e la qualità della finitura superficiale.
Nella scelta del diametro dell'utensile, è necessario valutarlo insieme ai percorsi di lavorazione e alle tolleranze. Ad esempio, nella fresatura di cave o nella fresatura di contorni di cavità profonde, il diametro dell'utensile dovrebbe essere leggermente inferiore alla larghezza del canale per garantire un'adeguata evacuazione del truciolo lungo le pareti laterali. Al contrario, per la fresatura frontale di ampie superfici, una fresa a candela piatta di diametro maggiore può migliorare l'efficienza e ridurre il numero di sovrapposizioni del percorso utensile. Un'adeguata corrispondenza tra le dimensioni dell'utensile e il percorso di lavorazione migliora la produttività, riducendo al contempo il carico sull'utensile e i rischi di vibrazioni.
Incomprensioni comuni e analisi dei guasti
Molti risultati di lavorazione scadenti con frese a candela piatte derivano da impostazioni errate dei parametri, da una selezione inadeguata degli utensili o da metodi operativi inadatti. Di seguito sono riportati alcuni tipici casi di utilizzo improprio che i programmatori e gli operatori CNC dovrebbero evitare:
Usura eccessiva dell'utensile
Spesso causato dall'utilizzo di materiali o rivestimenti inappropriati su pezzi ad elevata durezza. Ad esempio, la lavorazione di componenti in acciaio con durezza superiore a 55 HRC con frese piane comuni, rivestite o non rivestite, accelera l'usura del tagliente e la scheggiatura. Si consiglia di utilizzare utensili ad elevata durezza rivestiti con AlTiN o TiSiN e di ridurre la velocità di taglio e l'avanzamento per prolungare la durata dell'utensile.
Formazione di bave e confini poco chiari sul fondo
Questo problema è solitamente dovuto a taglienti smussati o velocità di taglio eccessivamente basse, che causano tagli incompleti. Anche angoli di avanzamento verticale non corretti o la mancanza di zone cuscinetto nei percorsi utensile possono causare questo problema. Per migliorare la definizione del contorno inferiore, utilizzare frese a candela piatte con taglienti affilati e implementare strategie di rampa e retrazione nella programmazione del percorso utensile.
Scarsa evacuazione e accumulo di trucioli
Comune nella lavorazione di materiali appiccicosi come rame e alluminio. Senza un design delle scanalature ad alta capacità di truciolo o un raffreddamento efficace, i trucioli tendono a ostruire la scanalatura, causando il blocco o la rottura dell'utensile. Utilizzare frese a candela piatte con ampie scanalature di evacuazione truciolo e metodi di evacuazione truciolo ausiliari come il raffreddamento a nebbia d'olio, il raffreddamento ad aria o il taglio a secco ad alta velocità.
Impostazioni dei parametri e metodi di raffreddamento non corrispondenti
Il raffreddamento tradizionale ad acqua o a olio nel taglio ad alta velocità può causare shock termico all'utensile, cricche superficiali o schizzi di trucioli. Per utensili rivestiti a basso attrito come DLC o TiB₂, è preferibile il taglio a secco o il raffreddamento ad aria per mantenere i benefici del rivestimento ed evitare danni termici.
La chiave per evitare questi problemi è una profonda comprensione delle caratteristiche dell'utensile, un adattamento ragionevole delle condizioni di lavorazione e regolazioni dei parametri su misura per materiali specifici. Il monitoraggio digitale della durata dell'utensile e dei parametri di taglio contribuisce a migliorare la qualità e a ridurre significativamente i costi complessivi.

Il valore delle frese a testa piatta nella moderna lavorazione CNC
Nell'attuale ambiente di lavorazione CNC, la fresa a candela piatta si distingue come un utensile multiuso dalla struttura semplice ma dalle funzionalità potenti, presente in quasi tutte le officine meccaniche. Che si lavori con leghe di alluminio, rame, acciaio inossidabile o acciai di media e alta durezza, le frese a candela piatta sono indispensabili grazie alla precisione dei bordi di taglio geometrici, all'eccellente finitura superficiale inferiore e alla versatile adattabilità del percorso utensile.
Come discusso, diverse tipologie di frese a candela piatte – utensili standard, a sbraccio esteso e micro – consentono di gestire in modo flessibile diverse attività, dalla contornatura di cavità profonde e dalla fresatura di cave alla fresatura frontale e alla finitura di precisione. Una selezione e un utilizzo efficaci richiedono la considerazione del materiale del pezzo, della capacità della macchina, della pianificazione del percorso utensile e delle strategie di raffreddamento per massimizzare le prestazioni.
Per migliorare ulteriormente le prestazioni e la durata delle frese a testa piatta, gli utenti dovrebbero concentrarsi su:
-
Selezione del tipo di utensile e del numero di taglienti più adatti alle specifiche condizioni operative.
-
Scelta di rivestimenti adatti in base al materiale del pezzo da lavorare, come TiAlN, AlTiN e ZrN.
-
Ottimizzazione dei percorsi utensile CNC per evitare tagli eccessivi o forzati.
-
Applicazione di metodi di raffreddamento adeguati per ridurre lo shock termico e l'accumulo di trucioli.
Sebbene le frese a testa piatta siano estremamente versatili, in alcune applicazioni specializzate, come la lavorazione di superfici 3D complesse o la realizzazione di contorni curvi di precisione, altri tipi di utensili, come le frese a sfera , le frese a raggio d'angolo e le frese coniche, si rivelano un valido complemento alle frese a testa piatta. Combinazioni intelligenti di utensili e cambi tempestivi sono essenziali per migliorare l'efficienza della lavorazione e la qualità dei pezzi.
In sintesi, le frese a codolo piatto non sono solo il "protagonista universale" nelle officine CNC, ma contribuiscono anche in modo fondamentale alla lavorazione ad alta efficienza, al controllo di precisione e all'ottimizzazione dei costi. Per le aziende focalizzate su produzione e qualità stabili, l'implementazione di un sistema scientifico e ben strutturato per la selezione e l'utilizzo delle frese a codolo piatto offrirà vantaggi competitivi a lungo termine.






