


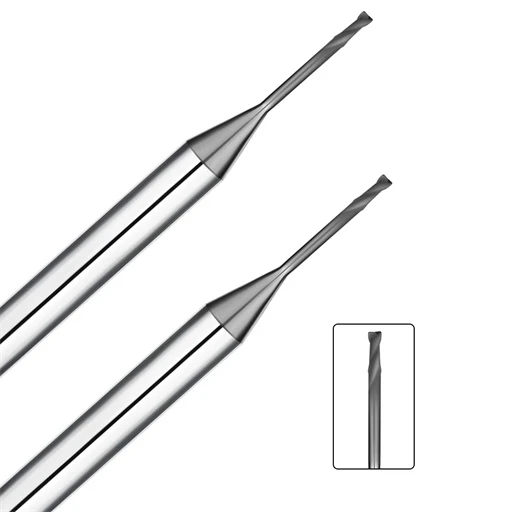
Durante una produzione ad alto volume di elettrodi di grafite per elettroerosione, un'officina ha iniziato a riscontrare derive dimensionali e finiture dei bordi irregolari a metà del lotto. Gli operatori hanno inizialmente sospettato una dilatazione termica nel mandrino CNC o una deriva nella calibrazione degli assi. Una rapida ispezione microscopica ha confermato il vero colpevole: un'usura grave e progressiva dei fianchi e micro-scheggiature localizzate sui taglienti in metallo duro.
Sebbene la grafite sintetica risulti morbida al tatto e si lavori senza richiedere elevate forze di taglio, è notoriamente aggressiva nei confronti degli utensili standard. Molti operatori di macchine utensili sono colti di sorpresa dalla rapida usura degli utensili da taglio in grafite quando si utilizzano utensili in carburo non rivestiti o per uso generico. Se non controllata, questa degradazione precoce porta a elettrodi da scartare, scarsa uniformità della superficie e un drastico calo della durata complessiva degli utensili da taglio in grafite.
Il problema risiede nella particolare microstruttura della grafite, piuttosto che nella sua durezza complessiva. Quando la fresa taglia la matrice porosa dei grani, crea un flusso continuo di microparticelle fragili e altamente abrasive. Invece di formare trucioli continui che disperdono il calore, queste particelle agiscono come una pasta abrasiva ultrafine. Questa azione di sfregamento provoca un'erosione abrasiva continua proprio all'interfaccia di taglio.
Un'evacuazione inadeguata dei trucioli aggrava notevolmente questo problema. Quando la polvere fine si accumula nella zona di taglio, l'usura ricorrente dell'utensile in grafite corrode il tagliente e asporta la matrice legante di cobalto nel carburo cementato. Senza intervenire sui meccanismi alla base dell'usura delle frese in carburo, la regolazione di avanzamenti e velocità produce solo miglioramenti temporanei e minimi.
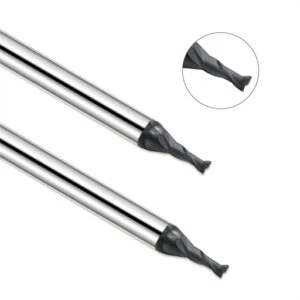
Un controllo di processo efficace richiede l'abbinamento della granulometria e della durezza del materiale alla corretta geometria dell'utensile e al substrato. Nella produzione di elettrodi di alta precisione, il passaggio da frese in carburo di tungsteno non rivestite a frese in carburo rivestite di diamante è il modo più efficace per contrastare l'abrasione da particelle. Questa transizione ripristina tolleranze ristrette, mantiene intatte le geometrie dei taglienti e garantisce finiture superficiali uniformi durante lunghi cicli di lavorazione.
Perché la grafite è abrasiva? Il meccanismo dell'usura abrasiva della grafite
Nella lavorazione di elettrodi e stampi in grafite, è frequente commettere l'errore di presumere che la durezza Shore della grafite sia predittiva della durata dell'utensile. Sul campo, l'utilizzo di frese in metallo duro identiche su due diverse qualità di grafite produce spesso risultati drasticamente differenti. Un utensile mantiene l'integrità del tagliente, mentre l'altro si usura rapidamente a causa di una grave usura del fianco, causata da irregolarità della grana e abrasione da particelle microscopiche, piuttosto che dalla durezza complessiva.
Valutare l'abrasività di una qualità di grafite richiede di andare oltre le semplici schede tecniche. Durante il taglio, la grafite si frattura a livello microscopico, rilasciando continuamente microparticelle dure sulle superfici di contatto dell'utensile. Questo attrito persistente crea la classica usura abrasiva della grafite, che porta a deviazioni dimensionali e a finiture superficiali scadenti. Quando la durata del tagliente diminuisce, l'integrità microstrutturale del materiale è solitamente la vera causa.
Durezza e microstruttura del materiale grafite
Nelle operazioni CNC pratiche, la durezza del materiale grafitico in massa fornisce poche informazioni sul reale degrado dell'utensile. Gli operatori esperti danno priorità agli attributi microstrutturali: dimensione media dei grani, densità, distribuzione della fase legante e porosità aperta. Queste caratteristiche microscopiche determinano se il materiale si deforma in modo netto sotto il piano di taglio o si frattura in modo imprevedibile contro il tagliente.
La grafite a grana fine produce una polvere di truciolo uniforme e prevedibile che riduce al minimo gli urti localizzati sul tagliente. Al contrario, le grafiti non uniformi con pori grossolani espongono l'utensile a continui impatti microscopici. Affidarsi esclusivamente ai valori di durezza macroscopica sottovaluta notevolmente il tasso di usura della grafite negli utensili in metallo duro. Abbinare la qualità dell'utensile alla densità microstrutturale garantisce cicli di produzione molto più affidabili.
L'impatto dei grani, della porosità e delle particelle di grafite sull'usura abrasiva
Le ispezioni della superficie di taglio delle frese in grafite usurate rivelano in genere superfici lisce e abrasive, piuttosto che danni termici o accumuli di materiale sul tagliente. Quando i singoli grani di grafite si staccano durante la fresatura, le particelle libere entrano nella zona di contatto tra il fianco dell'utensile e il pezzo in lavorazione. Questa costante presenza di particelle abrasive crea un ciclo abrasivo a tre corpi che erode rapidamente il carburo di tungsteno esposto durante cicli di lavorazione prolungati.
La porosità del materiale accelera direttamente l'erosione abrasiva. Le leghe di grafite altamente porose si fratturano in modo irregolare lungo i vuoti interni, generando particelle di dimensioni irregolari e una notevole quantità di polvere aerodispersa. Questo flusso irregolare di detriti accelera l'usura del fianco dell'utensile e rimuove il legante di cobalto dalla matrice di carburo. La valutazione della struttura dei pori insieme al volume di polvere fornisce risposte chiare quando la durata dell'utensile varia tra i diversi lotti di grafite.
Frattura fragile della grafite e formazione di usura degli utensili da taglio
A differenza dei metalli, che si deformano plasticamente in schegge continue e arricciate, la grafite subisce una microfratturazione fragile lungo i bordi dei suoi grani. Questo processo genera costantemente detriti fini e altamente abrasivi direttamente nella zona di taglio. Queste particelle polverizzate scorrono sulle superfici di spoglia e di taglio, causando un'usura cumulativa dell'utensile da taglio in grafite ad ogni passaggio.
L'analisi della morfologia dell'usura al microscopio di un costruttore di utensili rivela il vero meccanismo di taglio. Lo sfregamento abrasivo costante produce bande di usura uniformi sul fianco, mentre le micro-scheggiature indicano impatti di frattura aggressivi o un avanzamento errato per dente. Sebbene la frattura fragile sia la natura del taglio della grafite, la gestione del flusso di detriti è essenziale per comprendere il meccanismo di usura degli utensili da taglio in grafite e per proteggere la geometria dell'utensile.
Come avviene l'usura degli utensili da taglio in grafite?
Nella lavorazione con elettrodi di grafite, il degrado dell'utensile avviene progressivamente anziché improvvisamente. I pezzi iniziali in genere superano il controllo con tolleranze ristrette e bordi ben definiti. Su lunghezze di taglio più lunghe, si accumula un'usura microscopica del bordo, che introduce deriva dimensionale e finiture imprecise. Questo degrado graduale rappresenta la classica usura degli utensili da taglio in grafite in cicli di produzione continui.
Per individuare le cause principali è necessario andare oltre il semplice tempo di funzionamento del mandrino. Quando la grafite si frattura in detriti fini e abrasivi, le particelle ricircolano continuamente attraverso la zona di taglio. Questo crea una combinazione incessante di abrasione meccanica, attrito laterale e impatto microscopico. Invece di limitarsi a sostituire gli utensili usurati, l'analisi del modello di usura rivela se è necessario regolare l'aspirazione, la qualità o i parametri.
Particelle di grafite e usura abrasiva sugli utensili da taglio in carburo
L'ispezione al microscopio di utensili da taglio usurati rivela solitamente un'abrasione uniforme lungo le superfici di contatto, piuttosto che cricche termiche. Poiché la grafite si frattura in miliardi di microparticelle fragili, queste particelle dure e fini sfregano ripetutamente contro le superfici di contatto dell'utensile. Questo forte attrito erode progressivamente il legante di cobalto dagli utensili da taglio in metallo duro, accelerandone l'usura prematura.
Nei nostri test in officina, le leghe di grafite con struttura a grana larga hanno causato un'usura del fianco significativamente più rapida rispetto alle leghe dense e ultrafini, a parità di parametri CNC. L'usura rapida dell'utensile è raramente causata unicamente dal substrato della fresa; un'efficiente aspirazione e la densità del materiale giocano un ruolo altrettanto importante nel mitigare l'abrasione causata dalle particelle.
Come l'usura abrasiva della grafite influisce sul tagliente
Il profilo del tagliente funge da indicatore principale delle condizioni dell'utensile. Le frese nuove presentano inizialmente un raggio di taglio definito e affilato come un rasoio. Nel tempo, la continua abrasione da particelle crea un arrotondamento del tagliente, spostando la zona di taglio effettiva e aumentando la flessione radiale dell'utensile. Questa progressione illustra esattamente come l'usura abrasiva della grafite comprometta la precisione del pezzo.
Le prestazioni di taglio spesso si degradano molto prima che si verifichi una rottura catastrofica del tagliente. Segnali di allarme impercettibili includono bave sul bordo inferiore delle sottili nervature dell'elettrodo, una lieve perdita di ripetibilità dimensionale o un netto cambiamento nell'acustica di taglio. Intercettare il meccanismo di usura della fresa in grafite nella sua fase iniziale di arrotondamento previene gli scarti e consente di risparmiare tempo prezioso nella configurazione dell'elettroerosione.
Usura del fianco e micro-scheggiature nella lavorazione della grafite
Per una diagnosi efficace, è fondamentale distinguere tra usura uniforme del fianco e micro-scheggiature localizzate. Un'usura uniforme del fianco indica un normale attrito abrasivo lungo la parete di scarico. Al contrario, taglienti dentellati o frastagliati indicano urti intermittenti, un carico eccessivo di trucioli o vuoti strutturali all'interno del blocco di grafite.
Quando si verificano scheggiature sugli angoli durante le passate di finitura ad alta velocità, aumentare la durezza dell'utensile raramente rappresenta la soluzione ideale. In questi casi, gli operatori devono rivalutare la preparazione del tagliente, la rigidità dell'utensile, il passo radiale e l'avanzamento per dente. La durata effettiva dell'utensile dipende dall'equilibrio tra la resistenza all'usura abrasiva e una tenacità sufficiente ad assorbire gli impatti micromeccanici durante la lavorazione continua.
Polvere di grafite e usura degli utensili: perché la polvere accelera i guasti?
Durante la fresatura con elettrodi di grafite, gli operatori spesso considerano il particolato aerodisperso come un problema di pulizia piuttosto che come un fattore di taglio attivo. In una prova presso un cliente, le tolleranze dell'elettrodo si sono modificate significativamente quando la polvere fine di carbonio ha accumulato lo spazio di lavoro chiuso. L'ispezione al microscopio ha rivelato che una scarsa aspirazione ha alterato radicalmente la tribologia della zona di contatto, trasformando i detriti sospesi in un mezzo di rettifica abrasivo contro il fianco del carburo.
La polvere di grafite agisce come un agente fisico distruttivo anziché come un innocuo residuo. La fresatura ad alta velocità genera milioni di microparticelle al secondo che ricircolano sul tagliente se la velocità di aspirazione diminuisce. Questo continuo sfregamento provoca una grave usura dell'utensile dovuta alla polvere di grafite, soprattutto durante la fresatura di cavità profonde e le passate di lavorazione a secco. Gestire il flusso d'aria di aspirazione è altrettanto fondamentale quanto la scelta del substrato corretto.
Interazione per attrito tra polvere di grafite e utensili in carburo
L'analisi del degrado prematuro del tagliente richiede la valutazione dello strato limite dinamico tra la superficie di scarico e il pezzo in lavorazione. Quando particelle microscopiche permangono all'interno del canale di taglio, la rotazione ad alta velocità del mandrino spinge queste particelle fini e dure direttamente nell'interfaccia utensile-pezzo. Questo continuo sfregamento a tre corpi usura la superficie di spoglia dell'utensile da taglio in metallo duro, causando una rapida lisciviazione del legante di cobalto.
La diagnosi di questa modalità di guasto richiede la valutazione della velocità di aspirazione, della granulometria delle particelle e del gioco locale dell'utensile. Una grave abrasione del fianco, unita alla presenza di polvere visibile all'interno delle scanalature della fresa, indica che il problema di aspirazione, e non un'alimentazione errata, sta accelerando il deterioramento del tagliente. L'ottimizzazione del posizionamento locale dell'ugello di aspirazione arresta direttamente questa aggressiva abrasione prima di cambiare la qualità della fresa.
Come la polvere di grafite accelera l'usura degli utensili
Il degrado indotto dalla polvere si sviluppa in modo non lineare durante un turno di produzione. Durante le passate iniziali, la preparazione del tagliente taglia la matrice con un attrito minimo. Con tempi di lavorazione prolungati, la ricircolazione delle particelle fini attorno all'angolo di spoglia primario aumenta drasticamente l'attrito di taglio e l'accumulo termico. Questo cambiamento spiega perché l'usura degli utensili da taglio in grafite appare trascurabile all'inizio, ma accelera bruscamente a metà del ciclo di produzione.
Quando la ripetibilità dimensionale diminuisce a metà di una lavorazione, l'ispezione dell'aspirazione localizzata della polvere fornisce risposte immediate. L'utilizzo di getti d'aria ad alta pressione in combinazione con un'aspirazione ad alto flusso d'aria impedisce che le microparticelle vengano ritagliate. La combinazione di un'aspirazione ad alta efficienza con una geometria dell'utensile adeguata stabilizza le forze di taglio e previene il degrado prematuro del tagliente.
L'impatto dell'usura indotta dalla polvere sulla stabilità della lavorazione e sulla durata degli utensili.
Nella fabbricazione di elettrodi per elettroerosione ad alta precisione, il degrado causato dalla polvere è la causa diretta di pezzi fuori specifica molto prima che si verifichi un cedimento strutturale dell'utensile. Quando l'abrasione erode i taglienti, le forze di lavorazione aumentano, causando la flessione delle nervature sottili, la scheggiatura degli angoli inferiori e finiture superficiali ruvide. Una rimozione inadeguata delle particelle rimane una delle principali cause di scarti imprevedibili dei pezzi.
La reale longevità di una fresa è determinata dalla ripetibilità dimensionale piuttosto che da fratture catastrofiche. Quando l'arrotondamento del tagliente induce una deriva dimensionale o un'eccessiva formazione di bave, il ciclo produttivo della fresa si conclude. L'implementazione di un sistema di aspirazione ottimizzato, unitamente a una programmazione degli offset degli utensili, stabilizza la durata degli utensili per la lavorazione della grafite nei cicli di produzione senza presidio.
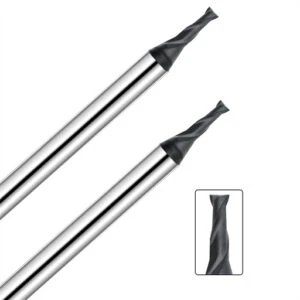
Utensili in carburo per la lavorazione della grafite: perché la grafite provoca un'usura rapida?
Le frese standard in metallo duro gestiscono bene le passate iniziali nella fresatura di elettrodi e stampi in grafite. Tuttavia, il mantenimento del tagliente a lungo termine rimane una sfida costante in officina. In una serie di produzione per un cliente, i pezzi inizialmente presentavano tolleranze ristrette, ma le dimensioni si sono presto discostate nelle zone di finitura più dettagliate. L'ispezione dell'utensile ha rivelato una grave usura del fianco causata da una continua microabrasione, piuttosto che da errori di programmazione.
L'analisi del degrado degli utensili in carburo di tungsteno utilizzati nella lavorazione della grafite richiede di guardare oltre i valori di durezza complessiva. La densità del materiale, la struttura granulare e la porosità determinano il modo in cui le particelle fragili si distaccano e sfregano contro l'interfaccia dell'utensile. Quando utensili identici presentano una durata variabile a seconda del lotto di grafite utilizzato, la vera causa risiede nella zona di contatto microscopica, e non in un utensile intrinsecamente difettoso.
Relazione di usura tra carburo di tungsteno e grafite
Gli utensili in carburo di tungsteno offrono l'elevata resistenza alla compressione e la durezza necessarie per la fresatura della grafite. Ciononostante, non sono in grado di resistere completamente all'effetto abrasivo delle particelle fini di carbonio. Durante cicli di asportazione prolungati e intensi, miliardi di microparticelle distaccate attraversano le superfici di contatto. Questo continuo sfregamento meccanico usura costantemente il tagliente.
Spesso, utensili con dimensioni complessive identiche mostrano curve di usura drasticamente diverse a parità di velocità di avanzamento. La valutazione dell'usura del carburo di tungsteno nella lavorazione della grafite richiede l'analisi della granulometria del substrato, del rapporto legante e dell'affilatura del tagliente. Confrontare i grafici di durezza nominale non è sufficiente; la reale durata dell'utensile deve essere verificata esaminando le bande di usura effettive del fianco dopo la fresatura di produzione.
Usura dei grani di WC e della fase legante negli utensili da taglio in carburo
Osservando al microscopio ad alto ingrandimento, il carburo cementato rivela una struttura composita di grani di carburo di tungsteno (WC) duri, immersi in un legante di cobalto. Durante la lavorazione, i detriti di grafite abrasiva erodono prima il legante di cobalto, più morbido, allentando i grani duri esposti. Questa usura selettiva del legante accelera l'arrotondamento del tagliente, l'erosione dei fianchi e la formazione di micro-scheggiature localizzate lungo il rilievo primario.
Nella scelta dei substrati per utensili, è fondamentale trovare il giusto equilibrio tra la granulometria della fase dura e il contenuto di cobalto. I grani di WC sub-micronici con basse percentuali di legante migliorano la resistenza all'abrasione durante le passate di finitura. Al contrario, gradi di legante più elevati offrono una maggiore tenacità all'impatto per le passate di sgrossatura più impegnative. La scelta del substrato più adatto riduce al minimo l'usura dei grani di WC e della fase legante in condizioni operative variabili.
Meccanismi di usura all'avanguardia negli utensili in carburo per la lavorazione della grafite
La valutazione delle condizioni di un utensile richiede l'analisi della geometria del tagliente, piuttosto che del solo tempo di funzionamento del mandrino. Un utensile nuovo e affilato taglia in modo netto, ma il contatto continuo con le particelle provoca un progressivo arrotondamento del tagliente e abrasione del fianco. Nella fresatura ad alta velocità della grafite, questo ciclo di usura aumenta le forze di taglio radiali e accelera il degrado del tagliente.
Deriva dimensionale, bave sugli angoli delle sottili nervature dell'elettrodo e finiture superficiali ruvide indicano che si è verificata usura del tagliente. Gli operatori non dovrebbero mai utilizzare gli utensili da taglio fino a quando non si verifica un cedimento o una rottura catastrofica del tagliente. Il monitoraggio dell'usura del tagliente in metallo duro nella lavorazione della grafite consente alle officine di sostituire gli utensili in modo proattivo, preservando la precisione dell'elettrodo e riducendo gli scarti.
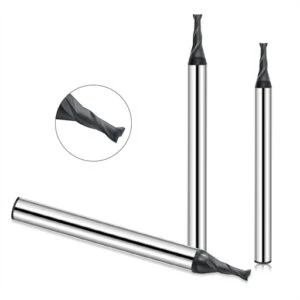
In che modo l'usura delle frese in metallo duro influisce sulla durata degli utensili da taglio in grafite?
Nella fresatura di precisione con elettrodi in grafite, la durata dell'utensile non dovrebbe mai essere valutata solo in base alle ore di funzionamento. Durante una lunga serie di produzione, un operatore ha notato una deriva dimensionale sui dettagli più fini, pur in assenza di rotture catastrofiche. Un'ispezione microscopica ha rivelato che nel tempo si erano sviluppate una continua abrasione del fianco e un lieve arrotondamento del tagliente. Questa insidiosa usura delle frese in metallo duro altera la meccanica di taglio ben prima che si verifichi un cedimento completo dell'utensile.
Per determinare la reale durata di un utensile è necessario valutare la consistenza del pezzo, piuttosto che limitarsi a chiedersi se la fresa è ancora in grado di asportare materiale. Con l'avanzare dell'arrotondamento del tagliente, le forze di taglio aumentano vertiginosamente, causando flessione dell'utensile, scheggiatura delle nervature e finiture superficiali irregolari. Quando la ripetibilità dimensionale si degrada durante un turno di lavoro, l'analisi dei modelli di usura progressiva, unitamente alla densità del materiale, fornisce risposte chiare per stabilizzare il processo di fresatura.
Principali segnali di usura delle frese a candela in metallo duro
I comuni indicatori di degrado degli utensili nella lavorazione della grafite includono l'opacizzazione del tagliente, l'arrotondamento del microraggio, l'abrasione del fianco e la scheggiatura localizzata degli angoli. Nelle operazioni di finitura ad alta velocità, anche una minima perdita di tagliente aumenta la resistenza al taglio e altera la geometria nominale dell'utensile. Rilevare tempestivamente questi sottili cambiamenti previene lo scarto degli elettrodi e costose rilavorazioni EDM.
L'identificazione dei segni di usura delle frese in metallo duro nella lavorazione della grafite richiede l'ispezione sia del tagliente che del pezzo finito. Una fresa può apparire utilizzabile a occhio nudo mentre produce già micro-bave e scheggiature del tagliente su delicate nervature. La combinazione dell'ingrandimento ottico con controlli della rugosità superficiale garantisce un rilevamento precoce prima che si verifichi una grave perdita di geometria.
Come l'usura degli utensili influisce sulla durata degli utensili da taglio in grafite
Il degrado dell'utensile segue una curva di usura accelerata una volta che inizia l'arrotondamento iniziale del tagliente. L'abrasione continua da parte di microparticelle consuma il raggio di taglio affilato, aumentando l'attrito tra utensile e pezzo e la pressione di taglio localizzata. Se le velocità di avanzamento rimangono invariate, questo aumento dell'attrito accelera l'erosione del fianco e porta direttamente alla rottura prematura dell'angolo.
Negli ambienti di produzione, la durata effettiva di un utensile è definita dalla capacità di mantenere tolleranze ristrette e raggi di raccordo precisi. Quando una fresa non è più in grado di garantire le dimensioni critiche dell'elettrodo, la sua vita utile come utensile da taglio in grafite è terminata. Il controllo dell'usura abrasiva precoce tramite rivestimenti adeguati e aspirazione sottovuoto prolunga la durata di servizio prevedibile anche nei cicli di lavorazione a macchina spenta.
La relazione tra l'usura degli utensili da taglio in grafite e la qualità della superficie
Il degrado della finitura superficiale si manifesta quasi sempre prima che si verifichi un guasto visibile dell'utensile. Una fresa nuova taglia la grafite in modo netto, ma un tagliente usurato penetra nella matrice, estraendo i grani liberi anziché tagliarli in modo netto. Questa dinamica produce superfici ruvide, dettagli sfocati e nervature dell'elettrodo scheggiate.
Quando la finitura superficiale si deteriora a parità di parametri di taglio, il primo passo consiste nell'ispezionare l'usura degli utensili da taglio in grafite. L'usura progressiva del tagliente influisce direttamente sui valori Ra e crea una qualità di finitura superficiale della grafite non uniforme tra lotti identici. Mantenere standard di qualità rigorosi significa sostituire gli utensili da taglio in base all'integrità della superficie, anziché utilizzarli fino al guasto totale.
Come si può ridurre al minimo l'impatto dell'usura abrasiva della grafite sugli utensili da taglio in carburo?
Risolvere il problema del rapido degrado degli utensili nella lavorazione della grafite raramente si riduce all'acquisto di frese di alta qualità. In un progetto di elettrodi, utensili in carburo identici hanno mostrato una forte accelerazione dell'usura nonostante tagli iniziali stabili. Un'analisi sistematica ha rivelato che i carichi di taglio, l'affilatura del tagliente e l'aspirazione della polvere agivano simultaneamente contro l'utensile. Regolando sequenzialmente queste variabili, l'usura si è stabilizzata e la produzione è stata ripristinata in modo affidabile.
Per mitigare l'usura abrasiva eccessiva della grafite, è necessario considerare la configurazione CNC come un sistema integrato. La velocità del mandrino, il carico del truciolo, la geometria dell'utensile, la rigidità della macchina e la velocità di aspirazione influenzano direttamente il tasso di usura. Quando si risolve un problema di durata irregolare dell'utensile, isolare il meccanismo di usura principale prima di modificare i parametri garantisce di sapere esattamente quale regolazione ha risolto il problema.
Ottimizzazione dei parametri di lavorazione della grafite per ridurre l'usura dell'utensile.
La regolazione dei parametri di taglio dovrebbe sempre iniziare con l'analisi dello specifico modello di usura dell'utensile. Un'usura eccessiva del fianco suggerisce una velocità superficiale eccessiva, mentre la micro-scheggiatura indica un carico di trucioli aggressivo, tagli radiali profondi o vibrazioni del mandrino. Spingere i parametri per massimizzare la rimozione del materiale spesso provoca gravi guasti all'utensile, compromettendo in definitiva la produttività netta del ciclo.
Trovare la finestra operativa ottimale significa bilanciare il tempo di ciclo con la durata prevedibile dell'utensile. La regolazione dei parametri di lavorazione della grafite richiede di adattare l'avanzamento per dente e la profondità di taglio alla specifica granulometria della grafite e al tipo di operazione. Separare i parametri di sgrossatura e finitura, documentando l'usura del tagliente dopo ogni modifica, è il metodo più affidabile per ridurre l'usura degli utensili in grafite nei lotti di produzione.
Ottimizzazione della geometria delle frese in metallo duro per prolungare la durata dell'utensile.
La geometria della fresa influenza la durata dell'utensile tanto quanto il substrato in carburo stesso. In test comparativi in officina, utensili con diametri identici hanno mostrato tassi di usura completamente diversi a causa di sottili variazioni nello spessore del nucleo della scanalatura, nell'angolo di elica e nella preparazione del tagliente. Una geometria adeguata bilancia la distribuzione della forza di taglio con un'efficiente evacuazione dei detriti.
Per la finitura degli elettrodi, la scelta della geometria corretta della fresa in metallo duro richiede un equilibrio tra affilatura del tagliente e resistenza strutturale. Un tagliente eccessivamente affilato si scheggia rapidamente sotto l'impatto abrasivo, mentre un'eccessiva affilatura del tagliente aumenta la pressione di taglio e la flessione del pezzo. La scelta di una geometria ottimizzata per la fresa in grafite, che garantisce una maggiore durata dell'utensile, assicura che la struttura della fresa si adatti alle specifiche esigenze di sgrossatura o finitura.
Controllo dell'usura causata dalla polvere di grafite per migliorare la stabilità della lavorazione.
La gestione della polvere viene spesso trascurata come fattore di usura attivo in officina. In uno stabilimento di un nostro cliente, l'usura dei fianchi degli utensili si è accelerata nonostante velocità e avanzamenti ottimali, a causa dell'accumulo di particelle fini di carbonio dense all'interno di cavità profonde. Riallineando gli ugelli dell'aria ad alta pressione e potenziando l'aspirazione localizzata, il ciclo di abrasione si è arrestato immediatamente.
Prevenire l'usura eccessiva degli utensili dovuta alla polvere di grafite richiede che le particelle fini disperse nell'aria vengano espulse immediatamente dalla zona di taglio, anziché essere ricircolate. L'utilizzo di getti d'aria ad alta velocità, combinati con un'aspirazione ad alto flusso d'aria (CFM), elimina le particelle abrasive prima che le scanalature possano reinciderle. L'implementazione di un efficace sistema di controllo della polvere di grafite per prolungare la durata degli utensili crea un ambiente stabile e ripetibile per la lavorazione degli elettrodi senza presidio umano.
Le frese in metallo duro rivestite di diamante possono ridurre l'usura degli utensili in grafite?
Il degrado degli utensili in grafite deriva da meccanismi di attrito combinati piuttosto che da una singola causa. La frattura fragile dei grani rilascia polvere abrasiva che accelera l'usura dei fianchi, mentre carichi elevati sul mandrino e passaggi aggressivi provocano scheggiature localizzate. Quando le frese non rivestite si usurano prematuramente, passare direttamente a utensili rivestiti senza analizzare la modalità di guasto raramente risolve i problemi di impostazione sottostanti.
Se l'abrasione dei fianchi e la deriva dimensionale sono i problemi principali delle vostre passate di finitura, le frese in metallo duro rivestite di diamante offrono una soluzione collaudata. Tuttavia, per massimizzarne le prestazioni è necessario adattare la struttura granulare del substrato, lo spessore del diamante e il flusso d'aria di aspirazione al tipo di grafite specifico utilizzato. I rivestimenti proteggono dall'abrasione causata dalle particelle abrasive, ma non possono compensare avanzamenti o velocità non ottimizzati, né un'aspirazione della polvere inadeguata.
Come i rivestimenti diamantati riducono l'usura abrasiva della grafite
Gli strati di diamante depositati tramite deposizione chimica da fase vapore (CVD) offrono un'eccezionale durezza superficiale (fino a 10,000 HV), creando una barriera ultraresistente contro la polvere di carbonio abrasiva. Quando le microparticelle polverizzate scorrono davanti all'utensile, la matrice di diamante impedisce l'erosione del legante di cobalto. Questo robusto strato riduce al minimo l'usura abrasiva della grafite, consentendo all'utensile di mantenere raggi di curvatura stretti per lunghi cicli di produzione.
Nella fresatura di grafite ultrafine ad alta densità, gli utensili da taglio standard si smussano rapidamente a causa del costante attrito delle particelle. Nei nostri test in officina, confrontando gli utensili diamantati con quelli in carburo nudo, a parità di parametri, si osservano notevoli miglioramenti nella tenuta del filo. La verifica dell'adesione del rivestimento e della preparazione uniforme del tagliente garantisce che lo strato protettivo resista allo sfaldamento durante le continue passate di finitura ad alta velocità.
Differenze di usura: utensili da taglio in carburo con rivestimento diamantato rispetto a utensili da taglio in carburo standard
La valutazione dei rivestimenti diamantati rispetto ai substrati non rivestiti si concentra sulla velocità di progressione dell'usura piuttosto che sulla sensazione iniziale di taglio. Il carburo di tungsteno non rivestito sviluppa rapidamente erosione del fianco e arrotondamento del tagliente se esposto a polvere abrasiva. Al contrario, le superfici rivestite di diamante mantengono il loro profilo di taglio originale, prevenendo flessioni irregolari dell'utensile e deriva dimensionale del pezzo.
Il confronto tra frese in metallo duro rivestite di diamante e utensili in metallo duro non rivestito per la lavorazione della grafite richiede la misurazione della distanza di taglio lineare totale, anziché del semplice tempo di funzionamento. Il monitoraggio della deriva dimensionale, dell'integrità del tagliente e della rugosità superficiale del pezzo a parità di velocità di avanzamento conferma l'effettiva efficienza in termini di costi. Questo confronto diretto dei dati rivela esattamente quando la maggiore durata degli utensili diamantati giustifica l'investimento iniziale.
Come le frese in metallo duro con rivestimento diamantato prolungano la durata dell'utensile.
La durata utile di un utensile è definita dalla capacità di una fresa di mantenere tolleranze critiche e finiture superficiali precise per lungo tempo. Prevenendo l'arrotondamento prematuro del tagliente, gli strati di diamante stabilizzano le forze di taglio radiali ed eliminano le scheggiature irregolari delle nervature. Queste prestazioni costanti prolungano direttamente la durata degli utensili da taglio in grafite nelle impegnative lavorazioni di elettroerosione a controllo numerico (EDM) in ambienti non presidiati.
Se il ciclo di lavorazione è soggetto a una rapida usura del tagliente, il passaggio a un utensile diamantato offre vantaggi immediati in termini di durata. Tuttavia, se la rottura prematura dell'utensile è causata da scheggiature o flessioni del tagliente, è necessario innanzitutto ottimizzare la rigidità dell'utensile, il carico del truciolo e il passo di taglio. Bilanciare la scelta del rivestimento con i parametri di taglio appropriati garantisce una precisione affidabile e ripetibile nella fresatura di grafite ad alto volume.
Domande frequenti: Usura degli utensili da taglio in grafite e usura delle frese in metallo duro
In officina, la risoluzione dei problemi relativi alla fresatura con elettrodi di grafite si concentra solitamente su questioni ricorrenti riguardanti il degrado dell'abrasivo, la variabilità della durata degli utensili tra i diversi lotti e la scelta del rivestimento. Sebbene questi problemi sembrino distinti, sono tutti riconducibili alla struttura granulare del materiale, all'attrito nella zona di taglio e alle dinamiche di evacuazione dei trucioli.
La diagnosi di guasti prematuri richiede la valutazione dell'intero ecosistema di lavorazione, anziché l'individuazione di un singolo parametro come causa principale. Il confronto tra la granulometria della grafite, l'efficienza di aspirazione delle polveri e la morfologia dell'usura dell'utensile fornisce una chiara tabella di marcia per risolvere i problemi di usura delle frese in metallo duro e stabilizzare la precisione dei pezzi.
Perché la grafite è abrasiva per gli utensili in carburo?
L'abrasività della grafite deriva dall'azione di microparticelle piuttosto che dalla durezza complessiva. Durante il taglio, il materiale subisce una frattura fragile, rilasciando miliardi di particelle fini di carbonio, dure e distaccate. Queste particelle sfregano continuamente contro le superfici di contatto dell'utensile, accelerando l'esaurimento del legante di cobalto e l'arrotondamento del tagliente.
Comprendere perché la grafite sia abrasiva per gli utensili in carburo richiede l'analisi della densità microstrutturale del materiale e delle sue modalità di usura. Quando l'abrasione del fianco domina il tagliente, la gestione dell'attrito delle microparticelle attraverso una geometria e rivestimenti adeguati dell'utensile è fondamentale per prevenire guasti prematuri.
Perché la grafite usura le frese in metallo duro?
La grafite usura gli utensili da taglio in carburo perché i grani di carbonio sciolti creano una zona di contatto abrasiva a tre corpi persistente. Le differenze nella porosità, nella densità apparente e nella granulometria della grafite modificano drasticamente il volume e l'acutezza delle particelle distaccate, causando significative variazioni nella durata dell'utensile tra i diversi tipi di grafite.
Se gli elettrodi iniziali soddisfano tolleranze ristrette, ma le parti successive sviluppano bave e deriva dimensionale, si verifica un progressivo arrotondamento del tagliente. Affrontare l'usura della grafite sulle frese in metallo duro inizia con la verifica dell'integrità del tagliente prima di mettere a punto velocità del mandrino, avanzamenti e passi radiali.
La polvere di grafite accelera l'usura degli utensili in carburo?
La polvere di grafite non gestita accelera significativamente l'usura degli utensili. Quando le particelle fini di carbonio permangono nella zona di taglio, la rotazione ad alta velocità del mandrino le riassorbe e le sfrega continuamente contro il fianco dell'utensile, aggravando la normale usura meccanica durante le passate di lavorazione a secco prolungate.
L'ottimizzazione della velocità di aspirazione localizzata e la direzione dei getti d'aria direttamente nelle cavità profonde impediscono la ricircolazione dell'abrasivo. L'implementazione di un'efficace aspirazione della polvere protegge il tagliente, garantendo che l'usura dell'utensile in grafite dovuta alla polvere non comprometta la uniformità della lavorazione o la finitura superficiale.
Come posso prolungare la durata degli utensili da taglio in grafite?
Per prolungare la durata degli utensili da taglio è necessario bilanciare simultaneamente il carico di truciolo, la geometria dell'utensile e l'evacuazione dei detriti. Nella produzione di elettrodi di alta precisione, gli operatori devono innanzitutto ispezionare gli utensili usurati al microscopio per confermare se l'usura del fianco o la micro-scheggiatura rappresentano la principale causa di guasto.
Stabilizzare l'avanzamento e la velocità, utilizzare gradi di carburo sub-micronici e garantire un adeguato flusso d'aria sottovuoto sono passaggi essenziali per prolungare la durata degli utensili da taglio in grafite. Una volta ottimizzati i parametri di taglio, l'applicazione di rivestimenti speciali resistenti all'usura garantisce la massima longevità dell'utensile anche in cicli di produzione prolungati.
Le frese in metallo duro rivestite di diamante sono più adatte alla lavorazione della grafite?
Nelle applicazioni di finitura ad alta abrasione e a lunga portata, gli utensili rivestiti in diamante offrono prestazioni nettamente superiori rispetto a quelli in carburo non rivestito. Lo strato di diamante ultra-duro resiste all'abrasione e preserva la geometria originale del tagliente, rendendo le frese in carburo rivestite in diamante per la grafite il punto di riferimento industriale per la produzione di elettrodi con tolleranze ristrette.
Tuttavia, i rivestimenti diamantati non possono risolvere i problemi di vibrazioni meccaniche, scarsa concentricità del portautensili o impatti eccessivi dovuti al carico dei trucioli. Verificare preventivamente la rigidità della macchina e ottimizzare avanzamenti e velocità garantisce di ottenere la massima durata dell'utensile e i vantaggi in termini di efficienza dei costi offerti dagli utensili rivestiti in diamante.






