
-

2枚刃スクエアエンドミル製品シリーズ

2枚刃フラットエンドミル
2 フルート フラット エンド ミル 高品質 2...
プロフィール
2枚刃フラットエンドミル
2 フルート フラット エンド ミル 高品質 2...
プロフィール
2枚刃ロングネックフラットエンドミル
2 フルート ロングネック フラット エンド ミル...
プロフィール
2枚刃ロングネックフラットエンドミル
2 フルート ロングネック フラット エンド ミル...
プロフィール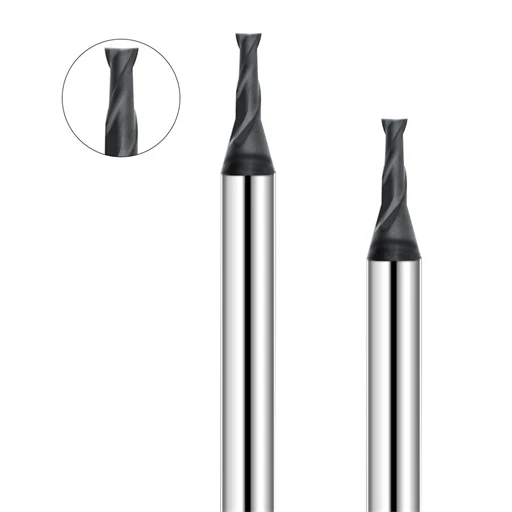
グラファイトスクエアエンドミル【2枚刃 Φ0.2-6】
グラファイトスクエアエンドミル【2枚刃 Φ0.2-6】...
プロフィール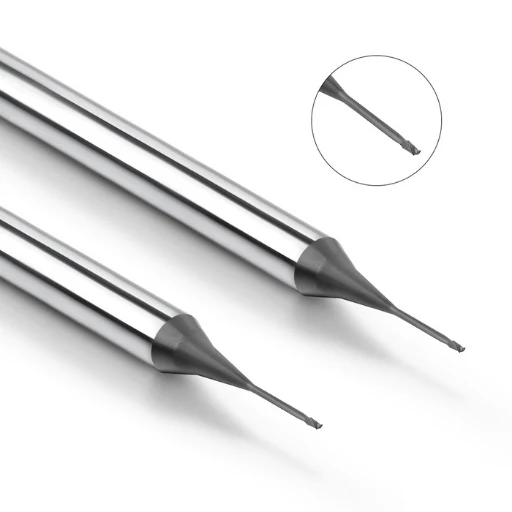
グラファイトスクエアロングネックエンドミル【2枚刃ロングネックスクエアΦ0.2-3】
グラファイトスクエアエンドミル【2枚刃ロングネック】
プロフィール
HRC55フラットエンドミル[2枚刃ϕ0.2-6]
HRC55 金型鋼エンドミル [2枚刃]
プロフィール
HRC55フラットロングネックエンドミル【2枚刃ロングネックΦ0.2-2】
HRC55 金型鋼エンドミル【2枚刃ロングネック】
プロフィール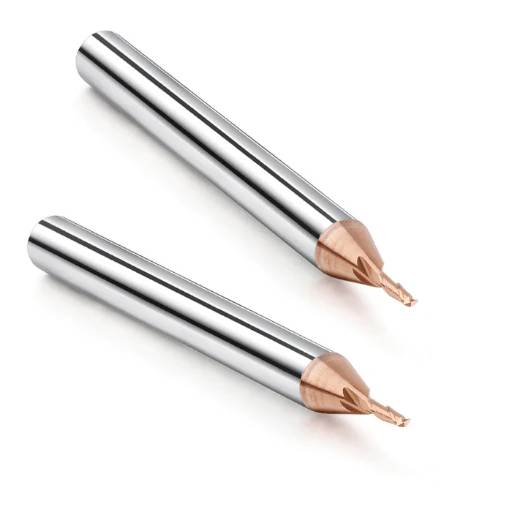
HRC65フラットエンドミル【2枚刃Φ0.2-6】
HRC65 金型鋼エンドミル【2枚刃 ΦXNUMX】
プロフィール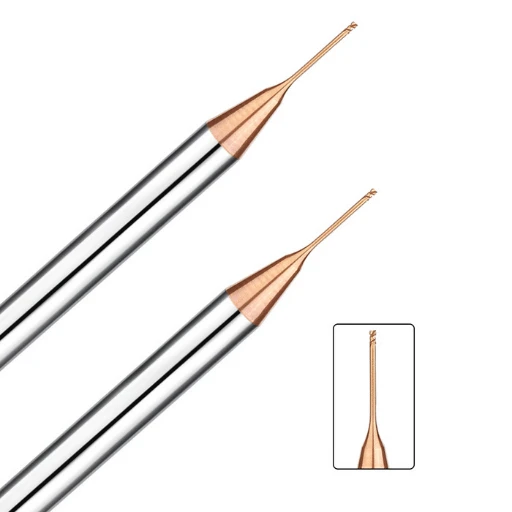
HRC65フラットロングネックエンドミル【2枚刃ロングネックΦ0.2-2】
HRC65 金型鋼エンドミル【2枚刃ロングネック】
プロフィール
タングステン銅フラットエンドミル【2枚刃Φ0.1-6】
タングステン銅フラットエンドミル【2枚刃Φ0.1-6】...
プロフィール
タングステン銅フラットロングネックエンドミル【2枚刃ロングネックΦ0.2-2】
タングステン銅フラットエンドミル【2枚刃ロングネックミル】
プロフィール-
2枚刃ボールノーズエンドミル製品シリーズ

2枚刃ボールノーズエンドミル
2 フルート ボールノーズ エンド ミル 高品質...
プロフィール
2枚刃ボールノーズエンドミル
2 フルート ボールノーズ エンド ミル 高品質 2...
プロフィール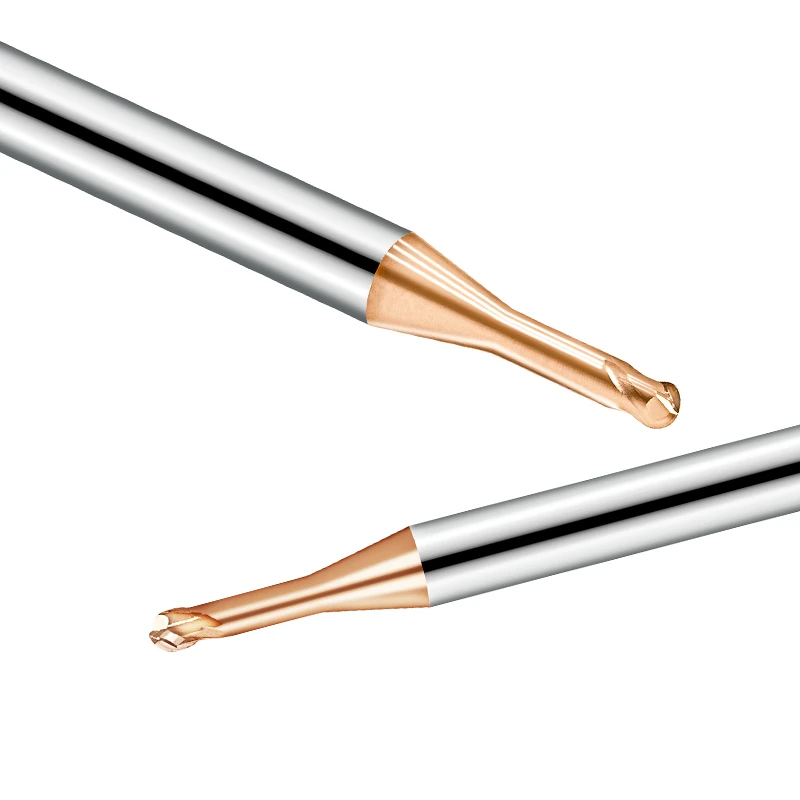
2枚刃ロングネックボールエンドミル
2 フルート ロングネック ボールノーズエンドミル...
プロフィール
2枚刃ロングネックボールエンドミル
2 フルート ロングネック ボールノーズ エンド ミル...
プロフィール
グラファイトボールエンドミル【2枚刃 R0.5-R6】
グラファイトボールノーズエンドミル【2枚刃R0.5-R6】...
プロフィール
グラファイトボールノーズロングネックエンドミル【2枚刃ロングネックボール R0.1-R2】
グラファイトボールノーズロングネックエンドミル【2...
プロフィール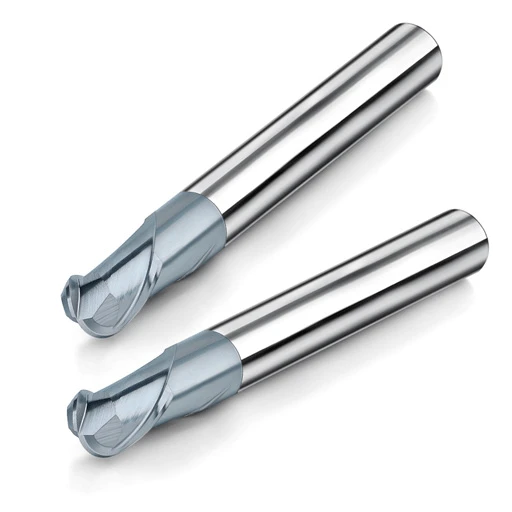
HRC55 ボールノーズエンドミル【2枚刃 R0.1-R10】
HRC55 ボールノーズエンドミル【2枚刃R0.1-R10】...
プロフィール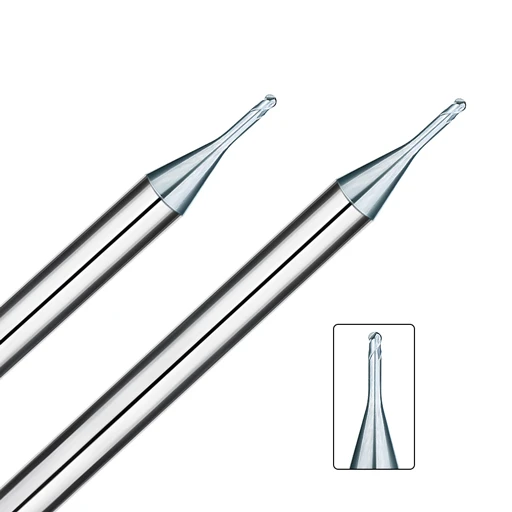
HRC55 ボールノーズロングネックエンドミル【2枚刃ロングネック R0.1-R2】
HRC55 ボールノーズエンドミル【2枚刃ロングネックタイプ】
プロフィール
HRC65 ボールノーズエンドミル【2枚刃 R0.15-R10】
HRC65 ボールノーズエンドミル【2枚刃R0.15-R10】...
プロフィール
HRC65 ボールノーズロングネックエンドミル【2枚刃ロングネック R0.1-R2】
HRC65 ボールノーズエンドミル 【2枚刃】
プロフィール
タングステン銅ボールエンドミル【2枚刃 R0.1-R6】
タングステン銅ボールエンドミル【2枚刃】
プロフィール
タングステン銅ボールノーズロングネックエンドミル【2枚刃ロングネックR0.1-R2】
タングステン銅ボールエンドミル【2枚刃】
プロフィール-
2枚刃コーナーラジアスエンドミル製品シリーズ

2枚刃ロングネックコーナーラジアスエンドミル
2 枚刃ロングネックコーナー半径エンドミル...
プロフィール
2枚刃ロングネックコーナーラジアスエンドミル
2 枚刃ロングネックコーナー半径エンドミル...
プロフィール
グラファイトコーナーラジアスロングネックエンドミル【2/4枚刃ロングネックΦ0.5-3】
グラファイトコーナーラジアスエンドミル【2/4刃ロング...
プロフィール
HRC55 コーナーラジアスロングネックエンドミル【2枚刃ロングネック Φ0.2-2】
HRC55 コーナーラジアスエンドミル【2枚刃ロングネックタイプ】
プロフィール
HRC65 金型鋼 ロングネック コーナーラジアス エンドミル【2枚刃 Φ0.2-2】
65 モールド鋼ロングネックコーナー半径...
プロフィール
タングステン銅コーナーラジアスロングネックエンドミル【2枚刃ロングネックΦ0.2-0.8】
タングステンエンドミル【2枚刃ロングネックΦ0.2-0.8】 ご購入はこちら
プロフィール-
4枚刃スクエアエンドミル製品シリーズ

4枚刃フラットエンドミル
4 フルート フラット エンド ミル 高品質 4...
プロフィール
4枚刃フラットエンドミル
4 枚刃フラットエンドミル 特別セール...
プロフィール
4枚刃ロングネックフラットエンドミル
4 フルート ロングネック フラット エンド ミル...
プロフィール
4枚刃ロングネックフラットエンドミル
4 フルート ロングネック フラット エンド ミル...
プロフィール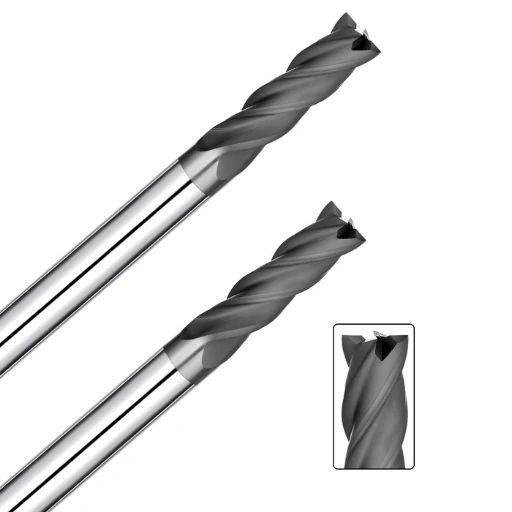
グラファイトスクエアエンドミル【4枚刃 Φ1-12】
グラファイトスクエアエンドミル【4枚刃 Φ1-12】...
プロフィール
グラファイトスクエアロングネックエンドミル【4枚刃ロングネックスクエアΦ1-3】
グラファイトスクエアエンドミル【4枚刃ロングネック】
プロフィール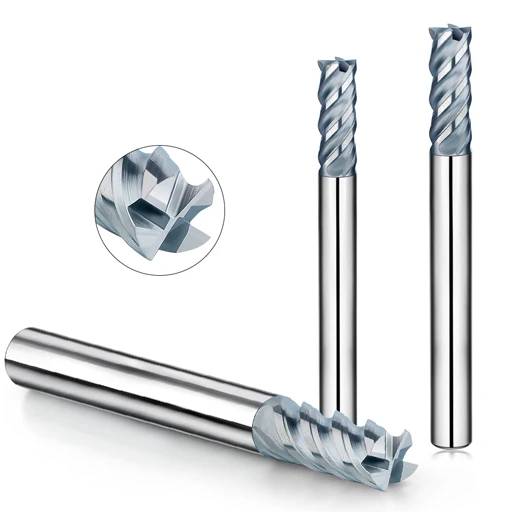
HRC55フラットエンドミル【4枚刃Φ1-20】
HRC55 金型鋼エンドミル【4枚刃】
プロフィール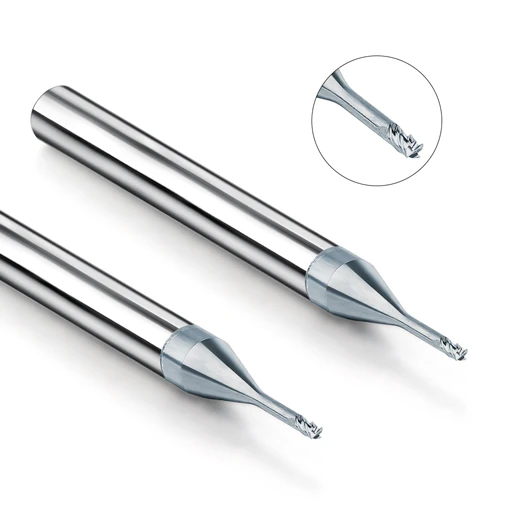
HRC55フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
HRC55 金型鋼エンドミル【4枚刃ロングネック】
プロフィール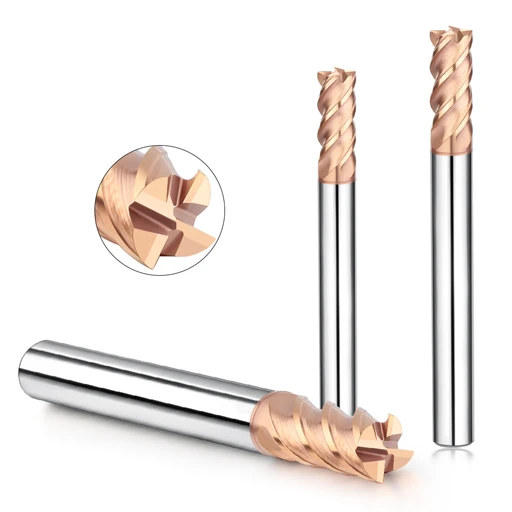
HRC65フラットエンドミル【4枚刃 Φ1-20】
HRC65 金型鋼エンドミル【4枚刃 Φ1-20】...
プロフィール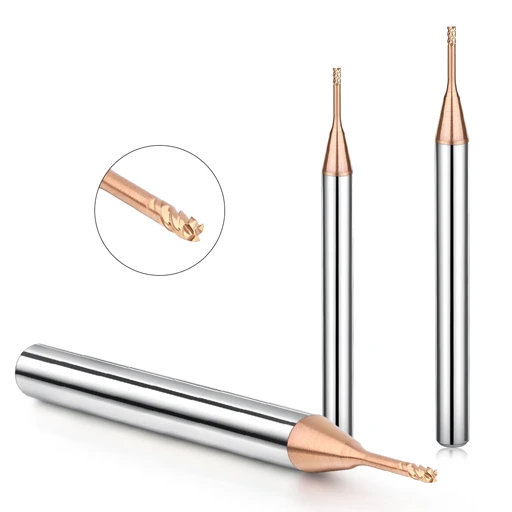
HRC65フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
HRC65 金型鋼エンドミル【4枚刃ロングネック】
プロフィール
タングステン銅フラットエンドミル【4枚刃Φ1-12】
タングステン銅フラットエンドミル【4枚刃Φ1-12】...
プロフィール
タングステン銅フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
タングステン銅フラットエンドミル【4枚刃ロングネックミル】
プロフィール-
4枚刃コーナーラジアスエンドミル製品シリーズ

4枚刃コーナーラジアスエンドミル
4 フルート コーナー ラジアス エンド ミル 高品質...
プロフィール
4枚刃コーナーラジアスエンドミル
4 フルート コーナー ラジアス エンド ミル 高品質...
プロフィール
4枚刃ロングネックコーナーラジアスエンドミル
4 枚刃ロングネックコーナー半径エンドミル...
プロフィール
4枚刃ロングネックコーナーラジアスエンドミル
4 枚刃ロングネックコーナー半径エンドミル...
プロフィール
グラファイトコーナーラジアスエンドミル【4枚刃 Φ3-12】
グラファイトコーナーラジアスエンドミル【4枚刃ΦXNUMX】
プロフィール
グラファイトコーナーラジアスロングネックエンドミル【2/4枚刃ロングネックΦ0.5-3】
グラファイトコーナーラジアスエンドミル【2/4刃ロング...
プロフィール
HRC55 コーナーラジアスエンドミル【4枚刃Φ1-20】
HRC55 コーナーラジアスエンドミル【4枚刃 Φ1-20】...
プロフィール
HRC55 コーナーラジアスロングネックエンドミル【4枚刃ロングネック Φ1-4】
HRC55 コーナーラジアスエンドミル【4枚刃ロングネックタイプ】
プロフィール
HRC65 金型鋼コーナーラジアスエンドミル【4枚刃 Φ1-20】
HRC65 金型鋼コーナーラジアスエンドミル【4...
プロフィール
HRC65 金型鋼ロングネックコーナーラジアスエンドミル【4枚刃 Φ1-4】
HRC65 金型鋼ロングネックコーナー半径...
プロフィール
タングステン銅コーナーラジアスエンドミル【4枚刃Φ3-12】
タングステンエンドミル【4枚刃 Φ3-12】 の調達
プロフィール
タングステン銅コーナーラジアスロングネックエンドミル【4枚刃ロングネックΦ1-3】
タングステンエンドミル【4枚刃ロングネック Φ1-3】...
プロフィール-

2枚刃エンドミルと4枚刃エンドミルの選び方
-
焼入れ鋼用2枚刃フラットエンドミル
2枚刃フラットエンドミル
2 フルート フラット エンド ミル 高品質 2...
プロフィール
2枚刃ロングネックフラットエンドミル
2 フルート ロングネック フラット エンド ミル...
プロフィール
HRC65フラットエンドミル【2枚刃Φ0.2-6】
HRC65 金型鋼エンドミル【2枚刃 ΦXNUMX】
プロフィール
HRC65フラットロングネックエンドミル【2枚刃ロングネックΦ0.2-2】
HRC65 金型鋼エンドミル【2枚刃ロングネック】
プロフィール-
焼入れ鋼用2枚刃ボールエンドミル
2枚刃ボールノーズエンドミル
2 フルート ボールノーズ エンド ミル 高品質...
プロフィール
2枚刃ロングネックボールエンドミル
2 フルート ロングネック ボールノーズエンドミル...
プロフィール
HRC65 ボールノーズエンドミル【2枚刃 R0.15-R10】
HRC65 ボールノーズエンドミル【2枚刃R0.15-R10】...
プロフィール
HRC65 ボールノーズロングネックエンドミル【2枚刃ロングネック R0.1-R2】
HRC65 ボールノーズエンドミル 【2枚刃】
プロフィール-
熱処理鋼用2枚刃コーナーラジアスエンドミル
2枚刃ロングネックコーナーラジアスエンドミル
2 枚刃ロングネックコーナー半径エンドミル...
プロフィール
HRC65 金型鋼 ロングネック コーナーラジアス エンドミル【2枚刃 Φ0.2-2】
65 モールド鋼ロングネックコーナー半径...
プロフィール-
焼入れ鋼用4枚刃スクエアエンドミル
4枚刃フラットエンドミル
4 枚刃フラットエンドミル 特別セール...
プロフィール
4枚刃ロングネックフラットエンドミル
4 フルート ロングネック フラット エンド ミル...
プロフィール
HRC65フラットエンドミル【4枚刃 Φ1-20】
HRC65 金型鋼エンドミル【4枚刃 Φ1-20】...
プロフィール
HRC65フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
HRC65 金型鋼エンドミル【4枚刃ロングネック】
プロフィール-
焼入れ鋼用4枚刃ブルノーズエンドミル
4枚刃コーナーラジアスエンドミル
4 フルート コーナー ラジアス エンド ミル 高品質...
プロフィール
4枚刃ロングネックコーナーラジアスエンドミル
4 枚刃ロングネックコーナー半径エンドミル...
プロフィール
HRC65 金型鋼コーナーラジアスエンドミル【4枚刃 Φ1-20】
HRC65 金型鋼コーナーラジアスエンドミル【4...
プロフィール
HRC65 金型鋼ロングネックコーナーラジアスエンドミル【4枚刃 Φ1-4】
HRC65 金型鋼ロングネックコーナー半径...
プロフィール-
HRC55 2枚刃エンドミル 炭素鋼加工用
HRC55 ボールノーズエンドミル【2枚刃 R0.1-R10】
HRC55 ボールノーズエンドミル【2枚刃R0.1-R10】...
プロフィール
HRC55 ボールノーズロングネックエンドミル【2枚刃ロングネック R0.1-R2】
HRC55 ボールノーズエンドミル【2枚刃ロングネックタイプ】
プロフィール
HRC55 コーナーラジアスロングネックエンドミル【2枚刃ロングネック Φ0.2-2】
HRC55 コーナーラジアスエンドミル【2枚刃ロングネックタイプ】
プロフィール
HRC55フラットエンドミル[2枚刃ϕ0.2-6]
HRC55 金型鋼エンドミル [2枚刃]
プロフィール
HRC55フラットロングネックエンドミル【2枚刃ロングネックΦ0.2-2】
HRC55 金型鋼エンドミル【2枚刃ロングネック】
プロフィール-
HRC55 4枚刃エンドミル 軟鋼加工用
HRC55 コーナーラジアスエンドミル【4枚刃Φ1-20】
HRC55 コーナーラジアスエンドミル【4枚刃 Φ1-20】...
プロフィール
HRC55 コーナーラジアスロングネックエンドミル【4枚刃ロングネック Φ1-4】
HRC55 コーナーラジアスエンドミル【4枚刃ロングネックタイプ】
プロフィール
HRC55フラットエンドミル【4枚刃Φ1-20】
HRC55 金型鋼エンドミル【4枚刃】
プロフィール
HRC55フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
HRC55 金型鋼エンドミル【4枚刃ロングネック】
プロフィール-
HRC65 2枚刃および4枚刃ロングネックエンドミル(プレハードン鋼用)
HRC65 ボールノーズロングネックエンドミル【2枚刃ロングネック R0.1-R2】
HRC65 ボールノーズエンドミル 【2枚刃】
プロフィール
HRC65 コーナーラジアスロングネックエンドミル【2枚刃ロングネック Φ0.2-2】
HRC65 コーナーラジアスエンドミル【2枚刃ロングネックタイプ】
プロフィール
HRC65 コーナーラジアスロングネックエンドミル【4枚刃ロングネック Φ1-4】
HRC65 コーナーラジアスロングネックエンドミル【4...
プロフィール
HRC65フラットロングネックエンドミル【2枚刃ロングネックΦ0.2-2】
HRC65 金型鋼エンドミル【2枚刃ロングネック】
プロフィール
HRC65フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
HRC65 金型鋼エンドミル【4枚刃ロングネック】
プロフィール-
粉末冶金鋼用HRC65 2枚刃および4枚刃エンドミル
HRC65 ボールノーズエンドミル【2枚刃 R0.15-R10】
HRC65 ボールノーズエンドミル【2枚刃R0.15-R10】...
プロフィール
HRC65 コーナーラジアスエンドミル【4枚刃 Φ1-20】
HRC65 コーナーラジアスエンドミル【4枚刃 Φ1-20】...
プロフィール
HRC65フラットエンドミル【2枚刃Φ0.2-6】
HRC65 金型鋼エンドミル【2枚刃 ΦXNUMX】
プロフィール
HRC65フラットエンドミル【4枚刃 Φ1-20】
HRC65 金型鋼エンドミル【4枚刃 Φ1-20】...
プロフィール-
焼入れ工具鋼加工におけるHRC65 2枚刃および4枚刃標準エンドミルの性能
HRC65 ボールノーズエンドミル【2枚刃 R0.15-R10】
HRC65 ボールノーズエンドミル【2枚刃R0.15-R10】...
プロフィール
HRC65 コーナーラジアスエンドミル【4枚刃 Φ1-20】
HRC65 コーナーラジアスエンドミル【4枚刃 Φ1-20】...
プロフィール
HRC65 コーナーラジアスロングネックエンドミル【4枚刃ロングネック Φ1-4】
HRC65 コーナーラジアスロングネックエンドミル【4...
プロフィール
HRC65フラットエンドミル【2枚刃Φ0.2-6】
HRC65 金型鋼エンドミル【2枚刃 ΦXNUMX】
プロフィール
HRC65フラットエンドミル【4枚刃 Φ1-20】
HRC65 金型鋼エンドミル【4枚刃 Φ1-20】...
プロフィール
HRC65フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
HRC65 金型鋼エンドミル【4枚刃ロングネック】
プロフィール-
粉末冶金(PM)鋼加工における標準4枚刃高硬度エンドミルの性能
HRC65 コーナーラジアスエンドミル【4枚刃 Φ1-20】
HRC65 コーナーラジアスエンドミル【4枚刃 Φ1-20】...
プロフィール
HRC65 コーナーラジアスロングネックエンドミル【4枚刃ロングネック Φ1-4】
HRC65 コーナーラジアスロングネックエンドミル【4...
プロフィール
HRC65フラットエンドミル【4枚刃 Φ1-20】
HRC65 金型鋼エンドミル【4枚刃 Φ1-20】...
プロフィール
HRC65フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
HRC65 金型鋼エンドミル【4枚刃ロングネック】
プロフィール-
チタン合金加工における標準2枚刃高硬度エンドミルの性能
2枚刃ボールノーズエンドミル
2 フルート ボールノーズ エンド ミル 高品質...
プロフィール
2枚刃フラットエンドミル
2 フルート フラット エンド ミル 高品質 2...
プロフィール
HRC65 ボールノーズエンドミル【2枚刃 R0.15-R10】
HRC65 ボールノーズエンドミル【2枚刃R0.15-R10】...
プロフィール
HRC65 コーナーラジアスロングネックエンドミル【2枚刃ロングネック Φ0.2-2】
HRC65 コーナーラジアスエンドミル【2枚刃ロングネックタイプ】
プロフィール
HRC65フラットエンドミル【2枚刃Φ0.2-6】
HRC65 金型鋼エンドミル【2枚刃 ΦXNUMX】
プロフィール-
2枚刃vs4枚刃高硬度鋼特殊エンドミル
2枚刃ボールノーズエンドミル
2 フルート ボールノーズ エンド ミル 高品質...
プロフィール
2枚刃フラットエンドミル
2 フルート フラット エンド ミル 高品質 2...
プロフィール
2枚刃ロングネックコーナーラジアスエンドミル
2 枚刃ロングネックコーナー半径エンドミル...
プロフィール
4枚刃コーナーラジアスエンドミル
4 フルート コーナー ラジアス エンド ミル 高品質...
プロフィール
4枚刃フラットエンドミル
4 枚刃フラットエンドミル 特別セール...
プロフィール
4枚刃ロングネックコーナーラジアスエンドミル
4 枚刃ロングネックコーナー半径エンドミル...
プロフィール-
軟鋼加工用2枚刃エンドミルと4枚刃エンドミル HRC55 エンドミルの比較
HRC55 ボールノーズエンドミル【2枚刃 R0.1-R10】
HRC55 ボールノーズエンドミル【2枚刃R0.1-R10】...
プロフィール
HRC55 コーナーラジアスエンドミル【4枚刃Φ1-20】
HRC55 コーナーラジアスエンドミル【4枚刃 Φ1-20】...
プロフィール
HRC55 コーナーラジアスロングネックエンドミル【4枚刃ロングネック Φ1-4】
HRC55 コーナーラジアスエンドミル【4枚刃ロングネックタイプ】
プロフィール
HRC55フラットエンドミル[2枚刃ϕ0.2-6]
HRC55 金型鋼エンドミル [2枚刃]
プロフィール
HRC55フラットエンドミル【4枚刃Φ1-20】
HRC55 金型鋼エンドミル【4枚刃】
プロフィール
HRC55フラットロングネックエンドミル【4枚刃ロングネックΦ1-3】
HRC55 金型鋼エンドミル【4枚刃ロングネック】
プロフィール
グラファイトコーナーラジアスエンドミル【4枚刃 Φ3-12】
グラファイトコーナーラジアスエンドミル【4枚刃ΦXNUMX】
プロフィール
グラファイトスクエアエンドミル【2枚刃 Φ0.2-6】
グラファイトスクエアエンドミル【2枚刃 Φ0.2-6】...
プロフィール
HRC65 コーナーラジアスエンドミル【4枚刃 Φ1-20】
HRC65 コーナーラジアスエンドミル【4枚刃 Φ1-20】...
プロフィール
HRC65 コーナーラジアスロングネックエンドミル【2枚刃ロングネック Φ0.2-2】
HRC65 コーナーラジアスエンドミル【2枚刃ロングネックタイプ】
プロフィール
HRC65フラットエンドミル【2枚刃Φ0.2-6】
HRC65 金型鋼エンドミル【2枚刃 ΦXNUMX】
プロフィール
タングステン銅フラットエンドミル【2枚刃Φ0.1-6】
タングステン銅フラットエンドミル【2枚刃Φ0.1-6】...
プロフィール

