



CNC加工において、エンドミルの適切なフルート数を選択することは、切削効率、表面仕上げ、および工具寿命に影響を与える重要な要素です。2枚刃、3枚刃、4枚刃のエンドミルは、それぞれ構造設計と用途に応じて独自の利点を提供します。エンジニアは、異なる材料や加工工程に適した工具を選択する際に、切りくず排出性、切削剛性、および加工精度をバランスよく考慮する必要があります。
特に4枚刃エンドミルは、高い剛性と優れた表面仕上げのため、鋼、金型部品、超硬合金ワークの仕上げ加工に広く使用されています。実際には、4枚刃超硬エンドミルは硬質材料の切削において工具寿命を延ばしますが、アルミニウム用の4枚刃エンドミルでは、切りくず排出性と固着防止策を慎重に検討する必要があります。鋳鉄加工においては、鋳鉄用4枚刃エンドミルは工具安定性を維持しながら切削効率を向上させます。さらに、特殊なワークや規格外のワークには、カスタムメイドのXNUMX枚刃エンドミルがますます多く使用されています。
性能の違いだけでなく、4枚刃エンドミルのメーカーは設計思想、コーティング技術、製造プロセスにおいても大きく異なります。この記事では、被削材、加工方法、コストを考慮した上で、適切な刃数とメーカーを選択するためのガイドを提供します。2枚刃、3枚刃、4枚刃のエンドミルを体系的に比較することで、エンジニアや調達担当者は用途シナリオをより深く理解し、実際のCNC加工において情報に基づいた選択を行うことができます。

フルートの数が重要な理由
エンドミルの刃数は、切削性能と加工効率に直接影響します。刃数の違いは、切削片の排出性、剛性、表面仕上げ、そして工具寿命に影響を与えます。2刃、3刃、または4刃エンドミルの選択は、加工速度を決定するだけでなく、完成品の寸法精度と品質にも影響を与えます。アルミニウム、ステンレス鋼、鋳鉄などの材料では、加工安定性を最適化し、生産コストを削減するために、慎重な刃数選定が必要です。
刃と切削効率の関係
刃数が少ないほど、刃当たりの切削スペースが広くなり、切りくず排出性が向上します。そのため、アルミニウム合金などの軟質材料では、2枚刃エンドミルが一般的に使用されています。刃数を増やすと切削剛性が向上し、切削力がより均等に分散されます。XNUMX枚刃超硬エンドミルは、鋼、金型、高硬度材料の加工において、より高い効率と安定した寸法精度を実現します。長時間の連続切削サイクルや高精度部品の加工では、適切な刃数を選択することで生産性を大幅に向上させることができます。
異なる材料における切削片除去の影響
切削片の形成は材料によって異なります。アルミニウム合金は大きく粘着性のある切削片を生成するため、切削片の排出性を高め、付着を軽減する特殊な形状やコーティングが施されていない限り、4枚刃エンドミルは最適ではありません。鋳鉄は粉状の切削片を生成するため、それほど積極的な切削片除去は必要ありません。鋳鉄用4枚刃エンドミルは、剛性を活用して加工安定性を向上させます。したがって、工具寿命を延ばすには、材料特性と切削片管理の両方を考慮して適切な刃数を選択する必要があります。
表面仕上げと工具寿命のバランス
刃数が多いほど、工具とワークの接触点数が増加し、刃当たりの負荷が軽減され、表面品質が向上します。仕上げ加工において、4刃エンドミルは2刃または3刃工具に比べて優れた表面品質を実現します。しかし、刃数が多すぎると、切削片の排出が阻害され、発熱が増加し、摩耗が促進される可能性があります。エンジニアはこれらの要素のバランスを取る必要があります。耐摩耗性が求められる硬質材料には4刃超硬エンドミルを、複雑で非標準の部品にはカスタム4刃エンドミルを選択することで、表面品質と工具寿命の両方を最適化できます。

2枚刃、3枚刃、4枚刃エンドミルの比較分析
刃数は、切削効率、切削片の排出性、表面仕上げ、そして工具寿命に影響を与えます。刃数を無視すると、過剰な発熱、切削片の排出不良、そして工具の早期摩耗につながる可能性があります。詳細な比較は以下の通りです。
2枚刃エンドミル
2枚刃エンドミルは刃間隔が広く、切りくず排出性に優れているため、アルミニウムなどの軟質材料の高速切削に最適です。アルミニウム加工に4枚刃エンドミルを使用する場合でも、固着を防ぐため、2枚刃工具の方が好まれる場合があります。これらのエンドミルは荒加工や高送り加工に最適ですが、剛性が低いため、表面品質と安定性が損なわれる可能性があります。
3枚刃エンドミル
3枚刃エンドミルは、切りくず排出性と剛性のバランスに優れ、2枚刃工具よりも安定性に優れている一方で、4枚刃工具よりも優れた切りくずクリアランスを提供します。ステンレス鋼や銅合金などの中硬質材料の加工に広く使用され、粗加工から中仕上げ加工まで幅広い用途で使用できます。3枚刃エンドミルは、表面品質と切削効率を向上させると同時に、過熱や工具の欠損のリスクを軽減します。
4枚刃エンドミル
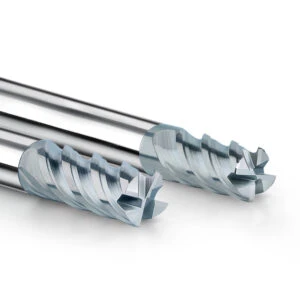
4枚刃エンドミルは優れた剛性と切削安定性を提供し、優れた表面仕上げを実現します。4枚刃超硬エンドミルは、鋼、金型鋼、高硬度材の加工に優れ、工具寿命を延ばします。鋳鉄加工では、鋳鉄用4枚刃エンドミルを使用することで、効率性が向上し、チッピングのリスクを軽減できます。主な制約は、切削片のクリアランスが狭くなることであり、アルミニウムのような粘着性のある材料の加工には注意が必要です。カスタム4枚刃エンドミルは、非標準ワークにおける切削片の排出と精度の課題に対応します。
4枚刃エンドミルの詳細な分析
あらゆる刃構成の中でも、4枚刃エンドミルは優れた剛性と切削安定性により、CNC加工において重要な位置を占めています。2枚刃や3枚刃工具と比較して、4枚刃エンドミルは同一切削条件下における切削抵抗の分散性に優れているため、面粗度と寸法精度が向上します。鋼、金型鋼、鋳鉄などの仕上げ加工に広く使用され、特に長寿命と高精度が求められる用途に適しています。
工具とワーク材質に応じて、4枚刃エンドミルは、4枚刃超硬エンドミル、アルミニウム合金用4枚刃エンドミル、鋳鉄用4枚刃エンドミルに分類されます。それぞれのサブタイプには、以下に示すように、独自の性能特性と用途推奨事項があります。
4枚刃超硬エンドミルの性能上の利点
4枚刃超硬エンドミルは超硬合金製で、優れた硬度と耐摩耗性を備えています。金型鋼や焼入れ鋼などの高硬度材料の加工において、これらの工具は大きな切削抵抗に耐え、長時間の切削サイクルでも寸法安定性を維持します。
主な利点は次のとおりです。
-
高硬度材料の表面仕上げと寸法精度が向上します。
-
ツール寿命が延長され、頻繁なツール交換に伴うダウンタイムとコストが削減されます。
-
高精度部品や大量生産作業に適しています。
エンジニアにとって、工具の寿命と部品の精度の両方が重要な場合には、4 枚刃超硬エンドミルが好まれる選択肢となることがよくあります。
アルミ用4枚刃エンドミル使用上のポイント
アルミニウム合金は大きな切削片を生成し、工具表面に付着しやすく、工具の欠けや表面の傷の原因となる可能性があります。これを軽減するには、以下の対策を講じてください。
-
切削片の排出性を高めるために、大きなねじれ角または研磨されたフルートを備えたアルミニウム用の 4 フルート エンド ミルを使用します。
-
DLC (ダイヤモンドライクカーボン) や TiB2 などの固着防止コーティングを施して、付着を減らし、ツールのパフォーマンスを向上させます。
-
切削パラメータを最適化します。つまり、高いスピンドル速度、中程度の送り速度、効果的なクーラント塗布により、熱を制御し固着を防止します。
特殊な部品や非標準部品の場合、表面品質、切削片の排出、工具寿命のバランスをとるために、最適化された形状とコーティングを備えたカスタム 4 フルート エンド ミルを設計できます。
鋳鉄用4枚刃エンドミルの使用テクニック
鋳鉄は脆く、粉状の切削片が発生し、刃先を急速に摩耗させたり損傷させたりする可能性があります。性能を最大限に引き出すには、以下の点にご注意ください。
-
鋳鉄用4枚刃エンドミルは、切削負荷を複数の刃に分散し、安定性と耐チッピング性を高めます。
-
ねずみ鋳鉄の場合、切削熱を利用してチップを自然に破砕する乾式切削が一般的に好まれます。
-
延性鋳鉄や高強度鋳鉄の場合、工具の摩耗と熱を制御するために湿式切削が推奨されます。
-
工具寿命を延ばし、表面品質を維持するには、AlTiN や TiAlN などの耐摩耗コーティングを施した超硬エンドミルを使用します。
効率を維持し、ツールの寿命を延ばすには、適切な切削パラメータの調整と定期的なツール検査が不可欠です。
ワーク材質に応じた適切な刃数の選択方法
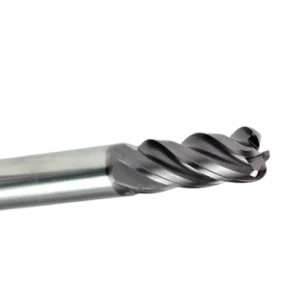
エンドミルの最適な刃数は、被削材の硬度、切削片形成、熱伝導率といった特性に直接左右されます。被削材によって切削片の生成方法が異なるため、それに応じた切削片排出性、剛性、耐摩耗性を備えた工具が必要です。適切な刃数を選択することで、加工効率が向上するだけでなく、工具寿命が延び、生産コストも削減されます。
鋼加工における工具選定の推奨事項
鋼材の切削には高い切削抵抗と加工硬化が伴うため、高い剛性と耐摩耗性を備えた工具が求められます。推奨事項は以下のとおりです。
-
仕上げ加工および精密加工用の 4 枚刃超硬エンドミル。
-
切削効率を向上させる荒加工用の 3 枚刃または 4 枚刃エンドミル。
-
複雑な部品や非標準部品用のカスタム 4 フルート エンド ミル。特殊な形状とコーティングで最適化されています。
アルミニウム合金加工における最適な刃数
アルミニウム合金は、高い可塑性と靭性により、大きく粘着性のある切りくずを生成します。ガイドライン:
-
2枚刃または3枚刃エンドミルを使用して、切りくずの排出を優先します。
-
アルミニウム用 4 枚刃エンドミルは、表面仕上げと寸法精度が同様に重要な場合に適しています。
-
ツールには、大きな螺旋角、研磨されたフルート、固着防止コーティング (DLC または TiB2) が備わっている必要があります。
-
安定性を確保するには、高いスピンドル速度、適度な送り、効果的なクーラントを維持します。
鋳鉄加工における注意事項と推奨工具
鋳鉄は脆いため、高い耐欠け性と耐摩耗性が求められます。
-
鋳鉄用4枚刃エンドミルは切削負荷を均等に分散し、安定性を向上させます。
-
ねずみ鋳鉄の場合は乾式切断が適しており、延性鋳鉄や高強度鋳鉄の場合は湿式切断が適しています。
-
AlTiN または TiAlN コーティングを施した超硬工具は、工具寿命を延ばし、表面仕上げを向上させます。

ブランド vs カスタマイズ:最適な4枚刃エンドミルの選び方
CNC加工において、適切な4枚刃エンドミルの選定は、材質や刃数だけでなく、工具のブランド、製造品質、カスタマイズオプションも考慮する必要があります。工具設計、コーティング技術、製造精度、品質管理はメーカーによって大きく異なり、これらはすべて切削性能、耐摩耗性、加工部品の表面仕上げに直接影響します。適切なブランド、またはカスタムメイドの4枚刃エンドミルを選択することで、生産効率を最適化し、全体的なコストを削減し、加工の安定性を確保できます。
世界の主要4枚刃エンドミルメーカーの比較
世界の4枚刃エンドミルメーカーには、それぞれ明確な強みがあります。
-
米国のメーカーは、高精度な工具設計と革新的なコーティング技術に優れており、要求の厳しい仕上げ加工に最適です。
-
ヨーロッパのメーカーは、耐久性と安定した加工性能で知られており、工具寿命の長さと信頼性の高い結果を重視している。
-
中国のメーカーは、コスト効率の高いソリューション、柔軟な納期、カスタマイズサービスを提供しており、大量生産や特殊な工具のニーズに適しています。
エンジニアは、ワークピースの材質、必要な精度、バッチサイズ、用途に基づいてメーカーを評価し、最も適切な 4 枚刃超硬エンドミルを選択する必要があります。
カスタム 4 フルート エンド ミルはいつ必要ですか?
次のような標準ツールが加工要件を満たせない場合は、カスタム 4 フルート エンド ミルが不可欠になります。
-
複雑な曲面部品や非標準金型
-
特殊炭化物または高硬度のワークピース
カスタム工具は、刃先形状、ねじれ角、ノーズ半径、コーティングの種類を最適化できるため、切りくず排出性の向上、熱の蓄積の低減、表面仕上げの向上、工具寿命の延長を実現します。これらの利点により、カスタム工具は高精度加工や難度の高い加工に最適です。
価格、納期、アフターサービスに関する考慮事項
4 フルートエンドミルを選択する際には、性能だけでなく、価格、リードタイム、アフターサポートも重要です。
-
高級ブランドは優れた性能と長寿命を実現することが多いですが、コストが高くなります。
-
国内メーカーは低価格と柔軟な納品を提供できる一方で、ツールの一貫性と耐久性には細心の注意を払う必要があります。
-
アフターサポート、技術指導、切断パラメータの支援は、試行錯誤のリスクを軽減し、生産効率を維持するために不可欠です。
最適な選択を行うには、コスト、パフォーマンス、および加工要件を総合的に評価することが不可欠です。

結論:実践的な処理における正しい選択の方法
適切なフルート数と適切な4枚刃エンドミルメーカーまたはカスタムツールの選択は、加工効率、表面品質、および工具寿命にとって非常に重要です。2枚刃、3枚刃、4枚刃のエンドミルはそれぞれ、切りくず排出性、切削剛性、および表面仕上げにおいて利点があります。材料(鋼、アルミニウム合金、または鋳鉄)と加工段階(荒加工、中仕上げ、仕上げ)に基づいて最適なツールを選択することで、安定性が向上し、コストが削減され、全体的な生産性が向上します。カスタムツールまたはブランド固有のツールは、非標準部品、複雑な形状、または特殊な材料によって生じる課題に対応し、実際の生産において最適な結果をもたらします。
ツール選択の基本原則
ツールの選択では、次の要素のバランスを取る必要があります。
-
材料特性:適切な硬度、耐摩耗性、剛性を備えた工具を選択する。
-
切りくず排出:切りくずの流れをスムーズにし、付着を防ぎ、切削熱を低減します。
-
表面品質:仕上げ要件に合わせて、フルート数と工具形状を一致させる。
-
費用対効果:工具の価格、寿命、生産効率を考慮する。
材質別の推奨事項:
-
鋼材:耐摩耗性と剛性に優れた4枚刃超硬エンドミル。
-
アルミニウム合金:切りくず排出を最適化し、付着を軽減するアルミニウム用4枚刃エンドミル。
-
鋳鉄用:鋳鉄用4枚刃エンドミルは、切りくず耐性と切削安定性を最大限に高めます。
エンジニアからの実践的なアドバイス
-
荒削り:切りくずの排出性を向上させ、切削負荷を軽減するために、2枚刃または3枚刃のエンドミルを使用してください。
-
半仕上げ/仕上げ: 4枚刃エンドミルは、安定した切削と優れた表面仕上げを実現します。
-
非標準部品や複雑な部品:カスタム4枚刃エンドミルは、形状とコーティングを最適化することで、加工安定性と工具寿命を向上させます。
異なる刃数を持つ工具を組み合わせることで、エンジニアはワークピースの精度と表面品質を確保しながら効率性を維持できます。
今後の動向
材料の多様化と高精度部品の需要の高まりにより、4 枚刃エンドミルのトレンドは次のようになります。
-
工具の摩耗や固着を軽減する先進的なコーティング。
-
切削条件をリアルタイムで監視し、パラメータを最適化するインテリジェントツール。
-
複雑な部品要件や特殊なプロセスに対応する、カスタマイズされたツール。
これらの革新により、エンジニアはコストを管理し、生産の安定性を維持し、高い切断効率と表面品質を実現できます。






