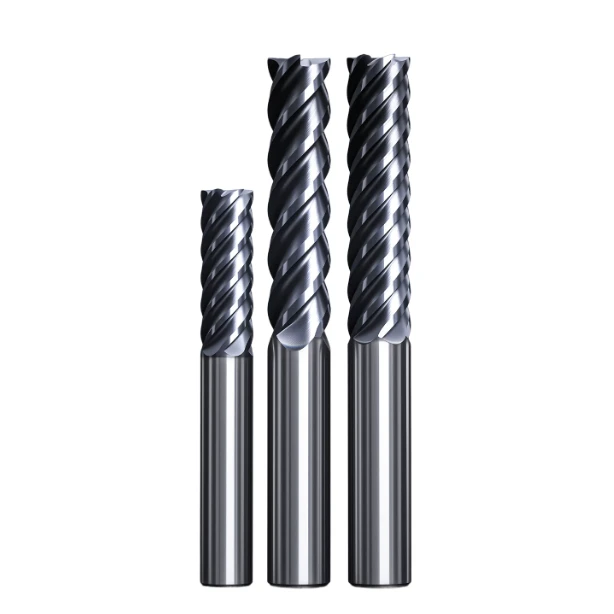
つい先日、高硬度部品の加工効率に関して金型工場が直面するますます厳しくなる要求について話し合っていたまさにその時、長年お付き合いのあるドイツの顧客から緊急のメールが届きました。その顧客はHRC62 D2の高硬度鋼から精密金型キャビティを加工していました。6枚刃の工具を使って荒加工と仕上げ加工を1回のパスで済ませる予定でしたが、切削開始から3分も経たないうちに、切りくず詰まりが原因で工具の刃先が致命的に破損してしまったのです。
硬化鋼加工において、4枚刃と6枚刃の超硬エンドミルのどちらを選ぶべきかというジレンマは、過去10年間、工場現場と技術サポートの両方で日々直面する課題です。多くの現場監督者やプログラミングエンジニアは、よくある落とし穴にはまってしまいます。それは、刃数が多いほど剛性と効率が向上すると安易に考えたり、あらゆる作業に標準的な4枚刃工具を選んだりすることです。しかし、HRC65の超硬エンドミルに求められる厳しい要求に直面すると、刃数の選び方を間違えると、工具寿命が短くなるだけでなく、生産が停止し、コストが増大することになります。
こうした落とし穴を回避するために、当社は原材料の組成や製造工程における刃先加工から、長年にわたる実地データに至るまで、幅広い専門知識を結集しました。ここでは、切削深さ(Ae/Ap)、熱制御、切りくず排出スペース(フルートバレー)、および機械の剛性要件に関して、4枚刃工具と6枚刃工具の根本的な違いを詳しく解説します。
硬化鋼用の超硬エンドミルを卸売価格で大量購入しようとしているサプライチェーンマネージャーの方も、現場でパラメータの微調整に苦労しているプロセスエンジニアの方も、これらの貴重な知見は自信を与えてくれるでしょう。現場で切削深さの制限や過剰な突き出しに直面したとき、硬化鋼の切削に適したエンドミルを選んでいますか?
焼入れ鋼の機械加工において、フルート数の選択が工具寿命を直接左右するのはなぜですか?
北米の金型工場で加工工程を最適化する際、表面仕上げを向上させるために、焼き入れ鋼用のエンドミルに無差別にフルートを追加するエンジニアをよく見かけます。しかし、効率が向上するどころか、工具の急速な摩耗や突然の破損といった問題に直面します。HRC50を超える鋼材を加工する場合、工具は単に金属を切断するのではなく、強い圧力と熱によって材料を圧縮し、切削刃が増えるごとに放熱特性が変化します。
当社の研究開発および実地試験の結果、フルート数がコア径とチップ溝容積の比率を決定することが明らかになりました。プログラマーはしばしば高速な送り速度にばかり注目し、マイクロチップ内部での熱の蓄積速度を無視しがちです。熱伝導率の低い材料の場合、適切なフルート数を選択するには、コアの剛性と放熱スペースとの間で慎重なエンジニアリング上のトレードオフが必要となります。
欧米の顧客が直面する実務上の課題に基づいた、焼入れ鋼エンドミルのコア選定ロジック
オハイオ州の顧客から、HRC58 Cr12MoV金型インサートの加工中に工具寿命の著しいばらつきが報告されました。工具寿命は大きく変動し、2サイクルで完了するものもあれば、数分で欠けてしまうものもありました。加工条件を精査した結果、標準的な4枚刃超硬エンドミルを用いて、浅切り・高送りという加工方法を試みていたことが判明しました。この加工方法が原因で、切りくずの厚さが不均一になり、激しいビビリ振動が発生していたのです。
10年以上にわたる顧客からのフィードバックへの対応から、欧米の加工業者は「切削できるかどうか」から、加工工程全体の安定性と部品あたりのコストへと重点を移してきたことが分かります。複雑なキャビティをフライス加工する場合、機械の剛性、ツールホルダーの形状、ツールパスを特定のフルート数における力の分布に合わせることが成功の鍵となります。
剛性とフルート谷間隔のトレードオフ:アルミニウム加工の論理が焼入れ鋼で失敗する理由
アルミニウムの機械加工では、切削屑を素早く排出するために、幅広のフルート溝と大きなすくい角が用いられます。この原理を焼入れ鋼のエンドミルに適用すると、工具が致命的に破損します。焼入れ鋼用の超硬エンドミルは、大きな半径方向の荷重に耐える必要があり、コア径を外径の65%または70%まで拡大する必要があり、その結果、切削屑の排出スペースが大幅に狭まります。
フルート数を4枚から6枚に増やすと、フルートの溝がさらに狭くなり、切りくずが細かい粉塵や小さな破片になります。6枚刃の工具で大きな半径方向の切削深さ($A_e$)を試みると、切りくずが瞬時にフルートに詰まり、熱が閉じ込められて熱割れを引き起こします。硬化鋼を加工するには、軟質材料の加工方法から脱却し、切削戦略に基づいて切りくずスペースと工具芯の強度とのバランスを取る必要があります。
焼入れ鋼加工における4枚刃超硬ソリッドエンドミルの実世界での性能と応用例
多くの加工現場では、荒削りから仕上げまで、単一の4枚刃カッターを使用するという簡単な方法が取られています。最も積極的なアプローチではありませんが、焼き入れ鋼用の4枚刃超硬エンドミルは、予測不可能な加工条件下において、コア剛性と切りくず排出性のバランスが非常に優れています。
切削力の変動、機械の老朽化、材料硬度のばらつきといった問題に対処する際、4枚刃工具は優れた動作安定性を提供します。製造工程では、振動振動を抑制するために、可変ヘリックス形状を最適化しています。深切削や頻繁な切削方向変更の場合、4枚刃設計は工具の突然の破損に対する重要な安全マージンを提供します。
深溝加工と高切削深さ荒加工:4枚刃工具が切りくず排出空間によって工具破損を防ぐ仕組み
深い溝加工や軸方向切削深さ(Ap)の大きい荒加工では、切りくずのスムーズな排出が加工の信頼性を左右します。焼入れ鋼をエンドミルで切削する場合、硬い切りくずが急速に大量に蓄積します。4枚刃工具の広い切りくず排出溝は、切りくずが加工領域で再切削されることなく、きれいに排出されることを保証します。
当社のラボテストでは、工具の破損のほとんどは、シャンクを強い力で折るのではなく、切削屑が詰まって刃先を押しつぶすことが原因であることが確認されています。4枚刃エンドミルの深いフルート溝は、高圧の空気噴射を工具先端に直接届けることを可能にします。これにより、熱と切削屑が迅速に除去され、多枚刃カッターでは実現できないレベルの加工安定性を、重金属切削加工において提供します。
機械剛性が限られている場合の振動抑制:旧型機器または長いオーバーハングにおける4枚刃焼入れ鋼エンドミルの性能
すべての工場が最新の5軸加工センターを導入しているわけではありません。多くの顧客は、旧式の3軸フライス盤や、長い工具突き出しが必要なセットアップに頼っています。剛性の低い環境や、振れの少ないホルダでは、多刃工具を無理に押し込むと切削力が急激に上昇し、びびり振動が発生します。一方、4枚刃の焼入れ鋼エンドミルは、歯の噛み合い角度が大きいため、動的な剛性低下にうまく対応できます。
長さ対直径比が4:1または5:1を超えるようなセットアップでお客様をサポートする際には、4枚刃カッターを優先的に使用します。4枚刃カッターは、広いランドと最適化されたすくい角により、ラジアル振れを抑制する構造的なサポートを提供します。スピンドルベアリングの摩耗が見られる場合や、治具のクランプ力が限られている場合、4枚刃カッターは振動を効果的に抑制し、見苦しいビビリ痕を防ぎます。
実例研究:HRC55金型鋼の荒加工において、4枚刃工具が部品あたりのコストを削減できる理由
あるヨーロッパの自動車用金型メーカーは、HRC55のS136プラスチック金型鋼の荒加工において、持続不可能な工具コストに直面していました。彼らは全プロファイル荒加工に6枚刃カッターを使用していましたが、熱がこもり、深刻な熱割れが発生し、2つの部品ごとに新しい工具が必要になっていました。そこで、当社は彼らの加工ログを分析し、1刃当たりの送り量をわずかに増やした4枚刃エンドミル工具への切り替えを推奨しました。
理論上のテーブル送り速度は15%低下したものの、切りくず排出性と刃先衝撃耐性の向上により、実際の工具寿命は2倍以上に延びました。部品1個あたりのサイクルタイムが10秒増加したにもかかわらず、工具消費量とダウンタイムが大幅に削減されたことで、部品1個あたりの総加工コストは28%削減されました。
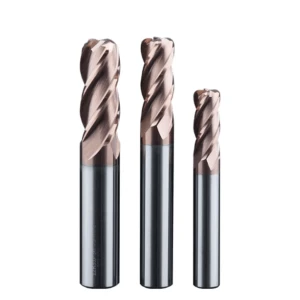
超硬材料(HRC65)切削のための究極のツール:6枚刃HRC65超硬エンドミル
被削材の硬度がHRC60以上になると、従来の荒削り加工では対応できなくなります。フルート数を少なくして力任せに加工しようとすると、深刻な衝撃損傷や刃先の欠けが発生します。当社が開発した6枚刃HRC65超硬エンドミルは、極めて高い剛性を実現するためにコア径比を最大化すると同時に、切削負荷をより多くの刃に分散させることで、切りくずの厚さを極薄に保つことを基本戦略としています。
フルート数を増やすことで、個々の刃に過負荷をかけることなく、高速スピンドル回転時でもテーブル送り速度を速くすることができます。工場でのテストでは、工具の剛性が半径方向のたわみを抑制すると、動的スピンドル振れと高周波振動が大幅に減少することが示されています。放電加工(EDM)を用いずに金型キャビティを直接硬質フライス加工する場合、高効率かつ高品質な加工結果を得るためには、6枚刃工具が不可欠です。
浅切削・高送り(HSM/トロコイド)戦略:6枚刃工具が驚異的な金属除去率を実現する方法
硬化鋼で高い金属除去率(MRR)を実現するには、トロコイドフライス加工や浅い切削深さでの高速加工(HSM)といった最新のCAM戦略が不可欠です。HRC65超硬エンドミルを使用するお客様向けにツールパスを計画する際、当社では半径方向の切削深さ(Ae)を工具径の5~10%に制限しています。この小さな切削角度により、切削熱が微細な切りくずとともに放出され、切削領域での危険な熱蓄積を防ぎます。
半径方向の切削面が小さいため、切りくず排出のボトルネックを回避し、6枚刃カッターのフルート間隔の欠点を解消しながら、高速送りのメリットを最大限に引き出します。6つの切削刃が高周波でワークピース表面を素早く削り取るため、刃当たりの切りくず負荷が薄くても、優れた金属除去率を実現します。この軽切削・高速加工方式こそが、現代の硬質フライス加工が従来の機械加工方法を凌駕する理由です。
鏡面仕上げ:エンドミルを用いた硬質フライス加工で低粗さを実現する物理学
仕上げ加工においては、表面粗さと幾何公差が最優先事項となります。エンドミルを用いて硬化鋼の側壁を切削する場合、表面仕上げは理論的なスカラップ高さと工具のわずかなたわみによって決まります。6枚刃カッターは刃間隔が狭いため、一定の送り速度における送り痕のピーク間の距離が短縮され、表面粗さ(R_a)値を直接的に低減します。
さらに、6枚刃カッターの厚みのあるコアは、曲げ力に対する優れた耐性を発揮します。仕上げ加工時の負荷がかかっても、工具本体の弾性変形は最小限に抑えられ、優れた側壁垂直性と寸法精度が確保されます。6枚刃カッターと精密な焼き嵌めホルダーを組み合わせることで、研削加工に匹敵する鏡面仕上げを実現し、手間のかかる手作業による研磨作業を不要にします。
実例:6枚刃工具がHRC62硬度部品の仕上げ加工効率を40%向上させた事例
当社は、HRC62 440Cステンレス鋼部品の高精度側壁フライス加工に苦戦していた北米の医療機器サプライヤーを支援しました。標準的な4枚刃工具を使用していたため、送り速度を上げると工具がたわみ、壁の中央部に膨らみが生じ、部品1個あたりの加工時間が45分にまで延びていました。
お客様の工具を当社特製の6枚刃超硬ソリッドエンドミルに交換し、同じ表面速度で送り速度を50%向上させました。剛性の向上により、側壁の垂直度は0.005mm以内に維持され、表面粗さ(Ra)は0.2ミクロン以下に低減されました。サイクルタイムは45分から27分に短縮され、効率が40%向上するとともに、工具寿命も約30%延長されました。
エンジニアのための意思決定ツリー:運転条件に基づいて、焼入れ鋼を切削するための最適なエンドミルを選択する方法とは?
お客様から4枚刃カッターと6枚刃カッターのどちらを使うべきかというご質問をいただいた際、弊社では決まった公式を提示することは避けています。代わりに、加工対象物の状態、加工方法、使用可能なハードウェアなどを総合的に評価します。焼き入れ鋼を切削するためのエンドミルを選ぶ際には、カタログの仕様だけでなく、お客様の加工システム全体との互換性も考慮する必要があります。
工具形状の決定には、切削力、切りくず排出、放熱のバランスを取る必要があります。選定時に材料の硬度、CAMツールパス、ワーク保持限界などを考慮しないと、たとえ最高級の超硬工具を使用したとしても、現場での最適な性能は得られません。効果的な意思決定には、システムエンジニアリングの視点を取り入れることが不可欠です。
材料の硬度と状態を考慮した、HRC45~55とHRC65の超硬エンドミルのマッチング原則
工具選定の第一歩は、被削材の実際の硬度と熱処理状態を評価することです。HRC45~55の材料は延性を保持しており、切削刃に付着する長い切りくずが発生します。このような場合、優れた切りくず排出性を誇る4枚刃工具をお勧めします。HRC60を超えるD2やSKD11などの高硬度鋼材には、大きな切削抵抗に耐えられる特殊なHRC65超硬エンドミルが不可欠です。
よくある落とし穴は、硬質材料の切削用に設計された多刃工具を、より軟らかく靭性の高い材料に使用することです。多刃工具は切りくず溝が浅いため、延性のある切りくずが密に詰まり、刃先が突然破損する原因となります。逆に、HRC65鋼に4刃工具を無理やり押し込むと、単位面積あたりの圧力が過剰になり、微細な欠けが生じるため、硬度に基づいた工具選定が重要になります。
切削経路と切削深さの分析:4枚刃工具と6枚刃工具における半径方向切削深さ(Ae)が放熱に及ぼす影響
硬質材料のフライス加工において、熱は最大の敵であるため、半径方向の切削深さ(Ae )を評価することは非常に重要です。半径方向の切削深さが大きい場合( Ae > 30% D)、切削刃が材料と接触する時間が長くなり、激しい熱が発生します。このような場合、焼入れ鋼用の4枚刃超硬エンドミルと、加工領域から熱と切りくずを除去するための強力な送風を組み合わせる必要があります。
逆に、 Aeを10% D未満に抑える高効率トロコイド加工戦略では、空気回転中に切削刃を冷却することができます。小さな係合角は熱の蓄積を軽減し、小さな切りくず溝を不要にすると同時に、6枚刃工具の送り速度の利点を最大限に引き出します。プログラムされたAe値によって、スピンドルに装着するフルート数が直接決まります。
ワーク保持具とツールホルダーの検討:焼き嵌め式ホルダーと油圧式ホルダーが、高剛性6枚刃工具の性能をどのように向上させるか
工具のセットアップ時に、工具クランプシステムが見落とされがちです。たとえ高性能な6枚刃エンドミルであっても、振れが0.01mmもある低品質のコレットチャックに取り付けると、剛性のメリットが失われ、歯への負荷が不均一になり、早期破損につながります。これらの工具を高精度な焼き嵌め式または油圧式ホルダーと組み合わせることで、ラジアル振れを3ミクロン以下に抑え、焼入れ鋼製エンドミルの真の性能を引き出すことができます。
焼き嵌めホルダーは、360度均一な締め付け力を加えることで、高回転数での高周波振動を抑制し、6枚刃工具の剛性を最大限に高めます。高精度ホルダーが使用可能な場合は、硬質フライス加工には6枚刃カッターを強くお勧めします。ただし、セットアップが標準コレットや長い突き出し量に制限されている場合は、柔軟性のある4枚刃カッターを使用することで、激しいビビリ振動を回避できます。
よくある現場の落とし穴を避ける:硬化鋼に超硬エンドミルを使用する際に、欧米の顧客がよく犯す3つの間違い
10年以上にわたる海外工場との協業経験から、工具の早期破損のほとんどは製造現場のミスが原因であることが分かっています。刃先の欠けや急激な摩耗が発生すると、顧客は工具の基材品質やコーティングの密着性に問題があると考えることが多いのですが、返品された工具を分析すると、実際には不適切な製造現場の作業手順が真の原因であることが多いのです。硬化鋼に超硬エンドミルを適切に適用することは、製造品質と同様に非常に重要です。
欧米の技術者は標準化された手順に従いますが、軟鋼やアルミニウム合金で培った習慣を、高硬度材料のフライス加工に持ち込むケースが少なくありません。プログラミング上の些細なミスや悪い習慣は、極めて高圧・高温の切削領域では急速に悪化します。こうしたよくある落とし穴を理解することで、工具の不要な摩耗を回避し、日々の生産におけるプロセスの信頼性を向上させることができます。
間違い1:6枚刃工具を全溝加工に無理やり押し込んだことによる切りくずの蓄積と刃先の欠け
作業現場でよくあるミスとして、オペレーターが6枚刃工具を無理やりフルスロット加工(工具径の100%を溝に食い込ませる加工)に使用してしまうことが挙げられます。HRC50以上の鋼材では、フルスロット加工によって最大180度の巻き込み角が生じ、切削抵抗が急激に増加します。多枚刃工具は溝幅が狭いため、切削屑が溝内に密集してしまいます。
硬化鋼切削用のエンドミルの損傷を顕微鏡で検査すると、溶融した切りくずがフルートの溝に溶着しており、刃先が瞬時に爆発的に欠ける原因となっていることがわかります。フルスロット加工や高切削荒加工の場合は、必ず切りくず排出スペースが十分な4枚刃のエンドミルを使用してください。スロット加工に多枚刃工具を使用する必要がある場合は、切りくずがスムーズに排出されるように、トロコイド状の経路を採用してください。
間違い2:過度に保守的な送り速度(Fz不足)による深刻な摩擦摩耗
HRC60以上の硬度を持つ鋼材を扱うプログラマーは、「低速研削」の方が安全だと考え、1刃当たりの送り量(Fz)を極端に低く設定することがよくあります。しかし、この保守的なアプローチは、硬度の高い鋼材をフライス加工する際には逆効果となります。チッピングを防ぐため、切削刃は製造時に精密なマイクロホーニング加工を受け、刃先に微細な半径が形成されます。
送り厚さがこのホーニング半径を下回ると、切削刃は材料をきれいに切断するのではなく、材料に擦れてしまいます。この激しい摩擦によって局所的に熱が発生し、加工硬化層が形成され、工具のすくい面と逃げ面の熱摩耗が加速します。送り速度を上げると、焼入れ鋼用の超硬エンドミルが材料に適切に食い込み、切りくずが熱を逃がすことができます。
間違い3:冷却戦略の間違い(乾燥空気吹き付け vs 冷却液)による熱亀裂の発生
硬質材料の切削加工において、工具の早期破損の隠れた原因の一つに、不適切な冷却があります。多くの加工現場では、作業員が高速回転する工具ヘッドに直接冷却液を噴霧しています。高硬度材料の切削では、瞬間的な温度が800℃を超えることがあります。切削開始時の急激な加熱と、切削終了時の急激な冷却により、深刻な熱衝撃が発生します。
この極端な温度差により、コーティングと基材全体に交差する密な熱亀裂のネットワークが形成され、切削刃が剥離します。HRC55以上の鋼材をエンドミルで加工する場合、従来のクーラント液は一切使用しないでください。冷風噴射を使用して切りくずを除去し、熱応力を発生させることなく切削領域の温度を安定させてください。

焼き入れ鋼用の高品質な中国製エンドミルを工場から直接入手するにはどうすればよいでしょうか?
海外サプライヤーから製品を調達する際、調達担当者は個々のサンプルの性能よりも、ロットごとの品質のばらつきを懸念することが多い。高硬度鋼用の信頼性の高い中国製エンドミルを調達するには、原材料の検査や精密研削からPVDコーティングの塗布に至るまで、メーカーの品質保証システムを評価する必要がある。HRC60を超える材料を加工する場合、どの段階においてもわずかな欠陥でもすぐに拡大してしまう。
切削戦略に合わせて工具の形状を調整することは、工具の物理的特性が一貫している場合にのみ効果的です。海外のサプライヤーを評価したり、工具コストの削減を目指したりする際には、超硬ロッドの結晶粒径、刃先加工、コーティングの高温硬度といった製造指標を綿密に検証することが、信頼性の高いサプライチェーンを構築する上で不可欠です。
卸売調達における落とし穴を回避する:焼入れ鋼用超硬エンドミルを評価するための重要な指標
大量購入の場合、購入者は表面仕上げにばかり注目し、基材の品質やコーティングの密着性を見落としがちです。硬化鋼用の超硬エンドミルを卸売で購入する際は、超硬ロッドの粒径に特に注意を払う必要があります。HRC65鋼用に設計された工具は、極めて高い硬度と破壊靭性のバランスを取るために、超微細(0.2μm~0.4μm)またはナノグレードのタングステンカーバイドロッドを使用しなければなりません。
コーティングの密着性は、硬質切削加工における工具の寿命を左右する重要な指標の一つです。コーティングが早期に剥離すると、超硬基材が露出し、急速な熱焼鈍と深刻な摩耗を引き起こします。コーティングが800℃を超える温度でも基材の硬度を維持できる、緻密で保護的な酸化層を形成していることを確認するため、必ずスクラッチテストのデータを要求してください。
焼入れ鋼用超硬エンドミルの製造におけるバッチの一貫性と刃先加工基準の確保
大量生産における最大の課題は、500個のバッチに含まれるすべてのカッターが同一の性能を発揮することを保証することです。当社では、焼き入れ鋼用中国製エンドミルの製造工程において、5軸研削盤と高度な光学検査を用いて、ラジアル振れを3ミクロン以内に厳密に抑えています。このミクロンレベルの精度により、すべての刃に均等な負荷がかかり、単一刃への過負荷による工具破損を防止します。
微細な刃先加工は、硬質フライス工具における当社の最終的な品質管理の中核工程です。鋭利な切削刃は焼入れ鋼には脆すぎるため、精密なドラッグ仕上げを施し、均一なマイクロホーニングやKランド面取りを実現します。断続切削や深溝加工が必要な場合は、パラメータ、材料グレード、CAMパスをお知らせください。お客様の工場に最適な工具ソリューションを設計いたします。