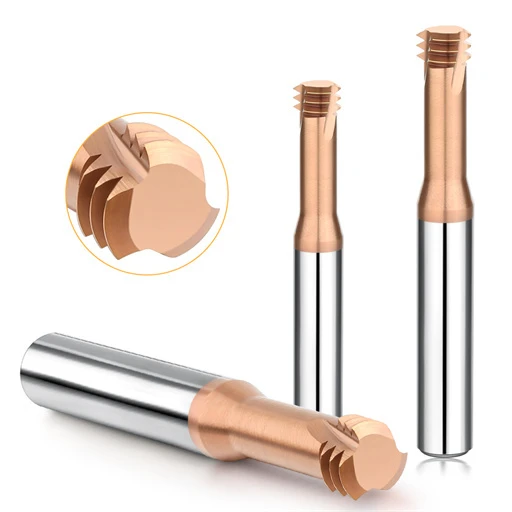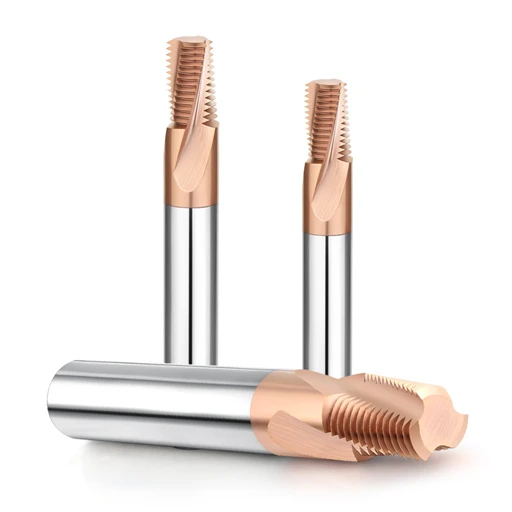
二重極低温焼戻し処理を施したSKD11プレス金型インサートの加工中に、長年お取引のあるお客様から重大な問題が発生したとのご連絡をいただきました。お客様はHRC65の安定鋼にM4×0.7の止まり穴ねじをフライス加工していたのですが、使用していた超硬ソリッド工具が2回転もせずにシャンクの根元付近で脆性破壊を起こしてしまったのです。折れた工具は金型内部に深く詰まってしまい、高価な予焼き入れ済み金型ブロックが廃棄処分となる危機に瀕していました。
高精度加工の現場では、まさにこのような破損を頻繁に目にします。北米やヨーロッパの工具工場と連携して作業する中で、焼き入れされた工具鋼にねじ切り加工を行うと、工具先端が極度のせん断力と熱衝撃にさらされることが分かっています。多くの人はまず、基材の靭性やコーティングの品質を問題視します。しかし、当社のSEM破面解析によると、ねじ切り加工機の破損のほとんどは、原材料の不良ではなく、微妙な、管理されていない加工条件に起因していることが分かります。
タングステンカーバイドの物理的限界に近い切削では、わずかなセットアップ誤差が深刻な損傷を引き起こします。オーバーハング比が大きいとビビリ振動が発生し、補正されていない円弧補間はねじ切り機に過負荷をかけ、わずか0.003mmの振れでも切削力が1つの刃に集中します。HRC65の条件下では、これらの微小なずれが瞬時に累積し、ねじ切り機の突然の破損につながります。
機械の負荷計を極めて保守的なパラメータで監視していたのに、ボア内部から鈍い破裂音が聞こえた経験はありませんか?
パイロット穴の準備と異常な加工硬化層:ねじ切り機の過負荷の隠れた主な原因
硬化ダイブロック内のカッター破損のトラブルシューティングを行う際、プログラマーへの最初の指示はシンプルです。フライス盤から離れて、事前に開けられた穴の寸法を測定してください。HRC65鋼では、加工前の欠陥が深刻な運転負荷の急増を引き起こします。工具がらせん状の補間によって進入する場合、真円でない穴やテーパー穴に当たると、ねじ切りフライス盤に瞬時に過負荷が発生します。
先日、5つのねじ穴加工は問題なく完了したものの、6つ目のねじ穴加工の2回転目でカッターが折れてしまった事例を分析しました。断面微小硬度試験の結果、下穴加工に使用した超硬ドリルにわずかな側面摩耗が生じていたことが判明しました。その結果生じた摩擦により、HRC68に達する加工硬化した白色層が形成されていました。ねじ切り加工機は均一な金属を切削していたのではなく、脆く不規則な外殻に激しく衝突していたのです。
加工硬化とテーパー誤差:超硬ソリッドねじ切り盤における瞬間的なチッピングの根本原因
硬質材料に下穴を開ける際、わずかなドリル摩耗によって、本来のせん断作用が激しい研磨と摩擦へと変化します。この激しい機械的変形により、内壁に沿って加工硬化層が形成されます。剛性の高い超硬合金製ねじ切りカッターがこの変化した領域に接触すると、歯の頂部に微細な欠けが生じます。超硬合金の場合、最初の微細な亀裂によって、次の回転でカッターが破損してしまうこともあります。
深穴加工では、標準的なドリルがたわみ、穴の底が狭くなる逆テーパーが発生します。当社の顧客テストデータによると、深さ10mmに対して直径方向のテーパーがわずか0.02mmあるだけで、ラジアル方向の食い込みが劇的に増加します。プログラムされた軽い切削が、止まり穴の底で突然激しい側面食い込みに変わり、工具が瞬時に折れてしまいます。
SKD11鋼のねじ切り加工に関して:なぜパイロット穴の直径を+0.03mm~+0.05mm拡大する必要があるのですか?
硬化処理された冷間加工鋼を加工する際は、プログラマーには必ず標準の加工図表を無視するように指示しています。HRC65のSKD11鋼、DC53鋼、またはD2鋼をねじ切り加工する際は、パイロット穴の直径を意図的に+0.03mmから+0.05mm拡大します。極めて硬い材料は、非常に高いせん断降伏強度を示します。穴が狭すぎると、工具先端の摩擦が激しくなり、危険な楔状トルクが発生します。
この調整には、意図的なエンジニアリング上のトレードオフが必要です。穴をわずかに広げることで、理論上のねじ込み高さは約5~8%低下します。しかし、HRC65材の引き抜き強度は影響を受けません。余分な半径方向のクリアランスは、致命的な固着を防ぎ、側面発熱を抑え、切りくずの安全な排出経路を確保します。
ラジアル切削深さ(DOC)戦略における落とし穴:超硬ねじ切り機における衝撃荷重の罠
HRC65鋼のねじ切り加工は、従来の金属除去とは異なります。これは高剛性の微細剥離加工です。多くの加工現場では、1回または2回の積極的な切削で完全なねじ山形状を切削しようとするCAMライブラリのデフォルト設定に頼っています。しかし、フルートが緻密なマルテンサイト組織に当たると、カッターエッジに垂直方向の力が急激に増加し、ねじ切り機の早期破損を引き起こします。
お客様から破損した工具が送られてくる場合、破断面はほぼ例外なく、塑性変形を伴わない、鋭く脆いせん断破壊を示しています。Gコードを分析すると、G02/G03ヘリカルブロック内のラジアルカット($a_e$)が過度にアグレッシブであることがわかります。細いシャンクは過度の横方向の力によってたわみ、激しい側面摩擦を引き起こし、滑らかな切削が激しい衝撃へと変化します。
過度な一回切削は工具破損につながる:HRC65材では、半径方向の切削深さが0.05mmを超えることは禁止されています。
HRC65鋼材に、強い力で一度の切削で完全なプロファイル形成を試みると、ほぼ確実にカッターが破損します。切削力測定器の試験結果に基づくと、半径方向の切削深さが0.05mmを超えると、高度なコーティングの破断強度を超える局所的なせん断応力が発生します。過度の横方向の切削は、工具の歯に深刻な複合応力を加え、ねじ切り工具の致命的な破損に直結します。
弊社では、段階的なラジアルパス分割を推奨しています。プロファイル高さ0.54mmのM6ねじの場合、ラジアル方向の切削を4~6パスに分割します。まず0.04mmの切削から始め、0.02mm、仕上げ切削として0.015mmへと段階的に切削量を減らしていきます。追加のエアカットパスによってサイクルタイムは数秒長くなりますが、工具の破損を防ぎ、加工後の部品の廃棄を回避できます。
マルチパス戦略:工具のたわみを補正する「スプリングパス」の重要な役割
フライス加工後にねじプラグゲージがきちんと嵌合しない場合、オペレーターはしばしば制御装置でラジアル方向の工具オフセットを無意識のうちに増やしてしまう。しかし、高硬度鋼の場合、これは危険な間違いである。超硬工具は、強い横方向の荷重がかかると切削面から逸れてしまう。ピッチ径が小さくなるのは、インサートの摩耗が原因であることはほとんどなく、機械的な工具の押し出しによるものである。
オフセット調整を行う前に、ツールパスに必ず最低1回のゼロ深さ「スプリングパス」を設けることを義務付けています。最終深さに達した後、カッターは追加のラジアル送りなしで、加工済みのパスを再度トレースします。このパスにより、工具のたわみによって残った微細な材料がきれいに削り取られ、ねじ切り機の破損を招くことなく、6Hねじゲージの確実な嵌合が保証されます。
過剰な工具振れ(TIR):わずかなずれがねじ切り機の壊滅的な故障につながる仕組み
硬化鋼のフライス加工において、多くの機械工は切削速度やコーティングにばかり注目し、工具ホルダの振れを軽視しがちです。HRC65では、材料の降伏変形はごくわずかです。切削刃が接触するたびに、激しい微小衝突が発生します。軟鋼では、わずかな振れによってピッチ径が広がるだけですが、硬化鋼では、振れによって負荷全体が1つの刃に集中し、ねじ切り工具が突然破損する原因となります。
私たちは、医療用骨板成形工場で工具破損率が40%にも達する現場を目の当たりにしました。技術者たちは送り速度が速すぎるのが原因だと考えていました。そこで、スピンドルアセンブリにダイヤルゲージを取り付けて測定したところ、先端部で0.012mmの振れが計測されました。1枚の刃が切削負荷の70%以上を担い、残りの3枚の刃は金属にほとんど接触せず、1回転目で工具が折れてしまったのです。
工具先端の振れが0.003mmを超えると刃先が欠ける原因となる:ERコレットと油圧ホルダーの比較評価
HRC65鋼で標準スプリングコレットを使用する場合は、セットアップ精度を直ちに再確認してください。工具先端の振れは0.003 mm未満に抑える必要があります。0.005 mmを超えると、刃先欠けの発生頻度が2倍になります。標準のERチャックは、本体、コレット、ナット間の機械的なクリアランスに依存しています。この設計では、工具交換を繰り返すと再現性が低下し、ねじ切り加工機の振れが管理されない最大の原因となります。
ツールホルダの選定には、セットアップコストと不良品発生リスクのバランスを考慮する必要があります。超硬鋼材の場合、当社では焼き嵌めホルダと高精度油圧チャックを優先的に使用しています。どちらのタイプも、ラジアル振れを0.003mm以下に確実に抑えることができます。また、油圧チャンバーは微細な振動を効果的に抑制します。ホルダのコストは高くなりますが、工具の破損やキャビティインサートの不良品発生を削減することで、そのコストをすぐに回収できます。
M3/M4用途における小型ねじ切り加工機のオーバーハングと剛性のバランス調整
M3およびM4ねじをフライス加工すると、カッターのネック径が約2mmと非常に脆くなります。超硬合金は優れた硬度と耐摩耗性を備えていますが、オーバーハングが増加すると横方向の破断強度が急激に低下します。工具のたわみは長さの3乗に比例して増加します。そのため、小型のねじ切りフライスは、深い穴に差し込む際に非常に脆くなります。
加工現場では、オーバーハング比(L/D)が3:1を超えると高リスク領域に入ります。深穴加工の場合は、切削刃が短くシャンクが強化された特注工具を注文するか、より大きなエンドミルでクリアランスポケットを事前に加工してください。細長いネックを必要以上に伸ばさないでください。工具の剛性を高めるために、1回のパスでの加工深さを犠牲にすることは、予期せぬ破損を防ぐために不可欠です。
機械加工振動と共振不安定性:高周波ねじ切り加工時のびびり振動
HRC60を超える鋼材を切削する際、甲高い金属音が鳴ったら、すぐに送り停止ボタンを押してください。焼き入れ鋼材の自励振動によるビビリは、剛性の高いワークピースが衝撃エネルギーをほとんど吸収しないため、破壊的です。切削時の衝撃はすべてフルートに跳ね返ります。スピンドルや治具の共振周波数に一致する断続的な歯の進入は、ねじ切り加工時の激しいビビリを引き起こします。
HRC64鋼を加工するプレス金型工場でこの現象を診断しました。加工されたワークピースには、激しい白いチャタリング痕と、粗く鱗状の壁面が見られました。顕微鏡で観察すると、カッターには均一な側面摩耗ではなく、ギザギザの鋸歯状の微細な欠けが生じていました。作業員は工具の硬度が原因だと考えていましたが、実際には、周期的な共振と高周波の振動によって、脆い超硬合金の刃先が数秒以内に破壊されていたのです。
急激な位相変化による歯の破損:ラジアルアークインおよびアークアウト動作が必須である理由
顧客のNCプログラムをレビューすると、重大な欠陥がしばしば明らかになります。それは、G01直線移動で穴の壁にまっすぐ突っ込んでしまうことです。直線進入によって接触角が0°から瞬時に大きく開き、この瞬間的な衝撃がハンマーで叩かれたように工具先端を直撃します。この激しい位相変化によってフルートが折れ、ねじ切り機が突然破損する原因となります。
常に滑らかな90°または180°の円弧状の進入および退出動作をプログラムしてください。らせん状または円弧状の進入では、切削抵抗がゼロから始まり、徐々に負荷が増加します。これにより、切削抵抗が急激に上昇するのではなく、滑らかに増加することが保証されます。同様に、円弧状の退出は、終了点での急停止を防ぎ、衝撃荷重や深い滞留痕を回避します。
チャタリングによる微小亀裂の伝播:速度と送りの微調整による共振領域の回避
試し切り加工中に甲高い高調波状の異音が聞こえた場合は、決して加工サイクルを最後まで進めようとしないでください。高周波の振動音は、数ミリ秒以内に超硬合金基材の奥深くまで音響応力を伝達します。これらの衝撃波は、サブミクロンサイズの結晶粒欠陥を目に見える微小亀裂へと変化させます。亀裂が端部から中心部に向かって広がると、ねじ切り工具の突然の破損は避けられません。
主軸回転数を急激に下げることは、多くの場合逆効果です。回転数を下げると、刃当たりの切削負荷が増加し、切削抵抗が高まり、工具がより激しい振動状態に陥ります。代わりに、主軸回転数を50~100回転/分ずつ調整し、送り速度を10~15%下げてください。これにより、高調波励起周波数が変化し、切削が静かで安定した状態になります。
送り速度計算の欠陥:ねじ切り機の瞬間的な過負荷を見落としている
直線フライス加工の送り量を正確に計算できる熟練した機械工でも、内部らせん経路ではしばしばミスを犯します。G02またはG03の円弧補間では、プログラムされたF値が工具中心線の速度を制御し、外側の歯先速度は制御しません。内部半径補正を行わずに送り量を計算すると、実際の刃先荷重が急激に上昇し、ねじ切り機に深刻な過負荷が発生します。
軟鋼では、被削材の延性によってこの計算ミスが隠蔽される。しかし、HRC65鋼では、補正されていない送り速度は致命的である。オペレーターは、保守的なパラメータを設定したと思い込んでいることが多いが、穴壁にかかる実際の切削負荷が構造上の安全限界を超えていることに気づいていない。このような計算ミスは、硬化材における工具の突然の破損の主な原因となっている。
制御システムの直線送り vs 実際のチップ送り:チップ負荷を急増させるアルゴリズムの欠陥
穴の内部を補間する場合、工具中心の経路は、壁に沿った外側の切削刃の経路よりもはるかに短くなります。運動学的比率により、切削刃の速度は (穴の直径 - 工具の直径) / 穴の直径に比例します。プログラマが送り速度の補正を怠ると、CNCは切削刃を意図したよりも数倍速く押し出し、ねじ切りビットを破損させてしまいます。
例えば、M8の穴に6mmのねじ切りフライスを使用すると、実際の歯の送り速度はプログラムされた中心送り速度の3~4倍になります。切削量は控えめになると思われますが、実際には切削時に歯が壁に衝突し、切りくずが厚くなってしまいます。HRC65の硬度では、超硬歯は半回転も持たずに完全に折れてしまいます。
焼入れ鋼のねじ切り加工における、安全な0.01~0.02mmの送り量範囲の実現
極めて硬い材料を切削する場合、切りくずの厚さは厳密な許容範囲内に収まる必要があります。広範なダイナモメーターおよび工具寿命データに基づくと、焼入れ鋼のねじ切り加工における1歯あたりの実際の補正送り量は、0.01 mm~0.02 mm/歯の範囲に維持する必要があります。0.025 mm/歯を超えると刃先破損が加速し、0.005 mm/歯を下回ると摩耗が激しくなり、逃げ面が急速に摩耗します。
CAMポストプロセッサまたはマシンマクロルーチンに、自動半径補正機能を組み込みましょう。これにより、出力F値が接触点の真の接線速度から直接中心線速度を計算するようになります。実際の送り量を0.015mm/歯付近に維持すると、サイクルタイムはわずかに長くなりますが、高価なワークピースを保護し、工具の早期破損を防ぐことができます。
チップ排出および冷却媒体の選択ミス:高圧空気とオイルミストの比較
軟鋼の場合、切削面に水溶性クーラントを流し込むのが一般的な方法ですが、HRC65の金属では従来の冷却方法が全く通用しません。この硬度の切削屑は、連続したカール状のリボンではなく、超微細で研磨性のあるガラス状の粒子で構成されています。流体力学によってこれらの粒子を洗い流せない場合、あるいは熱衝撃で工具が破損した場合、数秒以内に深刻なねじ切り工具の破損が発生します。
私たちはこれをヨーロッパの複数の金型工場でテストしました。一方のグループは大量のエマルジョンを流し込み、もう一方のグループは最小限の潤滑油(MQL)を用いた乾燥冷却空気で運転しました。エマルジョン冷却方式の機械では、3つの穴を開けるだけで切削刃が欠けてしまいました。逆に、空気圧による切削屑の排出は、工具寿命を数倍に延ばしました。切削屑をきれいに排出し、熱サイクルを安定させることは、単に切削面に液体を流し込むことよりもはるかに重要です。
二次チップ粉砕:ブラインドホール内の硬化マイクロチップがスナップカッターで粉砕される方法
止まり穴のねじ切り加工では、切削屑が自然に排出される経路がほとんどありません。HRC65鋼を切削する際、剥離した微細な切削屑は極度のせん断応力と摩擦を受け、超硬基材自体の硬度まで加工硬化します。これらの遊離した研磨粒子が穴の底に沈殿すると、ねじ切りビットのらせん状の軌道によって、穴の底に押しつぶされてしまいます。
この再切削は、直線的な摩耗ではなく、急激なステップ状の負荷変動を引き起こします。通常、オペレーターは、ソリッドシャンクがきれいに切断される前に、チップフルートが粉々に砕けることに気づきます。外部エアノズルを最低0.6MPaの圧力で穴に直接向けることをお勧めします。さらに良いのは、切削屑が完全に穴から出るまで、工具を通してエアを流し、切削屑を空中に浮遊させておくことです。
熱衝撃の防止:MQLと冷気による超硬コーティングの保護方法
超硬鋼に水系クーラントを大量に供給すると、深刻な熱衝撃が発生します。断続切削では、フルートは800℃の摩擦ゾーンと、冷たいクーラントが急激に流れ込むゾーンの間を毎秒数十回も繰り返します。この急速な温度変化により、脆い超硬エッジに密集した垂直方向の櫛状亀裂が発生し、ねじ切り機の破損が急速に進行します。
乾燥した冷気とMQL(最小量潤滑)を組み合わせることで、作業現場における最適なバランスが実現します。冷気は研磨粉塵を排出し、衝撃を与えることなくマクロな熱を管理します。一方、植物油の微細な液滴は薄い潤滑層を形成し、高温による焼き付きを防ぎます。MQLには専用のろ過装置が必要ですが、熱疲労による剥離を防ぎ、工具のコーティングを損傷から守ります。
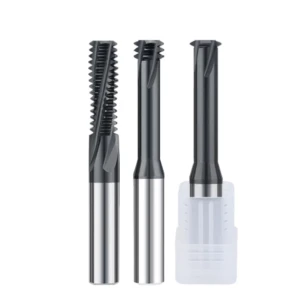
基材の結晶構造とコーティングの剥離:材料特性の不一致
振れ、送り速度、切りくず排出が適切に調整されているにもかかわらず、カッターが予期せず折れる場合は、通常、工具ブランクの冶金構造に問題があります。HRC65鋼を切削すると、タングステンカーバイドはせん断と熱の限界まで追い込まれます。微細な空隙、コバルトの溜まり、またはコーティングの密着不良があると、応力が集中し、ねじ切り工具の致命的な破損を引き起こします。
当社の試験ラボでは、SEMとEDS破面解析を用いて破損した工具を分析しています。技術者はしばしば切削速度の速さを原因として挙げますが、マイクロイメージングによって多孔質の基材、バインダーの移動、剥離したコーティングなどが頻繁に明らかになります。超硬鋼に不適切なグレードの工具を使用すると、不良な結果が生じます。これは、硬化合金を脆いガラスで叩くのと実質的に同じことです。
サブミクロン粒径基板(0.2~0.4μm)と焼入れ鋼の横方向破断強度
業界でよくある間違いは、より硬い超硬合金が常に硬鋼をより良く切削できると考えることです。HRA94硬度を追求する低価格帯のロッドメーカーは、コバルト結合剤の含有量を6%未満に減らしたり、不均一なサブミクロン粒子の混合物を使用したりすることがよくあります。室温では硬いものの、横方向破断強度は安全基準である3500MPaを大きく下回るため、切削衝撃でねじ切り機が破損するのは避けられません。
SEM破面解析では、亀裂の成長を阻害するディンプル状のせん断隆線がなく、きれいで脆い粒界劈開が明らかになった。亀裂は炭化物粒界に沿って極めて高速で伝播し、工具芯を粉砕する。HRC65切削の場合、8~10%のコバルトを含む超微細基材で、最低4000MPaのTRSを指定する。制御された二峰性分布により、断続的な衝撃エネルギーを効果的に吸収する。
高品質ねじ切りフライスメーカーが高温ナノコンポジットコーティングを採用する理由
HRC65鋼の切削界面におけるせん断帯は、900℃を超えることが頻繁にあります。AlTiNやTiAlNなどの標準的なPVDコーティングは、800℃付近で急速に酸化し、保護膜が膨れて剥がれてしまいます。この熱バリアが機能しなくなると、むき出しになった超硬刃先が硬い鋼に直接接触し、急速な凝着摩耗を引き起こします。そのため、信頼性の高いねじ切りフライスメーカーは、 1100℃を超える耐熱性を持つAlTiSiNナノコンポジットコーティングを採用しています。
シリコンを添加することで、通常の柱状結晶成長が阻害され、超微細な結晶粒を包み込む非晶質窒化ケイ素マトリックスが形成される。切削摩擦下では、この表面にアルミニウム-シリコン酸化物不動態化層が形成され、摩擦係数が0.35以下に低下する。ナノコンポジットの真空蒸着はコストがかかるものの、得られるクレーター耐性と熱遮蔽効果により、深い穴の内部でのチッピングを防ぐことができる。
現場での迅速なトラブルシューティングチェックリスト:ねじ切り機の破損に関する現場プロトコル
高価なHRC65の加工対象物が作業台にある場合、推測で別の工具をセットするのは最悪の対応です。精密加工工場では、基本手順はシンプルです。スピンドルを停止し、破断面を検査し、故障モードを体系的に監査します。ねじ切り加工機の慢性的な破損を解決するには、機械、プログラム、ツールパス全体にわたる隠れたプロセス不均衡を数分で特定する必要があります。
超硬ねじ切り加工では、一切のミスが許されません。加工硬化したパイロット穴、数ミクロンのホルダ振れ、または補正されていない円形送りによって、工具先端は瞬時に折れてしまいます。高価なブロックを廃棄する代わりに、この実用的なチェックリストに従って、スピンドルテーパーから穴底まで、あらゆる物理的変数を検証してください。
音を聞き、チップを検査し、振れを測定する:3分でできる故障診断
切削力計が現場にない場合は、弊社の簡単な3分間の感覚チェックを使用して、工具の故障を診断してください。
-
穴の進入音と退出音を確認してください。穴の進入時に甲高いチャタリング音が聞こえる場合は、Gコードにアークイン動作の欠落やセンターライン送りの補正がないか確認してください。工具が床付近で折れる場合は、ゼロデプススプリングパスが欠落しているか、リトラクションアークが壁に当たっていないかを確認してください。
-
切削屑と破断面を検査してください。穴の中に黒く粉状の粉塵が見られる場合は、空気圧を上げるか、スピンドル貫通エアに切り替えて、切削屑の詰まりを防いでください。シャンク部分で平らで綺麗な破断面になっている場合は、ラジアル方向の過負荷を示し、歯に微細な欠けがある場合は、クーラントの過剰供給による熱衝撃を示しています。
-
工具先端の振れを測定する:交換用工具をセットアップする場合は、インジケータを主軸の1回転にわたって切削溝全体に走査します。表示される振れの合計が0.003 mmを超える場合は、テーパーを清掃するか、油圧ホルダーに交換して、ねじ切り機の振れによって1つの歯に過負荷がかかるのを防いでください。
焼入れ工具鋼のねじ切り加工では、熱処理条件、スピンドル剛性、フルート形状のバランスを取る必要があります。極低温処理を施したSKD11、DC53、またはPM鋼で工具破損にお困りの場合は、穴深さ、工具突き出し量、切削条件をお知らせください。図面と加工データを一緒に確認し、加工プロセスの安定化を図ります。