


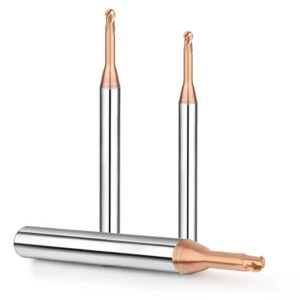
CNCフライス加工において、適切な工具を選ぶことは、加工効率、表面粗さ、切削安定性、コスト管理に影響を与える重要な要素の一つです。最も一般的な2種類のエンドミル、ボールエンドミルとフラットエンドミルは、それぞれ異なる加工において全く異なる役割を果たします。
ボールエンドミルは、その半球状先端構造により、特に3次元輪郭加工や複雑な表面モデリングに適しています。金型製造、航空部品、精密加工など、幅広い分野で使用されています。一方、フラットボトムカッターは、余分な切削片を効率的に除去し、優れた刃先精度を実現するため、荒加工や平面加工に好まれる工具となっています。
この記事では、構造上の特徴、性能、一般的な用途、そして選定の推奨事項の観点から、これら2つのツールを体系的に比較します。CNCエンジニアとプログラマーが、様々な材料(アルミニウム合金、金型鋼、チタン合金など)や加工段階(荒加工/仕上げ加工)において、より費用対効果の高い意思決定を行うための支援を提供します。
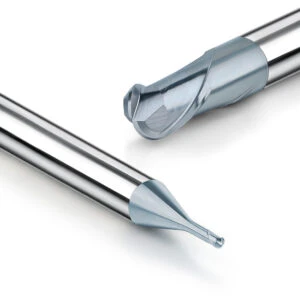
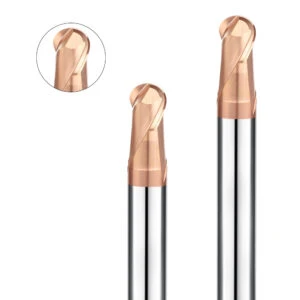
ボールノーズエンドミルの概要
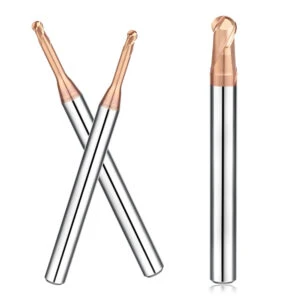
ボールエンドミルは、半球状の先端を持つエンドミルで、複雑な曲面、自由曲線、凹面構造などの三次元加工用に設計されています。その構造特性により、工具経路内で連続切削が可能となり、機械の振動を効果的に低減し、表面形状の精度を向上させます。
実用分野において、ボールノーズフライスカッターは金型製造、航空宇宙部品加工、精密医療部品加工において広く使用されています。キャビティ底角部の洗浄、自由曲面仕上げ、凹構造のフライス加工などの作業に適しています。
主な利点は次のとおりです
- 曲率変化の大きい複雑な面も容易に加工でき、輪郭切削やZ層切削も実現します。
- ツールを変更せずに複数方向のパス切削を完了し、プログラミングの効率を向上させます。
- 仕上げ段階で優れた表面仕上げを実現し、特に熱処理鋼や高硬度合金材料に対して安定しています。
限界を理解する必要がある
- 工具中心部の切削速度はゼロに近く、中心部の切削力が弱くなるため、送り速度を厳密に制御する必要があります。
- 大面積の平面を加工する場合、効率が低くなり、加工パスが重複する可能性があります。
- 特に高送りおよびドライ加工の条件下では、ツールチップが摩耗しやすくなります。
ツール材質とコーティングの推奨事項
ボールエンドカッターの一般的な加工対象物であるプレハードン鋼(P20、H13)、ステンレス鋼(SUS304、316)、チタン合金(Ti6Al4V)などには、カッター本体の基材として超微粒子超硬合金を使用し、次のような高性能コーティングを組み合わせることをお勧めします。
- AlTiN: 耐熱性が高く、乾式切断に適しています。
- TiSiN: 高温硬度を向上させ、高速・高温のシナリオに適しています。
- DLC コーティング: 非鉄金属や高度に研磨された表面の要件に適しています。
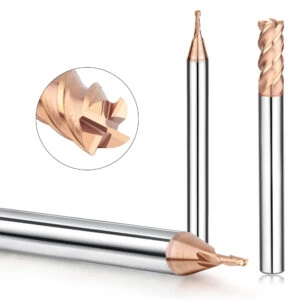
フラットエンドミルの概要
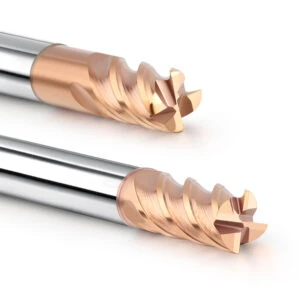
フラットフライス(スクエアエンドミルとも呼ばれる)は、平らな先端と鋭角な90度の角が特徴で、様々な2Dおよび2.5D加工に最適です。この構造設計により、荒加工、溝加工、表面仕上げ、側壁加工において非常に汎用性と効率性に優れています。
実用分野において、フラットエンドミルは機械部品の製造、金型ベースの荒加工、各種精密部品の輪郭加工に広く使用されています。特に、長方形の溝や肩削りなど、形状境界の明瞭性が求められる用途に適しています。
主な利点は次のとおりです
- 切れ刃は安定しており、材料除去率が優れているため、高速加工や高送り加工に適しています。
- 工具端面形状により、内角や直線エッジがきれいに切削でき、鋭角輪郭加工やエンドミル加工に適しています。
- 主に荒加工や中精度フィーチャーフライス加工に使用され、部品形状を迅速かつ安定して形成するのに役立ちます。
注意すべき制限事項としては
- 曲面輪郭を処理する機能がなく、ツールを変更せずに空間自由曲面モデリングを完了することはできません。
- 深い構造や凹んだ構造を加工する場合、パス戦略が適切でないと、ツールの干渉やツールの引き込みが困難になることがあります。
- 仕上げ段階では表面仕上げに限界があり、高い研磨効果が必要な場合は二次加工や工具交換が必要になります。
推奨されるアプリケーションシナリオと処理材料
フラットフライスカッターは特に以下の用途に適しています。
- 2.5D 輪郭特徴処理 (ボス、ポケット、スロット)。
- 平面仕上げ、面取り前処理済み。
- アルミ合金、炭素鋼、銅部品などの中軟質材料の高効率加工。
- 等高パスや輪郭カットなどのプログラミング戦略は、他のツールと組み合わせて使用されます。
ボールエンドミルとフラットエンドミルの比較:ケース分析
実際のCNC加工において、工具の選択は加工結果の精度と効率に影響を与えるだけでなく、全体的な加工パスの設計と工作機械の負荷も決定します。以下の2つの典型的な事例は、ボールエンドミルとフラットボトムエンドミルの最適な適用方法を異なるシナリオで示しています。また、複合加工の考え方を導入することで、加工の柔軟性とコスト管理能力を向上させます。
金型加工における高精度表面を実現するボールエンドミルの使用方法
高硬度鋼の金型キャビティ一式の仕上げ工程では、複雑な自由曲面と小半径の遷移領域に対応するため、高精度ボールノーズエンドミルが選択され、シングルポイント切削仕上げ戦略と組み合わせられました。
このソリューションは、次のことを効果的に実現します。
- 表面粗さRaは0.001以内に管理されています。
- 等距離送り制御によりツールマークの積み重ねを回避します。
- この工具は安定性に優れたコーティングされた超硬合金を使用しており、特に熱処理後のダイス鋼に最適です。
このタイプの加工では、高精度の表面成形と工具の耐摩耗性が重視されており、これはボールノーズエンドミルの典型的な利点のシナリオです。
フラットエンドミルを使用してワークの荒加工と輪郭加工を迅速に完了する方法
ブラケット部品などの機械構造部品の加工では、大径の平底フライスカッターを用いて、高速荒加工と輪郭加工を行います。高速フライス加工戦略と動的工具パスを組み合わせることで、加工効率が大幅に向上します。
結果は次のとおりです。
- ブランク除去率は非常に高く、ワークピースの表面は滑らかです。
- 平面とスロットのサイズは±0.01mm以内に制御されており、エッジはクリアです。
- 加工材質はHRC60金型鋼で、工具はSHGシリーズから選択し、工具の耐摩耗性をより良く反映します。
この事例では、スロッティング、輪郭フライス加工、2.5D フィーチャー加工におけるフラットボトム カッターの高い効率性が強調されています。
ニーズに応じて適切なツールを選択するにはどうすればよいでしょうか?
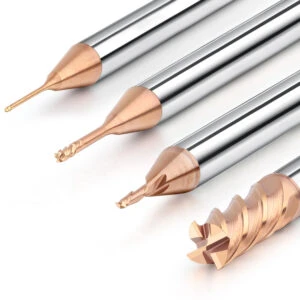
CNC加工プロセスにおいて、適切な工具の選択は加工効率と表面品質に影響を与えるだけでなく、プログラミングパス、工具寿命、そして全体的な生産コストを直接決定します。ボールエンドミルとフラットボトムカッターはそれぞれ独自の長所を持っていますが、ワークの種類、加工段階、表面品質の要件、コスト管理目標などの要素に基づいて、その適応性を総合的に判断する必要があります。
ワークピースの種類に応じて選択
金型加工:複雑な曲面加工が多く、高い表面精度が求められるため、まずボールエンドミルを使用することをお勧めします。これにより、等高切削と高曲率輪郭追従を実現できます。
構造部品、シェル、ブラケット部品: ほとんどが平面と 2.5D 輪郭で、フラットエンドミルを使用した高速荒加工と側壁切削に適しています。
加工段階による差別化
荒加工段階: 材料除去率を向上させるために、剛性が高く、切削片がスムーズに除去され、送り速度が大きい平底工具を優先します。
仕上げ段階: 小径ボールエンドツールを使用して、微細な輪郭仕上げと曲面スイープを実行し、表面の質感と精度制御を最適化します。
表面品質と精度の目標を考慮する
特に金型キャビティや光学部品の加工において高い表面仕上げを目標とする場合は、ボールエンドカッターによる連続接触切削の方が有利です。
ワークピースの構造が規則的で、コーナーがはっきりしている場合は、コーナーの鋭さを確保するために、90° のツールチップを備えた四角い端のツールを使用することをお勧めします。
ツールコストとツール交換頻度の考慮
ボールノーズフライスカッターは通常、高精度が求められる用途で使用されます。比較的高価で、中心刃の摩耗が早いため、適切な使用サイクルを計画する必要があります。
フラットエンドミルは構造がシンプルで汎用性に優れており、量産部品の多用途加工に適しており、コストパフォーマンスに優れています。
FAQ
1. ボールノーズエンドミルとフラットエンドミルは互換的に使用できますか?
技術的な観点から見ると、これら2つは完全に互換性があるわけではありません。どちらもエンドミルのカテゴリーに属していますが、先端構造の違いが切削方法、パスプランニング、そして表面品質の仕上がりに根本的な違いをもたらします。
- ボールノーズカッターは、特に複雑なキャビティや自由形状の表面領域での 3D 表面処理に適しています。
- フラットエンドカッターは、溝切り、段取り、輪郭トリミングなどの 2.5D 処理シナリオに適しています。
これらを強制的に互換的に使用すると、特に金型や精密部品の製造において、加工効率の低下、表面精度の低下、工具の急速な摩耗につながる可能性があります。
2. 硬質材料の加工に適したツールはどれですか?
熱処理された金型鋼、チタン合金、ステンレス鋼などの高硬度材料の加工のシナリオでは、ツールを選択する際に次の要素を考慮する必要があります。
工具材質とコーティング:AlTiN、TiSiNなどの耐熱コーティングを施した超微粒子炭化物工具の使用をお勧めします。
- 一般的に、平底工具は初期の粗加工段階に適しており、その強い剛性と切削効率は硬い材料の大面積除去に適しています。
- その後の仕上げ工程で、硬鋼金型の複雑な輪郭を加工する必要がある場合は、高硬度ボールエンドミルを使用して微細な仕上げを行うことができます。
- 粗加工には平底工具が適しており、仕上げ加工にはボールエンドミル工具が使用されます。重要なのは、加工段階とパス設計です。
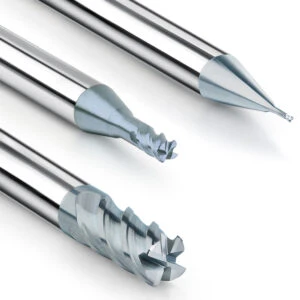
3. ボールエンドミルを使用する場合、どのようなプログラミングスキルに注意する必要がありますか?
ボールエンドエンドミルを使用する場合、次の CNC プログラミング スキルとツールパス戦略の最適化が重要です。
- 工具先端の中心での切削は避けてください。ボールエンドミルの中央部は直線速度がほとんどないため、バリや摩耗が発生しやすくなります。切削には可能な限り側面刃を使用してください。
- Z レベル / 一定のステップオーバー パスを使用します。これにより、一貫した表面テクスチャが確保され、過度のツール マークの重なりが回避されます。
- ステップオーバーと送りを適切に制御します。特に曲率が急激に変化する領域では、表面品質を最適化するために送りとステップオーバーを減らす必要があります。
- 回避戦略の設定: ツールの過剰切削やハングを防止するために、CAM ソフトウェアで安全境界を設定します。
- ツール干渉をチェック: 深いキャビティ加工や面取り領域では、シャンクの干渉やワークピースの傷を避けるために、事前にツールパスをシミュレーションします。






