



ボールエンドミルは、高精度CNC加工において不可欠な工具です。半球状の先端形状により、複雑な3D曲面をスムーズに加工できるため、金型製作、深溝加工、自由曲面形状の仕上げ加工に欠かせません。従来の平底エンドミルと比較して、ボールエンドミルは工具の安定性と柔軟性が向上しており、優れた表面仕上げと高い寸法精度を実現します。
2枚刃、4枚刃、テーパー、ロングリーチ、ラジアス、超硬ソリッドなど、様々なタイプのボールエンドミルを取り揃えており、様々な加工シナリオに対応する汎用性の高いソリューションを提供します。例えば、ロングリーチボールエンドミルは深いキャビティにおける工具のたわみを低減し、ラジアスボールエンドミルは中仕上げ加工時のチッピングを最小限に抑え、工具寿命を延ばします。
高精度CNC部品の需要が高まるにつれ、適切なボールエンドミルの選定と切削パラメータの最適化は、部品品質の安定化と効率的な生産を実現するために不可欠となっています。超硬合金などの先進的な材料と、PVD、CVD、ダイヤモンドコーティングなどのコーティング技術は、高速切削、難削材加工、長寿命アプリケーションにおいて、ボールエンドミルの性能をさらに向上させます。

ボールエンドミルの基礎と応用
現代のCNC加工において、ボールエンドミルは自由曲面加工、3D輪郭仕上げ、金型加工などに広く使用されています。半球状の先端が切削力を均等に分散し、工具の振動やたわみを低減するため、フラットエンドミルに比べて表面仕上げと加工精度が向上します。
適切なボールエンドミルを選択し、適切な切削パラメータと組み合わせることで、切削効率を大幅に向上させ、工具寿命を延ばし、全体的な加工コストを削減できます。超硬ソリッドボールエンドミルと高度なコーティングにより、高速切削、深穴加工、難削材の加工において、さらに優れた性能を発揮します。
ボールノーズエンドミルとは何ですか?
ボールエンドミルは、複雑な表面や曲面部品の仕上げ加工に使用される半球状の先端部を備えています。球状の切削刃は切削力を均等に分散し、振動や工具のたわみを低減します。この設計は、3D表面加工、金型製造、高精度な表面仕上げ加工において特に効果的です。
たとえば、3D 表面仕上げを実行する場合、ボールノーズ エンドミルを使用すると、複雑な形状に沿った遷移がスムーズになり、ツールパスの跡が減り、表面品質が向上します。
ボールエンドミルの主な用途
-
金型製作用ボールエンドミル:射出成形金型、ダイカスト金型、精密成形金型などに幅広く使用されています。キャビティ表面の仕上げを向上させ、金型の寿命を延ばします。
-
航空宇宙加工用ボールノーズエンドミル:チタン合金やニッケル基合金の3D輪郭加工に最適で、高精度と工具の安定性を保証します。
-
複雑な3D加工用ボールエンドミル:医療用インプラント、精密機器、自動車エンジン部品などに適しており、優れた表面品質と寸法精度を実現します。

ボールエンドミルの種類の紹介
CNC加工において、ボールエンドミルは様々な材料や加工シナリオに適した様々な設計で提供されています。高速切削、深穴加工、複雑な表面仕上げなど、適切な工具を選択することで、加工効率、工具寿命、そして表面品質を大幅に向上させることができます。以下のセクションでは、一般的な種類とその主な利点をご紹介します。
2枚刃ボールノーズエンドミル
適用可能な資料とシナリオ:
2枚刃ボールエンドミルは、大きな切りくずクリアランスを実現し、アルミニウム合金、銅、プラスチックなどの軟質材料の高速切削に最適です。金型キャビティの荒加工や自由曲面加工など、工具の摩耗や熱の蓄積を防ぐために効率的な切りくず排出が不可欠な加工に広く使用されています。
4枚刃エンドミルと比べた利点:
-
軟質金属の切削片排出性に優れ、スムーズな切削動作
-
4枚刃工具よりも剛性が低いため、高硬度材料には推奨されません。
-
表面仕上げは4枚刃エンドミルより若干粗くなりますが、加工効率は高くなります。
処理のヒント:
スピンドル回転速度を高くし、送り速度を中程度にしてください。必要に応じて、より強度の高い合金の場合はTiAlNまたはダイヤモンドコーティングをご検討ください。
4枚刃ボールノーズエンドミル
高い表面品質:
4枚刃ボールエンドミルは、より多くの切れ刃を備え、より滑らかな表面と振動の低減を実現します。特に、鋼および超硬合金金型の中仕上げおよび仕上げ加工に適しています。
切断パラメータの最適化:
-
適度な送り速度と低い切削深さにより工具寿命が延長
-
高硬度材料にはコーティングバージョン(TiAlN、CVD)を使用してください
-
精密金型の微細表面仕上げに最適
テーパーボールエンドミル
金型および深穴加工の利点:
テーパーボールノーズエンドミルは工具の剛性を高め、工具のたわみを抑えながら深いキャビティや複雑な金型でも安定した切削を可能にします。
カット戦略:
-
階層化された切削とステップダウンパスにより寸法精度を維持
-
テーパー形状により、ストレートシャンクカッターに比べて工具の振動が低減されます。
ロングリーチボールノーズエンドミル
用途:
航空宇宙部品や金型の深いキャビティ、狭いスロット、そして届きにくい箇所向けに設計されています。スリムなネックにより、標準工具では届かない箇所へのアクセスが可能です。
偏向制御:
-
切削深さと送り速度を注意深く監視する
-
振動を最小限に抑え、表面品質を確保するために、剛性の高いクランプと固定具を使用します。
ラジアスボールノーズエンドミル
耐チッピング性と中仕上げの利点:
ラジアスボールノーズエンドミルは、先端の角が丸くなっており、特に高硬度鋼や金型材料での切削応力を分散し、欠けを軽減します。
サーフェスの最適化:
-
安定した切削力で優れた表面仕上げを実現
-
最良の結果を得るには、空気冷却または最小限の潤滑冷却と組み合わせる
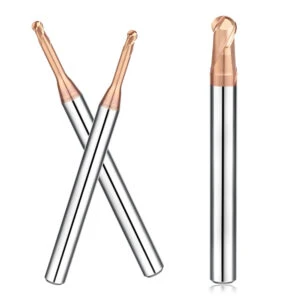
超硬ソリッドボールノーズエンドミル
耐摩耗性と高速性能:
超硬ソリッドボールエンドミルは、高い硬度と剛性により、航空宇宙部品や金型の高速仕上げ加工に優れています。加工中の安定性を維持し、効率と表面品質を向上させます。
材料性能比較:
-
鋼、ステンレス鋼、チタン:超硬工具は長寿命と安定した切削を実現
-
アルミニウムおよび非鉄金属:ダイヤモンドコーティングを施した炭化タングステンにより、表面仕上げと切削効率が向上します。
ボールエンドミル加工の最適化技術
高精度CNC加工において、ボールエンドミルの性能を最大限に引き出すには、適切な工具適用と切削最適化戦略が不可欠です。最適な切削パラメータの選択、工具摩耗の制御、そして3Dサーフェス加工パスの最適化により、加工効率の大幅な向上、工具寿命の延長、そして優れた表面品質の実現が可能になります。以下のセクションでは、これらの重要なポイントについて詳しく説明します。
切断パラメータの選択
主軸速度、送り速度、および切削深さ
ボールエンドミルの性能は、適切な切削パラメータに大きく依存します。スピンドル回転速度が高すぎると工具が過熱する可能性があり、低すぎると効率が低下します。送り速度が高いと工具の欠けが発生し、送り速度が低いと表面仕上げが悪くなる可能性があります。工具のたわみや粗さを避けるため、切込み深さは工具径と材質に応じて選択する必要があります。
さまざまな材料に最適なパラメータ
-
アルミニウム加工:高速スピンドル回転数と中程度の送り速度を使用してください。2枚刃ボールエンドミルは、効率的な切削のために大きな切りくず排出スペースを提供します。
-
鋼材:中速切削が理想的です。4枚刃または超硬ソリッドボールエンドミルは、工具寿命と表面品質のバランスが取れています。
-
チタン合金およびニッケル基合金の場合:スピンドル回転速度と送り速度を下げ、熱と摩耗を抑えるためにコーティングされた工具の使用を検討してください。
工具寿命と工具摩耗制御
一般的な摩耗の問題
ボールエンドミルは、振動によって刃先の欠け、刃先のかじり、表面粗さが現れることがよくあります。これらの問題は、ワークの品質を低下させ、工具寿命を縮めます。
コーティング、冷却、切断戦略
-
コーティングの選択: TiAlNまたはCVDダイヤモンドコーティングは、特に高硬度材料や高速用途において、耐摩耗性を向上させます。
-
冷却方法:アルミニウムや銅などの非鉄金属には、スプレー冷却またはMQL冷却が適しています。鋼鉄やチタン合金には、十分な液冷が推奨されます。
-
切削戦略:熱の蓄積を抑え、工具寿命を延ばすために、緩やかな切削または軽い切削を行い、綿密に計画された工具経路を使用してください。
高精度加工戦略
3Dサーフェス加工パス最適化
適切なツールパス計画は、複雑な3D加工における表面仕上げを向上させます。等高線仕上げ、ダウンカット、スタッガードパスなどの技術は、ツールマークの低減と加工の安定性向上に役立ちます。
ツールレイアウトと治具の選択
-
たわみを最小限に抑えるには、剛性の高いツールホルダーと固定具を使用します。
-
複数の工具を効率的に組み合わせるシーケンス(例えば、ロングネックボールエンドミルで荒加工した後、小径カッターで仕上げ加工するなど)により、生産性を維持しながら表面品質と寸法精度を向上させることができます。

ボールエンドミルのコーティングと材料選定
現代のCNC加工において、ボールエンドミルの性能は工具形状だけでなく、工具材質とコーティングの選択にも左右されます。適切なコーティングを選択することで耐摩耗性と熱安定性が向上し、工具母材は剛性、靭性、そして被削材との適合性を決定します。高精度の金型加工、航空宇宙部品、複雑な表面仕上げにおいては、コーティングと材質の最適な組み合わせが、加工結果を最大化し、工具寿命を延ばす鍵となります。
一般的なコーティングとその利点
PVDコーティングボールエンドミル
PVDコーティングは高い硬度と低摩擦性を提供し、切削中の工具とワーク間の摩擦を低減します。一般的なTiAlNコーティングとTiCNコーティングは、鋼、ステンレス鋼、チタン合金に最適で、中速から高速切削において優れた耐摩耗性と熱安定性を提供します。
CVDコーティングボールエンドミル
CVDコーティングは層が厚く、長時間の連続切削サイクルにおける耐摩耗性を向上させます。鋳鉄や焼入れ鋼などの高硬度材料の荒加工および中仕上げ加工によく使用されます。コーティング層が厚いため、靭性が若干低下するため、CVDコーティング工具は剛性の高い工作機械に最適です。
ダイヤモンドコーティングボールノーズエンドミル
ダイヤモンドコーティングは、極めて高い硬度と優れた耐摩耗性を備えています。アルミニウム合金、銅合金、炭素繊維複合材(CFRP)の高速切削に優れた性能を発揮します。ダイヤモンドコーティングは、工具の固着を低減し、表面仕上げを向上させ、工具寿命を延ばすため、航空宇宙産業やハイエンド金型用途に最適です。
材料の選択と加工への影響
HSSボールノーズエンドミル
HSSボールエンドミルは、低コストでありながら優れた靭性を備え、低速切削や一般的な金型加工に適しています。ただし、耐摩耗性が限られているため、高硬度材料や高速切削には適していません。
超硬ソリッドボールノーズエンドミル
超硬ソリッドボールエンドミルは、高い硬度、剛性、耐熱性を備え、鋼、ステンレス鋼、耐熱合金の精密加工に広く使用され、高速条件下でも長い工具寿命と安定した加工を実現します。
アルミニウム用ボールエンドミル
アルミニウムなどの柔らかい材料の場合、チップの固着を防ぎ、より滑らかな表面を実現するために、コーティングされていない工具またはダイヤモンドコーティングされた工具が好まれます。 2枚刃ボールエンドミル 切削片の排出性が向上しているため、アルミニウム合金の高速荒加工および中仕上げ加工に特に適しています。
素材ベースの推奨事項
-
鋼:PVDコーティングを施した超硬合金
-
アルミニウム:コーティングなしまたはダイヤモンドコーティングされた工具
-
硬化鋼または超硬合金のワークピース:CVDコーティング工具

要約と推奨事項
球面チップ設計のボールノーズエンドミルは、金型製造、航空宇宙産業、複雑な表面仕上げ加工において広く使用されています。工具の種類、コーティング、材質の選択、そして最適な切削戦略は、加工効率、工具寿命、そして表面品質に直接影響を及ぼします。
アプリケーションシナリオの概要
-
2枚刃ボールノーズエンドミル:優れた切りくず排出性。アルミニウムや銅の高速加工に最適です。
-
4枚刃ボールノーズエンドミル:複数の切削刃により、より滑らかな表面を実現します。鋼材およびステンレス鋼の仕上げ加工に適しています。
-
テーパーボールノーズエンドミル:深くて複雑な金型キャビティ加工に適した高い剛性を持ち、たわみを最小限に抑えます。
-
ロングリーチボールノーズエンドミル:深い溝や手の届きにくい場所へのアクセスが可能。精度を維持しながら振動を低減します。
-
ラジアスボールノーズエンドミル:先端が丸みを帯びているため、欠けにくく、半仕上げ加工に最適です。
-
超硬ソリッドボールノーズエンドミル:硬度と耐摩耗性を兼ね備え、鋼、焼入れ鋼、高温合金の高速精密加工に適しています。
高精度CNC加工ツール選定ガイド
素材に基づいて選択する
-
アルミニウム:2枚刃またはダイヤモンドコーティング工具
-
鋼:PVDコーティングを施した超硬合金
-
硬化鋼/高硬度合金:CVDコーティングまたは高性能炭化物
加工シナリオに基づいて選択
-
浅いキャビティと規則的な曲線:4枚刃ボールエンドミル
-
深いキャビティと細かいディテール:ロングネックまたはテーパードボールエンドミル
-
耐チッピング性:ラジアスボールエンドミル
カット戦略と組み合わせる
-
最適化されたツールパス(Zレベル仕上げ、ダウンカットなど)を使用する
-
速度、送り、深さ、コーティングの選択を制御することで工具寿命を延ばします
適切なボールエンドミルを選択するには、材質、形状、表面処理条件、そして工具寿命管理を考慮する必要があります。超硬、コーティング、ロングリーチのボールエンドミルをバランスよく組み合わせることで、生産性を向上させながらコストを削減できます。

見積依頼
お客様が最適なボールエンドミルソリューションを迅速に入手できるよう、SAMHOは専門的なRFQサービスを提供しています。詳細な要件をご提出いただくことで、加工効率の向上と生産コストの削減につながる正確な推奨事項と見積もりを受け取ることができます。
RFQ提出のための重要な情報:
-
加工材料: アルミニウム、ステンレス鋼、硬化鋼、チタン、または複合材料 (コーティングと基板材料を推奨)。
-
工具タイプ: 2 枚刃、4 枚刃、テーパー、ロングリーチ、ラジアス、またはソリッド超硬ボールノーズ エンド ミル。
-
工具仕様: 直径、刃長、全長、ネック寸法。
-
加工要件: 高精度の 3D サーフェス、金型キャビティの荒加工/仕上げ加工、表面仕上げ (Ra)、または工具寿命目標。
-
応用シナリオ: 金型製造、航空宇宙、自動車、医療機器。
-
その他の要件: コーティングの優先順位、ツール ホルダー インターフェイス、配信サイクル、バッチ サイズ。






