


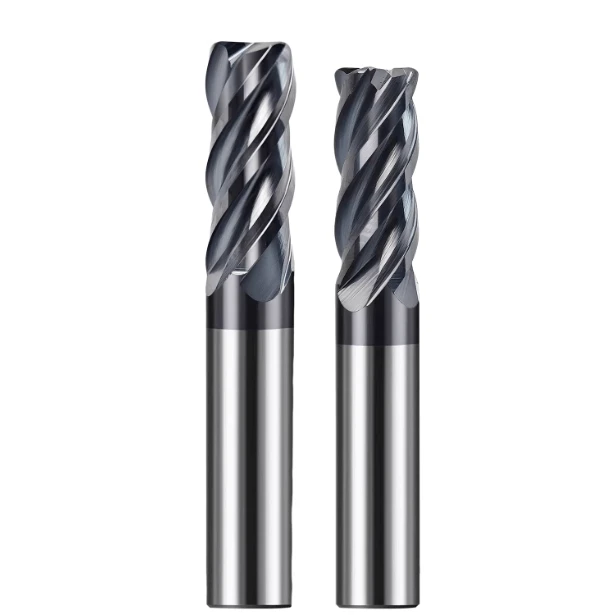
欧米のお客様と数多くの金型加工プロジェクトを手がけてきましたが、その中でも頻繁に同じ問題に遭遇します。焼入れ鋼の加工において、工具は一見良好な状態に見えるものの、加工結果が不安定で、工具痕が目立ったり、工具寿命が期待を大きく下回ったりするのです。これは特に高硬度鋼部品において顕著で、一般的なエンドミルやハイス工具を使用した場合、多くのお客様が過剰な切削負荷、工具の振動、そして表面仕上げの不良を経験しています。
現場およびお客様の工場での経験から、焼入れ鋼用超硬エンドミルは、これらの加工シナリオにおいてほぼ不可欠であることが分かっています。3Dサーフェス加工に超硬ソリッドエンドミルを使用する場合でも、超硬ボールエンドミルを使用する場合でも、適切な工具選定と切削パラメータの調整は、加工効率と工具寿命に直接影響します。荒加工においては、超硬粗加工用エンドミルを戦略的に使用し、当社の工具配置と組み合わせることで、材料除去率を大幅に向上させ、加工時間を短縮し、工具摩耗を最小限に抑えることができます。
また、超硬エンドミルの切削工具の形状とコーティングの種類が、高硬度鋼の加工において重要な役割を果たすことも確認されています。先端角度、切削刃の数、ねじれ角を微調整するだけで、長年の振動や工具痕の問題を解決できる場合が多く、こうした詳細は標準的なマニュアルにはほとんど記載されていません。
これらのプロジェクトでは、お客様に最適な工具の選定を支援するだけでなく、材料の硬度と加工要件に基づいて、送り、切込み、冷却戦略の最適化も支援しました。このアプローチにより、加工安定性と工具寿命の両方が著しく向上しました。
そこで、次のような疑問が生じます。硬化鋼を扱う際に、工具寿命と表面仕上げのバランスを取るというジレンマに直面することが多いのでしょうか?
適切な超硬エンドミルの選び方
欧米のお客様の高硬度鋼加工における課題を長年解決してきた経験から、工具選定はブランドや価格だけで決まるものではありません。ワークの硬度、切込み深さ、加工速度に基づいて、工具の種類と形状を選定します。HRC50以上の鋼材の場合、標準的なフルフルートエンドミルを使用すると、工具の摩耗や破損が早期に発生することがよくあります。これはお客様の工場で何度も発生しており、加工安定性を維持するために、工具径、ねじれ角、刃先形状を調整しています。
工具選定にあたっては、荒加工と仕上げ加工の工程で異なるニーズも考慮します。荒加工では通常、材料除去率を向上させるために、ねじれ角の大きい大径工具が求められます。一方、仕上げ加工では、表面品質を確保するために、ねじれ角の小さい小径エンドミルと微細な切れ刃が使用される傾向があります。当社の経験上、この分割工具選定方法は工具破損のリスクを低減し、生産スケジュールの管理性を向上させます。
材料の硬度と加工深さに基づいた焼入れ鋼用超硬エンドミルの選択
実務上、硬化鋼の加工時に工具寿命が短いというお客様からの苦情をよく耳にします。実験と現場での調整を通して、高硬度鋼部品の場合、硬化鋼用超硬エンドミルの先端角度、刃数、切削幅は材料に合わせて厳密に調整する必要があることが分かりました。例えば、加工深さが工具径の0.5倍を超えると、従来の刃先では切削初期に微細な亀裂が発生しやすく、工具破損につながる可能性があります。当社では、工具への力の均一な分散とスムーズな切りくず排出を確保するために、切削深さと工具径を微調整しています。
また、工具寿命を延ばすため、ねじれ角を大きくし、プログレッシブ切削戦略を採用する実験も行いました。この方法は、特に高硬度で深切り込みのワークに効果的です。エンドミルを選定する際には、工具材質だけでなく、実際の加工深さと切削負荷も考慮することをお勧めします。そうでないと、効率が低下し、工具寿命も短くなります。
複雑な輪郭や3D表面加工にボールカーバイドエンドミルを使用するタイミング
金型や航空宇宙部品では、複雑な3D面が多く見られ、精密な輪郭加工が求められます。当社の経験上、このような加工では、超硬ボールエンドミルがフラットエンドミルよりも優れた性能を発揮します。特に曲率変化の大きい箇所では、ボールエンドミルはツールマークを最小限に抑え、局所的な工具負荷を軽減し、工具寿命を延ばします。当社の一般的なアプローチは、まず広い範囲を荒加工し、その後ボールエンドミルで表面仕上げを行うことで、効率と表面品質のバランスをとっています。
ボールエンドミルの選定にあたっては、直径、刃数、先端半径も考慮します。小径ボールエンドミルは微細加工に適していますが、切削速度は低くなります。一方、大径ボールエンドミルは切削速度は速くなりますが、複雑な加工面では振動が発生しやすくなります。通常、ワーク形状と加工速度に基づいてトレードオフを行い、面精度を犠牲にすることなくスムーズな加工を実現します。
超硬エンドミルの荒加工工程における工具径とねじれ角のマッチングに関する経験
荒加工では、切削効率を高めるために超硬荒加工用エンドミルを頻繁に使用します。工具径とねじれ角の適合が重要であることが分かりました。工具径が小さすぎると切削抵抗は低いものの、切削速度が制限されます。一方、工具径が大きすぎると、特に長いシャフトや薄肉部品では振動が増加します。ねじれ角を調整することで、切りくず排出性と熱分散性が向上します。工具の摩耗を最小限に抑えながら効率を維持するため、ワークの硬度と治具の剛性に基づいて工具径とねじれ角の組み合わせを選択します。
また、異なる径の荒加工工具を組み合わせることで、段階的な切削を実現できることも検証しました。この戦略は焼入れ鋼に特に有効で、荒加工時の過負荷リスクと熱蓄積を軽減し、その後の仕上げ加工をスムーズにします。同業者にとって、この実践的なマッチング経験は、工具材質のみに頼るよりも加工安定性を高めるのに役立つことがよくあります。
工具形状と切削パラメータの最適化
高硬度鋼の加工では、工具形状と切削パラメータの適合が加工安定性と工具寿命を左右します。ねじれ角、刃数、切込み深さの組み合わせを無視すると、たとえ高品質の超硬エンドミル工具を使用していても、早期摩耗、振動、あるいは表面粗さの劣化につながる可能性があります。当社では、マニュアルに盲目的に従うのではなく、材料の硬度、治具の剛性、切削戦略に基づいて、現場でパラメータを微調整しています。
形状やサイズが異なるワークの場合、単に材質を変更するよりも、形状を微調整する方が優れた結果が得られることが多いです。シャフトが長い場合や壁が薄い場合、過剰なねじれ角は切削力の集中を引き起こし、振動の原因となります。一方、切れ刃数が少なすぎると、切削効率が低下します。当社は、切れ刃数とねじれ角のバランスを最適にすることで、スムーズな切りくず排出と工具負荷管理を実現しています。
超硬エンドミルカッター工具の性能に対するねじれ角、刃数、および工具先端角度の実践的経験
ねじれ角は切りくず排出と力の分散に大きく影響します。HRC55鋼の加工において、標準的なねじれ角ではツールマークが発生し、深い溝に局所的な過熱が発生しました。ねじれ角を調整し、切込みをわずかに浅くすることで、力の分散が改善され、工具寿命が延びました。これは、ねじれ角は固定ではなく、切削環境に合わせて調整する必要があることを示しています。
切れ刃数と刃先角度はどちらも重要です。薄肉金型の場合、ピーク時の力を低減するために刃先を減らし、摩耗を低減するために刃先角度を微調整します。刃先が多すぎると力が集中し、微振動が発生する可能性があります。効率と表面品質のバランスが取れた組み合わせを選択し、実際の経験が理論的な指針を上回ることがよくあります。
工具の早期摩耗や破損を防ぐための送り速度と切込み深さの組み合わせ
送り速度と切込み深さの不一致が原因で工具寿命が短くなるケースがよく見られます。深溝加工の場合、たとえ焼入れ鋼用の超硬エンドミルであっても、送り速度が高すぎると微小亀裂や刃先の欠けが発生する可能性があります。当社では、切削負荷を制御し、スムーズな切りくず排出を実現する組み合わせを見つけるため、段階的なテストを実施し、工具寿命の延長に努めています。
工具の直径や形状によって、送り速度や深さへの適応は異なります。小さな工具は破損を防ぐために浅い切り込みが必要で、大きな工具はより大きな負荷に耐えることができます。私たちは、工具の形状、治具の剛性、加工リズムに基づいてトレードオフを行い、摩耗データを記録することで、安定したバッチ生産に不可欠なパラメータを継続的に最適化しています。
焼入れ鋼の切削における溝形状と逃げ角の熱分布と切削屑排出への影響
溝形状は、熱分布と切りくず排出に直接影響します。長い溝や深い溝の場合、幅の広い溝は抵抗を減らし、切りくず排出を促進します。一方、幅の狭い溝は安定性を高めますが、熱が集中し、工具の摩耗を早めます。当社では、ねじれ角と切れ刃形状を考慮して、安定性と効率のバランスを考慮した溝形状を選定しています。
クリアランス角も重要です。HRC52の金型加工では、角度を微調整することで切削力が均一になり、表面温度が低下し、工具寿命が約30%延長しました。適切なクリアランスは切りくずの流れを改善し、過熱を軽減しますが、角度が大きすぎると刃先が弱くなります。私たちは硬度と深さに基づいて動的に調整を行っています。これは理論的な表よりも価値のある実践です。

超硬エンドミル工具寿命延長戦略
当社の経験から、工具寿命は生産ペースとコストに直接影響し、特に高硬度鋼部品の加工においては顕著です。異なるブランドやコーティングを施した超硬ソリッドエンドミルでは、耐摩耗性と切削安定性に大きな違いが見られることが分かっています。同じ径と刃数を持つ工具でも、寿命は数倍も異なることがあります。そのため、工具選定においては、仕様だけでなく、ワークの硬度、加工深さ、切削速度も考慮に入れるのが一般的です。
様々な工具の組み合わせ戦略がバッチ加工に与える影響を繰り返し検証してきました。薄肉部品の場合、局所的な熱蓄積を抑えるため、マイクロコーティング工具またはコーティングなしの工具を選択する傾向があります。長いシャフトや大径ワークの場合、コーティング工具は高い切削抵抗と高温への対応力に優れています。この実用的なアプローチにより、工具寿命の延長、加工中断の削減、そして効率の維持が可能になります。
コーティングおよび非コーティング超硬ソリッドエンドミルの実用的用途における性能比較
欧米のお客様向けの金型加工プロジェクトでは、コーティングの異なる工具を比較検討することがよくあります。コーティングされた工具は、高温や高切削負荷下でも摩耗に強く、荒加工時の寿命を延ばします。しかし、薄肉または小径のワークピースでは、コーティングが硬すぎると切削抵抗がピークに達し、マイクロクラックが発生することがあります。コーティングなしの工具は耐熱性は若干劣るものの、切削安定性に優れ、仕上げ面や曲面加工に適しています。私たちは通常、単一のアプローチではなく、ワークピースの特性に基づいて工具を選択します。
また、同一工程内でコーティング工具と非コーティング工具を交互に使用するテストも実施しました。粗加工にはコーティング工具を使用し、仕上げ加工には非コーティング工具を使用しました。この段階的な戦略により、高い材料除去率、表面品質、そして工具寿命の延長が実現します。高硬度加工用の工具を選定する際には、このような段階的なアプローチを検討することをお勧めします。
焼入れ鋼用超硬エンドミルの寿命を延ばすためのクーラントと潤滑戦略
当社の経験上、切削温度は焼入れ鋼用超硬エンドミルの寿命を左右する重要な要素です。当社では通常、高圧クーラントと適切な量の潤滑剤を併用することで工具温度を制御します。高圧冷却は切りくずの排出を促進し、工具の局所的な発熱を抑え、刃先のチッピングを最小限に抑えます。当社は、ワーク材質、切込み深さ、工具径に応じてクーラントの流量と噴射角度を調整しており、これは現場でのテストを通じて培われた技術です。
潤滑戦略は切削方法にも依存します。曲面仕上げ加工では、切削速度を下げ、潤滑油の流量を増やすことで摩擦と振動を低減し、工具表面を保護できます。荒加工では、切削抵抗の制御と切りくず排出に重点を置くことで、工具の耐久性を維持できます。このような柔軟な調整により、お客様の工場における工具交換の大幅な削減と加工中断の防止を実現しています。
加工中断を回避するための工具検査および摩耗解析方法
最適な工具を使用していても、体系的な検査が不足すると予期せぬ破損につながる可能性があります。当社では、バッチごとに工具の刃先、先端形状、切削面を検査し、拡大鏡や顕微鏡を用いて摩耗を記録しています。このデータにより、工具寿命を予測し、パラメータを迅速に調整することが可能になります。
また、切削片の形態、表面性状、切削音を分析し、チッピングや丸みの発生を早期に検知します。これは、焼入れ鋼の深溝や複雑な曲面加工において特に重要です。定期的な検査と記録により、手作業のみに頼るよりも安定した連続加工を実現します。
機械加工の実践スキルとよくある問題
欧米のお客様の焼入れ鋼加工における課題解決に携わってきた経験から、最適な超硬荒加工用エンドミルや仕上げ用カッターを用いても、段階的な戦略なしには安定性を保証することはできません。工具選定、切削パラメータ、送り戦略は、荒加工と仕上げ加工で整合させる必要があります。整合していないと、振動、ツールマーク、あるいは工具寿命の短縮といった問題が発生することがよくあります。当社では、形状、硬度、治具の剛性に基づいて段階的な計画を策定し、現場で微調整を行うことで、効率と表面品質を維持しています。
複雑な形状や深い溝の場合、工具のマッチングと段階ごとの切削戦略は、熱の蓄積と摩耗に直接影響します。現場でデータを観察・記録することで、工具の潜在的な不具合を予測し、送りや切込みの深さを調整したり、工具を迅速に交換したりすることができます。これは、量産時の安定性を確保するための理論的なパラメータよりも信頼性の高いアプローチです。
超硬粗加工エンドミルと仕上げ加工ミルを組み合わせて粗加工と仕上げ加工を行う経験
当社では通常、粗加工時に大量の切削片を素早く除去するために超硬粗加工用エンドミルを使用し、その後、小径仕上げミルで表面を精密に仕上げます。粗加工の深さが深すぎる場合や送りが適切でない場合、早期摩耗や表面バリが発生し、仕上げ加工に悪影響を与える可能性があります。当社では、実験的に最適な粗加工パラメータを決定し、滑らかな表面と寸法精度を実現するために仕上げ送りを微調整しています。
工具径とねじれ角の選択は、ワークの形状によって異なります。深い溝や薄壁の場合は、切削速度を上げるために大径・高ねじれ角の粗加工機が必要ですが、治具の剛性と振動に注意する必要があります。仕上げ加工では、小径・低ねじれ角のフライス加工機を使用することで、切削負荷の集中を軽減し、表面品質を確保できます。この段階的な戦略は、お客様の工場で非常に効果的です。
高硬度材料の加工における一般的な振動、工具痕、変形の解決策
HRC 50以上の鋼では、振動、工具痕、そしてわずかな変形が頻繁に発生します。これらの問題は、工具剛性、切込み深さ、送り速度の不一致に起因することがよくあります。焼入れ鋼用超硬エンドミルでは、切込み深さ、ねじれ角、送り速度などのパラメータを調整することで、振動を軽減し、工具痕を減らし、寸法を安定させることができます。
また、治具とツールパスの統合も最適化しています。薄肉や複雑な形状の加工面は、適切な工具を使用しても変形する可能性があります。分割切削や局所的なサポートと切削片除去戦略を組み合わせることで、熱の集中を軽減し、工具寿命を延ばすことができます。これらの手法は現場で繰り返し検証されています。
ケーススタディ:欧米の顧客ワークショップにおける一般的な問題と当社のソリューション
ある金型工場では、従来の荒加工工具では2個以内のワークで破損し、刃先の欠けや工具痕が発生していました。そこで、工具の選定とパラメータを分析し、超硬荒加工用エンドミルを用いた分割荒加工、小径仕上げミルを用いた仕上げ加工を実施し、クーラントと工具パスを最適化しました。その結果、工具寿命は50%近く向上し、表面品質も向上しました。
航空宇宙部品の加工では、薄肉で高硬度の加工部が振動と変形を引き起こしていました。ねじれ角、切込み深さ、治具支持を調整し、摩耗をリアルタイムでモニタリングすることで、寸法精度と面粗さを維持しながら振動を低減できました。これは、効果的な問題解決には工具材質だけでなく、工具形状、加工戦略、そして現場の状況が重要であることを示しています。
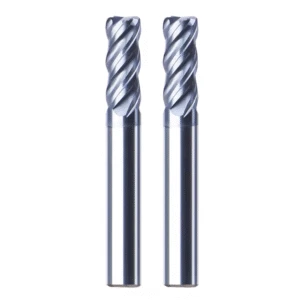
超硬エンドミル工具の調達とサプライヤーの経験
欧米のお客様との長期的な協業を通じて、工具調達はコストだけでなく、加工安定性や生産リズムにも影響を与えることを実感しました。たとえ高品質の超硬ソリッドエンドミルであっても、バッチの一貫性とサプライヤーのサービスが不十分であれば、リスクを負う可能性があります。当社では、工具材質、刃先精度、コーティング品質、サプライヤーの納期および技術サポート能力といった重要な要素を、現場で複数回検証し、評価しています。
また、社内検証も実施しています。具体的には、受入工具検査、性能試験、バッチ追跡を実施しています。これにより、潜在的な問題を早期に発見し、寸法誤差や作業中断を未然に防ぐことができます。バッチオーダーの場合、個々の工具の性能よりも工具の一貫性が重要になることが多く、これは複数のお客様の工場で実証済みの原則です。
信頼できる超硬エンドミルメーカーを選ぶための重要な考慮事項
エンドミル工具のメーカー選定においては、工具材質の安定性と形状精度を重視しています。お客様の中には、同一モデルでもロット間で性能が異なるという報告をいただくことがございます。刃先のわずかなずれや硬度の変動が、表面品質や工具寿命に影響を与える可能性があります。そのため、調達前に製造工程と検査工程を精査し、サンプルを検証しています。
超硬エンドミルメーカーの技術サポートも同様に重要です。プロジェクトによっては、特殊鋼や複雑な形状に関するガイダンスが必要となることがよくあります。加工パラメータや工具調整に関するタイムリーな情報提供は、加工効率に直接影響します。当社は、成熟した生産能力と、オンサイトまたはリモートでの技術サポートの両方を備えたサプライヤーを優先的に選定します。
バッチ生産におけるツールの一貫性とパフォーマンス検証の経験
バッチ生産においては、工具の均一性は個々の工具の性能よりも重要です。当社では、工具をサンプリングし、直径、切削長さ、ねじれ角、刃先形状を測定し、テストカットで性能を検証しています。HRC 55の硬化鋼の場合、直径が0.02mmずれるだけでも、深溝の真直度と表面品質に影響を及ぼします。バッチ検証により、中断やスクラップを削減できます。
また、加工中の工具摩耗と切削状態を記録し、バッチデータと相関させます。これにより、特定の部品や条件に対するバッチの適合性を迅速に判断し、大量発注時の安定性を維持することができます。バッチ生産における工具管理は、単なる調達ではなく、プロセス管理の一部です。
顧客カスタマイズ工具と標準超硬エンドミルカッター工具の選択方法
お客様からは、特殊な材料や複雑な形状の加工に特注工具をご依頼いただくことがよくあります。加工深さ、加工面の複雑さ、硬度、そしてコストとサイクルタイムを考慮し、特注工具をご提案いたします。標準的な加工においては、既製の超硬エンドミルカッター工具を切削パラメータで微調整し、ご希望の加工結果が得られるよう調整いたします。
カスタム工具と標準工具は互いに排他的なものではありません。深い溝や長いシャフトには、振動や切削力の問題を解決するためにカスタム工具が必要になる場合があります。一方、大量生産の仕上げ加工では、パラメータを最適化した上で標準工具を使用する場合もあります。実践的な経験に基づき、お客様の工場で迅速な工具ソリューションを提供し、加工の安定性と工具寿命を確保します。






