


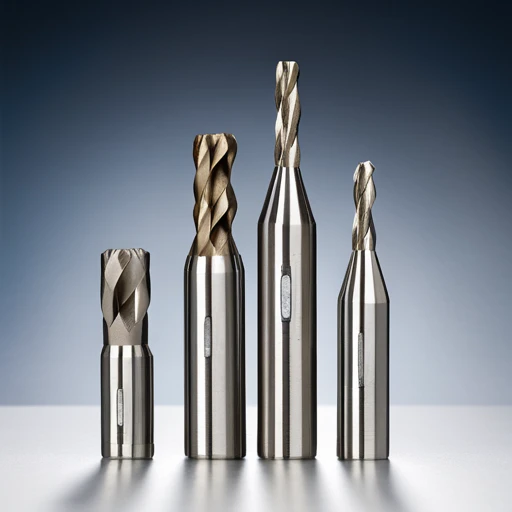
現代のCNC加工において、切削工具の選択は加工効率、製品精度、工具寿命に決定的な影響を与えます。特に高精度かつ多品種加工が求められる環境では、様々な種類のCNCエンドミル工具を理解することが、すべてのエンジニアとオペレーターにとって基本的なスキルとなっています。
この記事では、エンドミル、ドリルビット、スロットミルという 3 つの一般的な切削工具を比較および分析し、CNC フライス加工プロセスにおけるそれらの役割の違いと適用シナリオを体系的に理解できるようにします。
本稿では、各種CNCエンドミルの幾何学的構造、切削方法、適用材料について解説し、CNCエンドミルビット、ドリルビット、スロットフライスにおける加工方法と性能の根本的な違いを比較します。また、高速切削や難削材加工におけるCNC超硬エンドミルの応用上の利点、および加工対象材料と加工要件に応じて適切な超硬CNCフライスを選定し、よくある選定ミスを回避する方法についても考察します。
適切な CNC 切削工具を選択することがなぜそれほど重要なのか?
CNC加工において、切削工具は単なる材料除去の媒体ではなく、加工効率、表面品質、寸法精度、そして工具寿命に影響を与える重要な要素です。特に高い安定性と再現性が求められる生産環境においては、適切なCNCエンドミル工具を選択することで、工具交換頻度の削減、加工サイクルの最適化、そして全体的な生産コストの削減が可能になります。
適切な工具は、ワークの材質に適合し、切込み深さ、送り速度、冷却方法などのプロセス要件にも適合する必要があります。これにより、適切な切削力の分散、効率的な切削片排出、そして切削熱の制御が確保され、高品質な加工結果が得られます。
工具選択が加工効率と表面品質に与える影響
CNCフライス加工では、工具の形状と材質が加工性能に大きく影響します。適切に設計されたCNCエンドミルビットを使用することで、材料除去率(MRR)を高め、表面仕上げと寸法精度を向上させることができます。
例えば、高速加工向けに設計されたCNC超硬エンドミルは、安定性を維持しながら、より高速なスピンドル回転数と送り速度を実現できます。逆に、不適切な工具を使用すると、バリ、傷、工具破損が発生し、部品の安定性が損なわれる可能性があります。
高速加工と仕上げの場合、アルミニウム用の CNC エンドミル工具や鏡面仕上げの鋼表面用のコーティングされたボールエンドミルなどの特殊な工具を選択することが、プロジェクトの成功を左右することがよくあります。
さまざまな材料加工におけるツールの適応性
硬度、熱伝導率、粘着性などの材料特性は、工具の耐摩耗性、切削片の排出性、熱安定性に影響します。
熱伝導率が高く、粘り気のあるアルミニウム合金には、研磨されたフルートを持つハイヘリックスCNCエンドミルが推奨されます。ステンレス鋼やチタンなどの難削材には、高硬度で熱安定性に優れた超硬CNCフライスカッターが適しており、耐熱性を高めるためにTiAlNまたはAlCrNコーティングが施されているものが多くあります。
工具寿命と加工効率を最適化するには、様々なCNCビットの用途適合性を理解することが不可欠です。汎用工具を不適切な材料に使用すると、急速な摩耗やワークの破損につながる可能性があります。
アルミニウムの高速フライス加工を実行する場合でも、チタンの深空洞加工を実行する場合でも、適切な CNC フライス切削工具を選択することがプロセス計画の重要な第一歩となります。
エンドミルの詳しい説明
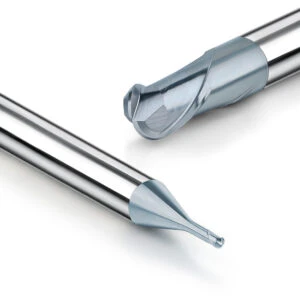
エンドミルはCNCフライス加工において最も汎用性の高い工具の一つであり、2次元輪郭加工、3次元表面加工、キャビティ粗加工に最適です。ドリルとは異なり、CNCエンドミルは軸方向と径方向の両方の切削が可能であるため、プロファイル切削、面取り、溝入れ、表面仕上げに適しています。
このセクションでは、CNC 超硬エンドミルの構造的特徴、一般的なタイプ、およびアプリケーションの利点について説明し、ユーザーがパフォーマンスと寿命に合わせてツールの選択を最適化できるようにします。
エンドミルとは?基本構造と切削方法
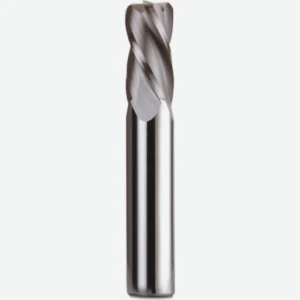
エンドミルは、シャンクと複数の刃を持つ切削部で構成されています。通常は螺旋状の刃を持ち、中心切削機能の有無は問いません。エンドミルは、正面フライス加工、側面フライス加工、溝フライス加工が可能です。
ねじれ角、すくい角、逃げ角といった重要なパラメータは、切削性能、切削片排出性、加工安定性に直接影響します。これらの要素は、適切な工具を選択する上で不可欠です。
一般的なフライスカッタービットの種類とその用途
- フラットエンドミル: 正面フライス加工、溝加工、プロファイリング用の汎用工具。
- ボールノーズエンドミル: 3D 輪郭線やフィレット遷移に最適で、金型製作で広く使用されています。
- コーナーラジアスエンドミル: 強度と半径制御の両方を備え、構造部品に適しています。
- ラフィングエンドミル: 鋸歯状の刃先がチップを破砕し、切削負荷を軽減します。重荒加工に使用されます。
材質と加工目標に基づいて適切なタイプの CNC エンド ミル ビットを選択すると、生産性と表面仕上げが向上します。
超硬CNCフライス盤の利点
炭化タングステン製の超硬エンドミルは、高硬度、赤色硬度、耐摩耗性を備えており、高速切削やステンレス鋼、チタン、硬化工具鋼などの難削材の切削に最適です。
主なメリット:
- 熱安定性: ドライ加工またはMQL加工に適しています
- 耐摩耗性: 工具寿命が長くなり、工具交換回数が減少
- 高速機能:より高速な加工をサポート
- コーティングオプション: 酸化および接着耐性のためのTiAlN、AlCrN、DLC
推奨用途(金型仕上げ、荒加工など)
- 金型仕上げ: 滑らかな3D表面を得るにはボールエンドミルを使用します
- 部品の荒加工: 荒削りまたは高送りエンドミルを使用して材料を素早く除去します
- アルミ: 切削片の流れを良くするために、2枚刃または3枚刃の高ねじれ工具を選択してください。
- 鋼鉄: 摩耗と熱の蓄積を管理するためにコーティングされた超硬エンドミルを使用してください
深い空洞や複雑な形状の場合、安定性を維持するために、リーチの長いツールや強化されたツールが適しています。
ドリルビットとエンドミルの主な違い
ドリルとエンドミルはどちらも一般的なCNC工具ですが、構造、切削パス、用途が大きく異なります。これらの違いを理解することは、誤用を防ぎ、加工品質を確保する上で非常に重要です。
切断経路と方向
ドリルビットは軸方向(Z軸)切削専用に設計されています。先端が尖った中心と放射状の溝により、材料を垂直に貫通し、穴あけ加工に最適です。
一方、エンドミルは軸方向と径方向(X/Y軸)の切削が可能です。輪郭加工、ポケット加工、表面仕上げといった連続パス加工に適しています。
ドリルビットの用途: 軸方向の操作に限定
ドリルビットは、アルミニウム、鋼、ステンレス鋼などの材料に穴(貫通穴、止まり穴、皿穴)を開けるのに優れています。ただし、側面切削能力がないため、プロファイリングや溝加工には適していません。
不適切な使用(ドリルビットを側面フライス加工に使用するなど)は、振動、工具の破損、表面仕上げの劣化につながる可能性があります。
ドリルがエンドミルの代わりにならない理由
寸法は似ていますが、ドリルとエンドミルは互換性がありません。
- 側面切断刃なし:横方向の動きには対応していません
- サイドカット時の切りくず排出不良
- スピンドルに過負荷がかかり、セットアップが損傷するリスク
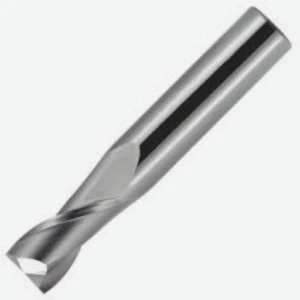
複数歯の側面フルートを備えた CNC エンドミルは、安定した効率的な側面フライス加工、輪郭加工、およびキャビティ加工用に設計されています。
CNC加工におけるスロットミルの役割
スロットミルは、スロット、溝、複雑なチャネル形状の切削用に設計された特殊な工具です。一般的なエンドミルとは異なり、精密なスロット加工や材料分割において優れた制御性を発揮します。
それらの構造とアプリケーションを理解することで、プロセス計画を最適化し、ツールの変更を減らし、全体的な効率を高めることができます。
構造的特徴と切削片の排出
スロットミルは、コアが狭く、刃先が強化され、切りくず排出性が向上した設計になっていることが多いです。主な特徴は以下のとおりです。
- 歯の形状: 様々な材質と深さに対応
- 強化コア: 延長カット時のたわみを最小限に抑えます
- 大きなフルートの音量: チップの除去を促進し、熱を低減します
- 鋭い端面: エンゲージメントと退出を改善
深い溝や狭い溝の場合、最適化されたスロットミルにより工具の摩耗が軽減され、精度が向上します。
主な用途: スロット加工、切断、Tスロット加工
スロットミルは次のような用途に使用されます。
- 直線スロット切断: キー溝、オイル溝、位置決めトラック
- 部品のセグメンテーション: プロファイルの切断または部品の分離
- Tスロットフライス加工: 治具や金型ベース用途でよく使用される
- 密閉キャビティ溝切り: 半密閉型マウントレールなど
高性能スロットミルは、さまざまな条件下で一貫した深さ制御、熱管理、安定した切断をサポートする必要があります。
標準エンドミルとの使用方法と組み合わせ戦略の違い
スロットミルと標準エンドミルはデザインが似ているように見えますが、目的が異なり、性能と用途に大きな違いがあるため互換性はありません。
| Item | スロットミル | スタンダードエンドミル |
|---|---|---|
| 切断方法 | 主に側面または端面の切断および溝切り用 | 多方向輪郭フライス加工、正面フライス加工、3Dプロファイリング |
| ツールの剛性 | 多くの場合、より薄いコアで切断作業に最適化されています | 剛性が高く、全方向の切削力に適しています |
| 切りくずの排出 | 通常、より大きなフルート容積により、チップクリアランスが向上 | よりコンパクトな設計で、より軽いチップ負荷に適しています |
| 組み合わせ戦略 | エンドミルを使用して下削り→スロットミルで溝加工または切削を仕上げる | エンドミルで荒削り→仕上げまたはスロットミルで分割 |
複雑な部品加工においては、スロットミルとエンドミルを戦略的に組み合わせることで、全体的な生産効率を大幅に向上させることができます。例えば、エンドミルでキャビティの輪郭加工を行い、その後、スロットミルでTスロットや組立溝を加工することで、異なる工程間のスムーズな移行を実現します。
適切なCNCフライス工具の選び方
CNC加工において、適切なCNCエンドミル工具の選択は、加工効率に影響を与えるだけでなく、工具寿命、表面品質、そして設備の安定性に直接影響を及ぼします。多様な材料、複雑な形状、そして多様な加工深さに対応するため、科学的な工具選定は、あらゆる加工プロセスにおいて基本的かつ重要な決定事項となっています。
このセクションでは、材料の適合性、工具コーティング、カスタマイズ戦略、よくある誤解などを解説しながら、最適なCNCエンドミルカッターの選び方を詳しく説明します。また、実際の作業条件に基づいた実用的なアドバイスも提供し、加工の課題を克服し、生産性を向上させるお手伝いをします。
材料とツールタイプのマッチングに関する推奨事項
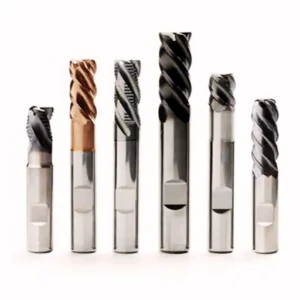
ワークピースの材質によって、工具形状、母材、コーティングは異なります。CNC超硬エンドミルの性能を最大限に引き出すには、適切な組み合わせが不可欠です。一般的な被削材における推奨の組み合わせは以下のとおりです。
| 被削材 | 推奨ツールタイプ | 提案された機能 |
|---|---|---|
| アルミニウム合金 | 高研磨、高ヘリックスエンドミル | 大きなすくい角、鋭い切れ刃、優れた切りくず排出性 |
| ステンレス鋼 | わずかな逃げ角を持つ高靭性コーティングエンドミル | 耐熱コーティング、低切削抵抗 |
| 炭素鋼/合金鋼 | 標準4枚刃または荒削りエンドミル | 高強度、大きなチップポケット、欠け防止 |
| チタン合金 | コーティング超硬ボールノーズエンドミル | 高い熱安定性、耐薬品性 |
| グラファイト/セラミックス | CVDダイヤモンドコーティングまたはPCD工具 | 超高硬度、優れた耐摩耗性 |
コーティングの選択と工具寿命延長のヒント
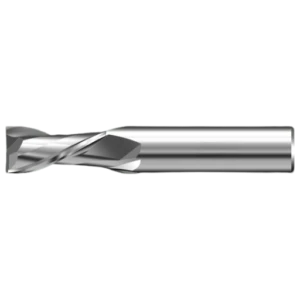
コーティングはCNCエンドミルの性能向上に重要な要素です。適切なコーティングは摩擦を低減し、切削片の付着を防ぎ、耐熱性を向上させ、最終的には工具寿命を延ばします。以下に、一般的なコーティングとその用途をご紹介します。
- チタン: 高温切削、特に鋼部品の高速加工に最適です。
- AlCrN: 耐熱硬度が高く、金型鋼やステンレス鋼に適しています。
- DLC: アルミニウムや銅などの柔らかい素材に最適で、表面仕上げが優れています。
- CVDダイヤモンドコーティング: 炭化ケイ素、グラファイト、セラミックなどの高硬度材料に適しています。
ツール寿命を延ばすためのヒント:
- 適切な冷却方法(MQL、オイルミスト、オイル冷却)を使用してください。
- 歯当たりの送りと切削深さを制御します。
- ツールの摩耗を監視し、必要に応じて交換または再研磨します。
- 異なる材料間でツールを共有しないことで相互汚染を回避します。
カスタマイズツールと標準ツール:カスタマイズするタイミング
標準的なCNCエンドミルは、一般的な加工ニーズのほとんどをカバーします。しかし、深穴加工、複雑な形状、特殊な溝加工といった特定の用途では、標準工具では対応できない場合があります。
次の場合にはカスタム ツールを検討してください。
- ワークピースには、標準ツールではアクセスできない複雑な機能があります。
- 大量生産におけるツールの変更を削減することを目指します。
- チタン合金や複合材料などの特殊材料を加工しています。
- 表面仕上げや厳しい公差に対する要求は極めて高いです。
カスタマイズされた CNC 超硬エンドミルは、ブレード形状、長さ対直径比、フルート数、コーナー半径などを特定のタスクに合わせて調整することができ、高効率加工の重要な戦略となります。
エンドミル選びのよくある間違いとその解決策
CNC工具の選定におけるミスは、経験不足や材料特性の判断ミスに起因することがよくあります。以下に、よくあるミスと推奨される解決策をご紹介します。
| よくある間違い | 推奨ソリューション |
|---|---|
| アルミニウム加工における低ねじれエンドミルの使用 | 切削片の排出性を向上させるために、高ヘリックス、鏡面研磨フルート工具を使用する |
| ステンレス鋼用コーティングなしエンドミルの選択 | 耐熱性と工具寿命を向上させるために、TiAlNまたはAlCrNコーティング工具に切り替えます。 |
| 1つのエンドミルを複数の材料に使用 | 摩耗を早めるのを避けるため、各材料専用の工具を使用してください。 |
| 深キャビティ加工にショートフルート工具を使用する | 延長刃工具を使用するか、パスごとの切削深さを減らします |
| 工具の剛性とクランプの互換性を無視 | 高剛性ホルダーを選択し、ツールの突出長を最小限に抑える |
要約と選択の提案
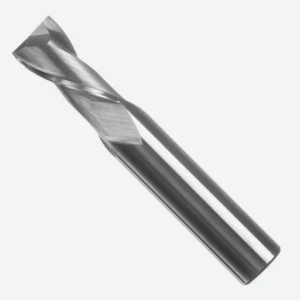
効率的な生産と高品質な結果を得るには、適切なCNC切削工具の選択が不可欠です。この記事では、様々なCNCエンドミル、ドリルビット、スロットミルについて、それぞれの構造上の違い、用途、そして選定戦略について解説しました。
工具の種類をプロセスの要求に合わせて調整し、標準工具とカスタム工具を賢く組み合わせ、よくあるミスを回避することで、メーカーは工具寿命を延ばし、生産コストを削減し、精度と表面仕上げを向上させることができます。以下は、当社の主要な推奨事項の要約です。
さまざまなCNC切削工具の比較概要
- エンドミル: 輪郭加工、プロファイリング、3Dフライス加工に最適な多用途工具です。超硬エンドミルは優れた剛性と耐摩耗性を備えています。様々な用途に対応する多様な形状をご用意しています。
- ドリルビット: 軸方向の穴あけ加工用に設計されており、径方向の切削能力は限られています。エンドミルの代替品ではありません。
- スロットミルズ: 溝加工や突切り加工に特化し、優れた切削片排出性と切削強度を実現。狭く深い溝加工に最適です。
各ツールには役割があり、適切な統合により生産性と部品の品質が向上します。
選定推奨フローチャート:材質、プロセス、精度
適切なツールを選択するには、次の重要な手順に従います。
- 材料を特定する: 材料によって必要な工具基材とコーティングは異なります。(例: アルミニウムには高らせんコーティング工具、ステンレス鋼には耐熱コーティング)
- プロセスを決定する: 大量の切削には荒削りエンドミルを使用し、精密作業には仕上げエンドミルまたはボールエンドミルを選択します。
- 品質要件を評価する: 厳しい公差や細かい仕上げの場合は、均一な摩耗特性を持つコーティングされた工具を優先してください。
- 生産量を考慮する: 大量のジョブの場合、カスタム ツールを使用すると効率が向上し、標準ツールを使用すると少量のバッチでも柔軟に対応できます。
- 冷却と潤滑にマッチ: 互換性のある冷却装置を備えたツールを組み合わせることで、ツールの寿命とパフォーマンスを最大限に高めます。
このフローを図で視覚化することで、製造現場で迅速かつ情報に基づいた意思決定を支援できます。
行動喚起: ツール選択サポートについてはお問い合わせください
加工課題はそれぞれ異なります。だからこそSAMHOは、お客様に最適なCNCエンドミルカッターを見つけるお手伝いをするために、1対1の技術コンサルティングを提供しています。特殊な材料を扱う場合でも、公差の厳しい部品を扱う場合でも、当社の専門家がお客様に最適な推奨事項、カスタムソリューション、そして最新の製品アップデートをご提供いたします。
生産性を向上させ、製造コストを削減するプロフェッショナル グレードのソリューションについて詳しくは、今すぐお問い合わせください。
FAQ
実際のCNC加工では、工具選定に関する疑問が常に生じます。ここでは、CNCエンドミルのアプリケーションから得た知見に基づき、よくある疑問にお答えします。
エンドミルで穴を開けることはできますか?
エンドミルは浅い穴を作ったり、既存の穴を広げたりするためにプランジングできますが、深穴加工には適していません。主な機能は側面と端面の切削です。正確かつ効率的な深穴加工には、専用のドリルビットを使用してください。
ドリルとスロットミルは互換性がありますか?
いいえ。ドリルは垂直方向の軸方向切削に最適化されていますが、スロットミルは切りくずの排出性に優れた横方向の溝加工用に設計されています。ドリルを溝加工に使用すると、工具の破損や仕上がり不良のリスクがあります。同様に、スロットミルは穴あけ加工には適していません。
CNC 初心者は最初のツールセットをどのように選ぶべきでしょうか?
次の基本から始めましょう:
- フラットエンドミル(2~4枚刃): 一般的なプロファイリングとスロット作成用。
- ボールエンドミル: 3D サーフェスおよび金型仕上げ用。
- 標準ドリル: 穴あけ作業用。
- スロットミルズ: 溝やスロットを切るために使用します。
耐摩耗コーティングを施した超硬工具をお選びいただくことで、工具寿命が向上し、破損率も低減します。加工ニーズに合わせて工具形状と剛性を最適化してください。経験を積むにつれて、特殊な加工に適したカスタム工具のオプションも検討してみてください。






