


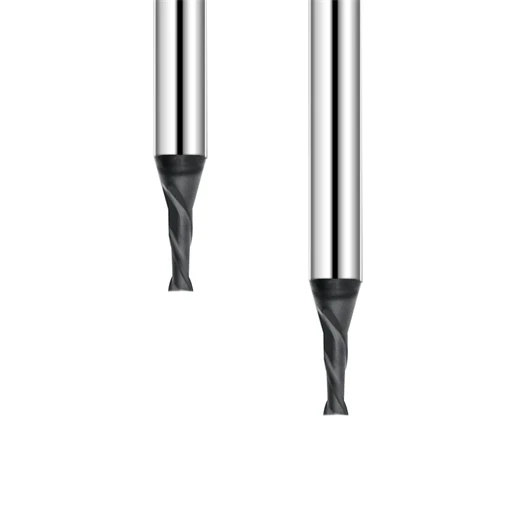
顧客が黒鉛電極加工を最適化するのを支援する際、私たちはよく同じような課題に直面します。工場が高速CNC加工センターを導入し、高品質の黒鉛エンドミルを購入したものの、量産が始まるとすぐに問題が発生します。工具寿命のばらつき、寸法ずれ、表面仕上げの悪さ、そして研磨性の高い黒鉛粉塵による機器の故障などです。
ヨーロッパの金型メーカーとのプロジェクトを鮮明に覚えています。彼らは、深い空洞、狭いスロット、厳しい公差の輪郭を持つ複雑なグラファイト電極を加工していました。初期の試作テストは問題なく合格しました。しかし、本格的な量産に入ると、工具の急速な摩耗と深い空洞部分の加工不良が発生しました。現場での診断データから根本原因が明らかになりました。問題は工具自体だけではなく、機械のセットアップ、パラメータのマッチング、そしてシステム全体の統合にあったのです。
この問題は現場で頻繁に発生します。多くのメーカーは、より耐摩耗性の高い切削工具に切り替えるだけで済ませてしまいます。しかし、CNCグラファイト加工には包括的なエンジニアリングシステムが必要であることを見落としています。スピンドルの動的性能、構造剛性、工具ホルダの振れ、集塵能力、ワーク保持の安定性、切削パラメータなど、すべてが最終部品の品質に直接影響します。
安定したグラファイト加工システムを実現するには、材料特性、部品形状、サイクルタイム目標に基づいた体系的な最適化が必要です。深溝電極の場合、長首グラファイトエンドミルを選択することで、工具干渉を低減し、切削を安定させることができます。高速仕上げ加工においては、ダイヤモンドコーティングされたグラファイトフライスを使用することで、微粒子による摩耗を大幅に削減し、工具寿命を延ばすことができます。
多くの機械加工工場では、金型鋼やアルミニウム合金向けに設定された切削速度や送り速度のパラメータを誤って適用しています。グラファイト加工には、全く異なる切削特性が求められます。主軸回転速度、送り速度、切削深さ、切りくず排出方法の調整が不可欠です。機械構成、パラメータ、カッターの選択を適切に調整することによってのみ、工場は安定した高効率なグラファイト加工を実現できます。
長年の現場経験に基づき、本稿では信頼性の高い高性能な黒鉛加工システムを構築する方法を解説します。主要な機械構成、パラメータ最適化、工具選定戦略、そして体系的なソリューションについて説明し、試行錯誤によるコストを削減しながら、精度と生産性を最大限に高めるお手伝いをします。
高速CNC装置で工具寿命や寸法精度に問題がある場合は、次の点を検討してみてください。調整が必要なのは切削工具だけなのか、それともCNCシステム全体の設定を最適化する時期が過ぎているのか?
グラファイトフライス盤のセットアップ:CNCグラファイト加工構成における主要なエンジニアリング要素
グラファイト電極加工プロジェクトにおいて、お客様は通常、まず工具形状と送り速度に注目されます。しかし、現場での経験から、一貫した精度は初期の設備構成に大きく依存することが分かっています。グラファイトフライス盤のセットアップには、単に速度を調整するだけでなく、機械の剛性、主軸の動的性能、ワーク保持装置の設定、および粉塵管理について徹底的な検討が必要です。
以前、大型の黒鉛電極を数時間連続使用した後に寸法ずれが深刻化した金型工場で作業したことがあります。現場での診断の結果、工具自体に問題はなく、真の原因は機械の振動、不十分な粉塵排出、そして機械の性能の不一致でした。工具を交換する前に機械の基本的な設定を確認することは、生産上のボトルネックを解消する最も迅速な方法となることが多いのです。
グラファイト加工用CNCフライス盤のセットアップ:スピンドル、剛性、および機械精度に関する要件
グラファイト加工用のCNCフライス盤を構成する際には、主軸回転速度よりも機械的な安定性を優先します。グラファイトは切削抵抗が低いものの、研磨粉がガイドウェイに侵入しやすく、動作精度を低下させます。機械の剛性が低いと、高速切削時に微細な振動が発生し、工具の早期摩耗、表面仕上げの不良、寸法誤差の原因となります。
お客様には、高速スピンドルのバランスを確認し、ツールホルダの振れを最小限に抑え、剛性の高いワーク保持装置を使用することをお勧めします。重要な要素としては、位置決め精度、熱膨張の制御、長時間の加工における再現性などが挙げられます。狭い溝加工に極小径のグラファイトエンドミルを使用する場合、わずかな動的振れでも、脆弱な切削刃が瞬時に折れてしまう可能性があります。
グラファイト加工システム:統合構成ロジック
信頼性の高いグラファイト加工システムには、工作機械、切削工具、パラメータ、および周辺機器間のシームレスな連携が不可欠です。標準的な高速加工センターは基本的な電極の加工には対応できますが、高純度グラファイトや複雑な3D形状の加工には、スピンドルダイナミクスの強化、密閉型集塵システム、専用のダイヤモンドコーティングカッターが必要となります。
お客様のワークフローを最適化する際、当社は3つの主要分野に重点を置いています。それは、安定した高速CNC動作の確保、深溝加工に適したロングネックグラファイトエンドミルなどの理想的な工具形状の選定、そして切削負荷のバランス調整です。この包括的なアプローチにより、頻繁な手動調整に頼らない、予測可能で高精度なグラファイト加工プロセスが構築されます。
CNCグラファイト加工:安定性に影響を与える工作機械パラメータ設定
製造現場において、機械加工の失敗は、従来の金属切削の考え方をグラファイトに適用することに起因することが多い。作業者は金型鋼用に設定された切削深さや送り速度で加工を行うことが多く、その結果、過剰な切削力、ワークピースの深刻なエッジ欠け、そして真空吸引システムを圧倒するほどの有害な粉塵の蓄積が発生する。
当社では、特定の黒鉛グレードとキャビティ形状に合わせて、主軸回転速度、送り速度、軸方向切削深さ、および半径方向の切削量を体系的に再調整しています。高速仕上げ加工では、微細なリブを保護するために半径方向の負荷を軽くする必要がありますが、荒加工では切りくずのスムーズな排出が優先されます。これらの黒鉛加工速度と送り量を微調整することで、推測に頼る必要がなくなり、長期的な加工再現性が保証されます。
既に専用工具を使用しているにもかかわらず、寸法安定性の問題や工具寿命の短さに悩まされている場合は、CNCグラファイト加工の構成全体を再評価してください。解決策は、カッターだけでなく、システム全体の構成にある可能性が高いです。
CNCグラファイト加工プロセス:グラファイト加工前の工作機械とプロセス準備
現場作業においては、前処理の準備が量産の安定性を左右します。多くの工場では、試作段階における工具の初期性能や送り速度のみに注目しがちです。しかし、量産に移行する際、基準点のずれ、微細な粉塵の堆積、主軸振れといった些細な問題がすぐに積み重なって大きな問題となります。金属加工前に標準化されたCNCグラファイト加工プロセスを確立しておくことは、後から寸法誤差のトラブルシューティングを行うよりもはるかに効果的です。
かつて私たちは、複雑な形状のグラファイト電極を連続バッチ生産する金型工場を支援した経験があります。最初のサンプルは仕様を満たしていましたが、長時間の作業シフト中に寸法ずれが発生し、生産部品がすぐにダメになってしまいました。現場調査の結果、根本的な問題が判明しました。それは、ワーク保持の再現性のばらつき、クランプ剛性の不足、そして粉塵除去手順の不備でした。標準化された前処理手順を確立することで、プロセスの不安定性は即座に解消されました。
グラファイトフライス盤のセットアップ:工具クランプ、ワークピースの位置決め、および加工環境の最適化
堅牢なグラファイトフライス盤のセットアップでは、工具、ホルダ、スピンドル間のインターフェース接続が確実に固定されている必要があります。グラファイトは鋼鉄よりも切削抵抗が低いものの、スピンドル回転速度が高いと工具の振れが指数関数的に増大します。精密電極加工にマイクロ径のカッターを使用する場合、わずか数ミクロンの振れでも刃先の欠け、表面仕上げの悪化、工具の早期破損につながります。
オペレーターの皆様には、生産開始前にコレットの精度、チャックの清浄度、スピンドルテーパーの嵌合面を点検することをお勧めします。ワーク保持は、大型ブロックの部品の歪みを防止すると同時に、小型で複雑な電極の基準位置をしっかりと確保する必要があります。深いキャビティ加工では、ロングネックグラファイトエンドミルを使用する際に、工具の突き出し量と振動限界を評価することで、ビビリ痕や高価なスクラップの発生を防ぐことができます。
グラファイト粉塵対策:グラファイト粉塵管理と機器保護設計
長期プロジェクトデータによると、多くの機械加工異常は、粉塵管理の不備に直接起因していることが明らかになっています。高速フライス加工では、グラファイトが研磨性の微粒子に砕かれます。この粉塵がすぐに除去されないと、作業者の視界を遮り、機械のガイドウェイ、リニアスケール、保護カバー内部に堆積し、時間の経過とともに機械の精度を低下させます。
例えば、ある顧客は、特殊な集塵装置を備えていない標準的な立形マシニングセンタでグラファイト加工を行っていました。当初の精度は良好でしたが、微細なグラファイト粉塵が可動部品に侵入し、数か月以内に直線位置決め精度が低下しました。強力な真空吸引装置と密閉型筐体を組み合わせた統合型グラファイト粉塵制御システムを導入することで、重要な機械を保護し、長期にわたる一貫した公差維持を実現できます。
グラファイト加工ソリューション:設備構成から加工プロセスまでのシステム最適化
グラファイト加工における生産上のボトルネックを解消するには、単一の要因を迅速に解決するのではなく、統合的なアプローチが必要です。包括的なグラファイト加工ソリューションは、機械のダイナミクス、カスタムツールの形状、最適化されたパラメータ、および現場のプロトコルを連携させます。各工場は異なる機械モデルとグラファイト材料グレードを使用しているため、最適な設定は、お客様固有の生産リズムに合わせてカスタマイズする必要があります。
パラメータ群を調整する前に、スピンドル回転数制限、工具摩耗パターン、サイクルタイム、検査レポートを評価します。高度な工具コーティングへのアップグレードは効果的ですが、機械の構造剛性と適切な真空収集がなければ、工具のアップグレードによる投資対効果は最小限にとどまります。自問自答してみてください。エンジニアリングチームは、グラファイト加工のエコシステム全体を最適化しましたか、それとも切削工具だけを最適化しましたか?
グラファイト加工の速度と送り:CNCグラファイトフライス加工パラメータを最適化する方法
切削パラメータは、黒鉛電極製造におけるプロセス安定性の根幹を成す要素です。黒鉛加工を初めて行う工場では、アルミニウムや金型鋼用のパラメータを適用してしまうことがよくあります。しかし、黒鉛は破壊力学、研磨粉塵の発生、エッジローディング挙動などにおいて、アルミニウムや金型鋼とは大きく異なる特性を示します。黒鉛加工の速度と送り速度の設定を最適化するには、機械の剛性、材料密度、工具形状、目標とする表面仕上げを総合的に評価する必要があります。
以前、高純度グラファイト加工において、主軸回転数と送り速度を同時に最大化することで生産性を向上させようとしたお客様を支援したことがあります。しかし、サイクルタイムを短縮するどころか、過度なパラメータ設定によって工具側面の摩耗が急速に進み、刃先が激しく欠けてしまいました。そこで、主軸回転数、1刃当たりの送り速度、切削深さのバランスを取ることで、加工プロセスを安定させました。パラメータを無作為に極端に押し上げるだけではうまくいきません。お客様の機械構成に最適な設定を見つけることが、安定した結果を得るための鍵となります。
グラファイト切削速度:高速グラファイト加工における主軸回転速度の選定
スピンドル回転速度は、グラファイトフライス加工における切削温度、切りくず形成、および刃先寿命に直接影響します。最適なグラファイト切削速度は、安定したせん断作用を維持しながら、工具の早期摩耗を防止します。高速加工は、スピンドル、工具保持装置、および集塵システムが安定していれば、精密電極において優れたスループットを実現します。
異なる加工センター間で共通の回転数(RPM)を推奨することはありません。微細な形状やマイクロ電極の加工には、表面の完全性を保つために振動のない切削が必要ですが、大型ブロックの荒加工には高い材料除去率(MRR)が求められます。ダイヤモンドコーティングされたエンドミルを高速で加工する場合、コーティングの特性に合わせて加工パラメータを調整することで、コーティングの剥離やカッターの早期破損を防ぐことができます。
グラファイトフライス加工における送り速度 – 送り速度と切削効率のバランス
オペレーターは主軸回転速度に比べて送り速度を見落としがちですが、送り速度は切削負荷、刃先摩耗、ワークピースの欠けを左右する重要な要素です。グラファイトフライス加工において送り速度が低すぎると、工具が過度に摩擦し、摩擦熱が発生して材料が研磨されてしまいます。逆に、送り速度が高すぎると、大きな衝撃力が加わり、脆弱な電極リブが欠けてしまう可能性があります。
ある金型製作プロジェクトにおいて、顧客がサイクルタイム短縮のために送り速度を上げた結果、薄肉電極部に微細な欠けが生じました。そこで、狭いコーナー部での送り速度の自動調整とツールパスの最適化を行うことで、この問題を解決しました。複雑な形状の場合、荒加工、中仕上げ加工、仕上げ加工の各段階で異なる送り速度を設定することで、固定送り速度に頼るよりもはるかに優れた安定性を実現できます。
黒鉛粉砕パラメータ – さまざまな黒鉛材料に対する調整戦略
グラファイトのグレードは、粗粒の金型用グレードから半導体製造に使用される超微細高純度グラファイトまで、非常に多様です。グレードによって粒径やショア硬度が異なるため、最適なグラファイト粉砕パラメータもそれに合わせて調整する必要があります。標準的な電極材料では問題なく機能するパラメータでも、高密度で高純度のグラファイトでは微細構造を破壊してしまう可能性があります。
鏡面仕上げが求められる微細粒グラファイトの場合、軽いラジアル荷重と制御された送り速度が推奨されます。重切削加工の場合は、切削工具に過負荷をかけずに材料除去率を最大化するために、軸方向の切削深さを最適化します。再現性のある生産基準を確立するために、初期パラメータ設定時に主軸荷重と刃先摩耗パターンを追跡することをエンジニアリングチームに推奨します。
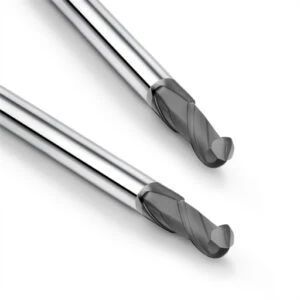
グラファイトエンドミルの選定:工具の選択とCNCグラファイト加工性能への影響
適切なグラファイトエンドミルを選ぶことは、長期的な加工安定性を実現する上で決定的な要素となることが多い。工具寿命が短かったり、表面仕上げが悪かったりすると、オペレーターはすぐに送り速度や回転速度を調整しようとする。しかし、現場での経験から、単にパラメータを上げるよりも、カッターの形状を加工対象物の形状に合わせる方がはるかに優れた結果が得られることが分かっている。
以前、金型メーカーが深刻な工具ビビリ、切りくず排出不良、深いキャビティの寸法誤差に悩まされていた際に、弊社が支援を行いました。標準的なカッターは浅い部分では問題なく機能していましたが、キャビティの深さが増すにつれて性能が低下していました。そこで、工具の突き出し量、ネック逃げ、フルート数、ダイヤモンドコーティングなどを体系的に評価することで、加工プロセスを安定させ、不良品の発生をなくすことができました。
ロングネックグラファイトエンドミル:深溝グラファイト電極加工における工具応用
電極の深い空洞を加工する際には、到達距離と剛性の両立が常に課題となります。標準的な工具ではシャンクの干渉により加工が困難になることが多く、一方、長すぎる工具では激しいビビリ振動や工具のたわみが発生します。高性能なロングネックグラファイトエンドミルを選択することで、切削安定性を損なうことなく、深い溝や狭い内径にも安全に到達できます。
リーチが長いほど良いとは限りません。工具の突き出しが長すぎると、動的剛性が著しく低下します。当社では、切削深さに合わせて、ネックの長さ、コアの厚さ、逃げ角を慎重に調整しています。深いキャビティの荒加工では、大きな切りくず負荷に対応できるようコアの強度を優先しますが、仕上げ加工では、厳しい公差を保証するために動的振れを最小限に抑える必要があります。
グラファイト加工におけるダイヤモンドコーティング:工具寿命の延長
グラファイトは柔らかい素材ですが、その微細な粒状構造はまるで細かいサンドペーパーのように作用し、切削刃に激しい摩耗を引き起こします。標準的な超硬エンドミルは高速切削加工で急速に摩耗し、バリの発生や寸法ずれの原因となります。グラファイト切削加工に特殊なCVDダイヤモンドコーティングを施すことで、硬い保護層が形成され、側面摩耗を大幅に抑制し、工具寿命を延ばすことができます。
高純度グラファイトを用いた試験では、ダイヤモンドコーティングされた工具は、コーティングされていない超硬合金工具に比べて、最大10倍も鋭利な刃先を維持しました。ただし、コーティングの性能は、基材の接合状態や切削条件に大きく左右されます。コーティングされていない超硬合金工具は、試作品の迅速な製作には十分ですが、大量生産においては、寸法精度を維持するために、高品質のダイヤモンドコーティングされた切削工具が求められます。
グラファイトフライス加工機サプライヤー:プロフェッショナルサプライヤーの選定基準
適切なグラファイトフライス加工機のサプライヤーと提携するには、カタログの部品番号を注文するだけでは不十分です。高精度なグラファイト加工には、実践的な技術サポートを提供するサプライヤーが不可欠です。当社では、工具設計の専門知識、基材の品質、試験データの透明性、そして現場でのトラブルシューティングへの意欲に基づいてサプライヤーを評価しています。
多くの加工工場は、機械の特性を理解せずに既製の工具を提供するベンダーばかりで、複数の工具ブランドを試しても成果を上げられないのが現状です。真のパートナーは、スピンドルの性能、グラファイトの種類、工具経路などを分析し、最適な工具形状を提案します。共同でプロセス最適化に取り組むサプライヤーを選ぶことで、安価なエンドミルを購入するよりもはるかに高い投資対効果(ROI)が得られます。
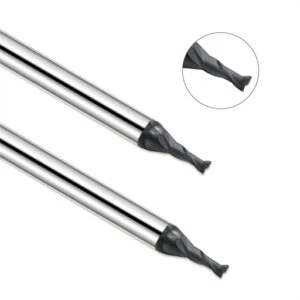
グラファイト加工システムの最適化:加工精度と生産効率を向上させるためのエンジニアリングソリューション
電極製造において、量産における長期的な精度と出力の一貫性を維持することは依然として大きな課題である。単一の試作品で完璧な結果が得られたとしても、安定した量産が保証されるわけではない。切削時間が経過するにつれて、工具の摩耗、スピンドルの熱膨張、周囲温度の変化などによって微妙なプロセス変動が生じ、バッチ公差が損なわれる。
当社は、大量生産の電極製造において、バッチごとの寸法ばらつきに悩まされていた金型メーカーを支援しました。初期の試作品は仕様を満たしていましたが、複数シフトにわたる連続生産では許容範囲を超えるばらつきが見られました。根本原因分析の結果、工具の摩耗管理の不備、仕上げ加工の許容誤差のばらつき、そして機械のメンテナンス不足が問題の原因であることが判明しました。そこで、グラファイト加工に関する包括的なシステムを導入することで、機械のダイナミクス、工具、そして現場の作業手順がシームレスに連携するようになりました。
CNCグラファイト加工精度:寸法精度と表面品質の制御
高精度な電極公差を維持するには、加工工程におけるあらゆる変数を管理する必要があります。ワークピースの位置決め再現性、主軸の動的振れ、リアルタイムの摩耗補正、仕上げ代管理は、精度に直接影響します。ワーク保持や熱ドリフトを無視して切削工具の性能だけを検証しても、一貫したCNCグラファイト加工精度は決して得られません。
ある高精度プロジェクトにおいて、顧客は多空洞電極加工中に寸法誤差に直面し、工具寿命の短さを原因として挙げました。しかし、現場での診断の結果、真の原因は工具摩耗の進行を無視した静的オフセットパラメータと、仕上げ前加工時の材料許容量の不均一性であることが判明しました。そこで、動的工具摩耗補正を導入し、CMM検査データに基づいて仕上げ加工のツールパスを最適化することで、この誤差を解消しました。
グラファイト加工ソリューション:工具摩耗の低減と加工安定性の向上
グラファイトフライス加工における工具摩耗は、熱過負荷ではなく、研磨による微細な力学的影響に起因します。効果的な摩耗低減は、カッター形状、コーティングの選択、加工条件の厳密性、および集塵効率のバランスを取ることによって実現されます。真に効果的なグラファイト加工ソリューションとは、高価なカッターを購入するだけでなく、切削環境全体にわたる根本原因に対処するものです。
連続電極製造における工具劣化を分析する際は、パラメータを変更する前に、拡大鏡を用いて摩耗パターンを検査します。ラジアル方向の噛み合いを調整したり、カスタムフルート形状に変更したりすることで、安定性が即座に向上する場合もあります。しかし、適切な真空吸引を行わずに高速運転を行うと、たとえ高品質のカッターであっても早期に破損してしまいます。工具構成を変更する前に、必ず摩耗メカニズムを分析してください。
高性能グラファイト加工システム:バッチ生産における信頼性の向上
大量生産の黒鉛製造においては、個々の部品のサイクル速度よりも長期的な再現性が重要となる。真のプロセス成熟とは、異なる作業員の交代や材料ロット間で同一の公差を維持することを意味する。高性能な黒鉛加工システムを構築するには、標準化された工具交換手順、リアルタイムの主軸負荷ログ記録、および厳格な予防保全スケジュールが必要となる。
当社は、ある電極製造工場において、作業員が手動でパラメータを調整することによって生じていたシフトごとの品質ばらつきを解消するお手伝いをしました。固定工具寿命管理、パラメータセットのロック、真空メンテナンスの義務化など、標準化された作業手順を確立することで、日々の生産量を安定させました。工場の能力向上には、過度に複雑な設備は必要ありません。実績のある機械、工具、そしてプロセスを、お客様の製品要件に正確に適合させるだけで良いのです。
CNCマシンのセットアップを最適化することで、信頼性の高いグラファイト加工システムを構築する
電極製造における長年の現場エンジニアリング経験から、根本的な真実が明らかになった。それは、プロセスの安定性は、単一の変数だけを最適化しても決して得られないということだ。機械構成のアップグレード、工具形状の選択、送りパラメータの微調整など、あらゆる決定は現場の状況に合わせて行う必要がある。現場では、摩耗した工具を交換すれば生産エラーが解消されると期待しがちだが、診断の根本原因は通常、スピンドル性能、ワーク保持の安定性、集塵、工具選定の間の不整合にある。
再現性の高い生産ラインを確立するには、グラファイト加工システム全体を完全に理解する必要があります。加工前の機器準備から精密なグラファイトフライス盤のセットアップ、工具の選定、バッチパラメータに至るまで、すべての段階が最終製品の品質に直接影響します。もし工場で品質上のボトルネックが生じている場合は、機械の状態、ワーク保持の剛性、パラメータ設定などを評価し、問題の原因が機械、工具、あるいは工程間の連携のいずれにあるのかを特定してください。
グラファイトフライス盤のセットアップが加工安定性を決定する
生産上のばらつきは、突如として発生するものではなく、初期設備構成段階でその根源が潜んでいます。気づかれずに放置されたスピンドルの振れ、コレットの摩耗、ワーク保持力の不均一性、あるいは構造的なたわみなどが、長時間の作業中に部品の公差を徐々に損なっていきます。標準化されたグラファイトフライス盤のセットアップに時間をかけることは、長期的な製造再現性を確保するための不可欠な基盤となります。
深溝電極、薄肉リブ形状、マイクロ金型などを加工する際は、装置の設定が部品の形状に合致していることを確認してください。スピンドルの熱安定性、真空吸引速度、クランプクリアランス、軸加速度制限などを評価してください。多くの場合、機械のハードウェア自体に問題があるのではなく、現在の設定が加工要件と合致していないことが原因です。ワーク保持のダイナミクスとパラメータ群を最適化することで、プロセスの安定性を迅速に回復できます。
グラファイトエンドミルと加工パラメータは、生産効率に共同で影響を与える。
工具の選択と切削パラメータは、主軸の回転ごとに絶えず相互作用します。回転数や送り速度を最大にしても、工具経路がビビリ振動や深刻な切りくず詰まりを引き起こす場合は、サイクルタイムが魔法のように短縮されるわけではありません。同様に、高品質のダイヤモンドコーティングされたグラファイトエンドミルを不適切な軸方向深さや不十分な集塵と組み合わせると、早期の微細な欠けが発生し、工具予算が無駄になります。
工具寿命が短い、生産性が低い、表面仕上げが悪いといった問題でお困りの場合は、カッター形状とパラメータ戦略との適合性を再評価してください。継続的なプロセス最適化のために、側面摩耗パターン、切削時間、加工後のCMMデータを記録することを推奨します。現場で検証された指標に頼る方が、カタログに記載されている固定の送り速度や切削速度を推測するよりも、はるかに効果的です。
長期的な機械加工ソリューションのために、特殊なグラファイトフライス加工機サプライヤーと提携する
長期的な製造成功を達成するには、既製の工具を購入するだけでは不十分です。技術的なエンジニアリングサポートに基づいた、継続的な協力関係が不可欠です。グラファイトフライス加工に特化したサプライヤーは、汎用カタログ製品を押し付けるのではなく、お客様の機械の剛性、集塵能力、グラファイト材料のグレードを評価し、お客様に最適な工具戦略を提供する必要があります。
長期的な技術パートナーを探す際には、部品図面、材料密度、既存の機械制約などを分析する意欲に基づいてベンダーを評価しましょう。プロセス最適化に積極的に参加するサプライヤーは、試行錯誤によるコストを削減し、不良率を低減するのに役立ちます。
現在、複雑な電極製造の最適化に取り組んでいる場合は、機械仕様、部品形状、材料グレードについて当社とご相談の上、信頼性の高いソリューションを共に設計させていただければ幸いです。
グラファイトフライス盤のセットアップにおける一般的な問題点
現場プロジェクトにおいて、加工上のボトルネックは、原材料の不良ではなく、機械の設定、工具、パラメータ戦略の不一致に起因することが多い。連続的な大量生産においては、微細な粉塵の蓄積、刃先の早期摩耗、深穴加工時のビビリ振動といった些細な問題が、徐々に全体の歩留まりを低下させ、不良率の上昇につながる。
生産上の問題解決にあたっては、製造戦略全体を見直す前に、まず現場の物理的な現象を分析することから始めましょう。機械の状態、ワークピースの形状、工具の摩耗パターンを拡大して検査することで、単純なパラメータ調整で済むのか、それとも機械の再構成が必要なのかが明らかになります。
CNCグラファイト加工で過剰な粉塵が発生するのはなぜですか?
グラファイト加工では必然的に微細な研磨粉塵が発生しますが、制御されていない浮遊粒子は、真空装置の不備やシールの不完全さを如実に示しています。一般的なCNC工作機械には専用の集塵システムが備わっていないため、浮遊する微粒子がスピンドルテーパー、リニアガイド、ウェイカバー内部に沈着し、最終的に軸位置決め精度を低下させてしまいます。
CNCグラファイト加工時の粉塵問題を解決するには、真空空気量、シュラウドとの距離、および筐体シールの完全性を点検してください。カッターの形状とパラメータの選択も、粉塵粒子のサイズと飛散経路に影響します。最適化された集塵システムを導入することで、繊細な機械内部を保護しつつ、作業者の安全とプロセスの再現性を維持できます。
グラファイト加工の速度と送り速度を最適化して、工具寿命を延ばすにはどうすればよいでしょうか?
加工現場でよくある間違いは、回転数と送り速度を上げれば生産量が上がると思い込むことです。パラメータが工具形状の限界や機械の剛性を超えると、カッターの側面摩耗や衝撃による微細な欠けが発生し、部品の表面仕上げが損なわれます。
グラファイト加工に最適な速度と送りを見つけるには、主軸回転数、刃当たりの切削量、切削深さを、使用する機械の設定に合わせて調整する必要があります。初期パラメータ設定時に、工具摩耗の進行状況、サイクルタイム、CMM寸法データを記録し、材料グレードに最適な設定を見つけ出してください。
深溝加工において、ロングネックグラファイトエンドミルはどのような場合に使用すべきでしょうか?
電極の深い空洞は、常に干渉のリスクと工具のたわみという課題を生み出します。標準的なエンドミルは、狭い溝や複雑な3D形状に必要なリーチが不足しているため、加工者は過剰な工具突き出し量を強いられ、破壊的なびびり振動が発生します。
特殊なロングネックグラファイトエンドミルを使用することで、ネックの強度を損なうことなく、工具を深いキャビティの底面まで安全に届かせることができます。ネックの長さを選択する前に、必ずリーチ対直径比と機械の剛性を評価してください。工具の突き出し量をできるだけ短くすることで、切削の安定性を最大限に高め、寸法精度を厳密に維持できます。
ダイヤモンドコーティングは、グラファイトの切削加工性能をどのように向上させるのか?
微細な黒鉛粉塵による摩耗は、コーティングされていない超硬合金の刃先を急速に鈍らせ、寸法ずれや大きな刃先バリを引き起こします。特殊なCVDダイヤモンドコーティングは、非常に硬い保護バリアを形成し、長時間の高速フライス加工時にも微細摩耗を抑制します。
大量生産や高精度が求められる電極加工において、ダイヤモンドコーティングされたエンドミルは工具寿命を大幅に延ばし、高い精度を維持します。ただし、コーティングの効果は、超硬合金基材との密着性や適切な切削条件のマッチングに大きく左右されます。工具への投資対効果(ROI)を確認するため、必ず実際の生産条件下でダイヤモンドコーティングのテストを実施してください。






