


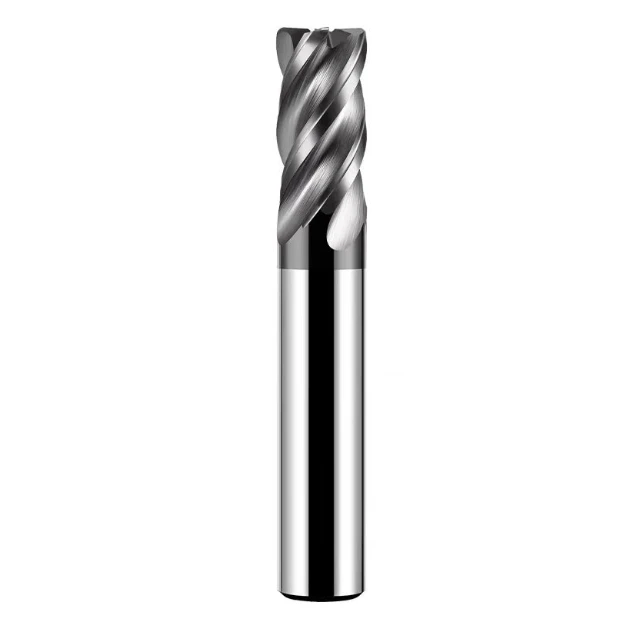
ステンレス鋼のフライス加工は、金属切削加工の中でも最も困難な工程の一つと考えられています。ステンレス鋼は高強度、高靭性、低熱伝導性、そして加工硬化しやすい性質を持つため、高度なCNC工作機械であっても、工具の急速な摩耗、深刻な構成刃先、過剰な切削熱、不安定な表面品質といった問題に悩まされることがあります。ステンレス鋼用エンドミルにおいて、不適切な工具形状、コーティング、または切削パラメータを使用すると、加工効率が低下し、工具の欠けやワークの損傷につながる可能性があります。
エンジニアは、耐摩耗性と熱安定性を向上させるために、ステンレス鋼の加工に超硬エンドミルを選択することがよくあります。しかし、304や316などの異なるステンレス鋼種は、切削時の挙動が異なります。例えば、304ステンレス鋼は構成刃先が形成されやすい一方、ニッケル含有量の多い316ステンレス鋼は発熱量が多く、工具寿命が短くなります。したがって、ステンレス鋼のCNC加工においては、切削速度、送り速度、冷却方法を材料ごとに慎重に調整する必要があります。
高速フライス加工技術はますます普及しています。ステンレス鋼加工用の高速エンドミルは、サイクルタイムを短縮し、表面仕上げを向上させることができますが、高速切削は工具材質、コーティングの密着性、そして切りくず排出性に対する要求を高めます。冷却や潤滑が不十分だと、工具の過熱、過度の摩耗、切りくずの固着が容易に発生し、生産安定性が損なわれる可能性があります。
複雑な部品や非標準形状の加工には、カスタムステンレス鋼エンドミルが効果的なソリューションとなります。工具形状、フルート構成、コーティングの種類をカスタマイズすることで、CNC加工されたステンレス鋼の切削性能を最適化し、工具寿命を延ばし、表面品質を向上させることができます。
ステンレス鋼のフライス加工がより困難な理由
ステンレス鋼のフライス加工は、アルミニウム合金、炭素鋼、その他の金属よりも困難です。ステンレス鋼は強度と靭性が高いため、工具の切削抵抗が高くなります。さらに、ステンレス鋼は熱伝導率が低いため、切削領域に熱が閉じ込められ、刃先が軟化し、欠けが発生するリスクが高まります。また、ステンレス鋼は加工硬化しやすいため、その後の切削が困難になります。エンジニアはこれらの特性を理解し、切削パラメータを調整することで、安定した切削と工具寿命の延長を実現する必要があります。
CNC加工では、これらの問題がさらに深刻化します。切削部の温度が急激に上昇する可能性があります。不適切な冷却、工具設計、あるいは切削パラメータは、工具の摩耗を加速させ、表面粗さを増加させ、さらにはワークピースを変形させる可能性があります。ステンレス鋼のフライス加工では、超硬エンドミルなどの工具材料のステンレス鋼に対する適合性試験だけでなく、工具形状、コーティング、そして冷却戦略の最適化も求められます。
ステンレス鋼の切削特性の分析
ステンレス鋼の切削挙動にはいくつかの課題があります。
-
高い延性:切りくずは付着しやすく、引っ張られることで、構成刃先が形成され、割れにくくなる。
-
熱伝導率が低い:熱が切削刃に集中し、摩耗や欠けのリスクが高まる。
-
工具付着傾向:切削屑が工具に付着し、表面粗化や寸法精度低下の原因となる。
-
加工硬化:不適切な切削条件や切削経路は、表面を硬化させ、切削負荷を増加させる可能性があります。
工具の材質、コーティング、切削条件を最適化することは不可欠です。例えば、TiAlNコーティングを施したステンレス鋼用超硬エンドミルは、高温下でも硬度を維持し、摩擦を低減し、構成刃先を最小限に抑え、切削安定性を向上させることができます。
ステンレス鋼CNC加工における一般的な工具摩耗パターン
ステンレス鋼のフライス加工における工具の摩耗は、通常、次のパターンに従います。
-
刃先欠け:高い切削熱と集中した負荷は、特に断続切削時や硬化層において、微細な欠けを引き起こす可能性があります。
-
構成刃先:すくい面に付着した切りくずは、切削角度を変化させ、力を増大させ、摩耗を加速させる。
-
熱集中:熱伝導率が低いと工具の温度が急速に上昇し、酸化摩耗や熱疲労を引き起こす。
ステンレス鋼加工において、高硬度・高靭性のエンドミルを高圧クーラントシステムまたは内部クーラントシステムと組み合わせることで、熱の蓄積を抑え、工具寿命を延ばすことができる。
従来型エンドミルとステンレス鋼専用エンドミル
従来のフライスカッター(汎用HSSまたはタングステンカーバイド)は、低硬度から中硬度の材料に最適化されていることが多く、刃先は鋭いものの靭性に欠けるため、ステンレス鋼のフライス加工時に欠けや過熱が発生しやすくなります。
一方、ステンレス鋼用エンドミルは、より強靭な超硬母材、切りくず排出性を高めるための高いねじれ角、そしてAlTiNやTiSiNなどの耐熱コーティングを採用しています。これらの特徴により、安定した切削、優れた表面仕上げ、そして長寿命を実現します。深いキャビティや複雑な構造の加工には、カスタムメイドのステンレス鋼エンドミルが、形状と切りくず排出性をさらに最適化します。
よくある問題1:構成刃先とチップの固着
構成刃先(BUE)と切りくず付着は、ステンレス鋼のCNC加工において最も頻繁に発生する問題の一つです。ステンレス鋼の高い延性と靭性により、工具のすくい面に付着する長く粘着性のある切りくずが発生し、切削角度と切削力の方向が変化します。これは表面仕上げを悪化させるだけでなく、工具摩耗を加速させ、切削温度を上昇させ、工具の欠けや熱疲労を引き起こします。これらの影響は、精度が不可欠な高速フライス加工や深溝加工において特に深刻です。
BUEの形成は切削条件に大きく影響されます。切削速度が低い、送りが不十分、あるいは切削油剤が不十分だと、切りくずの付着が悪化する可能性があります。エンジニアは、BUEを低減し、ステンレス鋼のフライス加工を安定させるために、材料特性、工具選定、そして最適な切削パラメータを考慮する必要があります。
目的
BUEは主にステンレス鋼の延性と熱可塑性に起因します。熱によって切りくずが軟化し、工具のすくい面に付着して薄い層を形成します。切削温度が高いと工具とワーク間の摩擦が減少し、切りくずの付着が悪化します。切削が長時間続くと、切れ刃に小さな突起が形成され、表面に引きずり跡やバリが発生し、加工がさらに不安定になります。
ソリューション
BUE に対処するには、適切なツールと切断戦略が必要です。
-
刃先の硬度を維持し、チップの付着を減らすために、TiAlN や AlTiN などの高耐熱コーティングを施したステンレス鋼用超硬エンドミルを使用してください。
-
適切な切削液と高圧冷却システムを採用して、熱を効率的に放散します。
-
低速切断による付着を防ぐために、切断速度と送り速度を最適化します。
-
複雑な形状や深いスロットの場合、カスタムステンレス鋼エンドミルはチップの排出性を向上させ、精度と表面品質を維持しながら BUE を最小限に抑えます。
よくある問題2:工具の過熱と工具寿命の短縮
ステンレス鋼のCNC加工において、工具の過熱は工具寿命を縮める大きな要因となります。ステンレス鋼は熱伝導率が低いため、切削領域からワークやクーラントへの熱伝達が遅く、工具刃先が急速に加熱されます。高温は工具の摩耗を加速させ、コーティングの剥離、刃先の割れ、そして深刻な場合には加工面の熱変形や寸法不安定性を引き起こします。
熱の蓄積は、高速フライス加工や深溝加工時に特に顕著となり、エンジニアにとって重大な懸念事項となっています。工具寿命の短縮は生産性を低下させるだけでなく、加工コストとダウンタイムのリスクを増大させます。工具の過熱を制御するには、工具材質、形状、コーティング、切削パラメータの最適化を含む包括的なアプローチが必要です。
原因分析
工具の過熱の主な原因は、刃先における局所的な熱蓄積です。ステンレス鋼は熱伝導率が低いため、工具とワークの接触面に熱が閉じ込められ、高い切削抵抗と工具と材料の摩擦によってさらなる熱が発生します。
適切な冷却を行わずに厚いステンレス鋼や高硬度ステンレス鋼を加工すると、工具の熱膨張、切削角度の変化、切削抵抗の増加、そして工具寿命を著しく短縮するサイクルが発生する可能性があります。不適切な工具形状やコーティングは、これらの問題をさらに悪化させる可能性があります。
ソリューション
-
適切な工具を選びましょう。ステンレス鋼加工用に設計された高速エンドミルを使用してください。耐熱コーティングを施した超硬合金は、高温下でも切削効率を維持できます。
-
冷却性能を向上させる:内部冷却式工具を使用するか、オイルミスト潤滑システムを採用して、切削ゾーンに直接冷却液を供給することで、工具温度を効果的に下げます。
-
切削パラメータを最適化する:切削速度(Vc)、送り速度(fz)、切削深さ(ap)、切削幅(ae)を適切に調整して、切削力と摩擦熱を低減します。
-
特注工具:特殊な状況においては、特注のステンレス鋼製エンドミルを使用することで、切りくずの排出と放熱性を向上させ、高い精度と効率を維持しながら過熱のリスクを大幅に低減できます。
よくある問題3:工具の欠けと破損
工具のチッピングと破損は、ステンレス鋼のCNC加工において重大な課題であり、加工効率と部品精度に直接影響を及ぼします。ステンレス鋼の高い強度と靭性に加え、切削力と衝撃力が加わると、硬化層や深溝の切削時に工具の耐荷重を超える可能性があります。その結果、工具先端の破損や微小亀裂が発生し、工具寿命が短くなる可能性があります。
不適切な工具材質や形状は、特に高速切削や断続切削時にチッピングのリスクを高めます。エンジニアは、適切な工具を選択し、加工戦略を最適化するために、工具への応力集中を理解する必要があります。
主な原因
-
過度の衝撃荷重:深い溝、断続的な切削、または硬化部分との突然の接触は、工具の破壊抵抗を超える力を発生させる可能性があります。
-
材質やコーティングの不一致:靭性の低いHSS工具や汎用超硬工具を使用すると、高温や高負荷時に破損する可能性があります。
-
不適切な切削経路または不安定なクランプ:工具の振動、応力集中を引き起こし、チッピングのリスクを悪化させる。
ソリューション
-
工具の選定:高負荷や衝撃に耐えられるよう、高硬度・高靭性の超硬エンドミルをステンレス鋼用に選択してください。
-
切削条件を最適化する:切削深さと送り速度を下げて、一時的な応力を最小限に抑える。過度な切削や断続的な切削は避ける。
-
振動制御:切削時の振動を抑制し、安定性を向上させるために、制振または防振機能付きの工具ホルダーを使用してください。
-
特注工具:複雑な部品の場合、特注のステンレス鋼製エンドミルを使用することで、工具の形状と刃先の設計を最適化し、耐衝撃性を向上させ、安定した高精度加工が可能になります。
よくある問題4:表面仕上げの悪さとバリの多さ
ステンレス鋼のCNC加工において、表面仕上げの悪さと過剰なバリは、部品の品質と組立精度に大きく影響します。ステンレス鋼は靭性と延性が高いため、切削中に工具の固着や線引きが発生し、切削片の破断が困難になります。その結果、ワーク表面に引きずり跡、工具痕、バリが発生することがよくあります。深溝、止まり穴、複雑な曲面を加工する際に、不適切な工具形状、刃先選択、切削パラメータを使用すると、表面欠陥がさらに悪化します。精密部品の場合、これらの問題はバリ取りコストの増加や寸法偏差の原因となる可能性があります。
高速加工は表面欠陥を悪化させる可能性があります。ステンレス鋼の高速エンドミル加工では、工具の振れ、振動、熱膨張が表面仕上げに影響を与える可能性があります。滑らかな表面を実現し、バリの発生を最小限に抑えるには、工具の選定と切削パラメータの最適化が不可欠です。
問題の症状
-
ワークピース表面のドラッグマークまたはツールマーク
-
マイクロバリ(特に薄肉または複雑な部品)
-
構成刃先により表面粗さが増加
-
工具の摩耗や振動による波紋や周期的な跡
これらの問題は、生産性、一貫性、部品の機能性に直接影響します。
最適化対策
-
4 枚刃または 5 枚刃工具などのマルチフルートエンドミルを使用すると、刃あたりの切削厚さを減らし、表面の滑らかさを向上させることができます。
-
振動による波紋やバリを防止するために、ツールの振動を制御し、摩耗したツールを速やかに交換します。
-
材料の種類(SUS304とSUS316)に応じて、送り速度と切込み深さを調整します。例えば、SUS316ステンレス鋼の場合は、バリを防ぐために切込み深さを浅くします。
-
深い溝や複雑な表面の場合は、最適化された形状とチップ排出を備えたカスタムのステンレス鋼エンドミルを使用して、表面仕上げと加工の安定性を向上させます。
よくある問題5:切りくず制御が悪く、切りくずの排出が困難
ステンレス鋼のCNC加工において、切りくず制御の悪さと切りくず排出の難しさは、加工安定性と工具寿命に重大な影響を与えます。ステンレス鋼は靭性と延性が高いため、自然に破断しにくいリボン状の長い切りくずが発生することがよくあります。これらの切りくずは工具やワークに絡みつき、切削抵抗の増加、熱の集中、工具摩耗の促進を引き起こし、深刻な場合には工具の欠けや表面傷の原因となります。この問題は、深穴、止まり穴、複雑な曲面の加工において特に顕著です。
これを解決するために、エンジニアは通常、ツールの設計、加工戦略、冷却/チップ排出方法を最適化して、スムーズな切削を実現し、ツール寿命を延ばし、加工の安定性を高めます。
原因分析
チップ制御の難しさは、主にステンレス鋼の材料特性によるものです。
-
靭性と延性が高いため、長くて粘着性のあるチップが生成され、工具やワークピースに絡まりやすくなります。
-
深いキャビティや複雑な構造では、切りくずの排出スペースが限られているため、切りくずの蓄積が悪化します。
-
切削液や空気の流れが不十分だと、切削力と摩擦熱が増加し、摩耗が加速します。
-
小さなねじれ角や浅いチップフルートなどの不適切なツール形状は、チップの絡み合いをさらに悪化させます。
これらの要因により、304/316 ステンレス鋼の CNC フライス加工におけるチップの排出は、効率と工具寿命に影響を与える重要な要素となります。
改善ソリューション
チップ制御と排出を改善するには:
-
絡み合いを低減するために最適化されたチップフルート形状を備えたステンレス鋼用超硬エンドミルを使用します。
-
深い空洞や複雑な構造の場合は、調整された螺旋角、フルート数、フルート設計を備えたカスタムのステンレス鋼エンドミルを検討してください。
-
高圧冷却剤または強制空気流を使用して、チップを素早く除去し、熱を放散します。
-
高速エンドミルと最適化された切削パラメータ(切削速度、送り速度、切削深さ)を組み合わせることで、切り屑の排出、表面仕上げ、部品の寸法精度が向上します。
さまざまな種類のステンレス鋼の加工における最適化戦略
ステンレス鋼のCNC加工では、ステンレス鋼のグレードによって化学組成と機械的特性が異なるため、それぞれに適した加工戦略が必要です。304ステンレス鋼と316ステンレス鋼はどちらもオーステナイト系ですが、加工硬化傾向、靭性、切削時の熱伝導率が大きく異なります。これらの違いは、工具摩耗、切りくず生成、そして表面仕上げに直接影響します。
加工安定性と寸法精度を確保するには、工具選定、切削パラメータ、冷却方法を各材料に合わせて最適化する必要があります。ステンレス鋼エンドミルまたは超硬エンドミルを適切に使用し、深穴や複雑な形状に対応するカスタムステンレス鋼エンドミルと組み合わせることで、切削効率、工具寿命、表面品質を効果的に向上させることができます。
304ステンレス鋼のフライス加工のポイント
304ステンレス鋼は、特に切削速度と送り速度が低い場合、加工硬化が顕著になります。硬化層の影響を最小限に抑えるには、適度な切削速度と比較的高い送り速度で切削片の破断と排出を促進し、工具負荷を軽減します。
ステンレス鋼用多刃超硬エンドミルは、切削安定性を高め、振動による表面仕上げへの影響を軽減します。加工中に十分なクーラントまたは高圧エアを供給することで、切削温度を制御し、切りくずの堆積を防ぎ、工具の固着を軽減し、寸法精度と表面仕上げの両方を向上させることができます。
316ステンレス鋼の加工技術
316ステンレス鋼はニッケル含有量が高く、靭性が向上し、熱伝導率が低下します。これにより、切削領域への熱集中が高まり、工具の過熱や切りくずの付着が発生しやすくなります。
316 ステンレス鋼を加工する場合は、靭性と耐熱性に優れた超硬エンドミルを選択し、切削温度を制御して熱変形を最小限に抑える効率的な外部または内部クーラント システムも選択します。
さらに、工具のチッピングの原因となる過剰な切削抵抗や断続切削を回避するために、切込み深さ(ap)と送り速度(fz)を最適化してください。適切な工具形状設計と多刃工具の選定により、高い加工安定性、優れた表面仕上げ、そして効率性の向上を実現できます。
304/316ステンレス鋼に適したミルの選び方
304 または 316 ステンレス鋼のフライス加工では、安定した効率的な加工のために適切なツールと切削戦略を選択することが不可欠です。
それぞれの材料特性に合わせて最適化されたねじれ角、刃数、コーティングを備えたステンレス鋼エンドミルをお選びください。複雑な加工では、カスタムステンレス鋼エンドミルを使用することで、部品の形状に応じて切りくず排出性と切削負荷を微調整できます。
適切な切削パラメータ(速度、送り速度、深さ、切削幅など)を組み合わせることで、CNC ステンレス鋼加工において工具寿命を延ばし、寸法精度を向上させ、一貫した表面品質を実現できます。
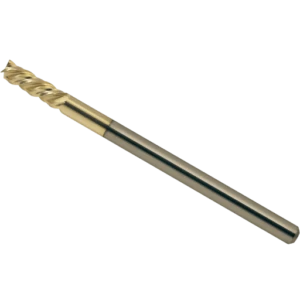
ステンレス鋼フライスカッターの適切な選び方
様々なステンレス鋼の加工戦略を最適化した後、次のステップは適切なフライスカッターを選択することです。ステンレス鋼のCNC加工では、工具の選択が加工効率、工具寿命、そして部品の表面品質に直接影響します。
ステンレス鋼は強度、靭性が高く、構成刃先を形成しやすいため、標準的なフライスカッターでは、安定した長期にわたる切削の要求を満たせないことがよくあります。
ステンレス鋼加工において、材質、コーティング、形状が最適化された超硬エンドミルを選択することで、優れた熱安定性、精度、切削性能を実現できます。非標準部品や複雑な形状の加工には、ワークピースの形状、深さ、切りくず排出要件に合わせてカスタム設計のステンレス鋼エンドミルを使用することで、加工効率と工具寿命を大幅に向上させることができます。
材料の選択 – 炭化タングステン vs HSS
工具材質は切削性能を決定づける上で重要な役割を果たします。HSS(高速度鋼)と比較して、炭化タングステンは高温下でも優れた硬度と耐摩耗性を維持します。
超硬工具は、ステンレス鋼加工に特有の高い切削抵抗と高温に耐えることができ、チッピングと摩耗を低減します。ステンレス鋼加工用の高速超硬エンドミルは、深溝加工や高速加工において特に効果的です。
HSS ツールは手頃な価格ですが、ステンレス鋼を切断すると欠けたり付着したりする傾向があるため、軽作業や短サイクルの加工に適しています。
コーティングと形状の最適化
ステンレス鋼のフライス加工において、工具コーティングと形状は性能に大きな影響を与えます。TiAlN、AlTiN、PVDコーティングなどの耐高温・耐摩耗コーティングは、硬度を維持し、凝着を最小限に抑え、工具寿命を延ばすのに役立ちます。
ねじれ角が45°を超えると、切りくず排出性が向上し、より滑らかな切削が実現します。適切な刃数を選択することで、刃当たりの負荷が軽減され、表面仕上げが向上します。
深い穴や複雑なプロファイルを加工する場合、特にカスタムステンレス鋼エンドミルを使用して、フルート数、ねじれ角、フルート形状を最適化すると、切りくずの排出を効果的に改善し、詰まりを防止し、ツールの過熱を軽減できます。
カスタムツールソリューションの利点
カスタムツールソリューションは、ステンレス鋼の精密CNC加工において明確なメリットをもたらします。工具形状とコーティングを特定の材料、切削深さ、ワークピースの形状に合わせてカスタマイズすることで、カスタムツールは以下を実現します。
-
効率的な切削片排出
-
切削力の低減
-
より長い工具寿命
-
表面品質の向上
このようなツールは、深い溝、薄肉部品、または高速加工に特に効果的で、標準的なカッターでは実現できないプロセスの安定性と精度を実現します。
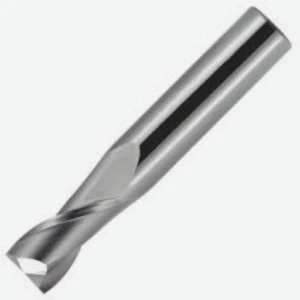
ステンレス鋼CNC加工の効率向上のための実践的なヒント
ステンレス鋼CNC加工の効率向上は、高性能工具だけでなく、加工データ管理、工具モニタリング、プロセス調整といった包括的な戦略に大きく依存します。ステンレス鋼は靭性が高く熱伝導率が低いため、切りくずの付着、工具の固着、工具摩耗の加速といった課題が一般的です。加工パラメータと工具状態を綿密に管理しなければ、安定した高効率加工を実現することは困難です。
体系的な加工戦略とリアルタイムモニタリングを導入することで、エンジニアは表面品質と寸法精度を維持しながら、効率を大幅に向上させることができます。また、これらの実践はステンレス鋼用超硬エンドミルの寿命を延ばし、大量生産と複雑な部品加工の両方をサポートします。
データ管理の削減による安定性の向上
切削速度(Vc)、送り速度(fz)、切込み深さ(ap)、切削幅(ae)といった切削パラメータをCNCデータベースに記録することで、エンジニアは工具の摩耗を追跡し、加工安定性の問題を特定することができます。304や316などの異なるステンレス鋼グレードに合わせてパラメータを最適化することで、切りくずの堆積、工具の固着、摩耗を軽減できます。
ステンレス鋼加工用の高速エンドミルと組み合わせると、継続的な監視とパラメータ調整により加工の安定性が向上し、大規模でも効率的で信頼性の高い生産が可能になります。
ツールの監視とメンテナンス戦略
工具の状態は、精度と効率の両方に直接影響します。工具の摩耗、先端の欠け、コーティングの劣化をリアルタイムで監視することで、エンジニアは工具を迅速に交換または再研磨することができ、作業の中断やワークの廃棄を回避できます。
耐摩耗コーティングを施した超硬エンドミルを使用し、定期的な点検とメンテナンスを行うことで、安定した切削品質と表面品質を維持しながら工具寿命を延ばすことができます。この戦略は、加工サイクルが長い場合や深溝加工を行う場合に特に重要です。
プロセス協調最適化
効率性を高めるには、プロセス調整に対する総合的なアプローチも必要です。工具、機械、クーラント、そして加工プログラムが連携して、一貫した切削力、効果的な切削片排出、そして適切な冷却を確保する必要があります。
主要な戦略には次のようなものがあります。
-
エンド ミルの形状、ねじれ角、およびフルート数を材料特性に一致させます。
-
内部または高圧クーラント システムを使用して切削熱を減らし、チップの詰まりを防止します。
-
加工パスとツールの配置を最適化して、スムーズな機械動作を実現します。
-
複雑な部品にカスタムステンレス鋼エンドミルを採用し、ツールとプロセスの最適な相乗効果を実現します。
これらの戦略により、特に複雑な加工作業や高速加工作業において、生産効率と表面品質の両方が向上します。
適切な戦略を習得すれば、ステンレス鋼のフライス加工の課題は簡単に克服できます
ステンレス鋼のCNC加工には、構成刃先(BUE)、工具の過熱、チッピング、表面バリ、切削片の排出困難といった課題があります。それぞれの問題には固有の原因があり、それに応じた最適化戦略が必要です。
工具の選定から切削パラメータの最適化、適切な冷却技術や切削片除去技術の活用に至るまで、これらの実践は加工効率、表面品質、そして工具寿命に直接影響します。304や316といった様々なステンレス鋼種の特性を理解することは、安定的かつ効率的な生産を実現するために不可欠です。
コアソリューションの概要
-
チップの接着とBUEへの対処:
-
耐摩耗性に優れたコーティングを施したステンレス鋼用超硬エンドミルをご使用ください。
-
切削速度と送りを制御し、高圧クーラントを使用してチップの排出を最適化します。
-
-
工具の過熱と工具寿命の短縮を防止:
-
高速エンドミルまたは内部クーラント付きの工具を使用してください。
-
局所的な熱の蓄積を避けるために切断パラメータを最適化します。
-
-
工具の欠けや破損の低減:
-
硬度と靭性が高い工具材料を選択してください。
-
過度な切断や中断された切断は避けてください。
-
安定性を向上させるには、振動減衰ツールホルダーを使用します。
-
-
表面仕上げの向上とバリの低減:
-
マルチエッジ ツールを採用し、ツールの振動を制御し、ステンレス鋼のグレードごとに送り速度と深さを最適化します。
-
-
チップ制御と排出の強化:
-
チップフルートの形状を最適化し、カスタムのステンレス鋼エンドミルを使用します。
-
強制的なチップ排出と効率的な冷却を実装します。
-
ツールとプロセス戦略の重要性
ステンレス鋼のCNC加工を効率的に行うには、高品質の工具と最適化されたプロセスを組み合わせる必要があります。適切なエンドミル、刃数、ねじれ角、コーティングを選択し、さらにカスタマイズされた工具ソリューションを組み合わせることで、切削安定性と表面品質が向上します。
切削データ管理、工具監視、プロセス最適化を通じて、加工効率と安定性を継続的に向上させることができます。これらの戦略を体系的に実践することで、ステンレス鋼フライス加工における一般的な課題を克服し、複雑な部品であっても高精度、高効率、低コストの生産を実現できます。






