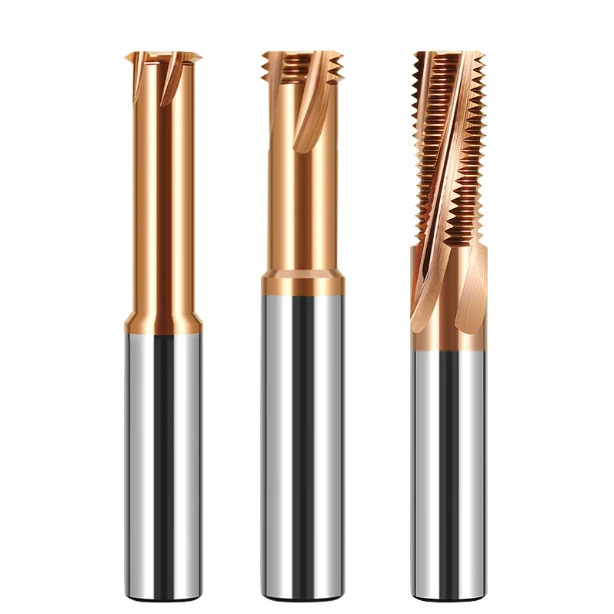
先月、ドイツのシュトゥットガルトにある長年の取引先である工場長から、WhatsAppで数枚の写真が送られてきた。写真には、HRC65の高硬度鋼で作られた精密自動車金型の穴の中で、ねじ切り刃が折れている様子が写っていた。彼のメッセージには、いかにもドイツ人らしい不安がにじみ出ていた。「過去の経験に基づいて、これまでと全く同じように作業を進めたのに、なぜ突然、工具寿命が全く予測不能になってしまったのか?」
私たちは過去15年間、欧米のB2B顧客に技術サポートを提供する中で、このような事態に何百回も遭遇してきました。一般的な材料の加工は難なくこなせるCNC加工技術者の多くは、HRC65という超硬質材料に直面すると、経験の罠にはまってしまいます。このような極限状態では、わずかな欠陥でさえも大きく拡大され、数秒のうちに工具の致命的な破損につながるのです。
長年にわたり世界中のクライアントのトラブルシューティングに携わってきた中で、高硬度ねじ切り加工に関する技術文献のほとんどが、あまりにも一般的すぎるということに気づきました。この分野に不慣れな多くの専門家は、3枚刃ねじ切り機のクリアランスの利点を十分に理解していなかったり、メートルねじ切り機の標準的なプログラミングロジックをそのままコピー&ペーストしているだけだったりします。
長年にわたり高精度工具の研究開発の最前線に立ってきたねじエンドミルメーカーとして、私たちは焼き入れ鋼にねじを切削するには、切削機構とマイクロフィードツールパスを完全に制御する必要があることを熟知しています。今回は教科書的な定義は省き、世界中の作業場で見られる最も重大な操作ミスに焦点を当てます。ところで、あなたの作業員も今まさに、真っ赤に熱くなったねじ切りカッターに高圧液体クーラントを吹き付けているのではないでしょうか?
HRC65の高硬度鋼を積極的に加工する際に、3枚刃のねじ切りエンドミルを使用する理由とは?
現場では、納期に間に合わせようと焦る現場監督が、ねじ山全体を一度の切削で仕上げようと奔走する姿をよく見かけます。このような効率性を盲目的に追求するやり方は、標準的な材料であれば通用しますが、HRC65の硬度を持つ高硬度鋼を扱う場合には致命的な結果を招きます。この硬度レベルでは、従来の切削ルールはもはや通用しません。切削速度よりも、大きな切削抵抗下での工具のたわみや刃先の欠けを最小限に抑えることが最優先事項となるのです。
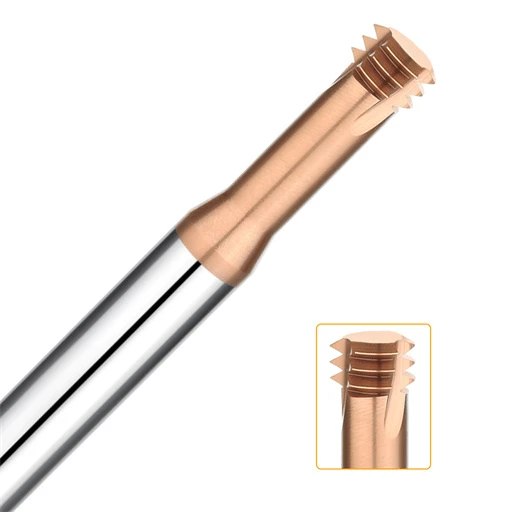
難削材加工を専門とする工具メーカーとして、当社は工具の曲げ剛性と接触面積が超硬金属加工における耐久性を左右することを熟知しています。そのため、硬質材料に小径の深ねじを加工する際には、常に3枚刃のねじ切りエンドミルを推奨しています。この設計は、サイクルあたりの加工効率を若干犠牲にするものの、工具剛性とスピンドル負荷の低減という点で最適なバランスを実現しています。
よくある落とし穴:効率性を盲目的に追求し、フルプロファイルねじ切り機を誤用すると、工具の詰まりや欠けが発生する。
硬化鋼材の加工に移行する機械加工業者は、全プロファイルねじ切りフライスが1回転でねじ山全体を切削できるため、最も効率的な選択肢だと考えがちです。しかし実際には、全プロファイル工具がHRC65の材料に接触すると、すべての切削刃が同時に接触し、接触面積が指数関数的に増加します。これにより主軸トルクが急激に上昇し、工具が瞬時にたわみ、穴の中で鋭い破裂音が発生します。
焼入れ鋼にねじ切りフライスを使用する場合、1回の切削で加工を完了させる方法は全く現実的ではないことを認識しなければなりません。フルプロファイル工具は大きな切削抵抗を受け、歯間の狭い隙間では切りくずを排出する余地がほとんどありません。これらの小さくて硬い切りくずが速やかに除去されないと、穴の中で二次切削が起こり、1,000℃を超える瞬間的な高温が発生して工具コーティングが損傷します。
実例:金型鋼の加工において、多刃カッターから3刃ねじエンドミルへの切り替えを欧米の顧客に勧めた理由
昨年後半、米国オハイオ州の金型製造工場で、硬度HRC62~65の熱処理済みSKD11金型鋼の加工中に深刻な問題が発生した。生産性向上を目指し、従来型の全長多刃ねじ切り盤の使用に固執した結果、半日で10本以上の高価な輸入カッターを廃棄し、数万ドル相当の金型アセンブリを危うく台無しにするところだった。
技術責任者から連絡を受けた後、当社が最初に推奨したのは、すぐに3枚刃のねじ切りエンドミルに切り替え、多段加工に移行することでした。加工サイクル時間は長くなったように見えましたが、3枚刃設計により、工具と焼入れ鋼材との瞬間的な接触距離が大幅に短縮されました。これにより、工具破損という悪夢が解消され、最終納品を予定より3日も早く完了することができました。
現場分析:高硬度加工における3枚刃ねじ切りミルによる切削抵抗低減の背後にある物理学
切削力学の観点から見ると、加工現場で発生する問題の解決には、金属除去率と工具突出部の剛性とのバランスを取る必要があります。特殊なHRC65ねじエンドミルで加工する場合、3枚刃設計は切りくず排出と振動減衰において構造的に大きな利点をもたらします。3枚の刃しか噛み合わないため、らせん状補間時の力の作用点が狭まり、半径方向の切削力が最小限に抑えられます。
さらに、3枚刃構造により、切りくず排出溝のための十分なスペースが確保されています。高速CNC回転と強力なエアブラストを組み合わせることで、硬化材特有の微細な針状の切りくずが穴からきれいに排出されます。これらの物理的特性により、切削刃の温度分布が比較的安定し、過酷な運転条件下でも熱疲労や刃先の欠けを防ぐことができます。
メートルねじ切りフライスを選定する際の盲点
止まり穴にメートルねじをフライス加工することは、特に焼き入れされたワークピースを扱う場合、現場ではリスクの高い作業です。加工工程を計画する際、プロセスエンジニアはねじの仕様だけに注目し、工具のネックと未加工の穴壁との間の物理的なクリアランスを見落としがちです。この狭い空間では、わずかな計算ミスでも狭い穴の底で深刻な機械的干渉を引き起こし、工具の衝突という致命的な事故につながる可能性があります。
グローバル顧客向けのオンサイト監査において、止まり穴加工の成否は、パイロット穴径と工具外径の比率に大きく左右されることが分かりました。したがって、メートルねじ切りフライスを選定する際には、切りくず排出スペースと工具本体の剛性のバランスを等しく取る必要があります。切りくず排出経路を犠牲にしてシャンクの剛性を優先したり、過度に細いネックを採用したりすると、大きな反力によって工具が破損する恐れがあります。
よくある落とし穴:標準的なパイロットホールチャートを盲目的に採用すること(D1/D2比率の不一致)
ヨーロッパやアメリカの多くの中小規模の加工工場でよく見られるミスは、焼き入れ鋼にメートルねじを加工する直前に発生します。作業員は通常、一般的な鋼材用に設計された標準的な下穴チャートを参照しますが、これは従来のタッピング加工を想定しており、高いねじ高さ率を指定しています。しかし、HRC65鋼に下穴を小さく開けすぎると、工具がより多くの金属層を除去する必要が生じ、切削抵抗が急激に増加します。
硬化鋼は切削加工中に塑性変形をほとんど起こさず、代わりに脆性的な切りくず破断によって変形します。従来のパイロット穴寸法を採用すると、理論上の小径(D1)とフライス盤の実際の切削径(D2)との間に、工具を安全に引き抜くための十分なクリアランスが確保されません。補間加工中、工具の非切削部分は側面摩擦を受けやすく、メートルねじフライス盤の刃先が早期に摩耗する原因となる、目に見えない脅威となります。
顧客の課題:小径メートルねじ加工時に、切りくず排出スペース不足によるトルクスパイクが原因で工具が破損する。
M3やM4といった小径ねじの場合、焼き入れされた止まり穴における許容誤差はほぼゼロにまで低下します。英国とカナダの医療機器メーカーのお客様からは、小径メートルねじ切りフライスが切削開始からわずか数秒で穴の底で折れてしまうという報告が頻繁に寄せられています。機械のトルクアラームが作動する前に工具が破損してしまうため、これらの小さな穴から超硬合金の切削屑を取り除く作業は、作業場の生産性を完全に停止させてしまいます。
現場でのトラブルシューティングの結果、根本原因は工具の品質にあることはほとんどなく、むしろ極めて困難な切りくず排出環境にあることが判明しました。小径ねじ用のパイロット穴は本質的に深く狭いため、微細な粒状の切りくずが底部に蓄積します。この狭い空間内でカッターが高速回転すると、閉じ込められた切りくずが工具の溝と穴の壁の間に押しつぶされ、大きなトルクスパイクが発生してマイクロツールのシャンクが容易に破損してしまうのです。
解決策:ねじエンドミルメーカーによる、焼入れ鋼パイロット穴の補正パラメータと工具オフセットに関する推奨事項
狭いスペースが特徴的な加工デッドゾーンに直面した際、当社(ねじエンドミルメーカー)は、お客様に従来とは異なる修正戦略をご提案します。まず、HRC60を超える材料を加工する場合、ねじがゲージ検査に合格することを確認しつつ、パイロット穴の直径を0.05mm~0.1mmわずかに拡大することをお勧めします。このわずかな調整により、貴重な切りくず排出スペースが確保され、最初の切削パスにおける切削負荷が大幅に軽減されます。
さらに、焼入れ鋼特有の弾性回復と工具のたわみに対処するため、オペレーターが直感的に機械のD値補正を手動で微調整する従来の方法に頼るのではなく、ラジアルパスとスプリングパスをプログラミング段階に直接組み込みました。複数の段階的なパスを経て最終形状に近づけ、最後にゼロインフィードのスプリングパスを行うことで、工具のたわみによって生じる真円度の低下やピッチ径のテーパーを効果的に補正します。
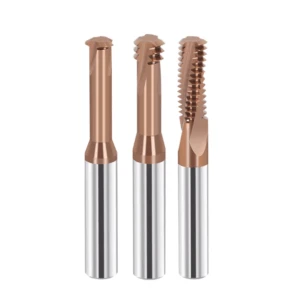
致命的な侵入経路:焼き入れ鋼用ねじ切り機がなぜいつも初期段階で破損するのか?
機械加工のトラブルシューティングを行う際、よくある現象として、多くのねじ切りフライスが切削加工中の摩耗によって故障するのではなく、ワークピースに接触してから数秒以内に鋭い音とともに折れてしまうというケースが挙げられます。このような初期段階での故障は、ほぼ例外なくツールパスの設計に起因しており、特に超硬質材料では、アグレッシブな切削経路は即座の故障原因となります。
精密穴加工を専門とするエンジニアとして、HRC60を超える硬度の部品を扱う場合、最初の接触段階が最も重要な局面であることを私たちは理解しています。工具が進入時に受ける負荷が、急激に増加するのではなく、徐々に増加するようにしなければなりません。プログラミングで機械のコーナー減速特性が考慮されていない場合、たとえ最も高価な焼入れ鋼用ねじ切り機であっても、最初の工程で破損してしまう可能性が高いのです。
よくある落とし穴:直線的な放射状進入、または不適切な90°進入経路
日常的な機械加工において、オペレーターは利便性のために、CAMソフトウェアでデフォルトの直線状のラジアル進入経路または90°の直角進入経路を選択することがよくあります。このタイプのツールパスでは、カッターは穴の中心に位置した後、直線的に移動し、穴の壁に直接衝突します。このような状況では、切削深さがゼロから最大値までわずか数ミリ秒で急激に増加し、切削刃に非常に大きな衝撃力が加わります。
数え切れないほどのシミュレーションと実地試験の結果、緩衝材のないこの進入経路では、工具の突き出し部分で瞬間的に大きなたわみが生じることが分かりました。さらに悪いことに、90°の進入角度では、切削抵抗の安定した動的バランスが確立される前に、最初の切削刃が無理やり噛み合う状態になります。この突然の激しい横方向の振動によって工具の微細な刃先が瞬時に損傷し、工具が折れる直前にコーティングが剥がれ落ちてしまいます。
エンジニアノート:65HRC硬化鋼の加工時に180°アークイン送りを行うための実用的なGコード修正
精密航空宇宙部品のお客様向けプログラムを最適化する際、当社が最初に必ず指示するのは、滑らかな180°の円弧状の進入経路を使用することです。この経路により、HRC65のねじエンドミルは緩やかな半円弧に沿って徐々に最終切削深さに近づくことができます。この過程で、切削幅は漸進的な曲線に沿って増加し、同時に機械の主軸トルクと主切削力は着実に直線的に上昇するため、工具本体は十分な時間的余裕を持って剛性を維持できます。
現場での技術サポートを行う際、Gコードの補間セグメントを手動で修正することがよくあります。CAMソフトウェアによって自動生成される大まかな進入経路は破棄し、IおよびJベクトル制御を利用した協調的なG02またはG03コマンドを使用します。進入点を最終切削経路からさらに離れた位置に配置し、この180°円弧セグメントに専用の低い送り速度(通常は標準切削送り速度の40%)を割り当てます。
動的負荷解析:初期切削接触の影響を軽減する ― 焼入れ鋼用ねじ切り機の耐用年数を延ばすための決定的な要因
応力伝達の物理学的観点から見ると、焼入れ鋼の機械加工における工具寿命は、接触力学構造の安定性に大きく依存する。高速補間加工中、切削刃は穴の中で数千回もの断続的な係合と離脱を繰り返す。進入経路が滑らかでない場合、接触のたびに高周波の衝撃波が発生し、それが切削刃に沿って工具シャンクまで急速に伝播し、早期の疲労損傷を引き起こす。
逆に、工具経路を最適化して進入時の局所的な衝撃力を最小限に抑えることで、工具のサブミクロンサイズの超微細粒超硬基材は、その本来の圧縮強度を最大限に活用できます。同時に、ナノスケールのコーティングは、比較的安定した温度と摩擦条件下で効果的な熱バリアを形成します。比較データによると、進入経路の動的負荷を最適化するだけで、焼入れ鋼用ねじ切り工具の平均耐用年数が60%以上も向上することが一貫して示されています。
誤った冷却戦略:HRC65ねじエンドミルは、エマルジョン冷却と高圧空冷のどちらを使用すべきか?
日常のCNC加工作業において、火花が飛び散るのを見ると、多くの機械工は本能的にクーラントポンプを最大まで回してしまう。切削液をワークピースにたっぷりと注ぐのは、アルミニウムや一般的な炭素鋼であれば理にかなっているが、HRC65の硬度を持つ高硬度鋼を扱う場合には致命的な結果を招くことが多い。超硬材料を加工する際の温度制御の鍵は、単に温度を下げることではなく、絶対的な熱安定性を維持することにある。
当社が実施した広範なオンサイト技術サポートにより、切削抵抗が大きい場合に発生する摩擦熱が驚異的な量であることが明らかになりました。不適切な冷却戦略は、工具表面を保護するどころか、物理的および機械的なバランスを崩してしまいます。HRC65ねじエンドミルなどの精密工具の場合、加工領域における熱力学を科学的に管理することは、切削パラメータの設定そのものと同じくらい重要です。
誤解:高温になったからといって、習慣的に高圧液冷を作動させる
一般的には、放熱と熱軟化防止には水性エマルジョンが最適とされている。しかし、HRC65の硬化鋼材内部でねじエンドミルが高速ヘリカル補間加工を行う際、接触面積が小さいため切削ゾーンの温度が瞬時に1,000℃を超える。高速回転する切削刃に高圧エマルジョンを直接噴射すると、周辺部に危険な温度勾配バリアが形成される。
この方法の直接的な結果として、工具先端は灼熱と極寒の間で急激かつ極端な温度変化にさらされます。サブミクロングレードの超硬合金基板は、このような不安定な熱環境に非常に脆弱です。液体クーラントを常用すると、穴の底から微細な切りくずが排出されず、微細な熱衝撃が発生し、HRC65ねじエンドミルが早期に破損する原因となります。
作業場での大惨事:熱衝撃で高価なHRC65ねじ切りエンドミルが瞬時に破損した経緯
一昨年の夏、昆山にあるドイツ資本の自動車部品サプライヤーは、不可解な工具寿命のボトルネックに直面した。高硬度ギアシャフトに細ピッチのメートルねじを加工するために特殊なカッターを使用していたが、工具寿命が極めて不安定だったのだ。数十個の部品を加工できる場合もあれば、わずか2つの穴を加工しただけで歯が丸ごと欠けてしまう場合もあり、監督者は不良品の工具ロットを疑った。
これは、熱衝撃による材料疲労が原因で発生した典型的な脆性破壊の事例です。らせん状の補間加工中、各切削刃は硬鋼に進入する際に1,000℃を超える高温にさらされ、その後、鋼材から出る際に氷状のエマルジョンによって急激に冷却されます。この高周波サイクルにより、HRC65ねじエンドミルのナノコーティングに無数の微細な熱亀裂が瞬時に発生し、予兆なく破壊に至るのです。
ベストプラクティス:高硬度鋼のねじ切り加工において、エアブラストが唯一の正しい解決策である理由
ねじエンドミルメーカーとしての当社の研究開発に基づき、強力なドライエアブラストと最小量潤滑(MQL)を組み合わせたシステムが、焼入れ鋼のねじ切り加工に最適なソリューションです。MQLシステムは、微量の植物性潤滑剤をミクロンサイズの粒子に霧化し、圧縮空気によって切削ゾーンに正確に供給します。これにより、急激な温度低下による熱衝撃を回避しながら、必要な境界潤滑を確保します。
このほぼ乾燥した環境では、切削熱の大部分が微細な針状の切りくずによって吸収され、空気噴射によって急速に排出されます。切削ゾーンの温度を安定して高い状態に保つことで、超硬質材料の局所的な熱軟化が促進され、切削抵抗が低減されます。独立した加工工場からの長期データは、乾燥空気冷却を採用することが、予測可能な工具寿命を実現する唯一の方法であることを証明しています。
機械と工具ホルダの剛性を軽視すると、マイクロチャタリングによって工具寿命が失われる。
加工現場では、高価な高性能カッターに多額の投資をしているにもかかわらず、工具寿命がジェットコースターのように不安定な状態にある機械工によく出会います。その原因は、カッター自体ではなく、工具のクランプ方法にあることが多いのです。HRC65程度の材料を加工する場合、システム全体の剛性のボトルネックは、工具自体にあるのではなく、工具ホルダと機械の主軸の接続部分にあることがほとんどです。
高硬度材料の加工は、微細な振動に非常に敏感です。高い切削力の下では、クランプ力不足やラジアル振れによるわずかな共振でさえ、高周波の微細な打撃振動となり、脆弱な超硬切削刃に直接影響を与えます。そのため、高硬度鋼用のねじ切り加工を計画する際には、ワーク保持装置全体の剛性を綿密に検証することに多大な労力を費やしています。
よくある落とし穴:焼入れ鋼製ねじ切り機に、標準的なERコレットや高耐久性フライスチャックを使用すること
利便性を理由に、多くの機械加工工場では、焼き入れ鋼製のねじ切りフライスを既存のERコレットチャックに直接挿入するのが一般的です。しかし、硬度60HRCを超える焼き入れ鋼を扱う場合、この方法は全く機能しません。標準的なクランプ力では、強い横方向の切削抵抗に耐えられないためです。構造上の制約により、コレットセグメントは極度の負荷下でわずかな弾性変形を起こし、高速回転時に制御不能なラジアル振れを引き起こします。
当社の生産テストの結果、高耐久性フライスチャックはグリップ力に優れているものの、そのかさばるナット構造が高速ヘリカル補間時に大きな遠心慣性を発生させ、共振を引き起こすことが多いことが判明しました。使用する標準チャックの種類に関わらず、ラジアル振れが0.005 mmを超えると、工具は穴内で片側歯の過負荷状態になります。そのため、3枚刃のねじエンドミルや多刃カッターでは、刃先の欠けが避けられません。
現場戦略:なぜ当社は西部地域のお客様に対し、焼き嵌め式または油圧式チャックの使用を義務付けているのか
昨年、ボーイング社に部品を供給する英国の精密工学企業を支援していた際、ねじの一貫性に関する根強い問題に直面しました。そこで、当社は標準的なチャックを完全に廃止し、焼き嵌め式または高精度油圧式チャックに切り替えるという、やむを得ない技術的解決策を講じました。従来のクランプ方式に慣れていた多くのエンジニアは当初は躊躇しましたが、動的バランス試験機で振れデータを確認すると、その疑念は払拭されました。
焼き嵌めホルダーは、熱膨張と収縮を利用して360度全周を確実に固定し、半径方向の振れを0.003mm以内に抑えます。一方、高品質の油圧ホルダーは、内部の油圧チャンバーによって高周波の微細振動を吸収します。この高剛性クランプ方式と当社の3枚刃ねじエンドミルを組み合わせたところ、作業場の耳障りなきしみ音は滑らかな切削音に変わり、工具寿命は一貫して2倍になりました。
オーバーハング剛性の管理:長さ対直径比を制御することによる高硬度ねじ加工における穴口テーパーの除去
工具ホルダの選択以外にも、工具の突き出し量は剛性に影響を与える重要な要素でありながら、しばしば見落とされがちです。深い止まり穴にメートルねじを加工する際、多くの作業者は「底まで届いていれば問題ない」と考えて、工具の突き出し量を過剰に残してしまいます。しかし、荷重がかかった際の工具のたわみは突き出し量の3乗に比例するため、突き出し量が5mm増えるごとに弾性たわみは指数関数的に増加します。
穴口テーパーが原因でゲージテストに不合格となるねじ山のトラブルシューティングにおいて、当社が最も重視する解決策は、長さ対直径比を厳密に管理することです。小径メートルねじ切り機の場合、有効突き出し量が切削径の3倍を超えないようにすることをお勧めします。工具先端の物理的なたわみをミクロンレベルで制御することが、焼入れ鋼ねじが初回でゲージ検査に合格するための基本的な保証となります。
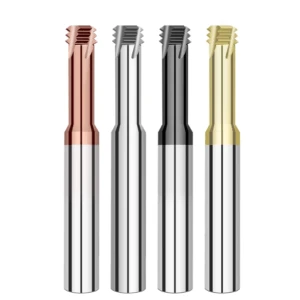
落とし穴を避けるためのガイド:焼き入れ鋼用の高品質ねじエンドミルを見分ける方法とは?
一般的な操作ミスや作業現場の構成について議論してきたので、最終的には工具そのものに立ち返る必要があります。多くの現場監督の机の上には、基本的な幾何学的パラメータに関してはほぼ同じように見える、十数社の異なるサプライヤーからの設計図が置かれているでしょう。しかし、工具の研究開発に10年以上携わってきた業界の仲間として、HRC65の硬化鋼に使用される超硬工具の真の技術的優位性は、肉眼では見えない微細なディテールにあることを私たちは知っています。
工具寿命が不安定だったり、新品の工具が予告なく突然刃先が欠けたりするような不可解な事態に悩まされている場合は、価格だけに着目するのではなく、製造元やサプライチェーンの根本的な仕組みを考慮して、現在の設備構成を見直してください。高精度穴加工を専門とする当社は、超硬質材料に対応できる鋭利な工具には、基材の選定から刃先の最終的なマイクロホーニングに至るまで、厳格な物理的仕様を満たす必要があることを理解しています。
落とし穴:設計図の形状が同じであるという理由だけで、安価な汎用ねじ切り機を選ぶこと
ヨーロッパやアメリカの大規模な独立系加工工場では、購買部門と技術部門が工具コストをめぐって対立することがよくあります。購買担当者は、2つのメートルねじ切りフライス盤のねじ山角度、ピッチ、フルート長が仕様上同じであれば、より安価な汎用タイプを選んでしまうという落とし穴に陥りがちです。しかし、汎用工具は、標準鋼、鋳鉄、アルミニウムといった低~中硬度の材料に対して、性能のバランスを考慮して設計されているのです。
これらの安価な汎用工具は、硬度60HRCを超える硬化鋼を加工する際に、刃先に必要な剛性が不足するため、大きな切削抵抗によって瞬時に欠けが生じます。さらに、溝の仕上げも硬化鋼に必要な基準を大きく下回っているため、針状の切りくずがスムーズに排出されません。これが切りくず詰まりや工具の突然の破損につながりやすいのです。設計図上の幾何学的寸法は表面的なものに過ぎず、汎用工具では硬質金属に必要な特殊なクリアランス形状を再現することは不可能です。
製造に関する洞察:HRC65グレードねじエンドミルにおける基材粒径とナノコーティングのための特殊プロセス
材料性能の限界を押し広げることに尽力する工具メーカーとして、私たちはこれらのプレミアム工具の製造に関する内部情報をいくつか共有したいと思います。特殊なHRC65ねじエンドミルを製造する際、私たちは市販の一般的な超硬合金グレードは一切使用しません。代わりに、粒径が0.2~0.4ミクロンのサブミクロンまたはナノスケールの超微細粒棒材を選定しています。
このプレミアム基板は、優れた硬度を提供すると同時に、焼入れ鋼の機械加工に典型的な断続切削条件に耐えるために不可欠な衝撃靭性も備えています。コーティングに関しては、標準的なTiAlN膜は、60HRCを超える極度の熱によって急速に酸化して剥離します。信頼できるねじエンドミルメーカーとして、当社は高精度コーティング装置を使用して、1,100℃までの瞬間的な温度に耐えるAlTiN/SiNなどの特殊な複合ナノ構造コーティングを成膜しています。
最終検査基準:欧米の技術者は、刃先加工品質に基づいて、焼入れ鋼加工用工具の可能性をどのように評価するのか
当社が長年培ってきた技術サポートの経験から、欧米のプロセスエンジニアの方々には、新しい工具を受け取ったらすぐに取り付けようとせず、まずは少なくとも100倍の倍率で顕微鏡を使って刃先を検査するようアドバイスしています。硬鋼用に設計された工具の場合、鋭利な刃先はむしろ欠点となります。65HRCの材料に接触した瞬間に、微細な欠けが生じる可能性があるからです。
高級メーカーの核となる専門技術は、納品前の刃先加工、すなわちマイクロホーニング工程にあります。当社では、精密な懸垂研削またはドラッグ仕上げを用いて、切削刃を半径わずか数ミクロンの滑らかな円弧状に仕上げます。精密な航空宇宙部品や高付加価値金型の加工に、高品質な3枚刃ねじエンドミルを使用している場合、このマイクロホーニングされた刃先に沿った光の反射の均一性を観察することで、工具の潜在能力を容易に判断できます。