



リーマビットは、穴あけ精度と表面品質を向上させるための必須工具であり、航空宇宙、自動車部品、金型製造、高精度加工など幅広い分野で使用されています。標準的な超硬合金製であれ、特注品であれ、リーマビットはしばしば実用上の課題に直面します。一般的な問題としては、穴径精度の不足、切りくず排出不良、表面粗さのばらつき、工具寿命の短縮などが挙げられます。脆性材料に対するストレートフルートリーマビットの安定性や、鋼材や長切りくず加工に対するスパイラルフルートリーマビットの切りくず排出効率など、工具構造の違いによる性能の違いは、多くの場合、破損モードに直接影響します。
エンジニアや購買担当者にとって、高品質のリーマービットを購入するだけでは、すべての問題を回避できません。切削パラメータを適切に設定し、適切な冷却・潤滑方法を採用し、信頼できるサプライヤーから適切なリーマービットを選択することが、加工品質と生産効率を維持するための鍵となります。この記事では、一般的なリーマービットの故障の種類を体系的に検証し、実例に基づいて、精密加工における安定性と信頼性の向上に役立つ実用的な解決策を提示します。
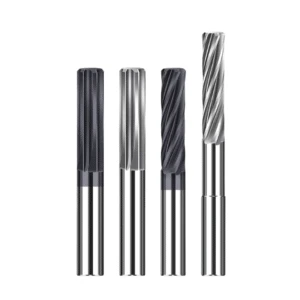
リーマービットとは?精密機械加工においてなぜそれほど重要なのでしょうか?
リーマビットは、加工穴の修正や修正に使用される特殊な切削工具であり、高い寸法精度と理想的な表面仕上げを実現します。航空宇宙部品、医療機器、金型など、産業生産においては、一貫性と信頼性の高い穴加工が不可欠です。そのため、リーマビットは精密穴あけ工具キットに不可欠な要素です。
業界がより高い精度と効率を追求する中で、様々な構造や材質のリーマビットの需要が高まっています。例えば、高性能超硬リーマビットは優れた耐摩耗性と硬度を備え、合金鋼や複合材料の加工に最適です。ストレートフルートリーマビットとスパイラルフルートリーマビットは、切りくず排出方法や被削材の種類に応じて、それぞれ独自の利点を提供します。さらに、複雑な穴形状や特殊な加工ニーズに対応するため、カスタムリーマビットの使用が増えています。
H3: リーマビットの定義と基本機能
リーマービットは、少量の材料を削り取ることで穴を拡大または細分化し、穴径精度と表面仕上げを向上させます。ドリルと比較して、リーマービットは微細な材料除去を優先し、穴の真円度、寸法安定性、加工の安定性を確保します。主な機能は以下のとおりです。
-
穴あけ後の直径誤差を修正して寸法精度を向上します。
-
穴壁の表面仕上げを強化して、摩擦と組み立ての問題を軽減します。
-
特に大量生産において、一貫した結果を提供します。
これらの特徴により、リーマービットは高精度加工アプリケーションに不可欠なものとなっています。
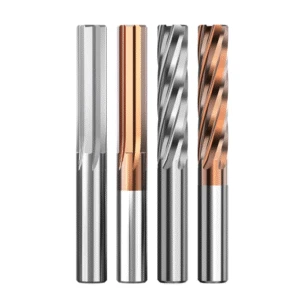
一般的なタイプ: 超硬、ストレートフルート、スパイラルフルートリーマビット
超硬リーマビット:高い硬度と耐摩耗性を備えているため、高硬度合金、ステンレス鋼、複合材に最適です。工具寿命と直径の安定性を維持し、高性能なリーマ加工ソリューションを提供します。
ストレートフルートリーマビット:短く直線的な切りくず排出経路は、鋳鉄や真鍮などの脆性材料に適しています。シンプルな構造により安定性は確保されますが、長い切りくずが発生する材料では切りくず詰まりの原因となる場合があります。
スパイラルフルートリーマビット:らせん状の切削刃は切りくずの排出性を向上させ、切削抵抗を低減するため、鋼材や延性材料に適しています。表面仕上げは優れていますが、より厳密な切削条件が必要となり、製造コストも高くなります。
CNC精密加工におけるリーマービットの核心的役割
CNC加工において、リーマビットは直径補正だけでなく、組み立て精度や部品全体の性能にも不可欠です。主な貢献は以下の通りです。
-
穴径精度の向上:高精度用途向けに厳しい公差を確保します。
-
表面仕上げの向上:精密な切削加工により、表面粗さと摩擦が低減され、部品の耐用年数が延びます。
-
工具寿命の延長:適切に選択された超硬合金製または特注のリーマビットは、高速かつ高負荷の条件下でも安定性を維持します。
-
多様な材料への対応:ストレートフルートとスパイラルフルートのオプションにより、脆性材料と延性材料の両方の加工を最適化できます。
-
カスタム加工をサポート:カスタムリーマビットは、複雑な穴形状に対応する柔軟なソリューションを提供し、航空宇宙や医療分野で幅広く使用されています。
リーマービットの適切な選択と正しい使用は、個々の部品の品質だけでなく、全体的な生産効率とコスト管理にも影響します。
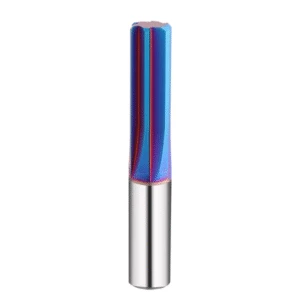
精密穴加工におけるリーマービット使用時のよくある問題
高品質のリーマービットを使用しても、実際の生産工程では、穴精度、表面品質、工具寿命、そして効率性に影響を及ぼす可能性があります。不適切な操作やパラメータ設定は、径の偏差、刃先の欠け、切りくず排出不良といった問題につながることがよくあります。以下のセクションでは、様々なタイプのリーマービットにおける一般的な問題とその特徴について説明します。
穴径精度が不十分または過剰
穴径が公差を上回ったり下回ったりする原因としては、不適切な切削代、不十分なスピンドル剛性、リーマビットの摩耗などが挙げられます。航空宇宙、自動車、医療業界では、たとえ小さな誤差であっても組立性能に影響を与える可能性があります。エンジニアは、適切な切削パラメータを選択し、工具の状態を監視し、スピンドルの安定性を確保することで、高精度な穴仕上げを維持する必要があります。
超硬リーマビットの刃先欠け問題
超硬リーマビットは耐摩耗性に優れていますが、脆く、刃先欠けが発生しやすいという欠点があります。その原因としては、切削速度の速さ、被削材の硬さ、冷却不足、機械の振動などが挙げられます。軽微な刃先損傷でも、穴壁に傷をつけ、表面仕上げを低下させる可能性があります。チッピングを防ぐには、適切な送り速度の設定、安定した冷却の維持、そして耐性向上のためのコーティングされた超硬リーマビットの検討が不可欠です。
切りくず排出不良(ストレートフルートリーマービットとスパイラルフルートリーマービットの比較)
ストレートフルートリーマビットは、短い排出経路を提供するため脆性材料には最適ですが、鋼や延性合金では長い切りくずの排出が難しく、傷や工具の焼付きの原因となります。スパイラルフルートリーマビットは、長い切りくずや延性材料の加工において、スムーズな切りくず排出を実現します。切りくずに起因する欠陥を回避するには、ワーク材質に応じて適切な工具構造を選択することが不可欠です。
表面粗さが標準以下
表面粗さは、切削ムラ、工具の摩耗、スピンドルの振れ、潤滑不足、コーティングの不具合などの影響を受けます。高性能精密研磨リーマビット、安定したスピンドル動作、そして適切な潤滑は、これらの問題を軽減し、滑らかな穴壁と組立品質の向上を実現します。
工具寿命が短い、または摩耗が早い
最高品質の超硬リーマービットであっても、送り速度が速すぎたり、切削がドライ状態で行われたりすると、急速に摩耗します。早期摩耗は交換コストと生産時間の増加につながります。エンジニアは、切削速度を最適化し、摩耗した工具を定期的に研磨または交換し、特定の用途に合わせたカスタムリーマービットの使用を検討することで、工具寿命を延ばす必要があります。
不十分な冷却と潤滑による機械加工欠陥
切削温度が高すぎると摩耗が促進され、熱膨張が発生し、径精度に影響を及ぼします。潤滑不足は摩擦を増加させ、表面仕上げを劣化させます。安定したクーラント供給、高圧冷却、またはMQLシステムは、特に超硬合金およびスパイラルフルートリーマービットにおいて、工具寿命と加工品質を向上させます。
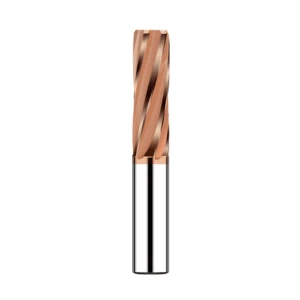
精密穴加工におけるリーマビットの一般的な問題を効果的に解決する方法
リーマービットの性能は、工具の設計と材質だけでなく、加工プロセス、冷却方法、メンテナンス戦略にも左右されます。高品質な工具を購入するだけでは不十分です。不適切な切削パラメータ、不適切な潤滑、工具モニタリングの怠慢は、公差外の穴径、不十分な表面仕上げ、そして工具寿命の短縮につながる可能性があります。リーマービットの一般的な問題に効果的に対処するためには、プロセスの最適化、工具の選定、構造の適合、そしてカスタマイズされたソリューションを含む体系的なアプローチが不可欠です。
切削パラメータの最適化
切削パラメータは、リーマビットの性能と穴あけ品質に影響を与える主要な要因です。スピンドル回転速度が高すぎると刃先が過熱し、チッピングが発生する可能性があります。また、送り速度が高すぎると、直径精度と表面仕上げが損なわれる可能性があります。エンジニアは、工具の種類とワークの材質に応じて、切削速度、送り速度、切込み深さを設定する必要があります。
例:超硬リーマビットは高速切削を可能にするが、熱割れを防ぐために安定したクーラントの流れが必要となる。最適化されたパラメータにより、加工不良が低減され、工具寿命が延びる。
適切なリーマービット材質の選択(超硬合金 vs HSS)
工具材質はリーマービットの性能に直接影響します。
-
超硬リーマビット:高硬度と耐摩耗性を備え、高硬度鋼、ステンレス鋼、複合材料の大量生産・高精度加工に最適です。脆性のため、剛性の高い機械と適切な冷却が必要です。
-
HSSリーマビット:靭性に優れ、中硬度および低硬度の材料、または断続切削に適しています。
ワークピースの材質と加工要件を慎重に評価することで、硬度と靭性の最適なバランスが確保されます。
適切な構造の選択(ストレートフルートリーマービットとスパイラルフルートリーマービット)
-
ストレートフルートリーマビット:シンプルなフルート設計、短い切りくず排出経路で、鋳鉄や真鍮などの脆性材料に最適です。安定した直径精度を保証しますが、長い切りくずが詰まる場合があります。
-
スパイラルフルートリーマビット:らせん状の切削刃が切りくずの排出を促進し、鋼材や高強度合金に適しています。穴壁の傷を軽減し、表面仕上げを向上させます。スパイラルフルートは、深穴加工や複合材加工に最適です。
冷却剤と潤滑剤の推奨事項
適切な冷却と潤滑は工具寿命を延ばし、加工品質を確保します。高速切削や硬質材料の場合、冷却が不十分だと熱疲労が発生し、摩耗が増大します。推奨される解決策:高圧クーラント、内部クーラント工具、またはMQLシステム。超硬リーマビットとスパイラルフルートリーマビットは、安定したクーラント戦略によって最大の効果を発揮します。
工具摩耗検出と定期交換
工具の摩耗は精度と安定性に影響を及ぼします。一般的な摩耗には、刃先の丸み、側面摩耗、コーティングの剥離などがあります。エンジニアは、顕微鏡やオンラインモニタリングを用いて定期的な検査を実施し、適切なタイミングで工具を交換し、公差外の穴や表面欠陥を防ぐ必要があります。
カスタムリーマービット:利点と用途
カスタムリーマビットは、複雑な部品や特殊な穴形状に対応します。刃の角度、直径、またはマルチセグメント構造をカスタマイズすることで、最適な性能を実現できます。航空宇宙、医療、高精度金型業界では、カスタムツールのメリットを活用し、生産効率の向上と安定した品質を実現しています。コストは高くなりますが、高精度アプリケーションにおける長期的な価値は、初期投資を上回る場合が多いです。
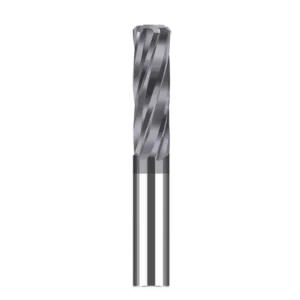
適切なリーマービットとサプライヤーの選び方
適切なリーマビットの選択は、穴精度、表面仕上げ、工具寿命、そして全体的な加工コストに影響します。考慮すべき事項としては、ワーク材質、加工深さ、穴公差、切削片特性などが挙げられます。信頼できるサプライヤーは、標準的な高性能工具とカスタムソリューションの両方を提供することで、一貫した精度を確保しています。エンジニアは、調達段階において、材料特性、加工条件、そしてサプライヤーの能力を体系的に評価する必要があります。
ワークピースの材質と加工要件の評価
材質(炭素鋼、ステンレス鋼、アルミニウム、真鍮、または複合材)と、公差、表面仕上げ、深さなどの穴要件を評価します。材質特性は刃先設計と切削片排出性に影響します。適切な評価を行うことで、最適なリーマービットを選定し、欠陥を最小限に抑え、精度を確保できます。
さまざまなリーマービットに適した用途
-
超硬リーマビット:高硬度鋼、ステンレス鋼、超硬合金製。適切な切削条件と冷却により、工具寿命を最大限に延ばします。
-
ストレートフルートリーマビット:脆い材料、短い切りくず、低切削力に適しています。断続切削により切りくず詰まりを防ぎます。
-
スパイラルフルートリーマビット:鋼材加工および長尺チップ加工向け。スパイラル形状により、切りくず排出性と表面仕上げが向上します。
-
特注リーマービット:複雑な穴加工や特殊なワークピース加工に対応し、カスタマイズされたブレード設計により、一貫した精度を実現します。
信頼できるリーマービットサプライヤーの選び方
信頼できるサプライヤーは以下を提供します:
-
標準およびカスタムのリーマービットの幅広いラインナップ。
-
厳格な品質検査により直径の精度を保証します。
-
切断パラメータとプロセス最適化に関する技術サポート。
-
複雑なアプリケーション向けのカスタマイズ オプション。
適切なサプライヤーを選択すると、安定したパフォーマンスが保証され、機械加工のリスクが軽減され、生産効率が向上します。

リーマービットの使用に関するエンジニアからの実践的なアドバイス
高品質のリーマービットを使用しても、径偏差、表面粗さ、工具摩耗などの問題が発生する可能性があります。経験豊富なエンジニアは、プロセスの最適化、工具選定、標準化された作業を組み合わせることで、再現性の高いベストプラクティスを確立します。これらのプラクティスは、工具寿命、加工の安定性、そして生産効率を向上させます。
プロセス最適化によるリーマービットの寿命延長
切削速度、送り速度、切込み深さを最適化し、摩耗と熱疲労を低減します。超硬リーマビットを用いた高硬度材加工では、低切削抵抗加工と均一なクーラント供給を推奨します。量産工程における標準化されたパラメータ設定により、工具寿命と加工効率が向上します。
高精度加工におけるエラーの再発防止
繰り返し発生するエラーは、不安定な切削条件、工具の摩耗、不適切なクランプなどが原因であることが多いです。標準化された加工プロセス、文書化、そして現場での経験は、不良品の削減に役立ちます。事前に切りくず排出経路を計画し、適切な冷却を確保することで、切りくずの詰まりや直径のずれを防ぐことができます。
工場における各種リーマービットのベストプラクティス
-
超硬合金:高硬度、大量生産が可能、適切な冷却剤を使用すれば長寿命。
-
ストレートフルート:脆い材料、短い切削屑、目詰まり防止。
-
スパイラルフルート:鋼材および長尺チップ材料に対応し、安定したパラメータが求められる。
-
特注:材質や用途に合わせてカスタマイズされた複雑な穴加工。
これらの方法に従うことで、機械加工の安定性が向上し、スクラップが削減され、工場の生産が最適化されます。
結論
リーマビットは精密穴加工に不可欠な工具です。その正しい選択と適切な使用は、穴精度、表面仕上げ、工具寿命、そして全体的な生産効率に直接影響します。本分析は、複雑な加工環境において安定した信頼性の高い結果を得るためには、エンジニアがワーク材質、加工要件、工具構造、サプライヤーの品質といった要素を慎重に検討する必要があることを示しています。最適化された切削パラメータ、効果的な冷却・潤滑戦略、そして定期的な工具メンテナンスを組み合わせることで、一般的な問題を大幅に軽減し、一貫性と効率性に優れた精密穴加工を実現できます。
精密加工におけるリーマービットの重要な役割
リーマビットは、穴径の修正や表面仕上げの向上だけでなく、加工全体の均一性と部品の組立精度を維持する上で重要な役割を果たします。超硬リーマビット、ストレートフルートリーマビット、スパイラルフルートリーマビットなど、様々な種類のリーマビットがあり、それぞれ硬度、切削片排出性、切削性能において独自の利点を備えています。ワーク材質や加工シナリオに応じて適切なタイプを選択することで、高精度な穴仕上げを実現し、高精度で効率的な生産をサポートします。
よくある問題と解決策の概要
リーマービットでよく発生する問題は次のとおりです。
-
公差外の穴径
-
最先端のチッピング
-
チップ詰まり
-
表面仕上げが標準以下
-
工具の早期摩耗
これらの問題に対処するための主な戦略は次のとおりです。
-
切削パラメータの最適化– 主軸回転速度、送り速度、切削深さを適切に設定することで、工具の摩耗を低減し、精度を向上させることができます。
-
適切な工具材料と構造の選択– 超硬リーマビットは高硬度材料に最適であり、一方、ストレートフルートリーマビットとスパイラルフルートリーマビットは、それぞれ脆性材料と長切削材料に適しています。
-
冷却と潤滑の管理– 切削領域における適切な温度と摩擦制御を維持することで、工具寿命と加工品質が向上します。
-
定期的な点検とメンテナンス– 摩耗した工具を適時に交換することで、安定した加工結果が保証されます。
-
特注工具–特注リーマビットは、複雑な穴形状や特殊な加工要件に対応でき、精度と効率を向上させます。
これらの戦略を体系的に適用することで、エンジニアは生産の安定性を向上させ、欠陥を減らし、全体的な製品品質を高めることができます。
適切なツールタイプとサプライヤーを選択することの重要性
高精度加工においては、適切なリーマビットの種類と信頼できるリーマビットサプライヤーの選定が不可欠です。一流サプライヤーは、標準工具だけでなく、切削条件、切りくず排出、加工プロセスを最適化するためのカスタムリーマビットや技術サポートも提供しています。これにより、工具寿命の延長、穴の品質の一貫性、生産コストの削減が実現します。航空宇宙、医療機器、精密金型製造といった高付加価値産業においては、部品品質の維持、効率性の向上、加工リスクの最小化のために、適切な工具とサプライヤーの選定が極めて重要です。






