


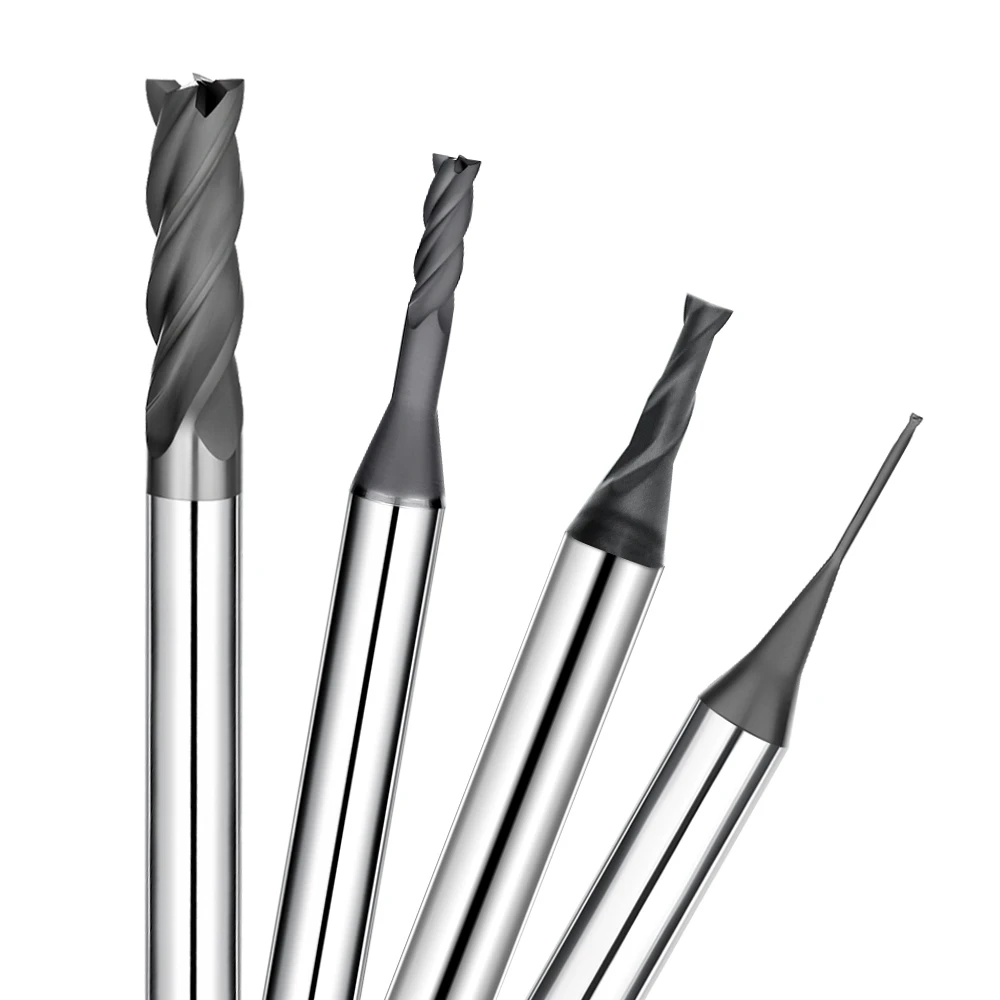
グラファイト加工の世界では、「今日切削工具で節約したお金は、明日にはスクラップ箱の中で利子付きで返ってくるだろう」という格言がよく言われる。
これは恐怖を煽るものではありません。過去16年間、現場で私たちが目撃してきた「惨事」を例に挙げたものです。最近、長年お取引のある精密自動車金型メーカーがコスト削減を試みました。彼らは信頼性の高いガルバイド製ダイヤモンドエンドミルを、半額の「特別価格」グラファイト製エンドミルに交換しました。ところが、1週間も経たないうちに、生産責任者から電話があり、すっかり意気消沈した様子でした。
問題は典型的なものだった。30,000回転/分の高速加工機で、安価な超硬フライス工具を使ってグラファイト加工を行ったところ、1時間ほどは問題なく動作した。しかし、仕上げ工程に入ると、コーティングの剥離が急速に進行した。寸法は許容範囲を超え、刃先は欠け、20万ドルもする機械は「空切り」を繰り返したり、破損した工具を交換したりするのに時間を費やすことになった。
製造業者として、研磨材の加工には、基材の密着性、低コバルト含有量、そして精密なCVDダイヤモンドの厚みといった、バランスの取れた配合が必要であることを私たちは理解しています。超硬コーナーフライスを使用していて、歩留まりの変動や欠けに悩んでいるなら、この「部品あたりの真のコスト」の内訳はきっと共感していただけるでしょう。
50個の部品を確実に加工できるツールに100ドルを費やすのと、2,000ドルの黒鉛電極を無駄にしてしまう「時限爆弾」のようなツールに50ドルを費やすのと、どちらが良いでしょうか?
なぜ安価な超硬フライス加工用グラファイトカッターは、実際にはあなたの利益を「奪う」のでしょうか?
多くの店主は単価だけに注目しがちですが、最も重要な隠れたコスト、つまり機械のダウンタイムを見落としています。グラファイト加工用の安価な超硬フライス盤を購入して数ドル節約しようとすると、機械の稼働率を危険にさらすことになります。刃先処理が不十分な低価格工具は、過剰な熱を発生させることがよくあります。これにより、グラファイトの粉塵が刃先に付着します。この粉塵の蓄積により、清掃のために機械を停止せざるを得なくなり、1日で終わるはずの作業が翌朝までずれ込んでしまうのです。
一貫性もまた大きな問題です。安価な工具は動的バランスが緩いことが多く、30,000 RPMという高速回転では致命的な問題となります。不安定な切削振幅はスピンドルベアリングの摩耗を加速させます。スピンドルが損傷した場合の長期的な修理費用は、安価な工具による節約効果をはるかに上回ります。不適切な工具を選ぶことは、生産リズムと精密機器の寿命を損なうことになります。
事例研究:米国航空宇宙産業のティア2サプライヤーにおける不良率
3年前、オハイオ州に拠点を置く航空宇宙関連部品メーカーは、複雑なグラファイト電極の仕上げを急いでいた。普段利用している超硬エンドミルのサプライヤーの納期遅延問題のため、より安価な代替品に切り替えた。試し切りは問題なく仕上がった。しかし、10個目のワークピースを加工する頃には、刃先が欠け始めた。高価なグラファイト素材はスクラップとなり、貴重な機械稼働時間を何十時間も無駄にしてしまった。
故障の原因究明のため、現場へ赴きました。問題は作業員ではなく、工具にありました。わずか3時間で、工具の形状が修復不可能なほどに歪んでしまったのです。グラファイトは容赦なく摩耗します。耐摩耗性のある基材がなければ、切削力は激しく変動します。航空宇宙産業では「欠陥ゼロ」が基準であり、わずかな寸法ずれでもバッチ全体の不良につながります。
基材とコーティングの密着性:低価格ツールが剥がれる理由
なぜダイヤモンドコーティングされた工具の中には1週間しか持たないものもあれば、1シフトで「ツルツル」になってしまうものもあるのでしょうか?その秘密は、土台にあります。高品質の超硬ダイヤモンドエンドミルカッターは、コバルト含有量が極めて低いバージン基材を使用しなければなりません。高温では、コバルトは触媒として働き、ダイヤモンドをグラファイトに戻してしまうのです。そのため、コーティングが剥がれ落ちてしまいます。コスト削減のため、低価格帯のサプライヤーは、リサイクル超硬合金や標準的な合金を使用することがよくあります。これは、不安定な砂の土台の上に家を建てようとするようなものです。
適切な接着は、界面の清浄度と微細な結晶粒分布に依存します。低価格のサプライヤーは、表面のコバルトを除去するために重要な酸エッチング工程を省略することがよくあります。たとえ工具が光沢があり黒く見えても、高周波の衝撃を受けるとコーティングに亀裂が生じます。ダイヤモンド層が損傷すると、超硬基材が硬いグラファイトに衝突し、瞬時に破損します。
コーナー半径精度:超硬コーナーフライスにおける性能ギャップ
内部空洞の仕上げ加工において、当社はコーナー半径(R角)の公差に細心の注意を払っています。高品質の超硬コーナーフライスは、卓越した形状と切削刃の滑らかな移行部を備えています。一方、低価格帯のフライスは、工具経路が交わる箇所に「痕跡」や段差を残すことがよくあります。これにより、次の工程で材料の状態が不均一になり、薄肉部ではびびり振動や脆性破壊の原因となります。
当社のプロジェクトでは、フィレット補正のためにわずかな「オーバーカット」戦略をよく用います。これには、完璧な幾何学的精度を備えた工具が必要です。多くの低価格サプライヤーは研削精度が限られており、同一ロット内でも半径が0.02mm以上ずれることがあります。これらの誤差は、金型組立や放電加工の際にさらに増幅されます。完璧な表面仕上げを目指すエンジニアにとって、半径精度は単なる数値ではなく、完成品と何時間にも及ぶ手作業による研磨との違いを意味します。
プレミアム超硬ダイヤモンドエンドミルカッターの投資対効果(ROI)に関する詳細分析
工具コストを評価する際は、個々のカッターの「購入価格」を見るのではなく、生産ライン全体の「生産額」に着目しましょう。高品質工具の真の価値は、何時間も無人で故障なく稼働できる能力にあります。高級工具は初期投資額は高くなりますが、その耐久性のおかげで、部品あたりの償却コストは低価格の代替品よりも大幅に低くなります。
真の投資対効果(ROI)は予測可能性にこそあります。最高級のツールを使用すれば、機械が48時間稼働でどれだけの公差適合部品を生産できるかを正確に予測できます。この管理により残業時間を削減し、納期遅延によるペナルティのリスクを排除できます。エンジニアにとって、このような包括的なコスト削減こそが真の利益を生み出すのです。
CVDダイヤモンドコーティング:工具寿命を左右する変数
グラファイト加工は、切削刃と研磨粉塵との消耗戦です。この戦いにおいて、CVDダイヤモンド結晶は唯一の盾となります。実証試験の結果、超硬フライス加工において最高の性能を発揮するには、コーティング厚を10~15ミクロンに厳密に制御する必要があることが分かりました。
コーティングの世界では、「厚い」ことが必ずしも「良い」とは限りません。重要なのは、刃先の鋭さと剥離耐性のバランスを取ることです。厚みが均一でないと、切削力が弱い部分に集中し、早期の欠けにつながります。当社では、効率的な放熱を確保するために、完璧な刃先研磨(不動態化)を施しています。単なる「黒いシェル」ではなく、ダイヤモンドと基材との間に、決して壊れない強固な結合を目指しています。
機械稼働時間の削減:供給速度を30%向上
時給の高い工場では、1分でも短縮できれば、それは純粋な利益になります。先日、高性能超硬ダイヤモンドエンドミルと標準工具を比較するテストを実施しました。優れた剛性と切りくず排出性能のおかげで、送り速度を30%以上向上させることができました。以前は60分かかっていた荒削り作業が、45分未満で完了しました。
これは相乗効果を生み出します。切削時間を30%短縮できれば、1回のシフトでより多くのワークピースを加工できるため、電気代や諸経費を削減できます。工具の価格差が10ドル程度であることにこだわるのではなく、機械の時給に着目しましょう。高性能な工具は、稼働開始後1時間以内に実質的に元が取れます。
手動オフセットなしで寸法の一貫性を維持する
作業者にとって、部品の寸法を測り、工具のオフセットを毎時間調整することほどイライラすることはありません。高品質の超硬エンドミルカッターを供給してくれるサプライヤーと協力すれば、直線的で予測可能な摩耗曲線が得られます。固定オフセットを設定すれば、機械を12時間以上、介入なしで稼働させることができます。
低価格帯の工具は突然摩耗する。ある部品は完璧に仕上がったのに、次の部品は先端が潰れて寸法が小さくなってしまう。この予測不可能な摩耗は、大量生産の「静かなる脅威」となる。理想的な加工状態は「設定して、開始して、あとは帰宅するだけ」である。それを実現するには、長期間にわたって寸法安定性を維持できる工具が必要となる。
複雑な黒鉛加工用超硬コーナーフライス仕様の選定
薄肉電極や深い空洞の場合、「万能工具」を使うのは失敗のもとです。グラファイト加工は硬度だけでなく、粉塵対策も重要です。超硬コーナーフライスを選ぶ際には、フルート長とシャンク径の比率を最優先します。オーバーハングが長すぎると、工具が摩耗する前に微小振動によって疲労破壊を起こしてしまうからです。
コア径も重要な要素です。深く狭い溝を加工する場合は、フルート数の多い工具よりも、チップスペースが十分な工具を選びましょう。グラファイトチップは体積が大きいため、エアフローで排出されないと「二次切削」が発生し、表面を傷つけてしまいます。そのため、より滑らかな排出経路を確保するために、刃先の厚みを多少犠牲にしています。
クリアランス設計:フルートの詰まりや工具の破損を防ぐ
超硬フライス工具の突然の破損の最大の原因は、粉塵の蓄積です。ほとんどの破損は、高い切削力ではなく、フルートの目詰まりによる大きなトルクサージが原因です。この問題を解決するために、当社ではヘリックス角を最適化し、鏡面研磨されたフルート表面を採用しています。これにより、グラファイト粉塵が氷の上を滑るように排出されます。
また、ストレートシャンクよりもテーパー状の逃げ部(ネック)設計をお勧めします。これにより、半径方向の剛性が大幅に向上します。深い空洞内で甲高い笛のような音が聞こえる場合は、集塵がうまくいっていません。そのような場合、単にスピンドルの回転速度を落とすよりも、より優れた逃げ部構造の方がはるかに効果的です。
エッジの保護:脆性黒鉛のコーナー半径最適化
グラファイトは脆く、部品の端ではビスケットのように崩れやすい性質があります。これを防ぐため、設計図で許される限り、コーナー半径を最大化します。半径は工具先端を保護するだけでなく、外向きの引張応力を内向きの圧縮応力に変換します。これが、エッジの剥離を防ぐ秘訣です。
鋭角な角型ショルダーを加工する必要がある場合は、「多段階」戦略を使用してください。
-
角を削るには、半径の大きい工具を使用してください。
-
0.05mmの厚みを残してください。
-
最後に、小径の工具を使って軽く表面を仕上げてください。
この追加工程は、高価な金型を廃棄する事態を防ぐための最善の保険となります。コーナーの半径は、加工対象物に対する「衝撃吸収材」の役割を果たします。
高精度成功のためのパラメータ
メーカーのカタログの数値をそのままコピーしないでください。それらの数値は理想的な条件下でのものです。微細粒等方性黒鉛の場合、私たちは「高、中、浅」のルールを使用します。
-
スピンドル回転速度: 25,000回転/分以上。
-
1歯あたりの送り量: 0.03mm~0.08mm。
-
半径方向深さ(Ae):亀裂発生閾値以下の力に抑えるため、浅めに設定する。
必ず高圧エアアシストを使用してください。切削油は絶対に使用しないでください。切削油はグラファイト粉塵を「研磨ペースト」に変え、工具を摩耗させてしまいます。音を頼りにしてください。澄んだ安定した音は、効率と工具寿命の完璧なバランスが取れている証拠です。
あなたのチームは今でも毎時間、許容誤差との格闘を強いられていますか?それなら、彼らが使っているツールを見直す時期かもしれません。
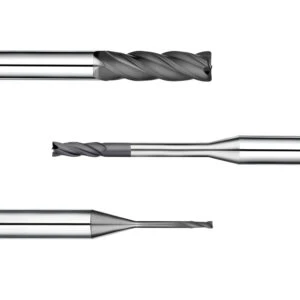
信頼できる超硬エンドミルカッターのサプライヤーを見つけるには:価格以外に何に注目すべきか?
パートナーを探す際、多くの調達担当者は「仕様の罠」に陥りがちです。データシートを精査するものの、メーカーの「ソフトな能力」を見落としてしまうのです。高品質な超硬エンドミルカッターサプライヤーの真の強みは、販売量ではなく、実際の加工現場への理解にあるのです。
切削工具は、単なる金属とコーティングの集合体ではありません。それは、高度なエンジニアリング技術の結晶です。サプライヤーが価格のことばかり話し、30,000 RPMでの工具の動的バランスを説明できない場合、後々のコミュニケーションコストは急激に上昇するでしょう。私たちはサプライチェーンの透明性も評価します。超硬合金基板はどこから調達しているのか?どのブランドのCVD炉を使用しているのか?理想的なパートナーは、お客様の設備に常に追随します。より高精度な機械にアップグレードする際に、工具がボトルネックになることは決してあってはなりません。
サプライヤーテスト:彼らは黒鉛切削力について理解しているか?
グラファイト加工は、性能を示す切削屑が発生しないという点で独特です。そのため、有能なサプライヤーは最先端の切削試験ラボを備えている必要があります。当社では、新しい超硬フライスを評価する際に、必ず異なるグレードのグラファイトにおける切削力波形チャートの提出を求めています。
サプライヤーが消費電力と工具摩耗の相関関係を示す定量的なデータを提供できない場合、その「高性能」という主張は単なる逸話に過ぎません。実際の現場では、切削力が急激に上昇し、チッピングが発生することがあります。知識豊富なサプライヤーは、残留痕を分析して根本原因を診断します。それは、材料の硬い部分なのか、工具の逃げ角の設計不良なのかといったことです。このようなデータに基づいたアプローチこそが、プロのメーカーと単なる商社を区別するものです。
バッチ処理の一貫性:生産上の悪夢を防ぐ
製造現場で最も恐れているのは、不良工具が1つあることではなく、品質のばらつきです。工場によっては、サンプルは完璧に仕上がっていても、量産段階で品質管理が崩壊してしまうケースが見られます。自動化された生産ラインにとって、品質のばらつきは致命的です。工具ごとにパラメータを再調整することは不可能です。基材のわずかな変動でも、無人運転のシフト中に不良品が大量に発生する事態に陥る可能性があります。
当社はサプライヤーのプロセス能力(CpK指数)を重視しています。成熟したメーカーは、研削工程ごとに厳密な測定を行い、形状誤差をミクロン単位に抑えています。バッチの一貫性は、経営陣の投資の成果を反映しています。高性能な検査機器に投資するメーカーは、トラブルシューティングに費やす膨大な時間を節約してくれます。この業界では、断続的な高い性能よりも、予測可能性の方がはるかに価値があります。
技術サポート:異常摩耗に対する迅速な解決策
作業現場の状況は瞬時に変化します。昨日まで問題なく機能していたパラメータも、湿度や材料のロットの違いによって今日は機能しなくなる可能性があります。必要なのはPDFマニュアルではなく、電話に出てくれるエンジニアです。超硬フライス加工機にとって最適なサポートは返金ではなく、スピンドル振れや不適切なツールパスといった根本原因を特定する診断です。
当社チームは、お客様のスケジュールを守るため、高倍率顕微鏡を用いた遠隔診断を行っています。サプライヤーが専門家を探すために電話を3回も転送するようなことがあれば、お客様の機械は稼働停止状態になります。優れたサプライヤーは、お客様の技術部門の延長線上にある存在です。実験データに基づいてお客様と協力し、新しいプロセスのデバッグを行うべきです。価格競争では、このような相乗効果は得られません。
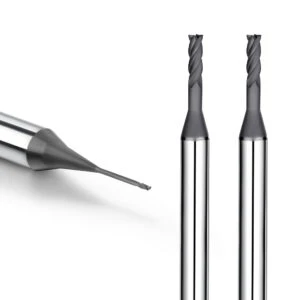
CNCエンジニアが考えるグラファイトフライス調達の論理
現場のエンジニアとして、ツールの価値をどのように評価すべきでしょうか?調達は単に「コスト削減」だけを目的とするべきではありません。「リスク軽減」と「効率性」のバランスを取ることが重要です。グラファイトでは摩耗は避けられません。しかし、その摩耗が予測可能であれば、「火消し」に追われるのではなく、生産をコントロールできるのです。
私たちの考え方はシンプルです。まず、加工対象物の価値を考慮します。次に、機械の時間当たりの稼働率を確認します。そして最後に、工具の単価を検討します。40時間かけて高精度電極を仕上げる場合、安定した超硬フライス工具はまさに保険のようなものです。高品質な工具は、面倒なオフセット調整から解放してくれるので、工程の最適化に集中できます。
独自の「部品単価」モデルを作成する
月々の総支出額だけを見るのはやめましょう。「部品あたりのコスト」モデルを確立してください。これは単に価格÷寿命で計算するべきではありません。機械の時間単価、段取り時間、不良品発生リスクも考慮に入れる必要があります。超硬ダイヤモンドエンドミルカッターを使用してサイクルタイムを10%短縮することで、工具自体の価格以上のコスト削減につながることがよくあります。
工具の故障によるダウンタイムを1週間追跡すれば、真実が明らかになります。安価な工具が原因で予定外の停止が2回発生し、再検査が必要になった場合、その工具のコストは実質的に2倍になります。グラファイト加工品1個あたりの実際の工具コストを定量化できるようになって初めて、生産ラインを完全に管理できるようになるのです。
プレミアムカーバイドが唯一安全な選択肢である理由
航空宇宙、医療、半導体加工の分野では、リスクを冒すことは決して推奨しません。材料費と加工時間コストがあまりにも高額になるからです。低品質の超硬フライスでグラファイトを加工した場合、たった1つの切削屑が数千ドル相当の部品を廃棄することになりかねません。「ゼロエラー」が求められる状況では、ミクロンレベルの精度と優れたコーティング密着性が、最終的な安全策となります。
極薄壁の複雑な金型電極を加工する場合、自問自答してみてください。「私の超硬コーナーフライスは、この加工に十分な精度を備えているだろうか?」一流サプライヤーの実績ある製品を選ぶことで、「安心感」が得られます。機械のそばで不安そうに見守るのではなく、「スタート」ボタンを押して技術的な計画に集中できるのです。
加工環境はそれぞれ異なります。振動、チッピング、新素材への対応などでお困りでしたら、ぜひご相談ください。具体的な加工条件、図面、または不良工具の写真をお持ちいただければ、物理法則に基づいて問題を分析し、お客様に最適な解決策をご提案いたします。
あなたは切削工具を購入しようとしているのですか、それとも生産ライン全体の安定性に投資しようとしているのですか?






