


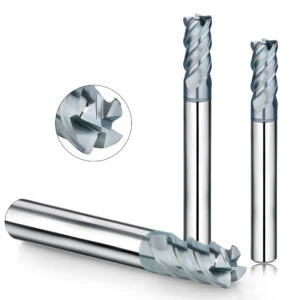
超硬ソリッドエンドミルは、従来の放電加工(EDM)に代わる重要な役割を担うようになってきています。特に、狭く深いワークピースの加工においては、小径ボールエンドミルや丸角エンドミルが主流となっています。これらの工具は、最適化された設計とコーティング技術により、切削抵抗を効果的に低減するだけでなく、加工効率と工具寿命を大幅に向上させ、特に高硬度材料の深削りにおいてその効果を発揮します。
ソリッドカーバイドエンドミル
切断 Pのパフォーマンス Cアービド M病気 C発声する
近年、従来の放電加工から切削加工への置き換えの流れが顕著になり、ワーク上の狭隘部や深部切削へのニーズも徐々に高まっています。エンドミルを用いてこのような狭隘部や深部を深削りする場合、小径ボールエンドミルが主流となります。しかし、小径ボールエンドミルを用いて効率的な深削りを行うと、以下のような課題(放電加工から切削加工への置き換えに伴う課題)が発生します。
- 切断抵抗が増加しやすい。
- 中央部分の切断速度を上げるのが難しい(上中央の刃先が傷みやすい)
- 理論上の切削残渣がある(工具の半径方向の切削量は大きすぎることはできない)。
小径エンドミルを用いて深削り加工を行う場合、工具の刃先先端部の切削抵抗が大きすぎると振動が発生し、効率的な切削条件での加工が不可能となり、加工効率に悪影響を及ぼす。切削抵抗の観点から見ると、ボールエンドミルとRアングルエンドミルを比較すると、後者の方が刃先接触面積が小さく、切削抵抗も比較的小さいことがわかる。
また、輪郭切削を行う場合、ボールエンドミルは理論的な切削残渣が発生し、特に切削速度が低いエンドミルでは刃先が損傷しやすくなります。一方、丸エンドミルは通常、加工中に一定の切削面を形成できるため、安定した信頼性の高い加工ができるという利点があります。
加工効率をさらに向上させるため、逆テーパー設計を採用しました。この設計により、切削中に工具がたわむことで外周刃が被削材に接触することを防止し、安定した加工を実現します。また、工具コーティングには高硬度、耐熱性、耐摩耗性に優れたTH(TiSiN)硬質コーティングを採用しており、高硬度材料の直接深削りに最適です。

の例 End M悪く P伐採 M老人
の例 E効率的 G屋根 P伐採
溝加工を効率よく行うためには、XY方向のピッチをある程度大きくする必要がありますが、ボールエンドミルで加工する場合、切削速度を上げられない中心刃にかかる負荷が大きくなり、切削条件を下げざるを得なくなります。
ボールエンドミルによる溝加工結果から、設定XYピッチを大きくすると、中心刃の損傷度も大きくなることがわかります。設定XYピッチを小さくし、切削条件を下げると、中心刃は損傷しませんが、前中心チゼル刃の摩耗が増加します。深切り込み丸エンドミルによる溝加工結果から、切削が安定しているだけでなく、摩耗が低減し、高硬度(約50HRC)の熱間鍛造鋼ワークに対する溝加工効果が良好であることがわかります。
この加工例では、ボールエンドミルに比べ、新型丸エンドミルは加工時間が約1/4に短縮され、加工コストも半分以下に削減されています。
深い Cの削除 H高硬度 M試練
SKD11冷間ダイス鋼(60HRC)をロングネックエンドミルで加工した結果、ボールエンドミルの外周刃が大きく損傷しているのに対し、SAMHOツールの深削り用丸型エンドミルは損傷がなく、均一に摩耗していることがわかります。これは、ボールエンドミルの刃先接触長が大きいため、切削抵抗も大きく、切削速度が速い外周刃が損傷しやすいためと考えられます。これは上記のケースと同じで、丸型エンドミルには明らかな利点があります。
SAMHOツールのラウンドエンドミルと他社のラウンドエンドミルを同じ加工条件で比較すると、他社のラウンドエンドミルは逆円錐形状を採用しておらず、60HRCを超える高硬度材料の加工効果が理想的ではないことがわかります。SAMHOツールの新世代深切込みラウンドエンドミルは、独自の前斜形状設計を採用し、外周刃は点接触切削となっています。高硬度材料を直線切削方式で加工する場合でも、切削抵抗が非常に小さく、加工状態が安定しています。
SAMHO深切削Rコーナーエンドミルの加工事例から、この工具が特に高硬度材料の深切削において優れた性能を発揮することがわかります。つまり、Rコーナーエンドミルの役割を十分に発揮することで、熱処理・焼入れされた材料に直接溝加工が可能になり、加工工程が短縮されるため、加工コストを大幅に削減できます。実験では、Rコーナーエンドミルを使用することで加工効率が5倍以上向上し、加工コストを35%削減できることが実証されています。
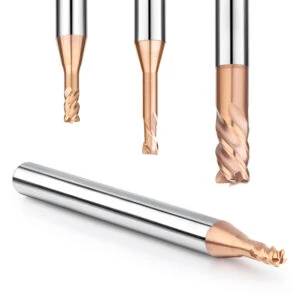
高送り荒加工用スローアウェイコーナーラジアスエンドミル
多刃高送り丸コーナーエンドミル
金型業界では、効率的な加工を実現するために、一般的に小さな切込みと高送り切削方法を採用していますが、市場の要求はさらなる加工効率の向上を求めています。SAMHO Toolsは、このニーズに応えるため、高送り条件下でも高速切削に耐えられる多刃工具とコーティングを開発しました。
多刃高送りRコーナー工具の設計コンセプトは、従来の刃数設計法をベースに、限られた工具外径内で刃先サイズを縮小しつつ、刃先強度を低下させないことです。高送りRコーナーエンドミルの主刃半径はR8に設定し、同じ半径R8の円形刃と比較して、同等の刃先強度を持ちながら、刃面積を最小限に抑えることで多刃化を実現しています。従来、外径φ32の刃はすべて2枚刃でしたが、多刃高送りRコーナーエンドミルは最大5枚刃となり、従来品の2.5倍に増加しました。
高送り切削工具の特性
従来、荒加工に用いられる刃先交換式切削工具は、一般的に丸刃を採用していました。一見すると、大きな切込み深さが得られ、一度に多くの材料を除去できるように見えます。しかし、刃先と被加工材との接触長さが直刃に比べて長いため、切削抵抗が増加し、高送り切削の実現が困難でした。また、工具突出し量が長い加工状況では、丸刃にラジアル力が作用し、工具の曲がりや振動が発生しやすくなります。
多刃高送りRコーナーエンドミルの刃先は工具回転軸の底部に設計されているため、切削抵抗は主に軸方向に作用します。つまり、多刃高送りRコーナーエンドミルの突出しが長くても振動しにくく、安定した加工が可能です。同時に、刃の小型化により、従来の高送り切削工具に比べて刃長が大幅に短くなり、切削抵抗が低減し、多刃化による切削力を効果的に制御できます。
小さな切削深さと大きな送り加工の利点
切込み深さが小さく、送りが大きい加工は、送りが大きい工具の適用条件です。その利点は、材料除去率が高く、加工効率が高いことです。切込み深さが大きい高効率加工と比較して、切込み深さを小さくすることで、工作機械テーブルの最大送り限界内で高効率かつ高速な送り加工が可能になります。
加工効率を向上させるために切込みを深くする円形刃物を使用すると、加工後にワークに大きな切削残渣が残り、後工程の仕上げ工具の加工負荷が増加します。荒加工効率は非常に高いものの、後工程の加工効率を低下させます。一方、切込みを浅く、送りを大きくして加工すると、荒加工残渣が減少し、最終仕上げ形状に近づくため、後工程の仕上げ工具の負荷が軽減され、荒加工と仕上げ加工の効率を同時に向上させることができ、安定的かつ確実に高効率加工を実現できます。

超潤滑HGコーティング
前述のように、切削刃形状の改良や刃数の増加による加工効率の向上を図る一方で、工具回転速度の向上、切削速度および送り速度の向上を図ることができれば、加工効率をさらに向上させることができます。しかし、切削速度が現状の切削速度よりも高い場合、現状の工具コーティングでは切削によって発生する高温・高圧に耐えることができません。
そこで、小切込み・高送り切削が刃先に与える影響を再認識し、高速切削に必要な性能、すなわち高温下でも高送り切削によって発生する切りくずと工具間の摩擦を抑制できる潤滑性能を決定しました。このため、Samho Toolsは極めて強力な潤滑性を持つチタン複合コーティングシリーズの開発に成功しました。この新性能HGコーティングは、効率的な加工に使用でき、クレーター摩耗や逃げ面摩耗を効果的に低減し、刃先凝着を効果的に防止します。
低摩擦係数、高硬度、高靭性を備えたHGコーティング
HGコーティングは、チタンとアルミニウムの複合材料に自己潤滑性物質を添加し、切削熱を利用してコーティング表面に薄い酸化物層を形成させます。この酸化物層は潤滑性能を向上させ、切削温度の上昇を抑制すると同時に、刃先と加工対象物との親和性を低下させ、刃先の凝着を抑制します。HGコーティングの硬度は、最高硬度のTiSiNコーティングに匹敵します。高い硬度は、高速・高効率加工環境における刃先の摩耗を防ぎ、工具寿命を大幅に延ばします。
セラミックハードコーティングは、フライス加工特有の断続切削による熱割れを効果的に防止することが困難ですが、HGコーティングは靭性が大幅に向上しているため、高い耐チッピング性を備えています。JHGコーティングは、潤滑性、耐摩耗性、耐チッピング性を兼ね備えた新世代のコーティングであることがわかります。刃数と寿命を同一とした場合、従来のコーティングと比較して切削速度が40%向上します。

多刃高送り丸エンドミルの高速切削例
最新のCNC加工センター工作機械(切削送り速度は最大50m/分)に、多刃高送りラジアスエンドミルとHGコーティングインサートを採用しています。加工に用いられる高速CNC加工センターは、国内外でまだ広く普及していません。現在一般的に使用されている切削送り速度10~20m/分の高速CNC加工センターと比較して、加工効率は2.5~5倍向上します。新世代の多刃高送りラジアスエンドミルは、既存の高速CNC工作機械の機能を最大限に活用できます。
超硬ソリッドエンドミルと刃先交換式ラジアスエンドミルは、精密設計と高度なコーティング技術により、切削性能と加工効率を大幅に向上させました。高硬度材の深切削から、切込みが浅く送りが高い荒加工まで、これらの工具は独自の利点を発揮し、金型業界に効率的で安定した加工ソリューションをもたらしました。






