


航空エンジン製造業界では、材料特性が絶えず向上しており、難削材(高温合金)のCNC加工技術は業界の共通の関心事となっています。セラミック切削工具材料は、高硬度、耐摩耗性と耐熱性に優れ、化学的安定性に優れ、金属と結合しにくいという特性を有しており、高温合金の高速切削における主要な工具材料の一つとなっています。さらに、セラミック工具の最適切削速度は超硬合金工具の8~10倍であり、切削効率を大幅に向上させることができます。現在、新しいセラミック工具が絶えず登場しており、世界中の機械加工工具の15~20%をセラミック工具が占めると見込まれています。その発展は、切削加工分野に新たな革命をもたらす可能性があります。
高温材料の加工における超硬工具の欠点
耐熱合金(主にニッケル基またはコバルト基合金)は、高温での安定性と耐クリープ性に優れています。GH4169は室温で高い硬度(HRC35~47)と優れた靭性を備えています。しかし、一般的な鋼部品と比較して、切削性能が低く、切削工程でより多くのエネルギーを消費します。
過去10年間で、チタン系、ニッケル系、コバルト系高温合金の加工に超硬工具を使用することが広く普及しました。超硬材料は、600℃以下の使用温度で高い硬度と高い靭性を持つため、高温合金やチタン合金の切削に理想的な工具です。しかし、超硬工具には致命的な弱点があります。その融点は約1200℃です。切削領域の温度が800℃を超えると、刃の強度と硬度が著しく低下し、摩耗が増加します。正常な切削を完了することさえ困難になります。
そのため、超硬工具を用いて高温合金材料を切削する場合、切削部の温度上昇を抑えるため、線速度は40m/分程度に抑える必要があります。取り代が大きい部品の場合、切削速度が遅いため、金属除去率が非常に低く、加工時間が非常に長くなり、生産コストが大幅に増加します。そのため、現代のCNC工作機械の潜在能力は十分に発揮されていません。新型エンジンの性能向上と新素材の登場により、超硬工具の適応は困難になっており、より理想的な切削工具を見つけることが最優先事項となっています。
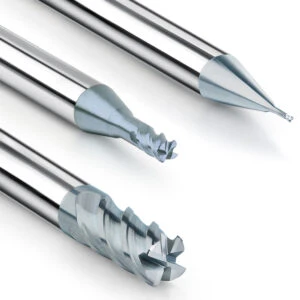
高温材料加工におけるセラミック切削工具の利点
先進国の航空機エンジンメーカー(例えば、米国のGE社や英国のロールスロイス社など)は、20年ほど前から高温合金材料の加工にセラミック工具を採用し始めていました。セラミック材料の最大の特徴は、融点が高いこと(2000℃以上)です。1200℃でも硬度がほとんど低下しません。超硬工具に代わる高速切削を実現する理想的な材料です。しかし、我が国では様々な理由から、まだ広く普及していません。
切削加工における切削片成形は、材料非線形性、形状非線形性、境界非線形性を伴う典型的な大変形プロセスです。高速切削加工においては、熱伝達の問題も伴います。
著名な切削専門家であるピスネンとマーチャントは、1945年に早くも提案された切削片形成メカニズムを指摘しました。せん断力(切削力)の作用により、せん断面付近の粒界が引き裂かれ変形し始め、母材から分離して切削片を形成し、大量の熱が発生します。実際、切削熱の約80%はこれによって発生します。
セラミック工具を用いて高速切削を実現する核心は、セラミック材料の高温特性を最大限に活用することです。切削速度を上げると、切削熱が継続的に蓄積され、切削領域の温度が上昇し、切りくずが軟化して切削が非常に容易になります。セラミック材料の靭性や耐摩耗性は超硬合金材料とは大きく異なりますが、その高温安定性は超硬合金工具の限界をはるかに超えています。したがって、線速度を上げることが、切削領域の温度を上げる最も効果的な方法です。理論的には、セラミック工具の切削速度と金属除去率は、超硬合金工具の5~10倍、あるいはそれ以上になるはずです。
工具メーカーは、セラミック工具はHRC55以上の材料の加工に適していると宣伝しているだけで、HRC55未満の材料に関する報告はありませんでした。この記事では、HRC55未満の材料の加工に関する私自身の経験について述べます。
超硬合金工具の長年の使用により、作業者は低速切削に慣れてしまっており、この超硬合金に適した加工方法は、まさにセラミック工具加工における最大のタブーとなっています。セラミック工具を使用する場合、安全上の理由から、作業者は常に速度を上げることを恐れ、通常の旋盤でセラミック工具を使用することさえ望んでいます。過去にセラミック工具の使用中に発生した問題のほとんどは、切削速度不足が原因でした。

セラミック切削工具の加工における注意点
速度は刃の寿命を左右する鍵です。発想を転換し、思い切って切削速度を上げなければなりません。切削中に十分な切削熱を発生させることが、工具寿命向上の鍵となります。しかし、切削速度は速ければ速いほど良いというわけではありません。切削温度が高すぎると、切削熱が奪われずに母材に残留し、部品の温度が上昇し、熱応力によって部品が変形する原因となります。さらに、テストでは、速度が一定の限界を超えると、刃の摩耗が非常に早くなることが分かりました。
セラミック材料の耐摩耗性は超硬合金ほど優れていません。同じ切込み深さで複数回の切削を行うと、刃とワークの接触点に刃に垂直な溝摩耗が必然的に発生します。そのため、刃とワークの接触点を常に変化させる必要があります。この方法は、刃の寿命を延ばすのに非常に効果的です。
セラミック材料は超硬合金と比較すると、依然として比較的脆いため、切削加工中の振動は徹底的に排除する必要があります。そのためには、工作機械に十分な出力があり、主軸が滑らかに回転し、送りが均一で、切削経路が「押し切り」であることが求められます。セラミック工具を通常の工作機械で使用しないでください。
硬度の異なる材料の場合、適切な切削パラメータと工具パスを選択する必要があります。送り速度と切削速度の組み合わせを最適化することでのみ、効率的な切削が保証されます。
刃先先端に局所的な欠けが発生する場合、側面の摩耗増加によって発生する圧力が原因です。この現象は通常、工具の性能に影響を与えません。実際には、刃先先端が欠けた後、新しい鋭利な刃が生成され、良好な切削結果で切削を継続できます。微細加工では、「欠け」が仕上がりに影響を与え、「バリ」が発生します。「欠け」が発生すると、刃先先端で火花が散ります。この火花は、高温の鉄粉が刃の粗い表面を通過することで発生します。この切削を完了するには、送りを下げる必要があります。

次回の切削前に、刃の交換が必要かどうかを確認してください。荒加工の際は、「欠けた」刃も十分に活用し、安易に廃棄しないでください。「欠けた」刃は、実際に切れなくなるまで使い続けることができます。
セラミックブレードは、重大なエラーが発生しない限り、ひどく破損して事故を引き起こすことはありません。セラミックブレードの主な摩耗形態は、チッピングと背面摩耗です。いわゆるフランク摩耗は進行性の摩耗形態であり、あらゆる種類のツールに存在します。その摩耗度と対応する切削速度は、工具寿命の指標です。ニッケル基合金部品の場合、セラミックブレードの溝摩耗は切削深さラインで発生します。理想的な適用方法は、溝摩耗が最大に達すると同時にフランク摩耗も最大に達することです。溝摩耗は、ブレードの厚さの1/3まで広がることが許容されます。切削領域で急速な溝摩耗またはチッピングが発生することがよくあります。これは、切削領域の熱が不十分なために発生します。切削速度を上げるか、送りを下げるか、両方を同時に調整することで修正できます。
超硬工具のツールパスは、セラミックブレードのツールパスとは異なる必要があります。セラミックブレードは溝の摩耗によりすぐに破損します。セラミック工具の切削プログラミング方法とツールパスは、超硬工具のものと完全に同じではありません。適切なツールパスと切削パラメータを使用する必要があります。
セラミック工具は、肉厚2mm未満の薄肉部品の仕上げには適していません。そのため、超硬工具を使用する必要があります。結論:セラミック材料は、21世紀において最も有望で競争力のある工具材料です。その発展は、切削加工分野に新たな革命をもたらす可能性があります。試行錯誤の過程で一定の経験を積んできましたが、加工材料の種類を拡大するためには、さらなる実験が必要です。セラミック工具の性能を習得することによってのみ、高温合金の加工への適用性を高めることができます。






