



チッピングとは、エンドミル加工中に過度の力や摩耗によって切削刃が損傷または欠ける現象を指します。この状態は加工品質に直接影響を与え、加工物の表面粗さを増大させます。同時に、刃先のチッピングは切削工具の寿命を著しく短縮させ、加工中に予期せぬ停止を引き起こす可能性もあります。これは生産コストの増加につながるだけでなく、加工物の廃棄につながり、生産工程全体に不必要なトラブルや損失をもたらす可能性があります。
フライスカッターの選択と材質
選択 Cやる Tウール M素材付き HIGH W耳 Rエッセンス
焼入れ鋼、耐熱合金、複合材料といった硬くて難削材を加工する場合、あるいは長時間、高速、高温で切削する場合、フライスカッターの性能は大きな課題に直面します。これらの材料と加工条件は、切削工具の耐摩耗性と熱安定性に極めて高い要求を課します。
これらの材料は、高温・高応力条件下では工具摩耗や欠損が発生しやすいため、耐摩耗性に優れた工具材料の選定が不可欠です。これらの耐摩耗性に優れた材料は、工具寿命を大幅に延ばすだけでなく、切れ味の鋭さも維持します。これにより、加工効率が向上するだけでなく、被削材の表面品質も向上します。
これらの課題に対処するには、超硬、セラミック、またはCBNフライス工具材料を使用できます。超硬工具は高速切削プロセスに最適で、高速切削でも優れた性能を維持します。セラミック切削工具は高温条件下で特に優れた性能を発揮し、非常に高い加工温度でも安定した切削能力を維持できます。CBN(立方晶窒化ホウ素)切削工具は、焼入れ鋼などの高硬度材料の加工に特に適しており、工具寿命を大幅に延長し、摩耗を低減します。
Cオーテッド Cやる Tウール
加工工程では、高温と高摩擦の影響により、工具は急速に摩耗し、欠損が生じやすくなります。特に高速切削やドライ切削では、工具は過酷な加工環境下でより大きな熱応力と摩擦を受けるため、摩耗や欠損が顕著になります。これらの要因が相まって、工具の切削性能が急速に低下し、加工品質と効率に影響を与えます。
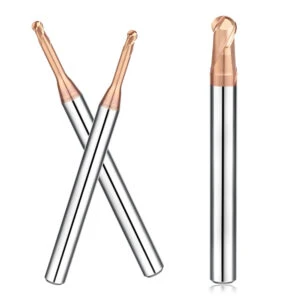
コーティング工具は切削工具表面に硬い保護層を形成し、摩擦と摩耗を効果的に低減します。この保護層は工具の耐熱性を向上させ、高温環境下でも安定した性能を維持するだけでなく、工具寿命を大幅に延長します。工具の摩耗を低減することで、コーティング工具は切削性能をより長く維持します。
TiAlN(チタンアルミニウム窒化物)やTiCN(チタン炭窒化物)などのコーティングされた切削工具を使用できます。TiAlNコーティングされた切削工具は高速切削に非常に適しています。優れた耐熱性と耐酸化性により、高温条件下でも良好な切削性能を維持できます。一方、TiCNコーティングされた工具は硬度と耐摩耗性が高く、特に低速切削に適しています。これらのコーティングされた工具を選択することにより、特定の加工ニーズや加工条件に応じて加工効率と工具寿命を向上させることができます。
使い方 S超硬い M材料を MAKE Cやる Tウール
切削工具の選定と加工条件は、焼入れ鋼、超硬合金、セラミックス、複合材料などの高硬度ワーク材の加工、あるいは極めて高い表面仕上げと加工精度が求められる加工において特に重要です。これらの高硬度材料は、工具性能に厳しい要件を課します。適切な工具材質とコーティングを選択することにより、加工効率を大幅に向上させ、ワークの表面仕上げと加工精度を期待される基準に適合させることができます。
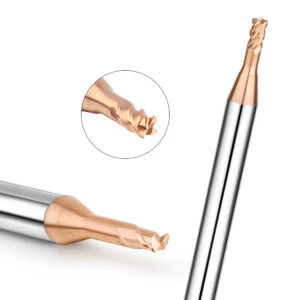
PCD(多結晶ダイヤモンド)などの超硬質材料切削工具は、その極めて高い硬度と耐摩耗性により、高硬度材料の切削に特に適しています。PCD切削工具は、切削工程において工具の鋭利性を維持し、工具摩耗を大幅に低減し、加工効率を向上させ、ワークピースの優れた表面品質を確保します。これにより、焼入れ鋼、超硬合金、セラミックス、複合材料などの高硬度ワークピースの加工において、より優れた加工結果を実現します。
PCD(多結晶ダイヤモンド)工具は、硬くて摩耗性の高い材料の加工に特に適しています。PCD切削工具は硬度と耐摩耗性が非常に高く、切削加工中も優れた切れ味を維持できるため、ワークの表面仕上げと寸法精度が大幅に向上します。
フライスカッター切削工具の設計と設置
エンドミル工具形状の最適化
工具摩耗の増加、切削抵抗の過大化、あるいは切削中のワーク表面品質の低下といった問題は、工具形状を最適化することで改善できます。工具形状の最適化は、切削抵抗の低減、工具摩耗の低減、ワーク表面仕上げと加工精度の向上に役立ちます。
工具のすくい角、逃げ角、リード角を調整することで、切削力の分布を効果的に最適化し、切削中の熱と摩擦を低減できます。これらの調整は、工具の摩耗を低減し、工具寿命を延ばし、ワークの表面品質を向上させるのに役立ちます。
- すくい角:すくい角を大きくすると、切削力と摩擦が低減し、工具への負担が軽減され、切削性能と表面品質が向上します。
- すくい角:すくい角を調整すると、刃先の強度と安定性に影響します。適切なすくい角設計は、切削中の工具摩耗を軽減するのに役立ちます。
- リード角: リード角を最適化すると、切削力の分散が改善され、工具とワーク間の接触圧力が低減されるため、加工効率とワークの表面仕上げが向上します。
工具のすくい角、逃げ角、リード角を調整することで、特定の加工条件に適した工具にすることができます。例えば、すくい角を大きくすると切削抵抗が低減し、切りくず排出性が向上します。また、バックアングルを最適化すると工具の耐摩耗性が向上します。さらに、メインすくい角を調整することで切削安定性が向上します。
向上させる M病気 C全くの Tウール R堅苦しさ
- 切削加工中に工具が振動したり、変形したり、切削精度が不安定になったりする場合。
- 工具の剛性を向上させることで、工具の振動や変形が低減し、切削安定性が向上し、加工精度と工具寿命が向上します。
- 工具の剛性と安定性を向上させるには、超硬合金の使用や全体的な構造設計など、剛性に優れた工具材料と設計を選択します。
を調整する M病気 C全くの I失stal ANgle
切削加工中に、工具に不均一な応力がかかったり、工具が不均一に摩耗したり、切削効率が低い場合は、工具の取り付け角度の調整を検討する必要があります。
工具の取り付け角度の精度を確保することで、切削力の分散を最適化し、工具の不均一な力と摩耗を低減できます。これにより、切削効率が向上し、工具の寿命が延びます。正しい取り付け角度は、切削加工中に工具に均一な応力がかかり、局所的な過度の摩耗を回避し、全体的な加工性能と工具の安定性を向上させます。
工具を取り付ける際は、工具の取り付け角度の精度を確保してください。工具アライナや角度ゲージなど、専門的な取り付けツールや方法を使用することで、工具角度を正確に調整できます。工具角度を定期的に点検・校正し、常に最良の状態に保つことで、角度のずれによる切削トラブルを回避できます。これらの対策により、工具の力の均一性と摩耗を効果的に改善し、切削効率と工具寿命を向上させることができます。

処理 P直径 O最適化
減らす Tウール Cやる F軍隊
切削加工時に、工具負荷が大きすぎる場合、工具摩耗が増加したり、刃先の欠けが発生したりする場合は、切削力の低減を検討する必要があります。
切削抵抗を低減することで、工具にかかる機械的ストレスと熱的ストレスが軽減され、工具寿命が延び、チッピングや摩耗が低減します。これにより、加工の安定性が向上するだけでなく、ワークの加工品質も向上します。切削抵抗が大きすぎると、工具の摩耗が促進され、刃先チッピングのリスクが高まります。したがって、切削抵抗を適切に制御することが、加工工程を円滑に進めるための鍵となります。
切削力は以下の方法で軽減できる。
- 切削速度を下げる: 切削速度を下げると、工具とワーク間の摩擦熱が減り、工具にかかる負荷が軽減されます。
- 送り量を減らす: 毎回の送り量を減らすと、切削プロセス中の工具へのストレスが軽減され、切削力も軽減されます。
- 切削深さを減らす: 切削深さを減らすと、各切削にかかる総負荷が軽減され、切削力を効果的に制御できます。
これらのパラメータを適切に設定し、切削加工時の力と熱を制御し、工具が安全な範囲内で動作するようにすることで、工具の使用率を大幅に向上させ、加工安定性とワーク品質を向上させることができます。
最適化 Cやる Parameters
ワーク材質や切削条件が異なる場合、加工効率が低い、表面品質が悪い、工具寿命が短いなどの問題がある場合は、切削パラメータの最適化を検討する必要があります。
切削速度、送り速度、切込み深さを加工条件に応じて適切に設定することで、最良の加工結果を得ることができます。この最適化により、加工効率、ワーク表面品質、工具寿命のバランスが取れ、全体的な加工性能が向上します。適切な切削パラメータは、工具摩耗を低減し、加工安定性を向上させ、ワークが期待される品質基準を満たすことを保証します。
切断パラメータを最適化する方法には以下のものがあります。
- 切削速度の調整:ワークピースの材質と工具の種類に応じて切削速度を調整し、加工効率を向上させ、工具が適切な条件下で動作できるようにします。
- 送り速度の調整: 加工要件とツールの機能に応じて適切な送り速度を設定し、切削中の力と熱の分布を最適化して、加工品質を向上させます。
- 切削深さの調整:切削深さを調整することで、各切削の負荷を制御し、過剰な切削力と熱を回避し、加工結果を向上させます。
最適な切削パラメータの組み合わせは、実験とデータ分析によって見つけることができます。さまざまなパラメータ設定での加工結果を記録し、データを分析することで、どのパラメータの組み合わせが加工結果を効果的に改善できるかを判断します。
複数 S聖なる CUTS
深削り工程中にフライスカッターに過負荷がかかり、エッジの欠けやワークの変形が発生しやすい場合は、複数の浅い切削が効果的な解決策となります。
複数の浅切り込みを用いることで、各切り込みにかかる負荷を大幅に軽減し、工具とワークへのストレスを軽減できます。この方法は、切削工具の欠損やワークの変形を回避し、プロセスの安定性を高め、加工品質を向上させます。また、各浅切り込みは切削抵抗と切削熱を低減するため、工具寿命を効果的に延ばし、ワークの加工精度を向上させます。
複数の浅いカットを実行するには、次の手順を実行します。
- 層状切削:切削工程全体を複数の浅い切削層に分割します。例えば、切削深さを複数の層に分割し、各層を浅く切削することで、各切削にかかる負荷を軽減します。
- 切断パラメータの調整: 切断層の厚さと材料特性に応じて、切断速度、送り量、切断深さを調整し、複数の浅い切断の要件に適応します。
- 加工プロセスの監視: 複数の浅い切削を実行する場合は、加工中にツールの状態とワークピースの状態を継続的に監視して、各切削が適切な負荷範囲内で実行されるようにします。
切削工程を複数の浅い切削に分解することで、各切削の応力を効果的に軽減し、工具の摩耗を減らし、エッジの欠けやワークの変形を防ぐことができます。
処理技術の最適化
制御 Cヒップ SHAPE
切削加工時に長い切りくずが生成され、工具やワークに巻き付いて加工効率や品質に影響を与える場合、切りくずの形状を制御するための対策を講じる必要があります。
切りくずの形状を制御することで、切りくずが工具に巻き付くのを効果的に防止し、切削プロセスの安定性とワークの表面品質の向上に貢献します。長い切りくずは工具やワークに巻き付きやすく、加工の中断、表面欠陥、工具損傷の原因となる可能性があります。そのため、切りくず形状を最適化することで、切りくずのスムーズな排出を促進し、これらの問題の発生を低減することができます。
切りくず形状を制御するために、次のような対策が考えられます。
- チップコントローラーを使用する:専用のチップコントローラーまたはチップ粉砕装置を使用します。これらのツールは、長いチップを短い破片に切断し、絡まりを防ぐのに役立ちます。
- 切削パラメータの調整:材料特性と切削要件に応じて、切削速度、送り速度、切削深さを最適化します。例えば、切削速度を適切に上げたり、送り速度を調整したりすることで、切削片の形状と長さを変え、排出を容易にすることができます。
- 適切な工具を選択する:特殊なチップ溝やチップ破砕機能を備えた工具を使用してください。これらの工具は、チップの形状を効果的に制御し、チップの巻き付きを軽減します。
最適化 Wワークピース Material S選挙
加工工程において被削材の切削が困難な場合、エンドミル工具の摩耗が増加したり、加工効率が低下したりするため、被削材の選定を最適化することを検討する必要がある。
被削性に優れたワーク材料を選択することで、工具の摩耗を効果的に低減し、加工効率と品質を向上させることができます。被削性に優れた材料は通常、切削が容易であるため、工具への負荷と摩耗が軽減され、加工の安定性と効率が向上します。
ワークピースの性能要件を満たすことを前提として、ワークピース材料の選択を最適化するために以下の対策を講じることができます。
- 加工しやすい材料を選びましょう。例えば、低炭素鋼、アルミニウム合金などの材料を使用します。これらの材料は通常、切削性に優れており、工具の摩耗を軽減し、切削効率を向上させることができます。
- 材料の切削特性を考慮する:材料を選択する際には、硬度、靭性、切削特性を考慮する必要があります。例えば、適度な硬度を持つ材料を選択し、硬すぎる材料や切削が難しい材料は避けることで、加工の難易度を軽減します。
- 材料加工技術の最適化: 加工が難しい材料の場合、熱処理や表面処理などの材料加工技術を調整することで、切削性能を向上させることができます。
向上させる Wワークピース Sアーマーフェイス Q真実
ワークの表面品質が悪く、切削加工時に大きな切削抵抗が発生する場合は、ワークの表面品質を改善するための対策を講じる必要があります。
ワークピースを前処理することで表面品質が向上し、切削抵抗が低減し、加工精度と表面仕上げが向上します。良好なワークピース表面状態は、切削中の摩擦と抵抗を低減し、工具の切削安定性を高め、表面欠陥を低減し、加工結果を向上させます。
切断前に以下の前処理工程を実施することで、ワークの表面状態を改善することができます。
- 研磨:ワークピースを研磨して表面の粗さや凹凸を取り除き、より滑らかな表面を実現し、切削中の摩擦を減らします。
- バリ取り: バリによって工具に余分な負荷がかかったり、切削中にワークピースの表面に欠陥が生じたりしないように、ワークピースの表面からバリを取り除きます。
- 清掃: 切削品質と効率に影響を及ぼす可能性のある油、不純物、その他の汚染物質がワークピースの表面に付着していないことを確認します。
- 表面を均質化します。ワークピースを均質化して表面状態をより一定にし、表面の凹凸によって生じる切削抵抗を軽減します。
まず A適切な Cやる PATH
複雑な形状や大型のワークを加工する場合、切削パスの設計が不合理で工具負荷が過大になったり、加工効率が低下したりする場合は、切削ルートを最適化する必要があります。
切削パスを最適化することで、工具負荷を効果的に軽減し、加工効率と品質を向上させ、工具寿命を延ばすことができます。適切な切削パスは、不要な繰り返し切削を回避し、工具の摩耗を軽減し、加工プロセスの滑らかさと効率を確保し、ワークの加工精度と表面品質を向上させます。
適切な切断ルートを選択するには、次の対策を講じることができます。
- ワークピースの形状を分析する:ワークピースの幾何学的形状と特性に基づいて、適切な切削経路を策定します。例えば、複雑な形状のワークピースの場合、段階的切削法を用いて複雑な切削作業を複数の単純な切削経路に分解し、各切削の負荷を軽減します。
- 切削戦略の最適化:スパイラル切削、ステップバイステップ切削など、適切な切削戦略を選択して、切削工程中の工具負荷と発熱を低減します。工具ストレスを軽減するため、過剰な切削深さと送り速度を避けてください。
- 切削プロセスのシミュレーション:切削パスシミュレーションソフトウェアを使用して、さまざまな切削パスが工具負荷と加工効率に与える影響をシミュレーションし、評価します。シミュレーションを通じて最適な切削パスを選択し、実際の加工における問題を回避します。
- 工具負荷を考慮する:切削パスを設計する際には、工具の負荷分散を考慮し、過度の工具負荷を回避してください。切削順序とパスを合理的に調整することで、工具の摩耗とエネルギー消費を削減します。

冷却と潤滑
改善されました Cウーリング
切削加工時に多量の熱が発生し、エンドミル工具の摩耗が増加したり、ワークの表面品質が低下したりする場合は、冷却効果の向上を検討する必要があります。
効率的なクーラントシステムは、切削領域で発生した熱を迅速に除去し、工具とワークピースの温度を下げることで、工具の摩耗やワークピースの表面品質の問題を軽減します。適切な冷却は、切削温度を効果的に制御するだけでなく、ワークピースへの熱膨張の影響を軽減し、加工精度を維持します。
冷却効果を高めるためには、以下のような対策が考えられます。
- 効率的なクーラントシステムの使用:クーラントシステムが切削領域を完全にカバーし、十分な冷却能力を備えていることを確認してください。切削プロセス中に発生する熱をより効果的に除去するために、優れた冷却性能を持つクーラントを選択してください。
- 適切なクーラントを選択する: 水系クーラントや油系クーラントなど、熱伝導率が高く冷却効果に優れたクーラントを選択し、さまざまな処理要件や材料特性に応じて適切なクーラントタイプを選択します。
- クーラントの噴霧方法を最適化します。噴霧方法とクーラントの流量を調整して、切削領域にクーラントが均一に噴霧されるようにし、クーラントの不完全な塗布と局所的な過熱を回避します。
- 冷却システムを定期的に点検し、メンテナンスする: 冷却効果に影響を与えるシステムの詰まりや冷却剤の劣化を防ぐために、冷却システムの状態を定期的に点検し、冷却剤の清潔さと流れを確保します。
- 冷媒循環システムを使用する: 冷媒循環システムを使用すると、新鮮な冷媒を継続的に供給し、冷媒の温度を安定させ、冷却効率を向上させることができます。
使い方 HIGH P安心する Cウーラント
高強度切削や難削材の切削において従来の冷却が効果的でない場合は、高圧クーラントの使用を検討する必要があります。
クーラントの圧力を高めることで、クーラントの浸透性と冷却効果が向上し、切削領域へのクーラントの到達効率が向上し、発生した熱を素早く除去できるようになります。この方法は、工具の摩耗やワークの変形を軽減し、切削工程の安定性と加工品質の向上に役立ちます。
効率的な冷却効果を得るために、以下の対策を講じることができます。
- クーラント圧力の増加: クーラント システムの圧力を調整し、高圧クーラントを使用してクーラントの噴射力を高め、切削領域をよりよくカバーして冷却できるようにします。
- 高圧クーラントシステムの使用: 切削領域を効果的に冷却するために、高圧でクーラントを安定して噴射できる特別に設計された高圧クーラントシステムを使用します。
- クーラントが十分に塗布されることを確認する: クーラントの噴射角度と流量を最適化して、クーラントが切削領域全体を均一に覆い、局所的に熱が蓄積されないようにします。
- 冷却システムを定期的にメンテナンスする: 高圧冷却システムを定期的に点検およびメンテナンスして、正常な動作を確保し、システム障害による冷却効果の低下を回避します。
選択する A適切な L潤滑剤
切削加工時に摩擦が大きく、切削熱が高くなり工具の摩耗が増加する場合は、適切な潤滑剤の選択を検討する必要があります。
高品質の潤滑剤は、工具とワーク間の摩擦を効果的に低減し、切削加工中の発熱を低減します。摩擦を低減することで、工具の摩耗を低減するだけでなく、加工品質を向上させ、ワークの表面仕上げと加工精度を確保することができます。適切な潤滑剤は潤滑膜を形成し、熱の蓄積を低減し、工具とワークの最良の動作状態を維持します。
適切な潤滑剤を選択するには、次のような対策を講じることができます。
- 高品質の潤滑剤を使用する:優れた潤滑性と熱安定性を備えた潤滑剤を選択することで、摩擦を低減し、切削熱を低減します。高品質の潤滑剤は、切削中に安定した潤滑膜を形成し、工具の摩耗を低減します。
- 切削条件に適した潤滑剤の種類を選択する:切削条件と材料特性に応じて適切な潤滑剤の種類を選択します。例:
オイルベースの潤滑剤: 高温の切削環境に適しており、優れた潤滑性と冷却機能を提供します。
水性潤滑剤: 低温および高速切削に適しており、冷却効果が優れています。
- 良好な潤滑効果の確保: 切断プロセス中は、潤滑剤が切断領域を均一にカバーできることを確認し、潤滑システムの動作状態を定期的にチェックし、潤滑剤の有効な供給と性能を確保します。
- 環境と材料の特性を考慮する:ワークピースの材料と加工環境の特性に応じて適切な潤滑剤の種類を選択し、潤滑効果と加工品質を最大限に高めます。
エンドミルのチッピング防止は、切削加工従事者の不屈の精神の表れです。彼らは鋭利な工具を手に持ち、完璧な加工を絶えず追求しています。彼らは、あらゆる細心の調整と精密な操作こそが、高品質な加工を実現する鍵であることを知っています。プロセスを継続的に最適化し、適切な工具と切削パラメータを選択することにより、あらゆる潜在的な危険を排除し、加工プロセスの安定性とワークピースの優れた品質を確保することに尽力しています。彼らにとって、工具を常に鋭利に保つことは、技術の卓越性の追求であるだけでなく、自らの職人技へのこだわり、そして優れた成果への飽くなき追求でもあるのです。






