


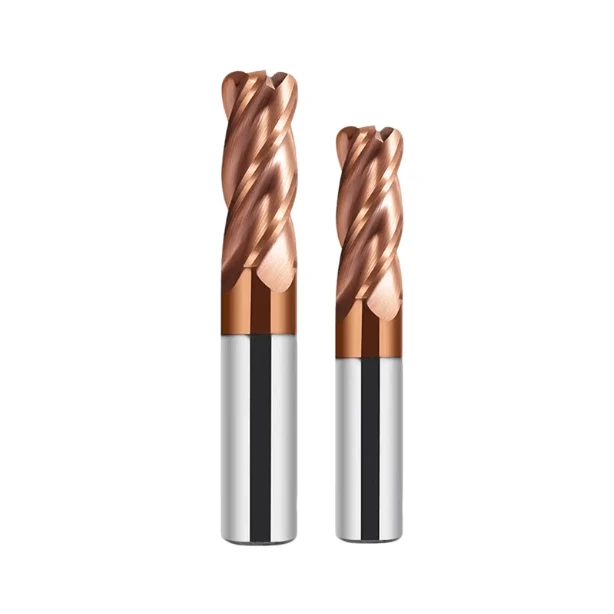
工具工場で16年間技術を磨いてきたエンジニアとして、私は電子機器および半導体分野における仕上げ加工は単なる機械加工以上のもの、つまり心理的な戦いであることを知っています。私たちはミクロンレベルの公差と、硬化材の強烈な内部応力との戦いを強いられています。お客様はしばしば、HRC65鋼に鏡面仕上げを要求する一方で、ブルノーズエンドミルのコーナ半径を常に一定に保つことを求めます。
昨年、当社はティア1の医療機器/半導体サプライヤーから、典型的な事例を受注しました。彼らは半導体パッケージ金型の深刻な「段差痕」と寸法ずれに悩まされていました。既存の金型では、わずか12時間の稼働でコーナー半径が摩耗し、キャビティ底面が破損してしまうという問題でした。これは単に金型の寿命の問題ではなく、半径部分での有効切削速度と金型コーティングの耐酸化性のバランスが取れていなかったことが原因でした。
現地サポートを通じて、多くのエンジニアが、焼入れ鋼材加工にブルミルカッターを使用する際に、ストック代とラジアルステップオーバーの微妙な相互作用を見落としていることに気づきました。Ra 0.1の表面仕上げが必須となる電子機器用金型向けに、当社は独自のソリューションを開発しました。それは、HRC65ブルミルカッターのエッジ補強を最適化し、高安定性の焼き嵌めホルダーと組み合わせたものです。この組み合わせにより、高速仕上げ加工を台無しにする一般的な共振振動を最終的に解消することができました。
ブルミルカッターのメーカーとして、私たちは単に公式に従うだけではありません。R角度公差から熱補正に至るまで、重要な細部を極めるために、研究所で何百もの工具を犠牲にしてきました。
完璧な表面仕上げを追求する中で、工具の角の半径の0.005mmのずれに悩まされ、眠れない夜を過ごしたことはありませんか?
半導体金型における「精度への不安」―ブルノーズエンドミルを選ぶ理由とは?
半導体金型製造において、「精度」とは設計図上の数値ではなく、スピンドルの鼓動そのものです。コーナークリアリングに標準的なボールエンドミルを使用したり、60HRC鋼を狭い角度で切削する際にビビリが発生するフラットエンドミルを使用したりして苦労しているお客様をよく見かけます。こうした「精度への不安」は、通常、工具形状と材料抵抗のミスマッチに起因します。底面の平面度とシームレスな側壁移行が重要な電子部品においては、効率と表面品質のバランスを取る上で、ブルノーズエンドミルがほぼ常に最適な選択肢となります。
先日、精密な鉛枠金型を製造する工場をサポートしました。彼らは平らな床面を得るために角型ノーズフライスにこだわっていましたが、高周波振動のために工具先端が折れてしまうという問題が発生していました。そこで、丸型ノーズフライスへの切り替えを推奨しました。改善点は速度だけではなく、安定性にもありました。半径方向の移行によって軸方向の力が分散され、角型ノーズフライスでは焼き入れ鋼材の加工時に避けられない、先端部への熱の集中を防ぐことができるのです。
HRC60+鋼材の限界突破―剛性と刃先性能
HRC65鋼をフライス加工する場合、せん断作用よりも高圧掻き取り作用が強くなります。そのため、工具の基材に非常に大きな負荷がかかります。繰り返し試験を行った結果、0.4μm未満の超微細粒基材に複合コーティングを施すことが、長時間の連続仕上げ加工中に微細な芯割れを防ぐ唯一の方法であることが分かりました。
真の剛性は、ツールホルダーだけではなく、切削刃から始まります。硬質フライス加工では、刃先にミクロンレベルのホーニング加工を施します。一見「切れ味」を犠牲にしているように思えるかもしれませんが、実際には、この加工によって微細な欠けを防ぐことができます。また、顕微鏡で見ても「引き裂き痕」が見られない、鏡面のようなキャビティ底面を実現します。
コーナー在庫管理のための実践的な戦略
半導体パッケージの金型は非常にデリケートです。Rコーナーにわずか0.01mmの余分な材料があるだけでも、後で樹脂のバリや成形不良が発生します。最終仕上げのために完全に均一な余裕を確保するには、硬化鋼専用のブルミルカッターを使用した中間仕上げ加工を必ず行うことをお勧めします。材料が不均一だと、仕上げ工具がコーナーに当たった際にたわみ、精度が瞬時に損なわれてしまいます。
当社では、複合的なツールパス戦略を採用しています。「一定Z」レベルと螺旋状の動きを組み合わせることで、半径方向の切削深さ(Ae)を一定に保ち、工具にかかる負荷を一定に維持します。工具のコーナー半径の5%~8%の範囲に残材量を維持することで、振れを最小限に抑え、表面の均一性を最大限に高めることができることが分かっています。これは、不良部品から得られる教訓です。
チッピングの罠を避ける:ブルノーズの構造的利点
角型ミルは、コーナー加工時になぜ予告なく必ず欠けてしまうのでしょうか? 機械的に見ると、鋭角な90度の角は大きな応力集中点となります。硬い鋼材に当たった瞬間、衝撃荷重全体が一点に集中してしまうのです。ブルミルカッターのメーカーとして、当社はその一点荷重を円弧に沿って接線方向に分散された圧力に変換するように工具を設計しています。
深いキャビティコーナーでのテストでは、ブルノーズ工具の横方向抵抗はスクエアノーズ工具に比べて約30%低いことが分かりました。この機械的な利点により、切削速度を安心して上げることができます。24時間7日稼働する自動化された工場では、理論上のコーナーの鋭さをわずかに犠牲にしてでも、ブルノーズ工具の圧倒的な信頼性を得ることが、生産管理においてより賢明な選択と言えるでしょう。
焼入れ鋼の実用的パラメータ:焼入れ鋼用ブルミルカッターの耐用年数管理
硬度50HRCを超える金型鋼を加工する場合、工具寿命管理は熱と摩擦のバランスを取る技術です。多くの工場が、硬化鋼用のブルミルカッターで「回転数が高いほど良い」という落とし穴にはまっているのを見てきました。実際には、硬質フライス加工の失敗は、摩耗によるものではなく、切削ゾーンの温度がコーティングの酸化閾値を超えていることが原因です。当社では、半径方向の切削深さ(Ae)を微調整することで切削弧を制御することを推奨しています。これにより、回転間の切削刃の「空冷」時間が十分に確保され、単にスピンドル速度を下げるよりも工具寿命を延ばすのに遥かに効果的です。
熱処理を施した冷間プレス金型を扱うあるプロジェクトで、工具寿命に大きなばらつきがあることに気づきました。データ分析の結果、原因はクーラントの供給タイミングの不均一性と、工具の切削経路の乱れにあることが判明しました。高硬度加工においては、「速度よりも安定性」を重視すべきだと考えています。微細なトルク変動を監視することで、刃先の摩耗による故障を未然に防ぎます。この経験的なアプローチは、ハイエンドセンサーほど高度なものではありませんが、多忙な工場現場で高価なワークピースを保護する最も実用的な方法です。
HRC65ブルミルカッターの送り速度を最適化することで「段差痕」を解消する方法
段差痕、つまり工具経路が交わる部分にできる厄介な隆起は、精密仕上げ加工の悩みの種です。特にHRC65のブルミルカッターを使用する場合は、切削抵抗がわずかに変化するだけでも「傷」が残ってしまうため、この傾向が顕著です。これらの痕は通常、工具の進入時または退出時に、刃先のわずかなたわみによって発生します。これを防ぐために、当社では「可変送り制御」と組み合わせたヘリカル進入方式を採用しています。工具が経路の分岐点に近づくにつれて、1刃当たりの送り量を手動で15%減らします。
私たちは、単なる切削速度ではなく、結果として生じる切削力の方向を重視します。最終工程では、刃先半径に対して非常に小さな送り速度を用いることで、「研磨のような切削」を実現するために、効率を犠牲にすることがよくあります。継ぎ目のない仕上がりを実現する秘訣は、単に切れ味の良い工具を使うことだけではありません。高速回転時のスピンドルの物理的な変位を補正するために、パラメータ補正を用いることなのです。
電子部品の表面仕上げ:乾式切削 vs. 噴霧冷却?
電子機器業界では、「湿式冷却か乾式冷却か」という議論が絶えません。硬化鋼部品の場合、当社ではほぼ常に、高速冷気とMQL(最小量潤滑)を組み合わせた噴霧冷却を推奨しています。その理由は、液体冷却による熱衝撃が微細な欠けを引き起こすことが多いからです。噴霧冷却は、ブルミルカッターに付着する微細な「粉塵状」の切削屑を除去しつつ、コーティング温度を安定に保ちます。
もちろん例外もあります。切削屑が逃げられないような深く狭い空洞を加工する場合、ドライカットでは「構成刃先」(BUE)が発生し、表面を傷つけてしまうことがあります。このような場合は、空気圧を上げて切削屑を積極的に吹き飛ばすことをお勧めします。冷却は温度だけでなく、切削のためのクリーンな微小環境を作り出すことも重要であることを忘れないでください。これが、Ra値を決定する論理です。
丸刃工具の熱上昇と寸法補正
高速加工(HSM)において、スピンドルの膨張は「静かなる脅威」です。20,000 RPMを超える回転数では、軸方向の熱膨張が0.02 mmにも達することがあり、半導体部品を廃棄せざるを得ないほどです。ブルミルカッターメーカーとして、当社は熱伝達を最小限に抑えるために特殊なフルート形状を持つ工具を設計していますが、現場での補正は依然として不可欠です。
最終仕上げ工程の前に、必ず無負荷状態で10分間工具を「ウォームアップ」します。また、特に小径の丸刃工具の場合は、1時間ごとにツールセッターを使用して熱補正を確認します。このような熱力学への敬意こそが、熟練の機械工と一般のオペレーターを分けるものなのです。
お客様向けガイド:信頼できるブルミルカッターメーカーの見分け方
サプライヤーの選定は、切削条件を選ぶよりも難しい場合が多い。ブルミルカッターのメーカーとして、欧米の顧客から「サンプル工具は素晴らしかったが、量産品は品質にばらつきがある」という声をよく耳にする。真に優れたメーカーとは、工場内の機械台数だけでなく、微細な公差へのこだわりと、徹底した品質管理体制によって定義されるものだ。
バーチャル監査や訪問の際には、研削砥石のバランス調整手順や原材料のトレーサビリティを確認してください。刃先の欠けは、多くの場合、機械に投入されるずっと前の、棒材の選定段階で発生します。お客様の苦労を理解しているメーカーは、単に価格を提示するだけでなく、材料の熱処理状況について質問するでしょう。こうした技術的な対話こそが、真のB2Bパートナーシップの基盤となります。
HRC65ブルミルカッターにおけるRコーナー対称性に関する当社の基準
HRC65鋼をフライス加工する際、R角の対称性が工具の寿命を左右します。多くの低価格工具は、円弧と側面のエッジが接する部分に「段差」や歪みが生じます。R角が非対称だと、片方の切削刃に過剰な負荷がかかり、振動や加工面に目に見える筋状の跡が生じます。
これを防ぐため、当社ではHRC65ブルミルカッターの各ロットを200倍の拡大鏡で検査しています。半径公差は±0.005mmです。これは見た目のためではなく、すべてのフルートで切削力が完全にバランスされていることを保証するためです。寸法がずれている場合は、機械パラメータの不具合を疑う前に、工具のRコーナーの一貫性を確認してください。
コーティングの密着性:AlTiNだけでは不十分
ほとんどのお客様はAlTiNコーティングを希望されますが、硬質材料の切削加工においては、それはあくまでも基本条件に過ぎません。ハイエンドのB2B案件では、ナノ積層構造と界面接着に重点を置いています。コーティングが剥がれると、ブルミルカッターの熱によって基材が瞬時に軟化してしまうためです。当社では、コーティング前にエッジホーニングとプラズマ洗浄を行い、硬質鋼との摩擦に耐えられるよう万全を期しています。
耐酸化性に優れたPVD複合コーティングを推奨しています。精密機器の輸出においては、工具の突然の剥離を防ぐため、コーティング品質に20%多く投資しています。高品質のコーティングは、光の下で深みのあるマットな質感を呈します。もし安っぽい光沢のある金属製のおもちゃのように見える場合は、おそらく低品質または「再生品」の工具でしょう。
バッチの一貫性:仕上げ工程で一つのブランドにこだわるべき理由
仕上げ加工段階における当社のアドバイスはシンプルです。「ツールがうまく機能しているなら、サプライヤーを変更しないでください。」優れたブルノーズエンドミルカッターのメーカーであっても、砥石の粒度やプログラミングロジックにわずかな違いがある場合があります。荒加工では問題にならないかもしれませんが、±0.002 mmの公差が求められる半導体金型の場合、オフセットを完全に再調整する必要が生じるほどの違いです。
一貫性は生産性につながります。プロジェクトの途中でコスト削減を図ろうとした結果、仕上がりのばらつきや組み立て不良といった問題に陥るお客様を数多く見てきました。サプライヤーとしての私たちの目標は「シームレスな交換」です。新しいツールを導入した際、プログラムの変更なしに以前のツールと全く同じように動作することが求められます。これこそが、メーカーのワークフローの真価を問う究極のテストなのです。
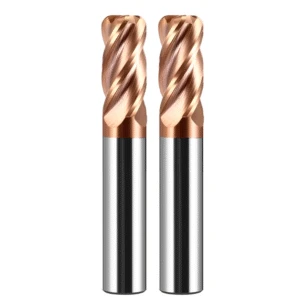
製造現場から:半導体部品の表面品質を向上させる3つの秘訣
半導体加工において、表面品質のボトルネックとなるのは、工作機械そのものではありません。通常は、切削工具の微細形状をエンジニアがいかに効果的に活用できるかにかかっています。半導体部品は、薄い壁、深い空洞、狭い角といった特徴を持つことが多く、標準的なフラットエンドミルやボールエンドミルでは応力集中が発生しやすくなります。当社では、ブルノーズエンドミルを戦略的に使用することで、チッピングを防ぐだけでなく、切削力の分布を物理的に変化させ、絹のように滑らかな仕上がりを実現できることを発見しました。
アルミニウムやステンレス鋼部品の加工で「工具のたわみ」に悩んでいる場合は、力学の観点から問題を検討してみてください。具体的には、側面フライス加工から底面フライス加工への移行時に、ブルノーズフライスがどのように動作するかを評価します。角にわずかなビビリ痕が見られる場合は、表面の均一性に関する問題を解決するための手がかりが見つかったことになります。
秘訣その1:Rコーナー形状を活用してシームレスな遷移を実現する
半導体成形金型や真空チャンバーでは、壁と床の接合部は「滞留痕」やオーバーカットが発生しやすい箇所です。ブルノーズエンドミルのRコーナーを使用して円弧状の進入と退出を行うことで、工具の軌道変更時の衝撃荷重を軽減できます。Z軸を一定に保つ仕上げ加工を行う場合は、CAMソフトウェアの「コーナー平滑化」を微調整してみてください。これにより、工具が壁に接線方向に接触する際に、常に一定の接触状態を維持できます。
原理は単純です。Rコーナーの曲率を利用して、半径方向の力を吸収します。側壁の残存量がコーナー半径に比例する場合、安定性が最も高くなります。それでも底面に「段差」が見られる場合は、R値とツールパスの設定が合っていない可能性があります。半径がわずか0.2mm異なるだけで、表面品質が大きく変わることも少なくありません。
秘訣その2:焼入れ鋼の有効切削径の計算方法
多くのプロは、焼き入れ鋼を加工する際に重大なミスを犯します。それは、工具の公称直径を使って主軸回転速度(Vc)を計算することです。しかし、ブルミルカッターで浅い仕上げ加工を行う場合、「有効直径」(実際に金属に接触する部分)は公称サイズよりもはるかに小さくなります。硬度の高い材料(HRC50以上)を削り取る場合は、ピタゴラスの定理を用いて接触点における真の表面速度を求める必要があります。
計算が間違っていると、表面速度が低すぎます。これにより、工具が金属を「切削」するのではなく「押し出す」ことになり、構成刃先(BUE)や表面の「黒ずみ」が発生します。必ず最初に軸方向深さ(Ap)を決定し、それから実際の直径を逆算してください。これらの計算が面倒な場合、またはNAK80やS136などの材料のパラメータが不明な場合は、当社の現場データに基づいた参考資料を提供できます。
秘訣その3:スピンドル速度と振動抑制のバランス調整
高速加工(HSM)において、振動は最大の敵です。すべてのブルミルカッターには、オーバーハングの長さと主軸回転数に基づいた「共振排除領域」が存在します。深いキャビティ加工に長尺工具を使用する場合は、送り速度をわずかに調整したり、可変周波数加工技術を用いることで、共振周波数を抑制してみてください。場合によっては、回転数をわずか10%下げるだけで、重要な共振点を回避し、より滑らかな仕上がりを実現できることもあります。
クランプ精度も非常に重要です。10,000 RPMを超える回転数で不安定な粗さが見られる場合は、油圧式または焼き嵌め式のホルダーの振れを確認してください。高品質の丸刃カッターの性能を最大限に引き出すには、高剛性のクランプシステムが必要です。薄肉部品の加工で性能上のボトルネックに直面している場合は、ぜひご相談ください。すくい角の調整や可変ピッチ設計の導入など、振動を根本から解消する方法を検討いたします。






