


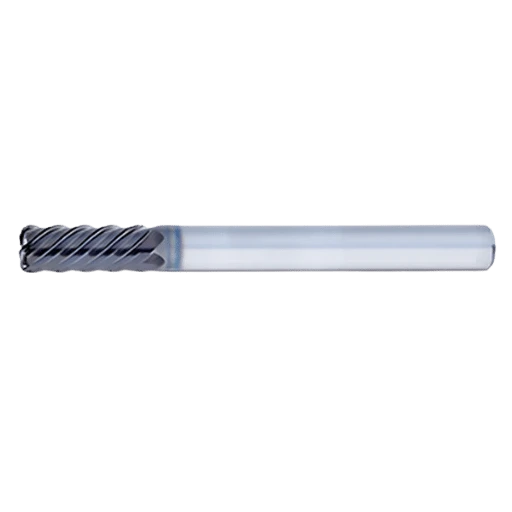
コーナーラジアスエンドミルは、機械工の武器となる特殊な工具で、エッジやコーナーの微細加工を必要とするフライス加工において、耐久性と精度を確保するために設計されています。これらの工具は、標準的なエンドミルに見られる鋭い刃とは異なり、丸みを帯びた刃先を特徴としており、ワークピースへの応力集中を軽減するのに役立ちます。この特性は、エンドミルの強度と寿命を向上させるだけでなく、加工後の仕上がり品質も向上させ、航空宇宙、自動車、金型加工などの用途で好まれています。
フライス加工アプリケーションにおいてコーナー半径エンドミルが優れている理由は何ですか?
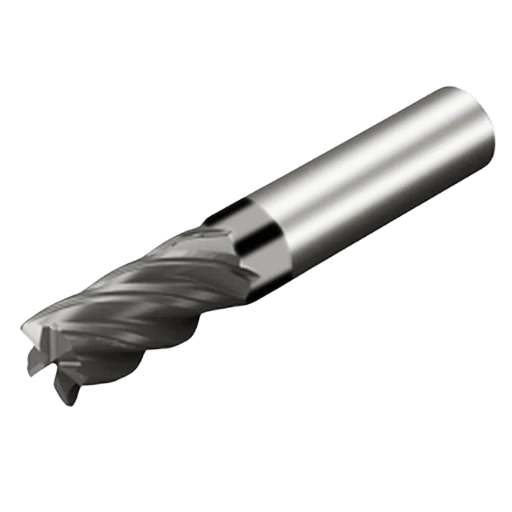
コーナーラジアスエンドミルによる工具寿命の延長
エンドミルのコーナー半径設計の利点は、工具寿命の延長に大きく貢献します。丸みを帯びたコーナーは、鋭利な刃先で発生する応力集中点とは異なり、切削刃全体に応力をより均等に分散させます。この重要な違いにより、エンドミルの摩耗が軽減され、切削効率をより長期間維持することが可能になります。
さらに、コーナーRは、高速または高送り加工でよく問題となる刃先のチッピングのリスクを低減し、エンドミルの耐久性を向上させます。摩耗とチッピングの低減は、工具交換回数の削減、加工部品の品質の安定化、そして最終的には生産コストの削減に直接つながります。
フライス加工中にコーナー半径が材料抵抗に与える影響を考慮すると、いくつかの重要なパラメータが浮かび上がります。
- 応力分布: 丸みを帯びたエッジにより、ワークピースに沿って切削力がより均一に分散され、材料の変形や割れの可能性が最小限に抑えられます。
- 発熱: 刃先の摩擦が少ないということは、温度が低くなり、ワークピースの材料特性が維持され、切削工具の寿命が延びることを意味します。
- 表面仕上げ: コーナー半径の移行がスムーズになると、バリの形成が最小限に抑えられ、表面仕上げが改善され、二次仕上げプロセスが不要になることがよくあります。
要約すると、コーナーラジアスエンドミルは、最も困難な加工タスクを驚異的な効率でこなせるように設計されています。その設計は摩耗を軽減し、材料抵抗を低減し、工具寿命全体を向上させるため、精密フライス加工アプリケーションにおいて非常に貴重な資産となります。
材料とコーティングのオプションを解読する:カーバイド、アルティン、その他
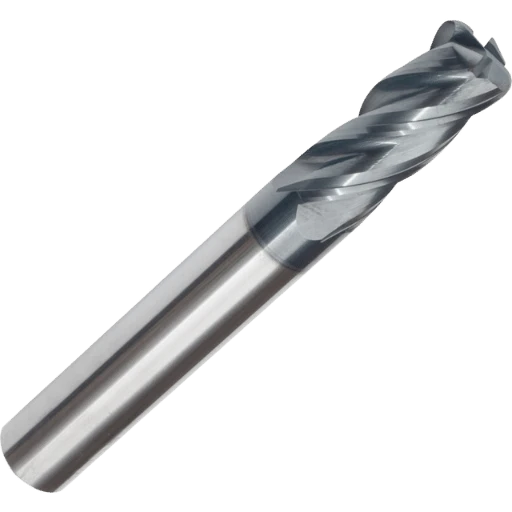
機械加工において、精度、効率、そしてコスト効率を実現するためには、作業に適した工具を選択することが最も重要です。そこで疑問が生じます。なぜ超硬ソリッドエンドミルを選ぶべきなのでしょうか?そして、AlTiN(アルミニウムチタンナイトライド)コーティングは、これらの工具にどのようなメリットをもたらすのでしょうか?
超硬ソリッドエンドミルを選ぶ理由
超硬ソリッドエンドミルは、主にその材料特性によって際立っています。炭素とタングステンの化合物である超硬は、ダイヤモンドに次ぐ硬度で知られています。この卓越した硬度により、超硬エンドミルは、加工時に典型的な高温条件下でも、刃先の鋭さを長期間維持することができます。主な利点は以下のとおりです。
- 耐久性: 超硬合金は耐摩耗性と耐熱性を備えているため、これらの工具は耐久性に優れ、寿命が大幅に延びます。
- 切削速度: 超硬合金の硬度により切削速度が速くなり、加工時間が短縮され、生産性が向上します。
- 精度: 超硬工具は、その固有の剛性により、より厳しい公差を実現でき、より細かい仕上げとより正確な切断が可能になります。
エンドミルにおけるAlTiNコーティングの利点
AlTiN コーティングはアルミニウムチタン窒化物の薄い層で、エンドミルの性能をさらに向上させるいくつかの利点があります。
- 優れた耐熱性能AlTiN は酸化温度が高いため、高温加工に最適です。
- 摩耗の減少: コーティングにより、特に研磨材における工具の摩耗が最小限に抑えられ、工具の寿命が延びます。
- 潤滑性の向上: 刃先の摩擦を軽減し、切断効率を高め、より滑らかな仕上がりを実現します。
材料の選択:鋼 vs. 超硬コーナーラジアスエンドミル
スチール製と超硬製のコーナー半径エンドミルの選択は、いくつかの要素によって決まります。
- 加工対象材料: 硬い材料を効率的に切削するには、通常、超硬工具が必要ですが、柔らかい材料の場合は鋼製エンドミルで十分な場合があります。
- 生産量大量生産の場合、超硬合金の耐久性と鋭さの維持能力により、工具の交換とダウンタイムが減り、コスト削減につながります。
- 予算の制約: スチールエンドミルは一般的に初期費用が安価ですが、特に要求の厳しい用途では、超硬エンドミルと同じ耐久性と性能が得られない場合があります。
結論として、超硬ソリッドエンドミル、特にAlTiNコーティングを施したエンドミルの使用を決定する際には、耐久性、切削効率、材料適合性といったメリットとコスト面の考慮を慎重に検討する必要があります。特に硬質材料の精密加工においては、超硬合金は長期にわたって最も優れた価値を提供することが多いです。
コーナーラジアスエンドミルの設計上の特徴:フルート、ヘリックス、コーティング
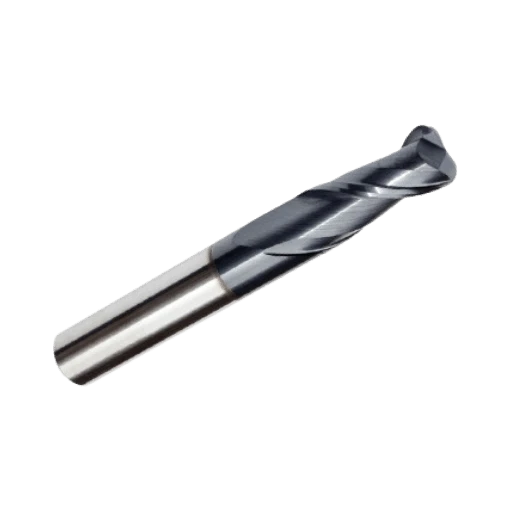
4フルート設計の機能と利点を理解する
コーナーラジアスエンドミルの構造は、精密加工における性能を左右します。特に、4枚刃設計は汎用性と効率性で高く評価されています。主な機能と利点は以下のとおりです。
- 切削効率の向上: 2 つの切れ刃を備えたこれらのエンドミルは、3 枚刃または XNUMX 枚刃のエンドミルよりも速く材料を除去できるため、荒加工と仕上げ加工の両方に最適です。
- チップ負荷の軽減各フルートがチップ負荷の一部を担うため、単一刃の熱と摩耗が軽減され、工具寿命の延長に貢献します。
- 仕上げ品質の向上: 追加のフルートにより、ワークピースの仕上げがより滑らかになり、二次仕上げ作業の必要性が軽減されます。
- 汎用性: スロット加工やプロファイリングからプランジングや輪郭加工まで、幅広い材料や機械加工作業に対応できます。
コーナーラジアスエンドミルの性能におけるねじれ角の役割
エンドミルのねじれ角は切削力に影響を与え、材料の排出、切削力、そしてワークピースの全体的な仕上がりに重要な要素となります。具体的には以下のとおりです。
- 高ねじれ角一般的に、45度以上の角度は刃先にかかる力を軽減するため、柔らかい材料や仕上げ品質が最優先される場合に最適です。また、切りくずを効率的に上方に排出するため、再切削のリスクを軽減します。
- 低ねじれ角30度未満の角度は、より硬い材料に適しています。刃先強度が向上し、たわみも少なくなりますが、切りくずの排出効率はXNUMX度以上の角度に比べて低くなります。
- 最適なねじれ角切削抵抗、切削片の排出性、仕上げ品質のバランスをとります。加工対象材料や具体的な加工工程によって大きく異なります。
AlTiNのようなコーティングがエンドミルの機能性を高める仕組み
アルミニウムチタンナイトライド (AlTiN) などのコーティングを施すと、以下の効果によりコーナー半径エンドミルの機能性と寿命が大幅に向上します。
- 硬度の増加AlTiN コーティングにより、エンドミルの表面硬度が向上し、特に難しい材料での摩耗や損傷に対する耐性が向上します。
- 熱保護AlTiN コーティングは高温に耐えることで、高速または高送り速度の加工時に刃先を保護し、熱変形を最小限に抑えます。
- 摩擦の低減コーティングの滑らかな表面により、切断面の摩擦が低減され、切断効率が向上し、電力消費が低減する可能性があります。
- 切りくずの排出: コーティングの滑らかな性質により、切削片の排出が容易になり、仕上げや精度を損なう可能性のある刃先への堆積が軽減されます。
要約すると、4枚刃構成、ねじれ角の考慮、AlTiNなどの先進コーティングの適用といった設計と改良は、コーナーラジアスエンドミルの性能を最適化するために不可欠です。これらの要素はそれぞれ、加工における効率、寿命、そして品質の実現に重要な役割を果たします。
特定の用途に適したコーナーラジアスエンドミルの選択
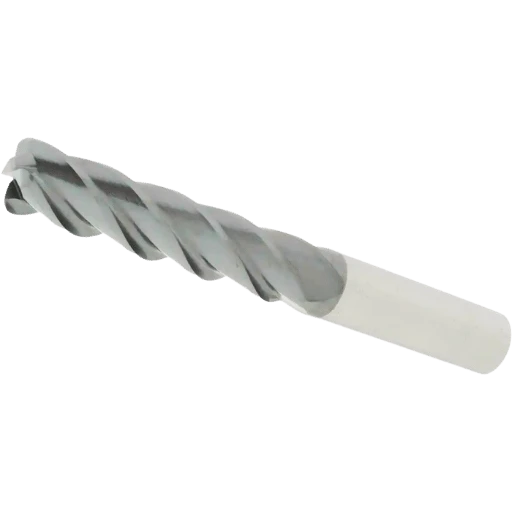
特定のニーズに適したコーナーRエンドミルを選択するには、エンドミルの特性と加工対象材料の関係を理解することが重要です。効率的な加工と最適な結果を得るには、以下の点にご留意ください。
- マテリアルマッチ材質によって切削特性は異なります。例えば、アルミニウムのような柔らかい材質では、高いねじれ角が切削片の効率的な除去に効果的ですが、ステンレス鋼のような硬い材質では、刃先の強度と安定性を高めるために、低いねじれ角が必要となる場合があります。
- 切削サイズと深さエンドミルの寸法は、ワークのサイズと切削予定の深さに合わせて選ぶ必要があります。径の大きいエンドミルは1回の切削でより多くの材料を切削できますが、精度が重要になる場合は、より細い先端を持つより小径のエンドミルが必要になる場合があります。切削深さは刃長の選択に直接影響し、深い切削には長い刃長が必要です。
- アプリケーション固有の推奨事項:
- 汎用加工の場合、AlTiN などの中程度のコーティングを施した可変ヘリックスエンドミルを使用すると、さまざまな材料で振動が低減し、パフォーマンスが向上します。
- アルミニウムや非鉄金属を扱う場合は、材料が工具に付着するのを防ぐために、刃先が鋭く、ねじれ角が大きいエンドミルの使用を検討してください。
- ステンレス鋼やチタンなどの硬質材料の場合、ねじれ角が小さく、フルート数が少なく、AlTiN や TiAlN などの堅牢なコーティングが施されたエンドミルを選択すると、発生する高温を管理して工具の寿命を延ばすことができます。
まとめると、適切なコーナーラジアスエンドミルは、コーティング、ねじれ角、フルート構成を慎重に検討し、被削材の種類に適したものでなければなりません。さらに、プロジェクトに必要なサイズと切込み深さを評価することで、アプリケーションに最適なエンドミルを選択し、高品質の加工結果を確保することができます。
米国製コーナーラジアスエンドミルとグローバル製コーナーラジアスエンドミル:違いはありますか?
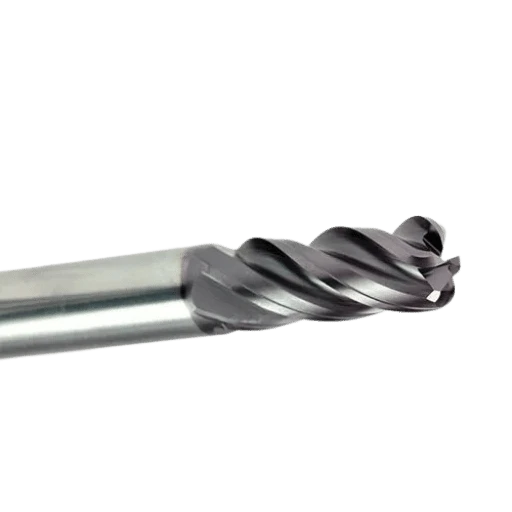
米国製CNC研磨コーナーラジアスエンドミルと海外製エンドミルの品質を比較すると、いくつかの重要な要素が浮かび上がります。米国製エンドミルは、厳格な製造基準、高度な技術、そして高品質の材料により、優れた品質を提供すると認識されることがよくあります。これらの基準により、製品は一貫して信頼性と耐久性に優れ、最終的なワークピースの品質に大きな影響を与える精密な切削能力を備えています。
の評価 値: コスト対 パフォーマンス 米国製エンドミル
- 費用米国製のエンドミルは、当初は海外製のものに比べて価格が高くなる可能性があります。この差は、人件費の高さ、高級素材の使用、そして厳格な品質管理体制の遵守によるものです。
- パフォーマンスエンドミルの性能は非常に重要です。米国製のエンドミルは、長寿命、精度、そして高速加工にも耐えうる耐久性において優れた性能を備えている場合が多くあります。これにより、工具交換回数やダウンタイムが減り、最終的には長期的なコスト削減につながります。
- 一貫性製造プロセスの一貫性により、各エンドミルが同じ高い基準で動作することが保証され、世界的に生産されるエンドミルに見られるばらつきが軽減されます。
- 材料品質米国製エンドミルに使用されている高品質の炭化物とコーティングは、特に難しい材料や高温の用途において優れた性能を発揮します。
CNCプロフェッショナルが選ばれる理由 好む エンドミル製造国 アメリカ合衆国
- 信頼性の向上常に期待通りの性能を発揮するツールを確実に入手することが最も重要です。信頼性は、時間と材料の両面でコストがかかる可能性のあるツールの故障のリスクを軽減します。
- 精度: 許容差が厳しい場合、米国製エンドミルの精度がプロジェクトの成功とワークピースの廃棄を分けることがあります。
- カスタマイズ特定の作業に合わせたカスタマイズが可能であることもまた、大きなメリットです。米国のメーカーは、独自の加工ニーズに合わせたオーダーメイドのソリューションを提供できます。
- サポート: トラブルシューティングと最適化についてメーカーから直接サポートを受けることで、加工の効率と成果が大幅に向上します。
要約すると、米国製のエンドミルの初期コストは世界的に生産されるものよりも高くなる可能性がありますが、成果と運用効率を優先する専門家にとっては、その優れた品質、性能、信頼性が投資を正当化することがよくあります。
コーナーラジアスエンドミルで効率を最大化する高度なテクニック
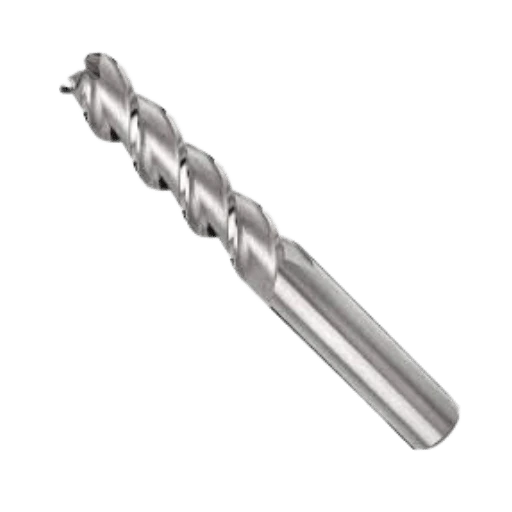
さまざまな材料の送り速度と速度の最適化
コーナーラジアスエンドミルで最良の結果を得るには、加工対象材料に応じて送り速度と回転数を最適化することが重要です。例えば、アルミニウムのような柔らかい材料は硬度が低いため、高い回転数と送り速度に耐えることができ、材料除去率を高めることができます。一方、ステンレス鋼やチタンのような硬い材料を加工する場合は、工具の摩耗を抑え、加工硬化を防ぐために回転数を低くする必要があります。考慮すべき重要なパラメータは以下のとおりです。
- アルミ: 最高速度 1,000 SFM (毎分表面フィート)、歯当たり 0.001 インチの送り。
- ステンレス鋼: 速度は約 200 ~ 350 SFM、送りは歯あたり 0.0005 インチです。
- チタン: 75~100 SFM の速度を目指し、歯当たり約 0.0005 インチの送りを行ってください。
これらのパラメータを作業する材料に合わせて調整すると、ツールの寿命とパフォーマンスを最大限に高めることができます。
ディープポケットおよびディープキャビティフライス加工の革新的な戦略
深ポケットおよび深キャビティ加工では、工具のたわみや切削片の排出不良といった特有の課題が生じます。ランピング加工やペックドリリングといった加工方法を採用することで、加工結果を大幅に改善できます。
- ランピング: 切削の深さを徐々に増やし、工具のたわみを減らします。
- ペックドリリング: 深いキャビティ内のチップの除去を助け、再切削や熱の蓄積を防止します。
これらの技術は、適切な冷却剤の使用と組み合わせることで、ツールの完全性を維持し、高品質の仕上がりを実現するために不可欠です。
工具形状を活用して刃先性能を向上
コーナーラジアスエンドミルの形状は、切削性能、特に仕上げ品質と工具寿命に大きく影響します。主な要素は以下のとおりです。
- コーナー半径: コーナー半径が大きいほど、工具の強度が増し、欠けが少なくなります。
- らせん角: 高いねじれ角により、切削片の排出がスムーズになり、非鉄金属の表面仕上げが向上します。
- コーティング: チタンアルミニウム窒化物 (TiAlN) コーティングは、摩耗を減らすことで高温合金の工具寿命を延ばすことができます。
特定の材料と用途に適した形状とコーティングを備えたコーナー半径エンドミルを慎重に選択することで、切削性能と結果を大幅に向上させることができます。
参考情報
-
ハーベイ・パフォーマンス・カンパニー – コーナーラジアスエンドミル:究極ガイド
- ソース: ハーヴェイ・パフォーマンス・カンパニー
- 製品概要Harvey Performance Companyのブログ「In the Loupe」では、コーナーラジアスエンドミルに関する詳細なガイドを掲載しており、その利点、用途、そして他のエンドミルとの比較について解説しています。同社は高品質の精密工具で知られており、この記事は同社のこの分野における深い知識を反映しています。コーナーラジアスエンドミルが、機械加工における強度の向上、摩耗の低減、そして表面仕上げの向上にどのように役立つかを解説しており、フライス加工戦略の最適化を目指す機械工やエンジニアにとって必読の資料となっています。
-
製造プロセスジャーナル – フライス加工におけるコーナーラジアスエンドミルの性能に関する研究
- ソース: サイエンス
- 製品概要「Journal of Manufacturing Processes」に掲載されたこの査読済み論文は、様々なフライス加工におけるコーナーラジアスエンドミルの性能特性に関する詳細な研究を示しています。工具摩耗、表面品質、加工効率といった要因を分析することで、コーナーラジアスエンドミルの利点と限界に関する貴重な知見を提供しています。この論文は、特定の材料や用途における加工プロセスと工具選定の最適化に注力する学術研究者や産業エンジニアにとって特に有益です。
-
京セラ精密工具 – コーナーラジアスエンドミルカタログ
- ソース: 京セラ精密工具
- 製品概要精密切削工具のリーディングカンパニーである京セラは、幅広いサイズ、コーティング、材質構成を網羅したコーナーラジアスエンドミルの総合カタログを提供しています。このカタログは製品ガイドとしてだけでなく、様々なコーナーラジアスエンドミル設計の用途と利点についても解説しています。このカタログは、調達担当者、機械工、製造エンジニアにとって、被削材の適合性、希望する仕上げ、工具寿命といった要素を考慮しながら、特定の加工ニーズに最適な工具を選択する上で非常に役立ちます。
よくある質問
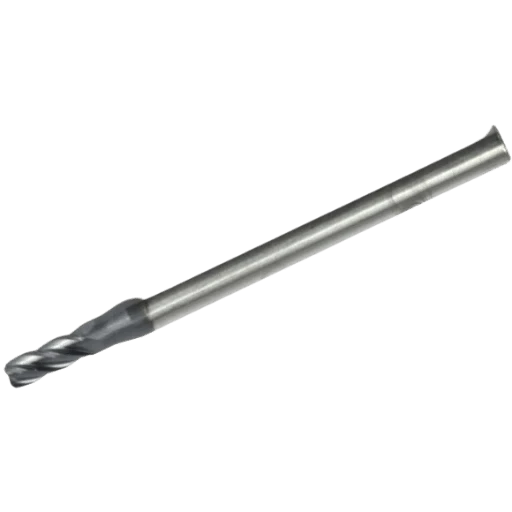
Q: コーナーラジアスエンドミルカッターとは何ですか?
A: コーナーラジアスエンドミルカッターは、工具の強度を高め、欠けや摩耗を低減し、スクエアエンドミルよりもきれいな仕上がりを実現するように設計された丸みを帯びた刃先を特徴としています。CNC加工でよく使用されるこれらのカッターは、スクエアエンドミルとボールノーズエンドミルの利点を兼ね備えており、幅広い材料や用途に対応します。
Q: 30° のねじれ角はコーナー半径エンドミル カッターにどのような利点がありますか?
A: コーナーラジアスエンドミルカッターの30°ねじれ角は、工具にかかる切削抵抗を低減し、変形しやすい材料や薄肉部品への使用に適しています。この設計により、表面仕上げが向上し、切りくず排出性が向上し、送り速度も向上するため、生産性と工具寿命が向上します。
Q: シングルエンドコーナーラジアスエンドミルは、深ポケットフライス加工用途に使用できますか?
A: はい、片刃コーナーラジアスエンドミルは、深ポケット加工に最適です。特に長い刃長と刃長バリエーションを持つ設計により、深いリーチと効率的な深ポケット加工が可能になります。コーナーラジアスにより強度が向上し、長いリーチでの加工にも耐えることができます。
Q: コーナー半径エンドミル - コーナー半径 2 にはどのような利点がありますか?
A: コーナーラジアスエンドミル(コーナーラジアス2)は、ミルのコーナー部の強度が高く、刃先の欠けを防ぐという利点があります。この設計により、工具はより高い送り速度と切削速度に対応できるようになり、より効率的な材料除去が可能になります。さらに、コーナーラジアスにより、ワークピースの表面仕上げがより滑らかになります。
Q: コーナー半径エンドミルはなぜ米国で CNC 研磨されることが多いのですか?
A: コーナーラジアスエンドミルは、精度と品質保証のため、多くの場合米国でCNC研磨されています。この高度な製造プロセスにより、厳格な公差と優れた性能特性を備えた工具の製造が可能になります。CNC研磨により、半径、ねじれ角、フルート形状を含むカッターの形状が精密に製造され、最適な切削効率と寿命が確保されます。
Q: コーナー半径エンドミルの長いフルートと長いリーチの特徴は、深ポケットのフライス加工にどのような利点がありますか?
A: コーナーラジアスエンドミルのロングフルートとロングリーチは、工具がワークの深いキャビティに干渉することなく入り込むことができるため、深ポケット加工に大きなメリットをもたらします。この設計により、深いポケットや凹部から材料を効率的に除去できます。さらに、長いリーチは工具のたわみを最小限に抑え、精度と仕上げ品質を向上させます。
Q: コーナーラジアスエンドミルのノーズ形状は加工にどのような影響を与えますか?
A: コーナーラジアスエンドミルのノーズ形状は、滑らかな仕上げ面を実現する工具の性能、摩耗や欠けに対する感受性、そして様々な材料や加工工程への適用性に影響を与え、加工性能に影響を与えます。丸みを帯びたノーズは工具への衝撃と振動を軽減し、表面仕上げの向上と工具寿命の延長につながるだけでなく、四角いエンドミルよりも輪郭や複雑な形状の加工をより効率的に行うことができます。
Q: コーナーラジアスエンドミルを使用すると加工速度を上げることができますか?
A: はい、コーナーラジアスエンドミルは従来のスクエアエンドミルに比べて刃先形状が強固なため、加工速度を向上させることができます。コーナーラジアスにより切削中の工具が安定し、送り速度と切削速度を向上させると同時に、刃先欠けのリスクを軽減します。これにより、加工プロセスの効率化と生産時間の短縮につながります。
おすすめ記事:2024年の最新エンドミルコーティングについて






