


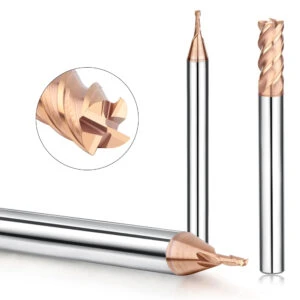
仕上げエンドミルとは何ですか?機械加工においてどのような役割を果たすのでしょうか?
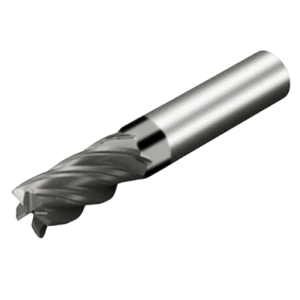
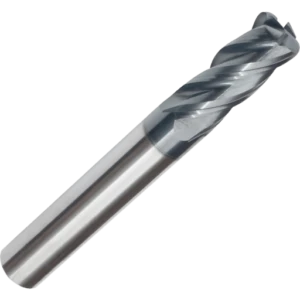
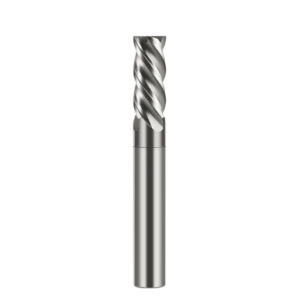
仕上げエンドミルは、高い表面精度と仕上げが求められる加工向けに設計された工具です。ワークピースの最終切削に使用され、理想的な表面仕上げと寸法精度を実現します。従来の荒削り用フライスと比較して、仕上げエンドミルは通常、より多くの刃(4枚刃、6枚刃、あるいは多刃など)を備えています。また、工具の振動を低減し、より滑らかな切削軌道を実現するために、ねじれ角が小さく、刃の形状が最適化されています。
仕上げ用エンドミルは主に超硬合金で作られており、優れた耐摩耗性と熱安定性を備えているため、高速フライス加工や微細切削加工に最適です。仕上げ用エンドミルは、耐熱性を向上させ、チッピングを防止するためにTiAlNやAlCrNなどのコーティングが施されることが多く、金型鋼、ステンレス鋼、チタン合金など、高硬度または構成刃先が発生しやすい材料の加工に最適です。
実用分野において、仕上げ用エンドミルは、精密部品製造、金型産業、そして極めて高い表面品質が求められる部品の鏡面加工において広く使用されています。適切な工具形状、材質、切削パラメータを選択することで、二次研磨を必要とせず、鏡面加工面を直接実現することができ、効率と製品品質の両方を大幅に向上させることができます。
荒削りエンドミルとの違い
仕上げエンドミルと荒削りエンドミルはどちらもエンドミルの一種ですが、設計コンセプトと用途において本質的に異なります。荒削りエンドミルは主に大量の余剰材料を除去するために使用され、切削効率と工具強度を重視します。波刃やチップブレーカー設計を採用することで、より大きな切削深さと送り速度を実現し、同時に切りくず排出性を向上させ、切削抵抗を低減します。
一方、仕上げ用エンドミルは、主に表面仕上げと寸法精度の向上を目的としています。その刃先は通常、より鋭利で、高いねじれ角または研磨処理が施されており、加工中に発生するびびりやバリを低減します。さらに、仕上げ用エンドミルの切削負荷は小さいため、ワークピースの輪郭や表面を微調整する最終加工工程に適していますが、切削量の多い粗加工には適していません。
つまり、荒加工用エンドミルは効率的な材料除去を担い、仕上げ加工用エンドミルは最終的な表面品質と精度管理を実現するための重要な工具です。通常、この2つは併用され、効率的で高品質な全体的な加工戦略を実現します。

CNC加工における表面仕上げに影響を与える主な要因
精密加工に仕上げエンドミルを使用する場合、高品質な表面仕上げを実現できるかどうかは、複数の要因に左右されます。これらの要因には、工具形状、材料コーティング、切削条件、工作機械の剛性などが含まれます。以下に、最適な表面仕上げを実現するために各要因を最適化する方法を詳しく説明します。
ツールジオメトリパラメータ
フルート数と仕上げへの影響
刃数は、4回転あたりの切削量と切りくず排出スペースに直接影響します。仕上げ加工では、多刃設計(6刃またはXNUMX刃など)により、より滑らかな切削軌跡が得られ、ツールマークが低減されるため、より平坦な表面が得られます。しかし、アルミニウム合金のような軟質材料の場合、刃数が多すぎると切りくずの排出が妨げられ、表面品質が低下する可能性があります。
ねじれ角と刃先設計
高いねじれ角(例:45°または55°)を持つ仕上げ用エンドミルは、高い面品質が求められる用途でよく使用されます。これらの工具は切削抵抗を低減し、切りくず排出性を向上させるため、ステンレス鋼などの軟質金属の加工に最適です。研磨処理を施した鋭い切れ刃は、バリやビビリマークの発生をさらに低減し、鏡面仕上げの実現に不可欠です。

工具材質とコーティングの選択
超硬仕上げエンドミルの利点
超硬ソリッドエンドミルは、優れた耐摩耗性、熱安定性、剛性を備えているため、高速切削や精密仕上げに最適です。これらの工具は、金型加工、医療機器部品、航空宇宙部品などの業界における精密加工に特に適しています。
コーティング比較:TiAlN / DLC / ミラーコーティング
- TiAlNコーティング仕上げエンドミル: 耐熱性が高く、特に鋼材や硬化材の高温加工や乾式切削に適しています。
- DLCコーティングエンドミル: 摩擦係数が非常に低いため、アルミニウムや銅などの軟質金属の高光沢仕上げに最適です。
- 鏡面研磨コーティング: チップ除去効率を高め、ツール上のエッジの蓄積を減らします。光学金型処理など、鏡のような仕上げが必要な用途でよく使用されます。
適切なコーティングを選択すると、工具寿命に影響するだけでなく、最終的な表面品質にも直接影響します。
切断パラメータ設定
推奨速度(RPM)と送り速度
仕上げ工程では、主軸回転数を高くし、送り速度を低く設定することが一般的な最適化戦略です。仕上げ加工において適切な回転数と送り速度を設定することで、工具痕や表面の波打ちを大幅に低減できます。固定値を使用するのではなく、材料や工具径に応じて動的に調整することをお勧めします。
最小限のカット量を制御するためのヒント
仕上げ加工において、切込みが浅すぎると「空切り」や工具滑りが発生しやすく、ワーク表面に傷が付く可能性があります。安定した切削と良好な仕上がりを得るには、最小有効切込み量を維持することが重要です。
切り込み深さと幅:テクスチャの方向への影響
切削パスにおける深さと幅の分布を適切に計画することで、テクスチャの方向とオーバーラップ領域の均一性を制御することができます。大きな曲面加工では、より均一な表面テクスチャを得るために、ステップ間隔を小さくし、オーバーラップ率を大きくする戦略を採用することをお勧めします。
工作機械とスピンドルの剛性
高速マシニングセンタと通常の立形フライス盤の比較
高速マシニングセンターは通常、高精度のスピンドルと強力なシステム剛性を備えており、エンドミル仕上げにおける高速・低切削抵抗加工に適しています。一方、一般的な立形フライス盤は、スピンドル剛性と精度が低いため、工具振動が発生しやすく、表面品質に影響を与えます。
衝撃吸収構造の重要性
仕上げ加工において最もよくある問題の一つは、工具の振れと共振です。これらは、表面振動や仕上げ精度の低下として直接的に反映されます。内部に衝撃吸収構造を備えた工具ホルダー(油圧チャックや熱収縮工具ホルダーなど)を使用することで、システムの剛性を効果的に向上させ、加工全体の安定性を向上させることができます。
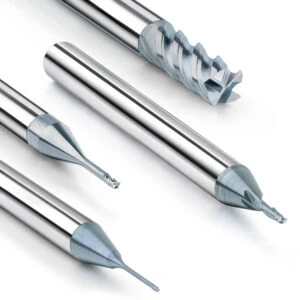
さまざまな材料を加工するときに、適切な仕上げエンドミルを選択するにはどうすればよいでしょうか?
切削加工において、熱伝導率、延性、硬度、密着性など、材料によって物理的特性は全く異なり、これらは表面仕上げと工具寿命に直接影響を及ぼします。したがって、特定の材料に適した、高い表面仕上げを実現する仕上げ用エンドミルを選択することが、加工効率と品質を向上させる鍵となります。以下では、3つの一般的な材料に基づいた、ターゲットを絞った工具選定と加工戦略をご紹介します。
アルミニウム合金の加工
ミラー効果を実現するためのポイント
アルミニウム合金は切削性と熱伝導性に優れており、高速仕上げ加工に適しています。アルミニウム部品の鏡面仕上げを実現するには、切削温度を制御し、構成刃先の発生を抑える必要があります。ワーク表面を傷つけないよう、鈍い刃先や粗い表面を持つ工具の使用は避けるべきです。
研磨溝設計と高ねじれ角工具の選択
アルミニウムの仕上げ加工には、研磨された刃先と高ねじれ角(例:45°~55°)の仕上げ用エンドミルを選定する必要があります。これにより、切りくず排出性が最適化され、切削面の滑らかさが向上します。このタイプのアルミニウム用高ねじれ角超硬エンドミルは、チャタリングマークを効果的に低減し、表面反射率を向上させます。DLCコーティングの有無にかかわらず、工具は表面の凝着を防ぎ、軟質金属加工時の仕上げ面を向上します。
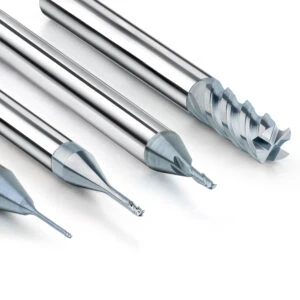
ステンレス鋼/チタン合金の加工
冷却戦略(冷却剤 vs. 空冷)
ステンレス鋼とチタン合金は熱伝導率が低く、加工硬化しやすい材料であるため、工具先端に構成刃先が形成されやすく、工具摩耗が増加します。ステンレス鋼またはチタンの仕上げ加工では、適切な冷却方法が不可欠です。切削温度を下げ、材料の凝着を防ぐため、高圧クーラントシステムの使用が推奨されます。また、ワーク表面への影響を避けるため、空冷または最小限の潤滑(MQL)も、繊細な加工条件で使用できます。
コーティングと衝撃吸収は特に重要
高温環境下での摩耗に耐えるため、TiAlN、AlTiN、ナノコーティング仕上げエンドミルなど、高硬度・高耐酸化コーティング工具の使用が推奨されます。また、これらの被削材は切削抵抗が高いため、衝撃吸収性に優れた工具システム(熱膨張チャックや油圧チャックなど)を使用することで、工具のたわみや振動を低減し、面安定性と加工精度を確保する必要があります。
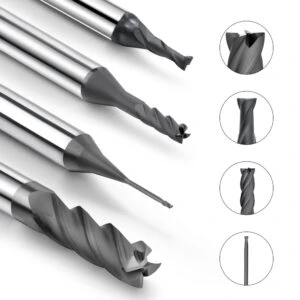
焼入れ鋼・ダイス鋼の加工
小径工具と高硬度コーティングの採用
45HRC以上のダイス鋼や熱処理されたワークを加工する場合、ナノコーティングを施した超硬ソリッド仕上げエンドミルの使用は必須です。このタイプの工具は、高負荷下でも細部仕上げを完璧に行うのに十分な硬さと耐摩耗性を備えています。通常、小径多刃設計(Φ1Φ6mm、4/6刃など)を採用することで、片刃切削抵抗を低減し、輪郭精度を向上させます。
多軸加工の利点
複雑なキャビティ、曲面、または内角ルートの仕上げ加工において、5軸同時仕上げ加工戦略は、工具接触角を最適化するだけでなく、干渉を回避し、工具交換回数を削減することで、全体的な表面品質の均一性を向上させます。特に硬質材料においては、短いオーバーハングと高剛性工具を備えた多軸リンク機構が、金型の品質と寿命を向上させる効果的なソリューションとなります。
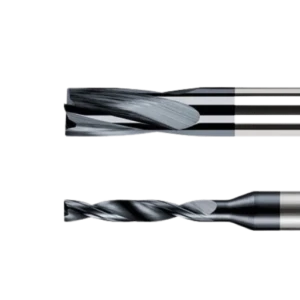
表面品質を改善するための実践的なヒント
適切なF仕上げエンドミルを選択しても、合理的な加工戦略がなければ理想的な表面仕上げを得ることは困難です。仕上げ工程では、工具自体の制御に加えて、加工パス、切削方法、パラメータの詳細を最適化することも最終結果に直接影響します。以下は、実際のアプリケーションにおいて研磨なしで高品質な表面仕上げを実現するための実用的なヒントです。
可能な限り正面フライス加工ではなく側面フライス加工を使用する
仕上げ工程において、側面フライス加工は正面フライス加工よりも安定した切削力方向と接触角を維持できるため、工具振動と表面ツールマークを大幅に低減します。滑らかな側面仕上げ用エンドミルは、側面エッジの連続切削においてより均一な表面性状を提供し、特に金型キャビティや金型ラインの外側輪郭などの加工に適しています。
加工パスの最適化:ダウンミリングとリバースミリング
仕上げ用エンドミルを表面仕上げに使用する場合、通常、ダウンカットを使用するとより良好な表面品質が得られます。ダウンカットは切削力の方向を下向きにすることでワーク表面を押さえ、裂け目、バリ、材料の伸びを軽減します。一方、リバースカットは工具が徐々に材料に食い込むため、表面バリや摩耗痕が発生しやすくなります。
高精度の表面処理の場合、仕上げ用のクライムミリング戦略は、最も推奨されるパス最適化方法の 1 つです。
複数回の浅いカットと1回の深いカットの比較
仕上げ工程では、複数の浅い切り込みを行うことで切削負荷を効果的に分散させ、熱蓄積と工具のたわみを低減し、最終的により滑らかな表面効果を得ることができます。一方、一度の深い切り込みは荒加工の効率を向上させることができますが、仕上げ段階で工具オフセットやチャターマークが発生しやすく、輪郭精度に影響を与えます。
仕上げエンドミルを使用して表面品質を高める場合、特に硬い材料や薄肉部品では、小さな送りで浅く切削する戦略を優先する必要があります。
加工後の二次研磨を行わない加工事例
金型業界や精密加工分野では、研磨不要の仕上げ加工を採用する企業がますます増えています。つまり、工具パスと工具パラメータを最適化することで、加工後に追加研磨を施すことなく、ワークピースを「使用可能な」表面に直接到達させることができます。例えば、金型鋼やアルミ合金の表面加工において、多刃・高ねじれ角仕上げエンドミルを使用し、微細ステップ工具パス制御と組み合わせることで、鏡面加工効果が得られ、生産効率と安定性が大幅に向上します。
Ppath遷移スキルの仕上げ:小さなステップ、大きな重複率
80次元表面仕上げにおいて、工具パス間のオーバーラップを制御することが、スカロップマークの発生を防ぐ鍵となります。工具パス間の遷移をスムーズにし、表面テクスチャの変化を低減するために、ステップを小さくし、オーバーラップ率を大きくする(オーバーラップ率XNUMX%以上)戦略を採用することが推奨されます。
特に自由曲面仕上げや大径キャビティ仕上げにおいては、ボールエンド仕上げエンドミルと高精度CAMツールパスを組み合わせることで、ツールマークを効果的に排除し、目に見えるツールマークのない均一な表面仕上げを実現できます。
FAQ
機械加工中に表面にチャタリングマークが残るのはなぜですか?
チャタリングマークは、加工中の工具の振動によって発生することがよくあります。振動を抑えるには、以下の手順を実行してください。
- ショートフルート仕上げエンドミル 防振機能付き。
- ツールの延長(L/D 比)を短くします。
- 共振を回避するために、切削パラメータを最適化し、送り速度を下げ、スピンドル速度を調整します。
- 切り替える クライムミリング 逆切断の影響を最小限に抑えます。
ツールの欠けや表面の傷を防ぐにはどうすればよいでしょうか?
工具の欠けやワーク表面の傷は、次のような状況でよく発生します。
- 仕上げに適さない工具材質や幾何学的設計が使用されています。
- 粘度の高いワークピース材料(ステンレス鋼や銅合金など)は、エッジの付着を引き起こします。
- コーティングの不一致や冷却不足により高温摩耗が発生します。
- 切削力が大きすぎて送りが不安定になります。
推奨事項:
- よりスムーズな切削のために、細かい刃先形状と鏡面研磨されたフルート仕上げエンドミルを選択してください。
- 切削片の固着を抑制するために、TiAlN、DLCなどの潤滑性の高いコーティングを使用します。
- 安定した冷却システム(高圧冷却または最小限の潤滑)を確保します。
- 低速かつ高負荷、あるいは送り方向の急激な変化を伴うツールパス設計は避けてください。
荒削り工具は仕上げ加工に使用できますか?
一部の荒加工用エンドミルはある程度の形状汎用性を備えていますが、プロセスの観点から、特に高い表面品質を追求する場合、荒加工と仕上げ加工を併用することは推奨されません。荒加工用工具は通常、チップブレーカー、粗い刃先、強い切削角を備えているため、仕上げ加工時にツールマーク、熱蓄積、毛抜けが発生しやすくなります。
- より鋭いエッジとより均一な接触領域を備えた優れた表面仕上げを得るには、仕上げエンドミルの使用をお勧めします。
- 切削力をバランスさせるために、4 つ以上のエッジを持つ設計を使用します。
- 仕上げパスでは、粗加工残留材料の繰り返しパスを回避する必要があります。
ツールの寿命が短く、仕上がりが満足できないのはなぜですか?
これは通常、次のような複数の要因の結果です。
- ツールの材質またはコーティングが対象材料に適していません。
- 切断パラメータの設定が不適切だと摩耗が増加します。
- 加工装置のスピンドルまたはツールホルダーが正確ではありません。
- 工具の耐衝撃性が不十分なため、欠けが生じたり、加工面が荒れたりします。
- 劣悪なツールや偽造ツールが使用されています。
これらの問題について:
- 信頼できるブランドを選び、耐摩耗コーティングを施した超硬仕上げエンドミルビットを使用してください。例えば、CNC工具は サムホ.
- ツールホルダーがクランプ剛性を確保するために熱膨張または油圧構造を使用しているかどうかを確認します。
- 適切なマッチングについては、製造元が提供する切断パラメータを参照してください。
- 定期的にスピンドルの振れと工具の同心度を確認してください。






