


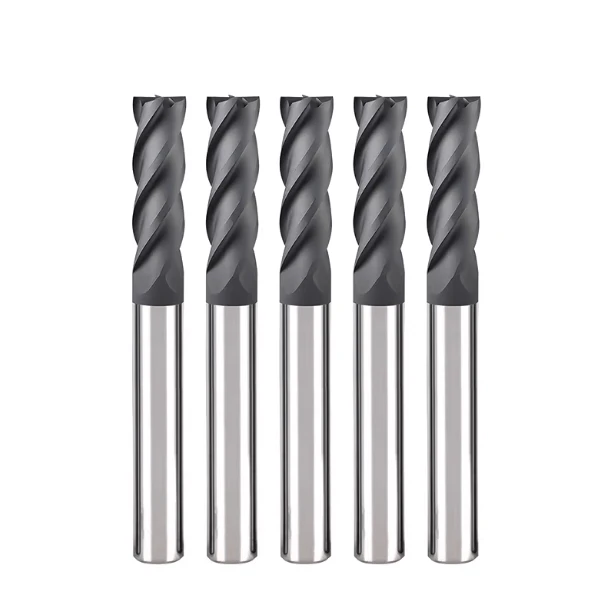
放電加工(EDM)用の黒鉛電極を加工する際、オペレーターが工作機械の精度に苦労することはほとんどありません。むしろ、主なボトルネックは高速フライス加工中の工具の不安定性です。黒鉛の非常に高い研磨性により、切削刃の耐久性を厳しく試す独特の切削環境が生まれます。
私たちは、高密度で静水圧平衡のグラファイト電極を必要とするヨーロッパの顧客向けプロジェクトで、この問題を身をもって経験しました。仕様では、キャビティの詳細が損なわれていないこと、エッジの欠けがないこと、傷のない完璧な表面が求められていました。最初の加工段階で、標準的なフライス盤の刃が急速かつ異常な摩耗を起こし、材料が崩れて寸法公差を満たせなくなってしまいました。
グラファイトの粉砕は、従来の金属切削加工とは異なり、本質的には連続的な機械的粉砕プロセスです。標準的な切削刃がわずかに摩耗するだけで、切削力が急激に増加し、切削プロセスはきれいなせん断から激しい微細破壊へと変化します。この機械的ストレスが、複雑な電極形状における刃先の欠けを直接引き起こします。
様々な黒鉛加工プロジェクトで繰り返し発生したこの問題を受け、当社はワークフロー全体の見直しを余儀なくされました。そこで、工具形状、コーティングシステム、加工パラメータ、そして黒鉛材料本来の特性という4つの主要な変数に焦点を当てました。標準工具を特殊な超硬ソリッド黒鉛エンドミルに交換することで、ようやく真のプロセス制御が実現しました。
精密放電加工(EDM)において、重要な課題は工具が切削できるかどうかではなく、どれだけ長期間にわたって安定した性能を維持できるかである。この耐久性は、深い空洞や複雑な微細構造を加工する際に特に試される。これらの領域では、工具の摩耗が加速し、切りくずの排出が不十分なため、加工誤差が拡大する。
一般的な切削工具は、微細な黒鉛粉塵による継続的な摩耗に耐えられないため、早期に破損してしまう。一方、特殊な超硬ソリッドエンドミルは、最適化されたウェブ厚とフルート間隔を採用している。この特殊な形状により、切りくずの排出が安定し、深穴加工の精度を損なうような深刻なたわみを防ぐことができる。
多くの製造エンジニアは、特殊コーティングシステムの重要な役割を見落としがちで、標準的な無コーティング超硬合金を選択してしまうことが多い。当社では、無コーティング超硬合金、標準ダイヤモンドコーティング、および様々な厚さの特殊ダイヤモンドコーティングを並行して生産試験で比較した。その結果、工具寿命を左右するのは、基材の硬度だけではなく、コーティングの密着安定性であることが証明された。
高粉塵環境や高摩耗性のグラファイト環境では、標準的なコーティングは熱的および機械的ストレスによってすぐに剥離します。一方、プレミアムダイヤモンドコーティングエンドミルは、超硬質で低摩擦のバリア層を維持し、超硬基材を保護します。この特殊なコーティングの安定性により、摩耗サイクルが予測可能になり、予期せぬ寸法ずれを防ぎます。
予期せぬ工具の破損をなくすため、グラファイト加工用エンドミルの選定ロジックを体系化し、再現可能な方法論を確立しました。工具形状、フルート設計、切削刃特性、主軸回転速度、送り速度を調整することで、標準化された加工フレームワークを構築しました。このシステムにより、バッチサイズや形状の複雑さに関わらず、電極の品質を一定に保つことができます。
これらの変数を分析すると、業界にとって重要な疑問が生じます。同じメーカーの同一の切削工具が、なぜ異なる加工工場でこれほど性能が異なるのでしょうか?その答えは、工場レベルの変数を調和させることにあります。つまり、工具の成功には、高品質のハードウェアと、精密で個々の用途に合わせたアプリケーションパラメータを整合させる必要があるということです。
グラファイトエンドミルとは?
グラファイト電極加工市場に参入する際、多くの加工業者が大きな間違いを犯します。それは、研磨性グラファイトを標準的な金型鋼と同じように扱うことです。この誤った判断は、工具の深刻な摩耗、刃先の欠け、材料の急速な粉砕、そして制御不能な寸法ずれを引き起こします。真の最適化には、これらの工具を標準的なフライス工具としてではなく、高度に設計された用途特化型の工具システムとして再定義する必要があります。
高精度加工においては、これらの特殊工具が放電加工(EDM)電極の全体的な安定性と表面仕上げの一貫性を左右します。等方性黒鉛やPOCO黒鉛などの高密度で高品質な材料を加工する際には、性能のばらつきが顕著になります。そのため、プロジェクトの成功には、基本的なパラメータ調整よりも、工具の構造設計と基材の適合性を常に優先的に評価することが不可欠です。
グラファイトエンドミルの定義と主要な加工用途
精密CNC加工環境において、グラファイトエンドミルは、摩耗性の高い炭素構造物加工専用に設計された特殊な超硬工具として定義されます。汎用カッターを転用したものとは異なり、その設計においては、極めて高い耐摩耗性、最大限の切りくず排出効率、そして高速乾式切削における安定性が最優先されています。
これらの専用カッターは、大量生産の放電加工用グラファイト電極の製造、複雑な金型キャビティ加工、および精緻な3D輪郭仕上げに不可欠です。現場での経験から、従来の金属加工工具を使用すると、刃先が急速に丸みを帯び、微細な亀裂が発生し、表面仕上げが鈍く、規格を満たさないことが確認されています。
放電加工におけるグラファイト切削工具の重要な役割
精密放電加工(EDM)電極の製造において、切削工具は寸法精度と品質管理における主要な変数となります。放電加工中に電極の加工品質が最終的な金型キャビティに直接反映されるため、工具の不安定性は、その後のEDMにおける補正マージンを完全に失わせてしまいます。
熟練したエンジニアは、グラファイトフライスを特定の複雑な電極形状に合わせて調整する必要があります。例えば、深穴電極には特殊な長首形状が必要であり、微細な形状にはコア剛性を最大限に高めた小径工具が求められます。適切な工具構造を選択することで、長時間の加工サイクル中に発生する部品の重大な不良を防ぐことができます。
グラファイトフライスと従来型工具の根本的な違い
管理された生産テストでは、顕著な違いが明らかになった。同一の機械パラメータと工具経路を用いた場合、標準的な超硬フライス工具は、研磨性の高い黒鉛ブロックを切削する際に早期に破損する。一方、黒鉛専用のフライス工具は、優れた刃先切れ味を維持し、大量生産においても予測可能な工具寿命と優れた表面仕上げを実現する。
決定的な差別化要因は、高速乾式加工環境向けに最適化された革新的な設計思想にある。グラファイトフライス刃は、微細な炭素粉塵による摩耗摩擦に対抗するため、特殊なフルート形状、強化された切削刃、およびカスタマイズされたクリアランスを備えている。従来の工具にはこれらの特殊な機能が欠けているため、すぐに切りくずが詰まり、深刻な熱劣化を引き起こす。
加工安定性のために専用グラファイトエンドミルが不可欠な理由
顧客のワークフローにおける不具合を診断する際、汎用カッターではグラファイトを粗く成形することはできても、厳密な寸法精度を維持できないケースが頻繁に見られます。こうした微細な誤差は、電極の連続バッチ生産中に急速に蓄積され、ロット全体で寸法のばらつきが大きくなる原因となります。
グラファイトは本質的に脆い構造をしているため、従来の金属加工における変形切削ではなく、高度に特殊化されたせん断加工が必要となります。専用のグラファイトエンドミルによる強固な支持がなければ、高速切削加工では必然的に微細な欠け、刃先の崩壊、そして予測不能な工具破損が発生します。専用工具システムへの投資は、初期コストと、欠陥ゼロの製造による長期的な収益性のバランスを取る上で重要です。
グラファイトエンドミルの総合ガイド:工具の種類と構造分類
数十年にわたり黒鉛電極や精密金型プロジェクトを管理してきた経験から、工具構造が材料性能に大きく影響することを実感しています。量産グレードの黒鉛加工においては、工具の選定は単にカタログ番号に合致させるだけにとどまりません。工具の形状そのものが、加工の安定性、工具寿命、そして表面仕上げの一貫性を直接左右するのです。
様々な顧客サイトで発生した無数の工具故障事例を分析した結果、成功の鍵は工具形状とプログラムされたツールパスとの完璧な統合にあることが分かりました。スピンドル回転速度や送り速度を調整する前に、グラファイトフライスを構造分類に基づいて分類する必要があります。この事前分類により、それぞれの加工箇所に最適な工具構成を確実に適用できます。
超硬グラファイトエンドミルの特性
超硬ソリッドグラファイトエンドミルは、特に中~高密度等方性グラファイト電極の加工において、高速フライス加工に最適な選択肢です。高品質の超硬ソリッド基材の最大の利点は、優れたたわみ抵抗と構造的剛性です。この剛性により、乾式高速切削時の微小振動が抑制され、重要な寸法公差が保護されます。
連続放電加工(EDM)電極フライス加工において、当社ではこれらの超硬ソリッドカッターを常に優先的に使用しています。これは、バッチ間の一貫性が非常に優れているためです。ただし、オペレーターは、工具のフルート設計が深いキャビティ内での大量の粉塵排出に対応できることを確認する必要があります。適切な切りくず除去が行われないと、工具材質の品質に関わらず、詰まった黒鉛粉塵が早期の摩耗摩擦と発熱を引き起こします。
選択ロジック:2枚刃、3枚刃、4枚刃のグラファイトフライス
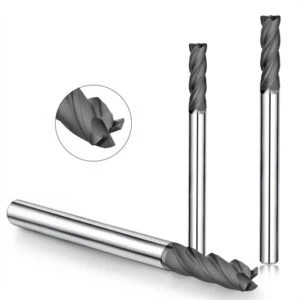
2枚刃、3枚刃、4枚刃の設計を選択する際には、切りくず排出能力と工具コアの剛性との戦略的なトレードオフを考慮する必要があります。重切削、深溝加工、または境界のないフライス加工には、2枚刃のグラファイトフライスを強くお勧めします。大きな切りくずポケットにより切削抵抗が最小限に抑えられ、切削領域からの粉塵の迅速かつスムーズな排出が保証されます。
一方、複雑な金型キャビティの高送り仕上げ加工には、3枚刃または4枚刃のグラファイト切削工具が、放電加工に必要な優れた表面精度を提供します。ただし、刃数が多いほど、工作機械の動的安定性と主軸のアライメントが極めて重要になります。CNC加工機の軸バックラッシュが小さい場合、多刃工具は振動や表面の傷の原因となります。
3D電極加工用ボールノーズグラファイトエンドミル
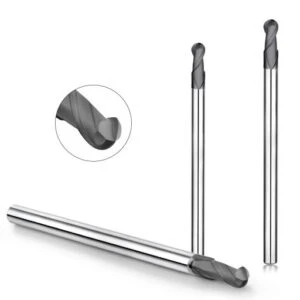
複雑な3D形状加工において、ボールエンドミルはCNCプログラマーにとって欠かせないツールです。自由曲面電極形状の加工では、正確なコーナーピッキングと連続的な多軸表面仕上げを実現するために、これらのボールエンドミルを多用します。その球状形状により、複雑で有機的な表面においても、非常に予測可能な接触点を維持できます。
現場での経験から、これらの特殊カッターは、タイトなステップオーバーと一定の切削速度を維持するツールパスと組み合わせることで、完璧に機能することがわかっています。しかし、ステップオーバーの制御が不十分であったり、急激な減速が発生すると、局所的な材料の焼けが生じ、仕様を満たさない灰色の表面変色が発生します。これを防ぐため、当社ではツールのせいにするのではなく、コーナー部でのCAM送り速度の減速戦略を常に最適化しています。
輪郭加工および溝加工用角型グラファイトエンドミル
平型または角型のグラファイトエンドミルは、標準的な直線形状加工、溝加工、および垂直ポケット加工において主力工具として活躍します。直線荒加工時の優れた安定性と、キャビティ境界の正確な制御を実現します。その幾何学的強度により、研磨グラファイト加工における大量材料除去工程で非常に高い効率を発揮します。
これらのフラットエンドミルは材料の迅速な切削に優れていますが、仕上げ加工の移行段階では、切削深さを慎重に管理する必要があります。コーナー移行部のツールパスが急激すぎると、高い衝撃力によって脆弱な電極エッジに微細な欠けが生じる可能性があります。当社では、特殊なコーナー半径や面取り加工を施すことで、このリスクを軽減しています。
深溝加工用ロングネックグラファイトエンドミル
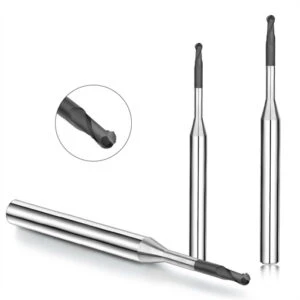
ロングネックグラファイトエンドミルは、深く狭いキャビティを持つ放電加工電極の加工において、業界標準となっています。深いポケットを持つ金型部品を製造する際、標準的なリーチの工具では、工具ホルダとの干渉やクリアランスの制限といった問題が避けられません。ネック部分を削り出した設計により、こうした制限された領域に安全にアクセスするために必要なリーチが確保されます。
しかしながら、工具の突き出しが長くなると、高調波振動や工具のたわみのリスクが著しく高まります。長尺の工具構成を採用する際には、半径方向の係合を厳密に制限し、高度に制御された階層的なZ軸送り機構を採用しています。この慎重なパラメータ制御により、長尺工具形状に内在する剛性の低下を補っています。
精密電極加工用マイクログラファイトエンドミル
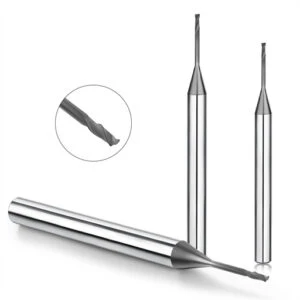
マイクログラファイトエンドミルは、高精度で極細の溝加工や、マイクロ電極上の微細なディテール加工に不可欠です。これらのサブミリメートルサイズの切削工具には、工作機械の絶対的な剛性、完璧なスピンドル同心度、そしてほぼゼロの振れ精度が求められます。わずかなシステム振動やスピンドルの熱膨張でも、工具の破損や寸法の大幅なずれを招きます。
当社の製造工程では、これらのマイクログラファイト切削工具は、大量の材料除去ではなく、最終的な低負荷の精密仕上げ加工にのみ使用することを厳格に定めています。切削圧力を一定に保つため、非常に保守的な送り速度と超高速の主軸回転速度を適用しています。この綿密な戦略により、マイクロ加工プロセス全体を通して構造的な完全性と部品間の均一性が保証されます。
グラファイト切削工具 – 材料およびコーティングシステム
グラファイト電極加工における当社の豊富な現場経験から、工具の基材とコーティングシステムは、重大な故障が発生した後に初めて精査されることが多いことがわかっています。多くの加工現場では、不適切な送り速度や切削速度が早期摩耗の原因だと考えられがちですが、事後分析の結果、特に超高密度グラファイトを加工する場合、超硬基材と薄膜コーティングとの間に深刻な不一致があったことが明らかになるのが一般的です。
生産データは、この材料の相乗効果がグラファイトエンドミルの動作安定性に直接影響を与えることを証明しています。同一のツールパスで様々な基材とコーティングの組み合わせをベンチマークテストした結果、同一の送り速度でも工具寿命に最大5倍の差が生じることが分かりました。したがって、適切な材料科学の組み合わせを選択することは、見積もり段階における主要なエンジニアリング上の決定事項として扱う必要があります。
超硬グラファイトエンドミルの材料選定
高性能グラファイトエンドミルにおいては、炭化タングステンの粒径が、工具の微小チッピングや刃先変形に対する耐性を左右します。研磨性等方性グラファイトや高純度放電加工電極をフライス加工する場合、微細粒およびサブミクロンサイズの炭化物基材が、破壊靭性と切削刃の剛性の最適なバランスを実現します。
基材の選択は、加工工程に応じてバランスを取るようにしています。荒加工では衝撃靭性を最大化し、仕上げ加工では刃先保持性を優先します。深溝グラファイトフライス加工では、粗粒超硬基材を使用すると刃先の丸みや大きな欠けが加速します。この劣化により、連続バッチ生産中に寸法ずれが即座に発生します。
グラファイト加工用ダイヤモンドコーティングエンドミルの利点
高スループット製造においては、ダイヤモンドコーティングされたエンドミルは、摩耗性の高い炭素環境に耐えうる業界標準となっています。当社の長期生産調査によると、高品質のダイヤモンドコーティングは工具寿命を延ばすだけでなく、放電加工電極の一貫性を保つために必要な精密な刃先形状を維持する効果もあります。
乾式加工条件下では、これらの人工ダイヤモンド膜は熱的および物理的なバリアとして機能し、微細な黒鉛粉塵による継続的な研磨作用を緩和します。しかし、コーティング供給業者の化学気相成長法(CVD)プロセスにおいて最適な密着性が得られない場合、高送り速度下では膜に局所的な剥離が生じます。この早期剥離は、工具の即時破損と加工品の廃棄につながります。
グラファイトフライスにおけるPCDダイヤモンドとCVDダイヤモンドの比較
超精密加工や大量生産の契約においては、PCDダイヤモンド工具とCVDダイヤモンド工具の性能上のトレードオフを頻繁に評価します。PCDは平面加工において比類のない刃先硬度と耐摩耗性を発揮しますが、その製造工程上、複雑な多刃形状への成形には限界があります。
一方、CVDダイヤモンドコーティングは、複雑な3Dヘリカルエンドミル形状にも均一に塗布できるため、精密な加工に非常に汎用性が高い。複雑な形状のEDMグラファイト電極を大量生産する場合、CVDコーティングされた超硬合金が最もコスト効率の高いソリューションとなるが、PCDチップ付き工具は、長時間の平面加工に優れている。
コーティング厚さとグラファイト加工性能の関係
グラファイト加工エンドミルの早期破損を診断する際、コーティングの厚さはエンジニアが見落としがちな重要な要素です。多くのプログラマーは、ダイヤモンドコーティングはどれも同じように機能すると誤解していますが、実際には、マイクロメートル単位の正確な厚さと層構造が、工具の熱安定性と残留応力状態を直接制御します。
当社の試験結果によると、ダイヤモンドコーティングが厚すぎると内部応力が高まり、高周波衝撃下で微細な亀裂や欠けが生じやすくなります。逆に、コーティングが薄すぎると摩耗が早まり、超硬基材が急速に侵食されます。当社では、歯当たりの切削負荷とスピンドル高調波の総合的なバランスに基づいて、この厚さパラメータを最適化しています。
グラファイト製エンドミルに高い耐摩耗性と耐粉塵性が求められる理由
高速グラファイトフライス加工では、切削工具は従来の機械的な過負荷や破損によって故障することはほとんどなく、むしろ激しい粉塵摩耗による漸進的な故障によって故障します。高速乾式切削中、数百万個のミクロンサイズのグラファイト粒子が、高速サンドブラスターのように工具のすくい面と逃げ面を絶えず削り取ります。
したがって、放電加工用電極の製造においては、最大限の耐摩耗性と耐粉塵性を備えたグラファイト加工用エンドミルを調達することが不可欠です。工具が継続的な摩耗に耐えられない場合、寸法の急速なずれや仕様を満たさない表面仕上げが生じます。粉塵による摩耗を最初から適切に管理することこそが、厳しい公差でのバッチ生産の一貫性を保証する唯一の方法です。
グラファイト加工用エンドミル:加工技術と応用事例
高精度加工において、グラファイトフライス加工は決して単独の変数ではありません。工具選定、高速切削戦略、目標表面仕上げといった要素が相互に依存する、非常に体系的な課題です。最終的な放電加工アプリケーションを分析せずにパラメータを最適化すると、必ず工具の早期破損につながります。
現場データによると、同一のグラファイト加工用エンドミルであっても、用途によって摩耗サイクルは大きく異なることが証明されています。浅く開口部の広い形状加工に優れた工具でも、深いポケットのある金型電極への加工に移行すると、致命的な損傷を受ける可能性があります。プロセス制御においては、CAMプログラミングの初期段階でこうした用途固有の境界条件を明確に定義することが不可欠です。
放電加工電極製造におけるグラファイト電極フライス工具の応用
放電加工(EDM)によるグラファイト電極加工プロジェクトを実施する際、当社の主要なエンジニアリング目標は、材料除去率の最大化から、絶対的な形状精度の確保へと移行します。グラファイト電極上の微細な加工誤差は、放電加工中に鋼製金型キャビティに直接反映されるため、工具の安定性が金型品質を左右する究極の要素となります。
製造工程では、切削戦略を細分化しています。荒加工では均一な加工代を維持することに重点を置き、仕上げ加工では鋭角なコーナーのディテールと表面テクスチャの一貫性を優先します。グラファイト切削工具の摩耗が不規則な場合、放電加工における放電ギャップ補正を正確に計算することは不可能になります。この不安定性により手動での調整が必要となり、バッチ間の互換性が損なわれます。
金型産業におけるグラファイトエンドミルの応用
精密金型業界において、グラファイトエンドミルは、複雑なキャビティの細部を仕上げたり、複雑なリブ構造を加工したりするための主要な工具です。数百回に及ぶ金型キャビティの製造工程を通して、グラファイトエンドミルの構造的完全性が、最終的な放電加工表面の均一性に直接影響することを検証してきました。
これらの金型製作用途では、特に複雑な3D曲面や細くて薄いリブを加工する際に、極めて高い工具安定性が求められます。グラファイト製フライス工具の微細な振動でさえ、焼き付け後の金型キャビティに目に見える表面欠陥を生じさせてしまいます。このリスクを軽減するため、当社では工具の公称剛性だけに頼るのではなく、工具経路の係合角度を最適化しています。
CNCグラファイト加工における高速乾式加工の特徴
現代のCNCグラファイト加工において、高速ドライ加工は業界標準となっています。グラファイト粉塵は導電性と研磨性が非常に高いため、従来の液体クーラントと混合すると、機械の電子機器をショートさせ、摩耗を加速させる、粘稠で破壊的なスラリーが生成されます。そのため、高速真空吸引システムが液体クーラントを完全に置き換えています。
この乾式切削環境では、切削刃に非常に大きな熱応力がかかるため、超高速の主軸回転数と特殊な切りくず排出経路が求められます。深い溝に黒鉛粉塵が蓄積すると、閉じ込められた粒子が側面と再研磨され、切削温度が急激に上昇します。この局所的な熱蓄積は、コーティングの急速な劣化と工具の早期破損を引き起こします。
複雑な電極キャビティの加工におけるグラファイトフライス工具の応用
複雑な電極キャビティをプログラミングする場合、グラファイトフライスの役割は、単純な材料除去から、完全な幾何学的対称性の維持へと変化します。深いキャビティ、狭いスロット、または多段ステップを持つ電極をポケット加工する場合、CAMプログラマーは、軸方向のステップダウン、半径方向のステップオーバー、および一定の工具係合経路を同時に制御する必要があります。
現場での経験から、これらの複雑な加工工程は工具のたわみや振動に非常に敏感であることが分かっています。切削振動を適切に管理しないと、たとえ高品質のダイヤモンドコーティングされたグラファイトエンドミルであっても、鋭角なコーナー部分で局所的な刃先の欠けや表面の溝の損傷を引き起こします。これらの動特性を制御することは、欠陥のない放電加工用電極を製造するために不可欠です。
グラファイト材料間の機械加工の違い
選択した炭素材料の微細構造グレードによって、グラファイトエンドミルの摩耗メカニズムが決まります。標準的な等方性グラファイトは均一な結晶粒分布を特徴とし、予測可能な切削力と安定した工具摩耗パターンをもたらします。一方、粒子密度と微細結晶粒構造が異なるように設計されたプレミアムPOCOグラファイトは、非常に複雑な摩耗特性を示します。
比較試験の結果、同一の切削条件であっても、これら2種類の材料では側面摩耗のプロファイルが大きく異なることが明らかになった。そのため、経験豊富な技術者は、一般的なマニュアルに記載されている送り速度や切削速度を適用するのではなく、材料の密度、結晶粒径、電極形状に基づいて切削データを調整し、予測可能な加工安定性を確保する必要がある。
グラファイトのCNC加工パラメータ(切削パラメータと最適化)
高速CNC加工環境では、加工パラメータはメーカーのチャートに記載されているような静的な理論値ではなく、工具寿命、体積的な材料除去量、表面仕上げを直接左右する非常に動的な変数です。自動電極製造においては、送り速度のわずかな調整でさえ、工具摩耗挙動を大きく変化させ、重要な寸法公差を損なう可能性があります。
現場データによると、グラファイト加工用エンドミルの最適なパラメータ範囲は、工作機械の運動学、ワーク保持の剛性、および材料密度によって変化することが証明されています。そのため、経験豊富なプログラマーは、あらかじめ決められた固定的な計算式を用いるのではなく、柔軟な切削範囲を設定する必要があります。そして、これらの基準値は、現場での音響フィードバックと実際の刃先摩耗に基づいて、リアルタイムで微調整されます。
グラファイト加工用エンドミルの推奨主軸回転速度(回転数範囲)
高性能グラファイトエンドミルをプログラミングする際は、常に機械の主軸回転数の上限付近で運転します。主軸回転数を上げることで、特に仕上げ加工サイクル中に極小径工具を使用する場合、刃当たりの切削負荷を大幅に低減できます。この低い切削負荷により切削抵抗が最小限に抑えられ、脆弱なワークピースの端部における致命的な脆性破壊を防ぐことができます。
しかし、スピンドル高調波を評価せずに回転数を最大化すると、工具の早期破損につながる可能性があります。数多くの放電加工(EDM)電極加工プロジェクトにおいて、低回転数では切削力が急激に上昇し、刃先の欠けが発生する一方、回転数が高すぎるとダイヤモンドコーティングの剥離が加速することが観察されました。荒加工と仕上げ加工のサイクルに合わせてカスタマイズされた多段階のスピンドル回転数制御戦略を用いることで、最も予測可能な工具寿命が得られます。
グラファイトフライス用送り速度ロジック
高速グラファイトフライスにおいて、送り速度(1刃当たりの送り量)の最適化は、加工安定性の要となります。このパラメータのバランスは、複雑な形状の空洞や薄肉電極を加工する際に特に重要になります。送り速度が速すぎると、大きなたわみ力が発生し、工具のビビリ振動が増幅され、寸法精度に深刻な誤差が生じます。
当社のプログラミングロジックでは、送り速度は公称工具径のみに基づいて計算されるべきではないと規定しています。CAMプログラマーは、ラジアルステップオーバー、軸方向切削深さ、および工具アセンブリの構造剛性を総合的に考慮してバランスを取る必要があります。超精密グラファイト電極フライス加工においては、鋭角なコーナーの遷移部で速度を動的に調整するために、適応型送り速度制御を採用しています。
グラファイト切削工具におけるドライ加工とクーラント使用の比較
生産現場におけるCNCグラファイト加工では、高速乾式加工と真空吸引を組み合わせた方法が業界標準となっています。グラファイトは多孔質で導電性が高いため、一般的な液体切削油を使用すると研磨性のカーボンペーストが生成されます。このペーストは機械軸を詰まらせ、ガイドウェイに傷をつけ、繊細なオンボード電子機器をショートさせる原因となります。
湿式冷却システムは、特定の深部熱放散のために改良される場合もありますが、当社ではガス冷却を強く推奨します。高圧空気噴射または窒素ガス供給を利用することで、液体による汚染なしに切削領域を効果的に洗浄できます。最終的に、ダイヤモンドコーティングされたグラファイト切削工具の寿命管理は、完全に乾燥した環境で行う方がはるかに容易になります。
ツールパス最適化(荒加工および仕上げ加工戦略)
精密なグラファイトエンドミル加工を行う際、カスタムツールパスの最適化は、パラメータ調整のみの場合よりも工具寿命を大幅に延ばすことができます。複雑な電極形状をプログラミングする場合、荒加工と仕上げ加工の両方で均一な切削戦略を適用することは重大な誤りです。この方法では残留材料応力が考慮されず、深刻な微細表面の凹凸が生じます。
当社の標準作業手順では、CAMアーキテクチャを2つの明確なフェーズに分けています。1つは、一貫した切削負荷の除去に重点を置いた高効率荒加工、もう1つは、表面の質感と幾何学的形状のシャープさを優先する専用の仕上げ加工です。荒加工中にトロコイドまたは一定接触のツールパスを採用することで、グラファイトフライスへの急激な機械的衝撃を最小限に抑え、プロセスの一貫性を確保します。
粉塵制御が黒鉛加工の安定性に及ぼす影響
現場での診断によると、グラファイト粉塵の制御が不十分であることが、工具の予期せぬ故障の大きな原因でありながら、しばしば見過ごされていることが明らかになっています。空気中のグラファイト粒子は、機械工場の空気の質を低下させるだけでなく、放置すると微細な炭素粉塵が切削領域に閉じ込められてしまいます。すると、工具の刃先がこれらの粒子を繰り返し研磨し、激しい摩耗摩擦を受けることになります。
大量生産においては、真空吸引システムが不十分だと、高性能グラファイトエンドミルの寿命が著しく短くなります。新しいCNCグラファイト加工セルを導入する際には、主軸回転速度や送り速度と同様の厳密なエンジニアリング基準で集塵速度を監査します。優れた集塵性能は、予測可能な加工精度を維持するための絶対的な前提条件です。
グラファイトエンドミルメーカーの選び方ガイド
大量生産の放電加工において、切削工具のサプライチェーンを精査することは非常に重要なステップですが、多くの工場では高額な部品不良が発生して初めて優先順位が上がります。現場での加工不良は、プログラミングエラーだけが原因であることは稀です。むしろ、グラファイトエンドミルメーカーによって生じる、超硬基材の品質、コーティングの密着性、または幾何学的同心度における微妙なばらつきが原因であることが多いのです。
当社の調達戦略は、単一の優れたサンプルによる卓越した性能よりも、バッチ間の再現性と長期的なサプライチェーンの一貫性を優先します。研磨グラファイトを用いたフライス加工においては、一度の非常に良好な加工結果だけでは何も証明できません。数千サイクルにわたる絶対的な統計的一貫性こそが、精密放電加工電極の安定した自動生産を保証する唯一の指標です。
信頼できるグラファイトエンドミルメーカーの選び方
グラファイトエンドミルメーカーの監査を行う際、最も重要な評価指標は、初期単価ではなく、工具の寿命安定性です。当社では厳格なゲートキーピングプロトコルを導入し、同一ロットのグラファイトフライスを使用して継続的な工具寿命試験を実施しています。この試験により、刃先保持力の劣化曲線を追跡し、製造上の異常を早期に発見することができます。
さらに、当社では、炭素密度が大きく異なる様々なグレードの候補ツールについて、積極的にベンチマーク評価を実施しています。具体的には、標準的な等方性黒鉛と超高密度POCO黒鉛グレードを比較試験しています。サプライヤーの最先端技術の一貫性が、これらの材料構造間の移行時に大きく変動する場合、当社はそのサプライヤーを、高精度が求められる航空宇宙および医療用電極プロジェクトから除外します。
高級グラファイト切削工具の製造規格(精度、振れ、コーティング)
ハイエンドの金型加工においては、グラファイト切削工具の精密な製造基準が、達成可能な表面品質の最大値を決定します。例えば、工具メーカーがスピンドル振れ精度に緩い公差を許容した場合、結果として生じるアセンブリは高回転時に周期的な振動を発生させます。この微細な振動は表面仕上げを損ない、工具の摩耗を加速させます。
当社の研究所分析によると、均一な薄膜コーティング分布と精密な刃先加工は、超硬合金基材そのものよりも工具寿命に大きな影響を与えることが明らかになりました。そのため、グラファイト加工用の高品質エンドミルを購入する際には、サプライヤーの微細形状検査報告書、動的バランス認証、およびダイヤモンドコーティングの密着性評価を監査しています。
グラファイトフライス用OEM/ODMカスタマイズ機能
複雑な多軸電極形状の場合、既製品のカタログ工具ではなく、OEM/ODM向けの特注グラファイトフライスが必要となることがよくあります。標準的な形状では、必要なシャンククリアランスや特定のネック逃げが確保できない場合が多いのです。この制約は、非標準的な深い空洞をポケット加工する場合や、負の抜き勾配を持つ複雑な電極をプロファイリングする場合に特に顕著になります。
金型製作パートナー候補との面談では、独自の形状合成から社内での薄膜成膜まで、垂直統合能力を備えたメーカーを優先的に選定します。サプライヤーが、提供された設計図に基づいて超硬合金を研削するだけで、技術的なフィードバックやツールパス最適化の提案を行わない場合、高度な開発プロジェクトを適切にサポートすることはできません。
グラファイト用ダイヤモンドコーティングエンドミルのバリエーション
グラファイト加工用のダイヤモンドコーティングエンドミルを実地試験すると、一流メーカーと低価格メーカーの決定的な違いは、ナノ結晶コーティングの密度、化学的接着結合、均一な摩耗安定性という3つの領域に現れます。これらの隠れた品質指標は、長時間の連続乾式切削加工中に顕著に現れます。
加工開始後最初の30分間は完璧に切削できるものの、中間仕上げ段階で突然ダイヤモンド層が剥離したり、刃先が急速に丸くなったりする劣悪な工具を頻繁に目にします。このような致命的な故障は、加工の一貫性を瞬時に損ないます。真の加工安定性を確保するには、初期の切れ味だけでなく、工具の耐用期間全体にわたる摩耗傾向を予測する必要があります。
中国製黒鉛加工用エンドミルのサプライチェーンにおける優位性の分析
当社がグローバルな工具ネットワークを長期的に評価した結果、グラファイト加工用エンドミルの中国製造エコシステムは、迅速なプロトタイピングの納期と積極的なカスタマイズの柔軟性において明確な優位性を持っていることが明らかになりました。これらのサプライチェーンの特徴は、ペースの速い、小~中規模の放電加工電極加工プロジェクトにとって非常に価値があります。
しかし、この地域から生産グレードのグラファイト切削工具を調達する際には、製造成熟度の大きなばらつきを考慮し、調達チームは厳格な品質保証基準を導入する必要があります。原材料の追跡、特殊コーティングの管理、最終的な光学検査基準に関して、工場間には依然として大きな隔たりが存在します。提携関係は、地理的なマーケティング上の主張に頼るのではなく、厳格なバッチテストを通じて検証されなければなりません。
グラファイトエンドミルの一般的な問題点と故障解析
自動化された黒鉛電極製造や精密金型製作プロジェクトにおいて、工具の故障は偶発的な異常事象であることは稀です。エンドミルが突然破損したり、切れ味が鈍くなったように見えても、徹底的な事後分析を行うと、通常は管理されていない様々な要因が累積的に影響していることが明らかになります。こうした隠れた原因は、不十分な集塵からわずかな工具経路の不連続性まで多岐にわたります。
炭素鋼フライス加工において、工具寿命のばらつき、寸法ずれ、あるいは表面仕上げの不良といった問題が頻繁に発生する場合は、包括的な検査が必要です。作業者は切削工具そのものだけでなく、加工工程全体を体系的に監査しなければなりません。このプロセスによって、早期劣化の技術的な根本原因を特定することができます。
グラファイト製フライス工具の急速摩耗の分析
グラファイト製フライス工具の摩耗を加速させる主な要因は、工具の製造品質の悪さにあることは稀です。むしろ、加工パラメータとカーボンブロックの微細構造密度の深刻なミスマッチが原因であることがほとんどです。例えば、スピンドル回転速度が低いと切削力が不安定になり、送り速度が高すぎると脆弱な切削刃に過負荷がかかります。
超硬グラファイト製エンドミルが早期に摩耗する場合は、刃当たりの切削負荷設定を直ちに見直す必要があります。高密度等方性グラファイトに移行する際、一般的なパラメータ表では対応できず、ダイヤモンド層の摩擦が急速に発生します。回転数範囲を特定の炭素鋼材に合わせて調整することで、刃持ちが安定し、工具寿命が延びます。
グラファイト切削工具の欠けや破損の問題
精密放電加工(EDM)における電極加工サイクル中、マイクロチッピングは一般的に、材料の初期進入時または高速コーナリング時の2つの重要な局面で発生します。これらの不具合は、構造的な剛性不足、スピンドル振れ誤差、またはCAMツールパスにおける急激な角度変化に直接起因するものであり、工具材料自体の強度不足が原因であることは稀です。
グラファイト切削工具で頻繁に欠けが発生する場合は、ラジアルステップオーバーの過剰とコーナーアークの平滑化不足を確認してください。さらに、ホルダ内での工具の突き出し量を減らすことで、小径カッターの破損につながる大きなたわみ力を最小限に抑えることができます。これらのシステムエラーは、生産を安定させるためにCAMプログラムから排除する必要があります。
グラファイト加工粉塵による工具寿命の低下
自動CNCグラファイト加工センターにおける現場追跡調査により、周囲の炭素粉塵が著しく過小評価されている摩耗要因であることが明らかになった。真空吸引力が低下すると、微細なグラファイト粉塵が切削領域内に閉じ込められ、非常に破壊的な二次研磨材として作用する。この閉じ込められた粉塵は、工具の側面を継続的に研磨する。
グラファイト製エンドミルの切削刃が、加工条件を変更していないにもかかわらず早期に摩耗する場合は、直ちに真空吸引速度(CFM)を点検してください。大量生産を行うバッチ製造では、集塵効率を最適化することで即座に効果が得られます。効率的な集塵は切削ゾーンの温度を安定させ、工具寿命を飛躍的に延ばします。
表面仕上げ不良に対する解決策
グラファイト電極の表面仕上げが規格外となる場合、一般的には、不均一なマットグレーの外観、目立つ工具痕、または局所的な削り込みとして現れます。これらの視覚的な欠陥は、高周波の調和振動、不安定な送り速度、および局所的な切削刃の丸みと直接関連しています。これらの兆候を早期に特定することで、規格外の放電加工部品の製造を防ぐことができます。
表面粗さの不具合をトラブルシューティングする際は、工具寿命の劣化、CAMツールパスのマイクロストップ、スピンドル同心度という3つの主要なエンジニアリング領域を点検してください。生産現場では、これらの機械的要因が複合的に悪影響を及ぼすことがよくあります。スピンドル振れを修正し、連続切削経路を確保することで、すぐに新品同様の光沢のある表面仕上げを取り戻すことができます。
超硬グラファイトエンドミルの寿命を延ばす方法
超硬グラファイト製エンドミルの耐用年数を延ばすには、単一のパラメータを調整するのではなく、プロセス全体の安定性をマスターする必要があります。機械的な切削負荷のバランスを取り、ドライ真空の効率を最大化し、荒削り工程と仕上げ加工工程を厳密に分離することで、刃先の健全性を直接的に維持できます。これらの標準的な手順を踏むことで、長期にわたる生産活動において工具への投資を確実に保護できます。
グラファイト加工用エンドミルの耐用年数を最大限に延ばすには、トロコイド状の荒加工ツールパスを採用し、送り速度比を最適化してください。これらの微調整されたCAM設定により、ダイヤモンドコーティングへの局所的な衝撃応力を最小限に抑え、工具システム全体の交換を必要とせずに、予測可能な摩耗を実現します。特定の材料グレードと設計図を総合的に分析することで、お客様の現場に最適なパラメータ範囲を設計的にマッチングさせることができます。






