


過去20年間のCNC加工において、当社は数え切れないほどの高精度グラファイト加工プロジェクトに取り組んできました。放電加工用電極、複雑な金型部品、そして高精度グラファイト組立品を日常的に製造しています。しかし、様々な顧客現場で繰り返し提起される疑問は、同じ材料、機械、工具を使用しているにもかかわらず、なぜ結果がこれほど大きく異なるのか、というものです。
先日、輸入グラファイトを使用した高性能放電加工電極を製造するクライアントを支援しました。初期テスト段階で、高速加工時に刃先が欠けるなど、深刻な加工不安定性に直面しました。送り速度を下げても効率は低下し、工具摩耗は全く予測不可能でした。現地調査の結果、根本原因が判明しました。グラファイトの加工パラメータが、材料グレードと工具形状に合致していなかったのです。
実際の製造工程において、グラファイト加工では「万能」なパラメータ設定は不可能です。微細粒グラファイトや超微細粒グラファイトなど、材料の密度や粒径が異なるため、それぞれに合わせた切削加工の調整が必要となります。スピンドル回転速度、送り速度、切削深さといった具体的な組み合わせによって、加工面の品質と工具寿命が直接的に左右されます。
長年にわたる現場経験に基づき、この包括的なグラファイト加工ガイドを作成しました。私たちの目標は、エンジニアがパラメータ選択のための体系的なロジックを確立できるよう支援することです。そうすることで、コストのかかる試行錯誤から脱却し、最適な加工条件をより迅速に見つけることができます。
本稿では、荒加工、中仕上げ加工、仕上げ加工の各段階における切削パラメータを分析します。また、特定の形状要件に基づいてフライス加工パラメータを設定する方法についても解説します。最後に、適切な工具選定がプロセス全体の安定性をどのように向上させるかを探ります。
ほとんどの機械加工工場では、工具の選定がパラメータ最適化の上限を決定します。標準的な超硬工具は摩耗が早く、研磨性の高い黒鉛加工において一貫した精度を維持することが困難です。黒鉛加工専用のダイヤモンドコーティングエンドミルにアップグレードすることで、摩耗を効果的に低減し、生産性を安定させることができます。
グラファイト加工に最適なエンドミルを見つけるには、工具価格だけでなく、様々な要素を評価する必要があります。エンジニアは、材料グレード、加工方法、機械の剛性など、包括的な評価を実施しなければなりません。このような総合的なアプローチにより、工具の寿命と部品精度の最適なバランスを実現できます。
このガイドでは、数十年にわたる実務的な機械加工経験を、実践的なパラメータ選定方法へと落とし込みます。製造業の企業が不良率を削減し、非常に安定した黒鉛切削加工プロセスを実現できるよう支援したいと考えています。
高精度を追求するあらゆる加工工場にとって、問うべきは「この黒鉛を加工できるか?」ではなく、「自社の設備に最適な黒鉛加工パラメータを見つけたか?」であるべきです。
グラファイト加工パラメータの基礎:精度と工具寿命
当社が20年間CNCフライス加工に携わってきた経験から、黒鉛の欠陥のほとんどは機械の性能不足に起因するものではないことが分かっています。むしろ、加工者が黒鉛加工のパラメータを材料の種類や工具に合わせていないことが原因です。同じ機械と黒鉛の種類を使用しているにもかかわらず、送り速度や切削速度が合っていないために、工具寿命や寸法安定性が大きく異なるケースをよく目にします。
広範な現場テストを通じて、安定した黒鉛フライス加工には総合的なアプローチが不可欠であることを証明しました。単一の設定だけを調整しても効果はなく、材料の結晶構造、工具形状、機械の剛性をバランスよく考慮する必要があります。適切な黒鉛加工パラメータを見つけることで、高効率、厳しい公差、そして工具寿命の最大化という3つの要素を完璧に両立させることができます。
効率、表面品質、工具摩耗への影響
選択したグラファイト加工パラメータは、生産効率、表面仕上げ、工具摩耗率という3つの重要な結果に直接影響します。高精度放電加工電極や微細粒グラファイト部品を加工する場合、このバランスは非常に不安定になります。速度や送りの設定をわずかに間違えただけでも、表面に凹凸が生じ、その後の放電加工プロセスに悪影響を及ぼす可能性があります。
仕上げ加工段階において、送り速度を速くしすぎると切削刃にかかる機械的負荷が増加し、工具の早期欠けを引き起こします。逆に、送り速度を低くしすぎると、サイクルタイム効率が低下し、収益に悪影響を及ぼします。これらの問題を回避するため、当社では黒鉛粒子径、工具径、フルート数、切削深さを分析し、切削条件を段階的に最適化しています。
速度、送り速度、軸方向深さ、および半径方向の噛み合いのバランス調整
弊社のCNCプロジェクト全体を通して、主軸回転速度、送り速度、軸方向切削深さ(Ap)、および半径方向切削面積(Ae)の間に明確な関係があることを明らかにしてきました。多くのオペレーターは主軸回転速度のみに注目しがちですが、切削負荷と工具の切削面積も部品の安定性にとって同様に重要です。小径工具で深いキャビティをフライス加工する場合、振動や工具のたわみをなくすために、切削幅と切削深さを系統的に小さくしています。
高速仕上げ加工において、グラファイト加工パラメータを最適化するには、工具の剛性と突き出し長さのバランスを取る必要があります。突き出しが長すぎると振動が発生し、超硬工具やダイヤモンド工具の刃先が急速に摩耗します。ラジアル方向とアキシャル方向のステップオーバーを微調整することで、工具の接触を一定に保ち、工具の致命的な破損を防ぐことができます。
刃先の欠けや粉塵の問題を軽減する
刃先の欠けと粉塵対策の不備は、黒鉛製造において最も厄介な2つの課題です。現場では材料の品質や工具のメーカーを原因として挙げることが多いのですが、当社の根本原因分析では、通常、黒鉛の切削条件の不適切さが原因であることが分かります。切削負荷が高すぎると、衝撃によって黒鉛の脆い粒状構造が破壊され、きれいに切断されないのです。
これらの強い衝撃力は、薄肉電極、鋭利な角、微細な形状に深刻な欠けを引き起こします。さらに、グラファイト切削パラメータが不適切だと、材料が超微細な粉塵となって空気中に舞い上がり、機械のリニアガイドを損傷する恐れがあります。パラメータの最適化と適切な真空吸引を行うことで、作業環境のクリーン化と、安定した欠けのない製造プロセスを実現できます。
グラファイトフライス加工パラメータガイド:速度、送り、切削深さのCNC設定
精密部品の加工において、CNCの設定は加工の安定性を左右する最も重要な要素です。この材料の加工に慣れていない機械工は、標準的な非金属や脆性セラミックス向けに設定された送り速度や切削速度を適用しがちです。しかし、グラファイトは独特の粒状構造と破壊力学特性を持つため、標準的な設定では加工できず、刃先の欠けが激しく発生します。
広範なプロジェクトテストを通じて、一般的なマニュアルデータに頼るのではなく、パラメータ調整のための体系的なアプローチを開発しました。適切なグラファイトフライス加工パラメータを確立するには、材料密度、工具剛性、および機械の能力のバランスを取る必要があります。この基礎を正しく構築することこそが、異なる部品バッチ間で一貫した高精度の結果を得る唯一の方法です。
グラファイト加工における主軸回転数(RPM)の最適化
高速グラファイトフライス加工において、まず最初に評価する変数はスピンドル回転数です。多くのオペレーターは回転数を上げれば効率が向上すると考えがちですが、当社の工場試験では、回転数が高すぎると深刻な問題が発生することが証明されています。工具径が小さい場合や工具の突き出しが大きい場合、過剰な回転数は高調波や衝撃力を増幅させ、切削刃の摩耗を急速に促進します。
グラファイト切削のパラメータを最適化する際には、工具径、フルート数、コーティングの種類に基づいて回転数を調整します。例えば、微細粒グラファイトにダイヤモンドコーティングを施した工具は、優れた耐摩耗性により、より高い切削速度に対応できます。逆に、深穴加工では、振動を抑え、厳しい寸法精度を維持するために回転数を下げます。
黒鉛フライス加工における送り速度とチップ負荷の選択
実際の生産現場では、送り速度が主軸回転速度よりも工具寿命に遥かに大きな影響を与えることがわかっています。サイクルタイムを短縮するために、多くの工場では実際の切削負荷を計算せずに送り速度を積極的に上げています。しかし、切削負荷が材料の物理的限界を超えると、高い切削圧力によってワークピースに深刻な刃先割れが発生します。
そのため、グラファイトのグレードと工具形状を分析することで、刃当たりの理想的な切削負荷を算出します。複雑な放電加工電極の仕上げ加工においては、送り速度よりも寸法安定性と表面仕上げを常に優先します。荒加工段階では、工具に過度の負荷をかけずに材料除去率を最大化するために送り速度を最適化します。
荒削りおよび仕上げ加工における切削深さパラメータの設定
適切な切削深さ(ApとAe)を選択することが、グラファイトフライス加工の成否を左右します。荒加工の目的は材料の迅速な除去であり、そのためには切りくずの排出と工作機械のトルクを優先する必要があります。仕上げ加工では、切削深さが大きすぎると工具のたわみが生じ、最終的な寸法精度が著しく低下します。
当社では、加工工程の各段階に合わせた段階的なアプローチを常に採用しています。荒加工時には、工具サイズに基づいて軸方向および半径方向の切削深さを積極的に設定し、材料除去量を最大化します。複雑な3D形状の仕上げ加工時には、ステップオーバーとステップダウンを大幅に削減し、グラファイトフライス加工のパラメータを最適化することで、完璧な表面品質を実現します。
グラファイトエンドミルのパラメータ:工具仕様に基づいたパラメータの選択
精密加工においては、工具の仕様とCNCの設定を適切に合わせることが、加工の成否を左右します。多くの加工業者は、グラファイトエンドミルを購入する際に、工具の材質、コーティング、そして初期価格だけに注目しがちです。しかし、フルート数、直径、突き出し長さに基づいて切削速度と送り速度を調整しないと、工具の摩耗が早まり、表面仕上げも悪くなります。
当社の現場での経験から、あらゆるフライス加工用途に単一のデータセットを適用できるわけではないことが証明されています。工具形状が異なれば、全く異なる切削戦略が必要となります。荒加工では最大限の切りくず排出が求められる一方、仕上げ加工では刃先の安定性が要求されます。したがって、適切なグラファイトエンドミルのパラメータを設定するには、工具形状、材料グレード、工作機械の剛性を統合的なシステムとして評価する必要があります。
2枚刃グラファイトエンドミルのパラメータ:高速加工と切りくず排出
深い溝の荒加工では、迅速な粉塵と切りくずの排出が不可欠となるため、通常は2枚刃のグラファイトエンドミルを選択します。幅広で開口部の広いフルート溝は、乾式切削時に発生する高研磨性のグラファイト粉塵を容易に排出します。この効率的な切りくず排出により、工具の早期破損の主な原因である二次切削のリスクが大幅に低減されます。
2枚刃グラファイトエンドミルのパラメータを設定する際は、機械的な切削負荷と工具のたわみの管理を最優先します。工具の突き出し量を大きくして深削り放電加工電極を加工する場合、単純に送り速度を上げるだけでは不十分です。代わりに、刃当たりの切りくず負荷を低減しつつ、工具経路を最適化することで、安定した振動のない切削力を維持します。
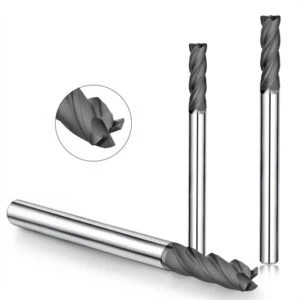
4枚刃グラファイトエンドミルのパラメータ:高精度仕上げの最適化
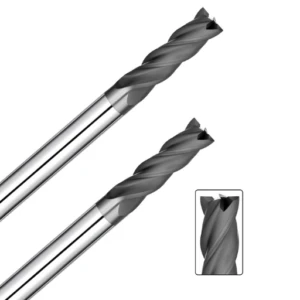
精密部品や複雑な放電加工電極の最終仕上げ工程には、4枚刃工具を使用しています。刃数が増えることで工具の接触が安定し、表面仕上げが大幅に改善されます。ただし、刃数が多いからといって、必ずしも加工条件を厳しく設定できるわけではないことを、作業員の方々に常に注意喚起しています。
4枚刃グラファイトエンドミルの加工パラメータを最適化するには、表面粗さ、寸法精度、および振動制御に重点を置く必要があります。超微粒子グラファイトを仕上げ加工する場合、刃当たりの送り量を減らすことで、工具痕を最小限に抑え、微細な刃先欠けを防ぐことができます。加工対象物に狭いポケットがある場合は、粉塵の詰まりを防ぐためにステップオーバーを再検討する必要があります。
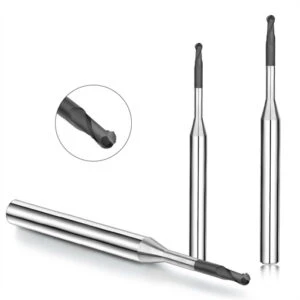
マイクログラファイトエンドミルのパラメータ:マイクロ電極の精度
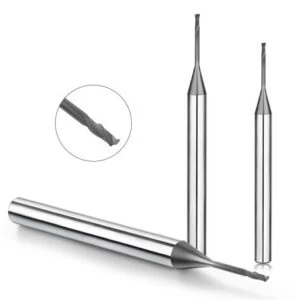
工具径が1mm以下になるマイクロ加工プロジェクトでは、パラメータ制御が非常に厳しくなります。マイクロ工具は、コア径が極めて小さく剛性も低いため、スピンドル振れや材料の脆性に非常に敏感です。そのため、大型のグラファイトエンドミルに使用される標準的な切削式では、マイクロ工具は瞬時に折れてしまいます。
マイクログラファイトエンドミルの加工条件においては、切削深さを大幅に減らし、スピンドルバランスと高精度ツールホルダーを優先します。マイクロスロットや複雑な電極リブを加工する際には、サイクルタイムの最適化よりも切削安定性を重視します。このような高リスクな加工においては、高い材料除去率よりも、制御された加工条件の方がはるかに重要です。
グラファイトフライス工具の選定:材料グレードに合わせた工具選び
当社が長年にわたり放電加工用電極や金型部品の加工に携わってきた中で、工具選定は常に加工安定性を左右する最大のボトルネックとなってきました。高性能なCNC加工機を導入してもなお、工具の摩耗や刃先の破損が頻繁に発生するケースをよく目にします。根本原因分析を行うと、その原因はほぼ例外なく、工具形状とグラファイト材のグレードの不一致にあることが分かります。
我々の実地プロジェクトによって、「万能」なグラファイト工具は存在しないことが証明されました。材料の粒度、加工段階、公差範囲が異なると、それぞれ全く異なる工具戦略が必要となります。適切な工具を選択するためには、価格だけで工具を選ぶのではなく、材料特性、コーティング技術、機械の剛性を総合的に評価する必要があります。
グラファイト加工に最適なエンドミルを選ぶ際に考慮すべき5つの重要な要素
お客様から、黒鉛製造に最適なエンドミルを教えていただきたいというご要望をよくいただきます。しかし実際には、最適なカッターは常に用途によって異なります。粗削り加工に適したカッターが、細いリブ電極を傷めてしまうこともあります。工具選びは、金属除去率の最大化を目指すのか、それとも完璧な微細表面仕上げを目指すのかによって、適応させる必要があります。
加工業者へのアドバイスを行う際、当社は基材の靭性、刃先の切れ味、フルートクリアランス、コーティング硬度、そして工具全体の剛性という5つの重要な要素を分析します。例えば、長尺工具で深い空洞をフライス加工する場合、たわみを防ぐために優れた振動減衰性能が求められます。これら5つの工具特性を加工対象物の形状に合わせて調整することこそが、安定した生産を実現する唯一の方法です。
グラファイト用超硬エンドミルとダイヤモンドコーティングエンドミルの比較
日常的な生産においては、生産量と公差に応じて、超硬ソリッドカッターとダイヤモンドコーティングカッターのどちらかを選択します。これらは単純な代替品ではなく、コストと摩耗特性が全く異なります。コーティングされていない超硬工具は、短期間で予算に制約のある試作品には適していますが、グラファイトの高い摩耗性のため、長時間の連続生産ではすぐに摩耗してしまいます。
高密度黒鉛材の場合、当社では黒鉛専用のダイヤモンドコーティングエンドミルを一貫して使用しています。微結晶ダイヤモンド層がシールドとして機能し、研磨粒子が切削刃を丸め、部品の精度を損なうのを防ぎます。しかしながら、低公差の荒加工では必ずしも高級コーティングが必要ではないため、工具コストと総生産量のバランスも考慮しています。
微細粒グラファイトと超微細グラファイトにおける工具選定戦略
グラファイトのグレードによる主な違いは、粒子サイズ、密度、および材料の構造的完全性にあります。微粒子グラファイトは、精密放電加工用電極や金型の業界標準です。一方、超微粒子グラファイトは、非常に均一で高密度な構造を持ち、極めて厳しい公差と完璧な仕上がりを実現しますが、非常に研磨性が高いという欠点があります。
工具の直径、フルート数、コーティングは、お客様の材料の正確な結晶構造に合わせて調整いたします。鏡面仕上げが求められる超微細グラファイトの場合、微細な欠けを防ぐため、刃先の完全性を最優先に考慮します。工具の形状をお客様の材料グレードに直接合わせることで、現場での試行錯誤を即座に排除できます。
グラファイト加工用ダイヤモンドコーティングエンドミル:加工パラメータの最適化
当社が20年以上にわたり放電加工用電極を製造してきた中で、工具の摩耗は常に生産安定性に対する最大の脅威でした。標準的な超硬工具は初期の荒加工には対応できますが、研磨性の黒鉛粒子によって長時間の生産では刃先が急速に鈍化します。刃先が丸くなると切削力が急激に上昇し、寸法精度が損なわれ、鋭利な部品の角に微細な欠けが生じます。
先日、お客様からご依頼いただいた案件で、グラファイト電極を数本使用しただけで寸法誤差が拡大するという問題が発生しました。現地調査の結果、根本原因は機械の設定ではなく、工具の耐摩耗性が不十分であったことが判明しました。大量生産や高精度加工においては、グラファイト加工専用のダイヤモンドコーティングエンドミルを使用することが、工具寿命を安定させ、部品精度を維持する唯一の方法です。
グラファイト用ダイヤモンドコーティングエンドミルが工具寿命を延ばす理由
長期にわたる生産において、工具の破損はグラファイト材料の硬度が原因であることは稀であることが観察されています。むしろ、グラファイトの微細粒状構造が切削刃に及ぼす継続的かつ激しい研磨作用が原因です。高速回転時には、これらの研磨粒子が工具を絶えず削り取り、コーティングされていない超硬合金の刃先を急速に鈍化させます。
グラファイト加工にダイヤモンドコーティングされたエンドミルを使用すると、この容赦ない摩耗摩擦に耐える超硬質の結晶バリアが形成されます。現場でのテストでは、ダイヤモンドコーティングされた刃先は数時間ではなく数週間もの間、驚くほど鋭い切れ味を維持することが示されています。ただし、この工具寿命の延長を最大限に活かすには、工具の直径とフルート形状を適切なパラメータ調整で一致させる必要があります。
ダイヤモンドコーティングがグラファイト粉砕パラメータに及ぼす影響
工具コーティングをアップグレードすることで、加工範囲全体が変化し、より積極的な加工戦略が可能になります。ダイヤモンド層は摩擦を最小限に抑え、熱の蓄積を防ぐため、表面速度と送り速度を安全に上げることができます。これにより、工具の早期破損や表面劣化のリスクを負うことなく、サイクルタイムを大幅に短縮できます。
グラファイトフライス加工のパラメータを最適化するには、主軸回転数、切削負荷、切削深さの最適なバランスを見つける必要があります。送り速度が低すぎると、切削ではなく摩擦が発生し、ダイヤモンドコーティングの剥離を加速させてしまいます。逆に、機械の限界を超えると大きな共振が発生するため、常に短い段階的なテスト切削を通して最適な範囲を特定します。
ダイヤモンドコーティング工具とCNCグラファイト加工パラメータのマッチング
機械加工技術者の間でよくある誤解は、ダイヤモンドコーティングされた工具を購入すれば、送り速度や回転速度を自動的に無条件に上げられるというものです。実際には、高性能工具は製造システム全体の構成要素の一つに過ぎません。最終的な部品の仕上がりは、主軸の振れ、工具ホルダの締め付け力、そして加工装置の剛性によって大きく左右されます。
ダイヤモンドコーティング工具用のグラファイト加工パラメータを調整する際には、まず加工対象物の具体的な目標を明確にする必要があります。複雑な形状の放電加工電極の場合、仕上げ加工時に刃当たりの切削量を厳密に制御することで、寸法精度を最優先します。工具仕様、パラメータロジック、そして堅牢な集塵システムを適切に組み合わせることで、高性能ダイヤモンド工具の真価を最大限に引き出すことができます。
グラファイト加工パラメータ表
精密黒鉛加工において、多くのエンジニアは固定された計算式表を求めます。しかし、当社が長年培ってきた現場での経験から、この材料に「万能」なデータセットは存在しないことが証明されています。黒鉛の密度、工具径、機械の剛性といった要素によって、切削特性は大きく変化します。したがって、この黒鉛加工パラメータ表は、絶対的なルールブックではなく、段階的な最適化のための論理的な基準として役立ちます。
日常的な作業では、工具の仕様と材料の粒度に基づいて、送り速度と切削速度の基準値を設定します。そこから、短いテスト切削を行いながら、主軸負荷、切削振動、粉塵パターンを綿密に監視し、数値を微調整します。大量の放電加工(EDM)電極を使用する場合、この体系的なアプローチは、理論的なマニュアルの値を盲目的に信頼するよりもはるかに信頼性が高いと言えます。
直径別グラファイトエンドミルパラメータ
工具径は、切削基準データを算出する際に使用する主要な変数です。カッターのサイズによって、コア剛性、切りくず排出ポケット、最大許容工具負荷は大きく異なります。例えば、マイクロツールは折れを防ぐために極めて軽い切りくず負荷しか必要としませんが、大径ツールは大量の材料除去に対応できるように設計されています。
グラファイトエンドミルのパラメータを設定する際には、工具径、フルート数、および加工段階のバランスを取る必要があります。実用的なパラメータ表には、主軸回転数、送り速度、刃当たりの切削負荷(Fz)、および軸方向/半径方向の切削深さを必ず明記してください。これらの値を単独で判断するのではなく、常に主軸の振動と表面仕上げの結果に基づいて調整してください。
グラファイトの粗加工における推奨パラメータ
粗削り工程では、見た目や表面仕上げよりも、迅速かつ安定した材料除去が最優先事項となります。そのため、最大切削速度よりも、工具芯の強度、切りくず排出能力、機械トルクを常に優先します。目標は、ワークピースの基材構造を損なうことなく、大量の材料を効率的に除去することです。
これを実現するために、当社ではグラファイト加工パラメータチャートデータを、軸方向切削深さ(Ap)を大きくし、半径方向ステップオーバー(Ae)を控えめに設定しています。この組み合わせにより、工具にかかる機械的負荷が一定に保たれ、有害なカッタービビリを防ぎます。また、深溝加工においては、荒加工時の強い力によるたわみをなくすため、工具の突き出し量を可能な限り短くしています。
推奨されるグラファイト仕上げパラメータ
仕上げ加工においては、材料除去量から寸法精度、表面粗さ、エッジの完全性へと、完全に焦点を移す必要があります。仕上げ加工時に過剰なステップオーバーを行う工場をよく見かけますが、これは薄い電極リブに沿って微細な欠けを引き起こす原因となります。切削力を体系的に下げ、ツールパスを滑らかにすることで、これらのエッジの欠けを即座に解消できます。
グラファイト仕上げ加工のパラメータを最適化する際には、切削深さを大幅に減らし、工具形状に基づいて刃当たりの送り量を微調整します。この工程は、ダイヤモンドコーティング工具を使用する場合に非常に重要です。なぜなら、切削負荷を適切に制御することで、高品質コーティングの剥離を防ぐことができるからです。最終的に、仕上げ加工パラメータは、加工サイクル時間よりも構造的な一貫性と完璧な表面均一性を優先する必要があります。
グラファイト加工における問題点:不適切なCNC設定のトラブルシューティング
当社が20年以上にわたり放電加工用電極を加工してきた経験から、部品の欠陥のほとんどは材料の欠陥に起因するものではないことが分かっています。むしろ、加工者が送り速度や切削速度を実際の加工剛性に合わせて調整していないことが原因です。同じ工具やグラファイトを使用しているにもかかわらず、切削条件の不一致により工具寿命や表面仕上げに大きなばらつきが生じるケースを頻繁に目にします。
グラファイト加工におけるこれらの一般的な問題を解決するには、工具、被削材、および機械の運動学を単一のシステムとしてバランスよく調整する必要があります。設定が不適切だと、高性能工具でも材料を正しく切断できず、不良率の上昇や手作業による再加工コストの増加につながります。現場でのトラブルシューティングにおいては、単一の変数だけを個別に調整するのではなく、常に切削負荷、工具振れ、および工具経路戦略を評価します。
パラメータが低いと、摩擦摩耗が急速に進行し、効率が低下します。
機械加工者は、工具を「保護」するために、意図的に主軸回転数、送り速度、切削深さを下げることがよくあります。しかし、当社の現場テストでは、過度に保守的な加工条件は実際には工具の劣化を加速させることが明らかになりました。パラメータを低く設定しすぎると、工具は脆い黒鉛構造に対してクリーンなせん断作用を発揮できないのです。
切削ではなく、工具の刃先が研磨性の黒鉛粒子と擦れ合うことで、激しい摩擦が生じ、刃先が急速に丸くなります。この擦れによる摩耗は、複雑な電極リブに微細径の工具を使用する場合に特に深刻です。これを防ぐため、工具径と材料密度に基づいて黒鉛切削パラメータを系統的に再調整し、最適な切削負荷を維持します。
過度なパラメータ設定は、エッジの欠けや寸法誤差を引き起こす。
逆に、サイクルタイムを短縮するために切削速度や送り速度を過度に上げると、部品の品質が損なわれます。グラファイトは優れた被削性を持つ一方で、破壊靭性が低いため、過度の切削圧力によってワークピースのエッジが欠けやすくなります。このエッジの欠けは、薄肉電極リブ、鋭角なコーナー、微細な形状において特に深刻です。
グラファイト切削パラメータを最適化する際には、スピンドル高調波、加工ノイズ、刃先割れを常に監視する必要があります。ステップオーバーやステップダウンが大きすぎると、工具が激しくたわみ、寸法誤差が瞬時に発生します。工具の突き出しが長い深穴加工では、これらの破壊的な切削力を排除するために、半径方向の切削深さを小さくする必要があります。
グラファイト粉砕パラメータの最適化による安定性の向上
不安定な黒鉛生産を改善するには、加工プロセス全体を包括的に見直す必要があります。単に工具のブランドを変更したり、速度設定を1つだけ変更したりするだけでは、一時的な対処療法にしかなりません。予測可能で自動化された生産を実現するには、工具の形状、コーティング技術、機械の特性に合わせた包括的なアプローチが必要です。
グラファイトフライス加工のパラメータを最適化するには、まず材料の粒径を定義し、最適な工具径とフルート数を選択します。次に、スピンドル回転数、送り速度、切削深さのバランスを取り、工具負荷を一定に保つ必要があります。最後に、強力な集塵機能と滑らかで連続的な工具経路を実現することで、非常に安定した製造プロセスを確保できます。
精密グラファイト加工の最適化:体系的な統合
精密製造に20年間携わってきた経験から、単一の変数を最適化するだけでは長期的な生産の不安定性は解決できないことを痛感しています。現場では工具寿命や切削速度といった初期的な要素に過度に注目しがちですが、真の成功にはシステム全体の整合性が不可欠です。予測可能な結果を得るためには、CNCパラメータ、切削工具の形状、ツールパス戦略、工作機械の運動学を調和させる必要があります。
先日、ある顧客が高性能カッターを使用しているにもかかわらず、深刻な寸法ずれに悩まされていた複雑な黒鉛電極加工の問題を解決しました。切削ステップオーバーを体系的に調整し、工具の突き出し量を最小限に抑え、滑らかなトロコイド状のツールパスを採用することで、自動化ライン全体を安定させることができました。私たちは、個々の要素を細かく調整するよりも、このような相互に連携した工場運営を常に推奨しています。
パラメータとダイヤモンドツールの相乗的最適化
長期にわたる工場データから、高性能工具の性能と選択したグラファイト加工パラメータの間には、非常に強い相関関係があることが明らかになっています。最先端のダイヤモンドコーティングカッターでさえ、不適切な切削条件で使用すれば、早期に破損してしまいます。パラメータは、摩擦係数、コーティングの摩耗率、そして大量生産時の部品の一貫性を直接左右します。
グラファイト加工のパラメータをダイヤモンド工具に適合させる際には、工具径、基材の靭性、および具体的な加工段階を分析する必要があります。例えば、微細粒グラファイトでは、ダイヤモンドコーティングの極めて高い耐摩耗性を活用するために、切削面の厚みを増すことができます。逆に、深いポケット加工では、長い工具延長部によって生じる振動を抑制するために、切削負荷を低減する必要があります。
CNCグラファイト加工における安定した加工範囲の確立
高精度加工工場にとって究極の目標は、広範囲で再現性の高い加工範囲を確立することです。現場での不具合のほとんどは、連続無人生産中に発生するわずかなばらつきに対応できないセットアップが原因です。最初の部品が完璧でも、10個目の部品が許容範囲から外れてしまう場合、加工範囲があまりにも脆弱であることを意味します。
安定したCNCグラファイト加工を実現するため、当社では長時間の加工において、スピンドル負荷、摩耗ランドの成長、表面仕上げの劣化をリアルタイムで記録しています。この実データを用いて、当社独自の機械と材料密度に合わせた信頼性の高いパラメータ安全域を構築します。この安全域には、スピンドルの熱膨張、軸加速度の制限、および動的な集塵能力が常に考慮されています。
高精度電極のための包括的なワークフロー
実際の生産工程では、パラメータ調整を単発のセットアップ手順として扱うことは決してありません。むしろ、最適化は、最初の材料検査から最終的な品質管理に至るまで、製造ワークフロー全体に完全に統合されています。厳しい目標公差を満たすために、荒加工、半仕上げ加工、仕上げ加工の各段階で切削ロジックを動的に調整します。
グラファイト電極加工では、まず電極のリブ形状と目標スパークギャップに合わせて初期工具仕様を決定します。荒加工段階では、材料除去率の向上と工具負荷のバランス調整に重点を置き、カッターの破損を防止します。最終仕上げ加工では、刃先の完全性と表面の均一性を最優先し、切削負荷を厳密に制御することで微細な欠けを防ぎます。
安定した黒鉛加工システムの構築
長年にわたる現場での経験から、安定したグラファイト加工は、単一のパラメータを変更したり、高価なカッターを購入したりするだけでは決して実現できないことが証明されています。むしろ、工作機械、ワークピースの特性、そして切削戦略の体系的な相互作用に完全に依存しているのです。これらの要素が適切に調和すれば、多くの機械加工工場を悩ませる工具寿命の不安定さや予期せぬ刃先割れを永久に解消することができます。
加工不良率が高い、あるいはサイクルタイムが予測できない場合は、まず現在の加工環境を段階的に監査することから始めましょう。選択した黒鉛のグレードが工具の仕様に合致しているか、また切削速度、送り速度、切削深さが特定の加工工程に適しているかを確認してください。高精度な加工を行うには、高価な設備を闇雲に交換するよりも、設計図を分析し、黒鉛加工のパラメータを正確に調整する方がはるかに効果的です。
黒鉛加工パラメータ最適化の概要
パラメータ最適化の本質は、最高スピンドル回転数を追い求めたり、積極的な直線送り速度を強制したりすることではありません。真の現場収益性は、体積的な材料除去量、寸法公差、工具寿命の間の完璧なバランスを見つけることにかかっています。プログラミング戦略は、大量の荒加工を行うのか、繊細な最終仕上げ加工を行うのかに応じて、動的に変化させる必要があります。
様々な密度の材料をフライス加工する場合、粒径、カッター径、およびラジアルステップオーバー(Ae)の関係を最優先に考慮する必要があります。高密度グラファイトでは、繊細な部品のエッジを保護するために、チップ負荷を極めて厳密に制御する必要があります。一方、バルクポケットの荒加工では、大きなチップ排出間隔が求められます。静的なマニュアルデータに頼るのではなく、リアルタイムのスピンドル負荷と工具摩耗ランドの成長に基づいて、グラファイト加工パラメータを継続的に調整してください。
最適なグラファイトエンドミルの選定ロジック
顧客の加工工程のトラブルシューティングを行う際、深刻な加工不良の原因が、工具の形状と実際の用途との完全な不一致にあることがしばしばあります。エンドミルは、特定の荒加工や仕上げ加工向けに設計されており、コア剛性、フルート角度、コーティング厚さが大きく異なります。ブランドの人気や初期費用だけで工具を選ぶと、無人生産においてはほぼ必ず裏目に出ます。
グラファイト製造に最適なエンドミルを見つけるには、まず製造上の主要な制約条件を明確にする必要があります。高精度な放電加工用電極を厳しい公差で加工することが最優先事項であれば、刃先の切れ味と寸法安定性を最適化した工具を選択する必要があります。単純な形状の場合は、工具のライフサイクルコストと目標サイクルタイムのバランスを考慮し、競争力を維持することが重要です。
グラファイト加工用ダイヤモンドコーティングエンドミルの将来動向
超微細粒材料への需要の高まりを受け、業界ではグラファイト加工用のダイヤモンドコーティングエンドミルへの移行が急速に進んでいます。現代の製造業では、長時間の連続運転において極めて高い寸法精度が求められますが、コーティングされていない超硬工具ではこれを実現できません。しかし、製造業の未来は、ダイヤモンド層、機械の運動学、そしてプログラム設定間の精密なデジタル連携にかかっています。
複雑な放電加工用電極や、複雑な形状の大量生産金型を加工する工場では、ダイヤモンドコーティングとリアルタイム送り速度の関係性を積極的に把握する必要があります。結晶ダイヤモンドシールドは比類のない耐摩耗性を提供しますが、その真価は適切な切削負荷管理と最小限のスピンドル振れに完全に依存します。これらの高度な工具特性を堅牢な現場データと整合させることこそが、真の製造自動化を実現する唯一の方法です。






