


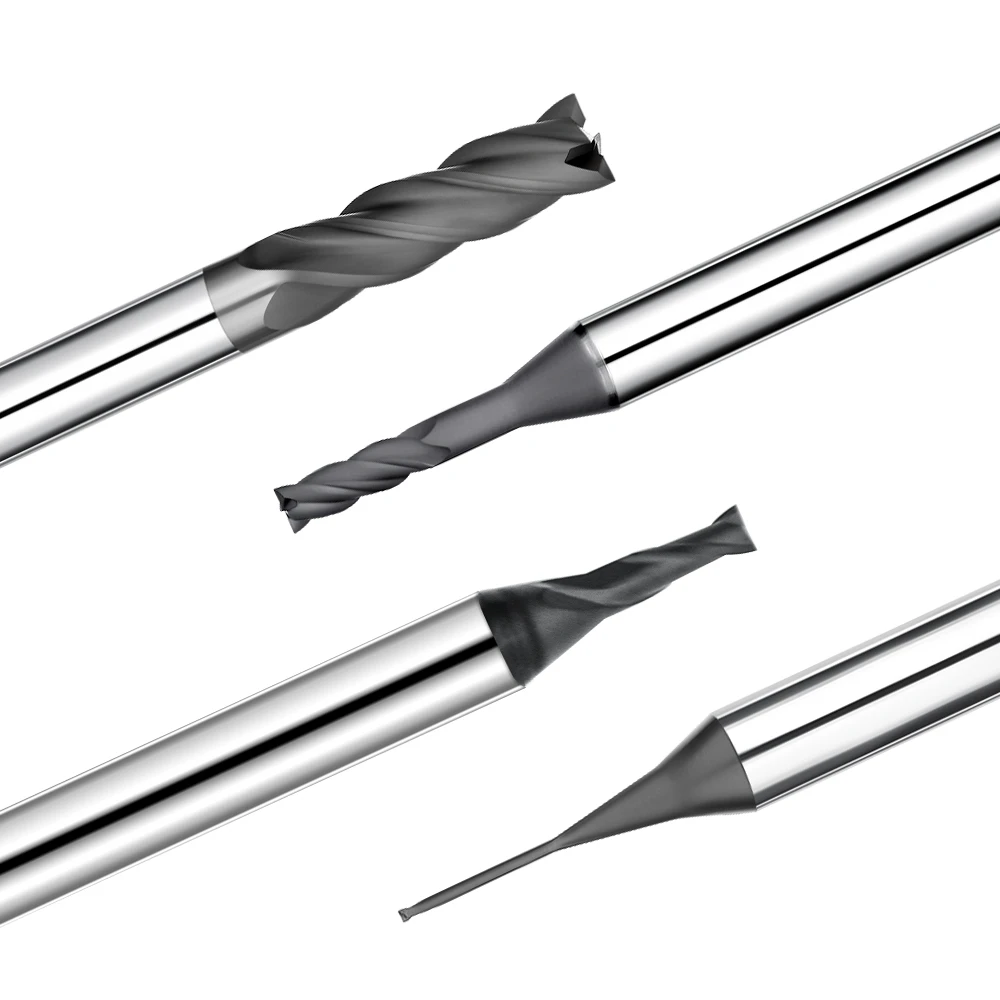
ヨーロッパの顧客向けにグラファイト放電加工電極の試作生産を行っていた際、予期せぬボトルネックに直面しました。問題は、5軸加工機の精度やプログラムされたツールパスにはありませんでした。代わりに、隠れた故障箇所、つまり、刃先の突然の欠けや壊滅的な破損を特徴とする、工具寿命の急激かつ非線形な低下に遭遇したのです。
同一の加工条件とツールパス戦略を用いた場合でも、バッチごとに性能に大きなばらつきが見られた。荒加工中に微細な欠けが生じる工具もあれば、仕上げ加工中にコーティングが完全に剥がれてしまう工具もあった。このような急速な工具摩耗は、グラファイト粉塵による摩耗、切削熱の蓄積、およびドライ加工条件という複合的な要因によって引き起こされた。
高密度等方性黒鉛の加工において、私たちはこれらの問題に繰り返し遭遇しました。従来の超硬エンドミルでは、このような環境では工具寿命を安定して維持することができません。主軸回転速度、送り速度、切削深さ(DoC)を最適化しても、工具の破損を遅らせるだけで、根本的な解決には至りませんでした。
画期的な成果は、ダイヤモンドコーティングされたエンドミルと従来の超硬工具を体系的に比較した際に得られました。ダイヤモンドコーティング工具の適用パラメータを再定義することで、安定した再現性の高いCNC加工プロセスを確立しました。このシステムアプローチにより、金型製作や放電加工用電極製造における工具摩耗率が大幅に低減され、表面仕上げの一貫性が向上しました。
結局のところ、グラファイト加工を成功させるには、最適なエンドミルを選ぶだけでは不十分です。工具形状、ダイヤモンドコーティングの耐摩耗性、そして全体的な加工戦略を同期させた、一貫性のある統合システムが必要となります。
工具寿命のばらつきやダイヤモンドコーティングの早期劣化にお困りの場合、単一のパラメータを最適化するだけでは解決しません。加工システム全体を再検討する必要があります。切削工具だけが本当に問題なのでしょうか?
黒鉛加工における工具摩耗の根本メカニズムの分析
当社が長年にわたり取り組んできた黒鉛電極加工プロジェクトにおけるデータから、切削工具が突然破損することは稀であることが分かっています。むしろ、切削工具は微細な劣化を継続的に受け、徐々に寸法安定性が損なわれていきます。この微妙な侵食は、高密度等方性黒鉛材料を加工する際に特に顕著で、わずかな形状変化でも加工物の公差を著しく損なう可能性があります。
私たちはこの現象を、単一のパラメータの故障ではなく、累積的な不安定性のプロセスと定義します。これは、原材料の特性、空気中の微粒子、および乾式切削条件の間の破壊的な相乗効果を表しています。これが、全く同じ工具でも、顧客の機械加工工場によって工具寿命が大きく異なる理由を説明しています。
グラファイト加工で工具の摩耗が急速に進む理由
初期のEDM電極の大量生産において、最大のボトルネックは工具の切削刃における深刻な摩耗でした。バルク黒鉛は硬度が低いものの、その微細粒状構造は切削時に連続的な研磨マトリックスとして作用します。高速回転時には、これらの剥離した粒子が工具刃に数百万回もの微細切削作用を及ぼし、これが黒鉛加工における工具摩耗低減の最大の障害となっていました。
この急速な摩耗の原因を、工具の品質問題や個々の工具ブランドに求めるのは間違いだとすぐに学びました。従来の切削方法を維持したままサプライヤーを変更しても、同じ予測可能な故障パターンが見られました。現場データは、摩耗は単一の変数ではなく、材料の物理的特性と工具の接触との相互作用によって根本的に決定されることを証明しています。
グラファイト粉塵が切削工具の摩耗に及ぼす影響
製造現場では、機械工は空気中の黒鉛粉塵の破壊力を過小評価しがちです。高速集塵システムを使用しても、切削ゾーンに数百万個もの微粒子が浮遊したままになっていることが日常的に確認されています。これらの粒子は、スピンドル周辺の高速渦によって押し出され、工具とワークピースの接触面に直接挟み込まれてしまうのです。
この過酷な環境は、独特の黒鉛粉塵摩耗パターンを引き起こします。それは、局所的な欠けではなく、工具の側面全体に非常に均一な摩耗帯が形成されるというものです。この均一な摩耗帯が見られる場合、工具寿命の主な制限要因は、プログラムされた切削パラメータではなく、環境中の粉塵の蓄積であることを示しています。
乾式黒鉛加工と工具寿命の関係
当社のプロジェクトの大半において、ドライグラファイト加工は必須のプロセス標準となっています。液体クーラントを排除することは、スラッジの発生を防ぎ、多孔質グラファイト構造を保護し、効果的な真空吸引を維持するために不可欠です。しかし、工具寿命の観点から見ると、液体を排除することは切削加工のエコシステムに大きな負担をかけることになります。
液体媒体がない場合、根本的な問題は熱衝撃ではなく、切削領域から微細な切削屑を完全に洗い流すことができない点にある。その結果、工具は溝に閉じ込められた研磨粒子を繰り返し切削・研削し、工具表面の微細摩耗を加速させる。この有害な繰り返し作用は、深い空洞構造や狭いリブを加工する際に指数関数的に増大する。
CNCグラファイト加工における一般的な工具故障モード
数千時間に及ぶCNCグラファイト加工ラインの監査を通じて、当社は工具の破損を主に2つのモードに分類しています。それは、刃先の摩耗(鈍化)と、深刻な欠けです。刃先摩耗は、長時間の安定した運転中に予測可能な形で進行し、時間の経過とともに部品寸法がゆっくりと、かつ管理可能な範囲でずれていくという形で現れます。
逆に、マイクロチッピングは、送り速度の急激な上昇や工具経路の急激な変化時に局所的な応力集中が生じることで瞬時に発生します。これは、複雑な空洞や鋭角な90度のコーナーに進入する際によく見られます。当社の経験では、これらの不具合は単独で発生するのではなく、工具形状、切りくず排出、および加工安定性の複合的な影響によって生じることがわかっています。
グラファイト加工システムにおける工具選択ロジック
グラファイト電極加工プロジェクトにおける豊富な現場経験から、最適な工具構成は設計図上で決定できるものではないことが分かっています。むしろ、反復的なテスト切削と厳密な故障解析を通して改良していく必要があります。高精度放電加工電極プロジェクトにおいては、長期的なプロセス安定性を確保するため、同一の設計図仕様に基づき、複数の工具構成を定期的にテストしています。
実際の応用例を見ると、工具選定は単なる耐摩耗性だけにとどまらないことが分かります。それは、材料の微細構造、高度なコーティングシステム、切削刃の形状、加工速度といった要素のバランスを取る、包括的な意思決定プロセスです。長時間にわたる無人加工サイクルでは、これらの変数のいずれかにわずかなずれが生じるだけでも、深刻な寸法ずれや不良な表面仕上げにつながります。
グラファイト加工に最適なエンドミルの選定基準
グラファイト加工に最適なエンドミルを選ぶ際、多くのプログラマーは初期切れ味だけに注目するという間違いを犯しがちです。しかし、摩耗性の高いグラファイト加工環境では、工具の真の寿命は加工対象物の耐摩耗性に大きく左右されます。高速乾式切削条件下では、刃先の鋭さよりも、継続的な微細摩耗に耐える能力の方がはるかに重要になります。
数十件の顧客向けターンキープロジェクトにおいて、多様な構造設計をベンチマークした結果、グラファイト加工における工具寿命の安定性は、微妙な要因によって左右されることが分かりました。具体的には、マイクロエンジニアリングによる刃先研磨、特殊なフルート角度、そして独自のコーティング接着方法が成功の鍵となります。そのため、当社はカタログに記載されている仕様だけに頼ることはなく、実際の加工サイクルを通してすべての工具選択を検証しています。
比較分析:グラファイト用超硬エンドミルとダイヤモンドコーティング工具の比較
初期の生産段階では、初期工具コストを削減するために、標準的な超硬エンドミルを頻繁に使用していました。しかし、黒鉛の連続加工中に、工具寿命に大きなばらつきが見られ、高密度黒鉛や深い空洞を切削する際に摩耗速度が指数関数的に加速することが分かりました。このような不規則な摩耗サイクルは、大量生産において大きな問題となります。
一方、グラファイト加工用のダイヤモンドコーティング工具は、摩耗メカニズムに対する比類のない安定性を提供します。過酷な乾式加工においても、刃先の鈍化を大幅に抑制し、形状の完全性を維持します。ただし、これらの高性能工具は加工条件に非常に敏感であることを常にお客様にお伝えしています。送り速度が不適切であったり、工具経路が不安定であったりすると、コーティングの早期剥離を引き起こす可能性があります。
グラファイト加工においてダイヤモンドコーティングエンドミルが不可欠な理由
長年にわたり複雑な放電加工(EDM)電極加工プロジェクトを実施してきた経験から、当社は明確な基準を確立しました。それは、安定したグラファイト加工にはダイヤモンドコーティングされたエンドミルが不可欠であるということです。中密度から高密度の材料や、鏡面仕上げが求められる複雑な3D曲面を加工する際には、ダイヤモンドコーティングされたエンドミルは欠かせません。
しかし、ダイヤモンドコーティングを万能薬のように扱うことは決してありません。実際の加工現場では、これらの工具の性能は、工作機械の主軸の振動、集塵速度、送り制御など、加工システムの剛性に大きく左右されます。システムの剛性が不足していたり、粉塵が詰まりやすい環境であれば、どんなに高価で高性能な工具でも早期に故障してしまうでしょう。
グラファイト加工におけるPCDエンドミルとダイヤモンドコーティングエンドミルの比較
極めて高い精度が求められる航空宇宙および自動車分野の特殊な顧客プロジェクト向けに、当社はPCDツーリングソリューションを化学気相成長法(CVD)ダイヤモンドコーティングエンドミルと比較評価しました。その結果、PCDツールは極めて剛性の高い条件下では比類のない工具寿命を実現する一方で、非常に厳密で狭い加工パラメータが要求されることが明らかになりました。
当社の技術データによると、PCDツーリングは専用のセットアップを備えた高度に標準化された大量生産ラインに最適である一方、ダイヤモンドコーティングエンドミルは多品種少量生産において優れた汎用性を発揮します。当社は一般的に、実際の使用環境における様々な変動に遥かに強く対応できるため、ダイヤモンドコーティングエンドミルを第一の選択肢として推奨しています。
黒鉛密度(等方性黒鉛)が工具選定に及ぼす影響
世界中の顧客から供給される等方性黒鉛および様々な等方性黒鉛材料を加工する際、材料密度が工具の挙動を左右することが観察されます。同一の加工条件下において、高密度黒鉛は激しい摩擦によって側面摩耗を加速させる一方、低密度で多孔質の黒鉛は深刻な刃先欠けや表面の裂けを引き起こします。
したがって、当社のアプリケーションエンジニアリング戦略では、画一的なアプローチは採用していません。工具の形状とコーティング仕様を、特定の黒鉛密度に合わせて綿密に調整します。高精度電極プロジェクトでは、材料のバッチやサプライヤーを変更するだけで工具の摩耗特性が大きく変化する可能性があるため、エンドミルの選択を直ちに再評価する必要があります。
グラファイト加工におけるダイヤモンドコーティングエンドミルの技術的利点
大量の黒鉛電極加工を手掛けてきた当社の実務経験から、ダイヤモンドコーティングの技術的利点は理論上のものにとどまらないことが分かっています。当社は、複数回にわたる厳格な直接比較切削試験を通じて、これらの性能基準を検証してきました。高密度等方性黒鉛を厳しい納期の中で加工する際には、これらのツールの真価が疑いようもなく明らかになります。
当社のエンジニアリングチームは、断続的なピーク工具寿命指標よりも、連続加工におけるプロセスの一貫性を優先します。長サイクル放電加工(EDM)電極加工プロジェクトでは、ダイヤモンドコーティングがグラファイトの非常に摩耗性の高い性質に対して耐性を持つため、予測可能な摩耗サイクルを実現します。この予測可能性により、加工パラメータが規定の範囲内であれば、加工現場は工具交換のスケジュールを正確に立てることができます。
グラファイト用ダイヤモンドコーティングエンドミルの耐摩耗メカニズム
様々な先進コーティングを初めてベンチマークテストした際、最も顕著な違いは切削刃の性能に現れました。標準的な、あるいはコーティングされていない工具は、グラファイト加工中に急速に摩耗していくのに対し、ダイヤモンドコーティングされたエンドミルは、摩耗速度が著しく遅く、均一性も高いことが分かりました。この独特な摩耗特性は、長時間の連続生産において特に顕著に現れます。
機構的には、この特殊な耐摩耗コーティングは材料の摩耗を完全に止めるものではなく、むしろ超硬基材を衝撃から保護するものです。粉塵の多い環境下でも、切削刃の摩耗は非常に緩やかで直線的なペースで進行します。この制御された摩耗こそが、グラファイト加工における工具摩耗を制御するための当社のエンジニアリング戦略の要となっています。
高速加工におけるダイヤモンドコーティングエンドミルの安定性
現代のグラファイト加工プロジェクトの多くは、完璧な表面仕上げと優れたサイクルタイムを実現するために、高い主軸回転速度を必要とします。このような厳しい高速条件下では、標準的な超硬工具は高調波振動や微小な欠けが発生しやすいのに対し、ダイヤモンドコーティングされたエンドミルは非常に予測可能で制御しやすい性能を発揮します。
しかし、現場でよく見られる現実として、スピンドル回転速度が高いからといって必ずしも工具寿命が延びるわけではないという点があります。送り速度と工具経路の設定が合っていない場合、たとえ高性能な工具を使用しても、局所的な熱の蓄積や微細な欠けが発生する可能性があります。そのため、当社ではこれらの工具を、総合的なCNCグラファイト加工戦略の構成要素の一つとして常に評価しています。
コーティング厚さがグラファイト加工工具の寿命に及ぼす影響
工具寿命の比較試験を実施する際、コーティングの厚さはプログラマーが見落としがちな微妙な変数ですが、実際の現場での成功を左右する重要な要素です。いくつかのターンキープロジェクトにおいて、超厚手のダイヤモンドコーティングは初期段階では優れた性能を発揮するものの、長時間の連続加工における密着安定性は中厚のコーティングに比べて劣ることが判明しました。
グラファイト加工における工具寿命最適化に関する当社のデータによると、コーティングを厚くすれば必ずしも良いというわけではありません。むしろ、ダイヤモンド層の厚さは、基材の靭性と切削力とのバランスを精密に取る必要があります。高送り加工の場合、コーティングの密着安定性を確保するために工具のマクロ形状を変更することがよくあります。これは、大量生産の放電加工用電極製造において非常に重要な調整です。
グラファイト用ダイヤモンドコーティング工具が工具寿命を大幅に延ばす理由
数百件に及ぶ顧客の量産用途において、当社は明確で再現性のあるデータパターンを実証してきました。非常に安定した加工条件下では、グラファイト加工用のダイヤモンドコーティング工具は、コーティングなしの超硬工具と比較して、工具寿命を数百パーセントも容易に延長できます。この寿命延長効果は、高密度グラファイトや複雑な形状の空洞を加工する際に特に顕著です。
弊社では、この工具寿命延長効果は非線形であることを常にお客様に強調しています。これは、安定した動作範囲内においてのみ、性能を大幅に向上させる効果を発揮します。加工工程において、粉塵の排出不良や、不適切な工具経路による過度の衝撃荷重が発生すると、この長寿命化のメリットは失われてしまいます。真の最適化には、工具寿命をグラファイト加工プロセス全体の制御の結果として捉えることが不可欠です。
グラファイト加工におけるコーティング剥離に関するリスク管理
当社が顧客向けに分析する加工異常において、コーティング剥離は稀ではあるものの、非常に破壊的な故障モードです。これは通常、極端な局所的な衝撃荷重や送り速度の急激な上昇によって発生し、ダイヤモンド層の局所的な剥離として現れます。コーティングが剥がれると、露出した超硬基材は数秒以内に急速に工具破損に見舞われます。
グラファイト加工における工具故障のフォレンジック分析に基づくと、剥離は通常、コーティング品質の悪さよりも、深刻な加工衝撃に起因します。そのため、トラブルシューティングの際には、工具経路の滑らかさ、切削負荷の変動、工作機械の動的応答を監査します。根本的な機械的ストレスを解消せずに工具のブランドを変更するだけでは、根本的な問題は解決しません。

グラファイトのCNC加工パラメータの最適化
当社は、長年にわたり様々な黒鉛電極加工プロジェクトを手掛けてきた経験から、CNC加工パラメータの最適化が最終的な工具寿命の安定性を左右することを熟知しています。多くの場合、工具の早期破損は、切削工具自体の欠陥が原因ではありません。むしろ、主軸回転速度、送り速度、切削深さのバランスが崩れることで、工具の摩耗が急速に進行し、早期に破損してしまうのです。
現場の実情に基づけば、パラメータ最適化は、カタログの固定値を適用するのではなく、動的なバランス調整を行うプロセスです。深穴電極、極薄肉加工、高速輪郭加工といった特殊な形状には、それぞれに合わせたパラメータの組み合わせが必要です。このような個別対応のアプローチがなければ、たとえ高性能なダイヤモンドコーティングエンドミルを使用したとしても、安定した性能を維持することはほぼ不可能です。
スピンドル速度を最適化するための戦略
ターンキー方式の加工では、最適なスピンドル回転速度を決定するには、グラファイトの正確な密度と工具の切削径とのバランスを取る必要があります。複雑な放電加工(EDM)において、回転速度が低すぎると切削が不安定になり、チッピングが発生することがよく観察されます。逆に、回転速度が高すぎると切削刃の摩耗が加速し、粉塵の排出速度が適切でない場合は、この摩耗がさらに深刻化します。
したがって、グラファイト加工における工具寿命管理において、当社のエンジニアリングチームは、決して単一の経験則に基づく回転数(RPM)に頼ることはありません。代わりに、短時間のテスト切削を行い、振動が安定する最適な回転数を特定します。特に高価なダイヤモンドコーティング工具を保護するためには、最大回転数を追求するよりも、安定した振動のない回転速度を維持することの方がはるかに重要です。
適切な供給速度の決定
グラファイト加工の大量バッチオーダーをプログラミングする際、送り速度は非常に重要なパラメータですが、エンジニアはしばしば計算を誤ります。サイクルタイムを短縮しようとするあまり、多くのプログラマーは最初に送り速度を上げてしまいます。このような強引なアプローチは、必然的に工具摩耗の急激な加速を引き起こし、刃先形状を損ないます。
当社のアプリケーションデータは、送り速度は単なる速度ではなく、工具の剛性と工具経路の安定性によって決定される必要があることを証明しています。高精度電極加工においては、重要な移行工程で意図的に送り速度を低下させることがよくあります。この戦略的な速度低下により、微細なディテールが保護され、優れた刃先品質が確保され、工具寿命が大幅に予測可能になります。
切削深さがダイヤモンドコーティングエンドミルの寿命に及ぼす影響
当社独自のベンチマークテストでは、切削深さ(DoC)がダイヤモンドコーティングエンドミルの耐用年数に直接影響を与えることが一貫して証明されています。特に深溝加工やポケット加工では、軸方向または半径方向の切削深さが過剰になると、工具の横方向のたわみが顕著になります。この機械的ストレスによって刃先の安定性が損なわれ、微細な欠け(マイクロチッピング)が加速します。
製造工程では、全深さの溝加工を行うのではなく、切削溝全体に機械的負荷を均等に分散させるために、積層切削方式を体系的に採用しています。多層切削は加工時間をわずかに増加させますが、加工安定性と工具寿命の大幅な向上というメリットが、追加サイクルを十分に補って余りあるものです。
意思決定ロジック:ドライ加工におけるグラファイト冷却とエアブラスト冷却の比較
当社の生産設備では、グラファイトブロックの加工において、ドライ加工を基本プロセスとしています。ただし、特定の深穴加工においては、切削屑や粉塵の排出を促進するために、高圧送風冷却を併用しています。ここで重要なのは、熱低減ではなく、お客様の設備における積極的な粉塵制御能力です。
工具寿命を最適化するという観点から、戦略的に適用されたエアアシスト式集塵は、切削領域から研磨粒子を除去し、側面摩耗を遅らせます。しかし、制御されていない、あるいは方向が不適切なエアフローは、工具の共振を励起し、工具の振動を増加させます。最適な選択は、機械筐体と真空装置の総合的な評価に基づいて行う必要があります。
CNCグラファイト加工における振動による工具損傷の防止
当社が監査する数百件のトラブルシューティング事例において、構造振動は工具の致命的な故障を引き起こす隠れた要因として際立っています。工具の突き出しが長かったり、複雑な3Dパスを持つセットアップで作業を行うと、微細な調和振動が急速に増幅されます。この不安定性は必然的に、刃先の早期欠けや表面仕上げの著しい劣化として現れます。
グラファイト加工プロセスの制御を極めるために、当社の振動抑制戦略は、工具の突き出し長さの最小化、工具経路の滑らかさの最適化、切削負荷のバランス調整という3つの明確な領域に焦点を当てています。これらの機械的変数を安定させることによってのみ、高品質のダイヤモンドコーティング工具は、振動による早期摩耗に陥ることなく、その耐用年数を最大限に発揮することができます。
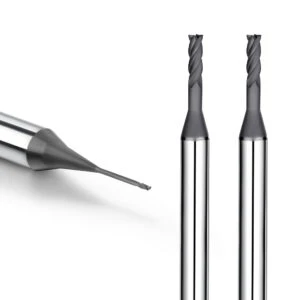
グラファイト加工におけるダイヤモンドコーティング工具の工具経路とプロセス制御
当社が長年にわたり黒鉛電極や精密金型加工プロジェクトを管理してきた経験から言えることは、ツールパスプログラミングとプロセス制御が最終的な加工安定性を左右するということです。たとえ最高級の高性能カッターを使用しても、ツールパスの設計が不適切であれば、局所的な異常摩耗が発生します。また、刃先品質に予測不可能なばらつきが生じ、高精度部品の加工が損なわれる可能性もあります。
生産現場において、CAMパス制御はグラファイト加工システム全体の隠れた中核を成す要素として捉えられています。CAMパス制御は切削力の分布を直接制御し、切削刃が原材料に接触した際に発生する機械的衝撃荷重を決定します。複雑な放電加工(EDM)電極キャビティ加工においては、工具パス戦略は物理的な工具選定そのものよりも重要となる場合が少なくありません。
グラファイト加工システムにおけるツールパス最適化の重要性
実際の生産工程において、高度なツールパス最適化は、長期的な加工安定性を確保するための主要なソフトウェア変数として機能します。高摩耗性で高密度の黒鉛材料を加工する場合、不連続な動きや急激なベクトル変化によって、深刻な負荷集中が発生します。これらの局所的な力の急増は、刃先の形状を損ない、工具の摩耗を加速させます。
複数のクライアント向けターンキーソリューションを比較分析した結果、同一のダイヤモンドコーティングエンドミルを異なるパス戦略で加工すると、工具寿命に大きなばらつきが生じることが明らかになりました。そのため、当社のアプリケーションエンジニアは、単に送り速度や切削速度を微調整するのではなく、パスの滑らかさの最適化、接線方向の進入・退出ループのプログラミング、加工領域全体における局所的な材料除去率のバランス調整を優先的に行っています。
影響を最小限に抑えるための加工戦略
グラファイト加工における工具摩耗低減のための包括的なロードマップを策定する際、アップカット加工は必須の基本戦略となります。従来のアップカット加工と比較して、最適化されたアップカット加工では、材料への進入時の機械的衝撃が大幅に軽減されます。この初期衝撃力の低減により、切削刃の微細な欠けのリスクを軽減できます。
しかしながら、当社では常に、加工対象物の構造的な剛性に合わせてフライス加工の運動学を調整しています。例えば、薄肉部や深い空洞を加工する場合、構造的な支持が不足すると、アップカット加工時であっても局所的な振動が発生する可能性があります。そのため、真のCNCグラファイト加工最適化においては、画一的な戦略は採用せず、CAMツールパスを分割することで領域ごとの制御を重視します。
深溝グラファイト加工における多層切削戦略の応用
複雑で深穴加工を伴うグラファイト加工においては、加工工程の安定性を確保するため、多層切削戦略の採用が不可欠です。切削工具を軸方向の深さまで一度に加工しようとすると、横方向のたわみ力が急激に増加します。この過剰な曲げモーメントは、グラファイト加工に使用される高性能ダイヤモンドコーティング工具の構造安定性を急速に損ないます。
実際の現場での経験から、積層切削はパスごとの機械的負荷を低減すると同時に、空気中の粉塵の排出を大幅に改善することが証明されています。これらのポケットを清掃することで、切削領域内に高密度の粒子が蓄積するのを防ぎます。高精度放電加工電極の製造においては、工具寿命を最大限に延ばすために、層ごとに切削深さを段階的に減少させるステップダウン戦略を頻繁に採用しています。
ダイヤモンドコーティングされたグラファイト加工工具の刃先欠けを防止する
数百件に及ぶ工具故障の鑑識調査に基づくと、刃先欠けは非常に厄介でありながら、完全に予防可能な故障モードです。これは、工具経路が不連続な、あるいは送り速度が急激に変化する90度の鋭角部で最も頻繁に発生します。グラファイト加工工具の故障に関する当社の分析では、この刃先欠けは、突発的かつ局所的な衝撃荷重に直接起因することが明らかになっています。
チッピングのリスクを排除するため、螺旋状またはトロコイド状の動作を用いて工具の進入経路と退出経路を最適化し、急激な方向転換を排除し、送り速度の変動を滑らかにします。さらに、グラファイト加工にダイヤモンドコーティング工具を使用する場合は、工作機械の動的加速性能を検証します。高性能な機械応答性がなければ、高度な経路最適化のメリットは完全に失われてしまいます。
グラファイト加工システムのベストプラクティスと産業応用
グローバルな黒鉛電極および金型プロジェクトにおける広範なパートナーシップを通じて、当社は信頼できるベストプラクティスが決して孤立して発見されるものではないことを知っています。むしろ、何千時間にも及ぶ現場での生産活動を通じて得られた累積的な知見から生まれるものです。これは、工作機械の状態、集塵速度、および工具管理がプロセスの安定性を直接左右する放電加工電極の製造や高精度金型加工において特に当てはまります。
当社のデータは、真に安定した黒鉛加工プロセスは単一の最適パラメータに依存するのではなく、再現性のあるシステムロジックに基づいていることを証明しています。そのためには、工具選定、ツールパス戦略、加工頻度、および自動品質検査をバランスよく制御する、設計に基づいたクローズドループ制御が必要です。長年にわたる当社の顧客基盤において、この構造化されたシステムを導入することで、工具寿命の安定性が飛躍的に向上しました。
放電加工電極製造におけるグラファイト加工の標準ワークフロー
当社が設計する放電加工(EDM)電極加工プロジェクトでは、標準的なグラファイト加工ワークフローに高い適応性を持たせる必要があります。加工対象物が荒加工、中間加工、最終仕上げの各段階を経ていくにつれて、プログラマーは構造の複雑さに基づいて切削パラメータを動的に調整しなければなりません。この慎重な調整により、ワークピースの壊滅的な破損につながる局所的な応力集中を防ぐことができます。
製造現場では、個々の工程の効率性よりも、荒加工と仕上げ加工間の移行の安定性を優先します。例えば、深穴電極の加工において、荒加工時の集塵性能が低いと、グラファイト加工用に設計された高性能ダイヤモンドコーティング工具を使用しても、仕上げ加工時の表面仕上げの均一性が損なわれてしまいます。そのため、工程管理と工具経路の最適化は総合的に評価しています。
実用例:金型業界におけるグラファイト加工に最適なエンドミルの選定
ハイエンド金型業界のプロジェクトでは、お客様からグラファイト加工に最適なエンドミルの選び方について頻繁にご質問をいただきます。当社のアプリケーションデータによると、金型の構造によって工具の要件は大きく変化します。特に、スピンドルが複雑なキャビティや極細のリブを補間加工し始めると、こうした性能差は非常に顕著になります。
低価格帯の超硬エンドミルと高級ダイヤモンドコーティング工具をグラファイト加工で直接比較したベンチマークテストでは、明確な違いが明らかになりました。ダイヤモンドコーティング工具は長時間の連続加工において比類のない寸法安定性を発揮する一方、超硬エンドミルは、開口部のある形状の短サイクル試作には時折適しています。当社では、画一的な提案ではなく、常に段階的な工具戦略を採用しています。
高精度黒鉛加工(±0.01mm)における安定性制御方法
高精度放電加工(EDM)電極加工の契約を履行する際、± 0.01mmという厳密な公差プロファイルを維持することは、加工システム全体に極めて大きな負担をかけます。このミクロンレベルでは、わずかなスピンドル振動、工具の緩やかな摩耗、あるいはわずかな加工経路のずれでも、電極は即座に廃棄処分となります。機械的な誤差に対する許容範囲はゼロです。
実際の経験から、一貫した精度を維持するには、単一の送り速度を調整するのではなく、システム全体の制御が不可欠であることが証明されています。工作機械の剛性、スピンドルの熱膨張、リアルタイムの工具摩耗監視、加工ペースを積極的に同期させる必要があります。このような包括的なアプローチがなければ、最高級のダイヤモンドコーティングエンドミルであっても、長時間の無人運転において寸法精度を維持することはできません。
航空宇宙用グラファイト部品の機械加工に必要な工具要件
航空宇宙関連のグラファイト加工プロジェクトは、通常、使い捨ての放電加工工具ではなく、高度に複雑な形状を持つ、機能的で飛行準備が整ったグラファイト部品に焦点を当てています。これらのミッションクリティカルな部品には、絶対的なプロセスセキュリティが求められ、表面欠陥、微小亀裂、または構造的剥離に対して一切の許容度が認められません。
航空宇宙向けターンキーソリューションにおいて、当社ではグラファイト加工に最適なエンドミルは、材料除去率よりも摩耗の予測可能性を優先するものであると考えています。長時間にわたる連続加工サイクルでは、初期刃先鋭度よりも側面摩耗の直線性がはるかに重要になります。信頼性を最大限に高めるため、当社ではダイヤモンドコーティングされた工具と、機械的リスクを軽減する高度に分割された保守的なツールパスを組み合わせています。
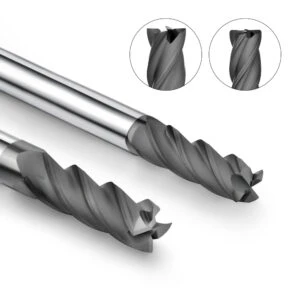
グラファイト加工におけるダイヤモンドコーティングエンドミルの耐用年数を延ばす方法
グラファイト電極および精密金型加工プロジェクトへの長年の取り組みを通じて、グラファイト加工におけるダイヤモンドコーティングエンドミルの耐用年数を延ばすには、包括的なエコシステムが必要であることを私たちは理解しています。これは、製造プロセス全体にわたる体系的なエンジニアリング上の課題です。連続バッチ生産では、工具寿命の不規則な変動により、平均寿命の基準値よりもはるかに多くのトラブルシューティングが必要となります。
実際の現場経験に基づくと、工具寿命管理は工具基材固有の特性ではなく、プロセス制御の直接的な結果である。同一のダイヤモンドコーティングエンドミルを使用した様々なグラファイト加工プロジェクトにおいて、最終的な工具寿命には大きなばらつきが生じる。これらの差異は、冷却方法、CAMツールパス戦略、およびプログラムされた送り速度のばらつきによってのみ引き起こされる。
ダイヤモンドコーティングエンドミルの適切な冷却および洗浄方法
加工現場において、ダイヤモンドコーティングエンドミルの性能は、切削ゾーンを清潔に保つことに大きく左右されます。乾燥した黒鉛加工環境では、研磨性の高い黒鉛粉塵がカッターの周囲に絶えず蓄積します。これらの微粒子を速やかに除去しないと、側面摩耗が加速し、切削刃の安定性が損なわれます。
そのため、複雑な放電加工(EDM)作業においては、切削領域を清掃するために高速エアブラストと局所的な真空吸引システムを使用します。ただし、エアフローの方向については細心の注意を払って確認しています。エアフローの方向が適切でないと、工具の共振を誘発したり、振動を引き起こしたり、研磨材を切削面に吹き戻したりして、工具寿命に悪影響を及ぼす可能性があるからです。
工具摩耗を防ぐための送り速度と工具経路の最適化
グラファイト加工における工具摩耗低減のためのロードマップを作成する際には、個々のパラメータを微調整するよりも、送り速度とツールパスベクトルを整合させることがはるかに重要です。送り速度が過剰になると、局所的な切削力が瞬時に急激に上昇します。ツールパスに急激で滑らかでない方向変化があると、こうした有害な機械的衝撃荷重が指数関数的に増大します。
実際には、送り速度の急激な変動を排除し、接線方向の円弧状の進入と退出をプログラムすることで、刃先の微細な欠けのリスクを軽減します。複雑な空洞を加工する場合、最高級のダイヤモンドコーティング工具であっても、ツールパスの設計が不適切であれば早期に破損してしまいます。不適切なコードは、工具を数分以内に廃棄せざるを得ないほど、異常な摩耗パターンを極めて集中的に引き起こします。
グラファイト加工用ダイヤモンドコーティングエンドミルの再研磨の実現可能性
当社がダイヤモンドコーティングエンドミルを幅広く展開してきた経験から、工具の再研磨の経済的な実現可能性は、コーティングの種類と摩耗面の程度によって左右されます。軽微で均一な摩耗しか受けていない切削工具の場合、再研磨によって工具寿命を延ばせる場合もあります。しかし、研磨性の高いグラファイト加工環境では、繊細なダイヤモンドコーティング構造が最終的な制限要因となります。
生産工程においては、摩耗パターンが完全に均一で、下地の超硬基材に損傷がない場合にのみ、工具のリサイクルを検討します。基材に損傷がある場合、再研磨後の工具寿命の安定性は生産上の期待を満たすことはほとんどありません。したがって、当社の工具寿命管理戦略においては、再研磨は主要な技術ソリューションではなく、コスト削減のための補助的な試みとして位置づけています。
CNCグラファイト加工における工具寿命監視と予知保全の応用
放電加工用電極の大量生産プロジェクトにおいて、当社は工具寿命の監視を、主観的でオペレーターに依存する推測から、データに基づいた管理へと移行させました。スピンドル負荷の指標を積極的に記録し、正確な加工時間を追跡し、振動変動を捉えることで、工具摩耗の進行曲線を非常に早い段階で把握しています。
CNCグラファイト加工ラインの最適化において、予知保全の真価は、予期せぬ重大な工具破損をなくすことにあります。特に無人運転の自動化環境では、ダイヤモンドコーティング工具のリアルタイムの状態を監視することで、パラメータの適切な変更や工具の計画的な交換が可能になります。この積極的なアプローチにより、コストのかかる加工の中断を防ぎ、バッチ寸法の誤差を排除できます。
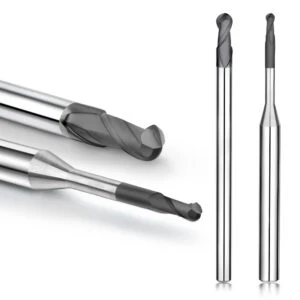
グラファイト加工システム概要:異常工具摩耗ゼロでの加工を実現
グラファイト電極や精密金型加工プロジェクトにおける豊富な実績を振り返ると、「工具の異常摩耗ゼロ」は、材料摩耗の完全な排除ではなく、エンジニアリングによる安定性のベンチマークであるという結論に至りました。実際のCNC加工現場では、工具摩擦は数学的に避けられません。真のエンジニアリング目標は、長期間にわたって摩耗が100%予測可能で、均一かつ制御可能であることを保証することです。
世界中の顧客施設における当社の現場経験から、安定したグラファイト加工システムは、単一の最適化変数だけに頼るものではないことが証明されています。成功には、特殊な工具基板、校正されたパラメータ、滑らかなツールパス、そして現場の活発な環境が密接に連携することが不可欠です。放電加工電極の量産においては、いずれかの要素に不具合が生じると、システム全体が不安定になる連鎖反応が起こります。
グラファイト加工に最適なエンドミルを体系的に選定するための概要
当社のコンサルティングプロジェクトにおいて、グラファイト加工に最適なエンドミルを選定することは、決して単純な購入決定ではありません。材料密度、加工対象物の形状の複雑さ、工作機械の構造的な安定性といった要素を総合的に考慮したマトリックスに基づいて決定する必要があります。複雑な空洞や極薄電極を加工する場合、工具形状のばらつきは、わずかな速度調整よりもはるかに大きな歩留まりへの影響を及ぼします。
用途データに基づき、当社はコストパフォーマンスに優れた超硬エンドミルと高性能なダイヤモンドコーティング工具を計算に基づいて組み合わせた、段階的な工具戦略を体系的に展開しています。長時間かつ高精度な仕上げ加工においては、ダイヤモンド層の構造安定性を最優先します。一方、短サイクルでの荒加工や、単純な形状の加工においては、加工効率と工具寿命のバランスを考慮したプログラムを作成します。
グラファイト用ダイヤモンドコーティング工具のコアバリューの見直し
数百件に及ぶ大量生産の黒鉛加工プロジェクトを追跡調査した結果、当社のエンジニアリング上の結論は明確です。黒鉛加工におけるダイヤモンドコーティング工具の真価は、優れた耐摩耗性だけにとどまりません。その真の価値は、無人運転による数時間にわたる加工時間において、手動補正が不可能な状況下で、絶対的な性能の一貫性と寸法安定性を提供することにあります。
比較ベンチマークテストの結果、これらの高性能工具は摩耗抑制に優れていることが確認されていますが、それは加工システムの剛性が高い場合に限ります。加工機の送り速度が不規則に変動したり、工具経路に沿って突然かつ不均一な衝撃が発生したりすると、このダイヤモンドコーティングの利点は失われてしまいます。当社は工具性能を単独で評価することは決してありません。お客様の加工プロセス全体の安定性の一部として、その性能を監査します。
CNCグラファイト加工における安定性を確保するための3つの主要制御ポイント
問題のあるCNCグラファイト加工設定を監査する際、プロセスの安全性は常に3つの主要な運用要素、すなわち工具の選択、加工パラメータ、および高度なツールパス制御にかかっています。これら3つの要素は独立した変数ではなく、相互依存的な閉ループの機械システムを形成しており、いずれか1つにわずかな変更を加えると、他の2つに直接的な影響を及ぼします。
実際の現場データによると、最高級のダイヤモンドコーティングエンドミルを使用した場合でも、CAMツールパス最適化に不規則なベクトル変化が含まれていると、局所的な異常摩耗が発生することが明らかになっています。スピンドルの高調波と刃当たりの送り量のバランスが崩れると、切削刃が損傷します。そのため、当社のシステム制御プロトコルでは、速度や工具交換サイクルを微調整する前に、ツールパスの負荷曲線を平滑化することを優先しています。
黒鉛加工システムの将来動向
ここ数年の製造業界の動向を見ると、明確な業界の変化が見られます。高密度グラファイト材料とマイクロスケール加工への需要が同時に加速しているのです。この変化は、特に繊細なリブ構造や複雑な微細形状を切削する際に、グラファイト加工システムに非常に厳しい公差要求を課します。
将来の収益性は、統合されたスマートなシステム制御機能に大きく依存すると予測しています。これには、リアルタイムの音響工具摩耗監視システムの導入、アルゴリズムによるツールパス生成の実装、特定の黒鉛グレードに最適化された特殊なダイヤモンドコーティング工具の調達などが含まれます。マイクロマシニング環境では、わずかな機械的変動も瞬時に増幅されます。これは、当社が稼働中のターンキープロジェクトで一貫して確認している傾向です。






