


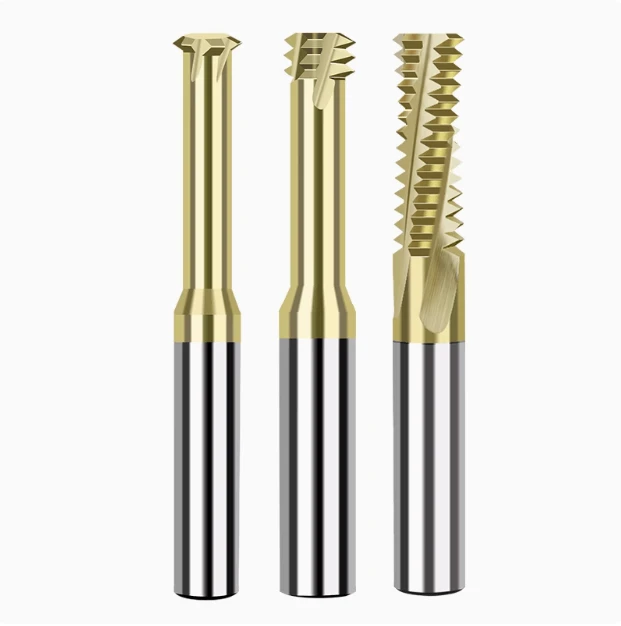
工具製造と機械加工現場の両方で15年の実務経験を持つベテランとして、私はあらゆる状況を見てきました。ヨーロッパと北米の航空宇宙関連のお客様から、頻繁に切羽詰まったメールが届きます。件名はたいてい短いのですが、そのコストは莫大です。「Ti-6Al-4Vの効率を上げることができません。工具寿命が文字通り無駄に長く、お金が燃えている状態です。」
先月、私たちは典型的な事例を解決しました。ドイツの航空宇宙部品メーカーがチタン製の構造部品を加工していたのですが、10個の部品加工に対応できる超硬ソリッドフライスを使用していたにもかかわらず、3個目の部品加工で工具が深刻な欠けを起こしてしまいました。これは、チタン加工における最大の落とし穴、すなわち低い熱伝導率を浮き彫りにしています。熱伝導率が低いと、切削領域がまるで炉のように高温になり、熱の約90%が切削屑とともに放出されることなく、工具先端に留まってしまうのです。
私たちのプロジェクトでは、同業他社が精度にこだわりすぎて「放熱構造」を軽視しているケースをよく目にします。放熱対策がなければ、どんなに優れた基板でも加工は失敗に終わります。私たちは教科書の内容を羅列するつもりはありません。特定の形状と内部冷却機構を備えた超硬ねじ切り工具や高性能カッターを設計し、工具先端を効果的に冷却する方法について議論したいのです。私たちにとって、工具寿命の最適化とは、切削刃のあらゆるミクロン単位を巡る戦略的な戦いなのです。
チタンという、粘着性がありかつ非常に高温になる素材に直面したとき、あなたはパラメータを下げてなんとかやり過ごすだけでしょうか?それとも、マシンの真のポテンシャルを引き出す準備はできていますか?
従来の超硬フライスがチタン加工で失敗する理由(現場観察結果)
当社の研究所には、お客様から返品された「ひどい」状態の不良工具が山積みになっていることがよくあります。ほとんどのユーザーは耐衝撃性の不足を原因として挙げますが、15年の経験から、根本的な原因はたいてい力ではなく熱にあることがわかっています。チタンに標準的な超硬フライスを使用すると、工具は摩耗するだけでなく、焼けてしまいます。チタンは高温でも強度を保ちますが、工具の基材は容赦ない熱応力に耐えきれなくなるのです。
以前、航空機エンジン部品を加工する工場を調査した際、顧客は工具先端の焼きなまし(硬度の低下)が予想をはるかに上回る速さで起こることを発見しました。これは、チタンの低公差に対応した設計がなければ、パラメータの微調整は対症療法に過ぎないことを証明しました。従来の機械加工では、切削屑が熱を運び去りますが、チタンではこの物理法則が成り立ちません。このような極限条件下では、フライス工具の種類を根本的に見直す必要があります。
「ヒートトラップ」効果:チタン合金の低い熱伝導率
アルミニウムや鋼の加工に慣れている方なら、切削屑が熱の70%以上を運び去ることをご存知でしょう。しかし、Ti-6Al-4Vではそうはなりません。チタンの低い熱伝導率は、まるで罠のように熱を閉じ込め、切削刃へと熱を集中させます。この「熱の閉じ込め」によって、超硬フライス刃の刃先の温度はわずか数秒で800℃以上に急上昇するのです。
その閾値を超えると、超硬合金中のコバルト結合剤が軟化します。これは単なる摩耗ではなく、構造的な破壊です。窓から見える鮮やかな火花は警告です。工具の硬度が低下していることを示しています。テクニカルサポートにおける私たちの第一の目標は、常に放熱経路が塞がれていないかを確認することです。熱は想像以上に早く蓄積されます。
化学的親和性:高温によって工具とワークピースが溶着する場合
また、BUEの厄介な例もよく見られます。チタンは高温で化学反応を起こしやすく、超硬ねじ切りカッターの刃先に「溶着」しやすい性質があります。この微細な溶着によってコーティングが破壊され、最終的には基材が剥がれ落ちます。この現象は「剥離」と呼ばれます。
これは、ねじ切り加工や小穴加工の際に特に顕著です。先日、医療機器メーカーから依頼された、破損したねじ切りフライスを分析しました。顕微鏡で調べたところ、刃先に再凝固したチタンが詰まっていました。結論として、化学的不活性や非粘着性コーティングがなければ、どんな工具も長持ちしません。切りくず排出経路の潤滑状態を再評価する必要があります。
放射状の交戦が熱蓄積に直接及ぼす影響
多くの加工業者は効率を追求するために、大きな半径方向切削深さ(Ae)を使用します。しかし、チタン加工においては、それは致命的なミスを招きます。当社のテスト結果によると、半径方向の接触角度が工具とワークピースの接触時間を左右します。接触角度が大きすぎると、工具が「呼吸」したり、空気や冷却液に熱を放散したりする時間がなくなってしまいます。
「浅い放射状切削と深い軸方向切削」をお勧めします。これにより、刃先が切削されている時間を最小限に抑え、冷却時間を最大限に確保できます。切削量が少なく見えるかもしれませんが、速度と送り速度を上げることで、全体の切削速度がはるかに安定します。刃先を節約するために切削深さを浅くしてみたものの、熱が伝わってしまった経験はありませんか?

チタンの熱管理に最適なフライス加工工具の設計上の特徴
当店では「工具の形状こそが最高の放熱器である」という格言があります。標準的な工具ではチタン加工は不可能です。高性能な超硬フライス工具は、精密な熱交換システムとして設計されなければなりません。当社では、刃先がワークピースに当たる角度を変えることで熱伝導経路を遮断するように設計しています。
以前、ある顧客のインペラ加工をお手伝いしたことがあります。そのインペラは、最低設定でも工具先端が紫色に変色していました。調査の結果、対称形状を高速で加工すると、周期的な衝撃によって熱が集中することが分かりました。そこで非対称構造に変更したところ、切削ゾーンの温度を約150℃も下げることができました。設計の細部が、熱管理の成否を左右するのです。
差動ピッチと可変ヘリックス:共振を解消し、熱スパイクを低減する
当社の高性能カッターをよくご覧ください。歯の間隔が不均一であることがお分かりいただけるでしょう。この差動ピッチこそが、共振振動に対する当社の秘密兵器です。振動は表面仕上げを損なうだけでなく、刃先がワークピースに激しく衝突し、「熱スパイク」を引き起こします。当社の可変ヘリックス設計により、各刃先が異なる角度で材料に進入し、物理的な共振を抑制します。
これにより、切削面は驚くほど滑らかになります。共振を排除することで、急激な発熱を防ぐことができます。当社のテストでは、この非対称構造により「赤熱硬度」(高温耐性)が大幅に向上することが示されています。製造はより困難になりますが、工具交換によるダウンタイムを大幅に削減できます。
最適化されたコア径:工具剛性と効率的な切りくず排出のバランス
チタン加工の設計は常にトレードオフを伴う。強度を重視するならコアを厚くするか、切削屑の排出スペースを重視するならコアを薄くするか、という選択だ。チタンの切削屑は硬く、高温になる。コアが大きすぎると、切削屑がフルートに詰まり、二次摩擦熱が発生する。逆にコアが薄すぎると、工具がたわみ、ビビリ振動の原因となる。
当社では、最適化された放物線状のコア設計を採用しています。これにより、カッターの基部には高い剛性が確保され、先端部には十分な切りくず排出スペースが生まれます。その原理は単純明快です。切りくずの排出速度が速ければ速いほど、より多くの熱が放出されます。高温の切りくずがフルート内に1回転以上留まると、その熱は工具本体へと逆流してしまうのです。
大きなすくい角と研磨されたフルート:発熱前に摩擦を低減
熱管理の最良の方法は、発生源で熱を遮断することです。当社では、従来型工具よりも大きなすくい角を採用しています。鋭利な刃はメスのようにチタンを切断しますが、鈍い刃はチタンを押しつぶします。押しつぶすと大量の熱が発生しますが、切断では発生しません。当社は無数のシミュレーションを通して、このことを証明してきました。
最後に、フルートを鏡面研磨します。超硬ねじ切りカッターにとって、低い摩擦係数は非常に重要です。粗いフルートはサンドペーパーのように作用し、研磨されたフルートはアイスリンクのように作用します。熱を帯びた切りくずは、工具に当たった瞬間に飛び散ります。見た目が「ピカピカ」な工具と、切削時に絹のように滑らかな切りくず排出を実現する工具、どちらを重視しますか?

先進コーティング技術:超硬フライス加工用カッターを保護するシールド
当社のコーティングセンターでは、コーティングを工具の「ボディーアーマー」と呼ぶことがよくあります。しかし、チタン加工においては、この薄膜は単なる硬い外殻以上の役割を果たします。それは、精密な熱バリアなのです。航空宇宙エンジンメーカーとの協業経験から、たとえ最高品質の超硬フライスであっても、適切なコーティングがなければ性能を発揮できないことが分かっています。コーティングがないと、切削ゾーンの極度の熱によって基材が熱軟化し、刃先が瞬時に崩壊してしまうのです。
当社は、コーティングとチタンの反応に関する研究に多大な投資を行ってきました。多くの標準的な工具は、熱膨張率の不一致により、コーティングがわずか数分で剥離してしまうため、使用不能になります。この問題を解決するため、当社は優れた密着性を持つ複合コーティングを優先的に採用しています。目的は見た目の美しさではなく、工具のコアへの熱の侵入を遮断する物理的な壁を構築することです。あらゆるタイプのフライス工具において、適切なコーティング戦略は、多くの場合、バッチ全体の利益率を左右します。
AlTiNとTiAlSiN:どちらのコーティングが800℃以上の環境に耐えられるのか?
お客様からよく「従来のAlTiNを使い続けるべきか、それとも新しいTiAlSiNに切り替えるべきか?」というご質問をいただきます。弊社のデータによると、AlTiNは鋼材加工において優れた性能を発揮しますが、750℃を超えると保護性能が急激に低下します。チタン加工用のフライス盤には、TiAlSiNを強くお勧めします。
その秘密はシリコンにあります。シリコンは表面に緻密な非晶質二酸化ケイ素層を形成します。この膜は800℃を超える高温でも安定性を保ち、酸素による工具の腐食を効果的に防ぎます。当社の長期モニタリングでは、TiAlSiNコーティングされた工具は高圧切削において非常に高い耐酸化性を示すことが確認されています。確かにコストは高くなりますが、高価なチタンを扱う場合、ダウンタイムの削減によって投資額を迅速に回収できます。
基板から熱を放散させる上でのナノ層コーティングの役割
単層コーティングは、チタンの絶え間ない熱衝撃によって「貫通亀裂」が発生しやすいという問題があります。当社では、特性の異なる数十枚の極薄膜を積層したナノ積層構造を採用することで、この問題を解決しています。当社の超硬フライス加工機では、これらの層間の界面が亀裂の拡大を阻止します。さらに重要なのは、熱伝導の仕方を変化させる点です。
熱が炭化物内部に垂直に流れ込むのではなく、この設計では熱が表面に沿って横方向に放散されるようになっています。医療用インプラントの顧客向けに実施したテストでは、ナノコーティングによって基材への熱浸透が30%減少することが分かりました。この「熱分散」こそが、切削刃の「赤熱硬度」を維持する秘訣です。故障した工具を点検した際に、コーティングは問題ないのに基材が黒ずんでいるのを見たことはありませんか?それが熱浸透による故障です。
チタンにとってコーティングの滑らかさが硬度と同じくらい重要な理由
硬度ばかりにこだわり、表面形状を軽視する人が多すぎます。私たちの工場では、熱管理において表面の滑らかさも同様に重要です。チタンは「粘着性」があります。コーティングに微細な液滴や粒子があると、それらが切りくずの付着源となります。チタンが付着すると、摩擦熱が指数関数的に増加し、超硬ねじ切りカッターの形状を損なってしまいます。
当社では、すべてのハイエンド工具に後処理を施し、微細な突起を取り除いています。鏡のように滑らかな表面は、まるでスケート選手が氷の上を滑るように、切りくずをスムーズに排出します。摩擦抵抗を低減することで、熱の発生源を遮断します。研磨された切りくず溝を顕微鏡で観察すれば、当社の工具が切削中に「悲鳴」を上げない理由がお分かりいただけるでしょう。切りくずが楽々と排出されているからです。
工具内部冷却戦略:最も直接的な放熱方法
チタン加工における故障の約30%は、冷却方法を変更するだけで解決します。外部ノズルに頼るのは危険です。高速回転時には、工具周囲の「エアカーテン」が冷却液を逸らしてしまうため、冷却液が切削領域に全く届かないのです。そのため、当社ではハイエンドの超硬フライスに内部冷却システムを搭載しています。これは単に冷却液を流すだけではなく、流体力学を利用して熱を効率的に除去することを目的としています。
以前、狭くて深い溝を持つ航空宇宙用ケーシングのプロジェクトに携わったことがあります。外部冷却方式では、切削屑が溝の底を擦り、熱がそのままスピンドルに伝わってしまいました。そこで、内部冷却システムに切り替え、接触面に直接クーラントを注入するようにしたところ、熱平衡が瞬時に解消されました。複雑なフライス加工においては、回転数を上げるよりも、優れた内部クーラント設計の方がはるかに効果的です。
軸方向と半径方向の内部冷却液出口:せん断ゾーンへの流体供給
技術責任者とよく議論になるのが、軸方向排出か半径方向排出かという点です。穴あけ加工や止まり穴加工では、切削屑を上方に押し出す軸方向排出が最適です。しかし、チタンの側面フライス加工や輪郭加工では、チタン用フライスに半径方向(側面向き)排出口を採用しています。これにより、切削液が工具の回転に追従し、せん断領域に直接食い込むことができるからです。
これにより、刃先が材料に接触する前に、すべての刃先が潤滑され冷却されることが保証されます。当社のテストでは、ラジアル送り方式は、軸方向側面フライス加工と比較して、刃先温度をさらに20%低減できることが示されています。こうした設計上のトレードオフこそが、「まあまあ」の工具と「卓越した」工具を分ける決定的な要素なのです。
高圧クーラント(HPC):70バールが工具寿命にどのような変化をもたらすか
70バール(1,000PSI)のシステムがあれば、チタン加工に対する認識が変わります。低圧冷却では単に部品を「浸す」だけですが、高圧クーラント(HPC)は障壁を打ち破ります。超硬フライス盤の微細なノズルから高圧で流体が噴射されると、蒸気層を粉砕し、金属表面に直接衝突します。
この圧力によって、頑丈なチタンの切削屑が破砕され、瞬時に排出されます。ある着陸装置のプロジェクトでは、すべてのパラメータを同じに保ちながら、圧力を20バールから70バールに上げました。すると、工具寿命がほぼ2倍になりました。この「流体潤滑」は、どんなコーティングでも実現できない利点です。現在の圧力は、熱障壁を貫通するのに十分な高さでしょうか?
ドライ加工とMQL加工の比較:航空宇宙分野の顧客プロジェクトから得られた教訓
チタン加工には通常、湿式加工を推奨していますが、特定のプロジェクトではMQL(最小量潤滑)や乾式切削も検討しています。チタンの乾式切削は自殺行為のように思えるかもしれませんが、適切な超硬ねじ切りカッターと振動技術を用いることで、熱衝撃による微細な亀裂を防ぐことができます。高温の工具に冷たい液体を「急冷」すると、かえって悪影響を及ぼす場合があるのです。
MQLは仕上げ加工に最適です。微細なオイルミストを使用して、熱が発生する前に摩擦を抑制します。ただし、正直に言うと、大量の材料を荒削りする場合は、高圧湿式冷却による「大量の」オイルが必要になります。私たちは、熱除去効率に基づいて判断を下します。高流量の液体で熱を「溺れさせる」のか、それとも精密なミストで摩擦を「抑制する」のか、ということです。
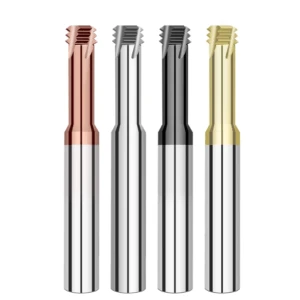
超硬フライスにおける放熱を最大化するための加工戦略
チタン合金の熱的課題に取り組む際、高品質な工具だけでは不十分であることを私たちは理解しています。お客様の工場を頻繁に訪問する中で、工具の早期破損は工具の品質に起因することはほとんどなく、むしろ不適切な加工方法が原因であることが分かっています。切削刃が長時間接触したままになると、超硬フライスに施された高度なコーティングでさえも「焼き切れて」しまいます。私たちは単に工具を販売するだけでなく、熱を効率的に放散するための「切削技術」も提供しています。
以前、大量生産のチタン製ファスナー製造プロジェクトを支援したことがあります。クライアントはスピンドル回転数を下げて熱を抑えようとしましたが、結果的に効率が著しく低下してしまいました。そこで私たちは、力任せなアプローチからより洗練された送り制御へとツールパスを変更することを提案しました。これにより、熱が工具本体に蓄積されるのではなく、切りくずとともに排出されるようになりました。異なる種類のフライスを使用する際には、戦略的な柔軟性が、部品を仕上げられるか、工具を破損させてしまうかを左右します。
トロコイドフライス加工(高速加工):小さな接触円弧を使用して刃先を冷却する
当社のハンドブックでは、チタンの深溝加工において、トロコイド加工が「切り札」であるとされています。この加工法は、円軌道を用いることで、工具と被削材との接触角(接触弧)を大幅に縮小します。トロコイド加工では、チタン用フライス工具の刃先が被削材に接触するのはほんの一瞬です。加工サイクルの残りの時間は、刃先は空気と冷却液の中を通過します。この「切削と休止」のリズムが、熱疲労を防ぐ鍵となります。
5軸加工機でテストしたところ、従来の溝加工では1分も経たないうちに工具先端が変色してしまいました。一方、トロコイド加工では、切削深さを3倍にしても工具は元の金属光沢を保つことができました。この加工法では、各刃に十分な放熱スペースがあるため、切削速度を大幅に向上させることができます。高速処理と専用のCAMソフトウェアが必要ですが、現在利用可能な最も効率的な方法です。
クライムミリングと従来型ミリングの比較:熱を放散するための切りくず厚さの制御
チタン加工に関しては、当社の理念はシンプルです。常にクライムミーリングを採用することです。クライムミーリングでは、刃先が最も厚い部分から材料に入り込み、最も薄い部分から抜けます。この「厚い部分から薄い部分へ」の加工動作により、切削屑が形成された瞬間にほとんどの熱が放散されます。高品質の超硬フライスを使用すれば、クライムミーリングは刃先にかかる摩擦負荷を大幅に低減します。
一方、従来のフライス加工では、切削面がゼロの状態から始まり、材料に擦り込むように加工を進めます。そのため、工具が完全に食い込む前に激しい摩擦と熱の急上昇が発生します。古い機械で「工具の引きずり」を避けるために従来のフライス加工を使用しているお客様もいらっしゃいますが、摩擦によって先端が破損してしまうケースも少なくありません。機械の剛性がゼロでない限り、切削面を保護するために常にアップカットフライス加工を優先してください。アップカットフライス加工で発生する切りくずが濃い色をしていることに気づかれたことはありませんか?それは、より多くの熱エネルギーを効率的に運び去っているためです。
一定の切削負荷を維持し、工具温度を下げるためにステップオーバー(ae)を調整する
ラジアルステップオーバー(ae)の制御は、「温度」を調整するための主要な手段です。超硬ねじ切りカッターや大型エンドミルを最適化する際には、有効切削弧を注意深く監視します。ラジアル深さが大きすぎると、熱が逃げる機会がなくなります。そのため、 aeの値を小さくし、送り速度を高くすることをお勧めします。この「薄く速く」という戦略により、過度の圧縮なしに一定の切りくず負荷を確保できます。
医療機器の共同プロジェクトにおいて、スピンドル回転数を上げながら、ラジアル方向の切削深さを工具径の10%未満にまで減らしました。その結果、効率は25%向上し、工具寿命は40%延長されました。これは、小さなステップオーバーが「チップ薄化」の原理を活用し、界面に熱が滞留するのを防ぐためです。このバランスを実現するには、高速な動的応答性を備えた機械が必要ですが、それによって得られる熱安定性は比類のないものです。温度が上昇した時、サイクルタイムを短縮するために切削深さを減らす勇気がありますか?
実例研究:航空宇宙分野の顧客における工具寿命40%向上
当社のエンジニアリングチームは、理論的な設計は実際に加工が行われる現場で検証されなければならないと考えています。実験室で放熱について議論するだけでは不十分であり、私たちは現実世界の「問題」を解決することを重視しています。今回のケースは、高価な構造部品を加工する航空宇宙部品メーカーに関するものです。チタン加工において、工具の破損は単に超硬フライスを紛失するだけでなく、加工対象物の廃棄を意味します。私たちはそのプレッシャーを理解しています。
私たちは単に高価な工具を導入しただけではありません。プロセスチェーン全体を見直し、熱エネルギーの流れを再評価しました。故障時の残骸を分析し、パラメータをリバースエンジニアリングすることで、効率と熱負荷の最適なバランスを見つけました。この実地試験による検証がそれを証明しています。チタンの場合、安定性は形状、コーティング、冷却戦略の統合によって得られるのです。
問題点:Ti-6Al-4Vの深溝加工における工具の壊滅的な破損
顧客の課題は極めて困難でした。Ti-6Al-4V合金に、軸方向の深さが工具径の3倍(3D)を超える深溝加工を行う必要があったのです。切削屑の排出経路が非常に長かったため、溝の底で高温の切削屑が再切削されていました。「ヒートトラップ」効果で説明したように、密閉された空洞内では熱が急速に蓄積されます。その結果、4枚刃の切削工具は15分も経たないうちに刃先が著しく欠けてしまうという深刻な問題に直面していました。
この熱損傷により、作業員は検査のために生産を頻繁に停止せざるを得ませんでした。高速回転によって生じた空気バリアを冷却液が通過できないことが分かりました。刃先は実質的に炉内で「乾式切削」状態でした。送り速度を下げても工具が予期せず破損する場合は、切りくず排出戦略を見直す必要があります。
解決策:5枚刃超硬ねじ切りカッターと専用クーラントへの切り替え
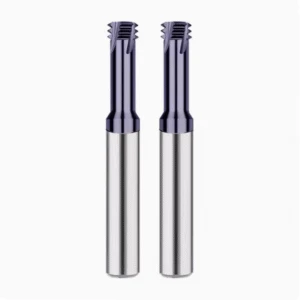
私たちはここで従来の常識を覆しました。4枚刃から、不等ピッチの5枚刃設計へとアップグレードしたのです。重要なのは、超硬ねじ切りフライスからヒントを得た、ターゲットを絞ったクーラントノズルを採用したことです。これにより切削周波数は上昇しましたが、不等ピッチによって共振パルスが抑制されました。そして最も重要なのは、内部クーラント流路を調整したことです。クーラントは無秩序に噴射されるのではなく、円錐状の扇形パターンで噴射され、刃先とワークピースの界面を覆います。
また、ツールパスを改良し、半径方向の深さを浅く、軸方向の深さを深くしました。チタンに深い溝を加工する場合は、熱負荷を分散させるためにフルート数を増やすことを検討してください。ただし、フルートは鏡面研磨されている必要があります。そうでない場合、切りくずが増えることによる圧力の増加が新たな熱を発生させるだけです。私たちは「力任せの切削」を「高周波で低温切削」のプロセスに変えました。
結果:安定した生産、均一な表面仕上げ、および低い熱応力
結果は明白だった。工具寿命は40%以上向上し、表面粗さはRa 0.8以上を達成し、二次研磨の必要性がなくなった。熱モニタリングの結果、ワークピースの温度は安全な範囲内に維持され、熱による変形のリスクが排除された。
私たちが目指すのは、綿密な熱制御によって製造現場に予測可能性をもたらすことです。チタン加工でお困りの場合や、高負荷作業に対応できる超硬フライス加工ソリューションをお探しの場合は、ぜひご相談ください。複雑な設計図や扱いの難しい材料でも、最適なバランスを見つけ出します。運用データをお持ちでしたら、ぜひ共有してください。よりスマートな工具形状で、共にブレークスルーを実現しましょう。






