



近年、高速切削技術は欧米などの先進国でますます広く利用されるようになっている。金型加工を例にとると、多くの高速切削工作機械が電気加工装置に取って代わりつつあり、金型キャビティの効率的な精密加工を実現している。現在、国内の金型製造・加工は主に通常の機械加工と放電加工に基づいている。このプロセスは煩雑で非効率的であり、サイクルも長い。現在の市場における製品アップデートの加速化傾向の下では、ますます対応が難しくなっているように思われる。高速切削技術は、その高速性、高品質、そして焼入れ鋼を直接加工できる能力により、金型製造サイクルの短縮とコスト削減において明るい応用展望を持っている。
高速切削技術は、1930年代にドイツのカール・ザロモン博士が提唱した高速切削理論に遡ります。従来の切削と比較して、高速切削は切削速度と加工効率が高く、加工後の表面品質も高く、硬度50~60HRCの硬化材料を直接加工できるため、「研削ではなく切削」を実現できます。
従来の金型加工における放電加工(EDM)と比較して、高速切削は電極設計と加工工程を省き、加工精度を大幅に向上させます。フィッターによる研磨・研削作業は大幅に削減、あるいは完全に不要となり、加工効率も大幅に向上します。統計によると、平均的な複雑さの金型の場合、高速切削は加工サイクルを少なくとも40%、あるいはそれ以上短縮することができます。特に複雑な形状(深い溝や狭いスリットなど)を持つ金型キャビティ面でも、EDMは依然として必要であり、高速フライス加工はより高品質のEDMグラファイト電極を得るのにも役立ちます。

高速切削における金型の表面粗さに関する研究
表面粗さは金型表面品質の非常に重要な指標です。高速切削が表面粗さに与える影響は、実験によって明らかにすることができます。実験条件:切削材は金型鋼3Cr2Mo、工具材質はSG4セラミック、工具径は100mm、主偏向角は75°、軸方向すくい角と半径方向すくい角はともに0°、刃はXNUMX枚です。本実験では、切削速度、送り速度、軸方向および半径方向の切込み深さを変化させ、表面粗さへの影響を観察しました。
実験結果から、切削速度の増加に伴い、表面粗さは減少する傾向にあることがわかります。切削速度が1000mm/minに達すると、表面粗さは最小値に達し、研削効果が十分に発揮されます。高速切削の過程では、切削速度の上昇により、工具とワークの接触時間と押し出し時間が短縮され、ワークの塑性変形が減少します。
切削速度が速いと構成刃先の形成が抑制されるため、より良好な表面品質が得られます。一方、主軸回転速度が速いため、切削中の工作機械の励振周波数も非常に高くなり、加工システムの固有振動数よりもはるかに高くなるため、共振の可能性が低くなり、加工精度と表面品質の向上につながります。実験では、切削速度が1000mm/分を超えるとRaが再び上昇傾向を示しましたが、これは主に工具の研削によるものです。
高速切削においては、切削速度に対する送り速度、軸方向切込み深さ、および径方向切込み深さの増加が、表面粗さを増加させる傾向があります。したがって、実験から、実際の高速切削における切削パラメータを選択する際には、切削速度を高く設定し、送り速度と切込み深さを小さく設定する方が表面粗さの改善に効果的であることが結論付けられます。
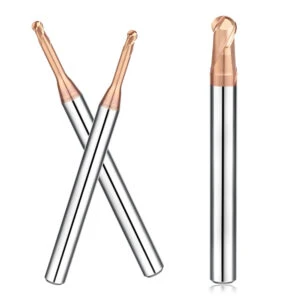
金型の高速切削技術
金型加工技術を決定する際には、高速切削の要件を考慮して切削方法を決定する必要があります。ダウンミリングを採用するようにしてください。ダウンミリングでは、工具がワークに食い込む際に生成される切削片の厚さが最も大きく、その後徐々に減少します。リバースミリングでは、これが正反対になるため、工具とワーク間の摩擦が大きく、刃先で発生する熱もダウンミリングよりも大きくなります。また、ラジアル力も大幅に増加し、工具寿命が短くなります。
金型を加工する際は、直接垂直下向き送り方式を避けてください。斜め送りまたは螺旋送り方式は、金型キャビティの高速加工のニーズに適しています。斜め送り方式は、軸方向の切込み深さを徐々に増加させ、設定された軸方向切込み深さ値まで送ります。フライス加工力が徐々に増加し、工具とスピンドルへの影響が小さいため、刃欠け現象を大幅に低減できます。螺旋送りは、ワークピースの上部から始まり、螺旋状にワークピースに下降します。連続加工方式を採用しているため、加工精度の確保が比較的容易で、急激な速度変化がないため、より高速加工が可能です。
高速切削における工具パス設定は、工具パス設定に対するより高い要求を突きつけます。高速切削では切削速度と送り速度が非常に速いため、工具パスが不適切だと、切削工程中に切削負荷が急激に変化し、加工に影響を与え、加工品質を損ない、工具や設備に損傷を与える可能性があります。この損傷は、通常の切削加工よりもはるかに深刻です。したがって、高速切削では、異なる加工対象物や形状に応じて適切な工具パスを選択する必要があり、盲目的に高速・高効率を追求すべきではありません。
金型キャビティ加工において、工具の移動軌跡は単純な直線ではなく、曲線を描くことが多いため、高速移動に伴う慣性効果には特に注意が必要です。切削方向が変化する際には、急激な変化ではなく、緩やかな変化が求められます。例えば、金型キャビティの角を切削する際は、円弧状の遷移を利用して滑らかな旋回を実現します。同時に、送り速度を適切に下げることができれば、効果はさらに高まります。このような設定は、システムへの影響を軽減し、切削過多による工具やワークの損傷を防ぐことができます。
従来のキャビティコーナー加工方法では、直線切削が一般的です。コーナーに近づくと、移動速度が低下し、同時に送り反転が完了します。この間、工具の動きは不連続であり、断続的なプロセスで多くの摩擦と熱が発生します。コーナーを円弧遷移に設定した後、CNC工作機械の円弧補間動作は連続プロセスになり、工具の断続的な動きがなくなるため、工具とワークの接触長さと接触時間が短縮され、過熱による金型の表面品質の低下を回避できます。
高速切削においては、工具軌跡を安定させ、急激な速度変化を避ける必要があります。急激な加減速は切削厚さの瞬間的な変化を引き起こし、切削力の変化につながり、加工が不安定になり、ワーク加工品質の低下につながります。多くの現代のCAMソフトウェアは切削速度を最適化する機能を備えているため、速度変化が加工に与える影響を軽減するために、ニーズに応じて適切な切削速度と加減速戦略を選択する必要があります。
金型キャビティ加工における高速切削の活用は、金型製造の加工効率を大幅に向上させ、国内金型産業の発展に明るい見通しをもたらします。高速切削の実際の応用においては、従来の加工とは異なり、金型の具体的な要求と高速切削の特性に応じて適切な切削パラメータを選択し、適切な加工技術と組み合わせることで、高速切削の利点を十分に発揮させる必要があります。






