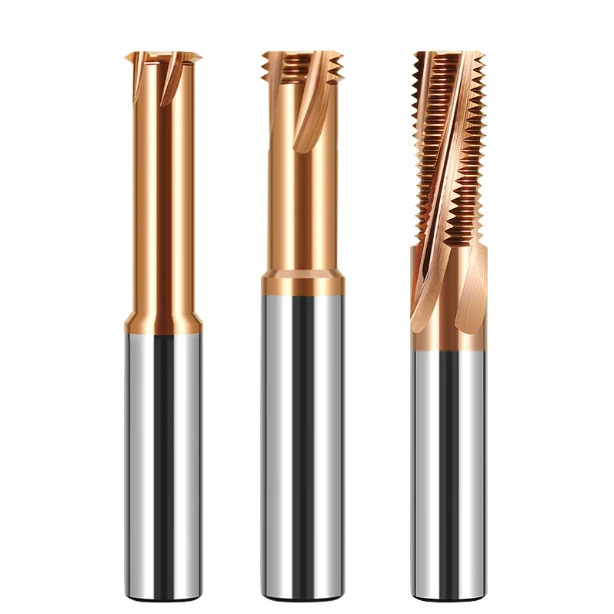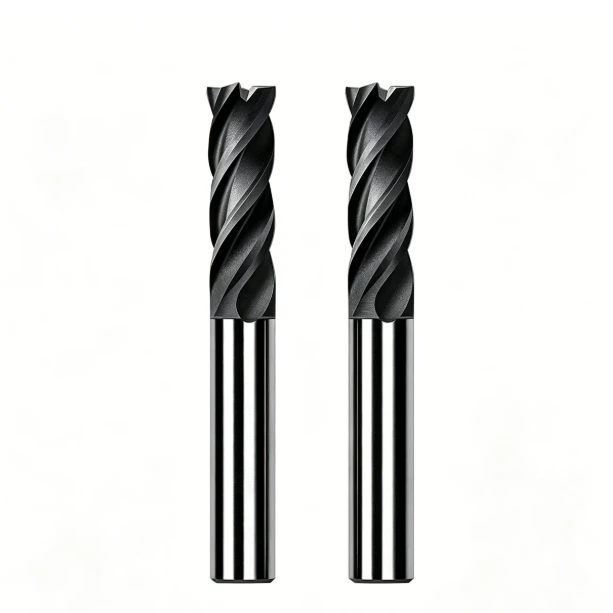
実際の製造現場において、高精度な黒鉛電極を大量生産することは、大きな課題となる。効率向上への要求が高まるにつれ、従来の黒鉛加工法では限界が露呈する。標準的な超硬工具を用いた高速加工では、工具の摩耗が急速に進み、温度変化、表面仕上げの不良、そして深刻な粉塵汚染といった問題が生じることが多い。
私たちは最近、複雑な放電加工用グラファイト電極の製造に苦慮している金型メーカーと協業しました。既存のプロセスでは厳しい納期に対応できず、クライアントは連続生産において、キャビティ精度、エッジの完全性、プロセスの安定性を損なうことなく、サイクルタイムの短縮を求めていました。
当社のテスト結果から、単に主軸回転数を上げるだけでは効率の問題は解決しないことが明らかになりました。真の生産性を実現するには、最適化されたグラファイトフライス加工プロセス、特殊な工具形状、精密な切削パラメータ、そして堅牢な機械設定を組み合わせた、包括的なアプローチが必要です。
この問題を解決するため、当社は統合型グラファイト加工システムを導入しました。高速ツールパス戦略と特殊なダイヤモンドコーティングエンドミルを組み合わせることで、耐摩耗性を飛躍的に向上させました。このアプローチにより、工具交換回数を削減し、長期的な加工精度を安定させることができました。
高速グラファイトフライス加工において、工具選定は依然として決定的な要素です。特殊なエンドミルには、優れた耐摩耗性、切りくず排出のための適切なフルート間隔、そして耐久性の高い切削刃が求められます。グラファイト電極や高純度部品の加工においては、ダイヤモンドコーティングされた工具が、工具寿命の延長と予測可能な精度を一貫して実現します。
しかし、高速加工は単に高回転数だけにとどまりません。主軸回転数、送り速度、切削深さ、ステップオーバー、切削角度といった主要なパラメータが、加工品の品質を直接左右します。設定が不均衡だと、工具の品質に関わらず、刃先の欠け、過剰な粉塵、表面仕上げの不良といった問題が発生します。
精密金型やグラファイト部品を製造するメーカーにとって、信頼できる切削工具サプライヤーを選ぶことは、単にハードウェアを購入するだけにとどまりません。カスタム工具設計、パラメータ最適化、継続的なプロセスサポートを含む、包括的な技術パートナーシップが求められます。
以下のセクションでは、現場での実践経験に基づき、主要な高速グラファイトフライス加工技術を分析します。技術的な課題、工具選定の論理、パラメータの最適化、そして精密加工における最大限の安定性を実現するための実績ある手法について解説します。
高速グラファイトフライス加工プロセスの最適化と、現場のボトルネック解消をお考えですか?高効率加工を実現するエンジニアリングソリューションについて、ぜひご相談ください。
加工システムにおける高速グラファイト加工の価値
製造現場では、高速グラファイト加工を実現するには、単にスピンドル回転数を上げるだけでは不十分です。最近の放電加工(EDM)グラファイト電極プロジェクトでは、顧客はサイクルタイムのボトルネック、工具の急速な劣化、寸法ずれといった問題に直面しました。現場での診断の結果、真の生産性は、工具形状、ツールパス戦略、機械の能力を統合したプロセスに整合させることによって得られることが明らかになりました。
グラファイト電極や高純度部品を連続生産する工場にとって、構造化された高速加工戦略は、プロセスの安定性を維持しながら材料除去を最大化します。当社では、個々のパラメータを個別に調整するのではなく、原材料の粒径、部品形状、スピンドルのダイナミクスを総合的に評価します。高速加工は、切削工具が運転条件に完全に適合した場合にのみ、測定可能な投資対効果(ROI)をもたらします。
高速グラファイト加工による効率と安定性の向上
複雑な電極形状は、従来のフライス加工方法では、ビビリ振動、刃先欠け、工具の早期破損といった問題に悩まされることがよくあります。深い溝や薄いリブを切削する場合、カッターの剛性が低いと、加工面の完全性が直接的に損なわれます。これを克服するために、当社では、ワークピースの特定の接触領域に合わせて、工具径、フルート数、特殊コーティングを最適化しています。
高速グラファイト加工の最適化においては、切削速度そのものよりも、予測可能な加工品質を優先します。長期的な加工安定性を実現するには、回転数、刃当たりの切削負荷、および集塵装置の同期が必要です。製造エンジニアにとって、単に主軸回転数を上げるよりも、切削環境全体を最適化することで、より良い結果が得られます。
精密CNCグラファイト加工ワークフローの最適化
加工不良は単一の要因に起因することは稀で、通常は生産ワークフローの不整合が原因です。多くの工場では高性能なCNCマシンと高品質の工具を組み合わせても、粉塵汚染、熱膨張、公差のばらつきといった問題に直面します。これらの問題を解消するために、当社は工具、CAM戦略、粉塵封じ込め、品質管理を統合したグラファイト加工システムを構築します。
高精度CNCグラファイト加工においては、荒加工と仕上げ加工をシームレスに連携させるワークフロー最適化が不可欠です。荒加工では体積除去を迅速に行うことに重点を置き、仕上げ加工では厳しい公差と滑らかな表面仕上げを優先します。この体系的なアプローチにより、試行錯誤による設定作業が不要となり、大量生産における利益率の安定性を確保できます。
高効率グラファイト加工によりコストと工具消費量を削減
工具購入の意思決定では、初期切削工具のコストが過度に重視され、主軸の停止時間やサイクル時間が無視されがちです。大量生産では、摩耗が加速するため、工具のオフセット調整や予期せぬ切削工具の交換が頻繁に発生します。部品あたりの総コストを評価することで、初期工具価格よりも持続可能な収益性をより明確に把握できます。
専用のグラファイト用フライス工具と最適化されたツールパスを選択することで、高効率なグラファイト加工を実現し、単位コストを大幅に削減できます。加工対象物の硬度、機械の剛性、部品設計は工場ごとに異なるため、パラメータ設定は各工場の状況に合わせて調整する必要があります。現在の加工工程は、特定の工具の選択によって阻害されているのでしょうか?それとも、加工プロセス全体を最適化する時期が来たのでしょうか?
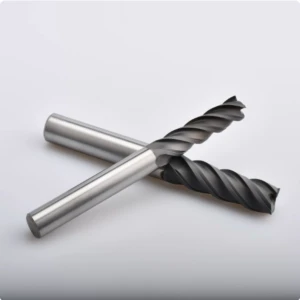
グラファイト粉砕プロセス:高速アプリケーションにおける重要なステップ
機械加工における問題は、設備上の制約だけが原因であることは稀で、多くの場合、グラファイトの研磨性を考慮した工程計画の不備に起因します。当社は最近、従来の方法ではサイクルタイムが長く、刃先がひどく欠けてしまうという問題を抱えていた顧客の複雑な放電加工(EDM)グラファイト電極ラインを最適化しました。作業手順と切削戦略を再構築することで、安定性と再現性の高いワークフローを確立しました。
高速グラファイトフライス加工を成功させるには、ツールパス戦略を材料密度、部品形状、および厳しい公差に適合させる必要があります。当社の評価フレームワークは、原料ブロックの品質、ストック許容値、動的な粉塵抑制、およびインライン寸法検証を網羅しています。この体系的なアプローチにより、プロセスの継続性が確保されるとともに、パラメータの不一致によるコストのかかる再加工が排除されます。
CNCグラファイト加工プロセスと計画
黒鉛電極の製造において、工程計画は全体の成功を左右します。深い空洞、薄い壁、微細な輪郭といった複雑な形状を扱う場合、仕上げ加工に直接進むことは決してありません。ワークピースを特定のゾーンに分割し、カッターのたわみや応力を最小限に抑える、的を絞った荒加工、中間仕上げ加工、仕上げ加工の工程を設定します。
グラファイトをCNC加工で効率的に加工するには、切削負荷、工具の接触角度、集塵装置への継続的な注意が必要です。深い溝での工具経路計画が不十分だと、熱がこもり、局所的に粉塵が溜まってしまいます。構造化されたプロセス計画を導入することで、現場で個々のパラメータを繰り返し調整するよりもはるかに高い一貫性が得られます。
黒鉛フライス加工における荒加工および仕上げ加工戦略
荒削りと仕上げでは、正反対の手法が求められる。荒削りの目的は、可能な限り剛性の高い工具設定を用いて、迅速に切削量を削減することである。一方、仕上げ加工では、形状精度、表面粗さ、バリのないエッジの維持に重点が置かれる。両方の工程で同じ切削方法を用いると、工具の摩耗が加速し、表面品質が低下する。
高速グラファイトフライス加工では、粗加工時に軸方向の切削深さを大きくすることで生産性を最大化します。仕上げ加工では、ステップオーバーを減らし、連続的な螺旋状のツールパスを用いることで、均一な表面仕上げを実現します。炭素材のグレードや形状は多岐にわたるため、個々の状況に合わせたパラメータ戦略は、一般的な速度・送り速度表よりも常に優れた結果をもたらします。
精密黒鉛加工における寸法精度と表面品質管理
精密金型放電加工では、すべてのグラファイト電極において、厳密な寸法精度と刃先形状の維持が求められます。電極の刃先が欠けると、加工後の金型鋼材にコストのかかる欠陥が生じます。厳しい公差を維持するため、当社では工具の摩耗やリアルタイムの検査データを考慮した動的なパラメータ調整を行っています。
再現性の高い高精度グラファイト加工を実現するには、安定した機械ダイナミクスと最適化された工具形状、そして厳格な品質チェックを組み合わせる必要があります。大量生産メーカーにとって、完璧な試作品を1つ作るよりも、長期間の生産を通してプロセスの一貫性を維持することの方がはるかに重要です。最初の部品は検査に合格したものの、後続の部品が許容範囲から外れてしまうようなバッチ生産を経験したことはありませんか?
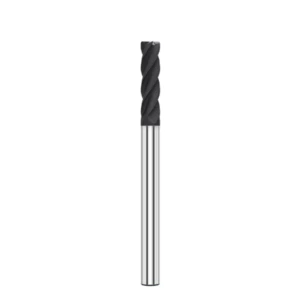
ダイヤモンドコーティングされたグラファイトエンドミル:高速加工に不可欠な工具
精密フライス加工において、工具の選定は加工の安定性に直接影響します。先日、深い溝と細いリブを持つ複雑な放電加工用グラファイト電極を製造する金型メーカーを支援しました。標準的な超硬工具では摩耗が激しく、寸法がすぐにずれてしまいました。送り速度と回転速度を下げることで工具寿命はわずかに延びましたが、サイクルタイムは許容範囲をはるかに下回る量産速度になってしまいました。
高速グラファイト加工には、高回転数だけでは不十分です。研磨性の高い炭素複合材専用の工具が不可欠です。ダイヤモンドコーティングを施したグラファイトエンドミルに、カスタマイズされた刃先形状を採用することで、摩耗の問題を解決しました。既製品のカタログ工具に頼るのではなく、材料の粒径や加工物の特徴に基づいて、基材のグレード、フルート形状、コーティング厚さを選定しています。
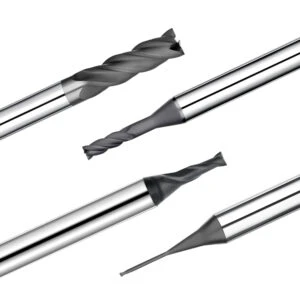
ダイヤモンドコーティングされたエンドミルは、耐摩耗性と工具寿命を向上させます。
グラファイトは引張強度が低いものの、その微細な結晶構造は切削刃に対してサンドペーパーのような働きをします。高速連続加工では、コーティングされていない工具は急速に摩耗し、バリ、寸法ずれ、刃先の欠けを引き起こします。安定した生産のためには、切削工具の材質、芯厚、表面処理を加工対象物に合わせて適切に選択することが不可欠です。
ダイヤモンドコーティングエンドミルを評価する際には、コーティングの厚さだけでなく、基材への密着性、刃先の鋭さ、フルートの研磨状態も評価します。高精度グラファイト加工において、弾力性のある刃先は工具長のずれを解消し、連続バッチ加工の安定性を高めます。持続的な刃先保持は、表面切削面積の一時的な急増よりもはるかに高い投資対効果をもたらします。
高効率電極製造用ダイヤモンドコーティンググラファイトエンドミル
放電加工金型工場では、複雑な電極を用いた加工において、サイクルタイムの短縮が絶えず求められています。複雑な形状のキャビティ、急峻な壁面、そして微細なリブ形状には、積極的な材料除去の後、滑らかな仕上げ加工が必要です。工具の選定を誤ると、工具が早期に摩耗し、加工途中で工具交換を余儀なくされ、重要な表面に許容できない段差痕が残ってしまう可能性があります。
当社では、加工の種類に応じて最適な工具戦略を策定しています。重切削加工では、太いコア径と強靭なダイヤモンドコーティングが求められる一方、仕上げ加工では、鋭利な刃先と最適化された切りくず溝が不可欠です。特殊なダイヤモンドコーティングエンドミルと精密なラジアルステップオーバーを組み合わせることで、最大の切削速度と卓越した形状精度を両立させています。
グラファイトエンドミルメーカーがツール形状を最適化する方法
工具の性能は、ダイヤモンド膜だけでなく、構造設計にも大きく左右されます。黒鉛加工用の工具を設計する際には、切削刃の形状、ヘリックス角、フルートの体積、コアの剛性のバランスを考慮します。高速加工においては、フルートは微細な粉塵を瞬時に排出すると同時に、切削負荷の変動下でもビビリ振動を防ぐために構造的な剛性を維持する必要があります。
経験豊富なグラファイトエンドミルメーカーは、工具形状を推奨する前に、スピンドルのダイナミクス、機械の剛性、カーボン粒径を評価します。電極仕上げ用に最適化されたエンドミルは、過度の切削加工を行うと早期に破損します。最適な性能を発揮するには、工具形状を実際の加工現場の状況に合わせる必要があります。カタログ上の仕様はすべて満たしているように見えても、実際に機械で使用してみると安定した結果が得られなかった工具を使った経験はありませんか?
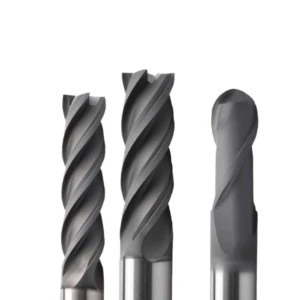
グラファイトフライス加工における切削パラメータ:高速加工性能の最適化
スピンドル回転速度や送り速度を単独で上げても、生産性が向上することはほとんどありません。最近のグラファイト電極製造プロジェクトでは、あるメーカーがサイクルタイムを短縮するために、工具の限界を超えてパラメータを操作しました。その結果、マイクロチッピングの加速、表面仕上げの悪化、そして深刻な寸法ずれが発生しました。現場での診断の結果、機械の出力がボトルネックではなく、切削パラメータ、工具形状、および材料特性の不整合が問題の原因であることが判明しました。
安定した高速グラファイト加工を実現するには、バランスの取れた設定が必要です。個々の値を微調整するのではなく、主軸回転速度、刃当たりの切削負荷、軸方向切削深さ、半径方向ステップオーバー、および集塵を同期させます。これらのグラファイトフライス加工パラメータを最適化することで、切削刃を保護し、部品の精度を維持しながら、材料除去率を最大化できます。
グラファイト加工工具の速度と送りパラメータの選択
主軸回転数と送り速度は、刃先寿命と寸法精度に直接影響します。最適なパラメータは、工具径、炭素粒度、加工タイプによって異なります。複雑な電極形状に小径工具を使用する場合は、振動減衰と芯部の剛性が優先されます。大径カッターを用いた重切削加工では、体積的な材料除去と熱管理が重要になります。
特殊なグラファイト加工工具をセットアップする際、一般的な送り速度と切削速度のチャートはあくまでも基準値を示すものです。切削時の振動音を聞き、粉塵粒子のサイズを検査し、刃先の摩耗を監視することで、機械上でパラメータ比率を微調整します。生産技術者にとって、切削速度を極限まで高めるよりも、安定したパラメータ範囲を確保することの方がはるかに価値があります。
切削パラメータが黒鉛のフライス加工効率に及ぼす影響
加工効率は、切削工具の品質だけでなく、パラメータのバランスにも大きく左右されます。一部の工場では、高性能なグラファイト製フライス工具を使用しながらも送り速度を過度に低く設定し、サイクルタイムを不必要に長くしています。一方、送り速度を過度に速く設定し、工具の早期摩耗や公差のばらつきを引き起こしている工場もあります。持続的な効率性を実現するには、生産工程のあらゆる段階に合わせたパラメータ戦略が必要です。
当社では、荒加工、中仕上げ加工、仕上げ加工の各工程において、切削戦略をカスタマイズします。荒加工では切削負荷と材料除去率を最大化し、仕上げ加工では切削角度を低く抑え、寸法安定性を重視します。最適化されたパラメータを適用することで、段取りの試行回数を減らし、バッチ生産における一貫性を予測可能にします。
切削深さ、ステップオーバー、および切りくず排出の最適化
工具の早期破損や表面仕上げ不良は、多くの場合、軸方向の切削深さや半径方向のステップオーバーの設定が不適切であることが原因です。深い溝や狭い溝をフライス加工する場合、切りくず負荷の不均一性によってカッターのたわみやビビリ振動が発生します。工具の係合角度に基づいてステップオーバーを調整することで、複雑な切削経路全体にわたって均一な切削力を確保できます。
高速グラファイト加工においても、真空による粉塵の封じ込めは同様に重要です。粉塵が大量に蓄積すると、微粒子が再切削され、工具のフルートの摩耗が加速します。最適化されたフルート形状と的確な真空吸引を組み合わせることで、切削屑を瞬時に除去し、長時間の連続運転中も加工の安定性を維持できます。
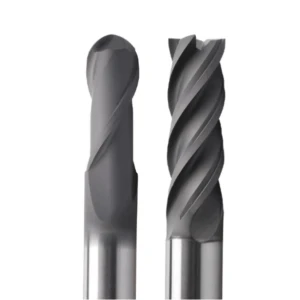
精密製造におけるグラファイト加工のためのCNCツールの応用
グラファイト加工の用途は、従来の放電加工電極製造にとどまらず、半導体部品や高精度工業部品へと拡大している。用途によって求められる安定性は異なる。例えば、放電加工電極には精密な刃先精度が求められる一方、半導体部品には長期的な寸法再現性が優先される。したがって、効果的な戦略では、材料の結晶構造、部品形状、そして最終的な用途要件を総合的に評価する必要がある。
グラファイト加工において、適切なCNC工具を選択することは、部品の品質を一定に保つために不可欠です。当社では、グラファイトのグレード、キャビティの深さ、表面粗さの仕様、納期など、特定の変数に合わせて工具の選定と切削パラメータを調整しています。現場での実務経験から、再現性の高い品質は、切削工具、CNC機械、標準化されたワークフロー間の真の相乗効果によって実現されることが証明されています。
放電加工における高速フライス加工(グラファイト電極加工)
放電加工用電極の製造において、工場は放電ギャップの公差を厳密に維持しながら、リードタイムを短縮する必要があります。私たちは最近、深いキャビティ、狭いスロット、鋭角なコーナーを持つ複雑な電極を製造する金型メーカーを支援しました。既存の設備は初期の精度チェックには合格していましたが、サイクルタイムの遅さとカッターの摩耗の加速により、長時間の生産中に寸法が大きくずれてしまうという問題が発生していました。
この問題を解決するため、専用のダイヤモンド工具とバランスの取れた荒加工および仕上げ加工パスを組み合わせることで、ワークフローを最適化しました。EDMグラファイト電極加工では、高速フライス加工戦略において、体積的な材料除去量と幾何学的精度とのバランスを取る必要があります。高負荷の荒加工パスで材料除去量を最大化し、低負荷の仕上げ加工パスで脆弱なエッジを保護し、後工程のEDM加工に備えます。
金型黒鉛加工における高精度加工要件
金型工場では、厳しい公差と深い形状変化を特徴とする複雑なキャビティ電極を頻繁に製造しています。ある自動車用金型プロジェクトでは、深いキャビティにおけるカッターの急速な摩耗により、工程途中で修正や手作業による微調整が必要となり、納期全体が遅延しました。これらの二次的な修正により、人件費が増加し、最終的な鋼製キャビティの精度が低下しました。
金型黒鉛加工においては、主軸の最大出力よりも加工プロセスの安定性を維持することが最優先事項です。工具の突き出し量、切削負荷、および工具経路の連続性を適切に管理することで、深い空洞や複雑な自由曲面を切削する際のびびり振動を防ぐことができます。各加工段階で適切な工具形状を選択することで、刃先破損を防ぎ、重要な電極形状を維持することができます。
半導体グラファイト部品向けの安定した機械加工ソリューション
半導体製造装置部品は、標準的なモールド電極とは異なるプロセス制御を必要とします。高純度炭素部品には、長期的な寸法安定性、厳格な汚染管理、そして極めて良好な表面仕上げが求められます。切削パラメータのばらつきやフライス加工中の過剰な振動は、表面の微細亀裂や組み立て時のずれを直接引き起こします。
半導体用グラファイト部品の機械加工には、予測可能な摩耗制御、安定した送り速度、そして強力な真空吸引が不可欠です。高効率なフライス加工は、短期的な速度の急上昇ではなく、再現性の高い出力に依存します。大量生産メーカーにとって、個々のサイクルタイムを短縮するよりも、安定した粉塵管理プロセスを確立する方がはるかに大きな価値をもたらします。生産量を増やした後、長期的なプロセス安定性を維持する上で課題に直面したことはありませんか?

統合システムによる高効率グラファイト加工の実現
生産性を向上させるには、高速送りや高速スピンドル回転数といった表面的な対策だけでは不十分です。ある電極加工プロジェクトでは、リードタイム短縮のために切削パラメータを上げたところ、切削刃の摩耗が急速に進み、粉塵が大量に発生し、寸法誤差も生じました。現場監査の結果、パラメータを個別に変更すると、他の箇所でボトルネックが発生することが明らかになりました。真の生産性向上には、切削刃、パラメータ、粉塵対策のバランスを取ることが不可欠です。
持続可能で高効率な黒鉛加工を実現するには、システム全体の統合が不可欠です。当社では、工具仕様、加工経路戦略、機械のダイナミクス、真空吸引能力を総合的に評価します。生産上のボトルネックに包括的に対処することで、部品の品質と設備の寿命を維持しながら、材料除去率を最適化します。
ダイヤモンドコーティングエンドミルとパラメータの相乗的最適化
高性能な切削工具であっても、適切な操作パラメータが設定されていないと性能が低下します。先日、高性能なダイヤモンドコーティングされたグラファイトエンドミルを使用しているにもかかわらず、早期のチッピングが発生するというお客様をサポートしました。その根本原因は、送り速度、軸方向切削深さ、ステップオーバー値の不整合であり、コーナリング時に切削刃に過負荷がかかっていたことでした。
高速グラファイト加工を成功させるには、工具形状と加工工程ごとの切削戦略を整合させる必要があります。荒加工では体積的な材料除去に重点を置き、仕上げ加工では切削力を制御して繊細な形状を保護します。特殊なダイヤモンドコーティングエンドミルと同期した切削パラメータを組み合わせることで、振動を排除し、信頼性の高い連続生産を実現します。
適合するCNC機器、集塵システム、切削工具
加工の安定性は、補助機器の性能に大きく左右されます。高性能な工具を使用しているにもかかわらず、スピンドルの剛性不足や真空気流の弱さのために最終部品の精度が低下している工場をよく見かけます。早期故障を防ぐため、当社では切削工具の仕様に加え、機械の剛性や集塵能力も評価しています。
高速グラファイト加工には、堅牢な機械設備とクリーンな作業環境が不可欠です。スピンドルの動的バランス、確実なワーク保持、スムーズな動作制御、そして迅速な粉塵除去は、加工品質に直接影響します。切削工具と機械システムの完全な互換性を確保することが、長期的な生産安定性の基盤となります。
長期的かつ安定した精密グラファイト加工ソリューションの確立
製造における真の精度とは、完璧な試作品一つ一つではなく、長期間にわたる生産における再現性によって定義されます。高純度部品を製造するある顧客は、初期サンプルでは優れた結果を得ましたが、工具摩耗の監視が行われなかったために、量産中に品質が低下しました。そこで当社は、工具寿命管理、パラメータ記録、インライン検査プロトコルを導入することで、プロセスの安定性を回復させました。
信頼性の高い高精度グラファイト加工を実現するには、継続的な加工工程の改善が不可欠です。特定の形状に対応したパラメータデータベースを作成し、実際の刃先摩耗に基づいて工具交換のスケジュールを立てることで、均一な加工結果が得られます。大量生産を行う企業にとって、予測可能で標準化されたプロセスは、短期的な加工速度の向上よりもはるかに大きな価値をもたらします。貴社は、個別のパラメータ調整から統合された加工システムへの移行準備はできていますか?
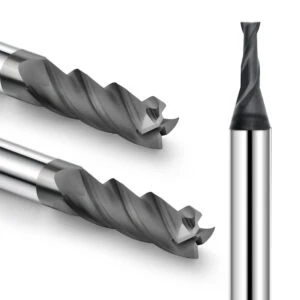
ダイヤモンドコーティングエンドミルを使用した高性能グラファイト加工システムの構築
高速グラファイト加工における効率化は、切削速度の向上だけにとどまりません。放電加工用電極や複雑な金型部品から半導体アセンブリに至るまで、様々なプロジェクトにおいて、再現性のある成功は常に、切削工具、パラメータ、機械のダイナミクス、そして現場のワークフローを単一の統合されたシステムに組み込むことから生まれます。
ダイヤモンドコーティングされたエンドミルは重要な部品ですが、それだけで万能薬ではありません。優れた耐摩耗性は、材料固有のパラメータと効果的な粉塵抑制と組み合わせることで初めて真価を発揮します。製造エンジニアにとって、単一のパラメータの改善を追求するよりも、自社の現場に合わせたシステムを構築する方がはるかに大きな価値をもたらします。
高速黒鉛加工の価値の概要
高速グラファイト加工は、サイクルタイムの短縮にとどまらず、厳しい公差を維持しながら工場全体の生産量を向上させるという、はるかに大きな価値をもたらします。電極のバッチ生産においては、工具形状と切削パラメータを最適化することで、工程途中の頻繁な調整が不要になり、最初の部品から最後の部品まで一貫した寸法再現性を確保できます。
グラファイト電極や精密部品を製造する場合は、工具と加工工程を機械の性能に合わせて評価してください。スピンドルのダイナミクスを確認し、工具の摩耗率を監視し、送り速度比を検証してください。材料の種類や部品の形状は多岐にわたるため、高速加工戦略においては、外部のチャートから一般的なパラメータをそのままコピーするのではなく、継続的な改良が必要です。
ダイヤモンドコーティンググラファイトエンドミルの選定ロジックの概要
適切なダイヤモンドコーティンググラファイトエンドミルを選ぶには、表面コーティングの表示だけにとらわれてはいけません。エンジニアは、工具の芯厚、フルート形状、切りくず排出性、キャビティ深さを総合的に評価する必要があります。厚板の荒加工と精密仕上げ加工では、それぞれ異なる工具形状が求められます。同様に、深いポケット加工では、浅いプロファイル加工に比べて、特殊な芯の剛性が必要となります。
ダイヤモンドコーティングされたエンドミルを選ぶ際には、まず現場で発生している主な問題点(マイクロチッピング、過剰なカッター摩耗、寸法ずれなど)を特定することから始めましょう。使用する炭素鋼材の種類や機械の特性に合わせて工具の形状を調整することは、カタログに掲載されている最も高価なカッターを購入するよりもはるかに効果的です。
グラファイトエンドミルメーカーによる精密グラファイト加工の最適化
精密加工における問題は、工具の欠陥だけが原因であることは稀で、多くの場合、リアルタイムのプロセスフィードバックの欠如が原因となっています。同じカッターでも、スピンドルの剛性、真空吸引率、カーボン粒径などによって性能が大きく異なることがあります。知識豊富なグラファイトエンドミルメーカーと協力することで、工具戦略を実際の現場環境に適合させることができます。
精密黒鉛加工を最適化するには、まず実際の生産指標(材料グレード、キャビティ深さ、機械の性能、目標公差)から始めましょう。これらのデータを分析することで、最適な工具とパラメータの組み合わせが明らかになります。業界の皆様には、ぜひ当社と提携し、事例を共有して、共に信頼性の高い生産パフォーマンスを実現していただきたいと考えています。
よくある質問:グラファイトの高速切削加工
精密加工分野では、高速加工効率、カッターの寿命、寸法安定性に関して、顧客から同様の質問が頻繁に寄せられます。これは特に、放電加工用グラファイト電極、金型部品、高純度炭素部品のフライス加工において顕著です。現場での経験から、加工現場のボトルネックを解消するには、基本的な工具交換にとどまらず、工具、パラメータ、機械設定を総合的に評価する必要があることが分かっています。
セットアップ試行回数を最小限に抑えるため、実際の生産現場でよく寄せられる技術的な質問をまとめました。長年のCNC加工経験に基づき、カッターの選定、パラメータの最適化、システム統合など、高速グラファイトフライス加工の重要な原理を解説し、工程計画の効率化を支援します。
高速加工に最適なダイヤモンドコーティングされたグラファイトエンドミルは何ですか?
あらゆる加工現場の設備に適合する「万能」カッターは存在しません。グラファイトの粒径、部品の形状、機械の剛性、目標公差は、用途によって大きく異なります。精密な電極仕上げ加工では刃持ちの良さと低い切削抵抗が求められる一方、厚材の荒加工では体積除去率と芯部の靭性が優先されます。
グラファイトの高速フライス加工には、フルート形状が最適化され、切りくず排出性に優れたダイヤモンドコーティングエンドミルを優先的に使用します。微細粒または高純度の炭素鋼を切削する場合は、標準的なカタログチャートに頼るのではなく、工具径、フルート数、ダイヤモンド層の品質、および切削限界を総合的に評価してください。
グラファイトのフライス加工における切削パラメータを最適化するにはどうすればよいでしょうか?
パラメータの最適化は、単に回転速度を上げるだけでは不十分で、相互に依存する変数のバランスを取る必要があります。送り速度を上げずに主軸回転数を上げると激しい摩擦が発生し、コアの剛性が十分でない状態で切削深さを増やすとびびり振動や微細な欠けが生じます。
グラファイトフライス加工の切削パラメータを最適化するには、主軸回転速度、刃当たりの切削負荷、軸方向切削深さ、半径方向ステップオーバー、およびツールパスを総合的に評価します。荒加工時には大きな切削量目標を設定し、仕上げ加工時には低負荷の連続パスに移行します。切削時の振動音を聞き、粉塵粒子の挙動を監視し、刃先の摩耗状態を検査することで、パラメータを安全に微調整できます。
グラファイト加工にダイヤモンドコーティングエンドミルを選ぶ理由とは?
グラファイトは引張強度が低いものの、その微細な結晶構造は切削刃に対してサンドペーパーのように作用します。連続高速加工環境では、標準的な超硬工具は急速に摩耗し、寸法ずれや刃先の欠けが深刻化します。ダイヤモンドコーティングされたエンドミルは、連続的な摩耗に耐えるために必要な硬度を備えています。
CVDダイヤモンドコーティングを使用することで、カッターの寿命を大幅に延ばし、長時間の生産においても高い精度を維持できます。ただし、最高の性能を発揮するには、ダイヤモンドコーティングされたエンドミルを、剛性の高い機械セットアップ、安定したワーク保持、同期された送り速度および回転速度と組み合わせる必要があります。
グラファイト加工システムは、どのように加工効率を向上させるのでしょうか?
個々の部品をアップグレードしても、長期的な生産性向上につながることはほとんどありません。例えば、高性能なダイヤモンドカッターに切り替えたとしても、真空気流の不足や不適切なツールパス設計によって寸法ずれが生じる可能性があります。持続的な生産性を実現するには、加工環境全体を最適化する必要があります。
統合型グラファイト加工システムを導入することで、カッター選定、送り速度最適化、粉塵抑制、工具寿命追跡、品質管理が連携します。ワークフロー全体にわたる根本原因に対処することで、単にスピンドル回転速度を上げるだけの場合よりもはるかに効果的に、予測可能なバッチ精度を実現できます。