


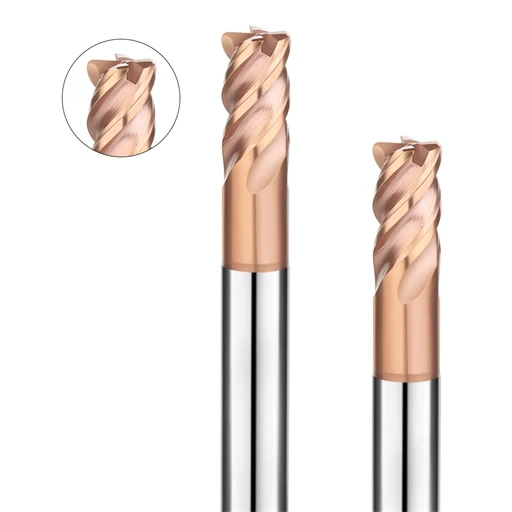
高精度3D加工において、表面仕上げは極めて重要な要素です。適切なラジアスエンドミルを選択することで、工具痕や段差痕を低減し、工具寿命を延ばし、加工効率を向上させることができます。超硬ラジアスエンドミルは、優れた耐摩耗性と切削安定性を備えているため、高硬度材料の加工に最適です。
深いキャビティや複雑な曲面加工には、ロングリーチのラジアスエンドミルが高精度な加工を可能にし、振動と表面粗さを最小限に抑えます。さらに、カスタムラジアスエンドミルは、特殊なワークや非標準ワークに合わせて工具半径と形状を柔軟に調整できるため、信頼性と効率性に優れた加工を実現します。
荒加工と仕上げ加工を組み合わせる場合、最適なラジアスエンドミルを選択することで、生産性を維持しながら最適な3D表面品質を実現できます。本稿では、工具の種類、加工条件、実際の用途におけるラジアスエンドミルの利点について解説します。
3D表面品質を向上させるための適切なラジアスエンドミルの選択
3Dサーフェス加工において、工具の選定は加工効率、表面平滑性、そして工具寿命に直接影響します。ノーズR設計のラジアスエンドミルは、段差や切削衝撃を軽減し、表面平滑性を向上させます。金型製造、航空宇宙部品、あるいは高精度機械部品の製造においては、適切なタイプ、半径、そして材質の選択が不可欠です。
超硬ラジアスエンドミルは、高硬度材料に最適で、安定した切削と長い工具寿命を維持します。リーチの長いラジアスエンドミルは、深いキャビティや狭い領域での精密加工を可能にし、振動による表面粗さを低減します。カスタムラジアスエンドミルは、非標準形状にも対応し、効率的で安定したスムーズな3D加工を実現します。
工具選択におけるワーク材質の影響
ワークの硬度、靭性、そして切削特性は、工具選定戦略を左右します。アルミニウムや銅などの軟質金属には、中程度の半径を持つ超硬ラジアスエンドミルが適しており、高速切削と表面の焼き付き軽減を実現します。鋼、鋳鉄、超硬合金などの硬質材料では、欠けや傷を防ぐために、高い耐摩耗性と安定した切れ刃が求められます。
熱感受性と切削条件も工具選定に影響します。耐熱合金は凝着摩耗を起こしやすいため、表面品質の向上と工具寿命の延長にはコーティングやカスタムRエンドミルが必要になります。
荒加工と仕上げ加工におけるコーナー半径の最適化
ノーズ半径は、荒加工と仕上げ加工で異なる影響を与えます。荒加工では、半径を大きくすることで工具の強度、安定性、耐振動性が向上します。仕上げ加工では、半径を小さく最適化することで、表面の精緻さと滑らかさを確保できます。
ツール半径と切削パラメータを適切に割り当てると、階段状のマークや傷が最小限に抑えられ、ツール寿命が最大限に延長され、理想的な 3D 表面が生成されます。
荒加工と仕上げ加工に最適なラジアスエンドミルパラメータ設定
荒加工と仕上げ加工に最適なラジアスエンドミルを選ぶには、工具径、ノーズ半径、切込み深さ、送り速度、スピンドル回転数を考慮する必要があります。荒加工では、超硬ラジアスエンドミルを用いて効率と安定性を最優先に考えてください。仕上げ加工では、深さと送りを慎重に制御することで表面粗さを最小限に抑え、深いキャビティでもリーチの長いエンドミルの安定性を確保してください。
カスタムRエンドミルは、特定の曲面に合わせてRと形状を微調整できるため、表面仕上げと加工効率をさらに向上させることができます。適切な設定により、工具寿命を最大限に延ばし、高品質の3Dパーツを実現します。
超硬ラジアスエンドミルの性能上の利点
超硬ラジアスエンドミルは、特に硬質材料や複雑な曲面における精密3D加工において大きなメリットを提供し、表面仕上げを効果的に向上させます。従来の高速度鋼工具と比較して、超硬は優れた耐摩耗性と剛性を備えており、高速切削や長時間加工においても工具の形状を維持します。これにより、欠けや傷のリスクを軽減します。最適化された形状とコーティング技術を組み合わせることで、これらの工具は加工効率を向上させ、工具寿命を延ばします。
金型、航空宇宙部品、精密機械部品の 3D 加工では、超硬ラジアスエンドミルにより、粗加工と仕上げ加工を統合でき、段差や表面のかじりを最小限に抑えることができるため、表面品質と生産性の向上に最適です。
耐摩耗性と工具寿命の向上のメカニズム
超硬ラジアスエンドミルの耐摩耗性は、材料の高い硬度と最適化された微細構造に由来します。切削中、工具刃先での摩擦と熱は工具寿命に直接影響します。超硬母材は高温と切削抵抗に耐え、刃先摩耗を低減します。ラジアス加工された先端部は切削応力をさらに分散させ、チッピングのリスクを最小限に抑えます。
適切なコーティングタイプ(TiAlN、AlTiNなど)と工具半径を選択することで、耐摩耗性がさらに向上し、長時間連続加工においても安定した性能を確保できます。この安定性により、正確で滑らかな3D面加工が実現します。
超硬ラジアスエンドミルの安定性と切削力の解析
硬質材料の加工において、切削抵抗は表面品質と工具寿命の両方に影響を与えます。高剛性と安定した刃先形状を備えた超硬ラジアスエンドミルは、振動と工具の振れを低減し、傷やチャタリングマークを最小限に抑えます。
深いキャビティや複雑な表面加工では、ロングリーチのラジアスエンドミルの安定性が極めて重要です。切削パラメータ(主軸回転速度、送り速度、切込み深さ)を最適化することで、切削抵抗と工具摩耗のバランスが取れ、望ましい表面仕上げと形状精度が確保されます。
コーティングと工具形状が表面仕上げに与える影響
コーティングと工具形状は、3D表面品質に大きな影響を与えます。適切なコーティングは耐摩耗性を向上させ、切削摩擦と切削片の付着を低減し、工具痕や階段状の傷を最小限に抑えます。
コーナー半径、刃先角度、ねじれ角などの工具形状は、切削の滑らかさに影響を与えます。最適化された形状は切削応力を分散し、表面粗さを低減し、仕上げ品質を確保します。カスタム半径エンドミルは、ワークピースに合わせて形状をさらにカスタマイズできるため、表面仕上げと加工効率の両方を向上させます。
複雑な表面加工におけるロングリーチラジアスエンドミルの応用
ロングリーチのラジアスエンドミルは、深いキャビティや複雑な曲面など、アクセスが困難な箇所の精密加工を可能にします。リーチが長いため、安定した接触と正確なパス制御が可能になり、振動が低減し、表面仕上げが向上します。
これらのツールは、航空宇宙、自動車用金型、高精度機械部品に不可欠です。最適化された切削戦略により、効率が向上し、ツールマーク、段差、バリが低減され、高精度3D加工を信頼性の高い形でサポートします。
深型・高型加工における優位性
長いリーチを持つラジアスエンドミルは、深いキャビティや高さのある金型にアクセスし、標準工具では到達できない領域を解決します。適切な工具長と直径の比率により、干渉を防ぎながら、切削パスの整合性と滑らかな表面を維持します。
コーナー部に丸みをつけることで切削応力を分散させ、振動を低減し、精度を向上させます。これは、航空宇宙用金型、精密射出成形金型、複雑な機械部品にとって非常に重要です。
振動制御とツール安定性の最適化
振動は表面品質と工具寿命に大きく影響します。送り速度、切込み深さ、主軸回転数を制御することで、深穴加工時の振動を低減できます。
剛性があり、形状が最適化されたツール(超硬ロングリーチ半径エンドミルなど)を選択し、安定した固定具とパスの最適化を組み合わせることで、曲面でのスムーズなカットが保証され、段差や微細な跡が最小限に抑えられます。
ロングリーチラジアスエンドミルの適切な延長長さと直径の選択
工具の長さと直径の比率は非常に重要です。長すぎると振動が発生し、短すぎると到達範囲が狭くなります。エンジニアは、深さ、表面の複雑さ、機械の剛性に基づいて直径と延長部を選択する必要があります。カスタムRエンドミルは、複雑な表面を効率的かつスムーズに加工するためのカスタマイズされたソリューションを提供します。
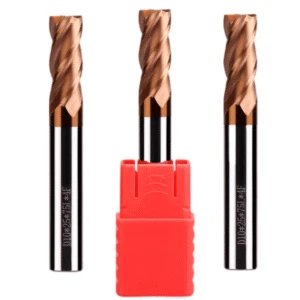
特殊な加工ニーズを満たすカスタムラジアスエンドミル
3D表面加工や複雑な部品加工において、標準的なラジアスエンドミルでは、特殊なワークピース形状や非標準的な加工要件を満たせない場合があります。カスタムラジアスエンドミルは、工具先端の半径、直径、延長長さ、切削刃形状を調整することで、最適なソリューションを提供します。
これらのカスタマイズされた工具は、深いキャビティ、高さのある金型、複雑な曲面加工に適しています。硬質材料加工や精密金型加工といった要求の厳しい用途において、表面仕上げと加工安定性を向上させます。最適化された切削パラメータとツールパスと組み合わせることで、カスタムラジアスエンドミルは段差、傷、微小バリを効果的に低減し、高精度・高効率加工を実現します。
複雑な表面や非標準部品用のカスタマイズされたラジアスエンドミル
航空宇宙、自動車用金型、医療機器などの業界では、複雑な曲線や非標準寸法の部品が使用されることがよくあります。標準工具ではこれらの要件を満たせない場合があります。カスタム半径エンドミルを使用すると、工具形状を表面半径、キャビティ幅、部品高さに合わせて調整できるため、切削中の安定した接触を確保し、振動や工具干渉を回避できます。
例としては以下の通りです:
-
高精度航空宇宙タービンブレード加工
-
複雑な射出成形金型キャビティ加工
-
高硬度鋼部品の3D表面仕上げ
これらのツールは、処理効率を向上させながら、滑らかで正確な表面加工を保証します。
カスタムラジアスエンドミルによる生産性と表面品質の向上
カスタムラジアスエンドミルは、部品の特性に基づいて工具ノーズ半径、ねじれ角、長さを最適化し、より滑らかな切削と切削衝撃および振動の低減を実現します。これにより、表面仕上げが向上し、サイクルタイムが短縮され、粗加工と仕上げ加工の統合が可能になります。
カスタムツールの使用により、摩耗や欠けによるツール交換やダウンタイムが削減され、全体的な生産性が向上します。最適化されたツール設計により、後工程の研磨や仕上げ工程の必要性も軽減され、全体的な加工コストも削減されます。
カスタムラジアスエンドミルの費用対効果分析
カスタムラジアスエンドミルの初期コストは標準工具よりも高くなりますが、複雑な表面、深いキャビティ部品、精密な硬質材料の加工において長期的なメリットをもたらします。加工時間の短縮、表面仕上げの向上、工具寿命の延長により、生産性の向上と単価の削減につながります。
エンジニアは、部品の複雑さ、バッチ サイズ、精度の要件を評価し、コストと利益のバランスをとって ROI を最大化するツール プランを作成する必要があります。
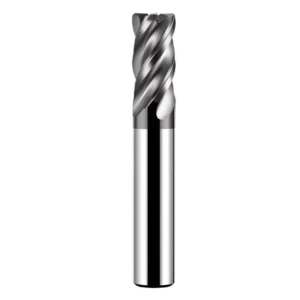
加工戦略とツールパラメータの最適化により表面仕上げを向上
3Dサーフェス加工において、高性能工具のみに頼るだけでは最適な表面品質を得ることはできません。適切な加工戦略と精密な工具パラメータの最適化により、段差、傷、表面粗さを大幅に低減し、全体的な加工効率を向上させます。
超硬ラジアスエンドミル、ロングリーチラジアスエンドミル、カスタムラジアスエンドミルの特性を組み合わせることで、エンジニアは、複雑な曲面や深いキャビティでも滑らかな表面を確保しながら、粗加工と仕上げ加工のバランスをとることができます。
切削パラメータが3D表面仕上げに与える影響
切削パラメータ(送り、速度、切込み深さ)は、表面品質に直接影響します。送り速度が高いと振動が発生し、表面が荒れる可能性があり、送り速度が低いと効率が低下します。主軸回転数を工具径とノーズ半径に適合させることで、滑らかな切削が実現し、段差を軽減できます。
切削深さは、材料の硬度、工具剛性、工具の種類(例えば、荒加工と仕上げ加工に最適なRエンドミルなど)を考慮して決定する必要があります。これらの要素を考慮し、表面品質と工具寿命を確保する必要があります。切削深さと速度を適切に制御することで、ピーク時の力を低減し、工具の摩耗を最小限に抑え、硬質材料加工における熱変形を防止できます。
ツールパスの最適化とストック割り当て戦略
ツールパスの設計は、表面の滑らかさと加工効率に大きく影響します。定深切削、スパイラル切削、レイヤー切削などの加工方法は、切削負荷を均等に分散し、振動や段差を軽減します。
ストックの配分も重要です。荒加工時に適切なストックを残すことで仕上げ加工の安定した基盤が確保され、仕上げ加工時にストックを最小限に抑えることで表面の滑らかさと細部の精度が向上します。カスタムRエンドミルは、特定の加工面に合わせて工具形状を最適化することで、さらに優れた結果をもたらします。
3D加工における冷却と潤滑の役割
冷却と潤滑により、工具とワークピースの温度が下がり、工具の摩耗が遅くなり、切りくずの排出が改善され、表面仕上げが向上します。
高圧冷却、ミスト冷却、または油性潤滑剤は、超硬ラジアスエンドミルを用いた高速切削や深溝加工時の摩擦と振動を低減します。適切な冷却方法を選択することにより、熱変形を防ぎ、高精度加工における表面平滑性と形状精度を確保します。
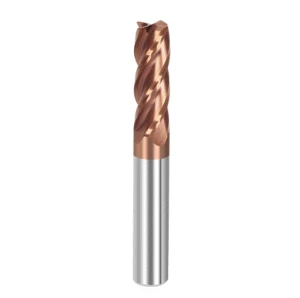
3D加工における表面品質は、Rエンドミルの選択と最適化によって大幅に向上します。
3D加工における表面仕上げは、工作機械の精度とプロセスだけでなく、Rエンドミルの選択と最適化にも左右されます。エンドミルの種類によって、それぞれ独自の利点があります。
-
超硬製ラジアスエンドミル:高い剛性と耐摩耗性により、安定した切削力を維持し、工具の摩耗を低減し、表面の滑らかさを向上させます。
-
長リーチのラジアスエンドミル:深いキャビティや背の高い金型に最適です。最適化された切削パラメータとツールパスにより、振動を抑制し、表面品質を維持します。
-
カスタム半径エンドミル:複雑な表面や非標準部品に対応する柔軟なソリューション。工具先端の半径、形状、延長長さを調整することで、効率と表面仕上げが向上します。
エンジニアは、工具の種類、ワーク材質、加工段階に基づいて加工戦略を策定する必要があります。切削パラメータ、ツールパス、ストック配分の最適化に加え、適切な冷却と潤滑を行うことで、表面品質と生産性をさらに向上させることができます。粗加工と仕上げ加工に最適なRエンドミルを選択することで、最適な表面仕上げを実現し、加工効率を維持し、仕上げコストを削減できます。
半径付きエンドミルの科学的な選択と最適化により、3D 表面品質が大幅に向上し、安定した効率的で制御可能な加工プロセスが提供されるため、高精度部品には不可欠なものとなります。






