


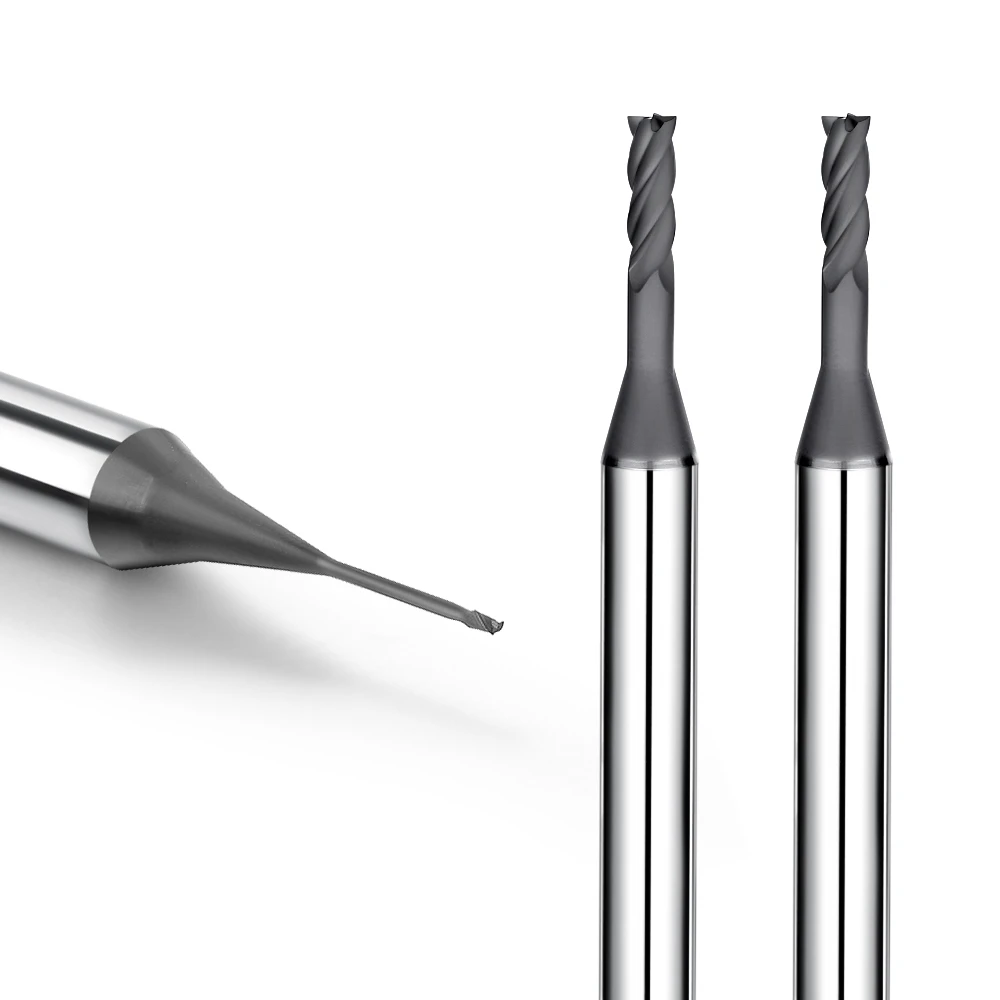
先日、ある顧客からグラファイト電極を用いたフライス加工の不具合に関する相談を受けました。CNCプログラムでは最初の数個の部品はきれいに加工できたものの、その後すぐにエッジの欠けがひどくなり、微細な粉塵が急増し、寸法公差がずれ、表面仕上げが悪化したとのことでした。顧客が最も困惑したのは、すでに標準的な加工送り速度と回転速度で超硬切削工具を使用していたにもかかわらず、このような問題が発生したことでした。
数十年にわたるCNC電極製造の経験から、私たちはこのような状況を常に目の当たりにしてきました。工具の早期破損は、決して「工具自体の不良」に起因するものではありません。むしろ、工具の切削刃の形状、基材、コーティング、そしてグラファイト特有の破壊的な微細破壊メカニズムとの間に根本的な不一致が生じていることを示しています。
グラファイト加工では、従来のアルミニウムや鋼材の切削加工のように塑性変形による連続的な切りくずは発生しません。グラファイトエンドミルが被削材に進入すると、被削材は脆性破壊、微細亀裂、および研磨粒子の剥離を起こします。この切削メカニズムが、工具のたわみ、切削力、空気中のグラファイト粉塵、コーナーチッピング、および刃先摩耗を直接的に決定します。
このような研磨作用があるため、最適なグラファイトエンドミルを選ぶには、工具の直径や単価だけでなく、はるかに多くの要素を考慮する必要があります。熟練した機械加工技術者は、グラファイトのグレード、粒度、ショア硬度、荒削り代と仕上げ削り代を評価します。これらの材料特性によって、工具に鋭利な刃先加工、強化されたフルートコアの剛性、または特殊な逃げ角が必要かどうかが決まります。
高密度で摩耗性の高い電極材料には、ダイヤモンドコーティングされたグラファイトエンドミルを優先的に使用します。本物のダイヤモンドコーティングは、激しい摩耗に耐えるために必要な極めて高い表面硬度を実現します。ただし、少量生産の試作品や予算に制約のあるサイクルでは、高品質の非コーティング超硬エンドミルやDLCコーティングされたエンドミルの方が、より経済的な選択肢となる場合があります。
工具の形状は、構造的な剛性や部品の形状にも適合させる必要があります。2枚刃グラファイトエンドミルと4枚刃グラファイトエンドミルのどちらが優れているかという議論は続いていますが、どちらの形状も普遍的に優れているとは言えません。2枚刃設計は、切削屑の排出を最大化するために刃のクリアランスを最大化しますが、4枚刃工具は、切りくずの詰まりを適切に管理することで、芯部の強度と外周部の仕上げを向上させます。
試作段階から大量生産へと生産規模が拡大すると、プロセスの安定性が主要な性能指標となります。最適化されたグラファイトエンドミルの切削速度と送り速度、高圧真空吸引、およびエアブラスト冷却は、実際の工具寿命と再現可能な公差に直接影響します。多孔質グラファイトに金属切削の原理を適用すると、ほぼ必ずコーナーの急速な崩壊と電極の廃棄が発生します。
真の効率性は、工具の切削刃と黒鉛マトリックスとの物理的な相互作用を適切に管理することにかかっています。いわゆる「黒鉛加工に最適なエンドミル」は、決して万能な製品ではありません。それは、微細粒基材、コーティングの密着性、フルートコア形状、そして特定の電極グレードに合わせて調整された安定した切削パラメータの精密な相乗効果によって実現されるものです。
均一な表面仕上げと長い工具寿命を実現するには、切削力、結晶粒の破断伝播、粉塵の排出、および局所的な刃先摩耗を制御する必要があります。さまざまな工具形状がこの脆性破壊領域をどのように処理するかを知ることは、高速グラファイトフライス加工において不可欠です。ここでは、適切にマッチングされた工具がグラファイトを粉砕するのではなく、きれいに切削する仕組みを説明します。

グラファイトエンドミルの切削機構:工具と材料の相互作用
グラファイト電極をフライス加工する際、工具が最初に進入した際はきれいに見えることが多いですが、切削深さ、ステップオーバー、送り方向が変化すると、表面の破砕状態は劇的に変化します。単に工具が材料に食い込む様子を観察するだけでなく、接触面の応力、材料の剥離メカニズム、空気中の粉塵レベル、そして最終的な刃先の健全性を監視します。グラファイトエンドミルの切削メカニズムをマスターするということは、工具がグラファイトマトリックスを制御不能な破砕によって粉砕するのではなく、体系的に劈開することを確実にすることです。
異なるグレードのグラファイトは、粒径、ショア硬度、多孔度がそれぞれ異なるため、同じ加工設定でも結果が大きく異なります。当社のCNC加工工場では、まず材料の脆性と耐摩耗性を評価し、それに応じて工具径、フルート形状、送り速度を調整します。この綿密な調整により、工具とワークピースの接触が安定し、切りくずの排出がスムーズになり、刃先の摩耗を最小限に抑えることで、工具寿命を最大限に延ばします。
CNCグラファイト加工において、グラファイトエンドミルがどのように材料を除去するのか
グラファイト電極の空洞をフライス加工することは、一般的な金属のせん断加工とは大きく異なります。切削刃が炭素マトリックスに接触すると、集中した圧縮応力が発生し、内部の結晶粒界や微細な孔が破壊されます。グラファイトは冶金的な延性に乏しいため、連続的な切削屑を形成することができません。その代わりに、工具は微細な亀裂を連続的に発生させ、粒状の破片や微細な炭素粉塵を放出します。
この脆性剥離現象は、細いリブや薄肉電極を切削する際に特に顕著です。高い切削負荷がかかると、きれいなせん断作用がすぐに激しい切削剥離へと変化し、繊細な角がひどく欠けてしまいます。そこで、すぐに高価なカッターに交換するのではなく、刃先の鋭さ、半径方向のステップオーバー、切削負荷を微調整することで、薄肉を破損させることなく、各フルートが予測可能な切削を行うことを保証します。
黒鉛の切削力、脆性破壊、および切りくず形成
加工の安定性は、切削力の急激な変動を抑制することに大きく依存する。グラファイトは鋼鉄よりも平均主軸負荷が低いものの、瞬間的な切削力は結晶粒径、構造密度、刃先摩耗、切りくず厚さの変化によって不規則に変動する。急激な負荷変動は、重要な電極部分におけるワークピースの欠け、部品の破損、表面粗化を即座に引き起こす。
実際の生産工程では、脆性破壊の伝播と切りくず排出は密接に関係しています。黒鉛の切りくずは弱い結晶粒界に沿って破壊されるため、切削中に粉塵が舞い上がったり、ピッチが変化したりするのは、材料の不安定な破壊を示しています。そのため、切削内部での乱流破壊を防ぎ、均一な切りくず排出を確保するために、送り速度、工具経路の方向、真空送風量を直ちに最適化します。
グラファイトエンドミルの切削刃が加工品質に及ぼす影響
部品の品質は、グラファイトエンドミルの切削刃の微細な状態に大きく左右されます。適切に研磨された新品の刃はグラファイトをきれいに切断しますが、微細な欠けが生じると工具の接触形状が瞬時に変化し、きれいな切断が破壊的な粉砕へと変わります。この接触の変化は、表面粗さ(Ra値)を低下させ、精密仕上げ加工時に電極のシャープな角を損なう原因となります。
急速な摩耗を防ぐため、当社では刃先の加工、最適な逃げ角、そして最小限のスピンドル振れとのバランスを重視しています。鋭利すぎる刃先はすぐに欠けてしまいますが、鈍い刃先は材料を削り取り、粉塵を巻き上げ、床仕上げ材を傷つけてしまいます。適切に補強された刃先は、切れ味が長持ちし、きれいに切断でき、厳しい量産工程においても高い精度を維持します。
最適なグラファイトエンドミルの設計における重要な要素:工具形状が切削性能に与える影響
当社のCNC電極加工工場では、最高級の超硬合金を使用しても、加工がうまくいかないケースが頻繁に発生します。セットアップログを分析すると、失敗の原因は工具基材の不良ではなく、形状の不一致にあることがほとんどです。荒加工では、切削屑を迅速に排出するために広い切削溝が必要ですが、仕上げ加工では、部品の公差を維持するために、剛性の高い刃先形状が求められます。フルート数を増やし、材料を硬くすれば必ず成功すると考えるのは、工具破損への近道です。
最適なグラファイトエンドミルを選定するには、工具形状を相互に関連するシステムとして分析する必要があります。グラファイトは非常に脆く、摩耗性が高いため、カッターは高い刃先靭性と確実な粉塵排出性能を兼ね備えていなければなりません。当社では、工具の芯厚、逃げ角、フルート間隔を、電極密度、加工深さ、およびプログラムされた切削負荷に合わせて最適化しています。
2枚刃グラファイトエンドミルと4枚刃グラファイトエンドミルの比較
荒削り加工では、一般的に切削屑の詰まりを最小限に抑えるため、フルート数の少ない工具を指定します。深い切りくずポケットは、深いキャビティのポケット加工や、多孔質で摩耗しやすい電極ブロックのフライス加工時に、切りくずの詰まりを防ぎます。しかし、フルート数が少ないと、繊細な輪郭加工では不利になります。歯の間隔が広く、工具の噛み合いが不均一なため、金型の重要な表面に粗いビビリ痕が残ってしまう可能性があるからです。
2枚刃グラファイトエンドミルと4枚刃グラファイトエンドミルのどちらを選ぶかは、加工内容によって決まります。2枚刃カッターは、目詰まりを起こさずに積極的な荒加工と高い材料除去率を実現するために必要な開口フルート容積を提供します。一方、4枚刃構成はコア剛性を高め、刃当たりの切りくず負荷を低減するため、精密仕上げや薄肉リブ加工に必要な安定したたわみ抵抗を実現します。
グラファイトエンドミルのフルート形状と切りくず排出
グラファイト切削のダイナミクスを管理するには、適切なフルートクリアランスが不可欠です。金属が連続的にカールするのとは異なり、グラファイトは研磨性の微粒子と乾燥した粉塵にせん断されます。フルートの溝が浅すぎると、空気中に舞い上がった微粒子が切削領域に再侵入し、二次摩擦を引き起こして切削刃を急速に摩耗させます。グラファイトエンドミルのフルート形状は、放熱性、刃持ち、切削の一貫性に直接影響します。
当社では、フルートの深さ、コアテーパー、ヘリックス角度を継続的に最適化するとともに、エアブラストによる効率的な切削処理を行っています。深い溝では、切削屑がペースト状に溜まり、壁面の不均一な溝やコーナー部の摩耗を加速させます。深い溝への切削時に工具摩耗が急激に増加する場合は、単にスピンドル回転数を上げるよりも、切削屑の排出経路を確保する方がはるかに効果的です。
小径グラファイトエンドミルの切削特性
細い電極リブや複雑なディテールを微細加工するには、細心の注意が必要です。カッター径が1mmを下回ると、シャンクの剛性が急激に低下し、工具が耐えられる刃先荷重が大幅に減少します。高精度な加工では、荒加工はスムーズに行えるかもしれませんが、標準的な比例切削負荷でプログラムすると、微細な仕上げ工具は瞬時に折れてしまう可能性があります。
小径グラファイトエンドミルを使用する際は、刃当たりの送り量、ステップオーバー、および工具突き出し量を再調整します。工具のたわみや微細な欠けは、繊細な電極の角をすぐに損傷させ、放電加工の厳しい公差を損ないます。工具寿命を確実に維持するために、工具突き出し量を極端に短くし、サブミクロン単位のスピンドル振れを検証し、アグレッシブなサイクルタイムよりも、一貫性のある軽いパスを優先します。
超硬グラファイトエンドミルと非コーティンググラファイトエンドミル:工具材質が切削に及ぼす影響
多くの機械加工工場では、より硬い工具材料に切り替えれば、工具寿命が延び、加工後の部品もきれいになるという前提で作業を進めています。しかし実際には、フライス加工の成功は、基材の粒度、黒鉛の密度、部品の公差、切削負荷のバランスを取ることにかかっています。黒鉛は鋼鉄に比べて柔らかく感じられるかもしれませんが、その研磨性のある微粒子が常に側面摩擦を生み出し、不適切な切削刃はすぐに摩耗してしまいます。
超硬グラファイトエンドミルと非コーティンググラファイトエンドミルのどちらを選ぶかは、基板の特性と製造ロットサイズを一致させるかどうかにかかっています。低密度の試作電極は、高密度の量産電極とは全く異なる刃先形状を必要とします。基板の靭性、コバルトバインダーの比率、および刃先加工は、カッターがマイクロチッピングに耐えられるか、電極を早期に損傷させるかを直接左右します。
超硬グラファイトエンドミルの切削性能
高性能電極加工において、固体微粒子超硬合金は依然として標準的な素材です。熟練したCNC加工技術者は、ロックウェル硬度を追求するのではなく、超硬合金の耐摩耗性、横方向の破断強度、および刃先の安定性を重視します。高密度電極ブロックを加工する際、バランスの取れた超硬グラファイトエンドミルは刃先の形状を維持し、切削力の急激な上昇やグラファイト粉塵の発生を防ぎます。
汎用的な超硬カッターすべてが、研磨性の高い炭素環境で確実に性能を発揮するとは限りません。当社では、工具をスピンドルに取り付ける前に、タングステンカーバイドの粒度、コバルト結合剤の割合、および刃先のホーニング半径を評価します。基材が柔らかすぎると数分で摩耗してしまい、一方、刃先が脆すぎると切削負荷の変動時に破損し、工具の摩耗が加速します。
コーティングなしグラファイトエンドミルに適した条件
コーティングされていないグラファイトエンドミルを使用することは、迅速なプロトタイピング、一点ものの電極、および少量生産において戦略的に理にかなっています。切削刃を覆うコーティング層がないため、コーティングされていない工具は非常に鋭利で精密な刃先半径を実現します。この鋭利な形状は、最小限の切削圧力で低密度グラファイトをきれいに切削できるため、重要度の低い放電加工作業に最適です。
しかし、コーティングされていない超硬合金は、高密度生産における激しい摩耗に耐えることができません。研磨性の黒鉛粉塵との継続的な接触により、切削刃はすぐに丸くなり、逃げ面摩耗が加速し、寸法ずれが生じ、表面仕上げが粗くなります。生産サイクルが長い場合、コーティングされていない切削工具の頻繁な工具オフセットと工具交換により、初期コスト削減効果はすぐに相殺されてしまいます。
グラファイト加工に適した基材の選択
コーティングやフルートを選択する前に、グラファイトのグレード、粒度分類、形状を評価します。高密度で微細な粒度のブロックには、コア剛性を強化した高耐摩耗性基材が必要であり、マイクロリブや薄肉部には、たわみを防ぐために極めて高い刃先靭性が求められます。適切なベース工具材料は、特定の切削経路によって発生する機械的応力に適合している必要があります。
グラファイト加工に最適なエンドミルを選定する際には、加工量、表面粗さの仕様、工具寿命の目標値など、様々な要素のバランスを考慮します。標準的なマイクログレイン超硬合金基材は、通常の加工量には十分対応できますが、厳しい生産要求には形状調整やダイヤモンドコーティングが必要となります。適切な基材を選択することで、不要な工具に費用をかけすぎることなく、すべての電極で一貫した寸法精度を確保できます。
ダイヤモンドコーティングされたグラファイトエンドミル:ダイヤモンドコーティングがグラファイト加工のメカニズムをどのように変革するか
大量の黒鉛電極加工では、予測可能な故障パターンが頻繁に見られます。最初の切削では鋭利なエッジが維持されますが、研磨性の黒鉛粉塵が工具側面を急速に侵食し、鋭利な電極の角に沿って微細な欠けが発生します。この摩耗サイクルは、高密度で微細な粒度の黒鉛ブロックでは急速に加速します。根本的な原因はCAMプログラミングの誤りではなく、むしろ激しい研磨侵食によって切削刃が削り取られることです。
生産スケジュールを中断することなく継続するために、当社では一貫してダイヤモンドコーティングされたグラファイトエンドミルを使用しています。本物のダイヤモンドコーティングは、工具の硬度を高めるだけでなく、超硬基材上に非常に滑らかで耐摩耗性に優れた保護膜を形成します。この保護膜により、研磨性の炭素粉塵に常にさらされても刃先の形状が維持され、長期的な加工安定性が確保されます。
ダイヤモンドコーティングされたグラファイトエンドミルが摩耗を軽減する方法
CNC電極製造において、摩耗は依然として当社が監視している主要な故障モードです。軽量の炭素粒子は、工具のすくい面、逃げ面、切削半径に対して絶え間ない摩擦を生み出します。優れた表面保護がなければ、切削刃はすぐに鈍くなり、工具負荷が急激に増加し、きれいな結晶粒の劈開が粗く制御不能な破砕へと変化します。
高性能ダイヤモンドコーティングされたグラファイトエンドミルは、重要な接触面を継続的な摩耗から保護します。これらのカッターの認定にあたっては、コーティングの密着性、マイクロエッジの準備、およびプログラムされた切削負荷を検査します。最も硬いダイヤモンドコーティングであっても、不適切なカッター形状を克服することはできないため、工具摩耗を最小限に抑えるには、バランスの取れた材料除去が不可欠です。
ダイヤモンドコーティングとグラファイトエンドミルの工具寿命
精密CNCフライス加工では、工具寿命は単純な主軸稼働時間ではなく、部品の公差の一貫性によって測られます。高精度な放電加工(EDM)キャビティを切削する場合、寸法ずれが発生したり、コーナー形状が軟化したりすると、エンドミルは破損します。工具の壊滅的な破損はまれで、代わりに微細な側面侵食によってワークピースの精度と表面仕上げが徐々に損なわれていきます。
実際のグラファイトエンドミルの工具寿命は、コーティングがいかに鋭利な刃先形状を維持できるかに左右されます。高密度グラファイトを使用する場合、切削速度、刃当たりの切りくず量、および集塵装置を適切に調整することで、ダイヤモンド結晶層を保護できます。適切なパラメータ設定により、コーティングの早期剥離を防ぎ、長時間の加工においても安定した切削サイクルを大幅に延長できます。
ダイヤモンドコーティングされたグラファイトエンドミルとコーティングされていないグラファイトエンドミル
ダイヤモンドコーティングされたグラファイトエンドミルとコーティングされていないグラファイトエンドミルを比較するには、工具の購入価格ではなく、部品あたりの総コストを分析する必要があります。コーティングされていない超硬工具は、一点ものの試作品、低密度のテストブロック、または軽微な仕上げ加工に適しています。しかし、連続生産では、グラファイトの摩耗により、頻繁な工具交換と絶え間ないオフセット調整が必要になります。
高密度電極材料や自動セル製造においては、ダイヤモンドコーティングされたエンドミルが優れた精度を発揮します。初期費用は高くなりますが、不良品の削減、機械のダウンタイム短縮、そしてより厳密なバッチ公差によって、その差額はすぐに相殺されます。工具コーティングを生産量に合わせて調整することで、安定したコスト効率の高いCNCフライス加工を実現できます。
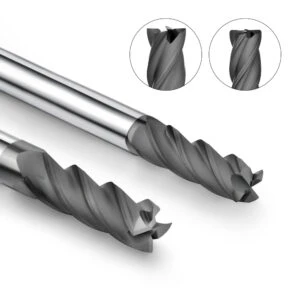
グラファイトエンドミルの切削速度と送り速度:切削パラメータが加工力学に与える影響
実際の電極フライス加工では、送り速度や回転速度を変更すると、カーボンマトリックスの破壊の仕方が即座に変化します。最近、サイクルタイムを短縮するために送り速度を上げた機械加工工場を支援したのですが、その結果、部品の欠けがひどく、表面仕上げも粗くなってしまいました。CNCプログラム自体は工具を破損させませんでしたが、刃当たりの切削負荷が急激に増加したことで、材料除去の平衡が崩れてしまったのです。
信頼性の高いグラファイトエンドミルの回転速度と送り速度を設定するには、切削パラメータを相互に関連するシステムとして扱う必要があります。グラファイトの密度、粒径、カッター径、軸方向の切削深さは、加工物への力の伝達方法を直接的に決定します。材料除去量を最大化するのではなく、スピンドルの振動、空気中の粉塵密度、微細な刃先摩耗に基づいて切削値を微調整します。
グラファイトエンドミルの回転数と切削速度
スピンドル回転数を設定するには、スピンドルを任意に高速回転させるのではなく、実際の切削面長(SFM)を計算する必要があります。一定の回転数でも、工具径によって周辺切削速度は大きく異なります。作業者がマイクロエンドミルを大型工具と同じ速度で運転し、切削量が不足して切削刃の摩耗が著しく加速しているケースをよく見かけます。
グラファイトエンドミルの回転数を最適化する際には、工具径とグラファイトの研磨性に基づいて表面速度を計算します。回転数が低すぎると切削圧力が高くなり、微細な欠けが生じる一方、回転数が高すぎると摩擦による摩耗や粉塵の発生につながります。そのため、スピンドル負荷とカッターの摩耗を監視しながら、表面速度を徐々に上げていき、最適な加工範囲を特定します。
グラファイトエンドミルの送り速度と切りくず形成
テーブル送り速度を評価するとは、切削刃がきれいな微細な切り屑を削り取るのか、それとも材料を粉々に粉砕してしまうのかを確認することです。黒鉛は延性に乏しいため、送り速度は刃当たりの破断厚さを直接左右します。送り速度が低すぎると、切削ではなく摩擦が生じ、切削刃が急速に摩耗してしまいます。
グラファイトエンドミルの送り速度は、フルート数、回転数、およびラジアルステップオーバーと同期させます。テーブル送り速度を上げずにフルート数を増やすと、切りくずの蓄積が薄くなり、研磨工具の摩耗が加速します。逆に、送り速度を上げすぎると、瞬間的な切削圧力が急激に上昇し、脆弱な電極リブが破損します。目標は、工具の摩擦による損傷を防ぎながら、切りくずを排出するシャープなせん断を維持することです。
切削深さとステップオーバーがグラファイトフライス加工に及ぼす影響
軸方向切削深さ(AP)と半径方向ステップオーバー(AE)を制御することで、1回の切削で除去される材料の量を調整できます。切削深さを工具の限界まで深くすると、グラファイト自体の繊細な構造的完全性が損なわれることがよくあります。薄い壁や深いリブは、過剰な半径方向切削力と不十分な粉塵排出によって完全に破損する可能性があります。
荒加工、中仕上げ加工、仕上げ加工の各工程において、切削深さとステップオーバーのバランスを最適化します。機械の剛性と集塵機の性能が許せば、ステップオーバーを大きくすることで粗加工に適しています。仕上げ加工では、切削面との接触角を小さくすることで工具圧力を安定させ、シャープな角を維持できます。表面の質感が劣化してきた場合は、回転数を上げるよりも切削面との接触角を小さくする方がはるかに効果的です。
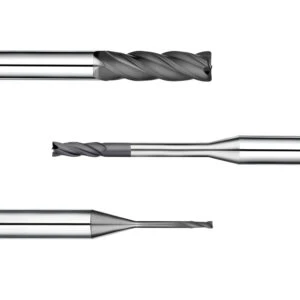
精密グラファイト加工における小径グラファイトエンドミル用切削機構
グラファイト電極に微細な形状、薄いリブ、深い溝をフライス加工することは、特有の機械的課題を伴います。小さなカッターでは目に見える欠陥はなくても、加工された部品はすぐに寸法ずれ、角の欠け、壁面の粗さなどの問題を抱えることになります。加工現場では、切削負荷やシャンクの突き出し量を減らすことなくカッターサイズを縮小しているケースがよく見られます。小型工具に標準的な加工条件を適用すると、刃先の摩耗が急速に進み、工具の早期破損につながります。
小径グラファイトエンドミルを使用するには、剛性、工具振れ、切削力に対する厳密な制御が求められます。シャンクの剛性は直径の4乗に比例するため、わずかなたわみでも脆いグラファイト刃先が損傷してしまいます。マイクロ電極の切削加工を成功させるには、CAMプログラムで工具サイズを変更するだけでなく、工具経路と送り速度を再設計する必要があります。
小径グラファイトエンドミルの切削力と剛性
カッターシャンク径が1ミリメートル小さくなるごとに、工具の剛性は急激に低下します。深い溝加工や微細なリブ加工を行う際、スピンドル負荷が低いと工具がたわみます。公差外のプロファイルの原因は、コードエラーではなく、工具の突き出し量が大きすぎる場合が多いです。わずかなたわみでも切削角度が変化し、予測不能な溝食いやリブの破損を引き起こします。
小径グラファイトエンドミルをうまく使用するには、突き出し量を最小限に抑え、工具振れを3ミクロン以下に抑える必要があります。目標は、切削負荷を工具の真の弾性限界内に収めることです。送り量を大幅に減らすのではなく、刃当たりの切りくず負荷を安定させながら、ラジアルステップオーバーを調整します。繊細な電極の場合、切削速度そのものよりも、安定した接触状態がはるかに重要になります。
小径工具が黒鉛表面仕上げに及ぼす影響
薄肉加工の仕上げには、工具剛性の低さがカーボンマトリックスに及ぼす影響を理解することが不可欠です。動的なビビリ振動、スピンドル振れ、マイクロチッピングは、加工後の電極表面に直接影響を及ぼします。側壁を深く加工する際、刃先の食い込みが不均一になると、波状のビビリ痕がはっきりと残ります。CAMの設定が変わっていなくても、不安定な工具では部品ごとに表面仕上げが不均一になります。
グラファイト加工における表面仕上げの評価には、ワークピースの粗さだけでなく、工具のたわみも監視する必要があります。加工サイクルの途中で表面仕上げが劣化した場合は、スピンドル回転数を調整する前に、工具刃先に微小な亀裂がないか直ちに確認します。鏡面のような放電加工仕上げを実現するには、軽い複数回のステップオーバーと一貫した工具接触が、重度の仕上げ加工よりも効果的です。
小径グラファイトエンドミルで刃先の欠けを軽減する方法
薄肉グラファイト電極のフライス加工において、刃先が突然欠けてしまうと致命的な損傷につながります。グラファイトは引張応力によって破断するため、角部や肉厚変化部で刃先が鋭く欠け、微細な形状が損なわれてしまいます。また、切削が中断されると、微細な溝が折れたり、繊細な加工対象物が破損したりする危険性があります。当社では、アークの導入時間を設定したり、切削深さを浅くしたり、工具の突き出し量を短くしたりすることで、このような深刻な刃先欠けを防止しています。
小径グラファイトエンドミルの刃先欠けを防ぐには、セットアップを体系的にチェックする必要があります。当社では、コレットの同心度、工具の突き出し量、コーナー半径形状、および進入ランプ経路を検査します。コーナーの工具経路を滑らかにすることで、方向転換時にカッターが材料を削り取るのを防ぎます。脆性材料の微小破壊挙動に合わせてフライス加工戦略を調整することで、きれいな刃先と再現性の高い公差を確保できます。
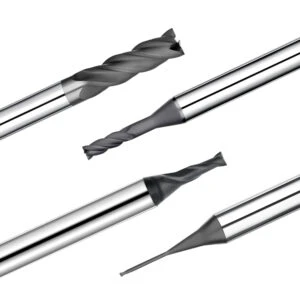
長寿命グラファイトエンドミル:工具摩耗のメカニズムと耐用年数
大量生産される黒鉛電極の製造工程では、工具の破損は破断によって起こることは稀です。むしろ、切削刃のマイクロ半径が失われ、キャビティ内に微細な粉塵が蓄積することで、工具寿命は徐々に低下していきます。加工開始時は許容範囲内であっても、側面摩耗が継続することで、最終的には寸法ずれや刃先の破損を引き起こします。当社の加工監査では、粉塵の排出不良と継続的な二次摩擦が、早期破損の主な原因であることが明らかになっています。
真に長寿命なグラファイトエンドミルは、数千インチにわたる加工範囲で高い精度を維持できる能力によって定義されます。工具寿命を最大限に延ばすには、単なる稼働時間だけでなく、工具基材、ダイヤモンドコーティング、グラファイト粒径の相互作用を評価する必要があります。刃先の長期的な健全性を維持するには、機械的な切削負荷と主軸における効果的な粉塵排出とのバランスが不可欠です。
グラファイト粉塵がグラファイトエンドミルの摩耗を加速させる仕組み
微細な黒鉛粉塵は、切削ゾーン内で研磨剤として作用します。空気中の粒子は軽く見えますが、吸引されない粉塵は回転するたびにカッターの側面やすくい面を渦巻きます。吸引空気の流れが弱い場合、捕捉された粒子が再び切削ゾーンに入り込み、二次的な研磨摩擦を生み出し、鋭利な逃げ角を急速に摩耗させ、刃先の完全性を損ないます。
工具の摩耗を加速させないためには、単にスピンドルの回転速度を落とすだけでなく、気流のダイナミクスを最適化する必要があります。当社では、粉塵の発生から排出までの流れを分析し、切削屑が切削箇所から速やかに排出されるようにします。高速真空シュラウドと、工具とワークピースの接触面に直接照射する乾燥空気噴射装置を配置することで、研磨粉塵による再切削を防ぎます。
ダイヤモンドコーティングされたグラファイトエンドミルで長寿命を実現する
高密度で微細なグラファイトブロックを加工するには、工具の急速な破損を防ぐために、卓越した耐摩耗性が求められます。通常の切削刃は、継続的な摩擦によって数分以内に摩耗してしまいますが、ダイヤモンドコーティングされたグラファイトエンドミルは、超硬基材を保護する耐久性のあるバリアを提供します。長時間の作業においても元の刃先形状を維持できるかどうかが、収益性の高いバッチ生産と、常にオフセットを追跡し続ける生産との違いを生み出します。
しかし、ダイヤモンドコーティングは、過度のスピンドル振れや激しい工具のたわみを補正することはできません。バランスの悪いツールホルダーや過度に伸びたカッターシャンクは、ダイヤモンド層に微細な欠けを生じさせ、急速な剥離を引き起こします。工具寿命を延ばすには、高密着性のダイヤモンドコーティングと、剛性の高いセットアップ、バランスの取れたツールホルダー、そして制御された切削負荷を組み合わせる必要があります。
切削パラメータによるグラファイトエンドミル工具寿命の延長
パラメータを極限まで押し上げると、通常は予測不能な刃先破損につながります。当社のCNC加工工場では、直線切削距離、部品数量、および側面摩耗ランドの成長を追跡することで、グラファイトエンドミルの工具寿命を体系的に延ばしています。パラメータに起因する破損は、通常、切削面の高さだけではなく、過剰な切りくず負荷が切削刃に過負荷をかけることによって発生します。
まず、刃当たりの切削負荷を調整し、次に主軸回転数とテーブル送り速度をグラファイトの種類に合わせて調整します。粗加工では、工具圧力を管理するために適度な半径方向のステップオーバーを使用し、仕上げ加工では、重要なコーナーを保護するために切削接触を減らします。安定した切削パラメータを維持することで、工具寿命を予測しやすくし、寸法ずれによって電極が損傷する前に工具を交換できます。
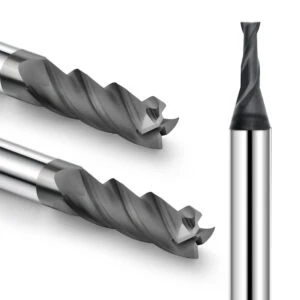
グラファイト加工に最適なエンドミルを選ぶ方法:切削機構からカスタムグラファイトエンドミルまで
グラファイト電極製造に適した工具を選ぶ際には、単一の理想的な仕様を見つけることは決して重要ではありません。フルート数は切りくず排出と刃への負荷を左右し、工具径はシャンクのたわみを制御し、超硬合金基材は刃先の安定性を提供します。さらに、ダイヤモンドコーティングは連続的な側面摩耗を抑制し、グラファイトの密度の違いは同一の切削経路における切削力を変化させます。
グラファイト加工に最適なエンドミルを決定するには、カタログの仕様を推測するのではなく、部品の具体的な特徴からセットアップをリバースエンジニアリングする必要があります。当社では、グラファイトの粒度分類、荒削り代、薄肉リブの要件、および必要な表面仕上げを評価します。工具の基材、フルート形状、およびコーティングを実際の切削環境に適合させることで、再現性の高い公差が保証され、工具の早期破損を防ぐことができます。
グラファイトグレードに基づいて最適なグラファイトエンドミルを選択する方法
当社のプロセスは常に、正確な黒鉛材料の特定から始まります。なぜなら、粒度とショア硬度が工具の摩耗パターンを直接左右するからです。粗粒で多孔質の黒鉛は切削抵抗が低く、より鋭利な刃先加工と積極的な送り速度が可能になります。一方、超微細で高密度の黒鉛は極めて激しい摩耗を引き起こすため、刃先の破損を防ぐには、高い密着性を持つダイヤモンドコーティングと強化された逃げ角が必要となります。
商標名や「電極用グラファイト」といった一般的なラベルだけに頼ってはいけません。当社では、部品の形状に適合させる前に、材料の微細粒度、かさ密度、電気抵抗率を精査します。最適なグラファイトエンドミルを選定するには、メーカーの材料仕様書と必要な加工公差を照らし合わせ、切削刃が材料の特定の耐摩耗性基準を満たしていることを確認する必要があります。
荒削り用と仕上げ用でグラファイトエンドミルを選ぶ
粗加工と仕上げ加工では、コスト効率を維持するために全く異なる工具構成が必要となる。重切削では、粉塵を迅速に排出するための大きなフルート溝、振動を吸収する剛性の高い工具芯、そして最大の材料除去率が求められる。一方、仕上げ加工では、3ミクロン以下の振れ精度、極めて鋭利な刃先、そして厳しい放電加工公差を実現するための微細なたわみ制御が優先事項となる。
荒加工を計画する際は、研磨粉塵が詰まることなくスムーズに除去できるよう、大径でクリアランスの大きいカッターを選択してください。薄いリブ、鋭い内径、または3D形状の加工には、より小型の仕上げ工具に切り替え、ラジアル方向の切削抵抗を小さくして切削圧力を最小限に抑えてください。専用の荒加工工具と仕上げ工具を使用することで、グラファイトエンドミルを1本で全工程にわたって使用するよりも、常に優れた性能を発揮します。
カスタムグラファイトエンドミルを選ぶべきタイミング
既製の工具を常に基本として活用してください。カタログ掲載の工具ではリーチ、コア剛性、キャビティ深さの点で妥協せざるを得ない場合にのみ、カスタムグラファイトエンドミルをお勧めします。深く狭い放電加工リブ、非標準のスロット幅、または非常に小さなコーナー半径の場合、ビビリを解消するために、カスタムネックリリーフ、特殊なテーパー角度、または非標準のフルート長が必要になることがよくあります。
特注設計を依頼する前に、標準カッターの正確な機械的不具合を特定してください。SAMHOは、部品のCADモデルから直接カスタムプロファイルを設計し、特定の加工深さ、コーナーのブレンド半径、強化されたネック径をターゲットとしています。専用設計のカスタムグラファイトエンドミルは、深いキャビティでの工具のたわみや壁面の削り込みを解消し、標準工具では加工できない箇所でも信頼性の高い仕上がりを実現します。
CNC加工に最適なグラファイトエンドミルを選ぶ方法
適切な工具を選ぶには、あらゆる要素を総合的に評価する必要があります。材料密度は摩耗率の基準値を決定し、フルート形状は粉塵の排出性を左右し、超硬基材は耐破損性を確保し、ダイヤモンドコーティングは側面摩耗を抑制します。主軸回転数、刃当たりの切削負荷、切削深さを調整することで、切削力が工具の安定限界内に収まるようにします。
CNC加工に最適なグラファイトエンドミルを見つけるには、まず加工条件を明確にすることが重要です。工具を発注する前に、グラファイトのグレード、加工形状、突き出し長さ、目標とする表面粗さ(Ra値)を特定しましょう。実際の加工現場での切削特性に基づいてパラメータを検証することで、汎用的なカッターを探すよりも、常に高い部品歩留まりと低い工具コストを実現できます。






