



真に安定した再現性の高い鏡面仕上げを実現するには、仕上げ用エンドミルの選定と使用が、後続の研磨工程よりも重要になる場合が多いです。多くの加工上の問題は、工作機械の精度不足ではなく、工具の種類、切削パラメータ、加工戦略といった細部に起因します。仕上げ工程におけるあらゆる変数を適切に制御することで、工具自体が最終的な表面品質を直接決定づけることになります。
高い表面品質が求められる部品の場合、仕上げエンドミルは主に大量の材料を除去することを目的としていません。むしろ、切削負荷を最小限に抑えながら、粗加工によって生じた工具痕、振動パターン、微細な段差を除去することがその役割です。そのため、荒加工用エンドミルと仕上げ用エンドミルを区別することが特に重要になります。荒加工で材料の不均一性や深刻な表面損傷が生じた場合、たとえ高品質の仕上げ用エンドミルを使用しても、真の鏡面仕上げを実現することは困難です。
曲面、金型キャビティ、高光沢部品などでは、ボールエンドミル仕上げのパラメータ制御が特に重要になります。ステップオーバー、工具半径、理論的な表面粗さは直接的に関連しています。ボールエンドミル表面粗さ計算機を使用すると、切削効率と表面品質のバランスを明確かつ定量的に把握できるため、経験に基づいた試し切りの繰り返しに費やす時間を節約できます。
さらに、鏡面仕上げの実現はパラメータの問題だけではありません。工具の製造品質が達成可能な結果の上限を決定します。仕上げ加工においては、エッジ研削の均一性、コーティングの均一性、そして工具の振れ制御が非常に重要です。大量生産や高い安定性が求められる用途では、成熟したプロセスと安定した品質管理を備えた工場で製造された仕上げ用エンドミルを選択することが、信頼性の高い鏡面加工の重要な前提条件となります。
鏡面仕上げを実現するためのエンドミル仕上げの基本要件
鏡面仕上げを実現するには、切削中の工具の安定性と安定性が不可欠です。軽微な刃先欠陥、工具の振動、あるいは形状の不均一性は、ワークに目に見える痕跡を残します。仕上げ用エンドミルは、最小限の切削負荷で荒加工パスから残留材料を除去し、段差や工具痕跡を残さないようにする必要があります。
高精度の刃先研削と均一なコーティングを施した工具を選択することで、微細なリップルを大幅に低減し、表面の均一性を向上させることができます。さらに、切削工具の形状、加工戦略、工作機械の剛性は、最終的な表面に影響を与えます。複雑な表面や金型キャビティでは、ステップオーバー、工具先端半径、切削角度を厳密に制御する必要があります。ステップオーバー設定を最適化したボールエンドミルを使用することで、加工効率を維持しながら、滑らかで連続的な表面を得ることができます。
鏡面仕上げにおける刃先品質の決定的影響
刃先品質は表面仕上げに直接影響します。高精度研磨された工具は、微細なチッピングやバリの発生を最小限に抑えます。切削パラメータを最適化しても、小さな刃先欠陥が周期的な模様を生み出し、表面粗さを増大させる可能性があります。金型、航空宇宙部品、高光沢部品などでは、刃先の安定性が鏡面仕上げを安定して実現できるかどうかを左右します。
均一で適切に塗布されたコーティングも重要な役割を果たします。高品質のコーティングは、摩擦と切りくずの付着を低減し、熱による材料損傷を抑制し、工具の摩耗を抑制し、表面品質を維持します。ボールエンドミルでは、鋭い刃先と均一なコーティングが、複雑な表面に微細で均一なツールマークを形成し、研磨レベルの鏡面仕上げに近づくために不可欠です。
仕上げ用エンドミルの幾何学的パラメータが表面粗さに与える影響
工具形状(工具先端半径、ねじれ角、刃数、工具長さなど)は、切削パスと残留工具痕の高さに直接影響します。工具先端半径が小さいほど、表面の輪郭に正確に追従しますが、切削力が集中するため、工具摩耗が増加します。工具先端半径が大きいほど、表面が滑らかになり、効率が向上します。ねじれ角と刃数を最適化することで、振動と切削衝撃を軽減し、表面粗さを低下させることができます。
ボールエンドミルでは、ステップオーバーと切削幅が非常に重要です。工具形状と切削戦略を調整することで、パスごとの材料除去が均一になり、ツールマークの重なりを最小限に抑えることができます。ボールエンドミルの表面粗さ計算機を使用すると、理論的な表面粗さを定量化できるため、加工パラメータを正確に制御して、均一で連続した鏡面仕上げを実現できます。
鏡面仕上げにおける工具振れとスピンドル精度の限界
工具の振れは、切削中に微小な振動と径方向の偏差を引き起こし、表面に周期的な波紋を形成します。工具の刃先が完璧であっても、鏡面仕上げを実現することは困難です。高光沢加工では、特に長い工具や深いキャビティでは、小さな誤差が増幅され、振れによる表面欠陥が顕著になります。
スピンドル精度も同様に重要です。軸振れやスピンドル精度の低い加工では、高速切削時に工具先端の振れが生じ、工具痕に凹凸が生じます。安定した鏡面仕上げを実現するには、高剛性の機械、高精度スピンドル、そして安定した工具・治具の取り付けが必要です。高精度仕上げエンドミルと最適化された切削パラメータを組み合わせることで、振れや振動の影響を最小限に抑え、金型や精密部品において理想的な鏡面仕上げを実現します。
荒加工の品質が仕上げエンドミルの最終結果に与える影響
鏡面加工の品質は、仕上げ工程における工具選定とパラメータ制御だけでなく、荒加工工程の品質にも大きく左右されます。粗加工の不均一性や不適切な取り代設定は、ワーク表面に目立つ段差や工具痕を残す可能性があります。これらの欠陥は仕上げ加工時に悪化し、所望の平滑度が得られません。金型キャビティや複雑な形状の加工では、不安定な荒加工は工具寿命や切削安定性にさえ影響を与える可能性があります。
さらに、荒加工戦略は仕上げ工程の効率と表面品質に直接影響します。被削材や切削条件に適さない工具を使用すると、オーバーカット、振動、切りくずの蓄積が発生する可能性があります。これにより工具摩耗が増加し、鏡面仕上げの再現性が低下します。荒加工パスと取り代配分を適切に計画することで、仕上げ加工のための滑らかで均一な基盤が得られ、仕上げエンドミルで最適な切削条件を実現できます。
不適切な荒削り代設定による表面欠陥
荒加工の取り代が大きすぎると、仕上げ工具はより高い切削負荷に耐えなければならず、工具の振動、深い工具痕、あるいは軽微なチッピングにつながることがよくあります。これは最終的に表面品質の低下につながります。深いキャビティや曲面部では、取り代が大きすぎると工具の偏向が生じ、除去が困難な段差や残留痕が残り、鏡面仕上げの均一性を損なう可能性があります。
逆に、取り代を小さくすると仕上げ工具への切削負荷は軽減されますが、表面の被覆が不完全になり、加工残しの段差が小さくなる可能性があります。ボールエンドミルの表面仕上げ計算機を使用すると、理論上の取り代を正確に計算できるため、各パスの切削厚さを最適化できます。これにより、安定した負荷で滑らかな切削が可能になり、表面欠陥を最小限に抑え、鏡面効果を高めることができます。
荒加工用エンドミルと仕上げ加工用エンドミルの加工目的における本質的な違い
荒加工工具は、高い材料除去量と切削量を重視します。刃先は堅牢で、ねじれ角が小さいため、面精度を犠牲にして大量の材料を迅速に除去できます。一方、仕上げ工具は、鋭い刃先と滑らかで安定した切削を重視し、極めて低い面粗さと均一なツールマークを実現します。これらの機能の違いを理解することは、加工シーケンスと材料除去戦略を計画する際に不可欠です。
実際には、荒加工はワークのおおよその形状と均一な材料除去を確立し、仕上げ加工は表面品質と細部の仕上げに重点を置きます。荒加工において工具の種類と切削戦略が適切に選択されていない場合、仕上げ用エンドミルは最適な性能を発揮できず、鏡面仕上げが不安定になったり、局所的に工具痕が目立つことがあります。
荒加工から仕上げ加工への切り替えに最適な材料除去範囲
高品質な鏡面仕上げには、適切な材料除去範囲の設定が不可欠です。仕上げ工具では通常、均一かつ適度な材料除去が求められ、各パスで過度の切削負荷や振動を発生させることなく、残留材料をスムーズに除去する必要があります。材料特性、工具半径、表面の複雑さなどに基づいて設定することができ、多くの場合、経験式やボールエンドミルの表面仕上げ計算ツールが用いられます。
この範囲は、工具摩耗と加工効率も考慮する必要があります。表面品質を維持しながら荒加工深さと材料除去量を調整することで、工具寿命と加工速度のバランスをとることができます。この戦略は、複雑な金型や高光沢部品の仕上げ加工において特に重要であり、エンドミルの安定性と最終的な表面の均一性に直接影響を及ぼします。
仕上げエンドミル切削パラメータの最適化手法
仕上げ加工における切削パラメータは、鏡面品質にとって非常に重要です。高品質の工具を使用しても、主軸回転数、送り速度、または切削深さが適切でないと、ツールマーク、マイクロリップル、またはビビリが発生する可能性があります。体系的な最適化により、低負荷での安定した切削を実現し、鋭い刃先を最大限に活用して、均一なツールマークを持つ高光沢面を実現します。
切削パラメータの最適化は、工具寿命の延長と加工効率の向上にもつながります。複雑な曲面や金型キャビティでは、パスごとに切削荷重を制御することで、工具の摩耗を軽減し、発熱を最小限に抑え、表面の連続性を維持できます。ボールエンドミル表面粗さ計算ツールなどのツールを使用することで、パラメータの変化が理論的な表面粗さにどのように影響するかを正確に定量化することができ、鏡面仕上げの科学的根拠が得られます。
スピンドル速度が鏡面仕上げに直接与える影響
主軸回転速度は、切削安定性と表面品質に大きく影響します。低速では切削痕の高さが増し、工具の周期的な模様が生じる可能性があります。一方、高速では工具の振動や、表面の小さな焼け、マイクロチッピングが発生する可能性があります。曲面加工におけるボールエンドミルの場合、わずかな速度変動でも増幅され、平滑性と光沢に直接影響を及ぼします。
工具半径と材料硬度に基づいて最適な回転速度を計算することで、工具は低振動かつ高い切削安定性で動作します。スピンドル回転速度を機械の剛性と治具の安定性に合わせて調整することで、安定した表面品質が確保され、仕上げ用エンドミルの寿命が延び、再現性が向上します。
送り速度の過剰または不足によって引き起こされる典型的な表面の問題
送り速度制御の不適切さは、表面粗さや工具痕の不均一性の大きな要因となります。送り速度が速いと切削負荷が増加し、振動や目立つ工具痕が発生し、鏡面仕上げが困難になります。送り速度を低くすると表面品質は向上しますが、効率が低下し、局所的な過熱や工具の不均一な摩耗を引き起こす可能性があります。
最適な送り速度は、材料の硬度、工具形状、および切削深さによって異なります。曲面や金型キャビティでは、送り速度を制御することで、パスごとの材料除去量を一定に保ち、工具痕の重なりやマイクロステップを回避できます。エンドミルの荒加工と仕上げ加工を組み合わせることで、送り速度を段階的に調整し、後加工を最小限に抑えながら高効率の鏡面仕上げを実現できます。
鏡面加工における軸方向および径方向の切込み深さの制御原理
切削深さは、表面品質と工具の安定性の両方に大きく影響します。軸方向または径方向の切削深さが過剰になると、切削負荷が増加し、振動や局所的な工具痕が発生し、鏡面仕上げが劣化します。切削深さが浅いと切削負荷は軽減されますが、パス回数が増えるため、効率が低下し、不均一な摩耗を引き起こす可能性があります。
ボールエンドミル加工や複雑な表面加工においては、均一な切削を確保し、残留痕跡を最小限に抑えるために、軸方向および径方向の深さを工具半径、ステップオーバー、機械剛性に適合させる必要があります。科学的な深さ制御は、表面の連続性を維持し、工具寿命を延ばし、高精度金型加工や高光沢部品加工における仕上げエンドミルの安定性と再現性を向上させます。
鏡面仕上げにおけるボールエンドミルの適用技術
高精度な曲面加工や複雑な空洞加工において、ボールエンドミルは安定した切削接触と連続的な切削経路を提供し、表面平滑性を大幅に向上させます。球状の先端形状により切削痕の重なりが軽減されるため、金型、航空宇宙部品、高光沢部品の加工に最適です。工具経路とステップオーバーを綿密に計画することで、切削負荷が均等に分散され、各パスで均一な材料除去が保証され、鏡面のような高品質な仕上がりを実現します。
ボールエンドミルは、表面仕上げの精度だけでなく、複雑な曲面や傾斜面の加工にも優れています。最新の多軸CNC工作機械では、これらの工具が表面の輪郭に滑らかに追従し、振動と局所的な切削抵抗を最小限に抑えながら安定性を維持します。複雑な金型キャビティにおいても、均一なツールマークと滑らかな表面が得られ、後続加工や直接使用においても信頼性の高い状態を実現します。
曲面鏡面仕上げにおけるボールエンドミルのメリット
ボールエンドミルは、曲面においても連続的な接触を維持し、局所的な接触不足による段差や凹凸を回避します。平底工具と比較して、加工中の曲率変化に適応し、均一な切削負荷を維持し、表面の光沢と均一性を大幅に向上させます。この連続切削特性は、高光沢金型や精密組立における鏡面仕上げの品質と再現性に直接影響を及ぼします。
さらに、ボールエンドミルは切削振動を低減し、工具摩耗による面粗さへの影響を最小限に抑えます。鋭い切れ刃と最適化されたねじれ角により、切りくずの除去効率が向上し、付着と過熱が低減されます。この利点は特に硬質材料や深いキャビティの加工において顕著であり、高精度な曲面においてもワンパスで鏡面仕上げを実現します。
ステップオーバーが表面性状に及ぼす影響のメカニズム
ステップオーバーは、表面の滑らかさと切削痕の高さに直接影響します。ステップオーバーが大きすぎると、パス間に隙間ができ、目立つ切削痕が形成され、表面粗さが増加します。ステップオーバーを小さくすると切削痕は減少しますが、加工時間と工具摩耗が増加します。ステップサイズを慎重に計画することで、連続的で均一な切削範囲を確保でき、高光沢面を実現するための鍵となります。
複雑な表面加工において、ステップサイズは工具半径、先端半径、そして切削パスと関連しています。ステップサイズを科学的に計画することで、各パスで均一に材料を除去し、リップルや小さな段差を回避できます。ステップサイズを最適化することで、効率と表面品質のバランスが取れ、ボールエンドミルは金型キャビティや精密加工面において効果的に機能するようになります。
ボールエンドミル表面仕上げ計算機を使用して最適なステップオーバーを決定する
ボールエンドミルの表面仕上げ計算ツールは、工具半径、ステップサイズ、そして希望する仕上げに基づいて理論的な表面粗さを計算し、実用的なパラメータ設定を導きます。さまざまなステップサイズをシミュレーションすることで、エンジニアは加工効率を維持しながら鏡面仕上げを実現するための最適な切削プランを特定できます。
材料の種類、工具径、目標粗さを入力すると、推奨のステップサイズと切削パラメータが表示されます。これらの結果はCAMツールパスプランニングに直接統合でき、ステップオーバーと加工戦略を微調整することで、連続的で安定した切削と鏡面仕上げを実現できます。このアプローチは工具寿命の延長と仕上げエンドミルの安定性維持にも役立ちます。
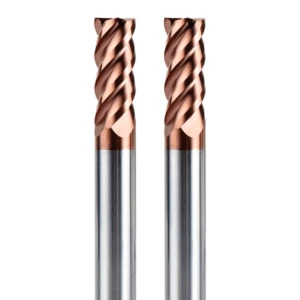
ボールエンドミル表面仕上げ計算ツールに基づくパラメータ設定ロジック
高精度金型で鏡面仕上げを実現するには、高品質な工具だけでなく、科学的に最適化された切削パラメータも必要です。この計算機は、工具半径、ステップサイズ、切削戦略が表面粗さに与える影響を定量化し、工具パスと負荷の最適化の基礎を提供します。これにより、試し切り回数と工具摩耗を削減しながら、表面品質を維持できます。
パラメータ設定は、表面仕上げ、加工効率、工具寿命のバランスをとる必要があります。複雑な曲面や深いキャビティを持つ金型では、計算機を使用してツールパスとステップサイズを計画することで、仕上げエンドミルの安定した切削を維持し、均一な表面を生成し、生産の一貫性を向上させることができます。
表面粗さと工具半径の関係
工具半径は表面の滑らかさに直接影響します。半径が大きいほど、より多くの材料を切削できるため、残留段差が減り、より滑らかな表面が得られます。半径が小さいほど、微細な形状に適していますが、重なり合う微細な痕跡が残り、粗さが増す可能性があります。高光沢金型や精密部品の場合、適切な半径を選択することで、連続的で滑らかな切削が可能になります。
計算機を使用することで、エンジニアは様々な工具半径における表面粗さを定量化できます。半径とステップサイズの組み合わせをシミュレーションすることで、工具の選択とパスプランニングを最適化し、研磨の必要性を減らし、鏡面品質の表面を直接実現できます。
加工効率と鏡面品質の両立
ステップサイズと切削パラメータを最適化するには、効率と表面品質のバランスを取る必要があります。ステップサイズが非常に小さいと滑らかさは向上しますが、加工時間と工具の摩耗が増加します。一方、ステップサイズが非常に大きいと、目立つ傷が残ります。表面仕上げ計算機を使用すると、エンジニアは結果をシミュレーションし、最適なパラメータを特定できます。
この計算機は、材料の硬度、工具の直径、表面の複雑さに基づいてパスごとの切削量を設定することもできるため、仕上げエンドミルで安定した切削、鏡面仕上げ品質、生産の一貫性を維持し、試し切りを減らして歩留まりを向上させることができます。
CAMパスにおける計算結果の実用的応用
計算ツールから得られるステップサイズ、切削深さ、工具半径の値は、CAMソフトウェアに直接統合できます。理論上のパラメータを実際のツールパスにマッピングすることで、曲面を均一に切削し、オーバーカットやステップ残しを回避できます。
多軸加工や複雑な金型では、計算結果と CAM パスを組み合わせることで、滑らかで均一な鏡面仕上げが保証され、切削シーケンスとツール負荷分散が最適化され、ツールマークと微小振動が最小限に抑えられ、再現性と効率性が向上します。
異なる材料における仕上げ用エンドミルによる鏡面仕上げの違い
切削工具の要件は材料によって大きく異なり、鏡面仕上げの実現に直接影響を及ぼします。アルミニウム合金などの軟質材料は切削片の付着や表面欠陥が発生しやすく、一方、金型鋼などの硬質材料は工具の摩耗や振動の影響を受けやすくなります。様々な材料で高光沢の鏡面仕上げを実現するには、工具の選定、切削パラメータ、加工パスを慎重に最適化し、滑らかな切削、連続した表面、そして各パスにおける均一な工具痕を確保する必要があります。
材料特性は、荒加工許容量、ステップサイズ、切込み深さなどの加工戦略にも影響を与えます。これらの加工パラメータを調整し、鋭い切れ刃と高品質な仕上げ用エンドミルの安定した性能と組み合わせることで、エンジニアは様々な材料において再現性の高い鏡面仕上げを実現できます。これにより、加工効率とワークの歩留まりが向上し、後工程の研磨や仕上げ工程の必要性が軽減されます。
アルミニウム合金の鏡面仕上げにおける重要な管理ポイント
アルミニウム合金は、切りくずの付着と発熱に敏感です。鏡面仕上げを実現するには、切削温度を慎重に制御し、切りくずを効果的に排出することで、工具やワーク表面への切りくずの堆積を防ぎ、傷の発生を防ぐ必要があります。滑らかな表面を維持するには、均一なコーティングが施された鋭利な仕上げ用エンドミルを選択し、スピンドル回転数と送り速度を適切に設定することが不可欠です。
ステップサイズと切削深さの最適化は、曲面加工において特に重要です。ステップサイズを小さくするとツールマークの高さは低くなりますが、工具半径と許容値の計算とのバランスを取る必要があります。切削パスを慎重に計画し、ボールエンドミルの表面仕上げ計算ツールを使用することで、加工効率と工具寿命を維持しながら、連続的で滑らかで光沢のある表面を実現できます。
ステンレス鋼の鏡面仕上げにおける振動と構成刃先の抑制
ステンレス鋼は振動と構成刃先の発生を起こしやすく、どちらも表面仕上げと工具寿命に直接影響を及ぼします。振動は工具先端の変位を引き起こし、周期的な工具痕を形成します。一方、刃先に構成刃先が発生すると、局所的な高さのばらつきが生じ、鏡面品質が低下します。スピンドル回転数、送り速度、クーラント流量を慎重に制御することで、これらの問題を効果的に抑制できます。
ステンレス鋼に最適化されたコーティング工具を選択し、切削戦略を綿密に計画することも重要です。切削負荷を軽減し、ツールパスを最適化することで、安定した切削と表面均一性を維持できます。ステップサイズの計算と許容値制御を組み合わせることで、ツールマークやマイクロリップルを最小限に抑え、ステンレス鋼部品に高光沢の鏡面仕上げを実現できます。
金型鋼ミラー加工における工具摩耗対策戦略
金型鋼は硬度が高いため、工具の摩耗が早く、工具痕や表面粗さの変動を引き起こし、鏡面仕上げの品質に影響を与えます。切込み深さ、送り速度、主軸回転数を制御することで切削負荷が軽減され、鋭利刃の寿命が延び、表面の均一性が確保されます。高品質のコーティング工具と最適化された工具形状により、摩耗はさらに軽減されます。
複雑な表面や深いキャビティを持つ金型の場合、工具パスと切削シーケンスを慎重に計画することで、切削負荷を分散し、局所的な摩耗を軽減できます。エンドミルの荒加工と仕上げ加工を組み合わせ、最終パスに専用の仕上げ工具を使用することで、金型鋼の表面を鏡面仕上げにすることができ、追加の仕上げ工程の必要性を軽減できます。
鏡面仕上げを妨げる一般的な機械加工エラー
高性能工具と最適化された切削パラメータを用いても、不適切な加工は鏡面仕上げの実現を妨げる可能性があります。よくあるミスとしては、不適切な工具の使用、機械の剛性と治具の安定性の無視、不適切な冷却や潤滑などが挙げられます。これらの要因は表面仕上げに悪影響を及ぼし、工具の摩耗を増大させ、局所的な欠陥を引き起こします。
表面品質は複数の要因の累積的な影響によって左右されます。個々のパラメータが適切に制御されていても、加工戦略全体の調整が不十分だと、周期的なツールマーク、微細な段差、あるいは振動リップルが発生する可能性があります。これらのエラーを回避することは、高光沢金型や複雑な表面の仕上げにおいて、再現性と安定性を維持するために不可欠です。
仕上げ加工における荒加工用エンドミルの誤った使用
荒削り用エンドミルは、高い材料除去率を実現するように設計されています。しかし、その堅牢な刃先は仕上げ加工には十分な切れ味を欠き、目立ったツールマークや微細な段差が残ります。仕上げ加工に荒削り工具を使用すると、表面粗さが過度に大きくなり、高光沢の鏡面仕上げが得られません。この誤差は複雑な表面や金型キャビティではさらに大きくなり、その後の研磨作業の負荷が増加します。
荒加工用エンドミルは、低負荷仕上げ加工条件下では振動や欠けが発生し、加工面に不連続性が生じることがあります。高精度の加工機と最適化された工具パスを用いても、不適切な工具使用では加工残渣を完全に除去することはできません。鏡面仕上げを成功させるには、荒加工用エンドミルと仕上げ加工用エンドミルを正しく区別し、加工手順を計画することが不可欠です。
機械の剛性とクランプの安定性を無視した場合の結果
機械剛性が不十分であったり、クランプが不安定だったりすると、切削振動や工具先端のたわみが発生し、周期的なツールマークや微細なリップルが発生します。高精度仕上げ用エンドミルを使用しても、表面に不均一なツールマークや局所的な粗さが現れることがあります。この影響は特に深いキャビティや複雑な表面で顕著になり、鏡面品質と均一性に直接的な影響を及ぼします。
不安定なクランプは、切削中にワークピースのわずかなずれを引き起こし、工具負荷の増加と摩耗の促進につながります。時間の経過とともにこれらの誤差が蓄積され、均一な鏡面仕上げが妨げられます。機械の剛性を高め、治具設計を最適化し、確実なクランプを確保することで、工具の性能を最大限に引き出し、高光沢の表面の連続性と均一性を維持できます。
不適切な冷却方法による表面品質への影響
不適切な冷却や潤滑は切削温度の上昇を招き、焼けや刃先への材料の凝着を引き起こします。その結果、局所的な工具痕や構成刃先が発生し、表面仕上げが低下します。高硬度材料や深いキャビティでは、クーラントの流量不足や不適切な噴射角度が工具摩耗を悪化させ、刃先の鋭利さと鏡面仕上げ品質に影響を与えます。
さらに、不適切な冷却による切削中の不均一な熱膨張は、工具とワークの接触を不安定にし、振動やわずかな偏差を引き起こす可能性があります。これらの要因は、高光沢面に目立つ跡を残します。適切なクーラントの種類、流量、噴射位置を選択し、高性能仕上げエンドミルと組み合わせることで、切削温度と切りくず排出を効果的に制御し、面の連続性と鏡面仕上げ品質を向上させます。
仕上げ用エンドミルで研磨工程を削減または排除する方法
高性能仕上げエンドミルは、切削パラメータを精密に制御し、ツールパスを最適化することで、加工段階で直接鏡面仕上げを実現し、従来の研磨工程を削減、あるいは代替することができます。このアプローチは、人件費と時間コストを削減すると同時に、寸法誤差や二次加工による材料ロスを最小限に抑えます。金型製造、精密部品、高光沢部品などにおいて、綿密に計画された切削戦略により、工具は1回の加工で研磨仕上げに近い表面品質を実現できます。
さらに、工具で直接鏡面仕上げを実現することで、生産効率と加工安定性が向上します。ステップサイズ、切込み深さ、工具半径を最適化し、ボールエンドミルの表面仕上げ計算ツールと連携させることで、曲面に沿った均一な切削を確保し、ツールマークの残留を排除し、均一な鏡面仕上げを実現します。このアプローチにより、仕上げと鏡面成形を同時に実行できるため、加工サイクルの短縮と部品品質の向上につながります。
鏡面加工と従来の研磨のコスト比較
従来の研磨作業には手作業や二次加工設備が必要であり、時間とコストがかかります。手作業は人件費を増加させ、表面の凹凸や寸法誤差につながる可能性があります。一方、仕上げ用エンドミルで直接鏡面仕上げを実現することで、手作業による介入や二次加工を最小限に抑え、工程の一貫性と再現性を向上させることができます。
最適化された切削パラメータを備えた高品質の仕上げ用エンドミルは、1回のパスで鏡面仕上げを実現し、製造コストを大幅に削減します。研磨工程を省略または削減することで、特に金型、航空宇宙部品、高光沢部品の大量生産において、材料の無駄や手直しを削減し、生産効率と経済的メリットを向上させます。
シングルパス仕上げが金型サイクルタイムに与える影響
仕上げエンドミルを使用することで、ワンパスで鏡面仕上げを実現し、金型加工サイクルを大幅に短縮できます。従来のワークフローでは、複数の研磨工程が必要になることが多く、加工時間と複雑さが増大していました。仕上げエンドミルによる直接鏡面加工は、工程数を削減し、クランプ誤差を最小限に抑え、複数回のセットアップによる工具痕の発生を防ぎます。さらに、ワンパス仕上げは寸法精度と表面品質を向上させ、金型の試作や量産への移行を迅速化します。最適化された切削戦略とステップサイズ制御を組み合わせることで、一貫した鏡面仕上げを維持しながら、加工サイクルを最小限に抑えることができます。
直接鏡面仕上げに適した部品
表面が滑らかで、壁厚が均一で、形状の複雑さが最小限に抑えられた部品は、シングルパス鏡面仕上げに最適です。例としては、金型のキャビティ、航空宇宙部品の外装、高光沢の装飾部品などが挙げられます。これらの部品では、工具は連続切削が可能で、振動や残留段差を最小限に抑え、均一な鏡面仕上げを実現します。
逆に、深い空洞、鋭角、または狭い溝を持つ複雑な部品では、局所的な研磨が必要になる場合があります。部品の形状、表面の曲率、および加工代を分析することで、エンジニアは切削工具で直接仕上げることができる領域と二次仕上げが必要な領域を判断し、効率と表面品質のバランスをとることができます。
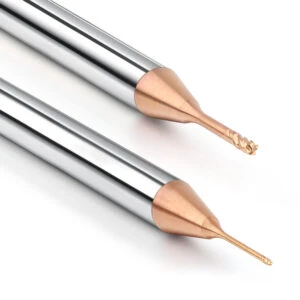
中国の高品質仕上げエンドミルメーカーが鏡面仕上げに与える影響
鏡面仕上げの品質は、工具の種類や加工パラメータだけでなく、工具自体の製造品質にも左右されます。高精度で均一な工具は、切削中の安定性を高め、ツールマークや残留段差を低減します。成熟したプロセスシステムを持つメーカーの仕上げ用エンドミルを選択することで、刃先の均一性、コーティング品質、そして基板の安定性が確保され、複雑な表面や金型において再現性の高い鏡面仕上げを実現できます。
さらに、高品質の工具は長時間の加工においても性能を維持し、振動や摩耗による表面仕上げへの影響を軽減します。量産においては、工具の安定性によって表面品質の一貫性が確保され、加工サイクルが短縮され、生産性が向上します。信頼できる中国の仕上げエンドミルメーカーを選ぶことで、制御可能な加工プロセスを実現し、最初から鏡面仕上げを確保できます。
中国メーカーのエッジ研削の一貫性における主要な能力
エッジ研削の均一性は、各切削の安定性と表面の均一性に直接影響します。精密に研削されたエッジは、マイクロチッピングやツールマークを最小限に抑え、均一で精密な鏡面仕上げを実現します。複雑な曲面や金型キャビティでは、刃先のわずかな不均一性が表面粗さの変動を増幅させ、仕上げ品質と再現性の低下を招く可能性があります。
中国の大手メーカーは、高度なCNC研削設備と厳格な刃先品質検査を導入し、量産工具の安定性を確保しています。これにより、仕上げエンドミルの寿命と加工安定性が向上し、信頼性の高い鏡面加工が実現します。
鏡面仕上げにおける工具コーティングと基板安定性の役割
工具コーティングと母材の安定性は、切削中の熱分散、摩擦制御、耐摩耗性にとって非常に重要です。均一で密着性の高いコーティングは、切削抵抗を低減し、材料の凝着を防ぎ、表面の平滑性を維持します。安定した母材は、高負荷加工や複雑な表面加工時の振動や変位を最小限に抑え、表面の連続性を向上させます。
金型鋼や高硬度材料の場合、これらの要素は特に重要です。高品質の仕上げ用エンドミルは、長時間の切削でも鋭い刃先を維持し、周期的なツールマークやマイクロステップを最小限に抑え、均一で再現性の高い鏡面仕上げを実現します。これは、特に大量生産や高精度金型にとって大きなメリットとなります。
中国製仕上げエンドミルメーカーを選ぶ際のテクニカル指標
重要な考慮事項としては、刃先研削の精度、コーティング技術、そして母材の安定性が挙げられます。精密研削は、鋭く均一な刃先を実現します。コーティングの品質は工具寿命と切削安定性に影響を与えます。安定した母材は、長時間切削中の変形を防ぎます。これらの要素を評価することで、工具は加工全体を通して最適な状態を維持し、一貫した鏡面仕上げを実現します。
さらに、工場の品質管理と検査方法も重要です。中国のトップメーカーは、厳格な検査、エッジテスト、コーティング厚管理を実施し、工具バッチ間で一貫した性能を確保しています。これにより、高光沢金型や精密部品の加工がサポートされ、プロセスの不確実性が低減され、生産効率が向上します。
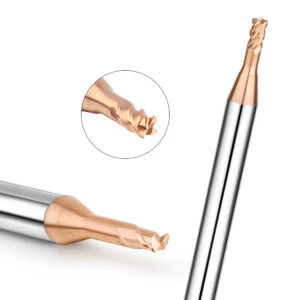
鏡面加工における仕上げエンドミルの寿命と安定性の制御
工具寿命と安定性は、鏡面仕上げの再現性に直接影響します。アルミニウム、ステンレス鋼、金型鋼の工具は、長時間の切削により摩耗、刃先の鈍化、コーティングの劣化が生じ、表面粗さ、ツールマーク、局所的な振動が増加します。鏡面仕上げの品質を維持するには、工具選定、パラメータの最適化、切削戦略を同時に管理し、加工サイクル全体を通して安定した仕上げエンドミルの性能を確保することが不可欠です。
工具の安定性は、機械の剛性、クランプの安定性、そして冷却にも左右されます。ステップサイズ制御、深さの最適化、主軸速度、送り調整、そして高品質な工具の選定はすべて、振動と工具痕の残留を低減し、工具寿命を延ばし、連続的な鏡面加工を可能にします。適切な工具とプロセス管理は、部品の一貫性、効率性、そして経済的メリットを確保します。
工具摩耗による表面粗さへの影響
刃先が鈍化すると、振動や切削の不連続性が増加し、表面粗さが増大します。摩耗した工具は、特に金型鋼のような高硬度材料において、周期的な工具痕、段差、波紋を残します。たとえ高精度なスピンドル精度と送り制御を備えていても、摩耗した工具では鏡面仕上げの均一性を保証することはできません。
摩耗は切りくずの排出を阻害し、刃先の凝着や構成刃先の形成を招き、傷や波紋の原因となります。安定した鏡面仕上げを得るには、工具刃先のメンテナンス、摩耗のリアルタイム監視、そして切削パラメータの最適化が不可欠です。
仕上げ用エンドミルの交換時期
表面粗さが悪化したり、工具痕が大きくなったり、局所的な振動が発生したりした場合は、工具を交換してください。深いキャビティや複雑な表面では、小さな摩耗が増幅し、全体的な鏡面安定性に影響を与えます。適切なタイミングで工具を交換することで、表面品質を維持し、切削熱の蓄積を軽減し、機械と治具の寿命を延ばすことができます。
信頼できる中国メーカーの高品質工具を使用し、工具寿命管理と組み合わせることで、早期の測定と計算により交換サイクルを予測できます。ボールエンドミルの表面仕上げ計算ツールを導入し、切削パラメータを監視することで、工具の使用を効果的に制御し、量産において一貫した鏡面仕上げを実現します。
パラメータ最適化による安定したツール動作範囲の拡大
主軸回転速度、送り速度、ステップサイズ、切込み深さを最適化することで、工具の安定した加工範囲が広がります。過度の負荷や過度の送り速度は摩耗を加速させ、表面仕上げを劣化させます。適切なパラメータ最適化により、鋭い刃先をより長く有効に活用し、鏡面仕上げを継続的に維持できます。
工具形状、材料特性、そしてCAMパスプランニングを組み合わせることで、切削負荷を分散し、局所的な摩耗と振動を低減し、安定した仕上げエンドミル加工を実現します。これは複雑な表面や金型キャビティにおいて非常に重要であり、加工効率と安定性を最大限に高めながら、高光沢部品の連続生産を可能にします。






