



先月、ドイツの金型製造業者のお客様から、止まり穴の中で折れてしまった2本の超硬ソリッドねじ切りミルと、廃棄された粉末冶金製ダイインサートの写真がメールで送られてきました。加工対象は真空熱処理を施した冷間加工用鋼で、硬度はHRC65という非常に高いものでした。加工速度と送り速度はカタログ標準値で設定されていました。1回目の加工で工具に微細な欠けが生じ、2回目の加工で完全に切断されてしまいました。
16年以上にわたり、ヨーロッパと北米各地で切削工具の製造と現場のトラブルシューティングに携わってきた中で、私たちはこの問題を常に目の当たりにしてきました。HRC60を超える硬度では、標準的な切削ルールは通用しなくなります。切削加工は、きれいな切りくずのせん断から、高圧摩擦と微細な劈開へと変化します。超硬鋼を加工する場合、カタログのチャートやデフォルトのCAMサイクルは、工具破損の元となります。
ロックウェル硬度65での加工成功は、コーティングの厚さだけではなく、切削ダイナミクスの最適化にかかっています。内部円弧補間送り補正、歯当たりの送り量(fz)の厳密な制御、そして剛性の高い加工設定を習得する必要があります。数千ユーロ相当の不良部品が出てきたら、自問自答してください。コーティングが表面速度の速さで焼けてしまったのか、それともプログラムされた送り速度が最初から間違っていたのか?
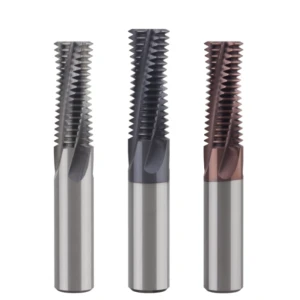
硬化鋼への挑戦:なぜ標準的なCNCねじ切り加工パラメータでは、HRC65で必然的に刃先が欠けてしまうのか?
HRC65の加工設定にカタログプリセットやデフォルトのCAM番号を入力すると、工具破損までのカウントダウンがすぐに始まります。多くの機械加工者は、スピンドル回転数を下げてキャビティにクーラントを流し込むという単純な方法を試みますが、この硬度レベルでは、そのような方法では誤差の余地が全くありません。基材の降伏強度は、標準的な切削刃の構造限界を容易に超えてしまうからです。
標準的なCNCねじ切り加工のパラメータは、超硬金属ではなく、延性せん断の物理法則に基づいて設計されています。HRC65では、切削刃には滑らかで漸進的な切削負荷がかかるのではなく、激しく高周波の衝撃サイクルにさらされます。この激しい機械的衝撃と局所的な極度の摩擦熱が相まって、刃先の急速な摩耗と壊滅的な欠けを引き起こします。
欧米の顧客によくある落とし穴:工具の振れと機械の剛性を軽視し、過負荷や個々の切削刃の微細な欠けを引き起こす。
北米やドイツで現場のセットアップのトラブルシューティングを行う際、まず最初に行うのは、ダイヤルゲージを工具先端に取り付けて振れをチェックすることです。多くの工場では、5年前の標準的なBT40 ERコレットを使用しており、ラジアル振れが0.015 mm(0.0006インチ)を超えています。アルミニウムや軟鋼であればこの程度の振れは許容されますが、極めて硬い材料では致命的な問題となります。
これらの加工における1歯あたりの実際の切削負荷は、わずか0.005~0.008mmであることが多い。工具の振れが0.010mmの場合、1枚のフルートが切削負荷のほぼ全てを担うことになる。工具の不良や原因不明の刃先破損に関する苦情のほとんどは、実際にはホルダーの振れが悪く、それが瞬時に1枚の歯に過負荷をかけ、複数の歯の破損を引き起こすことに起因している。
曲げ強度要件の劇的な違い ― SKD11 (HRC 60~62) のねじ切り加工と、HRC 65 以上に硬化処理されたワークピースとの比較
オペレーターからよく、HRC60~62のSKD11のねじ切り加工はスムーズにできるのに、HRC65のパンチダイに切り替えるとカッターが破損するのはなぜかと質問されます。その答えは、材料の破壊靭性(KIC)が劇的に低下することにあります。HRC60では、SKD11は標準的な荷重下で制御可能な半連続的な切りくずを形成するのに十分なマトリックス延性を保持しています。
極低温または高温での焼戻しによってダイス鋼の硬度がHRC65に達すると、塑性変形はほぼゼロになります。もはや金属繊維を切断しているのではなく、超硬質の一次炭化物を粉砕しているのです。工場の顕微鏡で観察すると、HRC60の摩耗では通常の逃げ面摩耗が見られるのに対し、HRC65では緩衝されていない機械的衝撃によって切削線に沿って広範囲にわたる微細な亀裂が生じます。
硬質切削加工における超硬ねじ切りミル用基材およびコーティングの選択:超微細粒超硬合金とAlTiN/TiAlSiN複合コーティングを用いた耐衝撃性の限界
極めて高い硬度を持つ工具を選定するには、耐摩耗性と耐衝撃性のバランスを取る必要があります。多くの購入者は、最も硬く脆い超硬合金グレードを誤って選択しがちです。当社では、HRC65の超硬ねじ切り加工機向けに、0.2~0.4μmの超微細粒構造を採用していますが、重要な横方向の破断強度を維持するために、コバルト含有量を10~12%に抑えています。
コーティング材として、標準的な単層AlTiNは900℃の乾燥摩擦熱で急速に劣化します。そこで当社では、HV3600以上の耐熱性を持つTiAlSiNやAlCrSiNなどのシリコン添加ナノコンポジットコーティングを採用しています。添加されたシリコンは切削時に非晶質SiO₂バリア層を形成し、基材への熱伝達を遮断するとともに、赤熱硬度を維持することで、鋭利な刃先が変形しにくくなります。
ねじ切り加工パラメータの計算方法:基本公式と実用的な補正ルール
旋削加工や正面フライス加工では安定した切削データが得られるのに、ねじ切りフライスが穴の半分も進まないうちにダメになってしまうのはなぜかと、工場の機械工はよく疑問に思う。ねじ切りフライス加工は、3軸同時螺旋補間加工である。そのため、瞬間的な切削角度、切りくずクリアランス、輪郭半径など、様々な箇所で幾何学的歪みが生じる。こうした力学的要因を考慮しなければ、切削速度や送り速度の調整は単なる当て推量になってしまう。
ねじ切り加工パラメータの計算方法を習得するには、切削速度、切削負荷、補間経路形状のバランスを取る必要があります。極めて硬い材料を加工する場合、わずかな計算誤差でも大きなたわみ力が発生します。わずか5ミクロンの送り誤差でも、切削圧力が工具のせん断限界を超え、即座に破損する可能性があります。
基本切削速度と主軸回転速度の計算:HRC65ねじ切り加工における有効切削速度(Vc)と主軸回転速度(S)の決定
HRC65鋼の加工速度を設定する際は、標準的な焼入れ前の値を半分にしてください。当社の基準となる範囲は25~45m/分です。マシニングセンタの動的バランスが非常に優れており、オーバーハングが最小限に抑えられている場合は、50m/分でテストできます。スピンドルの振動が小さい旧型の機械の場合は、20~25m/分程度に抑えることで、より安全な範囲となります。
表面速度をスピンドル回転数に変換するには、標準式 S = (1000·Vc)/(π·D)を使用します。4.5 mm カッターで M6 ねじを 35 m/min で切削する場合、スピンドル回転数は約 2476 RPM になります。HRC65 ねじ切り盤の切削パラメータを設定する際は、表面切削量を多くしすぎないようにしてください。回転数が高すぎると工具刃先が過熱し、保護コーティングが急速に剥がれてしまいます。
ねじ切り加工の致命的な欠陥:ワークピース輪郭での送り速度がなぜ重要なのか(Ff) ツールセンター送りとして絶対に使用しないでください (Fc)
現場で発生する破損事故の調査の70%において、根本原因はこの特定の送り速度エラーです。プログラマーは切削刃先で輪郭送り速度Ffを計算し、その値をG02/G03ブロックに直接貼り付けます。しかし、CNCコントローラは切削外周ではなく、工具の中心軸に沿って動作コマンドを実行します。
内部らせん補間では、工具先端は穴の壁に沿って大きな円を描きながら、中心線はより小さな軌道を描きます。スピンドル軸に直接輪郭送り$F_f$を適用すると、工具先端はプログラムされた速度よりもはるかに速く移動します。この幾何級数的な増加により、切削負荷が指数関数的に増加し、小径カッターは壁に接触した瞬間に破損します。
ツールセンター送り補正式:内ねじおよび外ねじに対する円弧補間補正アルゴリズムの導出
刃先破損を防ぐため、ポストプロセッサまたは手動コードで工具中心送り補正を適用してください。内ねじの場合、中心線経路径は公称外径D_majorからカッター径D_tool を引いた値になります。必要なコントローラ送り速度は、以下の式を使用して計算してください。
外ねじの場合、カッターの中心はワークピースよりも大きな直径上を移動するため、マイナス記号がプラス記号に変わります。内ねじ加工では、補正された中心送りFcは通常、切削刃送りの25%~40%程度です。スピンドルを回転させる前に、Gコードの$F$値がプロファイルをターゲットにしているのか、工具中心線をターゲットにしているのかを必ず確認してください。
1歯当たりの送り量(fz)の臨界範囲:過剰な摩擦は加工硬化を引き起こし、過剰な送り量は工具破損を引き起こす
ロックウェル硬度65の鋼材に切削負荷を設定するには、厳しい公差が求められます。ねじ切り加工における1歯あたりの送り量の許容範囲は狭く、0.004mm~0.012mmの範囲です。穴の深さが工具径の2倍を超える場合は、最初の切削パスを0.005mm/歯から開始してください。加工サイクル時間よりも、加工の安定性と工具寿命を優先してください。
安全を期すために送り速度を低くしすぎてはいけません。送り速度を0.003mm/歯以下に下げると、超硬切削刃のホーニング半径を下回ってしまいます。工具は切削ではなく摩擦を起こし、加工面が加工硬化します。この摩擦によって側面が過熱し、次の回転で次の刃が欠けてしまいます。
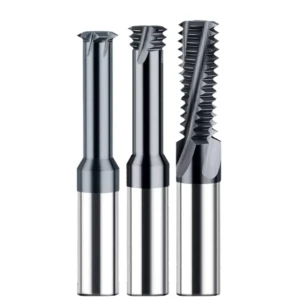
焼入れ鋼用ねじ切り加工パラメータ:マルチパスインクリメンタル送りおよびツールパス設計
HRC65の材料に1回の切削でねじ山の深さまで切削しようとすると、工具が破損する原因となります。高い切削抵抗は、小径シャンクにおいて即座に弾性変形と脆性破壊を引き起こします。規格に適合したきれいな6Hねじ山を加工するには、切りくず排出、半径方向の力、およびスピンドルの剛性を考慮した動的なツールパスが必要です。
焼入れ鋼材のねじ切り加工パラメータを調整する際、主な目的は切削応力の軽減です。段階的に半径方向にパスを移動させ、滑らかな接線方向のリードインを用いることで、切削刃を保護します。戦略的なパスプランニングにより、工具の破損を防ぎ、切削痕をなくし、穴全体にわたってねじのテーパーを制御します。
半径方向切削深さ(ap)の「黄金の漸減」戦略:荒削りから最終仕上げまでの材料配分
焼き入れ鋼の切削では、半径方向の切削深さを等間隔に分割してはいけません。0.6 mmの深さを0.2 mmずつ3回に分割すると、3回目の切削でカッターに過負荷がかかります。半径方向の切削深さが増加すると、カッターの接触弧が広がり、工具の接触面積が拡大します。等間隔のステップオーバーは、最終切削時に切削力と摩擦を制御不能なほど増大させる原因となります。
当社では、3~4回のパスにわたる厳密な段階的切削スケジュールを採用しています。1回目のパスで半径方向の材料の50~60%を除去し、2回目のパスで25~30%を除去し、3回目のパスで残りの10~15%を除去してプロファイルを完成させます。深穴加工の場合は、工具のたわみを補正するために、同じツールパスに沿って半径方向オフセットをゼロにした最終スプリングパスを追加します。
クライムフライス加工と進入/退出経路:180°円弧アプローチが工具痕と衝撃をいかに排除するか
HRC65鋼材の加工には、機械軸に機械的なバックラッシュがないことを前提として、クライムミーリングが必須です。従来のミーリングでは、切削刃が切削厚さゼロの状態で刃先と接触し、加工硬化面を滑走してから切削を行います。一方、クライムミーリングでは、切削刃が最大切削厚さの状態で刃先と接触するため、切削力が機械構造に直接伝わり、振動が抑制されます。
穴の壁に90°の直線的な半径方向の動きで直接進入することは避けてください。急激な垂直方向の進入は、脆い超硬刃先に衝撃を与え、微細な欠けやビビリ振動を引き起こします。進入時と退出時には、常に滑らかな180°の半円弧または90°の接線弧をプログラムしてください。これにより、工具負荷が徐々にピークに達し、ねじ山側面の仕上げが完璧になります。
切削抵抗に関する考察:深穴・焼入れ穴における単刃工具と全刃工具の比較
フルプロファイルねじ切りフライスは、360°の1回転でねじ山を仕上げることができますが、その用途は穴の形状によって厳しく制限されます。直径の1.5倍以下の浅い穴では効率的ですが、接触面積が広いため、大きな半径方向の力が発生します。深い穴や大きなねじピッチでは、多刃切削圧力がすぐに超硬シャンクの破断限界を超えてしまいます。
HRC65鋼の深穴加工には、単歯または三歯のねじ切りフライスを使用してください。単歯工具は複数回のらせん回転と長い稼働時間を必要としますが、切削接触点を一点に限定できます。これにより、半径方向のたわみ力が80%以上低減されます。極めて硬い材料の場合、工具の破損や不良部品の発生をなくすことが、コスト削減の最も迅速な方法です。

実践事例研究:HRC65焼入れダイス鋼におけるM6×1.0内ねじのねじ切り加工速度と送り量の導出
機械制御で失敗すれば、数式は何の意味も持ちません。精密自動車プレス金型では、M6×1.0ねじは一般的ですが、工具破損の原因として悪名高いです。これらのプレートは真空焼入れによりHRC65まで硬化され、深さは10~12mmに達します。止まり穴でのスピンドルダイナミクスを無視すると、高価なツーリングブロックが廃棄されることになります。
当社は、北米およびヨーロッパ全域でのプロトタイピングを支援しながら、テストセンターで実績のある派生プロセスを確立しました。以下に、ホルダ剛性、ラジアル補正、最終実行を網羅した実際のセットアップを示します。スタートボタンを押す前に、これらの手順を正確に実行して、信頼性の高いねじ切り加工速度と送り速度を確保してください。
初期パラメータ入力と工作機械の状態検証:BT40/HSK63スピンドルと焼き嵌め式ツールホルダーを備えた標準構成
機械の機械的状態によって基準値が決まります。HRC65のダイス鋼には、ダイレクトドライブ式のBT40(デュアルコンタクト式のBBTが推奨)またはHSK-A63スピンドルを使用してください。ギアヘッドはバックラッシュが発生しやすく、マイクロステップ補間時にビビリ振動を引き起こします。標準のBT40テーパーを使用する必要がある場合は、動的ラジアル振れを0.003mm以下に抑えてください。
ツールホルダーは妥協を許しません。標準的なERコレットチャックは絶対に使用しないでください。焼き嵌め式または高精度油圧式ホルダーを指定してください。M6ねじの場合は、直径4.5mm、刃数3枚(z=3)、突き出し量18mm以下の超硬ソリッドねじ切り工具を選択してください。刃先の振れは、歯の過負荷を防ぐため、0.005mm以下に抑える必要があります。
実践的な計算演習:切削速度や歯当たりの送りから機械の補間送り速度まで全てを決定する(F)
ライブカットを計算してみましょう。HRC65の材料の場合、表面速度を保守的にVc = 35 m/minに設定します。4.5 mmのカッター(D_tool)を使用して、スピンドル速度を計算します。
これを切り上げて、コンソール上でS = 2500 rpmとします。
次に送り計算を行います。最初のパスでは、保守的な切りくず負荷fz = 0.006 mm/歯で開始します。ワークピース輪郭に沿った公称周方向送りは次のとおりです。
G02/G03ブロックに45 mm/minを入力すると、工具が瞬時に折れてしまいます。M6内ねじ(D = 6.0 mm)内では工具の中心線がはるかに狭い半径で移動するため、中心線送り補正を適用してください。
プログラムされたCNC送り速度はF = 11.25 mm/分で、これは公称切削速度のちょうど25%です。
冷気冷却と最小量潤滑(MQL):高硬度鋼のタッピング時に水溶性クーラントによる全面冷却が厳しく禁止されているのはなぜか?
切削屑が赤く光っているのを見ると、作業者は本能的に切削孔に冷却液を注ぎ込みます。HRC65鋼の場合、冷却液が大量に注入されると、刃先が瞬時に致命的な損傷を受けます。切削中は刃先温度が800℃を超え、その後冷却液に浸されると急激に低下します。この熱衝撃により、切削刃に垂直な方向に微細な亀裂が生じ、わずか3回転で超硬合金が粉砕されます。
当社では、高圧冷風(0.6MPa以上)を穴に直接吹き付けるドライ加工を義務付けています。目的は工具を冷却することではなく、切りくずを排出することです。固着した切りくずが詰まって再切削すると、繊細な刃先が瞬時に破損します。極上の仕上げ加工には、少量のMQL(最小量潤滑)植物油ミストを塗布しますが、カッターを水浸しにしないでください。
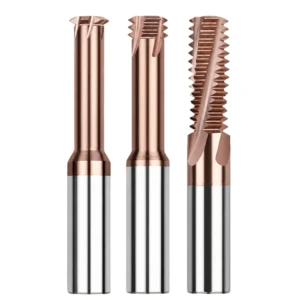
HRC65ねじ切り加工ガイド:工具破損とねじプラグゲージの不具合のトラブルシューティング
切削速度、送り速度、工具経路を正確に設定しても、現場特有のばらつきは依然として発生します。ロックウェル硬度65の鋼材を加工することで、機械形状、クランプ剛性、工具摩耗、および材料内部応力をテストできます。わずか5ミクロンの誤差でも、ねじゲージの固着やシャンクの破損につながる可能性があります。
当社では、セットアップ調整をクローズドループエンジニアリングプロセスとして捉えています。数百件に及ぶ顧客監査に基づき、HRC65ねじ切り加工に関する実用的なガイドを作成しました。現場で問題が発生した場合は、以下の3つの診断手順を使用して、根本原因を即座に特定し、修正してください。
テーパーねじ(上部が太く、下部が細い)とピッチ径の偏差:工具のたわみへの対処と双方向ツールパスの実装
深い穴では、ねじ山は穴口では正確に切込まれていても、途中で詰まってしまうことがよくあります。このテーパーは、機械軸のピッチ誤差から生じることはほとんどなく、工具の半径方向のたわみによって発生します。HRC65の硬さの材料を強い切削圧力で加工すると、小径の超硬シャンクが内側に曲がり、穴の底付近の有効切削半径が減少します。
テーパー誤差が発生する場合は、まず工具の突き出し量を1~2mm短くしてください。クリアランスの関係でそれができない場合は、CAMプログラムにテーパー補正を追加するか、双方向ツールパスを使用してください。下から上に向かって荒削りを行い、最後に上から下に向かって上向きに仕上げてください。また、床面で深さゼロのスプリングパスを実行して、弾性変形を解消することもできます。
ねじ表面の白化、裂け、または欠けの分析:低送り速度とコーティング剥離に関連する微細摩耗特性の特定
ねじ山側面が曇っていたり白っぽく見えたりしても、安易に工具を交換してはいけません。磨耗して乳白色になっている場合は、刃当たりの送り量が極端に少ないことを示しています。切りくずの負荷が刃先のホーニング半径よりも小さいため、鋼材が擦れて加工硬化を起こしています。ねじ山の根元が裂けている場合は、切りくずの排出不良と再切削が発生していることを示しています。
ルーペでカッターを検査する際は、摩耗面を確認してください。滑らかな摩耗面は、送り速度と切削速度がバランスよく調整されていることを意味します。コーティングが超硬基材から剥がれ落ちている場合は、切削領域が過熱しています。ナノコンポジットコーティングを保護するため、直ちに冷気圧を上げるか、切削速度を10%下げてください。
ねじプラグゲージのトラブルシューティング:摩耗による偏差の補正とバックラッシュへの対処
「NO-GO」ゲージが1、2回転進んだところで「GO」ゲージが引っかかってしまうと、非常に厄介な状況になります。これは、機械のバックラッシュによって円形のツールパスが楕円形になったり、側面摩耗によってねじ山の頂部が変形したりした場合に発生します。「GO」ゲージは狭い軸で引っかかり、「NO-GO」ゲージは広い軸で引っかかってしまうのです。
このゲージの不一致が発生した場合は、ラジアル摩耗オフセットを0.005mmずつ調整してください。それでも「NO-GO」ゲージが進入する場合は、X軸とY軸のボールねじのバックラッシュを直ちに確認してください。進入時と退出時に15°~30°の接線方向の重なり弧を追加でプログラムすると、象限遷移時の滞留マークも解消されます。
熱処理の品質、超硬合金の分布、スピンドルの剛性は、工場ごとに異なります。焼き入れダイス鋼の深い止まり穴加工やねじゲージ検査の不合格でお困りの場合は、穴の深さ、工具仕様、熱処理後の硬度をお知らせください。切削メカニズムを一緒に検討いたします。





