


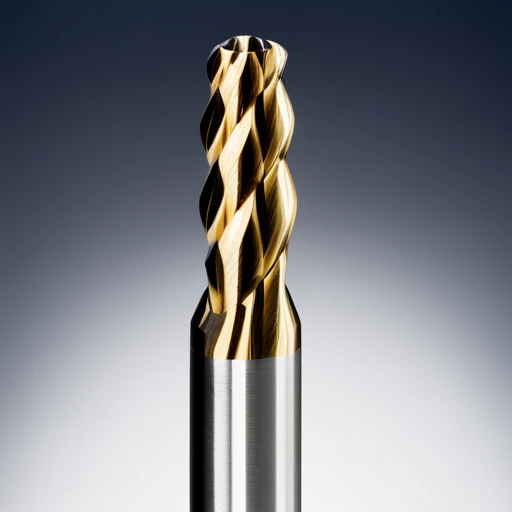
CNC加工において、適切なフルートエンドミルカッターを選択することは、加工効率、工具寿命、表面仕上げに直接影響を与える重要な要素です。エンジニアやCNCプログラマーの間で最もよく聞かれる質問の一つは、「2枚刃エンドミルと4枚刃エンドミルは、それぞれどのような場合に使い分けるべきか?」というものです。
2枚刃エンドミルは軟質材料の高速加工によく使用されますが、4枚刃カッターは硬質金属や仕上げ加工に適しています。しかし、その選択は必ずしも単純ではありません。材料の種類、切削戦略、切削片排出の必要性、そして工作機械の特性などが、様々な要素に影響を及ぼします。
フルートエンドミルカッターとは何ですか?
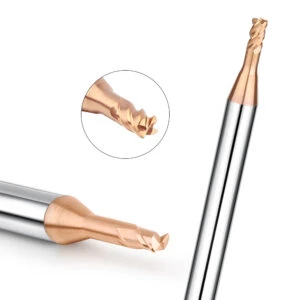
フルートエンドミルは、CNC加工において最も一般的に使用される工具の一つであり、主に様々な金属または非金属材料のフライス加工に用いられます。工具ホルダ、工具本体、そして複数の螺旋状の切削刃で構成されています。切削刃は工具軸に沿って螺旋状に配置されており、連続的な切削と切りくず排出を実現します。
これらの切れ刃は、ワークを物理的に切削するだけでなく、切削片除去効率、切削力の分散、振動制御、加工面の仕上げ面といった重要な性能に直接影響を及ぼします。したがって、異なる刃数(2刃エンドミルカッターや4刃エンドミルカッターなど)のフライスカッターを選択することは、本質的に、異なる加工ニーズに適した工具戦略を選択することを意味します。
フライスカッターの性能に対する刃数の主な影響
フライスカッターの刃数は、加工性能に影響を与える重要なパラメータの一つです。刃数が少ないほど、刃2枚あたりの切削負荷は大きくなりますが、切りくず排出スペースも比較的広くなります。そのため、XNUMX枚刃エンドミルカッターは、アルミ合金、銅、プラスチックなどの軟質材料の加工において、優れた切りくず排出性と高速送り性能を備えています。
一方、4枚刃エンドミルは刃数が多いため、同じ速度でより高い切削効率を実現し、ワークの表面品質を大幅に向上させることができます。鋼やステンレス鋼などの硬質材料の側面フライス加工や仕上げ加工に非常に適しています。
つまり、刃数の選択は、切削負荷、切削片排出性、加工安定性、工具寿命に直接影響します。エンジニアは、工具パスと切削パラメータを策定する際に、刃数を総合的に考慮し、最適な加工効果を実現する必要があります。
2枚刃エンドミルカッターと4枚刃エンドミルカッターの基本的な違い
CNC ツールの中で、2 枚刃エンド ミル カッターと 4 枚刃エンド ミル カッターの XNUMX つが最も一般的なタイプですが、構造と用途特性には明らかな違いがあります。
2枚刃エンドミルカッターは、より大きなチップ溝を有しており、特に高速加工において、軟質材料の溝加工や高速切削に適しています。さらに、切削液や圧縮ガスが切削領域に容易に入り込み、切削温度を効果的に低減します。
4枚刃エンドミルカッターは切れ刃数が多いため、同一送り条件での負荷分散が可能になり、切削安定性と面粗度が向上します。ただし、切りくずスペースが比較的狭いため、軟質材料や深溝の加工時には切りくず詰まりに注意する必要があります。
したがって、2 枚刃エンドミルと 4 枚刃エンドミルのどちらを選択するかは、ワーク材質、切削深さ、送り戦略などの要素に基づいて総合的に判断し、効率と品質のバランスをとる必要があります。
2枚刃エンドミルカッターの利点と適用シナリオ
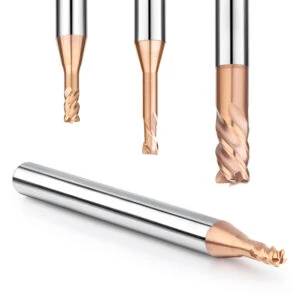
CNC加工分野において、2枚刃エンドミルカッターは、優れた切削片除去能力と高い送り効率により、アルミニウム合金、プラスチック、銅、その他の非鉄金属などの軟質材料の加工に最適です。刃数の多いフライスカッターと比較して、XNUMX枚刃エンドミルカッターは切削片除去溝が広く、刃数が少ないという構造上の利点により、高速・高送り条件下でも安定した切削性能を発揮します。
さらに、切削経路を清掃し、切削片の蓄積を効果的に制御する必要がある作業条件下では、2 エッジ フライス カッターは、切削液または圧縮空気と連携して、オープンな切削片除去経路により熱を放散し、切削片を除去し、ツールの過熱と固着を大幅に削減します。
強力なチップ除去能力、アルミニウムやプラスチックなどの柔らかい材料に適しています
2枚刃エンドミルカッターは、広い切削片排出スペースを確保するように設計されており、特に融点が低く切削片が詰まりやすい材料(アルミニウム、PVC、アクリル、その他のエンジニアリングプラスチックなど)の加工において重要です。これらの材料は切削片が粘着性があり、切削中に高温になる傾向があるため、切削片の排出がスムーズでないと、ワーク表面に傷がついたり、工具摩耗が進んだり、工具破損が発生しやすくなります。
2枚刃フライスカッターを使用することで、切削片の蓄積を効果的に低減し、加工プロセスをよりスムーズにし、放熱効果を高めることで、全体的な加工効率と工具寿命を向上させます。これは、多くのCNCフライス盤がアルミニウム合金を高速切削する際に、ほぼデフォルトで2枚刃エンドミルカッターを搭載している理由の一つでもあります。
スロット加工に最適なツール
スロッティング加工は、工具に大きな軸方向および半径方向の負荷がかかる加工方法です。工具は全幅にわたって送り込み、同時に切削片を除去する必要があります。4枚刃または6枚刃のフライスカッターと比較して、2枚刃エンドミルカッターはスロット加工において大きな利点があります。切削片の排出がスムーズなだけでなく、切削抵抗も少なく、フルスロットへの切削においても良好な加工安定性を維持するのに適しています。
特に、アルミニウム部品、プラスチックシェル、銅部品などの構造部品のスロットまたはブラインドスロットを加工する場合、2 エッジフライスカッターを使用すると、より高い速度と送り速度で動作し、振動とツールマークを減らし、よりきれいなスロットの底部と側壁を得ることができます。
一般的なアプリケーションケースと推奨速度/送りパラメータ
以下は、一般的な用途における 2 枚刃エンド ミル カッターの実際のパラメータ推奨事項です (参考値です) (具体的なパラメータは、工具径、工具材質、工作機械の剛性、冷却条件などの実際の条件に応じて決定する必要があります)。
| 材料 | 切断速度(SFM) | 歯当たり送り(IPT) |
|---|---|---|
| アルミ6061 | 600-1200 | 0.003-0.012 |
| アクリル/プラスチック | 200-400 | 0.002-0.008 |
| 銅 | 300-800 | 0.002-0.010 |
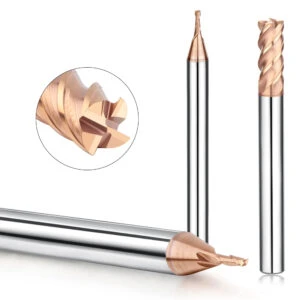
4枚刃エンドミルの利点と応用分野
2枚刃フライスカッターと比較して、4枚刃エンドミルカッターは、多刃切削と工具全体の強度において大きな利点があり、鋼、ステンレス鋼、チタン合金などの高硬度金属材料の精密加工によく使用されます。刃数が多いため、刃当たりの切削負荷が小さく、加工面品質と寸法安定性の向上に役立ちます。特に、側面フライス加工や微細フライス加工など、高負荷・高精度が求められる用途に適しています。
さらに、4枚刃構造により工具剛性が向上し、加工時の振動やオフセットが低減されるため、高強度切削、深穴加工、輪郭仕上げ加工に最適なソリューションとなります。金型製造、部品成形、複雑な輪郭の多軸連動加工など、4枚刃エンドミルカッターは優れた切削制御能力と長寿命性能を発揮します。
刃先数の増加により表面仕上げ品質が向上
4枚刃エンドミルの主な利点の一つは、切れ刃数が多いため、単位速度あたりの切削接触点数が増えることです。つまり、同じ加工条件下において、4枚刃エンドミルはより均一な材料除去とより微細な切削テクスチャを実現できます。これにより、ワークの表面仕上げと加工精度が効果的に向上します。
特に金型キャビティ、曲面輪郭、工具部品の仕上げ加工において、4枚刃フライスカッターは表面粗さ(Ra値)を大幅に低減し、研磨や研削といった後工程の二次加工の必要性を低減します。航空機構造部品や精密医療機器など、高い表面品質と形状精度が求められるハイエンド製造アプリケーションでは、4枚刃エンドミルは間違いなくより信頼性の高い選択肢となります。
鋼やステンレス鋼などの硬質材料に適しています
45#鋼、ダイス鋼、ステンレス鋼(304、316など)などの材料を加工する場合、工具が耐えなければならない切削抵抗が大幅に増加するため、工具の剛性と耐摩耗性に対する要件が高くなります。 4枚刃エンドミルカッターは、刃の断面積が大きく、剛性が強く、耐衝撃性に優れているため、硬質材料でより安定した切削パスとより長い工具寿命を実現できます。
さらに、4枚刃フライスカッターは刃先強度が高く、冷却がほとんどまたは全くない状況でも良好な加工性能を維持できます。高性能工具コーティング(TiAlN、AlCrNなど)と組み合わせることで、高硬度材料における耐熱性と耐摩耗性をさらに向上させ、CNC工場の日常的な「硬質材料加工戦略」に欠かせないツールとなっています。
側面フライス加工や仕上げ加工などの高負荷条件に適しています
溝加工に適した2枚刃カッターとは異なり、4枚刃エンドミルカッターは側面加工、中仕上げ、仕上げ加工に優れています。均一に分布した切れ刃と複数の接触点により、重切削や長パス加工においても工具の安定性を維持し、振動やオフセットによる寸法誤差を回避します。
金型の輪郭、形状境界、キャビティ内壁の仕上げ加工など、複雑な部品の加工において、4枚刃フライスカッターはより安定した切削力制御を提供します。小段仕上げ加工に適しており、均一なサイズとバリのない高品質な面粗度を実現します。
4枚刃エンドミルカッターをフルグルーブ加工に使用する場合、切りくず排出スペースが狭く、切りくずの堆積や工具の過熱が発生しやすいため、注意が必要です。そのため、溝幅が工具径の50%以上大きい場合は、2枚刃フライスカッターを優先するか、4枚刃フライスカッターを積層切削に使用することをお勧めします。
2 枚刃エンドミルと 4 枚刃エンドミル: 作業条件に応じてどのように選択するか?
CNC加工において、適切なフルートエンドミルカッターを選択することは、加工効率とワーク品質の向上に不可欠です。実際の生産において、よくある質問の一つは、「2フルートエンドミルカッターと4フルートエンドミルカッターのどちらが自分の作業条件に適しているのか?」というものです。
これは「万能」な質問ではなく、加工する材料、加工方法、工作機械の性能など、複数の要素を総合的に考慮して選択する必要があります。
材質の観点から:アルミニウム合金 vs 合金鋼
異なる材料をフライス加工する場合、工具の刃数は切りくず排出スペースと切削安定性に重大な影響を与えます。アルミ合金、真鍮、プラスチックなどの軟質材料の場合、加工中に発生する切りくずの量が多く、切削溝が詰まりやすくなります。このような場合、切りくず排出溝が広く、切りくずを効率的に排出し、切りくず付着のリスクを低減し、切削効率とワーク表面品質を向上させることができる2枚刃エンドミルカッターが推奨されます。
一方、合金鋼、ステンレス鋼、チタン合金などの高硬度材料を加工する場合、切れ刃数を増やすことで切削負荷を分散させ、工具剛性と耐摩耗性を向上させることができます。特にドライカットや小切込み加工においては、4枚刃エンドミルカッターの方が性能が優れており、より安定した性能と長寿命を実現します。
加工方法の観点から:荒加工と仕上げ加工
加工段階によって工具への要求は異なります。荒加工では、通常、大きな送り、深い切込み、そして迅速な材料除去が求められます。2枚刃エンドミルカッターは、切りくず除去スペースが広く、切りくずが詰まりにくく、切削力が集中しているため、この加工条件においてより有利です。これにより、加工効率と切込み深さが向上します。
仕上げ加工や中仕上げ加工では、より高い面粗さと寸法精度が求められます。この際、4枚刃エンドミルカッターのマルチエッジ構造はより理想的であり、XNUMX刃あたりの切削負荷を軽減し、面品質を向上させることができます。特に、金型仕上げや部品のエッジトリミングなどの高精度加工に適しています。
また、作業条件がフルスロットミリング、つまり工具を材料全体に埋め込んで加工する場合は、2 エッジミリングカッターではチップの除去が制限され、固着や過熱などの問題が発生しやすいため、最初に 4 エッジエンドミルを使用することをお勧めします。
設備能力の観点から:高速加工機 vs 通常のマシニングセンター
工作機械の性能も工具選定に影響します。高速・高剛性のスピンドルシステムを備えた高速マシニングセンターをご使用の場合は、4枚刃エンドミルカッターのメリットを最大限に活かし、高スピンドル回転数でも、ステップ間隔が狭く、高速かつ高い面品位で効率的な仕上げ加工を実現できます。
一般的なマシニングセンター、特に小型・中型CNC加工機では、主軸出力と剛性の限界により、刃数が多すぎると切削抵抗が大きくなり、工作機械が食い付かなくなる可能性があります。このような場合、2枚刃エンドミルカッターは切削力の制御が容易で、送り速度の大きい荒加工に適しており、切りくず排出不良による問題を回避しやすくなります。
さらに、工作機械に冷却システム(オイルミストまたはスプレー冷却)があるかどうかも、工具選定戦略に影響を与えます。冷却システムがない場合、アルミニウムなどの工具に付着しやすい材料を加工する場合、2枚刃フライスカッターの方が安全です。高性能冷却システムの場合、4枚刃フライスカッターは切削安定性と工具寿命をより良く維持できます。
適切なフルートエンドミルカッターの選択は、加工品質だけでなく、生産効率と工具コストにも直接影響します。異なる刃数の特性を理解し、それらを自社の設備や作業条件に合わせて組み合わせることは、すべてのCNCエンジニアや加工工場の管理者が習得しなければならない基本的なスキルです。
| 機能 | 2枚刃エンドミル | 4枚刃エンドミル |
|---|---|---|
| チップスペース | 大きい - 切りくずの排出性向上 | 小さい場合、チップの詰まりの原因となる可能性があります |
| 刃当たりの切削荷重 | より高い | より低い - より多くの最先端で共有 |
| 材料の適合性 | アルミニウム、銅、プラスチック | スチール、ステンレス、チタン |
| 用途 | スロッティング、プランジング、荒削り | 側面フライス加工、中仕上げ、仕上げ |
| 冷却剤アクセス | 素晴らしい | 穏健派 |
| 表面仕上げ | 荒削りに最適 | 仕上げに最適 |
よくある誤解と選択の提案
フルートエンドミルカッターを選択する際に、多くの加工担当者は認識上の誤解を抱きやすく、それが工具の使用や加工効率に影響を与えます。2枚刃エンドミルカッターでも4枚刃エンドミルカッターでも、その適用範囲や性能は固定されていません。実際の作業条件、材料の種類、加工方法、設備の能力などを考慮して総合的に評価する必要があります。以下では、よくある誤解を解き、専門的な選定のアドバイスを提供します。
2枚刃はアルミニウム専用ではありません
多くの工場では、2枚刃エンドミルは「アルミ専用」と思われがちですが、これは誤解です。確かに、2枚刃構造は、広い切削スペース、鋭い切れ味、そして切削負荷の集中といった特性から、アルミ合金、銅、プラスチックといった軟質材料の加工に特に適していますが、他の材料に使用できないというわけではありません。
実際、鋼などの硬質材料の荒加工や溝加工においても、適切な切削パラメータと冷却方法を用いれば、2枚刃エンドミルは優れた性能を発揮します。例えば、高速での浅削り、あるいは中程度の硬度を持つ炭素鋼やプリハードン金型鋼の荒加工など、2枚刃エンドミルは依然として費用対効果の高い選択肢です。
「鋼用 2 枚刃エンドミル」や「ステンレス荒加工用 2 枚刃カッター」などのロングテール キーワードは、この多様化したアプリケーションの傾向を示しています。
4枚刃は溝加工にも使える?切削条件次第
よくある誤解の一つに、「4枚刃エンドミルは溝加工には使えない」というものがあります。これは特定の条件下では当てはまりますが、特に材料の粘性が高く、クーラントの供給がなく、切りくずの排出が容易でない作業条件では当てはまります。4枚刃のフライスカッターをフルスロット加工に使用すると、確かに、固着、切りくずの詰まり、過熱、さらにはチッピングなどの問題が発生しやすくなります。
しかし実際には、以下の条件が満たされていれば、4 枚刃エンド ミル カッターでも一部のスロット加工作業には十分対応できます。
- 加工対象は短切粉金属(中炭素鋼、鋳鉄など)です。
- 処理パラメータでは、浅い切削深さと高速送り戦略を採用しています。
- 高圧冷却またはツールセンター排水設計を使用します。
- または、コア厚が最適化され、チップ溝構造が改善された 4 枚刃スロット カッターを選択してください。
現代の高性能4枚刃エンドミルの多くは、チップ溝と刃先形状を最適化した構造を採用しており、一定の溝加工能力を備えています。加工条件に応じてパラメータを調整し、加工負荷を制御すれば、4枚刃を浅溝加工に使用することは完全に可能です。
したがって、「4 枚刃エンド ミル スロット」や「4 枚刃スロッティング カッター パラメータ」などのロングテール キーワードは、この分野の柔軟性と発展傾向を反映しています。
刃の数≠効率、適切なマッチングが鍵
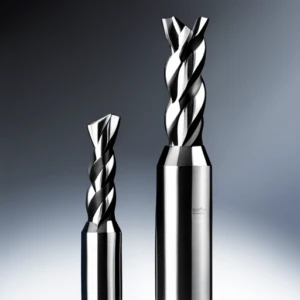
工具を選ぶ際に、「刃数が多いほど効率が良い」と誤解している加工業者もいます。実際には、刃数が多いほど刃当たりの切削厚が薄くなり、切削力が分散されます。これは確かに表面仕上げと工具寿命の向上には効果的ですが、必ずしも全体的な加工効率の向上につながるわけではありません。
処理効率は、次のような複数の変数の調整によって決まります。
- スピンドル速度と送り速度のマッチング。
- 工作機械の剛性と工具材質のマッチング。
- 刃ごとの切削深さと送り量を制御します。
- 切削領域における切削片の除去の滑らかさ。
実用上、材料を素早く除去することが目的の場合(例えば、粗加工やバッチ製品の初期加工など)、刃数が少なく切れ味の良い工具を選択する方が効率的です。寸法精度と表面品質を追求するシナリオでは、多刃工具の利点を考慮する必要があります。
したがって、「刃の数が多ければ多いほど良い」や「最も切れ味の良い刃だけを選ぶ」といった考え方は、専門的な選定ロジックではありません。工具寿命、加工効率、ワーク品質のバランスをとるためには、具体的な作業条件や設備の状態に応じて、適切な選定を行う必要があります。
適切な工具を選ぶことは、単に「モデルを選ぶ」ことではなく、技術と経験を総合的に反映することです。刃数が異なるエンドミルカッターの適用シナリオと設計ロジックを理解し、それぞれの加工条件を組み合わせることでのみ、加工効率の最適なソリューションを実現できます。
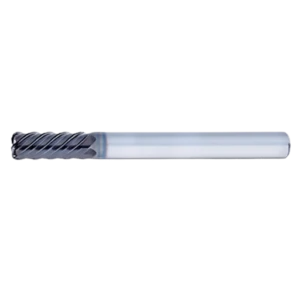
適切なフルートエンドミルカッターを選択して加工効率を高めましょう
2枚刃エンドミルと4枚刃エンドミルにはそれぞれ利点がある
エンドミルの選択プロセスにおいて、2 枚刃エンドミル カッターと 4 枚刃エンドミル カッターはそれぞれ明確な構造上の特徴と使用上の利点があり、さまざまな作業条件で差別化されたパフォーマンスを発揮します。
- 2枚刃フライスカッターは、優れた切削片排出性と鋭い切れ刃により、アルミニウム合金、銅、プラスチックなどの軟質材料の加工に広く使用されています。溝入れ加工、荒加工、軽負荷高速切削など、様々な加工において優れた性能を発揮します。
- 4 エッジフライスカッターは、複数のブレードが負荷を分散し、切断安定性が優れているため、鋼、合金鋼、ステンレス鋼などの硬質材料の高負荷条件下での側面フライス加工、仕上げ加工、または連続切断に適しています。
刃数が異なるエンドミルカッター間に絶対的な差はないと言えます。重要なのは、加工要件と作業条件を適切に組み合わせることです。
ワーク材質、加工戦略、設備能力に基づく総合的な判断
実際の加工では、ツールの選択に影響する要因が複数あることがよくあります。
- ワークピースの材質によって、必要な工具のチップ除去能力、剛性、刃先の耐摩耗性が決まります。
たとえば、アルミニウムの場合は切削片の除去効率を高めるために 2 枚刃が推奨されますが、鋼部品の場合は切削安定性を高めるために 4 枚刃の方が適しています。
- 処理戦略は、スロット加工、側面フライス加工、荒加工、仕上げ加工などのツールタイプの適応性に影響します。
仕上げ加工では、表面品質を向上させるために 4 枚刃を使用する傾向がありますが、荒加工では工具のチップスペースと送り能力を考慮する必要があります。
- 機器の機能は、ツールが設計されたパフォーマンスを実行できるかどうかを直接決定します。
高速工作機械で 2 枚刃を軽切削に使用すると、極めて高い効率が達成されます。また、剛性の高い加工センターでは、4 枚刃工具の送りと精度の潜在能力をフルに発揮できます。
したがって、フルートエンドミルカッターを選定する際には、「アルミニウムには2枚刃、鋼材には4枚刃」といった単純な論理を機械的に適用することは避けるべきです。そうではなく、加工システム全体を総合的に評価した上で、最適な最適化プランを策定する必要があります。
要約の提案:
- 明確な加工目標: 加工効率を追求するのか、それとも表面品質や精度を重視するのか?
- 材料特性の分析: チップ除去が優先か、それとも工具の耐摩耗性がより重要ですか?
- 機器の状態を考慮してください: 速度が速いか、剛性が優れているか、冷却補助があるか?
最終的には、適切なフルート数とパラメータを選択することで、真に「半分の労力で高効率加工」を実現できます。






